Dokuma makinesi parçaları CNC işleme
Sorgu, bir tezgâhın üzerinde çelik cetvelin yanına konmuş bir silindir fotoğrafı olarak geldi. Çözgü örme makinesi için iki yüz adet, ve müşterinin şikâyeti kısaydı: rulmanlar sürekli bozuluyor. Silindirler yuvarlaktı, muylular çizimin istediği ölçüdeydi ve iki uçtaki rulman yatakları parçalar atölyeden çıkmadan önce ölçülmüştü. Müşterinin ölçmediği şey, 900 mm uzunluğundaki bir silindirin iki ucundaki iki rulman yatağının birbiriyle aynı eksende olup olmadığıydı. Partinin yaklaşık üçte birinde değildi, ve ortak bir referans olmadan iki bağlamada tornalanan bir mil tam olarak bunu yapar.
Dokuma makinesi bu silindir gibi parçalarla doludur: uzun, ince, parça başına ucuz ve düz olmayan her şeyi cezalandıran hızlarda bütün gün çalışan parçalar. Bir iplik eğirme makinesi, bir dokuma tezgâhı, bir örme makinesi ya da bir terbiye hattı takım tezgâhı değildir ve onları çalıştıran parçalar egzotik değildir. Bunlar silindirler, miller, kamlar, kılavuz çubukları, rulman yatakları, mesnetler ve gövde parçalarıdır ve çoğu yuvarlaktır. Onları zorlaştıran malzeme değildir. Uzunluk ile çap arasındaki oran ve bu uzunluk boyunca birbiriyle uyuşması gereken yüzeylerin sayısıdır.
Bu, en çok sorulan dokuma makinesi parçalarına dair bir rehber: her ailenin ne yapması gerektiği, hangi yüzeylerin aynı ekseni paylaşması gerektiği, sürecin genellikle nerede ters gittiği ve işi sonunda hangi tezgâhın yaptığı. Ambalaj, gıda ve içecek, tarım ve inşaat makineleri için yazdığımız diğer uygulama rehberlerinin yanında duruyor, çünkü parçalar örtüşüyor ve düşünme biçimi aynı.
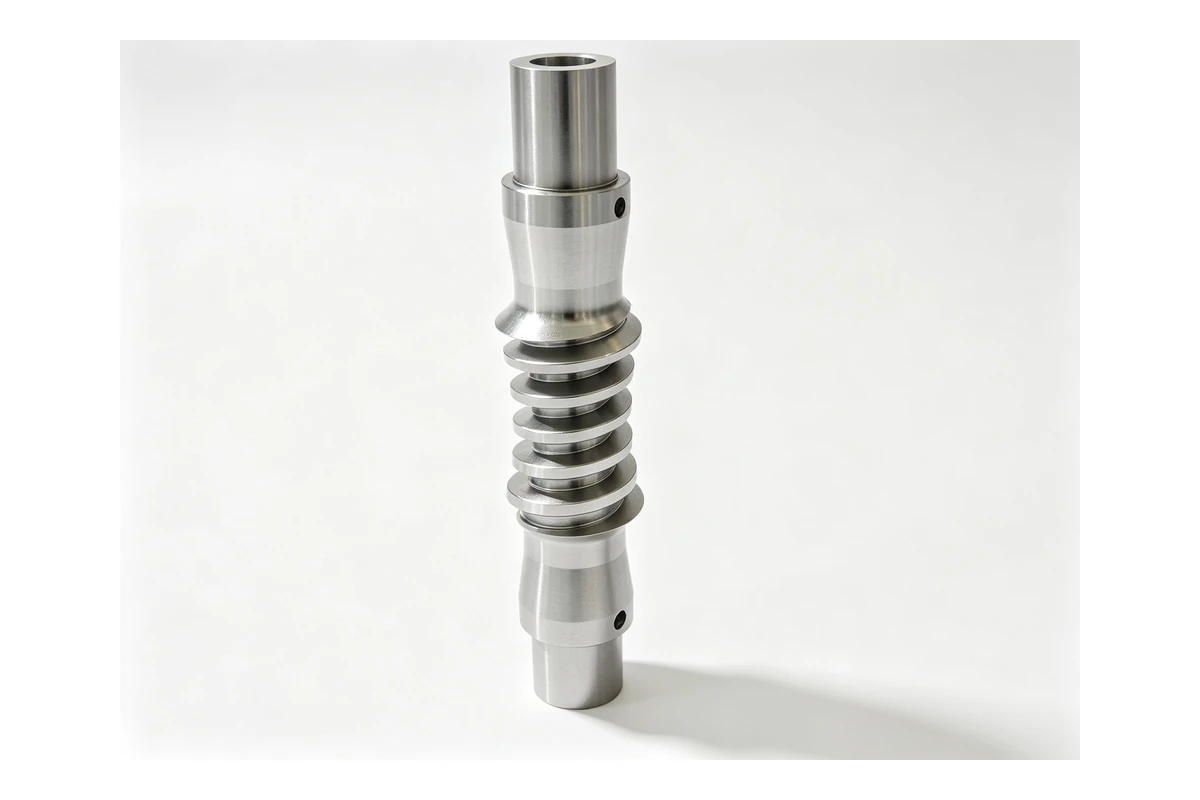
Bir dokuma makinesi atölyesinden geçen parçalar
İşin çoğunu dört aile oluşturur ve farklı biçimlerde bozulurlar.
Silindirler ve silindir milleri
Bir silindir ya bir mile takılmış borudur ya da iki ucunda muylu tornalanmış tek parça bir gövdedir. Bir iplik eğirme makinesinde, bir cer makinesinde veya bir büküm makinesinde bunlar ipliği ya da kumaşı taşıyan parçalardır ve bir makinede yüzlercesi vardır. Bütün hikâye uzunluk/çap oranıdır: 900 mm uzunluğunda ve 60 mm çapında bir silindir, çapının on beş katı uzunluktadır ve bir ucundan tutulduğunda kendi ağırlığı altında sehim yapar. İki rulman yatağı, bir düz muylu, tahrik ucunda genellikle bir dişli veya kasnak için bir kama yuvası, bazen yüzeye tornalanmış bir spiral kanal.
Miller ve küçük dönen mil parçaları
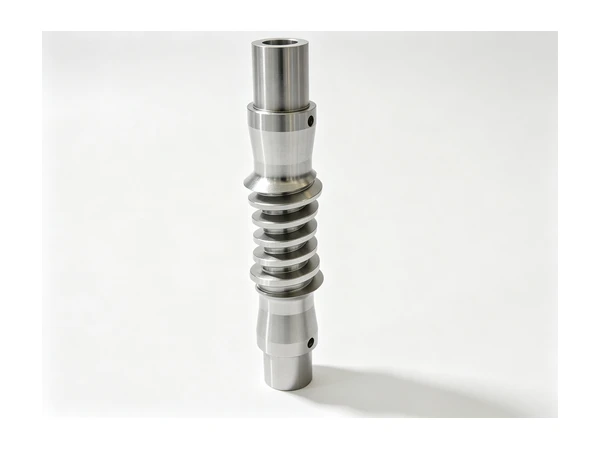
İğ milleri, kayış tahrik milleri, galet milleri, büküm milleri. Bunlar daha kısadır ama daha hızlı döner ve genellikle küçük bir takım tutucusunun ya da bir masuranın oturduğu bir koniklik veya yatak taşır. Bir mil, arkasında bir frezeleme işi olan tornalama işidir: bir kama yuvası, bir düzlem, bir enine delik veya bir pim için bir yuva.
Kamlar, eksantrikler ve kam yolları
Bir dokuma tezgâhında veya örme makinesinde kam mili, her biri diğerlerine sabit bir açıda duran bir dizi profili taşıyan bir mildir. Profiller gücü çerçevelerini, iğneleri, platinleri veya kılavuz çubuklarını kaldırıp indirir. Parçanın tamamı bir zamanlama elemanıdır, bu yüzden önemli olan tek bir profilin biçimi değil, aralarındaki açıdır ve bu açı kamların üzerinde döndüğü milden gelmelidir.
Rulman yatakları, gövdeler, mesnetler ve şasiler
Rulmanlar için dökme demir veya alüminyum yataklar, yataklı gövdeler, kılavuz çubuğu mesnetleri, gergi kolları, makine şasileri ve yan plakalar. Bunlar diğer her şeyin hizalanıp hizalanmayacağını belirleyen parçalardır, çünkü kusursuz bir silindir mili, onu tutan iki rulman yatağı aynı ekseni paylaşmıyorsa yine yanlış çalışır.
Malzemeler ve malzemenin plana etkisi
Dokuma parçaları için malzeme listesi kısadır ve her birinin rotayı değiştiren bir özelliği vardır.
Orta karbonlu çelik, çoğu durumda 1045, silindir milleri, miller ve genel miller için varsayılan seçimdir. Temiz tornalanır, kama yuvasını tutar ve çizim başka bir şey söylemediğinde mil işinin fiyatlandırıldığı malzemedir. Önceden sertleştirilmiş alaşım, örneğin 4140, parçanın aynı zamanda bir tahrik elemanı olduğu yerlerde görünür. Daha tokludur ve zaten sert geldiği için bitirme paso ları daha hafiftir.
Alüminyum, genellikle 6061 veya 6082, dokuma makinelerinin ağırlığın önemli olduğu kılavuz çubukları, mesnetler ve hareketli parçalar için kullanma eğiliminde olduğu malzemedir. Alüminyumun uzun bir parçadaki sorunu kesme değil, harekettir: ince bir alüminyum silindir veya kılavuz çubuğu, işlenirken biçimini tutan bir şey olmadığı için hareket eder ve kesimler bittikten sonra yeniden hareket eder. Pratik cevap, hafif bir pasoyu geçirip ummak yerine kaba işleyip bekletmek ve ikinci bir pasoda bitirmektir.
Dökme demir, GG25 veya benzer bir kalite, gövdelerin, yatakların ve şasilerin hâlâ döküldüğü malzemedir. Titreşimi söndürür, hacimde ucuza gelir ve temizlenecek pay bırakır. Sorun ilk operasyondadır, çünkü ham bir dökümün komparatörle sıfırlanacak yuvarlak yüzeyi yoktur. Dışından tutulmalı, bir yüz temizlenmeli ve ona göre tornalanacak ya da delik açılacak her şeyden önce bir datum kurulmalıdır. Dökümler ayrıca sert lekelerle gelir ve kesintili bir kesmenin ortasında ucu kıran şey budur.
Paslanmaz çelik, ıslak terbiye hatlarında ve parçanın buhar, boya veya yıkama suyu gördüğü her yerde ortaya çıkar. Kesme yerine sürtünürse işlenerek sertleşir, bu yüzden pasonun yüzeyin altına girmesi ve hareket etmeye devam etmesi gerekir.
İki koşul biçimi değiştirmeden rotayı değiştirir. İşlendikten sonra sementasyon veya nitrürleme yapılacak bir parça hareket eder, bu yüzden rulman yatakları ve kama yuvası fırından sonra bitirilmeli veya yeniden açılmalıdır, öncesinde değil. Sert krom kaplanacak bir parça, ki su gören silindirlerde yaygındır, kaplama için büyük bırakılmalı ve sonrasında bitirilmelidir; bu da iki bağlamanın atölyeden bir gidiş daha hesaba katılarak planlanması demektir.
Uzun bir silindir neden sadece uzatılmış kısa bir silindir değildir
Normal oranlı bir milde kesme kuvveti altındaki sehim göz ardı edilecek kadar küçüktür. Bir dokuma silindirinde değildir ve dokuma işini genel tornalamadan ayıran tek şey budur.
Aynaya ve punta tarağına bağlanmış, 900 mm uzunluğunda, 55 mm gövdesi ve her ucunda 40 mm muylusu olan bir silindir alın. Bu düzenekte parça iki uçtan desteklidir ve ortası serbesttir, bu yüzden orta kısım takımdan uzağa itilir. İnce bir milde makul bir derinlikte kaba tornalama silindir değil fıçı üretir. Parça bittiğinde orta kısım takımın ittiği yönde büyük kalmıştır ve bu miktar uzunluk boyunca her noktada farklıdır, bu yüzden ofsete tek bir düzeltme bunu çözmez.
Cevap destektir. Bazen orta destek veya hareketli destek denen bir puntalı destek, işin ortasına veya yakınına yerleştirilir ve önceden tornalanmış bir yüzeye ayarlanır. Bu, parçaya üçüncü bir destek verir ve eğilmenin çoğunu alır. Uzun bir silindirde sıra şöyledir: iki ucu alınla ve marka deliği aç, punta tarağı için puntalar arasına veya aynaya bağla, orta bölümü kaba tornala, puntalı desteği o tornalanmış bölüme ayarla, o taraftaki muyluyu tornala, sonra desteği kaydır ve diğer uç için tekrarla. Bu kısa bir milden daha çok bağlamadır ve iki rulman yatağının iki eksen yerine tek eksende çıkmasının tek yoludur.
Alternatif, tornalanıp kontrol edilen ve gözle düz görünen bir parçadır. 900 mm'lik bir milin ortasında birkaç yüzde bir milimetrelik bir fıçı tezgâhta görünmez ve iplik eğirme makinesinde duyulur, çünkü silindir üzerinde bir boy iplikle hızda dönmektedir ve sehim her devirde bir kez tekrarlar.
İki rulman yatağı tek eksende olmalı
Bir dokuma silindiri hakkında aldığımız her şikâyet bu cümleye döner, bu yüzden açıkça söylemeye değer: iki yatak, iki yerde ölçülen tek bir özelliktir, aynı parçanın uçlarında tesadüfen bulunan iki özellik değildir.
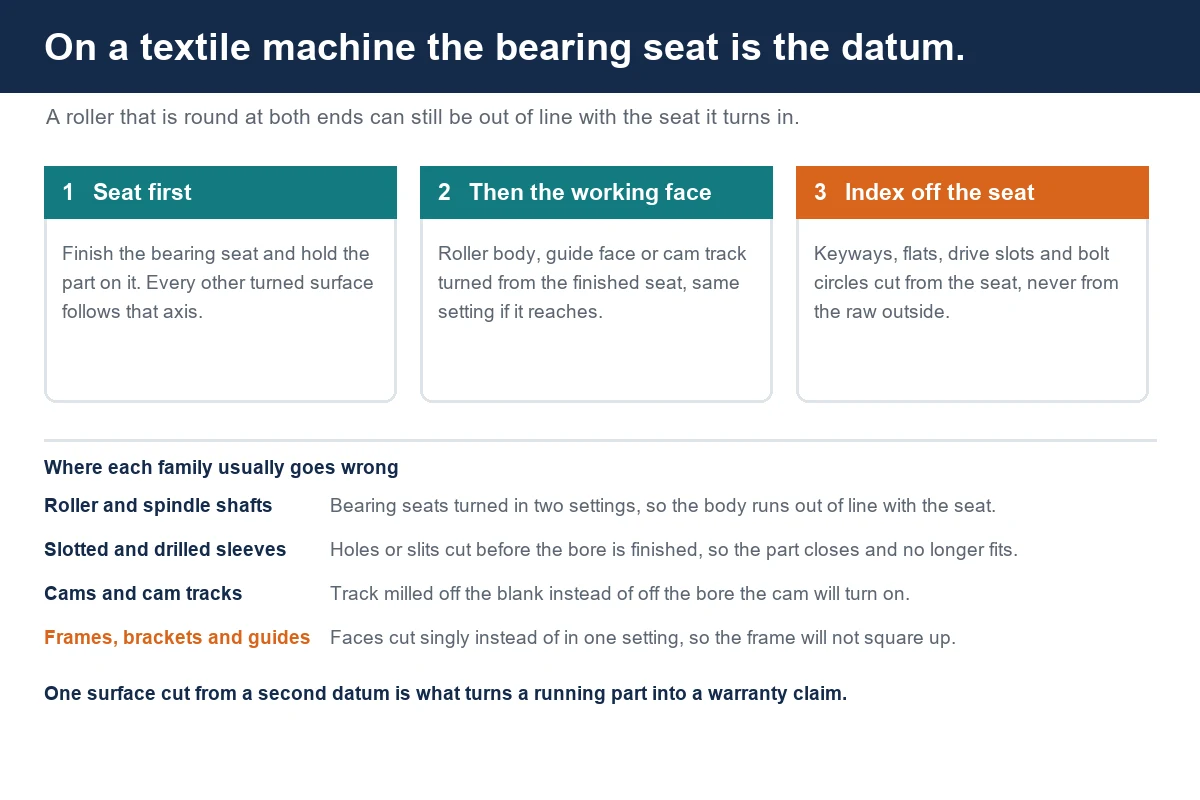
Bu sonucu veren rota, ekseni erken sabitlemek ve her şeyi onun üzerinde tutmaktır. İki ucu alınla ve punta tarağı ile puntalı destek için marka deliği aç. Bir rulman yatağını tornala ve gövde ile ikinci yatak için referans olarak kullan; puntalı desteği ham çubuk üzerine değil tornalanmış gövdeye ayarla. Parça bir taraftan erişilemeyecek kadar uzunsa, ikinci operasyon bitirilmiş birinci yatak üzerine kurulur, puntalar arasına veya delinmiş yumuşak aynaya, ve asla gövdenin dış çapına.
Arıza durumu şöyle görünür. Silindir gövdesinden tutulur ve bir yatak tornalanır. Parça uç uca çevrilir, yeniden gövdesinden tutulur ve ikinci yatak tornalanır. Aynı anda iki şey ters gider: aynanın salgısı vardır ve gövde zaten kendi kendine biraz hareket etmiştir çünkü uzundur ve ilk tutuştan bırakılmıştır. İkinci yatak artık birinci yatakla değil ayna ile eş merkezlidir. Her uç çizime göre doğru ölçülür. Silindir puntalar arasında döndürüldüğünde salgı yapar ve müşteri bunu yanlış tornalanmış bir mil değil, erken bozulan bir rulman olarak görür.
İnce iş: hangi tezgâh yardımcı olur, hangisi olmaz
Uzunluk/çap oranı tezgâhı belirler ve bunu insanların beklediğinden erken belirler.
Yaklaşık ona bir oranın altında bir silindir olağan tornalama işidir ve punta tarağı olan standart bir eğik yataklı torna bunu karşılar. Yaklaşık yirmiye bir orana kadar parça puntalı destek ve dikkatli bir sıra gerektirir ve yine uzun yataklı bir tornaya sığar. Bunun ötesinde parça başka bir iştir: işin kendi ağırlığı onu eğmeye başlar, hız düşürülmelidir ve pratik cevap genellikle mile damper olarak geçirilmiş boş bir gövde ya da çizimin preslenmiş muylulu bir boruya değiştirilmesidir.
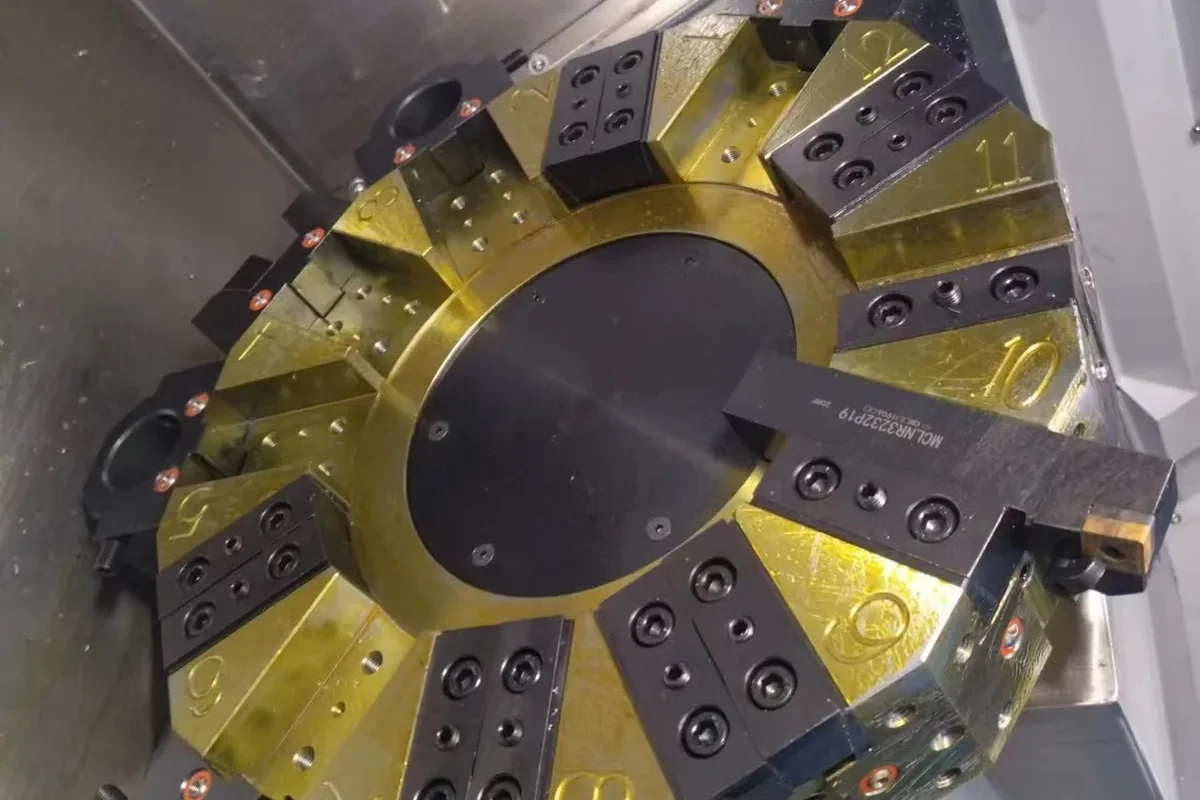
Dokuma silindiri işine koyduğumuz tezgâhlar uzun yataklı modellerdir. Yaklaşık 500 mm tornalama çapına, 65 mm mil deliğine ve 50 mm çubuk kapasitesine kadar bir silindir veya mil için TCK50 eğik yataklı torna 8 inç ayna, miller için punta tarağı ve 8 veya 12 istasyonlu taret ile bunu kapsar. Daha uzun ve ağır silindirler TCK6350B üzerine gider; yatak üzerinde 630 mm salgı, 96 mm mil deliği, 18,5 kW milde 85 mm çubuk kapasitesi ve bir silindir işinin ihtiyaç duyduğu kaba delme çubuklarını ve puntalı destek işini taşıyan 12 istasyonlu servo taret. Silindirin 500 mm kesme uzunluğunun yetmediği kadar uzun olduğu yerde teklif ettiğimiz TCK80B-1500'dir: yatak üzerinde 1000 mm salgı, 1500 mm kesme uzunluğu, 105 mm çubuk kapasiteli 120 mm mil deliği, 22 kW mil motoru ve aynı 12 istasyonlu taret.
Kamlar, zamanlama ve profiller arasındaki açı
Bir dokuma tezgâhı veya örme makinesi için kam mili bir zamanlama parçasıdır ve çizim genellikle özellik olarak değil açı olarak yazılır.
Böyle bir mildeki profiller birbirine ve uçtaki kama yuvasına veya tahrik düzlemine göre sabit açılarda durmalıdır. Bu, sürecin açı için tek bir datuma ihtiyacı olduğu anlamına gelir ve bu datum kamın üzerinde döndüğü mildir, yani parçada hangisi varsa rulman yatağı veya bitirilmiş deliktir. Diğer her şey bundan üretilir: kamlar, kama yuvası, pim delikleri ve tahrik düzlemi.
Tutan rota, rulman yataklarını veya deliği önce bitirmek, parçayı o datuma puntalar arasında veya bir mandrel üzerinde kurmak ve sonra profilleri aynı datuma göre döndürerek frezelemektir. C ekseni ve tahrikli takımları olan bir tornada bu tek bir bağlama olabilir; kam profili tahrikli takımla frezelenir ve indeks fikstürden değil milden gelir. Dikey bir işleme merkezinde parça dördüncü eksene veya bir bölme fikstürüne, çubuğun dışına değil bitirilmiş yatağa göre kurulur ve kama yuvası önce açılır ki sonraki her indeks ondan alınabilsin.
Arıza durumu silindirdekiyle aynıdır. Birinci kamı ham parçadan frezelemek, sonra ikinci kamı ham parçadan, sonra kama yuvasını ham parçadan frezelemek bir parça için üç datums demektir. Her profil doğru biçimdedir ve aralarındaki açılar kayar, ve zamanlaması kayan bir tezgâh, izini mile kadar sürmenin zor olduğu biçimde düzensiz çalışır.
Profil yerine bir kam yolunun söz konusu olduğu yerde, bazı kılavuz çubuğu tahriklerinde olduğu gibi, yol bitirilmiş bir delik etrafında frezelenmiş veya taşlanmış bir kanaldır ve aynı biçimde indekslenir. Eksantrik miller üzerine notlarımız, çalışma yüzeyi kasıtlı olarak tornalama ekseninden kaçık olan bir parçanın ilgili durumunu ele alır; bu tezgâhta değil çizimde verilen bir karardır.
Yuvalar, delikler ve yarıklar: gerilimi boşaltan kesimler
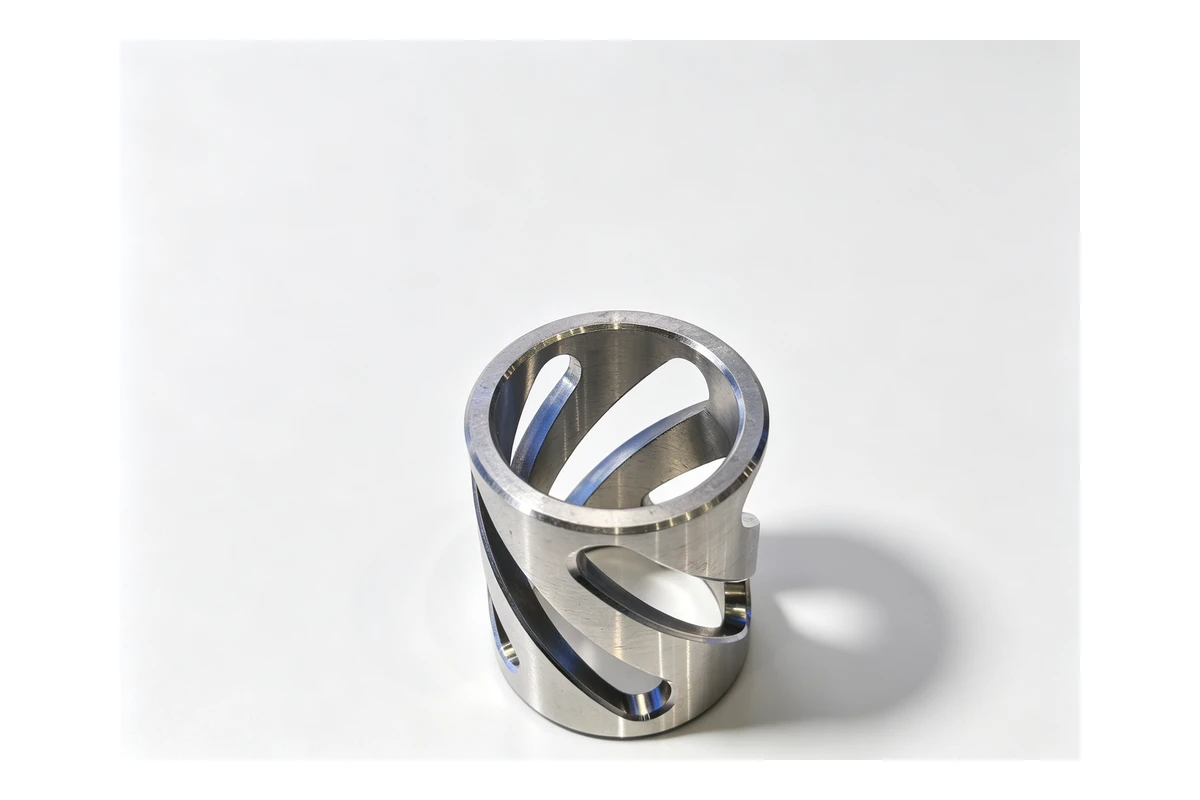
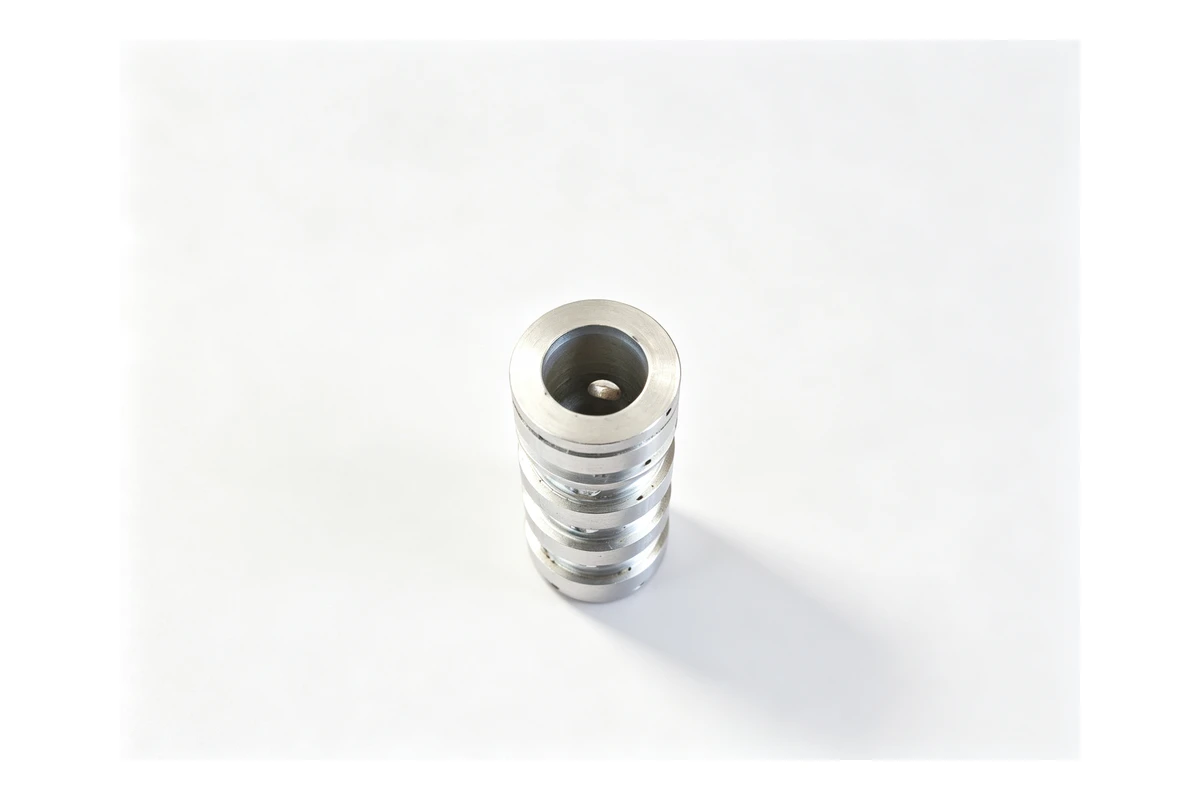
Dokuma parçalarının büyük bir kısmı içine yuva, delik, spiral veya yarık açılmış burçlar, tamburlar ve çubuklardır. Bu kesimler hacimce küçük, etkice büyüktür, çünkü zaten ince olan bir cidardan malzeme almak parçayı yuvarlak tutan gerilimi boşaltır.
İki örnek yaygındır. Bir elek veya delikli tambur ince cidarlı bir boru olarak başlar ve cidar bir desene göre delinir veya frezelenir. Delik bitirilmeden önce delikler açılırsa, delikler cidarı rahatlatır, delik biraz kapanır ve parça yapıldığı mile artık oturmaz. İşleyen sıra, deliği kaba işlemek, delikleri veya yuvaları açmak ve cidar hareket ettikten sonra deliği en son bitirmektir. İkinci örnek, bir yanı boyunca yarık açılmış yuvalı bir burç veya sıkma burcudur: yarık bir özelliktir ve koniklik ile delik bitirildikten sonra açılmalıdır, öncesinde değil, çünkü parçanın mile kapanmasını sağlayan yarıktır.
Aynı mantık, enine deliği delinmiş veya dışına spiral kanal tornalanmış bir burcu yönetir. Enine delik, çizimin koyduğu yerde durması gerekiyorsa bitirilmiş delikten delinir ve kanal, parça dışından tutularak değil delik üzerinde desteklenerek tornalanır.
Gövdeler, yataklar ve şasiler: geri kalanı belirleyen parçalar
Silindirleri tutan parçalar en dikkatli planlanmaya değer olanlardır, çünkü işleri bir mesafe boyunca iki deliği tek eksene getirmektir.
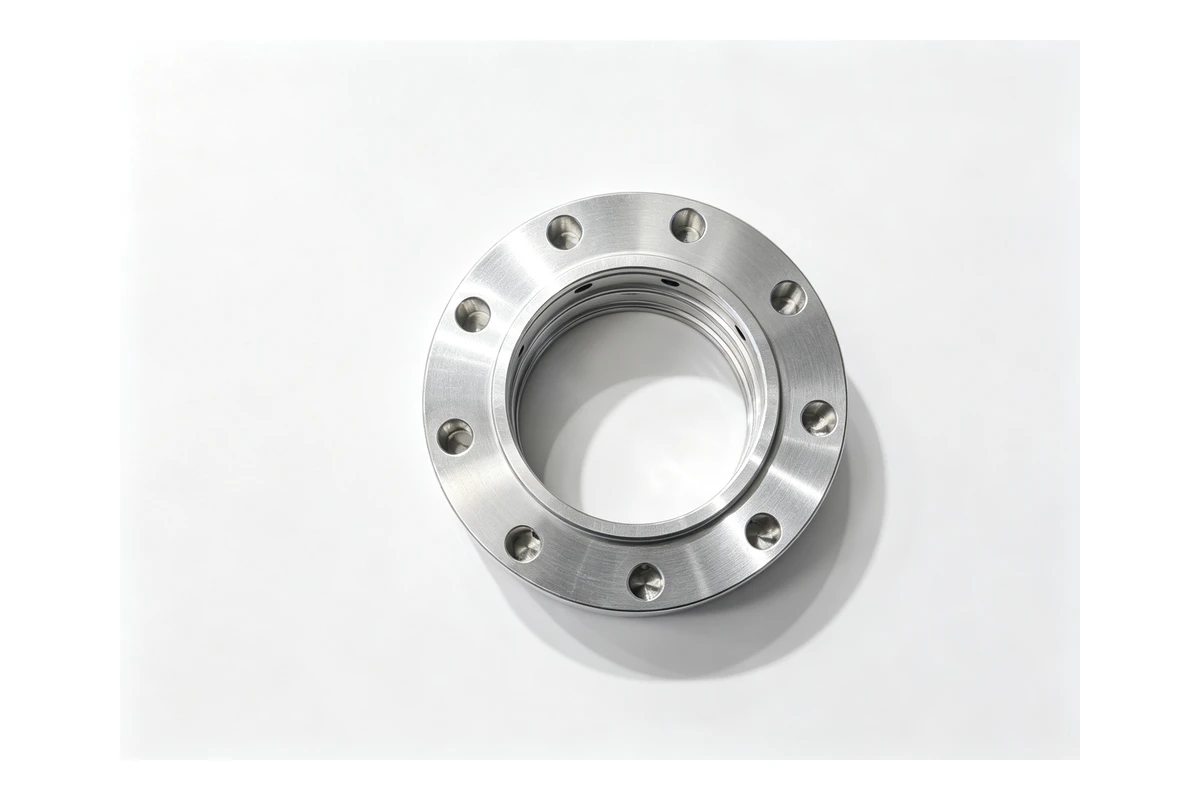
Bir rulman yatağı veya yataklı gövdenin iki, bazen birkaç deliği vardır ve her biri, şasi üzerinde başka bir yerdeki başka bir gövdedeki mille hizalanması gereken bir mil tutar. Bu, bir parça içindeki deliklerin tek ekseni paylaşması, montaj yüzünün ona dik olması ve montaj delikleri düzeninin dökümün kenarından değil delikten indekslenmesi gerektiği anlamına gelir. Yatay bir işleme merkezinde parça bir palete bir kez kurulur ve delikler aynı bağlamadan işlenir, böylece aralarındaki ilişki tezgâhtan gelir. Dikey bir işleme merkezinde aynı sonuç ya parçayı doğru indeksleyen bir fikstür ya da birinci deliğe göre kurulmuş ikinci bir bağlama gerektirir.
Düz gövdeler ve mesnetler nadiren tam muamele gerektirir, ama bir makinenin her ucunda bir silindir taşıyanlar gerektirir. Bir mesnet ailesinin partiler hâlinde gittiği yerde, palet değiştiricili bir yatayın yerini kazandığı durum budur, çünkü ikinci yüz birinci palet yüklenirken işlenir. Çok yüzlü parçalar için dikey ve yatay işleme merkezleri karşılaştırmamız ve kutu ve gövde işleri için tezgâh seçimi rehberimiz bunun genellikle nasıl sonuçlandığını ele alır.
Daha büyük şasilere ve gövdelerine koyduğumuz tezgâh HMC1000'dir; 1000 x 1000 mm tabla, 3500 kg tabla yükü, 1300 x 1100 x 1200 mm eksen hareketi ve BT50 mil. Birkaç yüzden işlenmesi gereken ve sık taşınamayacak kadar ağır bir şasi için TH1400S 5000 kg yükle 1400 x 1400 mm palet, 1800 x 1300 x 1500 mm eksen hareketi ve BT50 mil alır. Mesnetler, plakalar ve daha küçük yataklar dikey tezgâha gider: 1000 x 550 mm tablası, 800 x 550 x 550 mm eksen hareketi ve 600 kg tabla yükü ile VMC855 çoğunu karşılar ve VMC1160 daha büyük plakaları 1200 x 600 mm ve 800 kg ile kapsar. Bir kılavuz çubuğunun veya uzun bir mesnetin tüm uzunluğu boyunca delinip frezelenmesi gerektiğinde 2200 x 600 mm tablası ve 1500 mm X ekseni hareketi ile VMC1560 erişen tezgâhtır.
Tahrik ucu olan silindirler ve tornalama frezeleme işleri
Pek çok dokuma silindiri düz değildir. Tahrik ucu bir dişli, kasnak, kaplin veya zincir dişlisi taşır ve gövde bir kılavuz, gergi veya sensör için bir düzlem, bir yuva veya bir enine delik taşır.
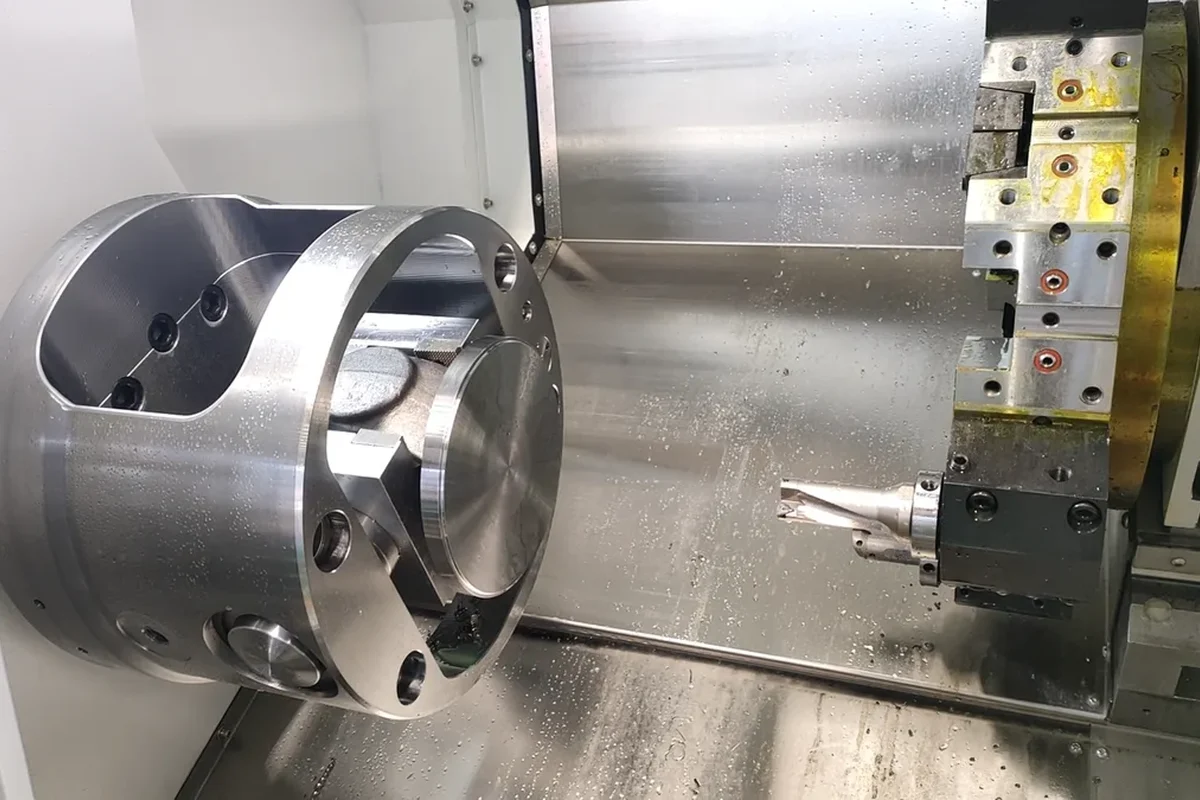
Bu bileşim tam olarak bir tornalama frezeleme tezgâhı işidir, çünkü iki tezgâhlık işi tek tezgâha çevirir. Rulman yatağı ve gövde tornalanır, kama yuvası, düzlem ve enine delik aynı bağlamada, açı bitirilmiş yataktan alınarak frezelenir. TCK6050Y bu işe koyduğumuz tezgâhtır: 560 mm salgı, 410 mm tornalama çapı, 50 mm çubuk kapasiteli 65 mm delik ve iki yatak uzunluğu ile merkezin her iki yanına 50 mm Y hareketi. Bir silindirin veya milin iki ucundan işlenmesi gerektiğinde, delik veya birinci yatak bitirilmiş ve karşı uç ondan tornalanmış olarak, TCK6050SY gibi çift milli bir tornalama frezeleme tezgâhı parçayı tek makinede alır: 67 mm ve 56 mm mil delikleri, 50 mm ve 45 mm çubuk kapasitesi, her vermilinde 18,5 kW ve 50 mm hareketli Y ekseni.
İki yüz silindirlik bir partiyi işlemek
Düzgün dönen bir silindir bir iştir. Hepsi düzgün dönen iki yüz tanesi bir süreçtir ve ikisi arasındaki fark, ilk parça ile son parça arasında kayan şeydir.
Bir parti boyunca üç şey hareket eder. Ayna çeneleri aşınır ve tutma basıncı değişir; bu, parçanın aynada yuvarlak, çıktığında oval olduğu ince cidarlı bir silindirde önemlidir. Tornalama ucu aşınır, bu yüzden çap bir yöne kayar ve ardından gelen her parça aynı kaymayı izler. Ve tezgâh ısınır, bu yüzden vardiya başında tornalanan parçalar, ofsetler koşu başında kontrol edilmedikçe vardiya sonunda tornalananlarla aynı koşullarda kesilmez.
Bir silindir partisini bir arada tutmanın yolu diğer parça ailelerindekiyle aynıdır ve datumu bir kez sabitlemeye dayanır. Birinci rulman yatağını bitir ve geri kalan her şey için parçayı ondan tut. Puntalı desteği ham çubuğa değil tornalanmış bir yüzeye ayarla. Bitmiş silindiri dış çaptan değil puntalar arasında kontrol et, çünkü dış yüzey sonraki operasyonun tutacağı yüzeydir ve parçanın değerlendirildiği yüzey olmamalıdır. İkisi bir çift olarak yapılıyorsa mil ile silindir gövdesini parti boyunca birlikte tut. Ve müşteri silindirleri bir makine için eşleştirilmiş takımlar hâlinde istiyorsa, bir silindiri tamamen bitirip sonrakine başlamak yerine her takımı birlikte tut.
Bir dokuma parçasının fiyatını ne belirler
Dokuma işi çizimden fiyatlandırılır ve fiyat çoğunlukla parçanın kaç bağlama gerektirdiği ve kaç yüzeyin birbirinden indekslenmesi gerektiğiyle ilgilidir.
- Toplam uzunluk ve en büyük çap, çünkü oranları parçanın puntalı destek gerektirip gerektirmediğini belirler.
- Rulman yatağı ve muylu sayısı ve bunların tek ekseni paylaşması gerekip gerekmediği.
- Parçanın çubuktan, borudan veya dökümden tornalanıp tornalanmadığı ve mil üzerinde boş bir gövde olup olmadığı.
- Kama yuvası, düzlem, yuva veya enine delik ve bunların yatakla aynı bağlamada açılıp açılamayacağı.
- Malzeme ve durumu, buna önceden sertleştirilmiş çubuk veya ham döküm olup olmadığı dahil.
- Parçanın ısıl işlem, sert krom veya kaplama görüp görmeyeceği ve bunun yataklara göre hangi sırada olduğu.
- Parti büyüklüğü ve fikstürün ilk kez yapılıp yapılmadığı.
Çizimi, uzunluğu, malzemeyi ve miktarı gönderin; yukarıdaki sorular geri döneceğimiz sorulardır. Parça, serviste bozulmuş bir şeyin yerine geçecekse, eski silindirin cetvelin yanındaki bir fotoğrafı tahmin etmek zorunda kalacağımız bir ölçüden daha değerlidir, çünkü arıza deseni genellikle hangi bağlamanın ters gittiğini söyler.
Silindirler, miller, kamlar ve içinde döndükleri yataklar ve gövdeler her hafta yaptığımız türden işlerdir ve ilgili parça aileleri işleme çözümleri notlarımızda burçlar, kollar ve halkalar, tahrik milleri ve dişliler başlıkları altında ele alınır. Daha zor olanların bazıları vaka çalışmalarımızda tam olarak yazılmıştır; buna aynı ince mil sorununun çözülmesi gereken uzun bir redüktör milinin tornalanması işi de dahildir. Düzgün dönmeyen bir silindiriniz, tekrarlamayan bir partiniz veya tutulabilir bir rotaya ihtiyaç duyan bir yatak aileniz varsa çizimi gönderin, bir plan ve fiyatla dönelim. Çizim yükleme sayfamızdan gönderebilirsiniz. Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
FAQ
Silindir millerim neden rulmanları sürekli aşındırıyor?
Olağan neden, iki rulman yatağının aynı eksende olmamasıdır. Uzun bir mil ortak bir referans olmadan iki bağlamada tornalandığında her yatak yuvarlak ve çizimin istediği ölçüdedir, ama ikincisi birinciyle değil ayna ile eş merkezlidir. Silindir sonra hafif bir salgı ile döner, rulman tasarlanmadığı bir yük taşır ve erken bozulur. Bu nedenle reddedilen bir silindirde puntalar arasında yapılan bir kontrol genellikle birkaç dakikada gösterir.
Bir mil puntalı destek gerektirmeden ne kadar uzun olabilir?
Çalışma kuralı olarak, uzunluk çapın yaklaşık on katını geçtiğinde sehim bitmiş parçada görünmeye başlar ve yirmi kata çıktığında göz ardı edilemez. Kesin nokta çapa, malzemeye ve kesme derinliğine bağlıdır. Fiyatlandırmadan önce karar verilmesi gereken yerde cevap, ince olan her şey için puntalı destek planlamak ve yalnızca parti gereksiz olduğunu kanıtladığında onu dışarıda bırakmaktır.
Uzun bir alüminyum silindir hareket etmeden işlenebilir mi?
Evet, ama tek pasoda değil. İnce alüminyum kesilirken hareket eder ve kesimler bırakıldıktan sonra yeniden hareket eder, bu yüzden pratik rota parçayı kaba işlemek, oturmasını beklemek ve ikinci bir pasoda daha hafif kesimlerle bitirmektir. Puntalar arasında puntalı destekle tutmak ve cidar inceldikçe kesme kuvvetini düşük tutmak ikisi de yardımcı olur.
Bir tamburdaki yuvalar delikten önce mi sonra mı açılmalı?
Delikteki bitirme paso undan önce. Yuvalar zaten ince olan bir cidardan malzeme alır, bu yüzden açıldıklarında parçanın biçimini değiştirirler. Delik önce bitirilip yuvalar sonra açılırsa delik kapanır ve parça mile artık oturmaz. Deliği kaba işleyin, yuvaları açın ve cidar hareket ettikten sonra deliği en son bitirin.
Profiller frezelenirken bir kam milini tutmanın en iyi yolu nedir?
Kamın üzerinde döneceği datuma göre: bitirilmiş rulman yatakları puntalar arasında veya bir mandrel üzerinde, ya da bitirilmiş delik bir fikstür üzerinde. Kama yuvasını önce açın ve her profili ondan indeksleyin, ya da C ekseni olan bir tezgâhta tek bağlamada her şeyi delikten indeksleyin. Profilleri çubuğun dışından frezelemek her birine biraz farklı bir datum verir ve aralarındaki zamanlamanın kaymasına izin verir.
Dokuma parçalarını bizim dökümümüzden işleyebilir misiniz?
Evet ve gövdeler, yataklar ve şasiler için döküm genellikle daha ucuz ham parçadır. Planlanacak olan ilk operasyondur: ham bir dökümün komparatörle sıfırlanacak yuvarlak yüzeyi yoktur, bu yüzden dışından tutulmalı, bir yüz temizlenmeli ve ona göre tornalanacak veya delik açılacak her şeyden önce bir datum kurulmalıdır. Dökümler sert lekeler de taşır, bu yüzden ilk paso yüzeyin içinden değil altından geçmelidir.
Bir silindir veya mil işini fiyatlandırmak için ne gerekiyor?
Malzemesi ve durumu ile çizim, toplam uzunluk ve en büyük çap, rulman yatağı sayısı ve tek ekseni paylaşmaları gerekip gerekmediği, varsa kama yuvası, düzlem veya yuva ve konumu, parçanın ısıl işlem, krom veya kaplama görüp görmeyeceği ve hangi sırada, ve parti büyüklüğü. Yedek parçaysa, bozulan parçanın ve söküldüğü makinenin bir fotoğrafı bir tur soruyu kurtarır.