Rüzgâr ve Yeni Enerji Parçaları CNC İşleme
Düzlemden çıkmış bir kule flanşı, çizim incelemesinde başarısız olmaz. Bir mevsim sonra, cıvatalar gevşemeye başladığında ve nacelle her rüzgârda hareket ettiğinde başarısız olur. Rüzgâr enerjisi donanımı gösterişsiz bir iştir: ağır halkalar, kaynaklı çerçeveler, dişli tahrikler ve fren diskleri, küçük ve orta partiler hâlinde üretilir ve bir parçanın tezgâhta ne okuduğuna göre değil, yirmi yıl hava koşullarından sonra düzeneğin hâlâ sessizce dönüp dönmediğine göre değerlendirilir.
Rüzgâr ve yeni enerji sektöründen bir talaşlı imalat atölyesine gelenlerin çoğu kule değildir ve kanat da değildir. Onlar tahrik treni ve çevresindeki yapıdır: yatak yuvaları, yaw ve pitch tahrik parçaları, yaw sistemi için fren diskleri, şanzıman parçaları, jeneratör gövdeleri ve tüm bunları taşıyan kaynaklı çerçeveler. Güneş takip tahrikleri ve batarya hattı fikstürleri de aynı kapıdan aynı sınıf problemle gelir, bu yüzden burada onları birlikte ele alıyoruz.
Bu kılavuz, o sektörden tezgâhımızdan geçen parçaları, çizimlerdeki malzemeleri, işlem sırasının nasıl planlanması gerektiğini, hangi tezgâhın hangi operasyonu yaptığını ve boyut konusundaki dürüst soruyu kapsar. uygulama kılavuzları dizimizdeki diğer sektör notlarının yanında durur; işin çerçeve tarafı ise ayrı olarak kaynaklı makine çerçeveleri vaka incelemesinde yazılmıştır.
Bir atölyede rüzgâr enerjisi parçası ne sayılır
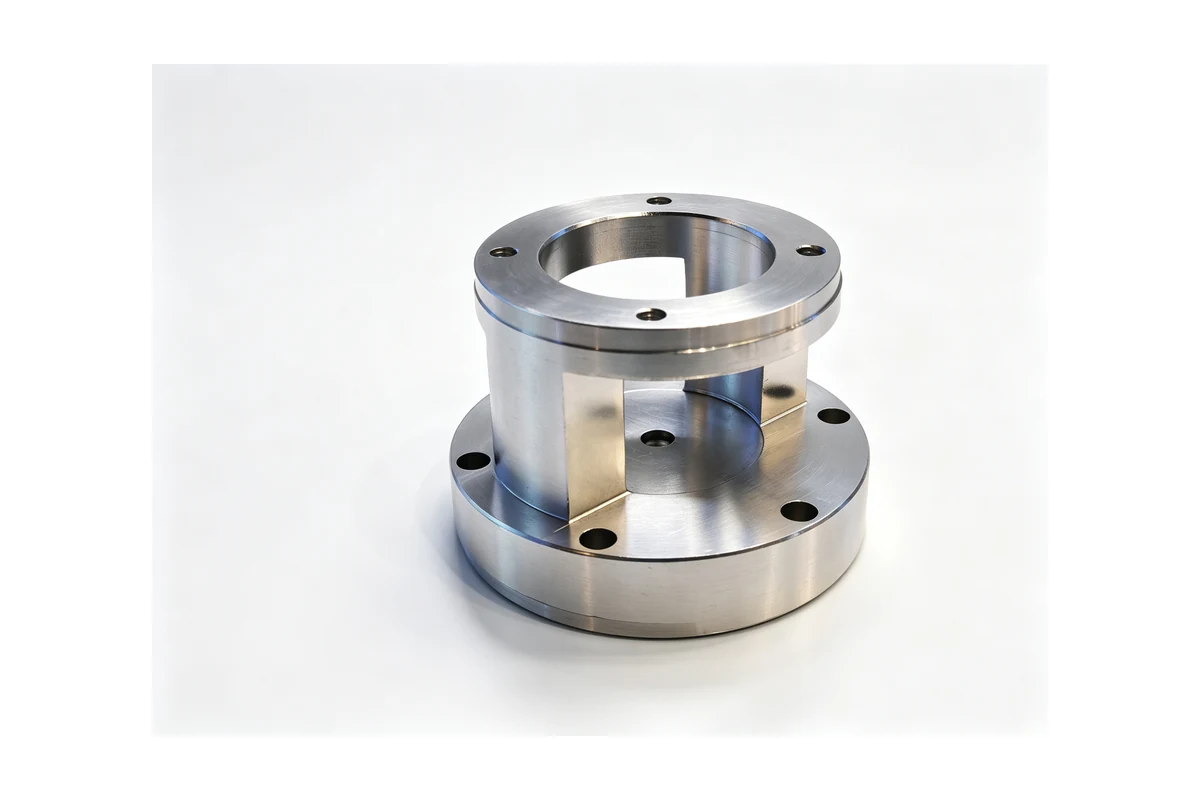
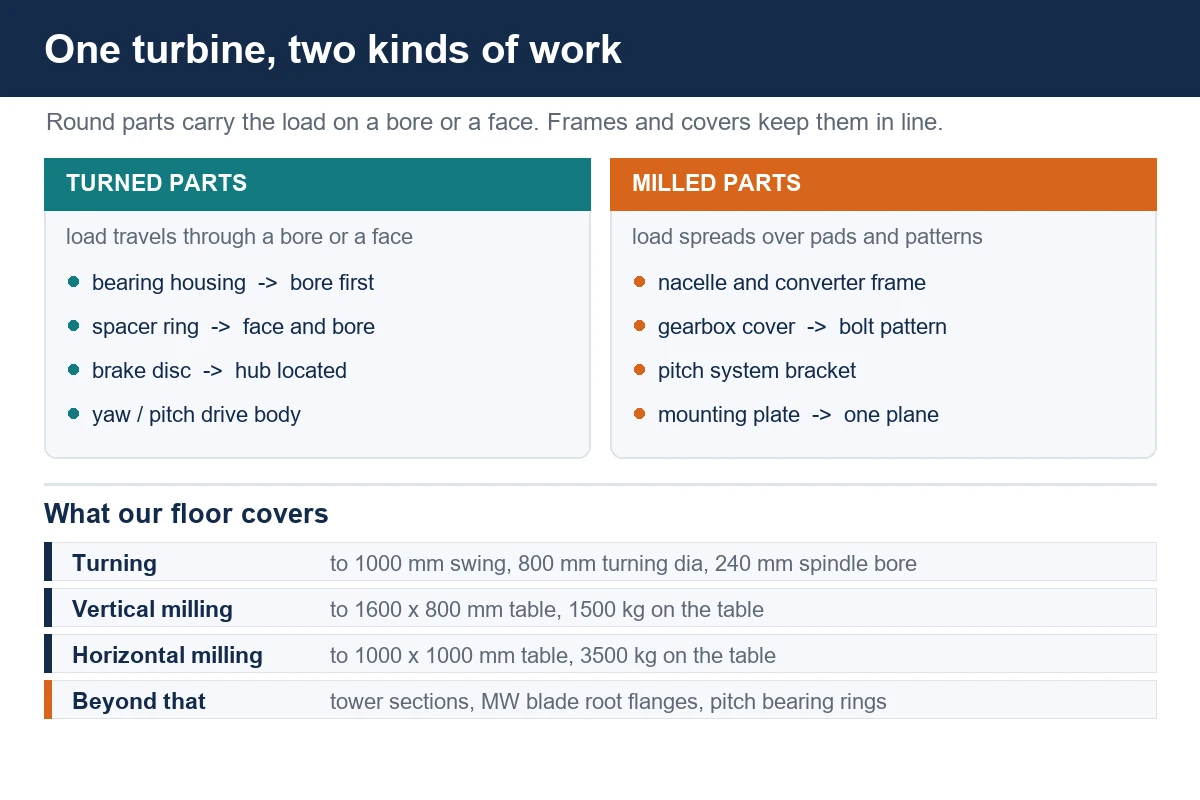
Sektör, yuvarlak iş ve yuvarlak olmayan iş olarak ikiye ayrılır ve bu ayrım, çizim gelmeden çok önce tezgâhı belirler. Yuvarlak tarafta küçük ve orta güçteki üniteler için ana yatak yuvaları ve yatak yatakları, yaw ve pitch tahrik gövdeleri, pitch yatağının arkasında duran mesafe halkaları ve burçlar, yaw freni için fren diskleri, jeneratör kapakları ve rüzgâr şanzımanına giren miller ile çember dişli taslaklarını görüyoruz. Freze tarafında nacelle ve konvertör çerçeveleri, şanzıman kapakları ve muayene plakaları, pitch sistemi braketleri, yaw tahrik montaj plakaları ve her şeyin üzerine cıvatalandığı kaynaklı taban yapılarını görüyoruz.
Parçaları tanınır kılan şekilleri değil işlevleridir. Neredeyse her biri başka bir şey için konumlandırma elemanıdır: bir yatağı taşımak zorunda olan bir delik, bir diskin üzerinde sürtündüğü bir yüz, 20 metre ötedeki karşı flanşla hizalanması gereken bir cıvata dairesi ya da dört montaj yastığını tek düzlemde tutması gereken bir çerçeve. Rüzgâr parçası genellikle yük aktaran ve konulduğu yerde kalması gereken parçadır.
Parti büyüklükleri, otomotivden gelen atölyeleri şaşırtan şeydir. Yirmi yaw tahrik gövdesi, altı şanzıman kapağı, yüz mesafe halkası. Kimse bir milyon adet bir şey çalıştırmıyor ve bu, malzemeden çok bağlamayı biçimlendiriyor: fikstür yapılmaya değmeli ve aynı müşteri gelecek sezon tekrar sipariş verdiğinde raftan yine çıkarılmalı.
Malzemeler ve her birinin plana etkisi
Genellikle GGG40 ile GGG60 aralığındaki sfero döküm, çizimlerdeki yatak yuvalarının ve tahrik gövdelerinin çoğunun arkasındaki malzemedir. Yuvanın ihtiyaç duyduğu rijitliğe sahiptir ve aksi hâlde yapıya geçecek titreşimi sönümler. Ayrıca döküm olarak gelir; bu da kabuk, çekme açısı ve partinin ilki ile sonuncusu arasında fark demektir. İlk operasyon normalde bir tarafı alın tornalamak ve deliği tesis etmektir, çünkü ham döküm herhangi bir şey için referans olacak kadar yuvarlak değildir.
Karbon ve düşük alaşımlı çelik; milleri, mesafe halkalarını, fren disklerini ve kaynaklı her şeyi kapsar. 1045 veya 42CrMo bir mil, ısıl işlem beyan edildikten sonra temiz tornalanır; ön işlemli olarak tedarik edilmişse kaba paso sertleşmiş kabuğun içinden değil altından geçmelidir ve finiş pasoları hafif kalır. Bir mesafe halkası veya flanş için alevle ya da plazmayla kesilmiş taslakta kesme yüzünde sert bir kenar vardır, bu yüzden ilk paso onu temizleyecek şekilde planlanır.
Çerçeve tarafında bütün hikâye yapı çeliğidir. Nacelle çerçevesi, konvertör çerçevesi veya takip braketi olarak kaynatılan S355 plaka ve standart profiller kaynak sırasında hareket eder ve sonrasında bir süre daha hareket etmeye devam eder. Bir kaynak konstrüksiyonu işlemek zor kısmı değildir; ne zaman işleneceğine karar vermek zordur. Bu kararı aşağıda ve ayrıntılı olarak çerçeve vaka incelemesinde ele alıyoruz.
Alüminyum, yeni enerji işinin elektrik ve batarya tarafında karşımıza çıkar: bara destekleri, kapaklar, soğutma plakaları, sensör braketleri ve bir şarj ünitesinin çevresindeki hafif çerçeve parçaları. O kadar hızlı kesilir ki sınır, takım değil talaş tahliyesidir ve ince kesitler fikstür basıncı bırakıldığında çelikten daha çok hareket eder.
Dürüst boyut sorusu
Bir atölyeye rüzgâr enerjisini sorun; ilk dürüst cevap çalışma zarfı hakkında olmak zorundadır, çünkü bir türbindeki en büyük parçalar metrelerce çaptadır ve hiçbir katalog tezgâhı onlara dokunmaz. Tornalama aralığımız yatak üzerinde 1000 mm salınıma ve ürettiğimiz en büyük torna tezgâhında yaklaşık 800 mm bitmiş tornalama çapına, çubuk işi için 240 mm mil deliğine kadar uzanır. En büyük dik işleme merkezimiz 1500 kg kapasiteli 1600 x 800 mm tablayı alır; en büyük yatay olanı 3500 kg kapasiteli 1000 x 1000 mm tablayı alır.
Bu, küçük bir türbinin tüm tahrik trenini ve daha büyük bir türbinin tahrik treni parçalarını kapsar: yuvalar, mesafe halkaları, dişliler, miller, fren diskleri, jeneratör parçaları, tahrik montaj plakaları ve yaklaşık küçük bir nacelle tabanı boyutuna kadar çerçeveler. Kule kesitlerini, çok megawattlık bir makinenin kanat kökü flanşlarını veya kanat ile göbek arasında duran pitch yatak halkalarını kapsamaz. Bunu açıkça söylemek, müşteriyi boşa bir talepten kurtarır ve hizmet verebildiklerimize kendi sınırımızı bildiğimizi gösterir.
İşi torna tezgâhının yaptığı yer
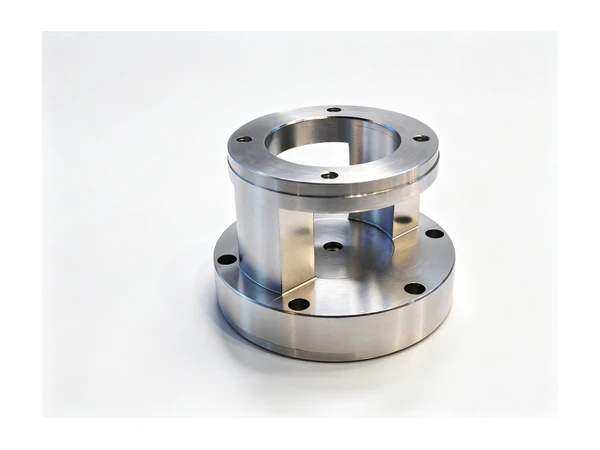
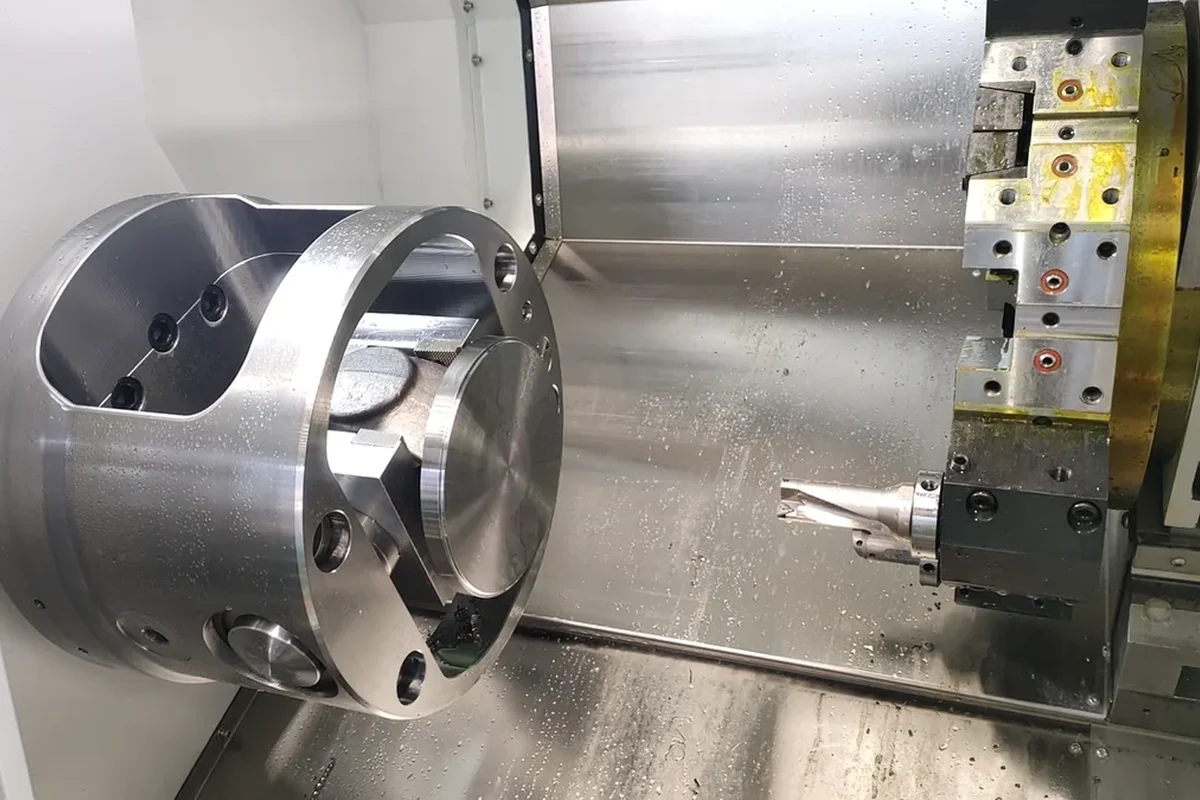
Yatak yuvaları, mesafe halkaları, fren diskleri ve tahrik milleri tornalama işleridir ve hepsinde sıra aynıdır: önce deliği veya muyluyu tesis et, geri kalan her şey onu izlesin. Dışarıdan içeriye doğru tornalanmış bir yuva, dökümle uyumlu bir delikle sonuçlanır, alın yüzüyle değil; bir yatak yatağında bu, yerinde kalan bir yatak ile kayan bir yatak arasındaki farktır.
TCK6350B ağır hizmet eğik yataklı torna tezgâhımız yatak üzerinde 630 mm salınım yapar, 96 mm mil deliğine sahiptir, 85 mm'ye kadar çubuk alır ve 18,5 kW mill üzerinde 10 veya 12 inç ayna ile yatay 12 istasyonlu servo taret çalıştırır. Döküm yuvaların çoğunu bu tezgâha koyuyoruz, çünkü bir döküm ilk pasoda kabuğun altına inmek için kesme derinliğine ihtiyaç duyar ve eğik yatak talaşın iş parçasının altında sıkışmak yerine aşağıya temiz düşmesini sağlar.
Daha uzun ve daha büyük tornalama işi TCK80D-1500'e geçer; yatak üzerinde 850 mm salınım yapar, 700 mm tornalar ve 1450 mm kesme uzunluğu alır, 120 mm mil deliği ve mil işi için puntaya sahiptir. Aralıktaki en büyük diskler için QK1322 salınımı 240 mm delik ve 1600 mm Z hareketiyle 1000 mm'ye çıkarır; bu, atölyede başka hiçbir yere sığmayan bir flanş halkasını alın tornalamak ve tornalamak için yeterlidir.
İşi işleme merkezinin yaptığı yer
Yuvarlak olmayan her şey frezeye gider ve rüzgâr parçalarında bu genellikle geometrinin büyük kısmıdır. Bir yaw tahrik gövdesi, birkaç tarafta montaj deliği deseni, pim konumları ve diş açılmış yüzleri olan bir tornalama işidir. Bir şanzıman kapağı, bir dökümle eşleşmesi gereken cıvata desenli bir plakadır. Bir pitch sistemi braketi, ilk kesimden son kesime kadar freze parçasıdır.
Yuvalar ve tahrik gövdeleri için yatay tezgâh yerini hak eder, çünkü dört yüz parça çevrilmeden gelir. HMC800-DT 2500 kg kapasiteli 800 x 800 mm tablayı 1300 / 1150 / 1000 mm hareketler ve BT50 mill ile taşır; HMC1000 bunu 3500 kg'da 1000 x 1000 mm tablaya açar. Deliği tornada tesis edilmiş bir döküm yuvada yatay tezgâh, montaj deseninin, pim deliklerinin ve işlenmiş yastıkların hepsinin delikle aynı bağlamadan çıkmasını sağlar; bir tahrik gövdesini çerçevesinde dik tutan da budur.
Daha hafif ve daha uzun parçalar dikey tezgâhlara gider. VMC1160 BT40 mill ile 800 kg'da 1200 x 600 mm tablayı alır; VMC1690 1500 kg kapasiteli 1600 x 800 mm tablaya, 1600 / 900 / 700 mm hareketlere ve BT50 koniğe çıkar. Kaynaklı braketlerin, montaj plakalarının ve muayene kapaklarının yaşadığı aralık budur ve parçanın tüm boyu boyunca destek, tabla kapasitesinden daha önemli hâle gelecek kadar uzun olduğu yerdir.
Bir parçanın iki bağlamada erişilemeyen yüzlerde geometrisi varsa, portal beş eksen tezgâh özellikleri değil bağlamaları ortadan kaldırır. LH500 350 kg kapasiteli 500 mm döner tablayı 600 / 1000 / 600 mm hareketler ve 12000 dev/dk BBT40 mill ile taşır. Açılı portları veya cepleri olan bir tahrik gövdesi ve alternatifin üç fikstür ile üç datum olduğu her parça için doğru tezgâh budur.
Sorun çıkaran operasyonlar
Deliğe karşı dış yüz. Dış yüzü önce bitirilmiş bir döküm yuva, deliği döküme bağlamış olur. İlk alını tornalayın, kılavuz deliği delin, sonra dış yüzü ve ikinci alını o delikten alın; yuva yatağını dökümle değil montaj yüzüyle hizada tutar.
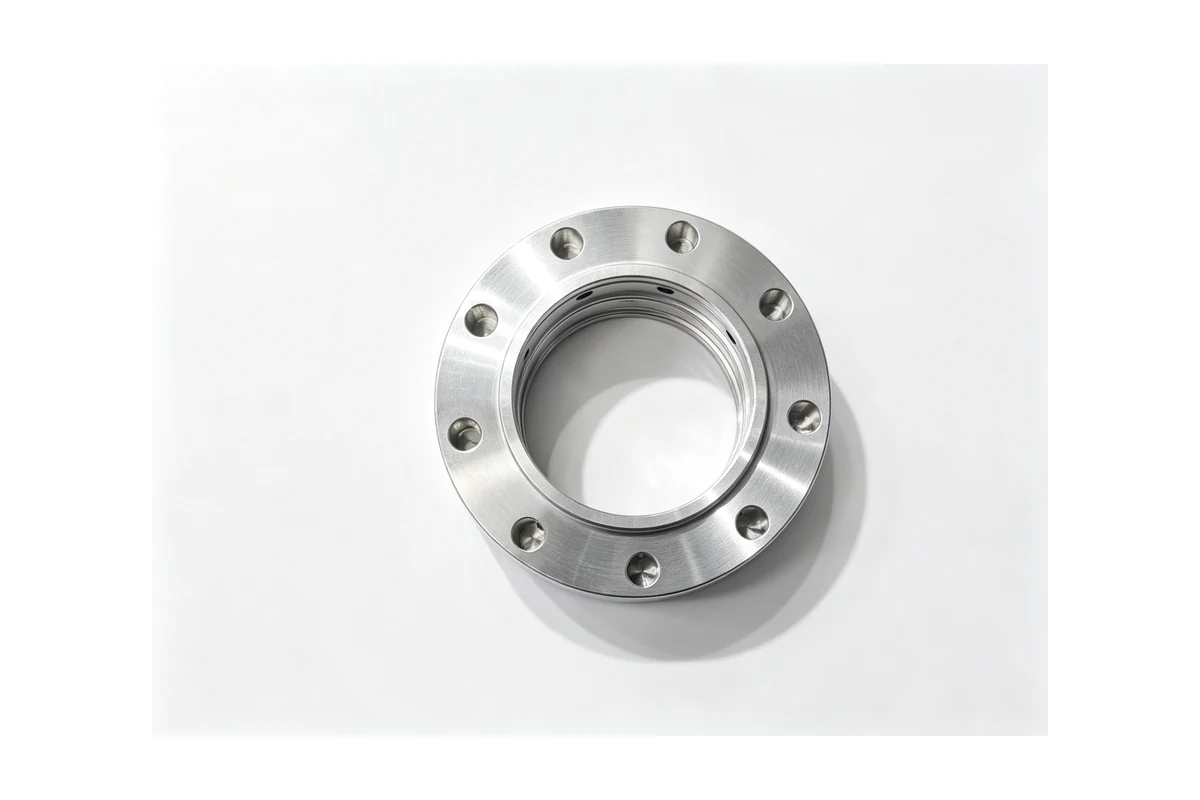
Cıvata dairesi ve karşı flanş. Bir yuvada veya mesafe halkasında cıvata dairesi, başka bir yerde yapılmış bir parçayla eşleşen şeydir. Onu bitmiş delikten ve bitmiş alından delin ve daireyi dış çaptan değil alından kontrol edin. Kenardan delinmiş bir desen kenarı devralır.
Yaw ve pitch tahrik kavraması. Pinyon ile eşleştiği halka veya sektör çizimde bir çift olarak yapılır ama her zaman bir çift olarak işlenmez. Dişler kesildiğinde mil, yatak yatağı ve diş dairesinin salgısı tek bir problemdir ve diş geometrisi de diğer her şey gibi deliği izler. Dişli işleme notumuz dişli bir parça için bu sırayı anlatır.
Fren yüzleri. Bir yaw fren diski ince, geniş ve düz kaçması istenen bir parçadır. Onu göbeği kendi deliğinden konumlanmış hâlde tek bir bağlamada tornalamak, bunu tutan tek yoldur ve ince bir diskte alın pasoları hafif olmalıdır, yoksa takım basıncı diski iter ve yüz çanak çıkar. Aynı problem başka sektörler için tornaladığımız fren disklerinde de görülür; fren diski işleme notlarında ele alınmıştır.
Kaynak konstrüksiyonlar ve ne zaman işlenecekleri. Kaynaklı bir nacelle çerçevesi, takip braketi veya konvertör çerçevesi kaynaktan sonra günlerce hareket eder. Onu doğrudan tezgâhtan işlemek, montaj yastıklarının o gün doğru ve hafta sonunda yine kaçmış olması demektir. Pratik cevap: kaynat, çerçeveyi oturmaya bırak, sonra yastıkları arada bağlamayı çözmeden tek bağlamada işle. Bir çerçeve tek bağlama için fazla uzunsa, ikinci bağlamanın datum'u kaynaklı bir kenar değil işlenmiş bir yastık olmalıdır.
Küçük bir partide tutarlılık
Rüzgâr ve yeni enerji işi on binlerce değil yüzlerce adetlik parti işidir ve o büyüklükteki bir partiyi tezgâh değil fikstür ve ilk parça kontrolü bir arada tutar. Aynı fikstür, aynı datum, koşunun başında delik, alın ve cıvata dairesi üzerinde aynı kontrol ve parti numarasıyla birlikte kalan bir kayıt. Bir müşteri iki yıl sonra yedek bir yuvanın neden farklı hissettirdiğini sorduğunda cevap o kayıttır.
Bu işte iki şey kayar. Ayna çeneleri ve fikstürler, bir sonraki çap için yeniden delindikleri anda eş merkezliliğini kaybeder; bu yüzden yumuşak çeneler tezgâhla değil işle birlikte saklanır. Ve bir döküm partisi ilk parça ile son parça arasında değişir, bu yüzden ilk parça kontrolü tüm palet için geçerli sayılmak yerine koşunun sonunda tekrarlanmalıdır. Fikstürü tezgâhın parçası değil parçanın parçası sayan atölyeler, tekrar siparişi tutan atölyelerdir.
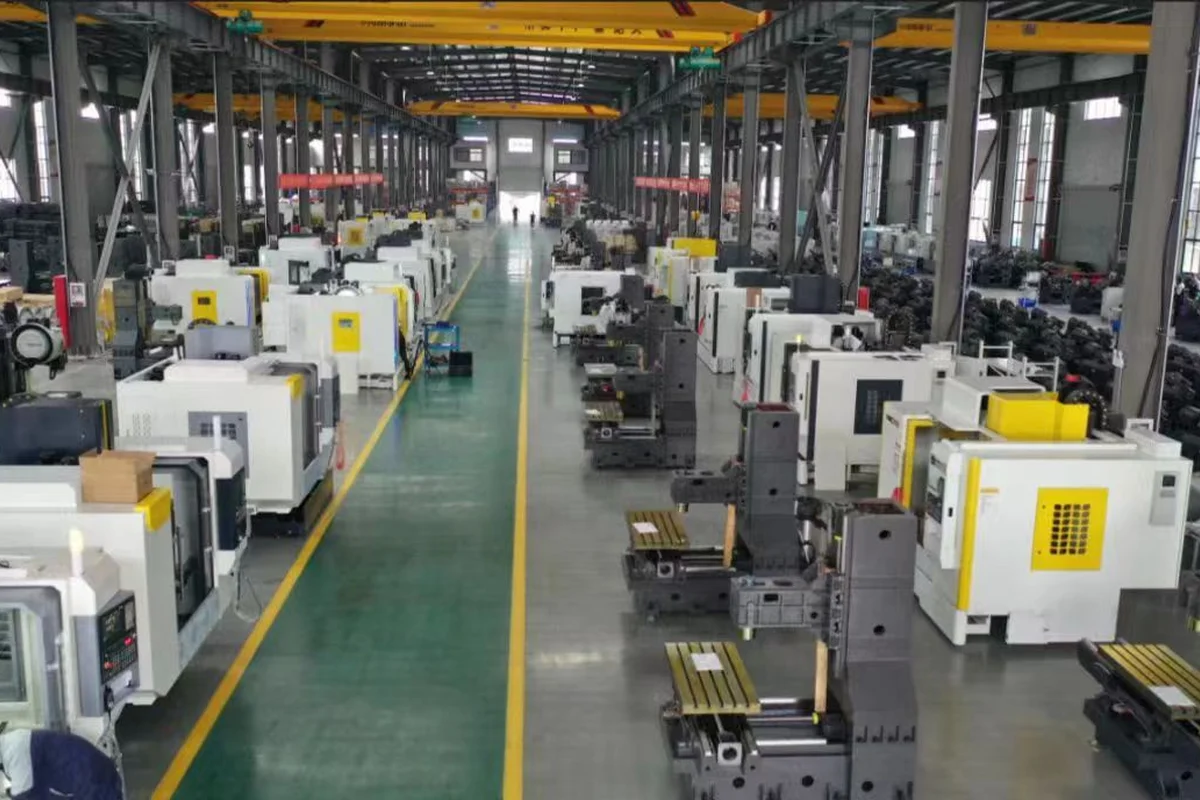
Biz bu gerçekliğe göre üretiyoruz: malzemenin gerçekten ihtiyaç duyduğu kesme derinliğine göre boyutlandırılmış bir mill, sıranın bölünmek zorunda kalmayacağı kadar pozisyonlu bir taret veya magazin ve bir döküm üzerindeki kaba pasonun işi kaydırmayacağı kadar rijit gövdeler. Bu işin freze tarafının geri kalanı, inşaat makinesi parçaları ve tarım makinesi parçaları için yaptıklarımızla örtüşür, çünkü ağır bir kaynaklı braket çizimi hangi sektörün çizdiğini umursamaz.
Rüzgârın ötesinde yeni enerji
Güneş takip donanımı aynı işin daha küçük bir sürümü gibi görünür. Bir slew tahrik yuvası, deliği, dişli yatağı ve montaj deseni olan döküm veya işlenmiş bir gövdedir; takip braketleri ve kazık başlıkları montaj yüzlerinin tek bağlamada kesilmesi gereken kaynak konstrüksiyonlardır; tork tüpü kelepçeleri uzun koşularda yapılan tornalama parçalarıdır. Batarya ve şarj donanımı farklı bir karışım getirir: alüminyum bara destekleri ve soğutma plakaları, işlenmiş montaj yastıkları olan sac çerçeveler ve conta çalışsın diye sızdırmazlık yüzü yeterince düz olması gereken gövdeler.
Bunların hiçbiri, rüzgâr işinin zaten ihtiyaç duymadığı bir tezgâhı gerektirmez. Yuvarlak parçalar için aynı tornalama, gövde ve çerçeveler için aynı yatay ve dikey tezgâhlar ve hangi özelliğin datum olduğu konusunda aynı disiplin. Bu yüzden rüzgâr, güneş ve batarya işini üç değil tek uygulama sayıyoruz.
Teklife ne yazmalı
Çizim artı malzeme artı adet olarak gelen bir talep fiyat alır. Ayrıca hangi yüzün hangisiyle eşleştiğini, parçanın kaynaklı olup olmadığını ve ne zaman kaynaklandığını, dökümün ön işlem görüp görmediğini ve parçanın serviste ne yaptığını söyleyen bir talep, bağlama planını da alır. Bu işte ikincisi fazladan beş dakikaya değer, çünkü maliyetin çoğu kesme süresinde değil bağlamada ve fikstürde oturur.
Çizim bir yatak belirtiyorsa hangisi olduğunu söyleyin. Parça bir çiftin yarısıysa bunu söyleyin. Parça serviste arızalandıysa çizimle birlikte arızalı parçayı da gönderin, çünkü aşınma deseni genellikle problemin delikte, alında mı yoksa cıvata deseninde mi olduğunu söyler.
Sık sorulan sorular
Ön işlem görmemiş bir dökümü işleyebilir misiniz?
Evet, çizimde pay varsa ve müşteri ilk operasyonun datum'u tesis ettiğini kabul ediyorsa. Yapamayacağımız şey, döküm alından bir deliği bitirmek ve dökümün her yerde yeterli stok olduğunu vaat etmektir. Dökümün kritik olduğu yerde, bitirmeden önce bir alında deneme kesimi işin en ucuz sigortasıdır.
Kaynaklı bir çerçeve gerilim gidermeden önce mi sonra mı işlenmeli?
Sonra, gerilim giderme mevcutsa. Mevcut değilse çerçeve kaynatılır, oturmaya bırakılır, sonra yastıklar birbirine göre doğru olsun diye tek bağlamada işlenir. Bir kaynak konstrüksiyonu tezgâhtan çıktığı gün işlemek ve bir hafta sonra yeniden işlemek, aynı şeyi yapmanın daha pahalı yoludur.
Dişleri siz mi kesiyorsunuz yoksa hazır mı alıyorsunuz?
Parçaya bağlı. Bir tahrik gövdesinin içindeki dişliler ve pinyonlar genellikle kendi bünyemizde kesilir, böylece diş dairesi ve yatak yatağı aynı datum'dan çıkar. Dişli bir halkanın satın alınıp göbeğe sıkı geçme veya cıvatalı olarak monte edildiği yerde bizim tarafımızdaki işleme göbek, geçme ve cıvata desenidir.
Özel bir fikstürü haklı çıkaran en küçük parti nedir?
Döküm bir yuva için yaklaşık yirmi adet, her sezon tekrar eden bir parça için daha az, tek seferlik bir kaynak konstrüksiyon için daha fazla. Ölçüt adet değil siparişin geri gelme olasılığıdır, çünkü fikstür ancak iki kez kullanılırsa ucuzdur.
Batarya ve şarj tarafı için alüminyum parçalar işliyor musunuz?
Evet. Alüminyum kapaklar, destekler ve soğutma plakaları dikey tezgâhlarımızda normal iştir; şu kayıtla ki ince kesitler desteklenmeli ve fikstür basıncı son pasodan sonra değil önce azaltılmalıdır.
Sonraki adım
Çizimi, malzemeyi ve durumunu, parti büyüklüğünü ve parçanın ne yaptığına dair bir satır gönderin. Bir yuva ise içinde hangi yatağın oturduğunu söyleyin. Bir çerçeve ise gerilim giderme görüp görmediğini söyleyin. Bağlama planı, tezgâh ve partinin haklı çıkardığı yerde fikstürü içeren bir fiyatla döneceğiz. Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038