İş Makinesi Parçaları CNC İşleme
İş makinesi parçaları, olduklarından daha kaba görünme alışkanlığındadır. Bir kepçe bağlantı kolu ya da palet şasi braketi iri bir çelik veya dökme demir parçadır ve onu kaba iş olarak görmek kolaydır. Ancak birkaç yüzde bir milimetre kaçık bir pim deliği pimi kabul etmez, eşleşen parçasıyla uyuşmayan bir kol hatta monte edilemez ve sahada yedek bağlantı kolu bekleyen bir makine saat başına para kaybeder. Bu kılavuz, iş makineleri ve ağır ekipmanın yapısal ve yataklama parçalarının nasıl işlendiğini kapsar: biçimler, malzemeler, bağlama düzenleri, makineler ve bir partinin montajını sürdüren kontroller.
Neler İş Makinesi Parçası Sayılır
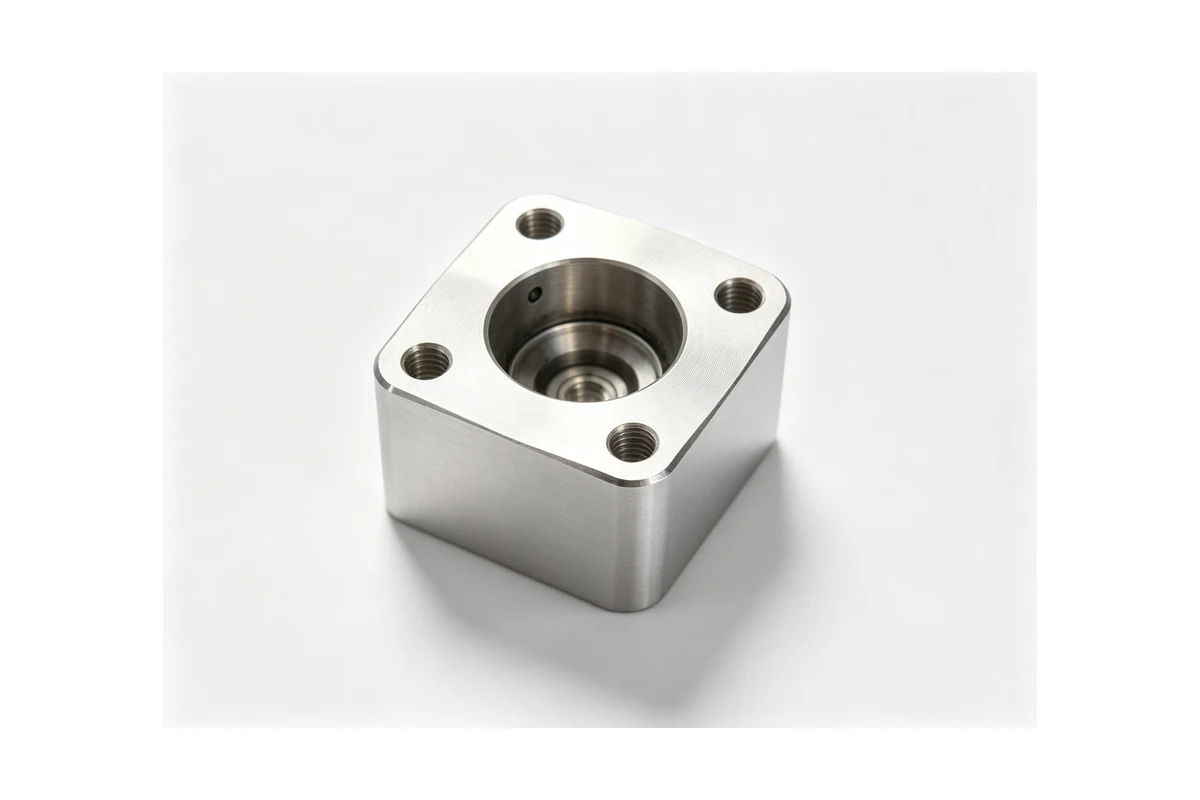
Aile geniştir, ancak iş birkaç gruba ayrılır. Pim ve burç parçaları vardır: kepçe bağlantı kolları, kol ve bom mafsal braketleri, devirme ve bağlantı kolları, hızlı kuplör plakaları. Şasi ve gövde parçaları vardır: palet şasi kesitleri, aks gövdeleri, döner dişli kutusu gövdeleri, fren gövdeleri, tahrik kutuları. Ekipman parçaları vardır: bıçak ve kepçe bileşenleri, dişler ve adaptörler, cıvata düzenleriyle kesici kenarlar. Ve hidrolik parçalar vardır: silindir boruları, miller, kapaklar ve başlıklar; basıncı taşıyan parçalar bunlardır.
Bu biçimlerin ortak yanı, önemli yüzeylerin delikler ve bağlantı yüzeyleri olması ve bunların ağır, tutulması zor bir parça üzerinde birbirinden uzak durmasıdır. Bir kepçe bağlantı kolu, her iki ucunda birer delikle bir metre uzunluğunda olabilir. Bir döner dişli kutusu gövdesi, büyük bir deliği ve cıvatalı flanşı olan bir kabuktur. Bir silindir başlığı, deliği, keçe yuvası ve cıvata çemberi olan bir disktir. Talaşlı işleme, çoğu zaman rotanın bağlama ve taşımadan daha küçük bir payıdır; planlamayı değerli kılan da budur.
Malzemeler
Yapısal parçalarda kaynaklı çelik konstrüksiyon baskındır. S355, Q345, A36 ve benzeri kalitelerdeki plakalar kesilir, şekillendirilir ve kaynatılır; talaşlı işleme kaynak konstrüksiyonun üretimi değil, bitirilmesidir. Bunun sonucu kaynak çarpılmasıdır: kaynaklı bir bağlantı kolu yay gibi gelir, pim delikleri hizadan çıkmıştır, bu nedenle delikler kaynaklı dış hatadan değil, işlenmiş bir referanstan kurulmalıdır.
Döküm, biçimin tekrarlandığı ve hacmin modeli haklı çıkardığı yerde görülür: sfero dökme demir döner dişli kutusu gövdeleri, çelik veya demir aks gövdeleri, dökme adaptörler. Çelik çubuk ve dövme, dökümün yükü taşıyamayacağı pimler, burçlar ve ağır yüklenen küçük parçalar için kullanılır. Alüminyum, ağırlığın dayanımdan daha önemli olduğu kabin yapılarında ve bazı gövdelerde karşımıza çıkar.
Bundan iki alışkanlık doğar. Kaynaklı bir konstrüksiyonun gerilmesi bitirme pasolarından önce ele alınmalıdır; ağır bir kaynak konstrüksiyonda bu, kaynak soğuduktan sonra ve çizim gerektiriyorsa gerilme giderme tavlamasından sonra işleme anlamına gelir. Döküm, üzerinden herhangi bir ölçüm alınmadan önce kaldırılması gereken bir kabukla gelir. Her iki durumda da kaba ve ince işleme ayrı operasyonlardır ve parça aralarında oturmaya bırakılır.
Bu İş İçin Makineler
Yapısal parçalar çoğunlukla büyük bir parça üzerinde delik işleme ve yüzey işleme işidir ve bu, ağır hizmet tipi bir dikey makinenin alanıdır. Yüksek hassasiyetli ağır hizmet tipi işleme merkezi serisi bunun için üretilmiştir: makinenin kesmeye doğru yatmadan ağırlığı taşıması için geniş ve ağır bir taban ve parçanın bir ucundaki deliğe, diğer ucundaki yüzeye aynı bağlamada ulaşacak kadar strok. Daha küçük bağlantı kolları, braketler ve plakalar, 1200 mm sınıfı tablaya sığan parçalar için VMC1160 dahil standart modellerde işlenir.
Parçanın birden fazla eksende deliği varsa veya aynı parça parti halinde yapılıyorsa, işi yeniden bağlama yerine fikstür ve indeksli paletle yatay makine yapar. HMC630-DT bu ailedeki orta boy gövdeleri ve braketleri üstlenir; hacim haklı çıkardığında çok istasyonlu modeller işi alır. Hidrolik parçalar tornalama işidir: silindir boruları ve miller, uzun parçanın ve kalın cidarın rijitlik gerektirdiği TCK6350B ağır hizmet tipi eğik yataklı tornada işlenir.
Bağlantı Kolu veya Braket İçin Referans ve Sıra
Kaynaklı bir bağlantı kolunda referans, kaynaklı dış hata olamaz; çünkü kaynak çekmesi ve plaka toleransı onu her parçada farklı bir yere koyar. Referans işlenmiş bir yüzey olmalıdır. Pratikte bu, önce bağlantı yüzeyini veya alın yüzeyini işlemek, referansı ondan kurmak ve sonra pim deliklerini bu referanstan delmek demektir; böylece delikten deliğe ilişkiyi, plakaların rastlantısal olarak nasıl oturduğu değil makine belirler.
İşleyen sıra şöyledir: referansı ve bağlantı yüzeylerini işle, referansı kur, delikleri kaba işleyip pay bırak, parçayı oturmaya bırak, sonra delikleri ve yüzeyleri ince işle. İki deliğin paralel ve ortak bir eksende olması gerektiğinde, bunlar iki bağlamada delinip yeniden referanslanmak yerine, parça indekslenerek veya uzatılmış delik işleme düzeniyle tek bağlamada kesilir.
Ağır ve Zor Parçaları Tutmak
Bu parçalardaki zorluk kesme kuvveti değildir. Zorluk, yalnızca bir ucundan tutulan uzun bir kaynak konstrüksiyonun sehim yapması ve güvenli olacak kadar sıkı bağlanan ince cidarlı bir gövdenin deliğini kapatmasıdır. Parçayı en rijit kesitlerinin altından destekleriz, ham kaynak yerine işlenmiş yüzeylerden bağlarız ve bağlama basıncını işin izin verdiği kadar düşük tutarız. Delik büyük ve cidar ince olduğunda parça, tıpkı ince bir halkanın işlenmesi gibi, kesim sırasında deliği destekleyen bir fikstür veya ayna plakası üzerinde tutulur.
Sıcaklık ve oturma bu işte en az herhangi bir hassas parça kadar önemlidir. Soğuk bir atölyede yeni kaynatılıp soğutulmuş kaynaklı bir bağlantı kolu ısındıkça hareket eder; yeni kaba işlenmiş bir gövde ise kesme gerilmesi boşaldıkça hareket eder. Bitirme pasoları, parça oturmuşken ve bağlama düzeninin izin verdiği ölçüde serbestken alınır.
Bir Partinin Montajını Sürdüren Kontroller
Bir iş makinesi parçası, uyması gereken şeye göre kontrol edilir. Pim delikleri ölçü, yuvarlaklık ve birbirleriyle hizalama açısından kontrol edilir. Bağlantı yüzeyleri düzlük ve deliklere göre diklik açısından kontrol edilir. Delik düzenleri mastar veya eşleşen parçaya göre kontrol edilir; çünkü kaynaklı bir bağlantı kolunda cıvata düzeni ile delik, farklı referanslardan kesilmiş olsalar da birbirini tutmak zorundadır.
Bir partide en çok sorunu yakalayan kontrol, eşleşen pimin, burcun veya braketin deneme montajıdır. Deliklerin ve yüzeylerin birlikte çalışıp çalışmadığını gösteren test budur ve çizimdeki hiçbir tek ölçü bunu tanımlamaz. Sahaya giden parçalarda bu kontrol tek tek sayılardan daha önemlidir; çünkü uymayan parça, makineyi durduran parçadır.
Sık Sorulan Sorular
Dökümlerin yanı sıra kaynaklı konstrüksiyonları da işleyebiliyor musunuz?
Evet ve bu işin büyük bir bölümünü oluştururlar. Kaynaklı bir bağlantı kolu veya braket, kaynaklı dış hatadan değil işlenmiş bir referanstan işlenir; çünkü kaynak parçayı çeker ve plaka toleransı yüzeyleri kaydırır. Çizim gerektiriyorsa parça, bitirme pasolarından önce gerilme giderme tavlamasına alınır.
Uzun ve ağır bir parçayı sehim yapmadan nasıl tutuyorsunuz?
Rijit kesitlerinin altından destekleyin, ham kaynak veya döküm kabuğu yerine işlenmiş yüzeylerden bağlayın ve bağlama basıncını işin izin verdiği kadar düşük tutun. Parça esnekse, kesim sırasında deliği destekleyen bir fikstürde veya ayna plakasında tutulur. Sıra da önemlidir: kaba işle, otur, sonra ince işle; böylece parça hâlâ hareket ederken ince işlenmiş olmaz.
İş makinesi parçaları genellikle hangi malzemeden yapılır?
Yapısal parçalar S355, Q345 ve A36 gibi kalitelerde kaynaklı çelik plakadır. Gövdeler sfero dökme demir veya dökme çeliktir. Pimler, burçlar ve ağır yüklenen küçük parçalar çelik çubuk veya dövmedir. Alüminyum, kabin yapıları ve bazı gövdeler gibi ağırlığın dayanımdan önemli olduğu yerlerde kullanılır.
İş makineleri için hidrolik silindir parçaları işliyor musunuz?
Evet. Silindir boruları, piston milleri, başlıklar ve kapaklar, deliğin ve dış çapın aynı eksenden tek bağlamada çıktığı ağır eğik yataklı tornada işlenir. Hidrolik parçalar basınç taşır; bu nedenle sıra, deliği, keçe yuvalarını ve bağlantı yüzeylerini tek referansta tutacak şekilde planlanır.
Parçalarınız İçin Bir İşleme Planı Alın
Çizimi gönderin — pim delikleri ve hizaları, bağlantı yüzeyleri, malzeme ve parçanın kaynak konstrüksiyon mu döküm mü olduğu ile parti büyüklüğü — Handemo size uygun işleme merkezini, yatay makineyi veya tornayı ve buna eşlik eden proses sırasını önersin. Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: Application Guides işleme yaptığımız diğer sektörleri kapsar, CNC Machining Steering Knuckles aynı delik hizalama sorununu bir otomotiv parçasında ele alır ve VMC vs HMC bir braketin yatay makineyi haklı çıkaracak kadar yüze sahip olduğu durumu açıklar.