
Hidrolik Silindir İşleme için CNC Tezgâhları
Hidrolik silindir işleme: deliğin strok boyunca yuvarlaklığı, salmastra ile eş eksenlilik, sızdırmazlık alnı dikliği ve uzun gövdede istikamet yatağı.
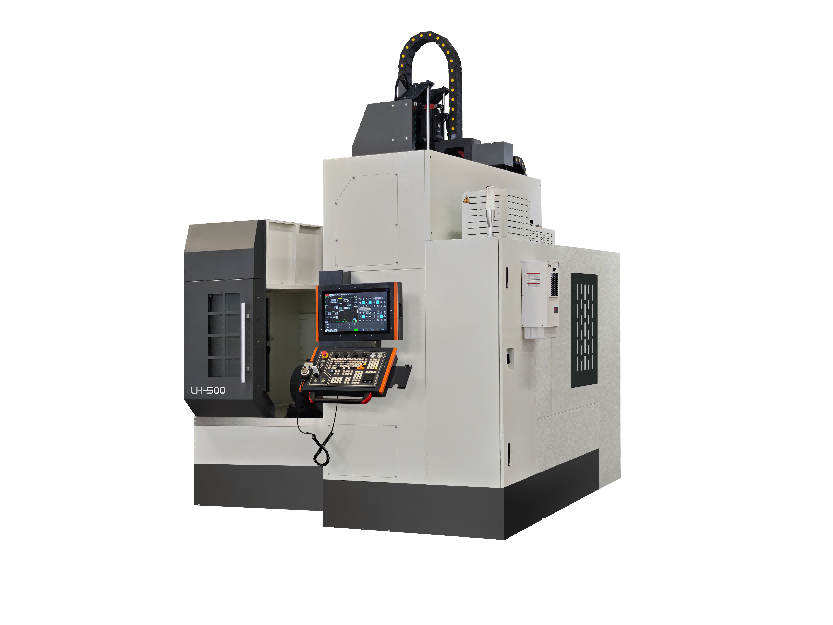
Hidrolik silindir parçalarının işlenmesi
Bir hidrolik silindir, gösteremediği iki şeyle değerlendirilir: sızdırıp sızdırmadığı ve milin bir milyon çevrim boyunca gövdeye eş eksenli kalıp kalmadığı. İkisi de işleme sırasında belirlenir ve ikisi de aynı nedenle bozulur — delik ile sızdırmazlık yüzeyi farklı bağlamalarda kesilmiştir, dolayısıyla keçenin telafi etmesi gereken hata daha montajdan önce parçaya yazılmıştır.
Bu sayfa delik ile sızdırmazlık alnı arasındaki ilişkiyi, gövde ve salmastra işleme sırasının nasıl kurulacağını, torna ile torna-freze arasında neyin belirleyici olduğunu ve uzun bir gövdenin istikamet yatağının kendi izlerini deliğe bırakmadan nasıl bağlanacağını anlatır.
Silindirin taşıması gerekenler
Deliğin tüm boyda yuvarlaklığı
Silindir deliği uçlarda değerlendirilmez. Tüm strok boyunca yuvarlak ve düz olmalıdır, çünkü piston keçesi tüm boyu kateder ve herhangi bir dar bölge keçeyi her geçişte yükler. Ağzı yuvarlak, ortası oval bir delik, işletmede sızdıracak bir deliktir ve ovallik genellikle bağlamadan veya uzun desteksiz kesmede delme milinin ortada seğmesinden doğar.
Delik ile salmastra arasındaki eş eksenlilik
Salmastra veya kapak, tasarıma göre deliğe ya da gövdenin dış çapına oturur ve mil ikisinden de geçer. Salmastra ile delik eş eksenli değilse mil her strokta yana zorlanır ve keçe tek taraftan aşınır. Bu eş eksenlilik bir işleme kararıdır: ikisini tek bağlamada parçayı indeksleyerek kesmek veya fikstürün tekrarlanabilirliğini parçanın sınırı olarak kabul etmek.
Delik içindeki yüzey pürüzlülüğü
Hidrolik delik genellikle tornalamadan sonra honlanır, ancak tornalama pasosunun bıraktığı pürüzlülük ne kadar honlama gerektiğini ve honun geometriyi düzeltip düzeltemeyeceğini belirler. Tornalamadan yırtılmış veya titreşim izli bir delik, hon üzerinde birkaç mikron alınarak düzeltilmez; hon kendisine verilen biçimi izler. Delme pasosunu doğru yapmak, honlama süresi eklemekten daha ucuzdur.
Sızdırmazlık alnı sızıntı yoludur
Kapak oturduğu yerde alın, delik eksenine dik ve O-ring veya metal-metal keçe için yeterince düz olmalıdır. Tezgâha dik ama deliğe dik olmayan bir alın, keçe ne kadar iyi takılırsa takılsın sızdırır ve ikinci bağlamada işlenen alın genellikle tam olarak bu hatayı taşır.
Gövde ve salmastra işleme sırası nasıl kurulur
Önce delik, sonra aynı bağlamada sızdırmazlık alnı
En güvenilir yol, deliği ve alnı tek operasyonda işlemektir; böylece alın, deliği oluşturan aynı iş milinden doğar. Bu, iki yüzey arasındaki referans aktarımını tamamen ortadan kaldırır ve bu nedenle bir delme mili ile alın kalemi aynı taret üzerinde bulunan bir torna, ikinci bağlama gerektiren daha hızlı bir tezgâhtan burada daha değerlidir.
Gövde tek paso için fazla uzun olduğunda
Uzun bir gövde, toleransı tutacak kadar rijit bir mille her zaman bir uçtan delinemez. İki uçtan delip ortada buluşmak yalnızca iki yarı hizalanırsa işe yarar; bu nedenle delik genellikle iki uçtan kaba, bir uçtan finiş olarak, mil çapa göre değil derinliğe göre seçilerek işlenir. Uzunluk delme milinin taşıyabileceğini aştığında derin delik delme ve frezeleme tezgâhı maliyetini hak eder.
Salmastra ve kapak ayrı parçalardır
Salmastra ve kapak gövdeye göre kısa ve rijittir, bu nedenle genellikle tek bağlamada tamamen tornalanır: oturma bileziği, keçe deliği ve montaj alnı tek sıkıştırmadan çıkar. Kritik yüzey gövdeye oturan bileziktir: çapı ve keçe deliğine dikliği, montajın eş eksenli olup olmadığını belirler ve ikisi de nasıl kesildiğiyle değil nasıl bağlandığıyla belirlenir.
Torna, torna-freze veya işleme merkezi
Gövdeler ve miller için eğik yataklı torna
Uzun delikli ve dönme ekseni dışında özelliği olmayan bir gövde torna işidir ve istikamet yataklı eğik yataklı bir torna uzunluğun üstesinden gelir. İstikamet yatağı aynı zamanda risktir: delik işlenirken gövdenin dışına baskı yapar, gövde yaylanır ve delik istikamet yatağı konumunda dar çıkar. İstikamet yatağı basıncını düşük tutmak, sabit pabuçlar yerine makaralı yatak kullanmak ve delik çapını istikamet yatağı konumunda kontrol etmek parçayı yuvarlak tutan şeylerdir.
Aynı parçada delik ve düz yüzey varsa torna-freze
Silindir gövdeleri ve salmastraları genellikle ikinci bir bağlama gerektirecek kanallar, montaj düzlemleri veya cıvata düzeni taşır. Torna-freze parçayı tek bağlamada tutar ve deliği, sızdırmazlık alnını ve enine kanalları söküp takmadan keser; bu da eş eksenlilik hatalarının çoğuna neden olan referans aktarımını ortadan kaldırır. Tezgâh silindir işinde kendini burada amorti eder, çünkü alternatif keçenin ihtiyaç duyduğu toleransa tekrarlaması gereken bir fikstürdür.
İşleme merkezinin doğru cevap olduğu durum
Entegre silindirli bloklar — manifolt blokları, delikli valf gövdeleri, silindiri başka özelliklerle birleştiren dökümler — torna değil işleme merkezi işidir. Kural her yerde aynıdır: en büyük özellik bir eksen üzerindeyse ve diğer her şey onun çevresine yerleşmişse bu tornalanmış parçadır; farklı eksenlerde iki veya daha fazla benzer delik varsa bu frezelenmiş parçadır.
Silindir işinde dikkat edilecekler
Kaba işle, gerilim gider, finiş işle
Kalın cidarlı boru veya döküm, malzeme alındıkça açığa çıkan artık gerilim taşır. Deliği kaba işlemek, parçanın oturmasını beklemek ve sonra finiş işlemek, parça ölçülüp kabul edildikten sonra deliğin kapanmasını önler. Uzun bir gövdede hareket, deliği tezgâh ile muayene tezgâhı arasında tolerans dışına çıkaracak kadar olabilir.
Deliği destekleyin, sadece dışı desteklemeyin
İstikamet yatağı gövdenin dışını destekler; yatak ile kesici arasındaki cidar için hiçbir şey yapmaz. İnce cidarlı bir gövdede deliği içten bir mil veya tıkaçla desteklemek ya da istikamet yatağını yeniden konumlandırarak kısa bölümler hâlinde delmek, cidarın kesme kuvveti altında seğmesini önler.
Kanal kesişimlerindeki çapağı alın
Silindir deliğine delinen kanallar içeride, piston keçesinin bulacağı bir çapak bırakır. Kesişime ulaşabilen bir takımla delikten geçerek çapak almak proses planına aittir; bunu montaj sonrası el işine bırakmak, bir silindirin testi geçip sahada bozulmasının yoludur.
İlgili rehberler
- CNC ile hidrolik silindir işleme — tam işleme rotası
- Hidrolik valf gövdesi işleme — valf tarafında delik ve kanal işi
- Valf ve hidrolik parçalar — daha geniş parça ailesi
- Eğik yataklı CNC torna — uzun parçalarda istikamet yatağı davranışı
- CNC torna-freze tezgâhları — tek bağlamada silindir işi
Diğer uygulama rehberleri
Handemo bu parça ailelerinin her biri için tezgâh üretir. Her rehber, parçanın tezgâhtan ne istediğini ve işleme sırasının nasıl kurulduğunu anlatır.
Silindirinizi görüşelim
Gövde uzunluğu, delik çapı ve toleransı, kanal düzeni ve parti büyüklüğünü gönderin; deliği tutan tezgâhı ve istikamet yatağı düzenini önerelim.
Süreç incelemesi isteyin