Hidrolik Silindir İşleme: Uygulama Rehberi
Bir hidrolik silindir, sahada çalışıp geri gelene kadar basit bir düzenek gibi görünür. Keçe sızdırır, yük altında mil kayar, ya da birkaç bin çevrimden sonra salmastra yuvası kaçırmaya başlar. Silindir söküldüğünde belirgin hiçbir şey kırık değildir. Delik ölçüldüğünde yuvarlaktır, mil düz görünür, keçeler belirtilen sınıftadır. Sorun neredeyse hiçbir zaman çizimde değildir. Sorun, yüzeylerin hangi sırayla yapıldığında ve bunlardan hangilerinin parça hâlâ aynı referansla tutulurken yapıldığındadır.
Silindirler genel makine imalatının hemen her dalında vardır. Preslerde iter ve tutar, tarım ve iş makinelerinde kaldırır ve yönlendirir, enjeksiyon makinelerinde açar ve kapatır, denizcilik ve madencilik ekipmanlarında sürekli çalışır. Ölçüler değişir, basınçlar değişir, keçeler değişir ama işleme problemleri tekrar eder. Bu rehber silindirin içindeki parçaları, her birinin ne yapması gerektiğini ve hangi tezgahın onu üretmek için doğal yer olduğunu ele alır.
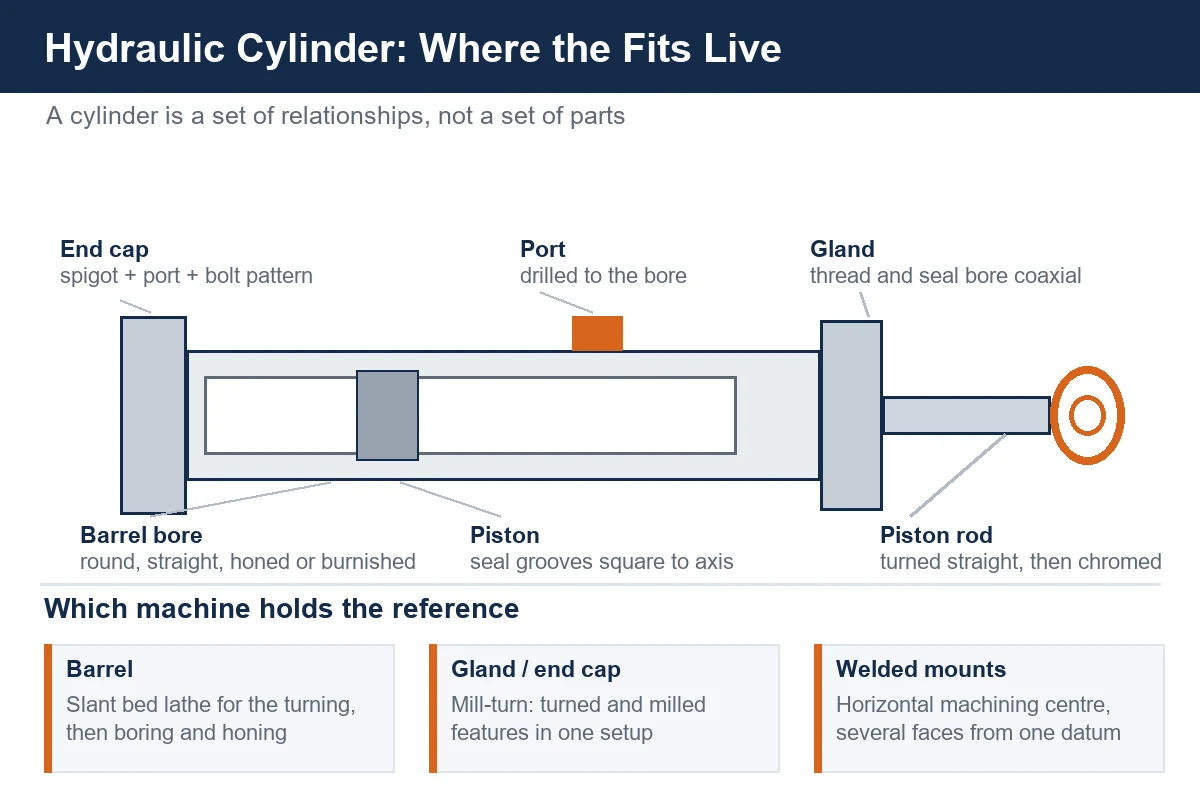
Bir silindir işi aslında neler içerir
Silindir tek bir parça değildir ve nadiren tek parça olarak satın alınır. Çoğu iş takım hâlinde gelir: bir gövde, bir piston mili, bir salmastra yuvası, bir piston ve bir veya iki kapak ya da bağlantı bloğu. Her biri farklı türde bir yüzey taşır ve her yüzey kendi biçiminde bozulur.
Gövde içeride yuvarlak ve düz olmalıdır ve dişi ya da flanşı taşıyan uç bu deliğe dik olmalıdır. Mil düz, sert ve çalışma yüzeyinde pürüzsüz olmalı; her iki ucundaki diş ya da kafa eksene hizalı olmalıdır. Salmastra yuvası keçeyi taşır ve gövdeye vidalanır, bu yüzden dişi ile keçe deliği birbiriyle uyuşmak zorundadır. Pistonun kanalları birbirine paralel ve içinde çalıştığı deliğe eş merkezli olmalıdır. Kapak genellikle bir port, bir bağlantı deseni ve bir merkezleme bileziği taşır ve gövdeyi eğilmeden kapatmalıdır.
Bu parçalar farklı atölyelerde, farklı tezgahlarda üretilir ve sonra monte edilir. Küçük süreç farklarının muayene hatası olarak değil saha arızası olarak ortaya çıkmasının nedeni budur. Bir silindir tezgahta her ölçüsel kontrolü geçip serviste yine de sızdırabilir, çünkü sızıntı ayrı ayrı ölçülmüş iki parça arasındaki ilişkiden doğar.
Gövde, tornalama işi olmadan önce delik işidir
Gövde işine iç yüzey hâkimdir. Gövdenin dışı genellikle yalnızca doğru görünmesi ve her iki uçta diş ya da flanş alması gereken tornalanmış bir silindirdir. Basıncın yaşadığı yer deliktir ve parçanın maliyetine karar verilen yer de deliktir.
Delme, honlama ve makaralı perdahlama farklı cevaplardır
Kısa bir gövde için tokmak ya da delik işleme tezgahındaki bir delme çubuğu boruyu ölçüye getirir ve iş tezgahta biter. Gövde uzadıkça delme çubuğu sınırına ulaşır ve olağan cevap deliği kaba işlemek, ardından honlama ya da sıyırma ile makaralı perdahlama operasyonuyla bitirmektir. Sıyırma, çok kenarlı bir takımla malzeme kaldırır ve arkasındaki yüzeyi aynı geçişte perdahlar; bu da sert, pürüzsüz bir duvar verir ve uzun boyda çapı iyi korur. Honlama son geometri üzerinde daha fazla kontrol verir ve boru ince cidarlıysa ya da deliğin kaynak sonrası düzeltilmesi gerekiyorsa olağan seçimdir.
Hangisinin kullanılacağı çizimdeki toleranstan çok cidar kalınlığına ve boya bağlıdır. Kalın cidarlı boru şeklini korur ve sıyırmaya izin verir. İnce cidarlı boru yaylanır ve takımı delikten sertçe iten bir süreç, takım ne kadar doğru ayarlanmış olursa olsun cidarı oval bırakır.
Destek, iş mili hızından daha önemlidir
Gövde uzun ve ince bir parçadır ve tornada baskın problem kesme hızı değil sehimdir. Boru bir lunet ya da puntaya ihtiyaç duyar ve lunet ham boru yüzeyine değil tornalanmış bir bileziğe oturmalıdır. Bileziği atlayıp luneti geldiği gibi dış çap üzerine bağlayan atölyeler, takımın değil desteğin yarattığı ovaliğin peşinden koşar.
Önemli olan diğer alışkanlık, deliği ve uç özelliklerini referansı yeniden kurmadan bitirmektir. Uçtaki diş, parçanın nerede olduğuna dair farklı bir ifadeden ikinci operasyonda açılırsa, diş kusursuz biçimde oluşabilir ve yine de delik ekseninden hafifçe kayabilir. Bir tarafta sıkı vidalanan salmastra yuvasının klasik nedeni budur.
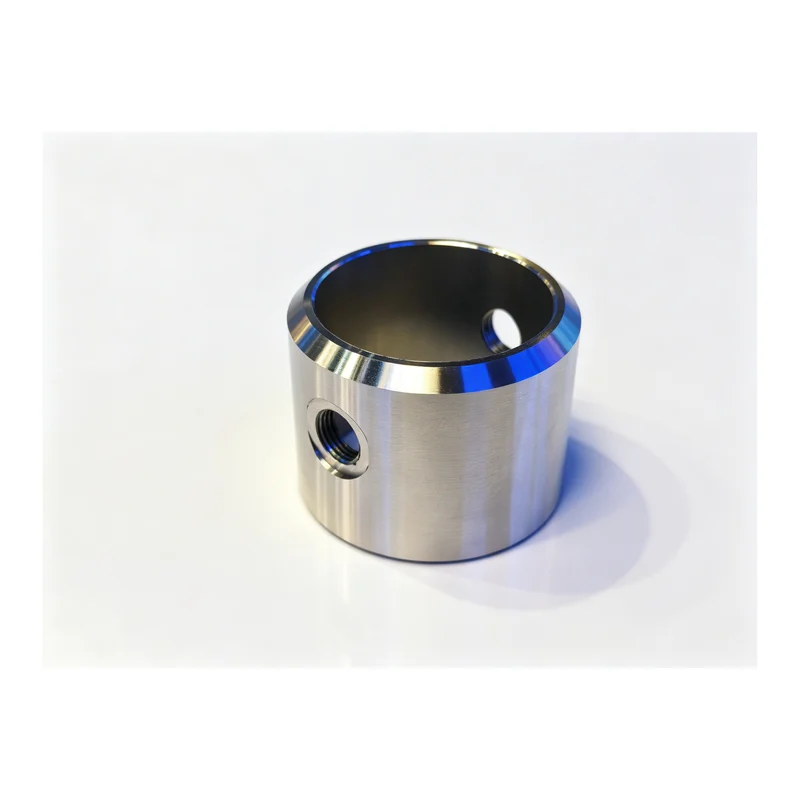
Mil: tornalama, taşlama ve ekseni izlemesi gereken bir diş
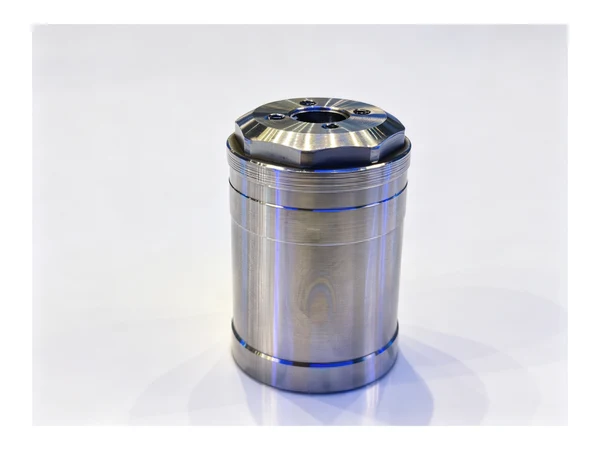
Piston mili müşterinin görebildiği parçadır ve tahrik ettiği makinenin yan yükünü taşıyan parçadır. Genellikle bir çubuk olarak başlar, kademeli bir profile tornalanır, her iki ucunda diş ya da kafa alır ve ardından pürüzsüz ve sert olması gereken bir çalışma yüzeyi kazanır.
Millerin çoğu çalışma yüzeyinde sert kromla bitirilir. İşleme tarafından önemli nokta, kromun tornalamanın ürettiği profile oturmasıdır. Tornalanmış yüzeyde koniklik, kademe ya da titreşim izi varsa krom bunu kopyalar. Kaplamacı geometriyi düzeltemez ve kötü tornalanmış bir yüzeyle kaplamaya giden mil parlak görünerek geri döner ve kötü çalışır.
Mil düzlüğünü nerede kaybeder
Uzun bir mil, gövdedekiyle aynı sehim problemine sahiptir ve buna bir de kendininkini ekler. Mil punta arasında tornalandığında puntalar uçları tutar ve milin ortası takım tarafından yine de itilebilir. Uzun milda bu, görünür bir hata olarak değil hafif bir fıçı biçimi olarak ortaya çıkar ve montajdan sonra silindirde kayma olarak geri döner. Tornalanmış bir bilezik üzerindeki lunet ya da doğru oturmuş puntalı bir punta, mili tüm boyu boyunca düz tutan şeydir.
Bir ucunda kafa, çatal ya da düzlem taşıyan millerde, kafa ile eksen arasındaki hizalama işin tamamıdır. Kafa sonradan bağımsız bir bağlamadan frezelenip milden dik olması beklenemez, çünkü kafadaki küçük bir açısal hata keçede büyük bir yan yük hâline gelir. Kafayı ve mil eksenini tek referanstan işlemek, sonradan yapılacak her muayeneden daha değerlidir.
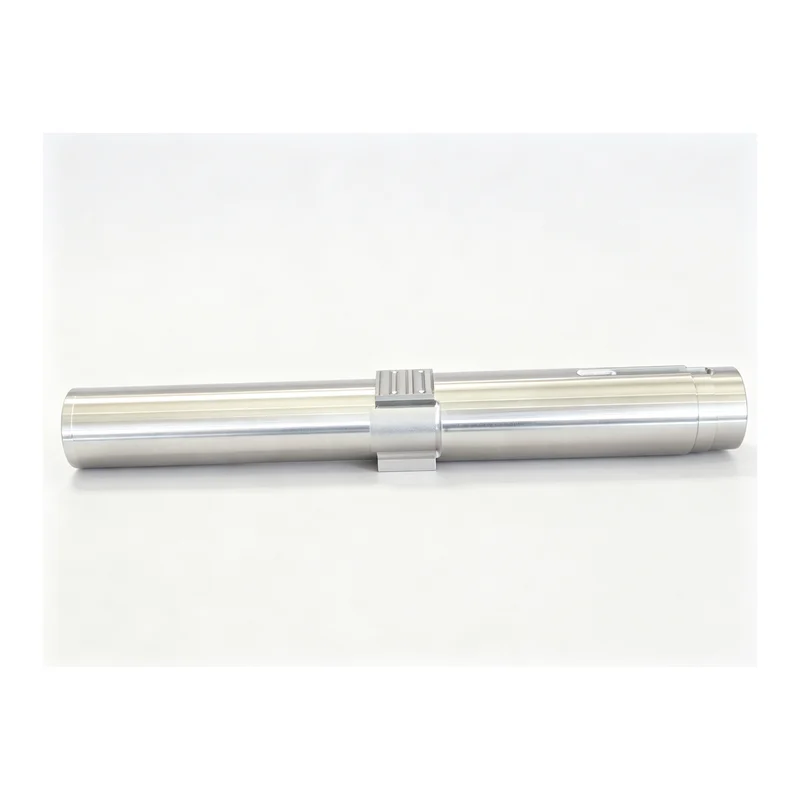
Salmastra yuvası ve kapak: dişlerle deliklerin buluştuğu yer
Salmastra yuvası, silindirin sızdırıp sızdırmayacağına karar veren küçük parçadır, çünkü mil keçesini tutar ve gövdeye vidalanır. Üzerinde iki özellik uyuşmak zorundadır: gövdeye giren diş ve milin içinden geçtiği keçe deliği. Diş ile delik eş eksenli değilse, yuva bir diş yanağına sıkışır, keçe bir taraftan yüklenir ve silindir o taraftan sızdırır.
Aynı mantık kapak ve bağlantı blokları için de geçerlidir. Port, merkezleme bileziği ve cıvata deseni taşıyan bir kapak, üçünü de gövde ekseniyle uyuma getirmek zorundadır. Bu özellikler ayrı bağlamalardan geldiğinde kapak cıvatalanır, port hizalanır ve merkezleme bileziği yine de gövde cidarını eşit olmayan biçimde yükler. Bu sızdırmazlık ve port yüzeyleri, hidrolik valf gövdelerinin işlenmesi rehberimizde anlatılanlarla aynı ailedendir ve valf ve hidrolik parçalar sayfasında atölye tarafından ele alınmıştır.
Torna-freze bir tezgah bu işi neden değiştirir
Salmastra yuvaları ve kapaklar üzerinde frezelenmiş özellikler taşıyan tornalama işleridir. Bir torna-freze tezgah parçayı ana iş milinde tutar, dişi ve keçe deliğini bu eksende tornalar ve ardından portları, düzlemleri ve cıvata deliklerini parçayı bırakmadan işler. Özellikler arasındaki ilişki o zaman fikstür tarafından değil tezgah tarafından üretilir ve partinin ilk parçasından son parçasına kaymaz.
Düz bir tornada aynı iş bir operasyonda tornalama ve parçayı portlar için bir işleme merkezine ya da matkaba taşıma ile yapılır. Bu işe yarar ve pek çok salmastra yuvası ile kapak hâlâ böyle üretilir, ama yalnızca ikinci fikstür her parçada aynı açısal konumu tekrar üretiyorsa. Vardiya boyunca yüklenip boşaltılan bir fikstür bunu yapmaz ve hata parça üzerinde görünmez.
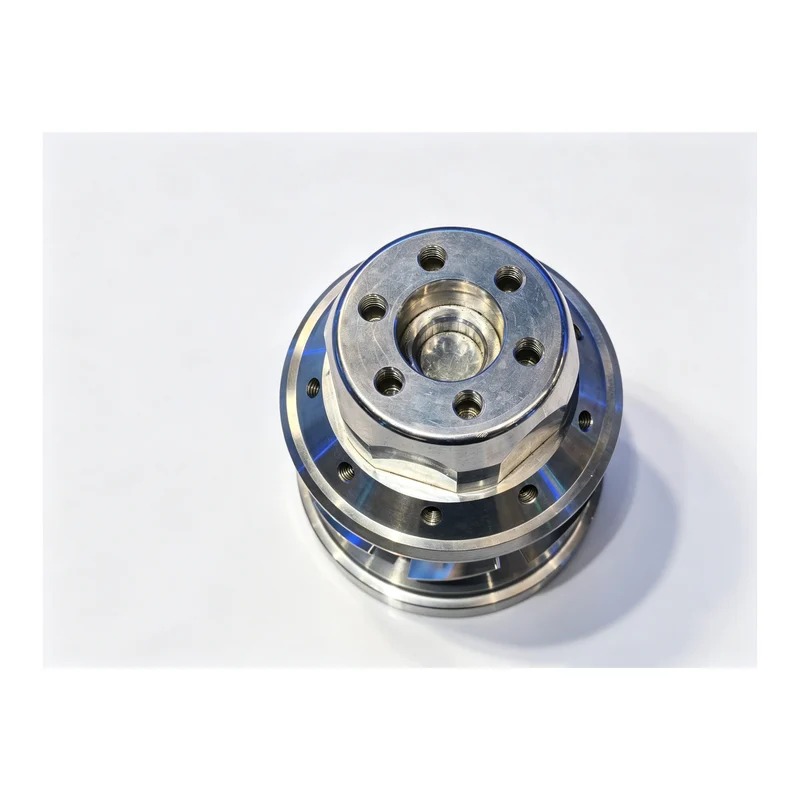
Piston ve keçe kanalları
Piston silindirde en basit görünen ve en sık özensiz yapılan parçadır. Kanalları birbirine paralel, delik eksenine dik ve çalışma çapına eş merkezli olmalıdır. Keçe bir kanalda oturur ve eksene dik olmayan bir kanal keçeyi bir taraftan sıkar, diğer taraftan yağ geçirmesine izin verir.
Pistonlar neredeyse her zaman tornalama işidir. Önemli olan özellikler kanal duvarları ve kanal dipleridir ve bunlar tek bir bağlamadan çalışan bir kanal takımıyla üretilir. Kanal genişliği ve kanal konumu keçe üreticisinin önemsediği şeylerdir ve ikisi de pistonun çalışma çapıyla aynı referanstan gelir.
Tezgah seçimi parçanın şeklini izler
Bütün bir silindiri iyi yapan tek bir tezgah yoktur. Doğru yaklaşım her parçaya bakmak ve kritik özellikler kesilirken hangi tezgahın referansı tuttuğunu sormaktır.
Gövdeler, miller ve pistonlar için eğimli yataklı tornalar
CNC eğimli yataklı torna bir silindirdeki tornalama işinin çoğunu kapsar. Gövdenin dışını, milin kademeli profilini, pistonu ve kanallarını, salmastra yuvasının dişini ve keçe deliğini tornalar. Eğimli yataklı tezgahlar talaşı kesme bölgesinden yerçekimiyle uzaklaştırır; bu, silindir çeliğinin ürettiği uzun, ipliksi talaşta önemlidir ve parçayı operasyon boyunca tek eksende tutarlar.
Tezgahı ortalama parçaya değil ailedeki en uzun parçaya göre boyutlandırın. Yalnızca ortalama gövdeye uyan bir silindir atölyesi uzun stroklu işleri geri çevirir ve uzun stroklu işler tam olarak geri gelen işlerdir. Ağır gövdeler ve uzun miller için pratik seçim lunet ve puntalı bir tornadır ve TCK6050 gibi modeller küçük ve orta aralığı kapsarken TCK6350B ağır hizmet eğimli yataklı torna uzun ve ağır işi alır.
Parça port ve yastık taşıdığında torna-freze
Gövde, salmastra yuvası ya da kapağın port, düzlem veya cıvata deseni taşıdığı yerde, tek bağlamada tornalayıp frezeleyen bir tezgah hizalama sorununun tamamını ortadan kaldırır. Y eksenli torna-freze tezgah, çapraz portlu salmastra yuvaları ve bağlantı yastıklı kapaklar için doğal evdir, çünkü tornalanmış ve frezelenmiş özellikler parçanın nerede olduğuna dair aynı ifadeden yapılır.
Kaynaklı ve cıvatalı düzenekler için yatay işleme merkezleri
Büyük silindirler genellikle bir bağlantı bloğu, bir muylu ya da bir yastık takımıyla kaynaklı veya cıvatalı bir gövdeden yapılır. Bu parçalar yuvarlak değil kutu biçimlidir ve birkaç taraftan erişilir. Yatay işleme merkezi, parçanın bir yüz üzerinde durup tablayı indeksleyerek birkaç taraftan işlenmesini sağlar; böylece delik, yastıklar ve cıvata deseni tek bir koordinat sisteminden gelir. Uzun ya da derin delikler için derin delik delme ve frezeleme tezgahı, parçanın etrafından değil içine uzanan sürümdür.
Bir silindir ya da işlenmiş gövde için bu iki aileyi karşılaştırıyorsanız, aynı akıl yürütme kutu ve gövde parçaları için işleme merkezi seçimi rehberimizde ve CNC torna ile torna-freze tezgah karşılaştırmasında daha ayrıntılı olarak verilmiştir.
Malzemeler ve kesme notları
Gövde genellikle soğuk çekilmiş çelik borudan ya da içi boş çubuktan, temiz işlenen bir sade karbon ya da düşük alaşım kalitesinde yapılır. Boru ya ham delikli ya da honlanmış delikli gelir ve ikisi arasındaki seçim atölyenin ne kadar delme yapacağına karar verir. Honlanmış boru iç çapı ve düzlüğü için alınır; ham boru fiyatı için alınır ve atölyede bitirilir.
Miller orta karbonlu ya da alaşımlı çelikten yapılır ve çoğu zaman çalışma yüzeyi bitirilmeden önce tamamen veya indüksiyonla sertleştirilir. Sertleştirilmiş çelik tornada affetmez, çünkü kesici kenar kendisini itmek isteyen bir yüzeye yüklenir. Bu bir tezgah kararından çok takım ve yaklaşım kararıdır ve genellikle daha büyük iş mili değil daha küçük kesme derinlikleri ve rijit bir bağlama anlamına gelir.
Kapaklar, salmastra yuvaları ve bağlantı blokları çoğu zaman döküm ya da dövmedir. Dökme demir iyi işlenir, talaşı kırar ve ince yüzey alır; tek gerçek maliyet temizliktir. Çelik kapaklar kesintili kesmeler ve daha tok bir malzeme getirir; buna normalde tezgah seçimiyle değil takım kalitesiyle cevap verilir. Alüminyum kapaklar daha hafif makinelerde görülür ve ters problemdir: yumuşak, yapışkan ve takım kesmek yerine sürtünürse talaşın kesici kenara kaynamasına yatkın.
Fikstürler ve bağlama disiplini
Silindir işinde fikstür sonucu tezgahtan çok önce belirler. Birkaç alışkanlık, silindirleri tutan atölyeleri silindirleri geri gelen atölyelerden ayırır.
- Her operasyonda işlenmiş bir datumdan çalışın. İlk parça işlenmiş delikten ayarlanıyorsa son parça da öyle olmalı ve vardiyadaki herkes bunun hangi yüzey olduğunu bilmelidir.
- Lunet için destek bileziğini erken tornalayın ve temiz tutun. Lunet, üzerinde yürüdüğü yüzey kadar iyidir.
- Bitirme geçişlerinin bağlamanın yaptığını almasına yetecek kadar pay bırakın. İnce cidarlı gövdelerde ve alüminyum kapaklarda parça bağlama çözüldükten sonra geri yaylanır ve son geçiş artık var olmayan bir şekil üzerinde alınmış olur.
- Dişi ve karşılık gelen deliği aynı bağlamadan kesin. Salmastra yuvası kaçaklarının çoğunu ortadan kaldıran tek alışkanlık budur.
- Parça ailesi için bağlamayı kaydedin. Sonraki sipariş genellikle farklı stroklu aynı silindirdir ve işin pahalı kısmı bağlamadır.
Müşteri aslında neyi ölçer
Bir silindir reddedildiğinde, atölyenin kontrol ettiği ölçülerden nadiren reddedilir. Müşteri onu monte eder, çalıştırır ve milin kayıp kaymadığına, keçenin sızdırıp sızdırmadığına ve salmastra yuvasının gevşeyip gevşemediğine bakar. Bunlar montaj düzeyinde sonuçlardır ve tek bir ölçüden değil parçalar arasındaki ilişkilerden doğarlar.
Bir işleme atölyesi için pratik sonuç, silindiri bir aile olarak ele almak ve içindeki ilişkileri kontrol etmektir. Delik ile uç dişini tek referansta tutun. Mil ekseni ile kafayı tek referansta tutun. Salmastra yuvası dişi ile keçe deliğini tek referansta tutun. Kapak merkezleme bileziğini, portu ve cıvata desenini tek referansta tutun. Bunu yapın ve silindir, atölyenin muayeneyle problemden kaçmasına gerek kalmadan monte olur ve tutar.
Sıkça sorulan sorular
Gövde deliği ve uç dişi tek tezgahta işlenebilir mi?
Kısa veya orta gövdede evet. Delme çubuklu bir torna, deliği ve uç özelliklerini tek bağlamadan alabilir ve bu en temiz düzenlemedir. Uzun gövdede delik genellikle ayrı bir operasyon olarak honlama ya da sıyırma ile bitirilir ve uç özellikleri sonra işlenmiş delikten datum olarak tornalanır, böylece ikisi yine uyuşur.
Uzun bir gövde nasıl düz tutulur?
Destekleyerek. Tornalanmış bir destek bileziği üzerindeki lunet ve doğru oturmuş bir punta, düzlük için kesme verilerindeki her değişiklikten fazlasını yapar. Borunun yalnızca bir taraftan alınmaması için kaba işlemenin dengeli bir sırayla yapılması neredeyse aynı ölçüde önemlidir.
Deliği honlamalı mıyım yoksa makaralı mı perdahlamalıyım?
Makaralı perdahlama, genellikle sıyırma ile birlikte, borunun şeklini koruduğu kalın cidarlı gövdeler için uygundur ve atölye hızlı, sert, pürüzsüz bir delik ister. Honlama ince cidarlı gövdeler ve kaynak sonrası geometrisi düzeltilmesi gereken delikler için uygundur, çünkü malzemeyi yavaş ve kontrollü kaldırır.
Mil ve kafası tek bağlamada tornalanabilir mi?
Evet ve öyle olmalıdır. Kafayı mil ekseniyle aynı referanstan işlemek kafayı eksene dik tutar ve keçeyi yan yükten koruyan şey budur. Mili önce tornalayıp kafayı ayrı bir bağlamadan frezelemek, hizalamanın genellikle kaybolduğu yerdir.
Gövde hangi malzemeden yapılmalı?
Sade karbon ya da düşük alaşım kalitesinde soğuk çekilmiş çelik boru olağan cevaptır ve ya ham delikli ya da bitmiş honlanmış boru olarak alınır. Karar kaliteden çok atölyenin boruyu kendisinin mi delmesini yoksa deliği bitmiş alıp etrafını mı işlemesini istediğiyle ilgilidir.
Bir silindir ailesiyle mi çalışıyorsunuz?
Bir silindir, bir salmastra yuvası ya da bir kapak takımı için fiyat veriyorsanız ve aile genelinde ilişkileri hangi tezgahın tuttuğunu bilmek istiyorsanız, çizimi ya da parçaların fotoğrafını malzeme ve miktarla birlikte gönderin. Gerçekten işlediğiniz parçalara göre boyutlandırılmış bir proses rotası ve tezgah önerisiyle döneriz.
Handemo CNC ile iletişime geçin | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Ayrıca çiziminizi yükleyebilir ve proses ekibimizden bir işleme planı ile fiyat alabilirsiniz.