Hidrolik Valflerin CNC İşlenmesi
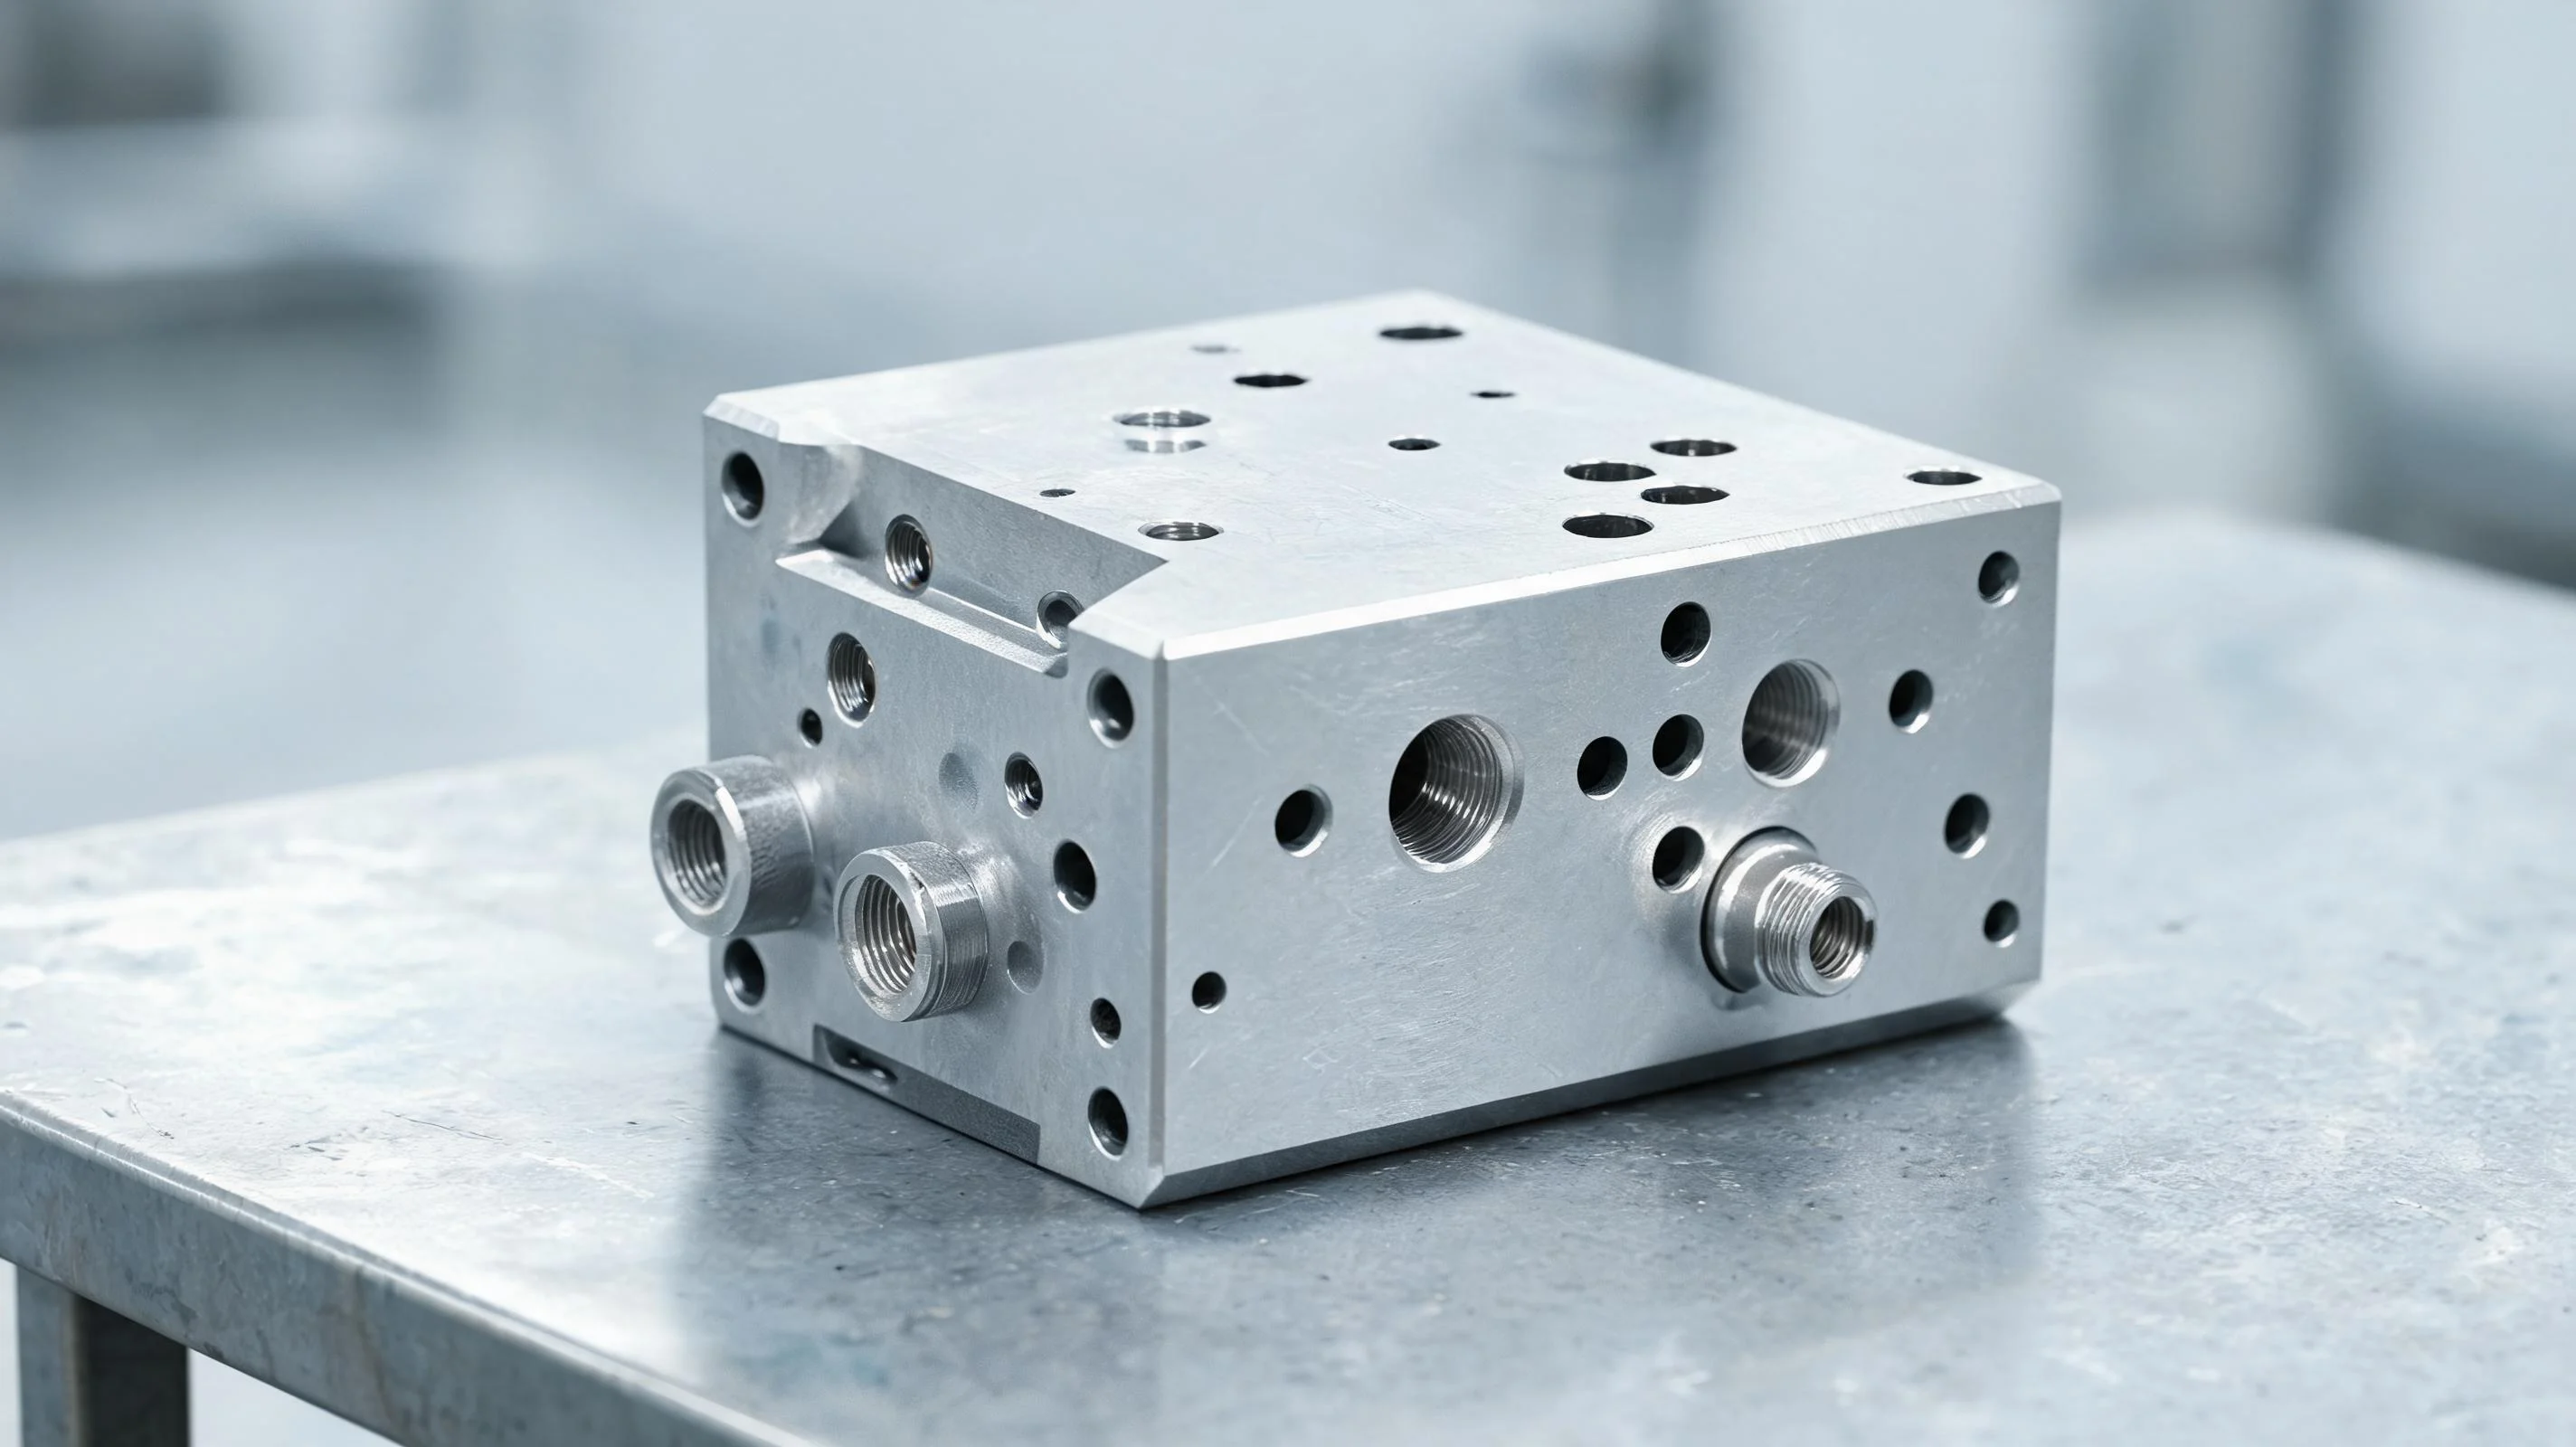
Hidrolik valf gövdesini bir mengeneye yerleştirdiğinizde her atölyenin fark ettiği ilk şey, kaç tarafta çalışma yapılması gerektiğidir. Bir tarafta port yüzleri, ortada bir makara deliği, tuhaf açılarda buluşan çapraz delinmiş geçitler ve temiz kalması gereken conta yüzleri. Bloğu makineler ve kurulumlar arasında hareket ettirin. Çapraz delikte bir çapak bırakın; bu, doğrudan müşterinin hidrolik devresine gidebilir. Bu makale, hidrolik valf gövdelerinin Handemo CNC nasıl işlendiğini ele almaktadır: gördüğümüz malzemeler, önerdiğimiz makineler ve bir valf programının tekrarlanabilir olmasını sağlayan işlem noktaları.
Bölüm: Malzemeler ve Geometri
Hidrolik valf gövdesi, makarayı, manşonu ve yağı yönlendiren iç geçitleri taşıyan bloktur. Bunları yön valflerinde, tahliye valflerinde, oransal valflerde ve kartuş valf manifoldlarında bulabilirsiniz. Yaygın olarak kullanılan malzemeler, standart endüstriyel vanalar için gri veya sünek dökme demir, ağırlığın önemli olduğu durumlarda alüminyum alaşımları ve gıda, denizcilik ve aşındırıcı hizmet hidrolikleri için 304 veya 316 gibi paslanmaz kalitelerdir. Birkaç yüksek basınçlı blok dövme çelikten işlenmiştir.
Geometrik olarak blok, düzlük problemlerinin bir koleksiyonudur: bloğun uzunluğu boyunca uzanan bir makara deliği, çeşitli kenarlardaki bağlantı noktaları, dişli bağlantı noktaları ve birbirini açılı olarak kesen delikler. İç geçitler nadiren düz olduğundan aletlerin bunlara farklı yönlerden ulaşması gerekir. Valf gövdelerinin bir makineyi uzun süre bağlamasının nedeni egzotik malzeme değil bu geometridir.
Vana Gövdeleri için Önerilen Makineler
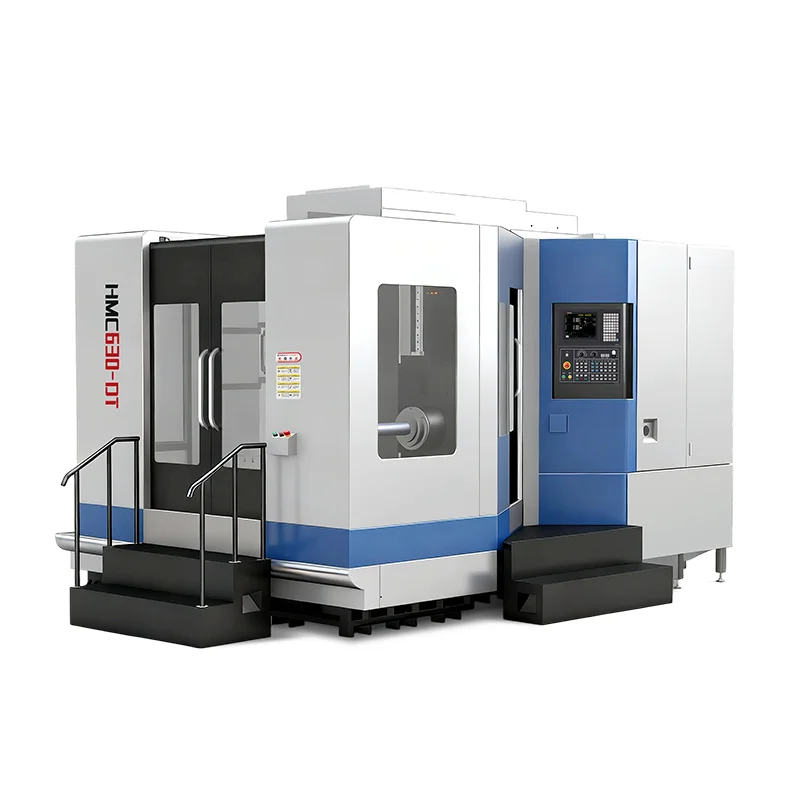
Üretim çalışmaları için yatay bir işleme merkezi doğal bir uyumdur. Mil bloğun yan tarafını işaret eder, böylece bir yüzü işleyebilirsiniz, döner tablayı indeksleyebilirsiniz ve sonrakini yeniden sabitlemeye gerek kalmadan işleyebilirsiniz. HMC630-DT genellikle valf gövdesi partileri için öne sürdüğümüz modeldir: çift palet değişimli T tipi yatay işleme merkezi, böylece operatör bir sonraki fikstürü yüklerken iş mili kesmeye devam eder. Ağır delik işleme içeriğine sahip kompakt bloklar için TH500 delik işleme ve frezeleme makinesi, kesintili kesimler ve port delme için sağlam bir platform sağlar. Bloklarınız 500 veya 630 mm'lik paletten daha büyükse yatay işleme merkezi serisinin tamamına bakın.
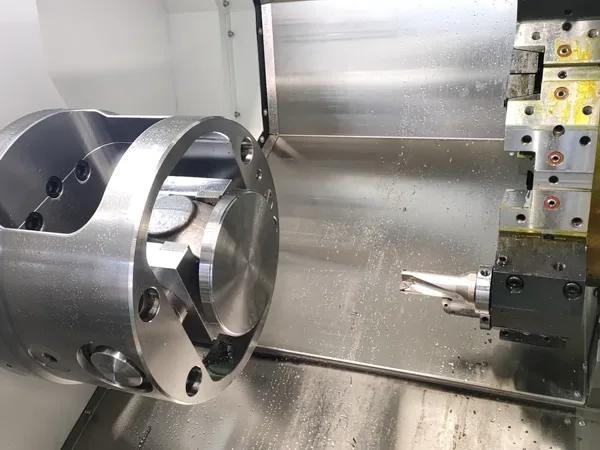
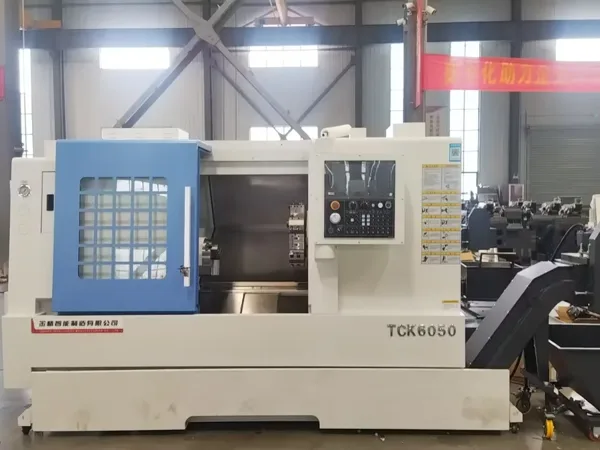
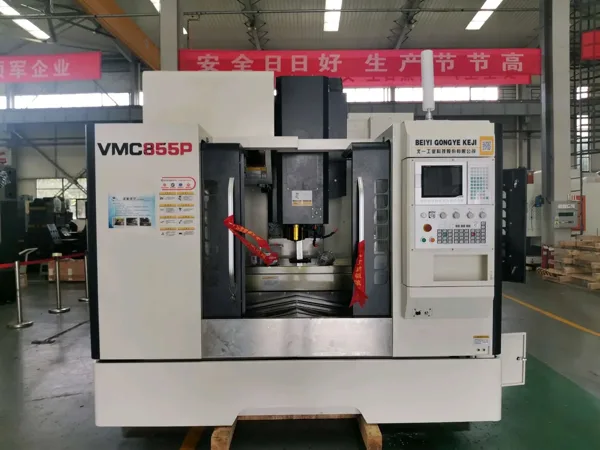
Küçük atölyeler ve prototip çalışmaları genellikle valf gövdelerini döner eksenle donatılmış bir dikey işleme merkezinde işler. Çalışıyor ancak her parça iş mili ekseni etrafında indeksleniyor, bu nedenle döngü süreleri tek kurulumda dört veya beş yüze ulaşan HMC'den daha uzun sürüyor. Makaraları da ürettiğinizde, canlı takımlı CNC bir torna, makarayı tek bir makinede tamamlayabilir; yalnızca gövde yerine valfleri tamamlıyorsanız bunu dikkate almaya değer.
Vana Gövdelerini Tutarlı Tutan Proses Noktaları
Makara delikleri
Makara deliği bloğun işlevsel kalbidir. Değiştirilebilir bir matkap veya delik işleme çubuğuyla kaba işleyin, ardından tüm geometrinin tek bir veriyle ilişkili olması için deliği port yüzleriyle aynı kurulumda bitirin. Takım çıkıntısını kısa tutun; uzun bir çubuk esner ve düz olmayan bir delik bırakır.
Liman yüzleri ve conta yüzleri
Yüzey frezeleme basit gibi görünse de, bir bağlantı noktasının etrafındaki ince bir duvara uygulanan baskı, yüzün biçimini bozabilir. Tırmanarak frezeleme kullanın, kesme derinliğini eşit tutun ve conta yüzünün düz kalması için son işlem pasosu için küçük ve eşit bir malzeme bırakın.
Çapraz delikler ve kesişen geçitler
Çapraz delikler ana delikle garip açılarda buluşuyor. Yaklaşmayı ve geri çekilmeyi, aletin az önce kestiği duvar boyunca sürüklenmeyeceği şekilde programlayın ve iki geçidin buluştuğu her kesişme noktasındaki çapakları alın. Bir pah aleti veya kısa bir çapak alma pasosu işi yapar; bazı mağazalar yüksek temizliğe sahip vanaların iç kenarları için ince bir aşındırıcı akış adımı ekler.
Temizlik
Vana gövdesi, içinde talaş varken gönderilemez.İşlemeden sonra her geçişi üfleyin, bloğu yıkayın ve geçişleri bir ışık veya hava testiyle kontrol edin. Bir geçişte sıkışıp kalan bir çip, müşterinin testi sırasında bir makaraya yapışabilir; dolayısıyla bu adım, zaman kazandırır.
Toplu tutarlılık
Çift palet ve önceden ayarlanmış fikstürlerle, ilk ürün ve 200. ürün aynı bağlamayı, aynı veriyi ve aynı programı görür. Planlanmış takım kontrolleri ve küçük ofset ayarlamaları, süreci merkezde tutar; bu da aslında valf alıcılarının ödediği paradır: bir partiden diğerine aynı şekilde davranan parçalar.
Kalite ve Tutarlılık
Valve müşterileri, sızıntı yapan portlar, yapışkan makaralar veya sızdırmaz olmayan yüzeyler nedeniyle blokları reddeder. Bu başarısızlıkların hiçbiri dramatik bir hatadan kaynaklanmıyor; bunlar tutarsız sıkıştırmadan, başıboş ofsetlerden veya kirli geçişlerden kaynaklanıyor. Yaklaşımımız kasıtlı olarak sıkıcıdır: stabil fikstürleme, atölyede kontrollü termal koşullar, kritik deliklerde proses içi ölçüm ve temizlik için yazılı bir rutin. İlk makalenizin 200. makaleniz olup olmadığına makineler ve süreç birlikte karar verir.
Sık Sorulan Sorular
Hidrolik valf gövdeleri için en iyi CNC makine hangisidir?
Partiler için, çift paletli ve döner tablalı Handemo HMC630-DT gibi yatay bir işleme merkezinin yenilmesi zordur; tek kurulumda birden fazla yüzü işler ve operatör parçaları yüklerken kesmeye devam eder. Prototipler ve küçük işler için döner eksene sahip dikey bir işleme merkezi pratik bir başlangıçtır.
Handemo makineler paslanmaz çelik valf gövdelerini işleyebilir mi?
Evet. HMC ve delik işleme-frezeleme modellerimiz dökme demir, alüminyum ve paslanmaz vana gövdelerini işler. Paslanmaz, ekstra iş mili hızından çok sağlam bir yapıya ve doğru takımlamaya ihtiyaç duyar ve TH500 serisi bu tür kesintili işler için tasarlanmıştır.
Vana gövdeleri için fikstür ve süreç planlaması konusunda yardımcı oluyor musunuz?
Yapıyoruz. Blok çiziminizi ve üretim miktarınızı bize gönderin; makineyi, fikstür stratejisini ve proses sırasını önerelim. Ayrıca yüksek basınçlı soğutma sıvısı ve talaş konveyörü gibi valf çalışmasına uygun seçeneklerle makineye teklif verebiliriz.
Vana Gövdesi İşleme Planı Alın
Bize ne işlediğinizi söyleyin (blok boyutu, malzeme, parti boyutu) ve Handemo doğru yatay işleme merkezini ve sürecini önerecektir. İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okumalar: CNC Otomotiv Şanzıman Muhafazaları için İşleme Çözümleri - başka bir çok yüzlü muhafaza parçasına nasıl yaklaşıyoruz.