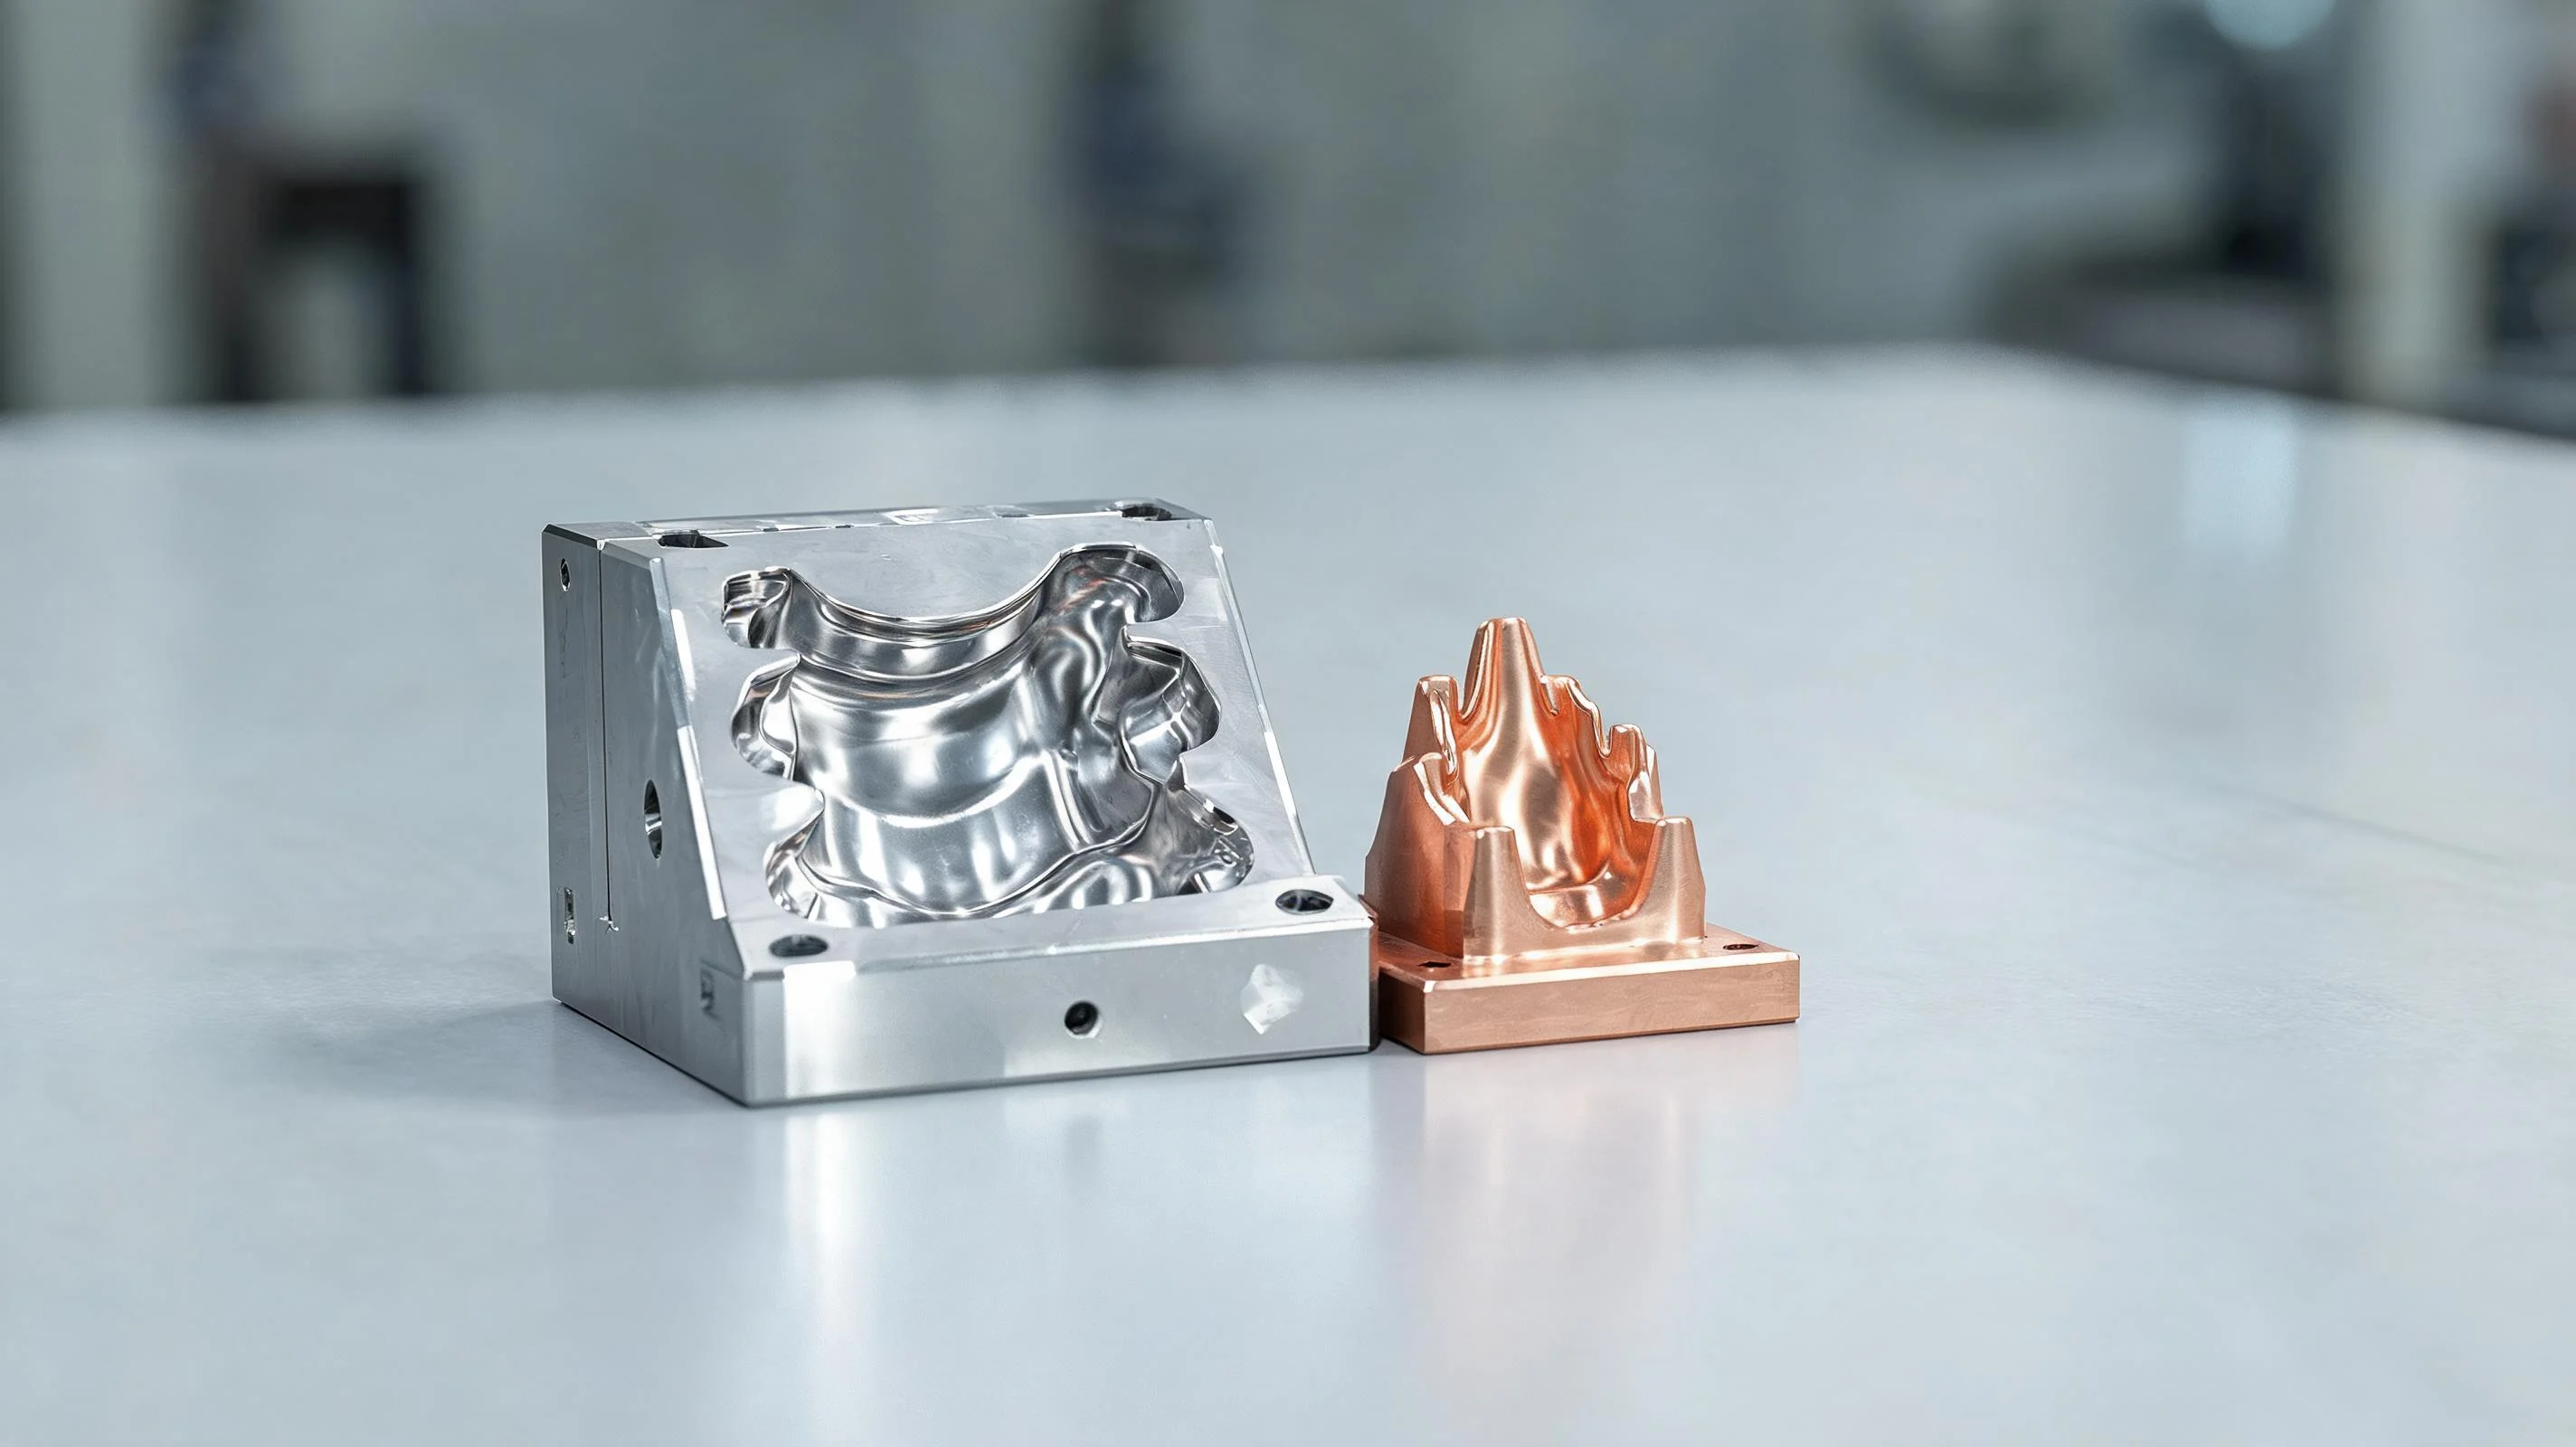
Kalıp ve Elektrotların CNC İşlenmesi
Kalıp yapımı, bir makine atölyesinin kendini kanıtladığı yerdir. Bir kalıp boşluğunun müşterinin belirlediği yüzey kalitesine ve geometriye (çoğunlukla sertleştirilmiş çelik) sahip olması ve bu boşluğu yakan elektrotun tam olarak aynı olması gerekir. Kavite ve elektrot işlemeye, buna uygun makinelere ve kalıp programının tekrarlanabilir kalmasını sağlayan işlem noktalarına nasıl yaklaştığımız aşağıda açıklanmıştır.
 Video
 Video
Kalıp Boşluğu İşleme Neleri İçerir
Kalıp boşluğu karmaşık bir 3 boyutlu şekildir; ya doğrudan işlenir ya da işlenmiş bir elektrottan EDM tarafından üretilir. İş genellikle sertleştirilmiş takım çeliği (P20, H13, NAK80) veya korozyona dayanıklı kalıplar için paslanmazdır. Temel talepler yüzey kalitesi, boşluk boyunca boyutsal tutarlılık ve ayrıntıları formun derinliklerinde tutabilme yeteneğidir.
Kalıp Boşlukları için Önerilen Makineler
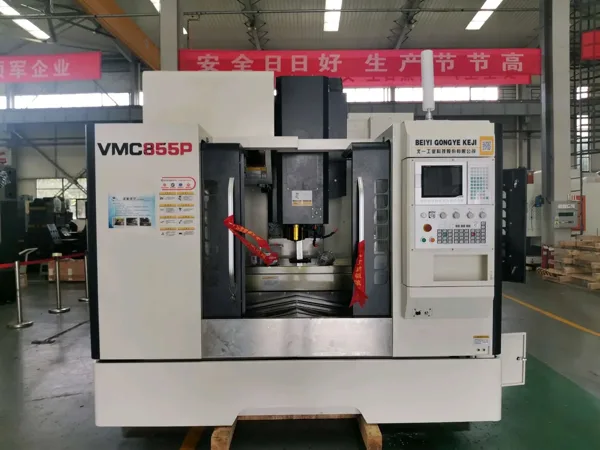
Çoğu kalıp boşluğu ve elektrot için yüksek hızlı dikey işleme merkezi doğru araçtır. VMC1160 orta dereceli boşlukları kapsar; VMC1370D, boşluk işinin ihtiyaç duyduğu son işlem pasoları için ayarlanmış kalıp odaklı bir makinedir. Çok büyük kalıp plakaları için VMC1690'ya geçin.
Kalıbınızın açılı veya karmaşık yüzeyleri varsa 5 eksenli bir makine bunları daha az kurulumda keser. Bir boşluğu yakan elektrot çalışması için, ince hatlara sahip VMC hassasiyeti elektrotun doğru kalmasını sağlar.
Önemli İşlem Noktaları
Boşluğun kabalaştırılması
Dökme malzemeyi önce daha yüksek kesme derinliği ve daha düşük ilerlemeyle kabalaştırın. Son işlem için eşit bir stok marjı bırakın; bu, son işlemin tutarlı olmasını sağlar ve makineyi korur.
Son işlem pasoları
Son kontur için daha hafif kesimler ve yuvarlak uçlu freze kullanın. Stabil bir makineyle daha yavaş bitirme, müşterinin istediği yüzeyi sağlar.
Elektrot işleme
Elektrotun boşluğu tam olarak yansıtması gerekir. Aynı yüksek hızda VMC hassas kontrolle işleyin ve ofseti EDM işlemiyle tutarlı tutun.
Sertleştirilmiş çelik
Sertleştirilmiş takım çeliği için uygun takım ve sert bir makine kullanın. Yapı ve termal stabilite, iş mili hızından daha önemlidir.
Sık Sorulan Sorular
Kalıp boşlukları için en iyi makine hangisidir?
VMC1370D gibi sert yapıya sahip yüksek hızlı dikey işleme merkezi, boşluk ve elektrot işleme için çok uygundur. Karmaşık yüzler için, 5 eksenli bir makine bunları daha az kurulumda keser.
Sertleştirilmiş kalıp çeliği Handemo makineyle işlenebilir mi?
Evet. Sertleştirilmiş takım çeliğine uygun sert VMC'ler ve ağır hizmet modellerinin yanı sıra boşluk detaylarını tutmaya yönelik takım önerileri sunuyoruz.
Kalıp işi için 5 eksene ihtiyacım var mı?
Her zaman değil. Pek çok oyuk yüksek hızda VMC ince bir şekilde kesilir. Çok sayıda açılı yüzünüz varsa ve kurulumları azaltmak istiyorsanız beş eksen faydalı olabilir.
Bir Kalıp İşleme Planı edinin
Kalıp veya elektrot çiziminizi bize gönderin; Handemo doğru makineyi ve süreci önerecektir. İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038