Paslanmaz Çelik Millerin CNC İşlenmesi
Paslanmaz çelik şaft çizimde nadiren arızalanır. Oval aşınmış bir conta dudağında, uyumunu kaybetmiş bir yatak muylusunda veya torkunu tutamayan bir dişte hizmette başarısız olur. Paslanmaz tornalama bu sorunların çoğunun yaratıldığı ve önlendiği yerdir. Malzeme, kesici kenarla karbon çeliğinin yapamayacağı şekilde mücadele eder ve şaft, yük ağırlaştığı anda takımdan uzaklaşan uzun, ince bir parçadır. Bu makalede Handemo CNC paslanmaz çelik şaftların nasıl işlendiği açıklanmaktadır - en çok gördüğümüz kaliteler, bir şaftın kabul edilip edilmeyeceğine karar veren özellikler, üzerinde iş yaptığımız makineler ve ilk kaba işlemeden son muayeneye kadar takip ettiğimiz süreç kuralları.
Paslanmaz Çelik Şaftı Farklı Kılan Nedir?
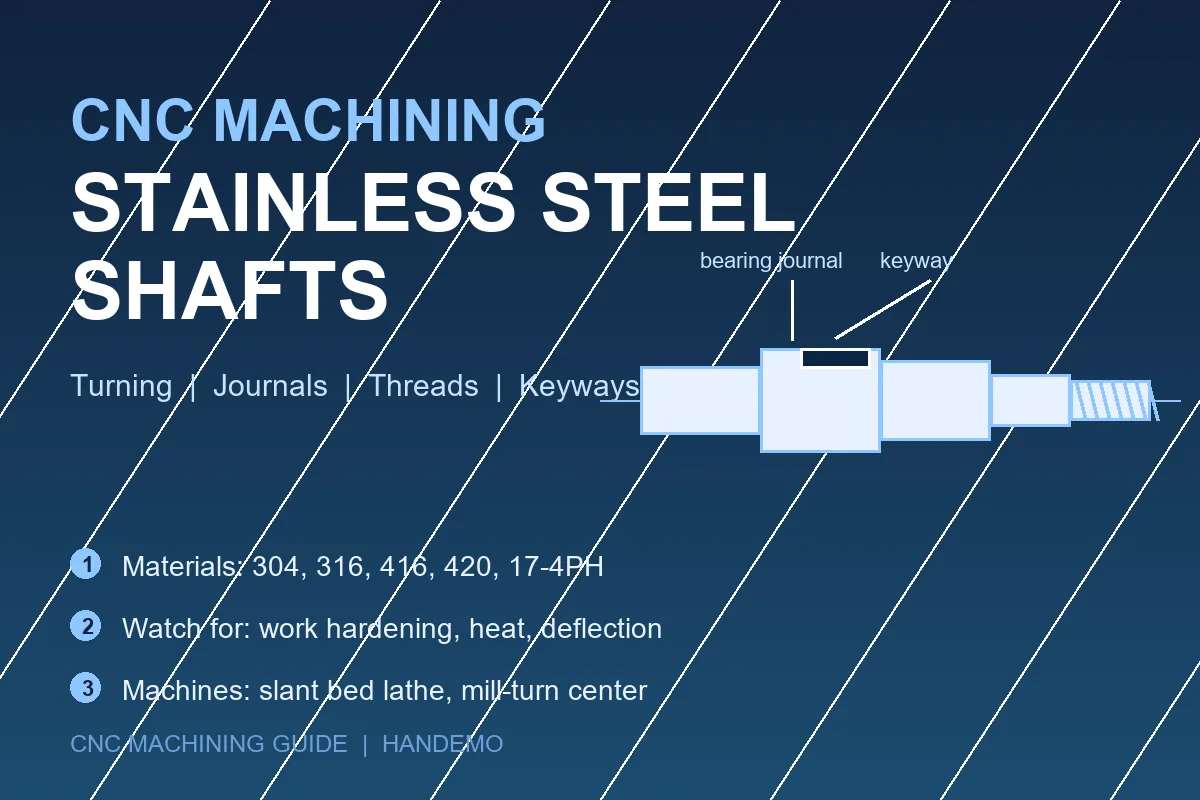
Paslanmaz kalitedeki her makine aynı şekilde değildir ve herhangi bir şaft işiyle ilgili ilk karar, hangi aileyi keseceğimizdir. 304 ve 316 gibi östenitik kaliteler pompalarda, gıda ekipmanlarında ve proses makinelerinde en yaygın olanlardır. Sağlamdırlar ve korozyona dayanıklıdırlar, ancak daha da sertleşirler; kesici sürttükçe yüzey sertleşir ve bir sonraki geçişte çekirdekten daha sert bir yüzeyle karşılaşır. Şaftın sertliğe veya aşınma direncine ihtiyaç duyduğu durumlarda 420 ve 416 gibi ferritik ve martensitik kaliteler kullanılır; 416 serbest işlemelidir ve kesimde çok daha iyi davranır; 420 ise takımlar açısından daha zor olduğu için kontrollü bir süreci ödüllendirir. 17-4PH gibi yağışla sertleşen kaliteler bu ikisinin arasında yer alır: Yaşlandırmadan önce makineyle iyi bir yüzey elde ederler, ardından ısıl işlemle güç kazanırlar.
Hepsinin ortak noktası, ısıyı kesici kenardan yavaşça iletmeleridir. Karbon çeliğinde ısının büyük bir kısmı talaşla birlikte ayrılır; paslanmazda daha büyük bir pay takımda ve iş parçasında kalır. Bu tek özellik, şaft üzerindeki pratik kuralların çoğunu belirler: kesici kenarı keskin tutun, serin tutun, yükü sabit tutun ve aletin asla durup sürtünmesine izin vermeyin.
Paslanmaz Çelik Millerin Kullanıldığı Yerler
Paslanmaz şaft çalışmalarımız birkaç net aileye ayrılmaktadır. Pompa millerinin bir ucunda bir pervane, diğer ucunda ise bir kaplin bulunur ve bunların arasında bitmiş bir muylu üzerinde bir conta çalışır. Motor milleri ve valf milleri benzer şekillere sahiptir ancak önemli olan farklı yüzeylerdir. Karıştırıcı ve karıştırıcı milleri uzun ve ince olduğundan tüm sorun sapmadır. Gıda ve ilaç ekipmanlarında, yüzeyin pürüzsüz ve temizlenebilir olması gereken 316 şaft kullanılıyor. Hidrolik ve enstrümantasyon parçaları, başka bir şeyin yerini tespit edecek bir omuza veya basamağa ihtiyaç duyar; bu da yüzeylerin ve çapların birlikte çalışması gerektiği anlamına gelir.Her ailede şaft, genel şeklinden ziyade az sayıda yüzeye göre değerlendirilir: yatak muyluları, conta yuvası, salgıyı kontrol eden omuz, tutulması gereken diş ve torku ileten herhangi bir kama yuvası, düz veya spline.
Şaft Tornalama Neden Zordur
İşin sertleştirilmesi
Östenitik paslanmaz üzerinde donuk bir kenar veya çok hafif bir geçiş, yüzeyi kesmek yerine ovalar ve aletin altındaki yüzey sertleşir. Bir sonraki geçişte daha sert bir deriyi kesmek gerekir, bu da kenarı daha da köreltir ve tabakayı yeniden sertleştirir. Düzeltme, keskin, pozitif bir kesme kenarı, sertleştirilmiş tabakanın altına giren gerçek bir kesme derinliği ve kaymak yerine aletin takılı kalmasını sağlayan bir beslemedir. Aynı yüzeyin hafif bir geçişle yeniden kesilmesi, paslanmaz şaftı aletten daha sert hale getirmenin en hızlı yoludur.
Isı ve alet
Isı kenarda kaldığı için takım kalitesi ve soğutma sıvısı çelikte olduğundan daha fazla önem taşır. Paslanmaza yönelik kaliteler ve kaplamalar kullanıyoruz ve kesme sıvısının talaşın oluştuğu yere iletilmesini sağlıyoruz. Şaftın paslanmaz üzerinde kuru olarak çalıştırılması veya kesme sıvısının yanlış noktaya yönlendirilmesi takım ömrünü kısaltır ve yüzey işaretlenene kadar kötü kesimin ilk belirtilerini gizler.
İnce bir parçada sapma
Şaft, çapına göre uzun olduğundan kesme kuvveti onu takımdan uzağa doğru iter. Sonuç olarak bir koniklik, namlu şekli veya aynada doğru, punta ucunda yanlış olan bir çap elde edilir. Uzun şaftlarda bunu bir punta veya sabit dayanakla, her iki taraftan dengeli geçişler yaparak ve parçanın kesimden uzağa bükülmemesi için kesme yükünü makul düzeyde tutarak kontrol ediyoruz.
Sohbet edin ve bitirin
Miller çalıyor. Desteklenmeyen uzunluğa sahip ince bir şaft, kendi frekansında titreşir ve alet, her geçişte daha da kötüleşen bir desenle yüzeyi işaretler. Yanıtlar her ince parçada olduğu gibi aynıdır: daha kısa bir kullanma mesafesi, sağlam bir kurulum, kesime sorunsuz bir şekilde giren bir takım yolu ve titreşimi azaltmak için iş parçasının arkasında yeterli destek.
İpliklere ve uyumlara zarar verme
Paslanmaz safra oluşumuna eğilimlidir; malzeme basınç altında kendi kendine kaynaklanır. İpliklerde, pres bağlantılarında ve kayan herhangi bir yüzeyde bu, yırtık metal veya temiz bir şekilde birleştirilemeyen bir iplik olarak ortaya çıkar. Keskin aletler, doğru diş geometrisi ve sürtünmeyen son işlem pasosu yüzeylerin yırtılmasını önler.
Paslanmaz Çelik Şaftlar için Önerilen Makineler
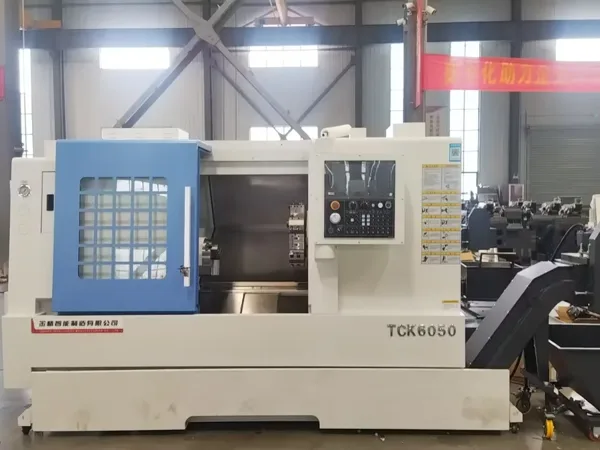
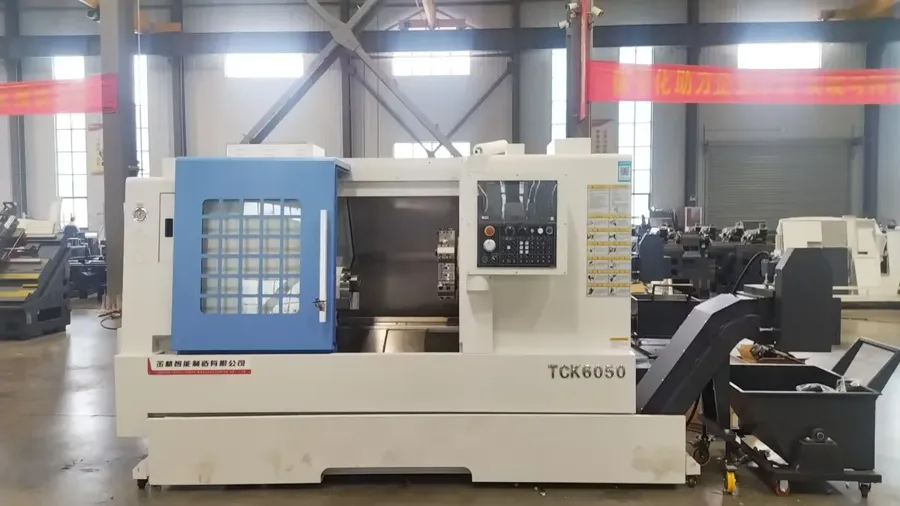
Şaft işi torna işidir ve çoğu paslanmaz şaft için başlangıç noktamız TCK6050 CNC eğimli yataklı torna tezgahı'dır.Eğimli yatak, talaşların aletin etrafında birikmek yerine kesimden uzaklaşmasına olanak tanır; bu, kenarın altında sıkışan talaşın yüzeyi ovalayacak ve sertleştirecek bir talaş olduğu paslanmazlarda önemlidir. Kısa ve uzun şaftların bir arada gelmesiyle makinenin kurulumu hızlı ve rahattır.
Şaft ağır, uzun olduğunda veya tüm uzunluğu boyunca şeklini koruması gerektiğinde, TCK6350B ağır hizmet tipi CNC torna, uzun bir parçayı sabit tutan sağlamlık ve daha geniş çalışma aralığı sağlar merkezler arasındadır. Muylularda ve conta yuvalarında ince kaplamalı miller için TCK6050D yüksek hassasiyetli torna, paslanmaz yüzeylerin tepki verdiği daha hafif bitirme geçişleri ve TCK70D aynı tür işleri daha büyük bir zarfta kapsar.
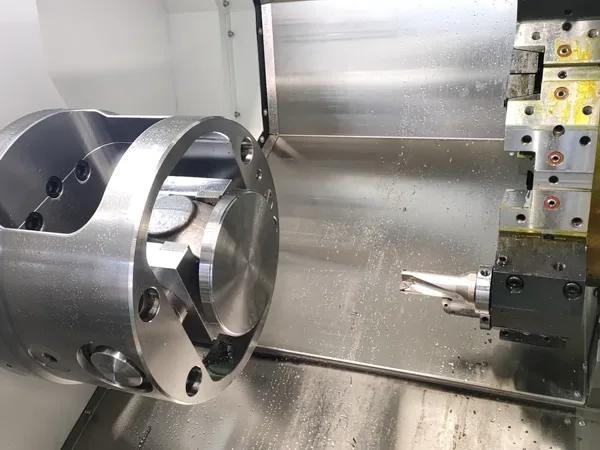
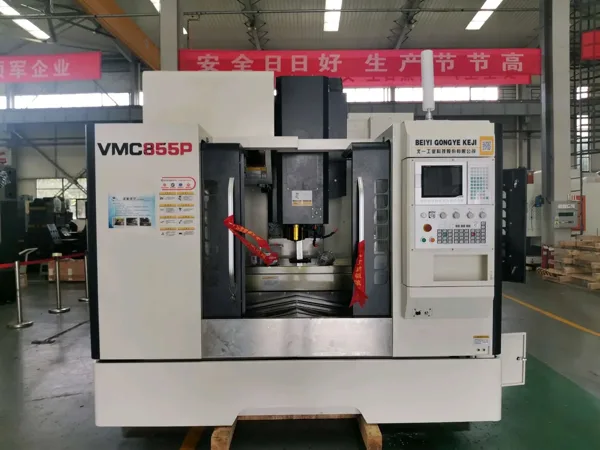
Miller her zaman yalnızca tornalama işleri değildir. Aynı zamanda bir kama yuvasına, bir düz parçaya, bir çapraz deliğe veya bir flanş yüzüne de ihtiyaç duyan bir şaft, tek bir kurulumda dönen ve frezeleyen bir makine için geçerlidir. CNC freze-torna makineleri, parçayı ikinci bir makineye taşımadan tornalanmış çapları ve tahrik edilen özellikleri kesmemize olanak tanır, bu da yeniden kelepçelemeyi ve beraberinde gelen salgı hatasını ortadan kaldırır. Bir şaftın yalnızca kısa frezeleme özelliğine ihtiyaç duyduğu durumlarda, bu işlemi bunun yerine dikey işleme merkezinde yürütüyoruz. Tüm ürün yelpazesinde - CNC eğimli yataklı torna tezgahı serisinin tamamına bakın - kural aynıdır: Parça ne kadar az yeniden kelepçelenirse, eşmerkezliliğini kaybetme şansı o kadar az olur.
Paslanmaz Millerde Uyduğumuz Proses Kuralları
Sertleşmiş derinin altını kesin
Östenitik paslanmazda bir dizi ışık geçişi yerine gerçek bir kesme derinliği alırız, böylece kenar işlenerek sertleştirilmiş katmanın üstüne çıkmak yerine altında kalır. Küçük köşe radyüsüne sahip pozitif, keskin geometri, malzemeyi kaldırmaya devam ederken kesme kuvvetini düşük tutar. Düz çıkan paslanmaz şaftı, sert ve yapışkan çıkan şafttan ayıran tek alışkanlık budur.
Parçayı serin, talaşı temiz tutun
Kesme bölgesini taşıyoruz ve talaşın oluştuğu yere soğutma sıvısı sağlıyoruz ve takım yolunu, talaşın parçayı sarmak yerine kırılıp ayrılacağı şekilde planlıyoruz. İnce şaftlarda talaş tahliyesi sadece temizlik anlamına gelmez; takım ile iş parçası arasında sıkışan talaş, çapı ovalayan, sertleştiren ve incelen bir talaştır.
Şaftı destekleyin, ardından kesin
Uzun şaftlar minimumda bir puntayla, desteklenmeyen uzunluk büyük olduğunda ise sabit bir dayanakla desteklenir. Geçişler, kesme kuvvetinin parçayı bir yönde itmemesi için dengelidir. Geometrinin izin verdiği ölçüde, şaftı biraz büyük boyutta bırakıyoruz ve bitirme işleminden önce yerleşmesini sağlıyoruz, böylece serbest kalan gerilimden kaynaklanan herhangi bir hareket, son yüzeyler kesilmeden önce gerçekleşiyor.
Kaba, yerleşme, bitirme
Çok fazla malzemenin çıkarıldığı paslanmaz miller, çubuktaki iç gerilim serbest kaldıkça hareket eder. Şaftı kabalaştırıyoruz, oturmasını sağlıyoruz ve ardından bitiriyoruz; son kesimlerin sağlam bir parça üzerinde alınması için son işlem geçişlerinden önce muyluların kontrol edilmesi de dahil. Doğruluğun önemli olduğu şaftlarda sıra, son tornalamadan önce bir düzleştirme veya gerilim adımını içerir.
Dişleri ve kama kanallarını doğru sırayla kesin
Dişler, onları konumlandıran çaplar tamamlandıktan sonra kesilir, böylece iplik birlikte çalıştığı muylu ile eş merkezli ilerler. Kama yuvaları, düz yüzeyler ve çapraz delikler aynı referans noktasına göre yerleştirilir ve bu özelliklerin ikinci bir makinede yapıldığı durumlarda şaftı aynı merkez hattında tutarız. Conta ve yatak yüzeylerindeki son işlem geçişleri, parçanın serviste destekleneceği şekilde desteklenmesiyle en sonda gelir.
Kalite ve Tutarlılık
Birbiriyle eşmerkezli olmayan muylular, eksene dik oturmayan omuz, uzun çap boyunca koniklik, somununu temiz bir şekilde kabul etmeyen diş veya yük altında yırtılan conta yuvası için paslanmaz mil reddedilir.Bu hataların her biri bir süreç kararına dayanıyor: Şaftın nasıl desteklendiği, içinde ne kadar ısı kaldığı, aletin bulaşma yerine kesmeye yetecek kadar keskin olup olmadığı ve parçaya bitirmeden önce oturması için zaman verilip verilmediği.
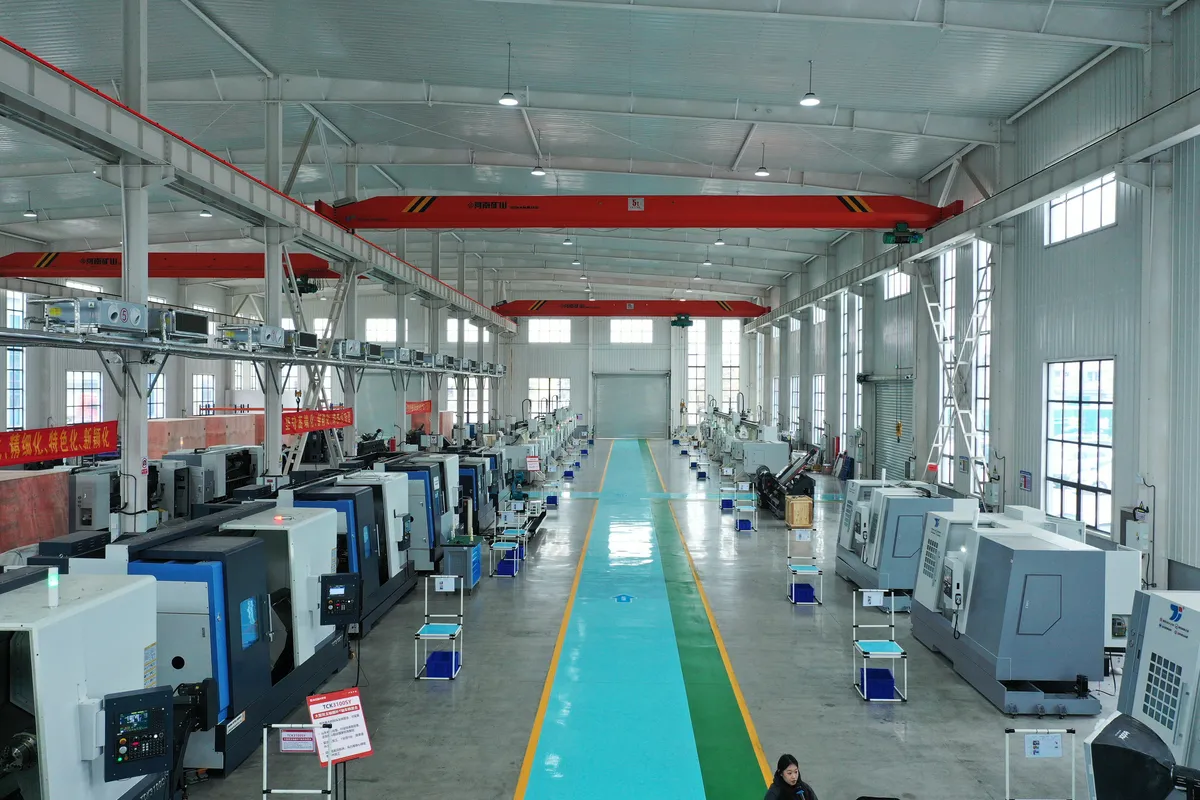
Handemo 2008'den bu yana Tengzhou'da 220.000 metrekarelik bir tesiste 660'tan fazla personelle takım tezgahları üretiyor ve burada yürüttüğümüz paslanmaz şaft programları da aynı şekilde başlıyor: kurulumu ve sırayı bir deneme şaftında kanıtlayın, ardından partiyi aynı kurulumda çalıştırın. Bir şaft işine bakıyorsanız, bize en çok şey anlatan çizim, kritik yüzeylerin (muylular, conta yuvası ve parçanın geri kalanının ölçüldüğü veri) işaretlendiği çizimdir.
Sık Sorulan Sorular
Paslanmaz çelik milleri döndürmek için en iyi makine hangisidir?
Kısa ve orta boy şaftların çoğu için TCK6050 gibi eğimli yataklı tornalar doğru başlangıç noktasıdır çünkü talaş kontrolü ve hızlı kurulum boyuttan daha önemlidir. Daha uzun veya daha ağır şaftlar, punta destekli TCK6350B gibi bir makinenin sertliğine ihtiyaç duyar ve aynı zamanda kama yuvaları, düz yüzeyler veya çapraz delikler de taşıyan şaftlar en iyi şekilde freze-tornalı bir makinede çalıştırılır, böylece döndürülen ve sürülen özellikler tek bir kurulumda kesilir.
Paslanmaz çelik miller neden konik çıkıyor?
Neredeyse her zaman şaftın kesme kuvveti altında sapması nedeniyle. İnce bir şaft aletten uzağa doğru itilir, dolayısıyla çap aynanın hemen yanında ve uzak uçta yanlış olur. Parçayı bir punta veya sabit dayanakla desteklemek, geçişleri dengelemek ve kesme yükünü makul düzeyde tutmak, paslanmaz şaftın uzunluğu boyunca düz kalmasını sağlar.
Paslanmazın tornalama sırasında iş parçasının sertleşmesini nasıl önlersiniz?
Sertleşmiş katmanın üstü yerine altını keserek. Keskin pozitif kenar, gerçek kesme derinliği ve sabit ilerleme, takımın malzemeyi sürtünmek yerine kesmesini sağlar. Aynı yüzey üzerinden tekrarlanan ışık geçişleri, yüzeyin sertleşmesine ve cilanın bozulmasına neden olur.
Şaftlar için hangi paslanmaz kaliteleri işliyorsunuz?
Pompalar, vanalar ve proses ekipmanları için çoğunlukla östenitik kaliteler 304 ve 316'nın yanı sıra aşınma direnci veya sertliğin gerekli olduğu 416 ve 420 ve parçanın ısıl işlemle güç kazandığı 17-4PH gibi çökeltmeyle sertleşen kaliteler. Her biri farklı şekilde planlanmıştır; 416 adet serbest işleme stoğu, aynı kurulumdaki 316 adetten çok farklı davranır.
Hem tornalama hem de frezeleme gerektiren bir şaftı işleyebilir misiniz?
Evet. Bir freze-torna makinesi, parça iş milini terk etmeden tornalanmış çapları ve kama yuvalarını, düz yüzeyleri veya çapraz delikleri keser, bu da bu özellikleri muylularla eşmerkezli tutar.Yalnızca küçük bir frezelenmiş unsurun gerekli olduğu durumlarda operasyon, şaftın aynı referans noktasından konumlandırıldığı dikey bir işleme merkezinde çalıştırılabilir.
Paslanmaz Çelik Şaft İşleme Planı Alın
Bize şaft hakkında bilgi verin (kalite, çap ve uzunluk, eşmerkezli kalması gereken yüzeyler, kama yuvası, spline veya çapraz delik taşıyıp taşımadığı ve parti boyutu) ve Handemo doğru torna veya freze-torna makinesini ve buna uygun prosesi önerecektir. İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okumalar: CNC Şaftların İşlenmesi ve Örnek Olay: Hassas Şanzımanın İşlenmesi - iki tane daha şaft geometrisinin, desteğin ve sıralamanın sonuca nasıl karar verdiğini inceliyor.