İnce Duvarlı Parçaların CNC İşlenmesi
İnce duvarlı bir parça genellikle birisinin ağırlıktan tasarruf etme fikri olarak başlar; yük taşımayan her şeyi makineyle uzaklaştırın ve işi yapmaya devam eden bir şekil bırakın. Sorun makinede ortaya çıkıyor. Duvar incelince, katı bir gövde gibi davranmayı bırakır ve bir yay gibi davranmaya başlar: kesme kuvveti altında kesiciden uzaklaşır, takım geçtikten sonra geri çekilir, milin altında halka yapar ve mengene üzerine kapandığı anda hareket eder. Armatürde tam olarak görünen bir duvar, kelepçeler çıktığı anda şekli bozulabilir. Bu makalede Handemo CNC ince duvarlı parçaların nasıl işlendiği açıklanmaktadır (en çok gördüğümüz malzemeler, bunları yerleştirdiğimiz makineler ve hafif bir parçayı ilk kesimden son kesime kadar doğru tutan süreç kuralları).
İnce Duvar Parçası Olarak Neler Önemlidir?
İnce duvarı tanımlayan tek bir sayı yoktur çünkü zorluk, duvar kalınlığı, parça boyutu ve malzeme arasındaki ilişkiye bağlıdır. Bir yatak başlığı üzerinde işlenmesi kolay bir duvar, aynı duvarın destek olmadan uzun bir yol kat ettiği büyük bir muhafazada sorun yaratabilir. İşlerin ortak noktası, işlenmiş özelliklerin duvara yeterince yakın olması ve kesme kuvvetinin, ısının ve kelepçelemenin bitmiş şekilde ortaya çıkmasıdır. Uygulamada ince duvar çalışmalarımız birkaç aile grubuna ayrılır: montaj braketleri ve destek kolları, nervürlü kapaklar ve paneller, duvarların aydınlatıldığı dişli kutusu ve pompa gövdeleri, pervaneler ve fan gövdeleri, sensör ve elektronik muhafazaları ve her iki tarafta derin ceplere sahip uzun yapısal parçalar.
Alüminyum, hafifliğin her şeyden daha önemli olduğu braketler, kapaklar ve muhafazalar için 6061 ve 7075 plaka ve ekstrüzyonlar grubuna hakimdir. Parçanın aşınmaya veya korozyona dayanması gereken yerlerde çelik ve paslanmaz ortaya çıkar ve kesme kuvvetleri daha yüksek olduğundan çelikteki ince kesitler daha serttir. Dökümler problemin kendi versiyonlarını da beraberinde getiriyor: döküm sonrası yüzey çekirdekten daha sert olduğundan kesicinin ilk geçişi düzensiz oluyor ve duvar tam olarak parçanın en zayıf olduğu yerden itiliyor. Titanyum ince duvarlı parçalar işimizin daha küçük bir kısmını oluşturuyor ancak ağır kesmelere veya yetersiz soğutma sıvısına dayanan her türlü işlemi cezalandırıyorlar.
İnce Duvarlı Parçaların İşlenmesi Neden Zordur
Kesme kuvveti altında sapma
Kesici, iş milinin uyguladığı kuvvetle parçayı iter ve makine kolayca absorbe edebilir, ancak ince duvar bunu yapamaz. Duvar bükülür, kesici kenar daha hafif bir yük alır ve ortaya çıkan yüzey konik, dalgalı veya ortada uçlara göre daha incedir. Telafi etmek için daha sert itin ve duvar daha fazla bükülür.Cevap kuvvet değil; duvardaki yükü düşük, arkasındaki desteği ise yüksek tutuyor.
Isı ve arkasında bıraktığı stres
İşleme ısıyı parçanın içine taşır. Kalın bir kısım üzerinde ısı yayılır ve parça sabit kalır. İnce bir duvarda ısı yerel kalır, duvar kesilirken büyür ve sonra soğuyarak programın istediği şekil dışında bir şekle dönüşür. Plakanın bir tarafından çok fazla malzemenin çıkarılması stoktaki iç gerilimi serbest bırakır ve kesim ilerledikçe parça eğilir. Kabalaştırın, ardından parçanın yerleşmesine izin verin ve bitirin; kalıp plakalarında çalışan mantığın aynısı burada da çalışır.
Kenetlenme distorsiyonu
Ağır bir bloğu tutmaya yetecek kuvvetle kapanan bir mengene, ince bir duvarı operatörün farkına varmadan düzleştirir. Parça kelepçeli şekilde işlenir ve mengene açıldığında geri yaylanır. Parça profiline kadar delinmiş yumuşak çeneler, düşük basınçlı kenetleme ve duvarın kendisi yerine kalın bir çıkıntıya baskı yapan kelepçelerin tümü, bir partiyi hurdaya çıkarmaktan daha az maliyetlidir.
Sohbet
İnce duvarlar çınlıyor. Duvar kendi frekansında titreşir, alet yüzeyi her geçişte daha da kötüleşen bir desenle işaretler ve operatör döngü süresi sorun haline gelinceye kadar beslemeyi geri çeker. Çözüm şu kombinasyonlardan oluşuyor: daha kısa takım kullanma mesafesi, daha hafif kesme geometrisine sahip daha keskin bir kesici, yükü yükseltmek yerine sabit tutan bir takım yolu ve parça izin verdiğinde duvarın arkasında onu sönümleyecek bir şey.
İnce Duvar Parçaları için Önerilen Makineler
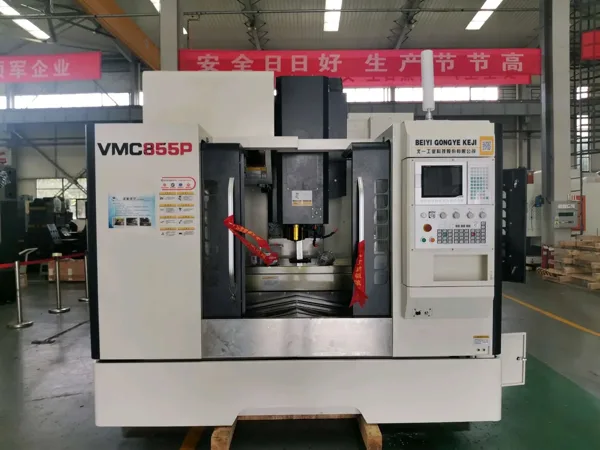
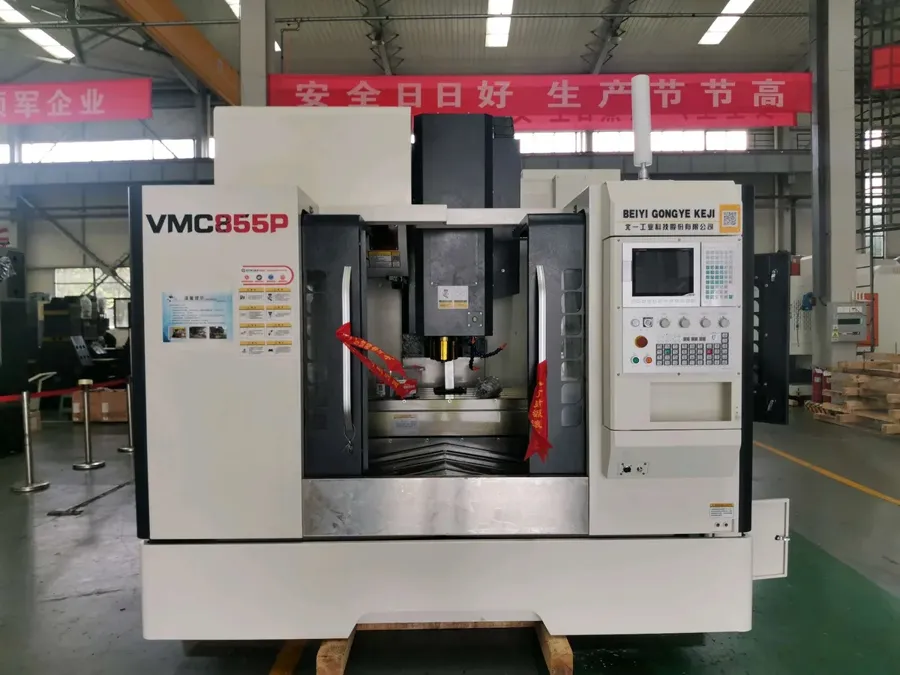
İnce duvar çalışması, iş mili hızını ve makine sertliğini, boyuttan çok daha fazla ödüllendirir. Standart başlangıç noktamız Handemo VMC855 dikey işleme merkezidir; küçük kesicilerle hafif, hızlı geçişler yapmamızı sağlayan kompakt, yüksek hızlı bir makinedir; kesme stratejisi ince duvarlar en iyi sonucu verir. Tablası; çoğu ince duvar işinin başladığı braketleri, kapakları, yatak kapaklarını ve daha küçük muhafazaları kapsar ve makine, bu tür işlerin genellikle geldiği karışık partiler için hızlı bir şekilde kurulabilir.
Parça büyüdüğünde (uzun bir destek kolu, derin cepli muhafaza, hafifletilmiş bir dişli kutusu veya pompa muhafazası) VMC1160 dikey işleme merkezi tabla boyutunu ve tüm parçayı daha az kurulumda tutacak hareketi sağlar; bu önemlidir, çünkü ince bir parçanın her yeniden kelepçelenmesi onu yüklemek için başka bir şanstır bükülmüş bir şekle bürünür.İnce ayrıntılar ve çok sayıda son işlem içeren işler için VMC1370D yüksek hızlı kalıp işleme merkezi, yüksek ilerlemede hafif kesimler için tasarlanmış bir iş mili ve hareket paketi ile aynı fikir daha da ileri götürülerek inşa edilmiştir.
Birden fazla yüzün işlenmesi gereken parçalar, yatay bir makine için geçerlidir. HMC630-DT yatay işleme merkezi her bir yüzeyi döner tabla üzerindeki iş miline getirir, böylece duvarları hafifletilmiş bir muhafaza, fikstürler arasında hareket etmek yerine tek bir kenetleme işlemiyle birkaç yönden işlenebilir. Bu, ince duvarlı bir muhafazadaki en büyük distorsiyon kontrolüdür ve yüksek hacimli, hafif parçaların yatay olarak çalışmasının nedeni de budur. Ürün yelpazesi genelinde - dikey işleme merkezi serisinin tamamına bakın - kural aynıdır: parça ne kadar az sıkılırsa, şeklinin bozulması ihtimali o kadar az olur.
İnce Duvarı Şekilde Tutan Süreç Kuralları
Kalın bölümler üzerinde veriler oluşturun
Her ince duvar süreci, parçanın nerede tutulacağına ve ölçüleceğine karar verilmesiyle başlar ve cevap asla duvar değildir. Veriler, sıkıştırma kuvveti altında hareket etmeyen çıkıntılara, jantlara ve kalın pedlere yerleştirilir ve daha sonraki her işlemde bunlara referans verilir. Bir parçanın ayıracak kalın bölümü kalmadığında, geçici bir çıkıntıyı veya işlem çıkıntısını işleyip en sonunda çıkarırız; böylece tüm döngü boyunca hareketli bir parçayla mücadele etmekten daha az maliyet sağlarız.
Kaba, rahatla, bitir
Malzemenin büyük kısmını kaba işleme operasyonuyla alıyoruz, ardından bitirme işleminden önce parçayı (bazen bir gece boyunca stok geriliminin önemli olduğu parçalar üzerinde) bekletiyoruz. Kaba işleme malzemedeki gerilimi serbest bırakır ve ısıyı parçanın içine taşır; Oturmamış bir parçanın bitirilmesi yalnızca hareketi son yüzeye kilitler.
Hafif ve hızlı, ağır ve yavaştan üstün gelir
İnce bir duvar ilerleme hızına değil kesme kuvvetine tepki verir. Daha küçük radyal kavramalar, daha yüksek iş mili hızları ve daha hızlı ilerlemeler gerçekleştiriyoruz, böylece duvardaki yük düşük kalır ve kesici sürtünme için daha az zaman harcar. Tırmanarak frezeleme, düzgün takım yolu ve kesime kontrollü giriş, gücün sabit kalmasını sağlar ve bu da duvarın konik bir şekilde itilmesini engeller.
Duvarı destekleyin, ardından kesin
Geometrinin izin verdiği durumlarda, destekleyici bir ağ işliyoruz, malzemeyi doğal bir şerit gibi bırakıyoruz veya bitirme geçişi sırasında duvarı desteklemek için düşük erime noktalı bir sabitleme malzemesi kullanıyoruz, ardından hafif bir son işlemle desteği kaldırıyoruz. Her iki tarafında cep bulunan parçalarda sıralama, her iki taraf işlenirken diğer taraf desteklenecek şekilde planlanır.
Düşük kuvvet için takımlar ve soğutma sıvısı
Küçük köşe radyüsüne sahip keskin, pozitif geometrili kesiciler, kesme kuvvetini düşük ve son işlemin öngörülebilir olmasını sağlar. Takım içinden soğutma sıvısı, ısının duvara nüfuz etmesine izin vermek yerine kenardan dışarı çeker ve soğutma sıvısı havuzunun talaşları bitmiş yüzeye hapsettiği derin alüminyum ceplerde hava üfleme genellikle daha iyi bir seçimdir.
Parçayı müşteri teslim alırken ölçün
İnce duvarlı bir parçanın hâlâ kelepçeli durumdayken ölçülmesi size neredeyse hiçbir şey söylemez. Denetimimiz, parçanın serbest ve hizmette olacağı şekilde desteklenmiş şekilde gerçekleştirilir; dolayısıyla sayılar, fikstürün tuttuğu parçayı değil, müşterinin aldığı parçayı tanımlar.
Kalite ve Tutarlılık
İnce duvarlı parçalar, ortası uçlardan daha ince olan duvarlar, paralel olmayan cepler, kelepçeler çıktıktan sonra eğilen yüzler ve çatlama izleri gösteren yüzeyler nedeniyle reddedilir.Bu hataların her biri bir süreç kararına dayanıyor - parçanın nasıl tutulduğu, duvara ne kadar kuvvet uygulandığı, içinde ne kadar ısı kaldığı ve bitirmeden önce yerleşmesine izin verilip verilmediği. Handemo 2008'den bu yana Tengzhou'da 220.000 metrekarelik bir tesiste 660'tan fazla personelle takım tezgahları üretiyor ve burada yürüttüğümüz ince duvar programları önce bir deneme parçası etrafında inşa ediliyor: fikstürü ve sırayı tek parça üzerinde kanıtlayın, ardından partiyi aynı kurulumda çalıştırın.
Sık Sorulan Sorular
İnce duvarlı parçalar için en iyi makine hangisidir?
Çoğu braket, kapak ve küçük muhafaza için Handemo VMC855 gibi yüksek hızlı bir dikey işleme merkezi doğru başlangıç noktasıdır çünkü ince duvarların tolere edebildiği şey hafif hızlı geçişlerdir. Daha büyük veya derin cepli parçalar VMC1160'ye uygundur, ince bitirme işleri yüksek hızlı VMC1370D'ye uygundur ve çok yüzlü muhafazalar en iyi şekilde HMC630-DT yatay işleme merkezinde çalıştırılır, böylece parça tek bir bağlamada kalır.
İnce bir duvarın işleme sırasında sapmasını nasıl önlersiniz?
Kesme kuvvetini düşük ve desteği yüksek tutarak: yüksek iş mili hızında küçük radyal kesimler, kısa kullanma mesafesine sahip keskin takımlar, kesime sorunsuz şekilde giren bir takım yolu ve parçayı duvar yerine kalın bölümleri üzerinde tutan bir fikstür. Geometrinin izin verdiği durumlarda, bitirme geçişi sırasında destekleyici bir ağ veya düşük sıcaklıkta eriyen destek kullanılır.
Kaba işleme ve ince talaş işleme ayrımının maliyeti artıracak mı?
Bir kurulum ekler ancak parçayı kaydeder. Kaba işleme, malzemenin çökelmesine izin verme ve ardından bitirme işlemi, stok geriliminin veya kesme ısısının duvarları hareket ettireceği bir parça üzerinde şekli korumanın tek güvenilir yoludur. Bir partide ekstra işlem, yeniden işleme veya partinin reddedilmesinden çok daha ucuzdur.
Alüminyum ve çelikten ince duvarlı parçaları işleyebilir misiniz?
Evet. Alüminyum, ince duvar çalışmalarımızda en yaygın kullanılan malzemedir ve ayrıca parçanın daha fazla güç veya aşınma direncine ihtiyaç duyduğu çelik, paslanmaz ve dökümleri de işliyoruz. Çelik daha yüksek kuvvetle keser, böylece fikstür ve takım yolu baştan itibaren buna göre planlanır. Çizimi, malzemeyi ve parti boyutunu gönderin; makineyi, fikstür yaklaşımını ve süreç sırasını önerelim.
İnce Duvar İşleme Planı Alın
Bize parçanız hakkında bilgi verin (malzeme, boyut, en ince duvar, doğru kalması gereken özellikler ve parti boyutu) ve Handemo doğru işleme merkezini ve buna uygun prosesi önerecektir. İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okumalar: CNC Pompa Muhafazalarını İşleme ve CNC EV Motor Muhafazalarını İşleme - duvarın bulunduğu iki parça ailesi daha ve delik parçanın kabul edilip edilmeyeceğine karar verir.