Elektrikli Araç Motor Gövdelerinin CNC İşlenmesi
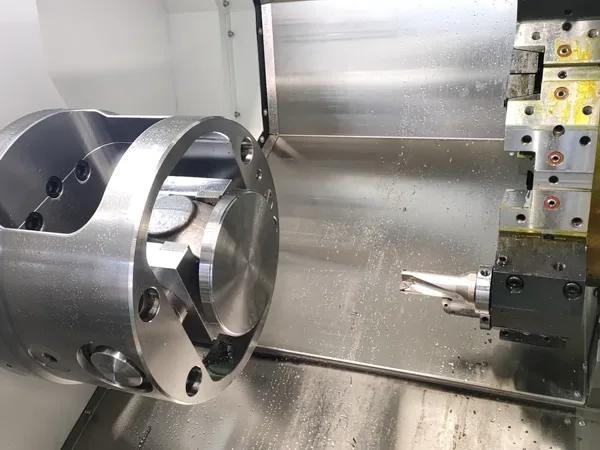
Bir EV motor gövdesi, siz yanında durana kadar sert bir parçaya benzemez. Küçük bir alet kutusu boyutunda, ince duvarlı, statora oturması gereken büyük bir deliğe sahip, dişli kutusuna ve invertöre cıvatalanan iki işlenmiş yüzeye ve jant çevresinde otuz veya daha fazla vidalı deliğe sahip bir kalıp dökümdür. Malzeme yumuşak alüminyumdur, kulağa kolay geliyor ama kelepçeyi açtığınızda hareket eden şey tam olarak yumuşak alüminyumdur. Bu yatakları işleyen atölyeler aynı üç problemle mücadele ediyor: parça fikstürden ayrıldıktan sonra çarpılma, ince kesitlerde geğirme ve döküm rahatladığında büyük bir deliğin yuvarlak kalması. Bu makale, EV motor muhafazalarının Handemo CNC nasıl işlendiğini - malzemeleri, önerdiğimiz makineleri ve muhafazaları çizim dahilinde tutan işlem sırasını ele almaktadır.
Bölüm: Malzemeler ve Geometri
Elektrikli bir aracın motor gövdesi iki iş yapar. Statoru ve rotoru hassas bir hizada taşır ve işlenmiş yüzeyler aracılığıyla motoru aktarma organlarının geri kalanına bağlar. Stator deliği parçaya hakimdir; büyük, genellikle kör veya basınçlı dökümden işlenmiş kademeli bir deliktir. Etrafında dişli kutusu montaj yüzü, invertör yüzü, soğutma geçitleri ve bağlantı elemanları halkalarından oluşan bir halka bulunur. Muhafaza, tahrik ünitesinin yapısal omurgası olduğundan, işlenmiş yüzeyleri ve deliği, motorun ne kadar sessiz çalışacağını ve rulmanların ne kadar dayanacağını belirler.
Alüminyum basınçlı dökümler - A356 ve A380 aileleri en yaygın olanlardır - neredeyse tüm binek araç gövdelerini oluşturur. Basınçlı döküm, tek seferde ince, tutarlı duvarlar ve karmaşık soğutma ceketleri sağlar, ancak aynı zamanda makinist sorunlarını da beraberinde getirir: sert noktalara sahip döküm yüzeyi, delik duvarında ortaya çıkan gözeneklilik ve malzeme çıktıkça ortaya çıkan iç gerilimler. Ticari ve endüstriyel motor gövdeleri genellikle gri demir veya alüminyum kum dökümden yapılır ve bunlar da yine farklı şekilde işlenir; demir bağışlayıcı ve stabildir, kum döküm alüminyum ise ilk önce dikkatli kesim gerektirir. Hepsini işliyoruz ve süreç planlaması makineyle değil döküm kalitesiyle başlıyor.
EV Motor Muhafazaları için Önerilen Makineler
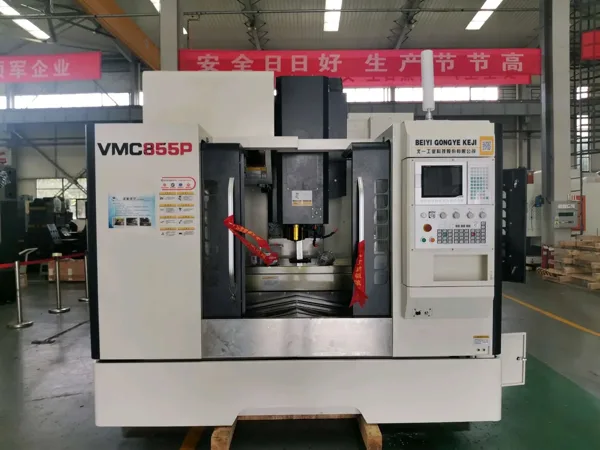
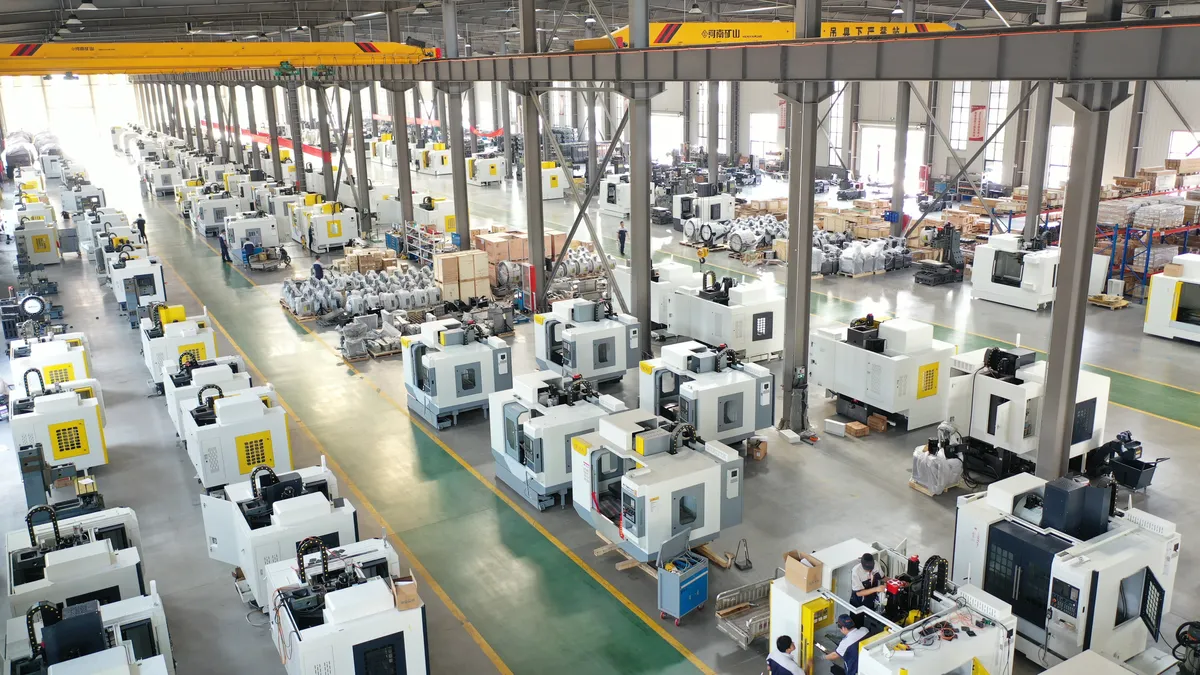
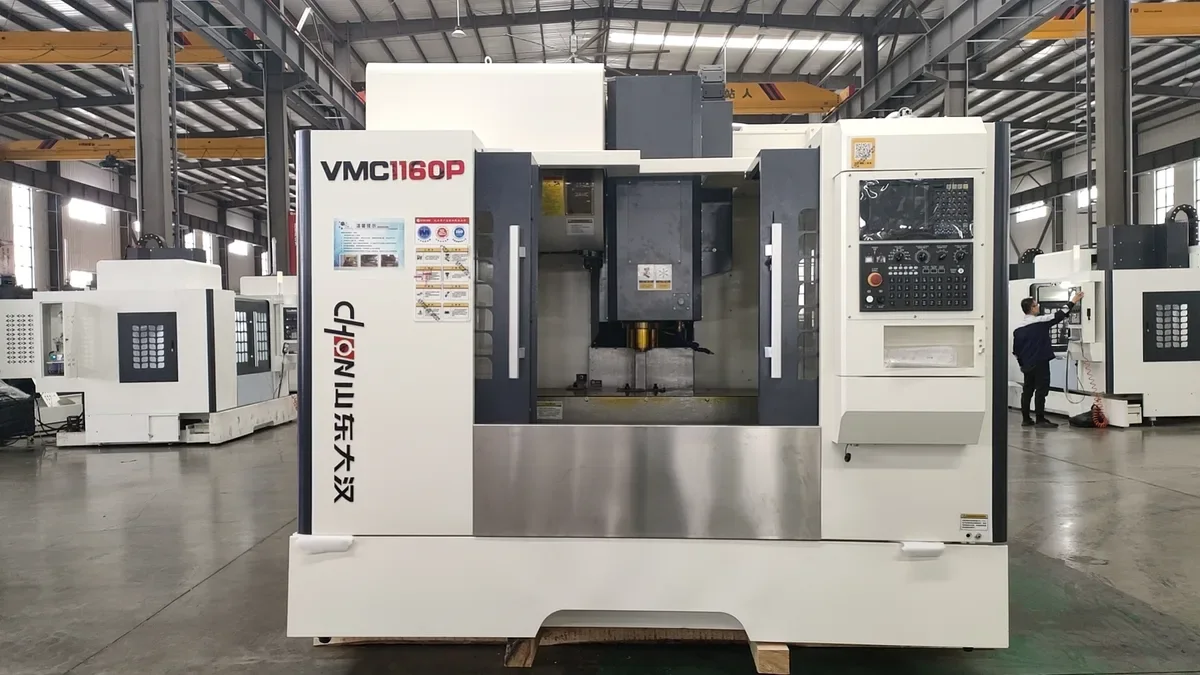
Prototip ve küçük serili muhafaza işleri için, VMC1160 dikey işleme merkezi her zamanki başlangıç noktamızdır. Stator deliği, dişli kutusu yüzü ve cıvata halkasının tümü tek bir kurulumda işlenebilir, bu da deliği yüzlere dik tutan şeydir. VMC1160, orta binek araç boyutuna kadar muhafazalar için çalışma alanına ve tabla gücüne sahiptir ve toplu halde muhafaza çeşitleri arasında geçiş yapmak sadece bir fikstür değişikliğidir.
Hacimler arttığında veya yatağın çeşitli yüzeylerinde (dişli kutusu tarafı ve ardından invertör tarafı) işlenmesi gerektiğinde, HMC630-DT yatay işleme merkezi geçimini sağlar. Döner tablası parçayı indeksler, böylece iş mili tek bir bağlamada birden fazla yüze ulaşır ve talaşlar deliğe oturmak yerine düşer. Büyük cer motoru muhafazaları ve kamyon uygulamaları için VMC1370 ağır hizmet tipi dikey işleme merkezi ekstra tabla yükünü taşır ve daha ağır dökümlerde daha derin kesimlerin üstesinden gelir. dikey işleme merkezi serimizden ne seçerseniz seçin, kural aynıdır: aralarındaki parçayı açmadan deliği ve ilgili yüzleri işleyin.
EV Motor Muhafazasının İşlenmesi: İşlem Noktaları
Bitmiş şekli değil, dökümü sabitleyin
Alüminyum muhafazalar kelepçelerini açtığınızda yaylanır, bu nedenle fikstürün dökümü kullanım sırasında oturacağı şekilde tutması gerekir; yatak alanları ve cıvata halkasının altında desteklenir, asla sadece ince bir duvarın ortasına kenetlenmez. İlk önce döküm referans noktalarını konumlandıran, bir referans yüzünü işleyen, ardından operasyonların geri kalanı için işlenmiş yüzeylerin yerini yeniden belirleyen fikstürler kullanıyoruz. İnce duvarlı bir dökümü düz bir masaya sert bir şekilde tutmaya çalışmak, makineye tam benzeyen ve CMM üzerinde şekli bozuk olan bir muhafazayı kesmenin en hızlı yoludur.
Stator deliği referanstır
Stator deliği ilk veya ikinci olarak işlenir ve diğer her şey buradan konumlandırılır. Delik boyutlandırma, sert bir delik işleme barası, kısa kullanma mesafesi ve hafif ince talaş işleme pasoları ile yapılır; yumuşak alüminyum delik içindeki uzun bir bara, koniklik ve çatlama işaretlerinin reçetesidir.Dökümün delik duvarının yakınında gözenekliliği varsa, bunu işlemeden önce ortaya çıkarırız, böylece hareket ettirilemeyecek bir delik açmadan önce müşteri kaynak, emprenye veya revize edilmiş döküm arasında karar verebilir.
Yüzeyler, cıvata halkaları ve soğutma bağlantıları
Dişli kutusu ve invertör yüzeyleri, mümkün olan yerlerde delik ile aynı kurulumda işlenir, böylece yüzey düzlüğü ve delik kareliği birlikte kontrol edilir. Jant etrafındaki cıvata delikleri aynı referans noktasından delinir ve vidalanır; Bir nokta matkabı öncelikle musluklu matkabın kavisli veya döküm halindeki bir yüzey üzerinde yürümesini engeller. Soğutma bağlantıları genellikle belirli bir açıyla veya kör ceplere delinir ve vidalanır; bu, sahada bir tahmin değil, üretim başlamadan önce program kontrolü ve deneme parçası gerektiren türden bir özelliktir.
Kapalı bir muhafaza içinde talaş kontrolü
Kör delikler ve açılı soğutma sıvısı portları talaşları hapseder ve soğutma kanalında kalan talaş, müşteriyi bekleyen bir garanti talebidir. İş mili içinden soğutma sıvısı, derin deliklerin temizlenmesine yardımcı olur ve bir boşluğa giren her dişli delik, yatak montaja geçmeden önce bir temizleme adımına tabi tutulur. Yatay makinelerde bu işin çoğunu yer çekimi sizin yerinize yapar. Yüksek hacimli konut mağazalarının HMC saniye çalışmasının bir başka nedeni de budur.
Bitirmeden önce oyuncu seçiminin yerleşmesini bekleyin
Basınçlı dökümler, malzeme çıkarıldığında gerilimi serbest bırakır. Sıkı işlevsel gereksinimlere sahip muhafazalar için, deliği ve yüzeyleri pürüzlendiririz, parçayı bazen gece boyunca fikstürde bekletiriz, ardından ikinci geçişte bitiririz. Programa bir gün ekler ve haftalarca süren saha şikayetlerini ortadan kaldırır. Bu, yalnızca bu parçaları işleyen bir atölyenin süreç sayfasında görünen türden bir adımdır.
Kalite ve Tutarlılık
Motor mahfazası alıcıları, yuvarlak olmayan stator delikleri, dişli kutusu ekleminde sallanan yüzler ve montajı başarısız olan dişli delikler için parçaları reddediyor. Bu hatalar, parçanın işlemler arasında hareket ettirilmesinden, uzun takım kullanma mesafelerinden ve ince duvarlı bir parçanın sanki bir çelik blokmuş gibi sıkıştırılmasından kaynaklanmaktadır. Yaklaşımımız, dökümü destekleyen bir fikstür, ilgili özellikleri tek bir bağlamada işleyen bir süreç ve parti çalıştırılmadan önce bir deneme parçası. İlk konut ve beş yüzüncü konut aynı fikstürden ve aynı sırayla geçtiğinde müşteri, etrafında bir üretim hattı kurabilecek tutarlılığa sahip olur.
Sık Sorulan Sorular
EV motor muhafazaları için en iyi CNC makine hangisidir?
Prototip ve küçük partili işler için Handemo VMC1160 gibi dikey bir işleme merkezi stator deliğini, montaj yüzeylerini ve cıvata halkasını tek kurulumda işler. Daha yüksek hacimler veya birden fazla işlenmiş yüze ihtiyaç duyan muhafazalar HMC630-DT yatay işleme merkezine, büyük çekiş muhafazaları ise VMC1370 ağır hizmet modeline uygundur.
İnce duvarlı döküm alüminyum muhafazaları mı işliyorsunuz?
Evet.İnce duvarlı basınçlı dökümler, dökümü servis konumunda destekleyen fikstürlerle, duvar bölümlerinde kontrollü kesimle ve parçanın geçişler arasında yerleşmesini sağlayan kaba ve son işlem sırası ile işlenir. Ayrıca kritik delikleri işlemeden önce müşteriye gözeneklilik veya döküm kusurlarını işaretliyoruz.
Prototipi üretim hacimlerine kadar destekleyebilir misiniz?
Yapıyoruz. Müşteri, süreci ve fikstürü doğrulamak için tek bir deneme muhafazasıyla başlayabilir, ardından aynı kurulumda toplu üretime ölçeklenebilir. Gövde çizimini, döküm kaynağını ve yıllık hacmi gönderin; biz de makine, fikstür yaklaşımı ve süreç sırasını önerelim ve yuva işine uygun iş mili içinden soğutma sıvısı ve talaş konveyörleri gibi seçenekleri teklif edelim.
EV Motor Muhafazası İşleme Planı edinin
Bize gövdeniz hakkında bilgi verin (malzeme, boyut, döküm kalitesi, işlenmiş özellikler ve parti boyutu) ve Handemo doğru işleme merkezini ve prosesi önerecektir. İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okumalar: CNC Hidrolik Valf Gövdelerini İşleme ve CNC Flanş Rulmanını İşleme Muhafazalar - delik konumu ve yüz geometrisinin sonucu belirlediği daha fazla blok tarzı parça.