Pompa Gövdelerinin CNC İşlenmesi
Bir pompa gövdesi, çizimi yanında tutana kadar basit bir döküm gibi görünür. Paralel kalması gereken iki dişli cebi, yatakları taşıyan bir çift şaft deliği, basınç altında sızdırmazlığı sağlaması gereken bir valf plakası yüzeyi ve gövde boyunca açılı olarak delinmiş yağ galerileri; bu özelliklerin her biri pompanın sızıntı yapıp yapmayacağını, sızlanıp sızamayacağını veya erken arızalanıp arızalanmayacağını belirler. Muhafazayı iyi işlediğinizde pompa yıllarca sessiz kalır; delik hizalamasını kaçırırsanız hiçbir montaj bakımı onu kurtaramaz. Bu makalede, makinelerin pompa gövdelerinin nasıl Handemo CNC - en çok gördüğümüz döküm malzemeleri, önerdiğimiz işleme merkezleri ve atölyemizin dişli, kanat ve pistonlu pompa gövdeleri için takip ettiği işlem sırası açıklanmaktadır.
Parça: Pompa Muhafazası Tipleri ve Malzemeleri
Pompa gövdesi, pompalama elemanlarını (dişli setleri, kanat kartuşları veya piston düzenekleri) taşıyan ve şaftın dönme hareketini sıvı akışına dönüştüren yapısal gövdedir. Hareketli parçaları birbiriyle tam olarak bağlantılı olacak şekilde konumlandırmalı, çalışma basıncını sızıntı olmadan kontrol altında tutmalı ve yağı devre içinde hareket ettiren portları ve geçitleri sağlamalıdır. Önemli olan işlenmiş özellikler; dişli veya piston hazneleri, şaftın her iki ucundaki yatak delikleri, kapağa veya valf plakasına sızdırmazlık sağlayan yüzey ve pompayı ana taşıyıcıya cıvatalayan montaj ayaklarıdır.
Dişli pompa gövdeleri genellikle sönümlemesi, delik alanındaki stabilitesi ve hacim açısından düşük maliyeti nedeniyle seçilen HT250 gibi gri demir dökümlerden yapılır. Kanatlı ve pistonlu pompa gövdeleri genellikle alüminyumdan yapılır - muhafaza, entegre bağlantı noktalarına sahip karmaşık bir şekle sahip olduğunda A380 veya benzeri dökümden veya daha büyük çerçeveler için kum döküm alüminyumdan yapılır. Ağır hizmet tipi ve yüksek basınçlı pompalar, tekrarlanan basınç döngüleri altında muhafazanın geometrisini koruması gereken sünek demir veya çeliğe geçer. Malzeme, kesme stratejisini insanların beklediğinden daha fazla değiştiriyor: Demir, sert aletlerle sağlam ve tutarlı kesimler isterken, alüminyum dökümler keskin geometriye ve ana metal yumuşak olmasına rağmen sert ve aşındırıcı olan döküm yüzeyinin dikkatli kontrolüne ihtiyaç duyar.
Pompa Muhafazaları için Önerilen Makineler
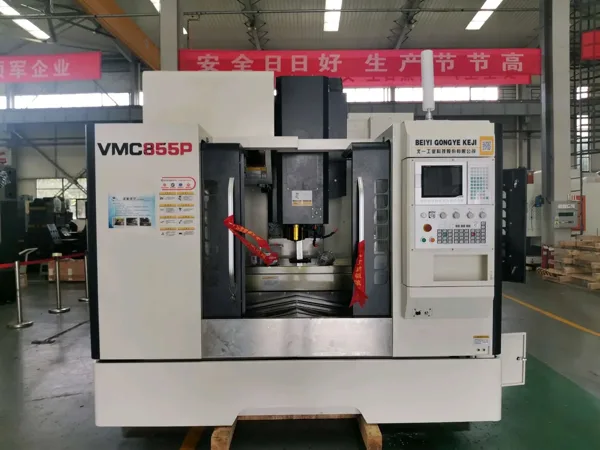
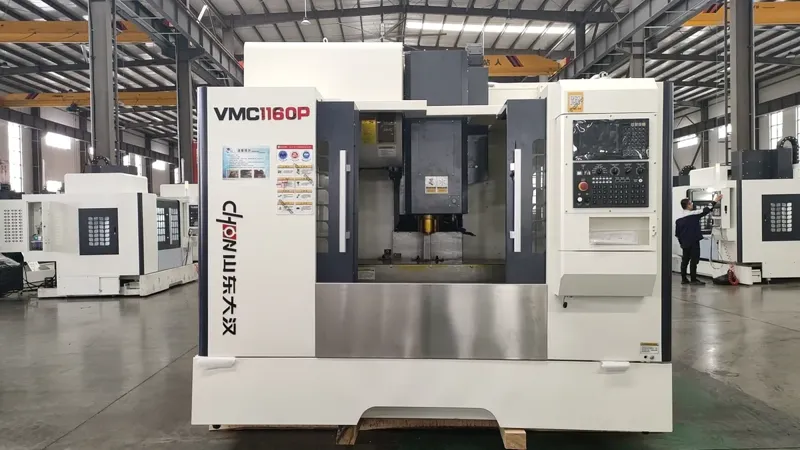
Prototip ve küçük serili pompa gövdesi işleri için standart önerimiz VMC1160 dikey işleme merkezi'dir. Dişli ceplerine, yatak deliklerine, valf yüzüne ve montaj ayaklarına bir veya iki kurulumla üstten ulaşılabilir, bu da delik-yüzey ilişkilerini kontrol altında tutar. VMC1160 çalışma kapsamı, orta gövde boyutlarına kadar çoğu dişli pompa ve kanatlı pompa muhafazasını kapsar ve makine, strateji değişikliği olmadan hem dökme demir kaba işlemeyi hem de alüminyum bitirme işlemlerini gerçekleştirir.
Yatağın birkaç tarafında çalışma yapılması gerektiğinde (her iki uçta şaft delikleri, kapak yüzü, ardından bağlantı noktası yüzleri) HMC630-DT yatay işleme merkezi kendini kısa sürede amorti eder. Döner tablası her bir yüzü iş miline tek bir kenetleme işlemiyle getirir, böylece şaft deliği hizalaması yeniden sabitlemeye gerek kalmadan mahfaza boyunca işlenir. Büyük pistonlu pompa ve ağır hizmet tipi muhafazalar, daha büyük tablalar taşıyan ve sünek demirde daha derin kesimler yapan VMC1370 ağır hizmet tipi dikey işleme merkezine uyar. dikey işleme merkezi aralığının tamamına göz atın; her model aynı kuralı izler: delikleri ve ilişkili oldukları yüzleri tek bir bağlamada kesin veya fikstürü, parça aralarında hareket etmeyecek şekilde planlayın.
Pompa Muhafazasının İşlenmesi: İşlem Noktaları
Önce veriler, ikinci olarak dökümler
Demir ve alüminyum pompa dökümlerinin her ikisi de, işlenmiş parçayla hiçbir ilgisi olmayan döküm yüzeyleri, taslak açıları ve ayırma çizgileriyle birlikte gelir. İlk işlem, işlenmiş verileri (genellikle ana montaj yüzü ve iki yerleştirme deliği veya yastığı) oluşturur ve daha sonraki her işlem bu verilere referans verir. Bu adımı atlayan atölyeler partiden partiye yanlış hizalamalara yol açıyordu çünkü her bir döküm ham yüzeyin dışında biraz farklı konumlanıyordu.
Dişli cepleri ve rulman delikleri tek bir sistem olarak
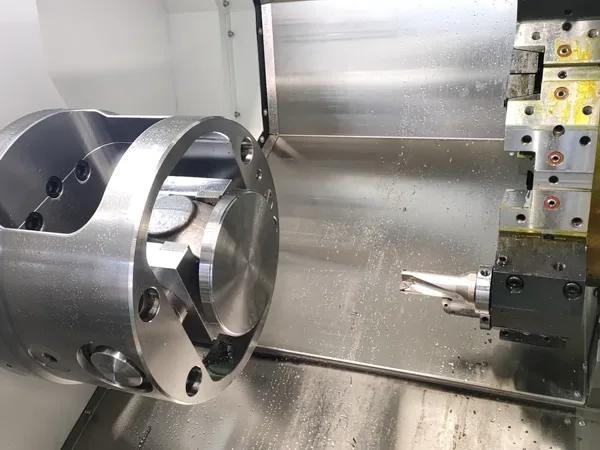
Dişli pompa gövdesindeki iki dişli yuvası ve milin her iki ucundaki yatak delikleri birbiriyle eş merkezli ve paralel kalmalıdır. Cepleri rijit bir delik işleme sırası ile, rulman deliklerini ise kısa, sert takımlarla işliyoruz ve ilgili çapları, makine geometrisinin izin verdiği her yerde aynı kurulumda bitiriyoruz.HMC üzerinde, döner tabla bir uçtan delik açmamızı, indekslememizi ve diğer uçtan delik açmamızı sağlar, böylece şaft deliği hizalaması manuel yeniden sabitleme yerine makine tarafından tutulur.
Petrol galerileri, çapraz delikler ve liman yüzleri
Pompa gövdeleri açılı yağ galerileri ve ceplere veya deliklere giren çapraz deliklerle doludur. Bu özellikler, matkaptan önce bir nokta matkabı, delik derin olduğunda kontrollü gagalama döngüleri ve deliğin işlenmiş bir deliğe girdiği yerde dikkatli kenar kırılması gerektirir; buradaki çapak, ilk çalıştırmada dişli setine zarar verecek bir kirletici maddedir. Bağlantı noktası yüzleri genellikle düz olarak işlenir ve hafif bir geçişle tamamlanır, böylece oturma yerleri sızıntı yolu olmaz.
Sızdırmazlık yüzleri ve bağlantı elemanı desenleri
Kapak yüzü ve valf plakası yüzü basınç contasını taşır, dolayısıyla ilgili oldukları özelliklerle aynı kurulumda işlenir, ardından yüzeyin sabit kalması için hafif kesimlerle tamamlanır. Çevre etrafındaki bağlantı elemanı desenleri aynı referans noktasından delinir ve vidalanır; Tapalı matkabın döküm veya kavisli yüzey üzerinde yürümemesi için önce bir nokta matkabı kullanırız. Dişli delik bir galeriye girdiğinde parça makineden ayrılmadan önce temizleme geçişinden geçer.
Kapalı gövdelerde talaş kontrolü
Kör cepler, açılı portlar ve kesişen delikler talaşları hapseder ve pompa gövdesinin içinde kalan talaş, müşteriyi bekleyen bir garanti arızasıdır. İş mili içinden soğutma sıvısı derin galerileri temizler ve her yuva, montajdan önce bir yıkama ve inceleme adımına tabi tutulur. HMC'de talaşlar ceplerde toplanmak yerine parçanın dışına düşüyor; bu da yüksek hacimli pompa atölyelerinin yatay makineler çalıştırmasının bir başka nedeni.
Kalite ve Tutarlılık
Pompa alıcıları, hizalanmamış şaft delikleri, paralel olmayan dişli cepleri, sızıntı yapan sızdırmazlık yüzeyleri ve montajı başarısız olan port dişleri nedeniyle yatakları reddeder. Bu hatalar, parçanın işlemler arasında hareket ettirilmesinden, uzun takım kullanma mesafelerinden veya delik alanını desteklemeden bir dökümün sıkıştırılmasından kaynaklanmaktadır. Yaklaşımımız, işlenmiş verileri konumlandıran bir fikstür, ilgili özellikleri tek bir kenetlemede tutan bir dizi ve parti çalıştırılmadan önce bir deneme yuvasıdır. İlk konut ve bininci konut aynı donanımdan ve aynı programdan geçtiğinde müşteri, pompaları kurmak için ihtiyaç duyduğu tutarlılığı elde eder.
Sık Sorulan Sorular
Pompa gövdeleri için en iyi CNC makine hangisidir?
Prototip ve küçük partili işler için Handemo VMC1160 gibi dikey bir işleme merkezi dişli ceplerini, yatak deliklerini ve sızdırmazlık yüzeylerini tek kurulumda işler. Birkaç yüzün işlenmesi gereken yataklar, döner tablası gövde boyunca şaft deliği hizasını koruyan HMC630-DT yatay işleme merkezine uygundur. Büyük pistonlu pompa ve ağır hizmet tipi muhafazalar, VMC1370 ağır hizmet modeline uygundur.
Hem dökme demir hem de alüminyum pompa gövdelerini mi işliyorsunuz?
Evet.Gri demir muhafazalar sağlam, sert ayarlarla ve tutarlı kesimlerle işlenir; alüminyum muhafazalar keskin aletlere, döküm yüzeyden kontrollü geçişlere ve aynı referans disiplinine sahiptir. Her iki malzemeden de düzenli olarak alıntı yapıyoruz ve süreci genel bir program yerine döküm kalitesine göre planlıyoruz.
Yağ galerilerini ve çapraz delikleri nasıl temiz tutuyorsunuz?
İş mili içinden soğutma sıvısı delme sırasında derin delikleri temizler ve her yuva atölyeden çıkmadan önce yıkanır ve incelenir. İç kanallara giren dişli deliklere ekstra bir temizleme adımı uygulanır ve delinmiş deliğin işlenmiş delikle buluştuğu her kenardaki çapakları alırız.
Prototipi üretim hacimlerine kadar destekleyebilir misiniz?
Yapıyoruz. Müşteri, fikstürü ve süreci doğrulamak için tek bir deneme muhafazasıyla başlayabilir, ardından aynı kurulumda toplu üretime ölçeklenebilir. Gövde çizimini, döküm kaynağını ve yıllık hacmi gönderin; size makine, fikstür yaklaşımı ve proses sırasının yanı sıra pompa gövdesi çalışmasına uygun iş mili içinden soğutma sıvısı ve talaş konveyörleri gibi seçenekler önerelim.
Pompa Muhafazası İşleme Planı Alın
Bize gövdeniz hakkında bilgi verin (malzeme, boyut, döküm kalitesi, işlenmiş özellikler ve parti boyutu) ve Handemo doğru işleme merkezini ve prosesi önerecektir. İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okumalar: CNC EV Motor Muhafazalarını İşleme ve CNC Hidrolik Valf Gövdelerini İşleme - daha fazlası Sonucun delik konumu ve sızdırmazlık yüzeyleri tarafından belirlendiği kapalı gövde parçaları.