Eksantrik Millerin CNC İşlenmesi
Eksantrik mil ilk bakışta bir çizim hatası gibi görünür. Bir dergi merkez çizginin dışında duruyor, karşı ağırlık ağı onun karşısında asılı duruyor ve parça yanlış eksen etrafında inşa edilmiş gibi görünüyor. Bu ofset tasarımın amacıdır ve aynı zamanda parçanın işlenmesini zorlaştıran da budur. Kütlesi dönme eksenine oturmayan bir şaftı sıkıştırdığınız anda iş düzenekle mücadele etmeye başlar. Saptırılır, titreşir ve ofset muylularının birbirleriyle ve onları yönlendiren kama yollarıyla doğru aşamada çıkması gerekir. Bu makale, Handemo CNC makinelerin eksantrik millerini nasıl ele alıyor: gördüğümüz şekiller, yapıldıkları malzemeler, işi koyduğumuz makineler ve parçanın merkezi kesimin merkezi olmadığında takip ettiğimiz işlem sırası.

Eksantrik Mil Nedir ve Nereye Gidiyor?
Eksantrik mil, ekseni ana eksenden kasıtlı olarak kaydırılan en az bir muyluya sahip bir mildir. Şaftı döndürdüğünüzde muylu merkez çizginin etrafında dönerek dönüşü ileri geri veya salınımlı bir harekete dönüştürür. Fikir eski ve ağır ekipmanların her yerinde var. Çeneli kırıcılar, hareketli çeneyi döndürmek için büyük bir eksantrik mil kullanır. Titreşimli elekler, titreşimli sıkıştırıcılar ve çalkalayıcı tahrikleri, strok oluşturmak için eksantrik ağırlıklar ve ofset muyluları kullanır. Eksantrik presler ve zımba presleri, motor dönüşünü bir eksantrik mil veya krank aracılığıyla kontrollü bir aşağı doğru stroka dönüştürür. Hidrolik motorlar, değişken deplasmanlı pompalar ve eksantrik tahrikli pompalar, bir pistonu veya eğik plakayı hareket ettirmek için daha kısa eksantrik miller kullanır ve birçok indeksleme ve kelepçe mekanizması, parçaları kilitlemek veya serbest bırakmak için küçük bir eksantrik eksantrik mili kullanır.
Bu uygulamaların her birinde şaft aynı özellikler ailesini taşır. Yataklara oturan ve dönme eksenini tanımlayan ana muylular vardır. Genellikle parçanın çalışma yüzeyi olan ofset muylusu vardır. Bunların arasında, şaftın çalışma hızında kendisini sallamaması için çoğunlukla karşı ağırlık olarak şekillendirilen ağlar veya loblar bulunur. Ayrıca kama yuvaları, kama kanalları, düz çizgiler, çapraz delikler, yağ kanalları ve bazen dişli uç gibi tahrik edilen özellikler de vardır. Kırıcı eksantrik mili büyük, ağır ve uzun bir parçadır. Pompa eksantrik mili kısa ve kompakttır. Her ikisi de farklı boyutlarda aynı sorundur: Dengelemenin diğer her şeye göre doğru bir şekilde oluşturulması, sürdürülmesi ve aşamalı olarak uygulanması gerekir.
Eksantrik Şaft Çalışmasında Gördüğümüz Malzemeler
İşlediğimiz eksantrik millerin çoğu alaşımlı çeliktir.42CrMo ve 40Cr, orta ve büyük şaftlar için en güçlü ürünlerdir; ağır bir ofset yükü taşıyacak kadar sağlamdır ve sertleştirme ve temperlemeye duyarlıdır; bu, bir kırıcının veya pres eksantrikinin yıllar süren döngülere dayanmasını sağlayan şeydir. Bir kam lobunda veya bir burcun karşısında çalışan eksantrik bir muyluda olduğu gibi, yüzeyin kayma teması altında aşınmaya direnmesi gereken durumlarda, 20CrMnTi ve benzeri yüzey sertleştirme kaliteleri işleme sonrasında karbürlenir ve sertleştirilir, böylece şaft, çalışma yüzeylerinde küçük bir pay bırakılarak ısıl işleme tabi tutulur. Basit eksantrik tahrikler genellikle 45 çelikten veya eşdeğerinden yapılır. Bazen daha büyük kırıcı eksantrikleri dökülür ve dökümün dövmeden daha ucuz olduğu düşük yük pozisyonlarında sünek demir ortaya çıkar.
Bu işte iki maddi alışkanlık önemlidir. İlk olarak, alaşımlı şaft stoğu, dış kaplama kaldırıldığında hareket eder; uzun bir çubuk veya dövme, iç gerilimi taşır ve derin bir eksantrik ofsetin kaba işlenmesi, onu eşit olmayan bir şekilde serbest bırakır. İkincisi, yüzey sertleştirme kaliteleri ısıl işlemden önce ve sonra farklı şekilde kesilir, bu nedenle sıra taşlanacak veya alıştırılacak yüzeyleri sertleşmeden önce değil, sertleşmeden sonra olacakları duruma bırakmak zorundadır.
Eksantrik Millerin İşlenmesi Neden Zordur
Dengesizlik parçanın içinde yerleşiktir
Yuvarlak bir şaft kendi ekseni etrafında dengede döner. Karşı ağırlığa sahip bir eksantrik şaft bunu yapmaz: Tasarım bitmiş bir parça olarak dengelendiğinde bile, işleme sırasındaki ara şekil dengelenmez. Bitmemiş bir karşı ağırlık ağı, yarım kesilmiş bir lob veya bir tarafı pürüzlü olan ancak diğer tarafı olmayan ofset muylusu parçayı çeker. Düşük kaba işleme hızlarında bu, eşit olmayan bir kesim ve zayıf takım ömrü olarak kendini gösterir. Daha yüksek hızlarda muyluları işaretleyen ve parçayı takımdan uzağa iten titreşime dönüşür. Cevap her şeyi yavaşlatmak değil; kurulumu dengesiz kütle desteklenecek şekilde planlamak ve eksenin her iki tarafındaki kaba işleme geçişlerini birbirine göre dengede tutmaktır.
Ofsetin yalnızca çevrilmesi değil ayarlanması da gerekir
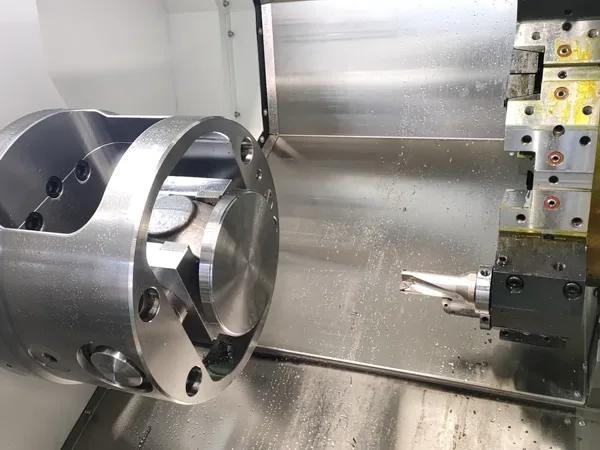
Normal bir şaftta merkezler arasında dönüş yapmak basittir: merkezdeki delikler ekseni tanımlar ve her çap ondan kaynaklanır. Eksantrik bir şaft üzerinde ofset muylusunun kendine ait bir ekseni vardır ve takımın bu eksen etrafında kesmesini sağlamak bir kurulum kararıdır. Eksantrik kurulumlar kullanıyoruz - ana eksenden oluşturulan ofset merkez delikleri, ana muylular veri olarak kalırken parçayı ofset merkezinde tutan manşon veya tırnaklı fikstürler veya parçanın merkezlenmek yerine ofsete işaret edildiği daha büyük işlerde dört çeneli veya fikstür düzenlemesi. Hangi rota kullanılırsa kullanılsın, parça tamamlandıktan sonra hala mevcut olacak bir veriden ofsetin oluşturulması gerekir çünkü şaftın geri kalanı daha sonra bu şekilde kontrol edilir.
Özellikler arasındaki faz açısı
Bir eksantrik mili nadiren tek bir ofsettir.Bir kırıcı eksantriği, bir pres eksantriği veya bir pompa şaftı birden fazla ofsetin yanı sıra kama yuvaları, kamalar ve yağ delikleri taşıyabilir ve önemli olan bunlar arasındaki faz ilişkisidir; her ofsetin hangi yöne baktığı ve tahrik edilen her özelliğin ona göre nereye oturduğu. Ofseti doğru, ancak fazı yanlış alın; parça, çalıştırdığı mekanizmaya göre zaman ayarlamayacaktır. Faz, her özelliğin ortak bir veriye referanslanmasıyla, şafta kesilen ve süreç boyunca görünür bırakılan indeks işaretleriyle ve özelliklerin referansı bozmayacak bir sırayla kesilmesiyle kontrol edilir.
Uzun ağır şaftlar kendi başlarına hareket eder
Büyük eksantrik miller uzun ve ağırdır ve genellikle merkezler arasında veya sabit bir dayanak üzerinde işlenirler. Kesme kuvvetinden kaynaklanan sapma bir sorundur; diğeri ise parçanın kaba işlemeden sonra çıkardığı malzeme şaftı gergin bir şekilde tutarken yaptığı şeydir. Kaba bir eksantrik gözle görülür şekilde bükülmüş olarak geri gelebilir. Ağır şaft işleriyle her zaman başa çıktığımız şekilde başa çıkıyoruz: Her şeyi toleransla kabalaştırın, parçanın yerleşmesine izin verin (malzemenin ve müşterinin gereksiniminin gerektirdiği bir gerilim giderme adımı da dahil) ardından hareket etmeye devam eden bir şeklin peşinde koşmak yerine sabit parça üzerinde bitirin.
Kesintili kesimler, kama kanalları ve çapraz delikler
Eksantrik miller kesintili özelliklerle doludur. Kama kanalları bir muyluyu keser, kamalar yüzeyi keser ve çapraz delikler parçanın yanından geçer. Her biri kesmeyi kesintiye uğratır ve her biri takımın hat dışına itilmesi için bir şanstır. Dahili bir yağ geçişini karşılayan çapraz delikler klasik tuzaktır: dış yüzeyler oluşturulduktan sonra delinirler, böylece konumları ham çubuk yerine bitmiş çaplara göre ayarlanır.
Eksantrik Miller için Önerilen Makineler
Eksantrik miller pompa boyutundaki parçalardan kırıcı boyutundaki parçalara doğru çalıştığından, makine seçimi ofsetin boyutuna ve ağırlığına göre yapılır.
Büyük, ağır eksantrik miller (şaftın uzun ve karşı ağırlığın önemli olduğu kırıcı ve pres ailesi) için başlangıç noktası TCK6350B ağır hizmet CNC eğimli yataktır torna. Sertliği, uzun ofset parçanın kesim nedeniyle şeklinin dışına itilmesini önler ve eğimli yatak, büyük bir dövme veya çubuktan aşağı doğru kaba talaş işlemenin getirdiği ağır talaş yükünü hafifletir.
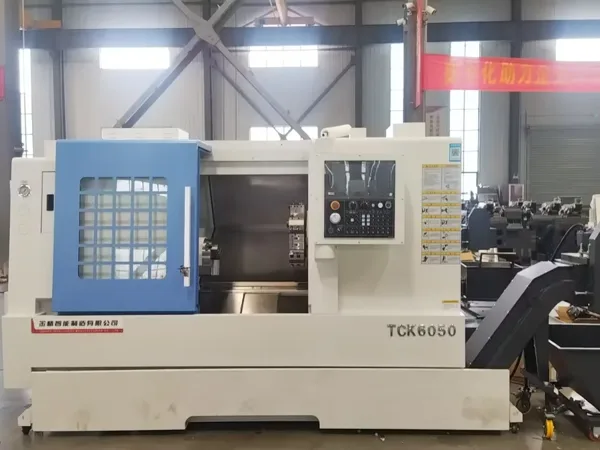
Orta eksantrik miller (pompa tahrikleri, eksantrik kam milleri ve daha kısa pres parçaları) TCK6050 CNC eğimli yataklı torna tezgahında rahatça çalışır; Kaba işleme pasoları ve bitirme pasoları, bu parçaların aralarında uzun bir kurulum değişikliği gerektirmeden ihtiyaç duymasını sağlar.Muylu yüzeylerinin eksantriğin çalışma yükünü taşıdığı durumlarda, bitirme işi kaba işleme makinesi yerine yüksek hassasiyetli torna modellerinde yapılır, çünkü yüzeyin sadece bir boyutu tutmak yerine kayma temasına dayanması gerekir. Ürün serisinin tamamı CNC eğimli yataklı torna sayfasında listelenmiştir.
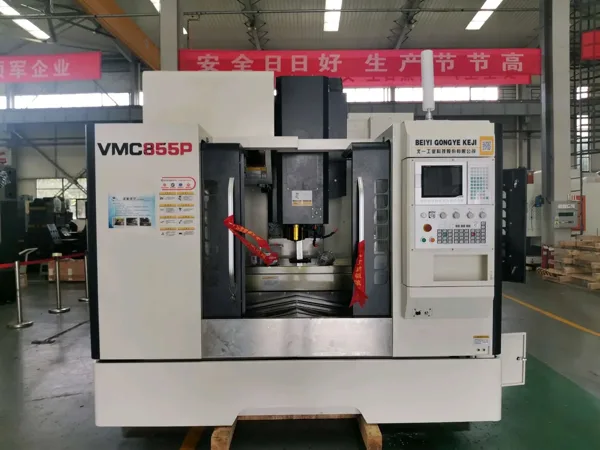
Birçok eksantrik mil, işleri tek başına döndürmez. Aynı parça, ofsetle aynı fazda oturması gereken bir kama yuvası, bir spline, düz veya çapraz bir delik taşıdığında, tek kurulumda dönen ve frezeleyen bir makine için durum güçlüdür: CNC freze-torna makineleri parça yeniden kelepçelenmeden döndürülen muyluları ve tahrik edilen unsurları keser, bu da şaft ikinci bir makineye hareket ettiğinde fazı kaybetme riskini ortadan kaldırır. Büyük frezelenmiş ağlara, flanş yüzlerine veya delinmiş desenlere sahip büyük eksantrik miller, parçanın iş miline birkaç taraftan sunulduğu ve ofsetin tek bir noktadan referans alınabildiği HMC630-DT yatay işleme merkezi gibi yatay bir makineye daha uygundur veri. Çoğunlukla frezelenen daha küçük eksantrik bileşenler (bir kam plakası, bir eksantrik göbek, bir kilitleme eksantrik), amaca uygun bir fikstür üzerinde dikey işleme merkezinde çalıştırılır.

Eksantrik Millerde Uyduğumuz Proses Kuralları
Önce ana günlükleri çevirin
Ana günlükler parçanın eksenini tanımlar. Önce bunları kesiyoruz ve sonraki her şey için referans noktası olarak ele alıyoruz: ofset, kama yuvaları, çapraz delikler ve son inceleme. Ana muylular erken kurulduğunda, eksantrik kurulum, çıkarılmak üzere olan ham stok yerine, şaft tamamlandığında hala orada olacak bir yüzeye göre gösterilebilir.
Yalnızca parçayı değil, kurulumu da dengeleyin
Eksantrik çalışma, dengesiz kütlenin fikstürde desteklenmesi ve kaba işleme pasolarının birbirine karşı dengeli kalması için planlanmıştır. Karşı ağırlık ağlı bir parçada, bir tarafın bitirilmesi ve diğer tarafın hala ham olması yerine, ağın her iki tarafı da aynı aşamada kaba işlenir. Ofsetin büyük olduğu durumlarda, kurulumun kendisi (ayna, fikstür, sabit dayanak) parçanın ağır tarafta asılı kalmasını önleyecek şekilde düzenlenir.
Gerçek bir veriden uzaklığı oluşturun
Ofset, ofset merkez delikleri, manşon fikstürleri veya işaretleme kullanılarak ana eksenden oluşturulur ve yönü parça üzerinde işaretlenir. Bu işaret kozmetik değil; bir sonraki operasyonda okunacak şey bu.Ayrıca son kesimlerden önce makinedeki ofseti onaylıyoruz, böylece hareket eden bir düzenek çalışma yüzeyleri kesilmeden önce yakalanır.
Kaba, yerleşme, bitirme
Ağır ofset işi aşamalar halinde gerçekleştirilir: payla kaba, serbest bırakılan gerilimin kendini göstermesine izin verin, malzemenin ve uygulamanın gerektirdiği yerde gerilimi azaltın, ardından parçayı şu anda oturduğu gibi bitirin. Ağır bir kaba işleme kesiminin hemen ardından son yüzeyleri takip etmek, büyük bir eksantriğin düzeltilmesi gereken bir bükümle sonuçlanmasıdır ve bitmiş bir eksantrik milini düzleştirmek, onu oturmaya bırakmaktan çok daha pahalıdır.
Oluşturulan unsurları aynı merkez çizgisinde kesin
Kama kanalları, kamalar, düz yüzeyler ve çapraz delikler ana muylulardan konumlandırılır ve daha önce kesilen işaretten itibaren aşamalandırılır. Bu özelliklerin ikinci bir makinede üretildiği durumlarda veriler varsayılmak yerine aktarılır ve kontrol edilir. Freze torna makinelerinde muylularla aynı düzende kesilirler; bu, ofseti ve tahrik edilen özellikleri uyum içinde tutmanın en temiz yoludur.
Parça ayrılmadan önce aşamayı doğrulayın
Eksantrik mil üzerindeki son kontrol çap değildir; özellikler arasındaki ilişkidir: ofsetin hangi yöne baktığı, kama yuvasının ona karşı olduğu yer ve her bir muylunun ait olduğu eksene doğru hareket edip etmediği. Bu kontrol, desteklenen parçanın serviste destekleneceği şekilde yapılır.

Kalite ve Tutarlılık
Bir eksantrik şaft, mekanizmayla eşleşmeyen bir faz açısı, yanlış referans noktasından ayarlanmış bir ofset, ait oldukları eksene doğru çalışmayan muylular, kaba işlemeden sonra eğilen bir şaft veya çalıştığı ofsetle aynı hizada olmayan bir kama yuvası nedeniyle reddedilir. Bu hataların hiçbiri tek bir yüzeyin bitirilmesiyle ilgili değil. Bunlar yüzeyler arasındaki ilişkilerle ilgilidir ve ilişkiler kurulum ve sıralama tarafından belirlenir (hangi verinin kullanıldığı, parçanın yerleşmesine ne zaman izin verildiği ve aşamanın her işlemde ileri taşınıp taşınmadığı).
Handemo 2008'den bu yana Tengzhou'da 220.000 metrekarelik bir tesiste 660'tan fazla personelle takım tezgahları üretiyor ve buradaki eksantrik şaft programları herhangi bir şaft programının yaptığı gibi başlıyor: kurulumu ve sırayı bir deneme parçasında kanıtlayın, ardından partiyi kanıtlanmış kuruluma göre çalıştırın. Eksantrik bir mil planlıyorsanız bize en çok bilgi veren çizim ofset yönünü, tahrik edilen özelliklerin fazını ve birbirine sadık kalması gereken muyluları gösteren çizimdir; bunlar parçanın makinede davranıp davranmayacağına karar veren üç şeydir.
Sık Sorulan Sorular
Eksantrik mil ne için kullanılır?
Dönüşü ileri geri veya salınımlı harekete dönüştürür. Çeneli kırıcılar, titreşimli elekler, titreşimli sıkıştırıcılar, eksantrik ve zımbalı presler, eksantrik tahrikli pompalar ve hidrolik motorların tümü ofset muylulu bir mil kullanır. Ofset muylusu ana eksen etrafında döner ve makinenin ileri geri hareket etmesi için ihtiyaç duyduğu mekanizmayı çalıştırır.
Bir ofset muylusunu CNC torna tezgahında nasıl işlersiniz?
Ofeksi kendine ait ayrı bir eksen olarak ayarlayarak. Önce ana muyluları veri olarak oluşturuyoruz, ardından ofset merkezi deliklerini, manşon bağlantılarını veya dört çeneli düzenlemeyi kullanarak parçayı ofset merkezinde tutuyor veya belirtiyoruz, böylece takım ofset ekseni etrafında kesiyor. Ofsetin yönü parça üzerinde işaretlenir ve ona göre aşamalı olarak işlenmesi gereken her özellik için referans olarak kullanılır.
Eksantrik miller işleme sırasında neden titreşir?
Çünkü kütle dönme ekseninde değil. Bir tarafı pürüzlü olan bir karşı ağırlık ağı veya ofset muylusu parçayı yalnızca kendi etrafında çeker ve dengesizlik hızla artar. Sabitleme, dengesiz kütleyi, eksenin her iki yanında dengeli kaba işleme geçişlerini ve uzun şaftlar üzerindeki sabit bir dayanak veya puntadan desteği taşıyan bir kurulumdur.
Eksantrik miller hangi malzemelerden yapılmıştır?
Orta ve büyük şaftlar için 42CrMo ve 40Cr gibi alaşımlı çelikler, çalışma yüzeyinin kayma aşınmasına direnmesi gereken 20CrMnTi gibi yüzey sertleştirme kaliteleri, daha basit eksantrik tahrikler için 45 çelik ve bazı düşük yüklü döküm eksantrikler için sünek demir.Seçim, kaba işleme ile ince talaş işleme arasında yer alan sertleştirme ve gerilim giderme adımlarına karar verir.
Kama kanalları ve çapraz delikleri olan bir eksantrik mili tek kurulumda işleyebilir misiniz?
Evet, freze-torna makinesi tam olarak bunun içindir. Muyluların döndürülmesi ve kama yuvalarının, düz yüzeylerin veya çapraz deliklerin aynı kurulumda frezelenmesi, parça başka bir yere yeniden kelepçelendiğinde referansı kaybetme riski olmadan tahrik edilen unsurların ofset ile aşamalı olmasını sağlar. Ağır frezelenmiş ağlara sahip çok büyük eksantrik miller bunun yerine genellikle yatay bir işleme merkezinde çalıştırılır.
Eksantrik Şaft İşleme Planı Alın
Bize şaftı (ofset ve yönü, birbirine doğru çalışması gereken muylular, kama yuvalarının fazı, spline veya çapraz delikler, malzeme ve parti boyutu) gönderin; Handemo doğru torna, freze-torna veya yatay makineyi ve buna uygun işlem sırasını önerecektir. İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: CNC Transmisyon Şaftlarının İşlenmesi ve CNC Paslanmaz Çelik Şaftların İşlenmesi kapağı düz şaft işi ve CNC Torna ve Mill-Turn tahrikli özelliklerin ne zaman tek kurulumlu bir makineyi haklı çıkardığını açıklıyor.