CNC Çarkların İşlenmesi: Proses ve Makineler
Tek bir fotoğraf ve bir cümle olarak gelen özel bir sorgulama türü vardır: Bu çarktır, onu işleyebilir misiniz? Fotoğraf neredeyse her zaman bir bankta, gün ışığında, biraz yukarıdan çekilmiş ve kanatları açılmış metal bir çiçeğe benzeyen bir parçayı gösteriyor. Cümle neredeyse her zaman bitişle veya ölçüldüğünde hareket etmeye devam eden bir bıçakla ilgilidir.
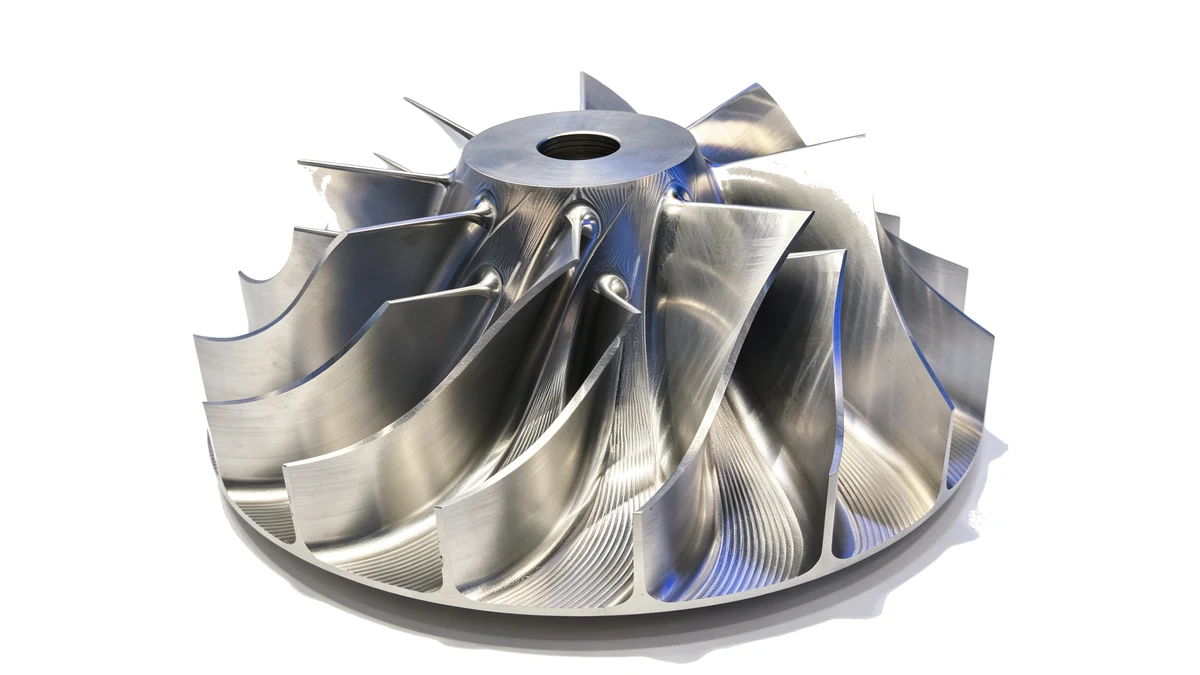
Pervaneler, şeklin zor kısım olmadığı işlerden biridir. Sonuçta bir bıçak sadece kalınlığı olan bir eğridir. İşin zor kısmı, her bıçağın ince olması, uçtan desteklenmemesi ve aynı kurulumda kesilmesi gereken bir göbeğe bağlı olmasıdır. Aşağıdaki fotoğrafta yer alan pervane, bitirme geçişinden sonra kendi atölyemizdeki bir makineden çıkmıştır ve gösterilmeye değer olmasının nedeni, üzerinde hiçbir şeyin sonradan cilalanmamasıdır. Akış yüzeyleri kesilmiş gibidir.
Pervane Neden Sadece Frezelenmiş Bir Parça Değildir
Kesicinin gerçekte ne yapması gerektiğine bakın. Alet bir bıçağın üzerinde çalışırken, kesim her geçişte iki kez kesintiye uğrar, alet şarkı söyleyecek kadar dışarı çıkar ve arkasındaki duvar kesilmek yerine saptıracak kadar incedir. Daha sonra bir sonraki bıçağa ve tekrar kendine gelene kadar bir sonraki bıçağa doğru hareket eder. Son bıçak tamamlanana kadar parça, kesme kuvvetleri tarafından birçok kez yüklenip boşaltılmıştır.
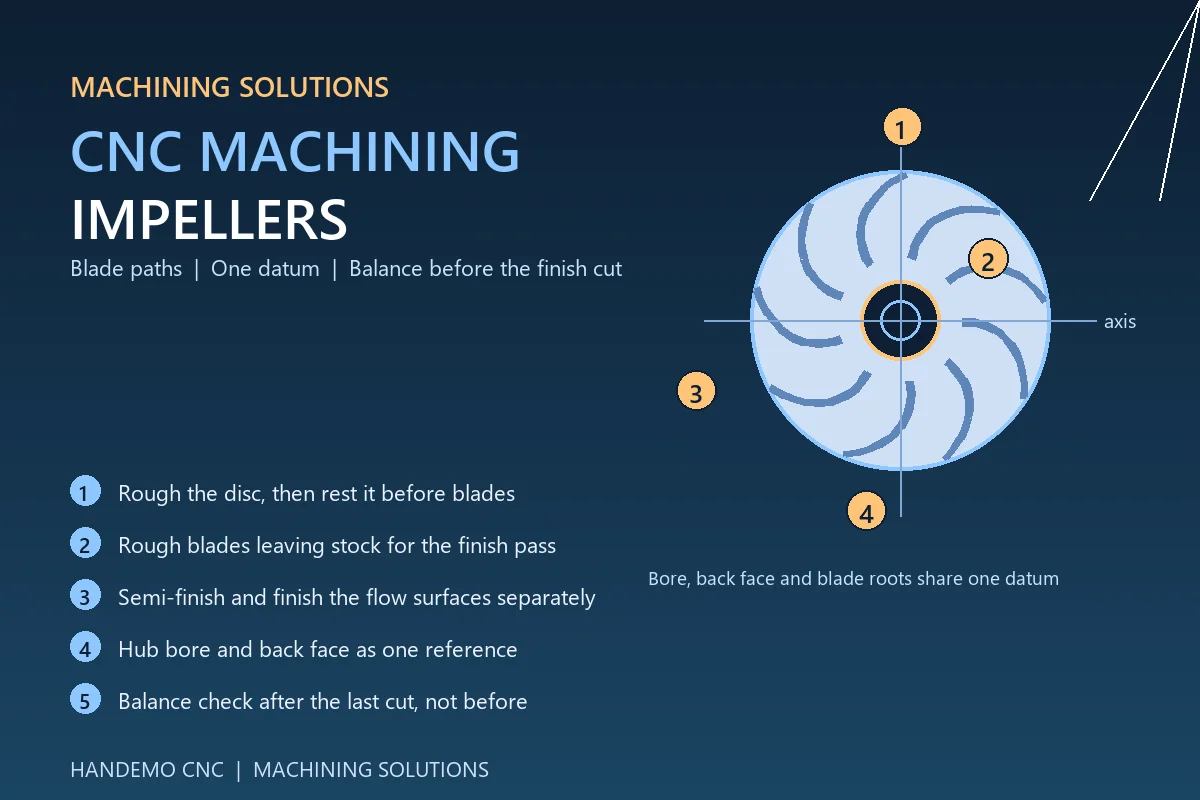
Bıçakların göbeğe doğru kapandığı gerçeğini de ekleyin, böylece aralarındaki boşluk tam olarak takımın en az alana sahip olduğu noktada daralır ve sıranın kesme verilerinden daha önemli olduğu bir parçaya sahip olursunuz. İşin sorunsuz ilerleyip ilerlemeyeceğini üç şey belirler:
- Bıçakların kaba ve ayrı geçişlerde işlenmesi veya tek seferde bitirilmesi
- Göbek, bıçaklar ve arka yüzün bir veya üç veriyi paylaşıp paylaşmadığı
- Bitirme kesiminden önce veya yalnızca kesimden sonra herhangi bir şeyin denge açısından kontrol edilip edilmediği
Bu listedeki hiçbir şey egzotik değil. Her yöne ince olan bir şekle aynı anda uygulanan herhangi bir ince duvar çalışmasıyla aynı disiplindir.
Boşluk İşin Yarısını Belirler
Genellikle gördüğümüz boyutlardaki pervaneler dört biçimden biriyle gelir ve her biri farklı bir başlangıç noktası belirler.
Döküm. Bıçaklar dökümhaneden neredeyse net bir şekil olarak çıkar, yani makine bir diski çıkarmaz, zaten kabaca doğru olan bir şeyi temizler. Bu, malzeme açısından en ucuz ve ilk operasyonda en zorlu yoldur, çünkü döküm kendi gerilimiyle ve eşit şekilde soyulması gereken bir kabukla gelir.Dökümlerin genellikle her yeri pürüzlendirilir ve herhangi bir işlem tamamlanmadan önce dinlenmeye bırakılır.
Dövme. Dökümden daha yoğun ve daha öngörülebilirdir ve hızlı çalışacak veya yük görecek pervaneler için doğal seçimdir. Dövme işlenmemiş parçalar normalde daha ağır bir ilk geçişe ihtiyaç duyar ve bıçak köklerinin temiz bir şekilde kesilebilmesi için dövme çapağının temizlenmesi gerekir.
Dolu çubuk veya plaka. İşlenmemiş kısım katı bir disk veya kademeli bir yuvarlaktır ve bıçaklar arasındaki her şey talaş olarak çıkar. Bu, prototipler, küçük partiler ve müşterinin tek bir malzeme istediği çarklar için rotadır. İşleme süresi açısından en pahalı olanıdır ve hazırlanacak bir şey olmadığından genellikle ilk makaleye ulaşmanın en hızlı yoludur.
Başka bir süreçten elde edilen neredeyse net bir boşluk. Bazen disk, kanatların omurgası önceden oluşturulmuş olarak gelir ve makine, akış yüzeylerini ve kökleri yapar. Önceden oluşturulmuş stokun eşit olması koşuluyla bu iyi bir düzenlemedir. İnce bir bıçak üzerindeki eşit olmayan malzeme, hiç bıçak olmamasından daha kötüdür çünkü alet artık kesintili bir derinlikte kesmektedir.
Boşluk ne olursa olsun, bir kural geçerlidir: İlk işlemde malzeme hem merkezden hem de dışarıdan eşit şekilde çıkarılmalıdır, böylece parça kendi hareketini muayene odası yerine makine üzerinde serbest bırakmalıdır.
Önce Oluşturulan, Boyunca Korunan Bir Veri
Pervane, deliğinden ve arka yüzünden ölçülecektir. Bu, müşterinin kullandığı referanstır, dolayısıyla makinenin ilk kesimden itibaren kullandığı referans olmalıdır. Tek bir kurulumda göbeğin delinmesi ve arka koltuğa bakılması, tüm işin bir omurga olmasını sağlar ve daha sonra her bıçak, kök ve akış yüzeyi buna göre kesilir.
Bu referansın ikinci bir kurulumda oluşturulduğu yerde, bunun bir kısmı çenelere geri döner ve bıçak uçlarında görünen salgı, herhangi bir bıçak kesilmeden önce sessizce oluşturulur. Bir kez kurulduğunda işin geri kalanı, araç erişimi ve geçiş planlaması meselesidir.
Bıçaklı Bir Parçayı Tutma
İş parçası tutma sorunu burada sıra dışıdır çünkü parçanın dış kısmı dokunulmaması gereken özelliktir. Bıçaklar çene basıncını tolere etmez ve kelepçelenecek sürekli bir yüzey yoktur. Uygulamada seçenekler şunlardır:
- Parçanın veri yüzüne oturtulduğu ve orta bölgeye yerleştirilen cıvatalarla aşağı çekildiği, arka yüzde veya göbek flanşında özel bir fikstür. Bıçaklar serbest kalır.
- Deliğin yükü taşıyabileceği kadar küçük parçalar için, göbek deliğindeki arka yüzü fikstüre dayanan bir saplama mandrel veya genişleyen pens.
- Akış yüzeyleri kesilirken bıçak köklerini alttan destekleyen, kesme kuvvetini bıçağın kendisinden alan yumuşak, konturlu bir beşik.
Hangisi kullanılırsa kullanılsın, fikstür her türlü kesici uç seçiminden daha değerlidir.Yük altında yön değiştiren bir bıçak sabahları öğleden sonraya göre farklı bir şekilde kesilecektir ve hiçbir operatör bunu göremez.
Bıçakları Kaba İşleme
Bıçaklar kendi geçişlerinde kaba talaşlarla işlenir, stoklar kasıtlı olarak bitiş için bırakılır ve bu geçişin hedefleri olağanüstü değildir: yığını kaldırın, aleti yüklü tutun ve bıçak köküne zarar vermeyin.
İki alışkanlık önemlidir. Birincisi, kaba işleme için bitirme işlemine ihtiyaç duyulandan daha kısa ve daha sert bir takımdır. Bıçak yüzeylerine daha uzun erişime sahip bir aletle daha sonra ulaşılacaktır, ancak ağır metalin içinden uzun bir alet geçirmenin hiçbir nedeni yoktur. İkincisi, bıçağı uçtan köke doğru aşağı doğru çalışmaktır, böylece geçiş ilerledikçe parçanın sertliği artar ve çıkarılan malzeme bıçağı hala oradayken destekler.
Bu geçişteki gevezelik normaldir ve kesme derinliği ve ilerleme ile yönetilebilir. Son pasoda bunları ortadan kaldıracak kadar malzeme olması koşuluyla, kaba işleme pasosunda kalan hafif çatırdama izleri bir arıza değildir. Başarısızlık, bıçağın kökünü ince bırakan kaba bir geçiştir, çünkü kök, bıçağı daha sonra olacak her şeye karşı tutan şeydir. Bıçağın göbekle buluştuğu yerde, fileto kaba işleme yoluyla cömert bırakılmalı ve son şekline yalnızca bir kez, en sonunda getirilmelidir.
Akış Yüzeylerini Bitirme
Akış yüzeyleri müşterinin gördüğü ve hava veya sıvının dokunduğu yüzeylerdir. Bunlar aynı zamanda bir atölyenin sürecinin de gösterdiği yerdir, çünkü kötü planlanmış bir bitiş geçişi hiçbir cilalamanın tutarlı bir şekilde gideremeyeceği türden izler bırakır.
Deneyimlerimizde işe yarayan sıra iki değil üç adımdır:
Önce yarı finiş. Bıçakları hafif, tekdüze bir nihai malzemeye getirmek için sabit bir alet basıncıyla yürütülen, mütevazi bir adımla paralel geçiş. Bu, boşlukta veya kaba işlemede kalan düzgünsüzlükleri bulan pasodur ve bunu burada düzeltmek, bitirme işleminden çok daha ucuzdur.
Durmadan bitirin. Akış yüzeylerinde amaç, takımın kökten uca tutarlı bir yüzey bırakması için sürekli bir etkileşimdir. Yüzeyin kesildiği, sonra duraklatıldığı ve tekrar kesildiği yerde (bir aletin kaldırılıp bıçakların arasına daldığı durumlarda olduğu gibi) bitişte duraklama görülebilir. Aleti bir bıçak aracılığıyla aşağıda tutmak ve yalnızca bıçaklar arasındaki açık alanda kaldırmak tüm yüzeyin eşitlenmesini sağlar.
Kritik kenarı sona bırakın. Bıçağın arka kenarı incedir ve yakınındaki herhangi bir son işlem geçişi, malzemeyi kesmek yerine iter. Bu kenarın önemli olduğu pervanelerde, kenarın akış yüzeylerinden sonra hafif bir geçişle ve keskin bir aletle yapılması, işin sonunda bıçağın yuvarlanmasını önler.
Göbekte ve arka yüzde standart bir tornalama veya frezeleme rutini yeterlidir.Bunlar sağlam özelliklerdir, sapmazlar ve genellikle imzalanabilecek ilk yüzeylerdir.
Makinenin Geldiği Yer
Bıçaklı çalışma, parçayı yeniden sıkıştırmadan ulaşabilen bir makine için en açık durumdur. Her ek kurulum, bıçak uçlarının merkeze göre hareket etmesi için yeni bir şanstır ve bu hareket, müşterinin ölçtüğü hatanın tam olarak karşılığıdır.
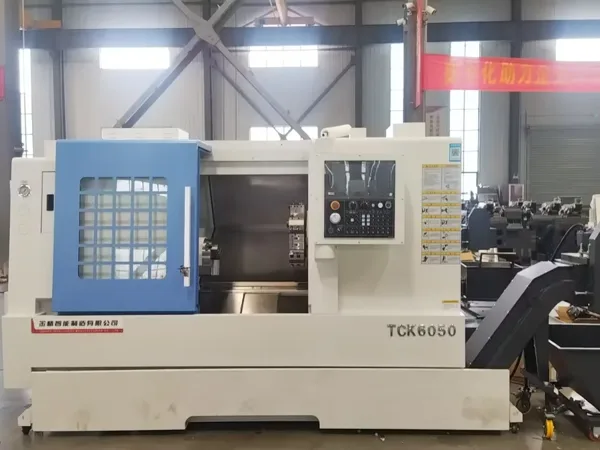
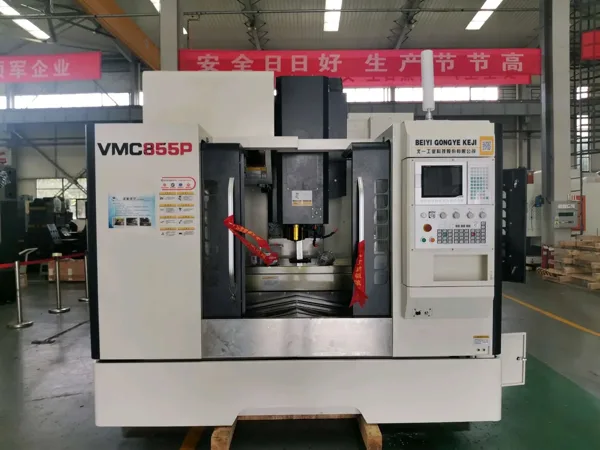
Sığ bıçaklara sahip, büyük ölçüde dönel olan pervaneler için, parçanın döner tabla üzerinde olduğu bir dikey işleme merkezi işi yapar ve VMC1160 gibi sert bir çerçeve, takımın kesintiye uğrayan kesimin altında hareket eden çerçeve.
Bıçakların derin, bükülü ve göbeğe doğru kapalı olduğu yerlerde takımın değişen açılardan yaklaşması gerekir ve beş eksenli işleme merkezi yerini alır. Parçanın tahrikli bir iş mili altında sallanmasıyla, bıçak yüzeyleri tek bir açı yerine bir dizi açıyla kesilir, böylece takım dik bir açıyla uzanıp sürtünmek yerine yüzeyde kalır. U400 gibi bir makine, tablasına iyi oturan daha küçük çarklara ve kanatlı disklere uygundur ve TMC630 daha büyük boyut bandını kapsıyor ve parça bir muylu tablası üzerinde taşınıyor, böylece bıçağın tamamı takıma sunulabiliyor.
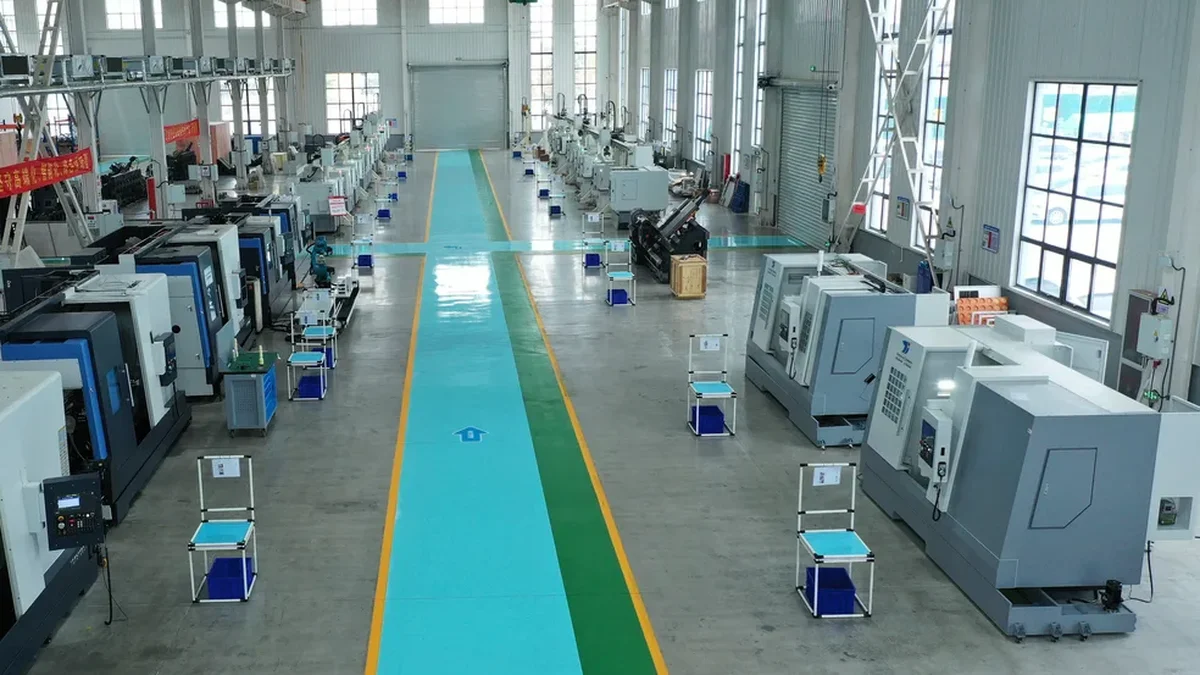
Pervanenin bir mile bağlandığı veya dönen bir düzeneğin parçasını oluşturduğu durumlarda, mill-turn makinesi, iş milini terk etmeden göbeği döndürerek ve bıçakları aynı parça üzerinde frezeleyerek ikinci bir kenetleme işlemini önler. Bu, aynı zamanda bıçak uçlarının bozulma olasılığının en yüksek olduğu kurulumu da ortadan kaldırdığı için döngü süresinden daha fazla tasarruf sağlar.
Dengeleme, Tutarlılık ve İkinci Grup
Pervane dönen bir parça olduğundan son bıçak bittiğinde iş bitmiş sayılmaz. Çizim neyi gerektiriyorsa gerektirsin, pratik nokta denge kontrolünün gerçekleştiği zamandır: son kesimden sonra, bitmiş bir parçada, bitişten önce değil, her şey hala hareket halindeyken. Erken kontrol etmek ve kesim işlemini daha sonra ayarlamak, bir parçanın bir şekilde onaylanıp başka bir şekilde teslim edilmesini sağlar.
Tekrarlanan bir sipariş için yazmaya değer üç şey vardır ve bunların hiçbiri kesin veri değildir. İşi yerine getiren fikstür ve bağlama yöntemi.Sonlandırma aletindeki erişim de dahil olmak üzere her aşamada kullanılan aletler. Ve özellikle bitirme paslarının bölündüğü sekans. Bu üçünün kısa günlüğü, ikinci partinin bir parti olması ile bir geliştirme projesi olması arasındaki farktır.
Malzemeler kesme verilerini değiştirir ancak mantığı değiştirmez. Alüminyum çarklar talaş tahliyesi ve takım basıncı konusunda affetmez; paslanmaz ve yüksek mukavemetli çelikler, iş parçasının sertleşmesi ve aletin kesimde çok uzun süre bırakılması konusunda affetmez; dökme demirler dengeli bir kesim ve bol miktarda toz sağlar. Fikstür, veri ve geçiş yapısı oldukları yerde kalıyor.
SSS
Bir pervaneyi sağlam bir ham parçadan işleyebilir misiniz, yoksa önce onu dökelim mi?
Her ikisi de rutindir. Tamamen boş bir ürün genellikle ilk makale veya küçük bir parti için doğru cevaptır çünkü herhangi bir kalıba veya teslim süresine ihtiyaç duymaz. Yıllık miktar, kalıplama için ödeme yapmaya yetecek kadar yüksek olduğunda döküm veya dövme değerli hale gelir ve makine daha sonra dökümhanenin başlattığı işi bitirir. Sürecin boşluktan bağımsız olduğunu kanıtlamak için normalde ilk makaleyi katı maddeden çalıştırmanızı öneririz.
Pervane için beş eksenli bir makineye ihtiyacımız var mı?
Her zaman değil. Açık, sığ bıçaklar, parçanın döner tabla üzerinde olduğu üç eksenli bir makinede kesilebilir. Beş eksene duyulan ihtiyaç, kanatlar derin veya bükümlü olduğunda, aralarındaki boşluk göbeğe doğru kapandığında veya yüzeyin ona ulaşmak için değişen bir açıdan kesilmesi gerektiğinde ortaya çıkar. Her iki yöntemi de önermeden önce genellikle bölümü görmeyi isteriz.
Bıçakların takırdamasını nasıl önlersiniz?
Ağır geçiş için takımı kısaltarak, fikstürün izin verdiği yerde bıçak köklerini alttan destekleyerek ve kaba işlemeyi, bıçağı destekleyen malzemenin ilk önce değil, en son çıkarılmasını sağlayacak şekilde planlayarak. İnce bir bıçakta son geçiş tasarımı gereği hafiftir; kalan stoğu çıkarmak için değil, yüzeyi oluşturmak için oradadır.
Pervaneleri genellikle hangi malzemelerde işliyorsunuz?
Daha düşük yüklü ve daha büyük parçalar için alüminyum alaşımlar, daha yüksek hizmet pervaneleri için paslanmaz ve alaşımlı çelikler ve muhafazalar ile pompa kenarları için dökme demirler. Pompa tarafında da bronz ve dubleks malzemeleri görüyoruz. Malzeme, takımları ve kesme verilerini değiştirir, kurulum mantığını değil.
Bir çizim ve fotoğraftan alıntı yapabilir misiniz?
Evet. Fotoğraf bize bıçağın şeklini, bıçaklar arasındaki boşluğu ve ulaşmaya çalıştığınız bitişi anlatıyor. Çizim bize veriyi ve göbek özelliklerini verir ve yıllık miktar, sadece bir makine yerine bir makineyi ve bir fikstürü fiyatlandırmamızı sağlar.Elinizde varsa ikisini de gönderin.
Planladığınız Pervaneyi Bize Gönderin
Pervaneyi üretime hazırlıyorsanız veya makine ile mastar arasında şeklini tutamayacak bir bıçağınız varsa parçanın çizimini ve fotoğrafını gönderin. Yalnızca fiyatla değil, makine önerisiyle ve kurulum ve sıralamayla ilgili kısa bir notla geri döneceğiz.
İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okumalar: CNC İnce Duvar Parçalarının İşlenmesi | CNC Kalıp Boşluklarını ve Elektrotları İşleme | CNC Otomotiv Şanzıman Muhafazaları için İşleme Çözümleri | CNC Kalıp ve Kalıp İmalatı Makineleri