CNC Fren Disklerinin İşlenmesi: Proses ve Makineler
Soruşturma nadiren bir otomobil fabrikasından gelir. Kamyonları ve otobüsleri yeniden üreten bir atölyeden ya da rotorların eğrilmesini altı hafta beklemekten bıkmış bir distribütörden geliyor. Soru her zaman aynı: Göbek üzerinde düz duran, sürtünme bandı boyunca eşit şekilde aşınan ve hızda direksiyonu sallamayan bir diski döndürebilir miyiz? Süreçteki diğer her şey bu üç gereksinimden kaynaklanmaktadır ve bunların hiçbiri makinenin ne kadar hızlı kesebileceğiyle ilgili değildir.
Bu makale, fren disklerinin ve disk tipi göbeklerin gerçekte nasıl işlendiğini ele alıyor: parçanın ne yapması istendiği, yapıldığı demir ve çelikler, sığ bir parçanın kesildiğinde hareket etmesini engelleyen iş parçası ve bu işe koyacağımız makineler. Çalışmanız aynı zamanda köşe montajının aks ve göbek tarafını da kapsıyorsa, eksantrik millerin tornalanması hakkındaki notumuz ve daha geniş otomotiv parçaları uygulama kılavuzu komşu operasyonları da kapsar.
Bir Diskin İyi Şekilde İşlenmesi Neden Zordur
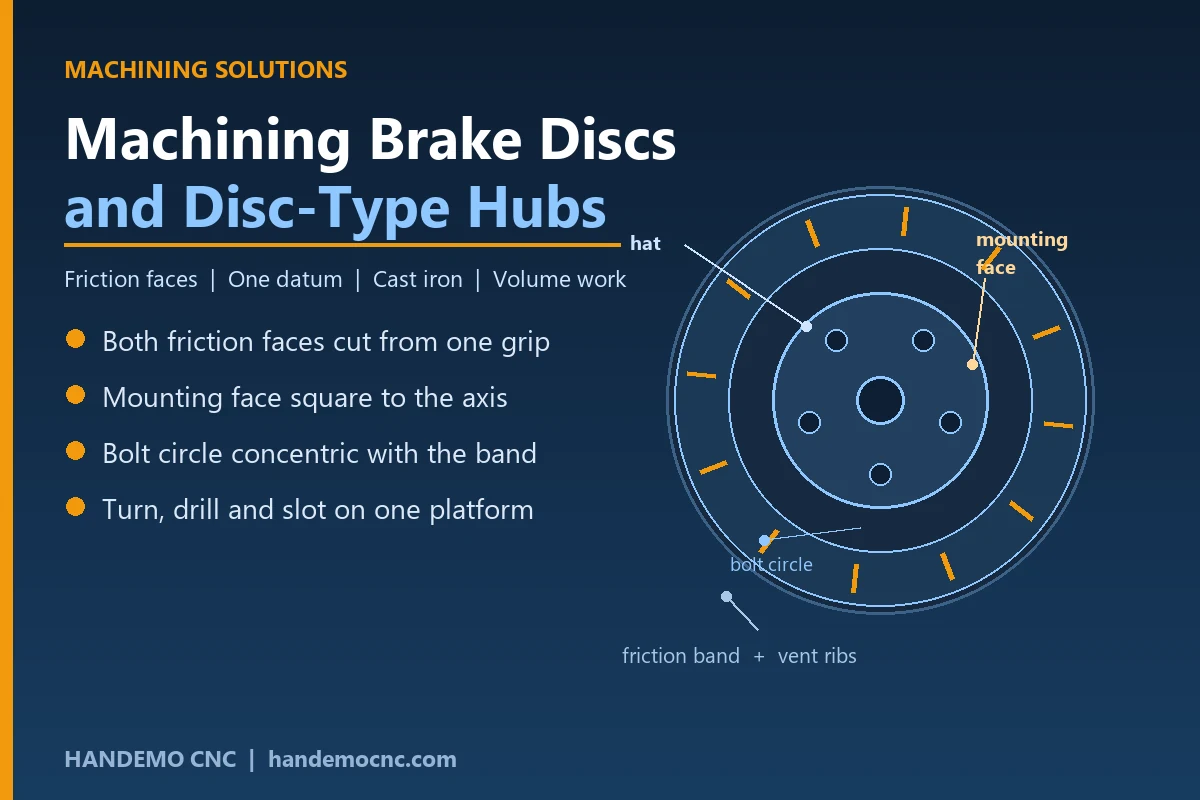
Fren diski kısa, geniş ve sığ bir parçadır ve fren diskinin yapımında neredeyse her zorluk bu şekilden kaynaklanır. Çapına göre ince olduğundan çok sert tutulduğunda esner ve çeneler serbest bırakıldığında geri yaylanır. Kesilmesi kolay ancak derinin hemen altındaki kumu ve sert noktaları gizleyen dökme demirdir. Ayrıca iki sürtünme yüzeyinin birbirine paralel ve montaj yüzeyine dik olması gerekir çünkü kareden hafifçe sapan bir disk, pergeli bir tarafa çeker ve eşit olmayan bir şekilde aşınır.
İşlevsel gereksinimler kısadır. Sürtünme bandının kalınlığı dairenin tamamı etrafında eşit olmalıdır. Montaj yüzünün dönme eksenine göre düz ve kare olması gerekir çünkü bu yüz diski göbeğe yerleştiren yüzdür. Cıvata dairesi sürtünme bandıyla eşmerkezli oturmalıdır. Havalandırmalı bir disk için, iç kaburgaların, iki yüz birbirine kapanmadan kesime dayanması gerekir. Bu listedeki hiçbir şey egzotik değil, ancak hepsi parçanın döndürülürken bozulmadan tutulmasına bağlı.
Göreceğiniz Malzemeler
Çoğu rotor gri dökme demirdir ve kalite, adından da anlaşılacağı üzere daha önemlidir. Sıradan gri demir serbestçe işlenir ve sabit bir sürtünme yüzeyi sağlar, bu nedenle bir asırlık alternatiflerden sağ çıkmıştır.Daha yüksek karbonlu ütüler ısı çevrimine daha iyi dayanır ancak daha fazla toz ve daha yapışkan talaş üretir, dolayısıyla takım geometrisi ve soğutma sıvısının da onlarla birlikte değişmesi gerekir.
- Binek araç rotorları ve çoğu kamyon diski için gri dökme demir
- Ağır araçlar ve performans uygulamaları için yüksek karbonlu veya alaşımlı dökme demir
- İki parçalı diskler üzerindeki alüminyum şapkalar, genellikle demir sürtünme halkasına cıvatalanır veya perçinlenir
- Uzun süre ayakta kalan araçlarda korozyona dayanıklılık için paslanmaz ve kaplamalı ütüler
İlk operasyonunuza döküm koşulu karar verir. Ağa yakın gelen bir rotor, kesilecek yalnızca yüzleri ve cıvata dairesini bırakır ve döngü kısa olur. Kalın bir rotor dökümünün her iki tarafa da bakması gerekir ve kabuk soyuldukça hareket eder, böylece işleme payının tek bir ağır geçiş yerine eşit şekilde çıkması gerekir.
Süreç Rotası
Diskler iki işlemde döndürülür ve sıra, en önemli yüzler sabit bir tutuşla en son kesilecek şekilde seçilir.
İlk Operasyon: Şapka ve Montaj Yüzü
Disk şapkanın dışından veya delikten tutulur ve montaj yüzü artı şapkanın dış çapı aynı sıkıştırmada döndürülür. Bu, sonraki her kesimin ölçüldüğü veriyi oluşturur; bu nedenle, ilk operasyonda döngü süresini takip etmek yerine hafif bir kesim ve bitirme geçişi yapmaya değer.
İkinci Operasyon: Her İki Sürtünme Yüzü Tek Tutuştan
Burada disk kendisine verilen montaj yüzeyine sıkıştırılır ve iki sürtünme yüzeyi tek bir ayarda döndürülür. Bu, rotorun sallanıp sarsılmayacağına karar veren adımdır. İki yüz, aralarına sıkıştırılan kısımla kesilirse kalınlık daire etrafında değişiklik gösterecek ve müşteri bunu pedal aracılığıyla hissedecektir. Her iki yüzün tek bir kavramadan kesilmesi, yeniden sabitleme yerine geometri nedeniyle paralel olmalarını sağlar.
Delme, Kanal Açma ve Dengeleme
Cıvata dairesi, tespit vidaları ve çapraz delinmiş delikler genellikle yüzeyler tamamlandıktan sonra takip edilir, böylece delme çapakları bitmiş bir yüzün altında kalmaz. Oluklu rotorlar, oluk taslağını takip ederek küçük bir kesiciyle frezelenir. Dengeleme son adımdır: dış kenardaki sığ bir kesim veya birkaç delikli cep, ağır tarafı ortadan kaldırır ve bu gerçekleşirken havalandırmalı bir diskte kaburgaların yalnız bırakılması gerekir.
Projenin Kazanıldığı Yer İş Tutmadır
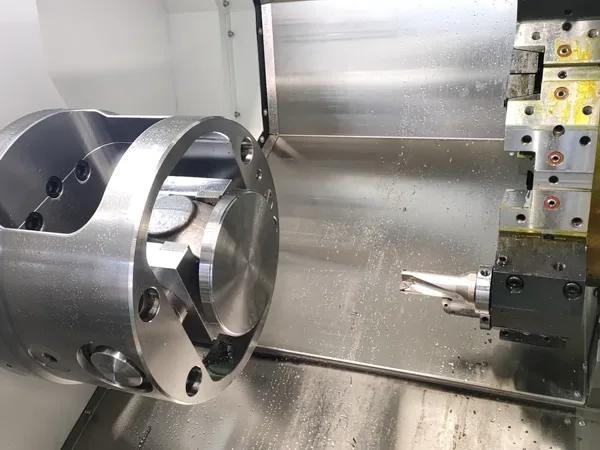
Çok sert tutun ve çeneler açıldığında disk yuvarlak bir şekilde fırlar. Çok hafif tutun; havalandırma kanallarındaki kesintili kesim onu hareket ettirecektir. Üç alışkanlık riskin çoğunu ortadan kaldırır.
Yumuşak çeneleri partinin çapına göre işleyin, böylece temas üç noktada yoğunlaşmak yerine deliğin çevresine yayılır.Sıkıştırma basıncını kesimin izin verdiği kadar düşük tutun ve parçanın takımdan uzağa itilmemesi için son işlem pasosunu hafif bir derinlikle yapın. Delikli veya oluklu diskler için sürtünme bandının alt tarafını bir destek plakasıyla destekleyin; böylece kesici, bandı çeneler arasındaki boşluğa doğru bastırmaz.
İki parçalı diskler bir adım ekler. Genellikle önce alüminyum şapka işlenir ve demir halka buna uyacak şekilde tamamlanır, böylece çift dengeleme öncesinde cıvatalanabilir ve bir montaj olarak kontrol edilebilir. Her iki parçayı da aynı referans noktası üzerinde döndürdüğünüzde montaj, ilk seferinde doğru noktaya daha yakın bir şekilde dengeleme istasyonuna ulaşır.
Bu İş İçin Teklif Vereceğimiz Makineler
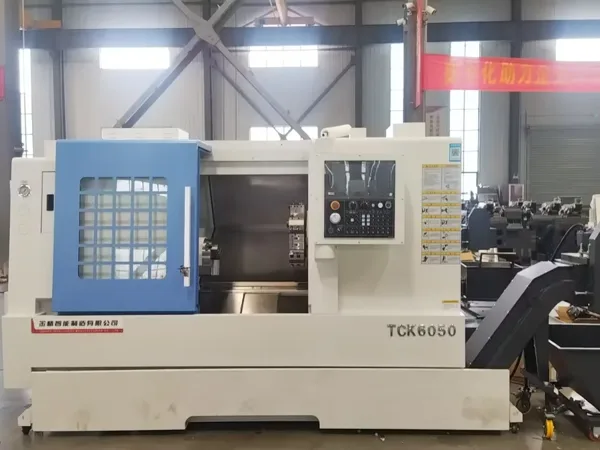
Disk işi, az miktarda frezeleme eklenmiş tornalama işidir, bu nedenle ürün yelpazemizdeki başlangıç noktası, geniş, sığ bir parçayı aynada onunla mücadele etmeden tutabilen bir tornadır. eğimli yataklı torna tezgahları tam olarak bunun için tasarlanmıştır ve TCK70 genel binek otomobil ve hafif ticari boyutları kapsar. Dökümün çapının ve ağırlığının arttığı daha büyük kamyon ve otobüs diskleri için TCK6350B bu işe uygun yatağa ve iş miline sahiptir.
Diskin aynı döngüde cıvata dairesine, vida deliklerine ve yuvalarına da ihtiyaç duyduğu durumlarda, tahrikli takımlı bir torna tezgahı ikinci bir bağlamayı ve bununla birlikte gelen eşmerkezlilik riskini ortadan kaldırır. Mill-turn-machines/">mill-turn serisindeki elektrikli taret makineleri tornalama ve delme işlemlerini tek bir platformda gerçekleştirir ve TCK6050SY bir adım daha ileri gider: ikinci iş mili, yüzler döndürüldükten sonra parça şapka ucunu tamamlar ve operatörün asla diske elle yeniden referans vermesine gerek kalmaz.
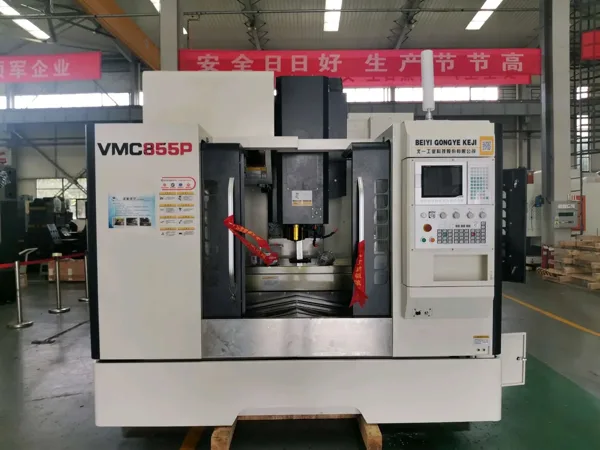
Ürün karışımınız küçük partiler halinde oluklu ve çapraz delinmiş rotorlara yöneliyorsa, döner tablalı bir dikey işleme merkezi delik modellerini tornaların yanında özel bir hücre olarak çalıştırabilir ve VMC1160, aynı anda dört diski tutan bir fikstür için tablaya sahiptir.Karmaşık alüminyum şapkalı iki parçalı düzenekler beş eksenli bir platforma en iyi şekilde oturur çünkü şapkanın açılı ve ofset özellikleri parçayı hareket ettirmeden tamamlanır; HTMC800T bu aile için inceleyeceğimiz makinedir.
Hücreyi Ses Yüksekliğinde Çalıştırma
Rotor üretimi hacimli bir iştir ve bunu kazanan atölye, iş milinin dönmesini sağlayan atölyedir. Bu genellikle parçanın bir palet üzerinde döküm olarak başladığı bir çubuk veya kütük besleyici veya disklerin elle kaldırılmasının döngüyü yavaşlatacak kadar ağır olduğu bir portal yükleyici anlamına gelir. Otomasyon grubumuz her ikisini de oluşturur ve pratik kural basittir: Hala süreç düzeltmesi gerektiren işi değil, zaten iyi çalışan işi otomatikleştirin.
Dökme demirde takım ömrü stabildir, bu da arızaya kadar kesmek yerine planlı bir değişiklik planlamayı kolaylaştırır. Dökme demir talaşı ağır, aşındırıcı olduğundan ve kendi kendine temizlenemediğinden, soğutma sıvısı bol olmalı ve kenardan ziyade yüze doğru yönlendirilmelidir. Sürtünme yüzeyleri müşterinin gördüğü ve hissettiği yüzey olduğundan, hücrenin sonunda temiz bir yıkama ve inceleme istasyonu bulundurun. Geometrik olarak doğru olan ancak cıvata dairesinde çapak bulunan bir rotor geri gelecektir.
Parçalarınıza Nasıl Yaklaşırız
Bize çizimi, yıllık miktarı ve döküm durumunu gönderin; biz de operasyon sırasını, iş parçasını bağlamayı ve ürün yelpazemizdeki döngüyü taşıyan makineyi bildirerek geri dönelim. Handemo 2008'den bu yana takım tezgahları üretiyor ve 220.000 m²'lik bir tesisten 150'den fazla ülkedeki alıcılara tedarik sağlıyor; bu nedenle, size hacmine uymayan bir hücre satmak yerine, iki işlemli torna tezgahında hangi disklerin kalması gerektiğini söylemeyi tercih ediyoruz.
İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okumalar: CNC İnce Duvar Parçalarının İşlenmesi | CNC Flanşlı Rulman Yataklarını İşleme | CNC Torna ve Freze-Turn: Nasıl Seçilir | CNC Otomotiv Parçaları İmalatına Yönelik Makineler