Direksiyon mafsalı işleme: referans ve tezgâh
Bir tezgâh operatörüne hangi otomotiv parçasının bağlanması en zor diye sorun; cevap nadiren motor bloğu ya da silindir kapağı olur. Cevap direksiyon mafsalıdır. Yuvarlak değildir, aynaya tutunacak bir yer yoktur. Düzgün bir kutu da değildir, mengeneye oturacak düz yüzey yoktur. Ve aracın düz gidip gitmediğini belirleyen iki özellik — üstteki amortisör yuvası ve alttaki göbek deliği — tekerlek takılmadan önce birbiriyle ve fren bağlantı yüzeyiyle hizalanmak zorundadır. Bağlamayı yanlış yaparsanız parça tezgâhta muayeneden geçer, sonra rot ayar makinesinde çeker.
Bu, belirli parçalar için CNC işleme çözümleri dizimizin üçüncü yazısı. Burada direksiyon mafsallarını, mil gövdelerini ve onlarla birlikte gelen küçük tornalanmış parçaları ele alıyoruz: parça gerçekte nedir, bağlama neden devir sayısından daha önemlidir ve hangi tezgâhlar bu işe gerçekten uygundur.
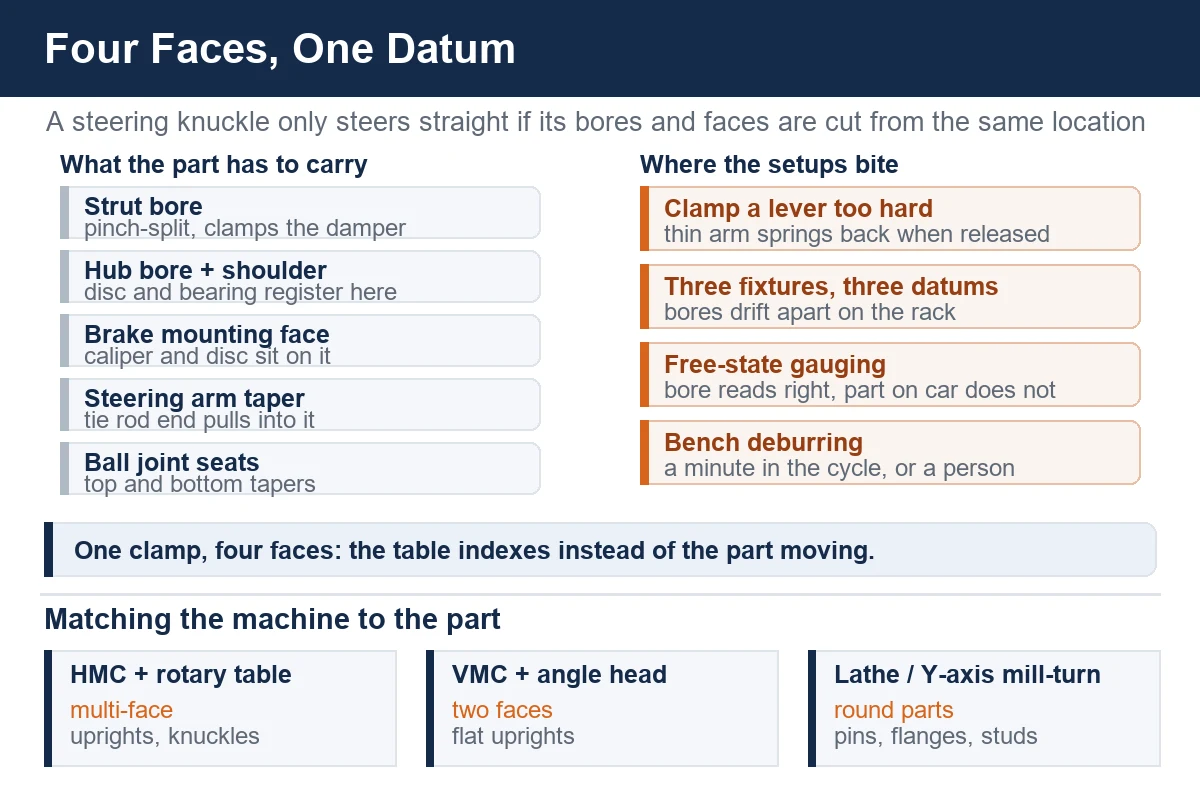
Direksiyon mafsalı gerçekte nedir
Direksiyon mafsalı (mil gövdesi, tekerlek taşıyıcı veya dikme olarak da adlandırılır) süspansiyon ile tekerlek arasındaki bağlantıdır. MacPherson amortisörlü ön düzende üstte amortisörü, yanda rotil ve rot kolunu, altta göbeği ve fren kaliperini taşır. Çift salıncaklı bir araçta ise amortisör kelepçesi yerine üst ve alt rotili olan daha yüksek bir dikmedir.
Zorluğu yaratan şey şeklidir. Mafsal, farklı yönlere bakan üç veya dört işlevsel bölgesi olan bir döküm veya dövmedir:
- genellikle yarık açılmış, sıkma cıvatasının amortisör gövdesini sıkıştırdığı dikey veya dikeye yakın bir amortisör yuvası
- omuzlu bir göbek deliği ve çevresinde fren bağlantı yüzeyi
- rot başı için konik delikli bir direksiyon kolu
- bazen yine konik olan bir veya iki rotil yuvası
Bunların hiçbiri diğerinden düz bir hatta işlenemez ve bütün sorun da budur. Dik işleme merkezinde her yüz yeni bir bağlama düzeneği ve yeni bir referans demektir. Döner tablalı yatay bir tezgâhta ise parça bağlandığı yerde kalır, tabla döner; direksiyon mafsalı ve benzeri direksiyon-süspansiyon parçalarının genellikle yatay tezgâh işi olmasının nedeni budur.
Karşılaşacağınız malzemeler
Takımı ve bağlamayı malzeme belirler, tersi değil:
Sfero döküm (küresel grafitli dökme demir)
Seri mafsal üretiminde hâlâ varsayılan tercihtir. Şekle yakın dökülür, iyi işlenir ve titreşimi söndürür. Kabuğu aşındırıcı ve çoğu zaman serttir, bu yüzden ilk paso kabuğu, ikinci paso demiri keser. İnce, kol biçimli bir döküm olduğu için bağlama kuvveti düşmandır: sıkarsanız delikler kayar. Sfero döküm atölyesindeki mafsal hurdalarının çoğu takım hatası değil, bağlama hatasıdır.
Dökme veya dövme çelik
Ağır araçlarda ve performans uygulamalarında kullanılır. Dövme mafsalların tane yapısı daha sıkı, kabuğu daha serttir. Kesici uçları daha çok yorar ve daha yavaş kesilir, ama şekillerini daha iyi korur ve daha sıkı bağlamaya dayanır.
Alüminyum (A356, 6082 ve benzeri)
Yaylanmayan kütlenin önemli olduğu binek araçlarda yaygındır. Hafif, hızlı kesilir, ama o kadar yumuşaktır ki dikkatsiz bir bağlama iz bırakır ve kör takım kesmek yerine sıvazlar. Alüminyum mafsallar genellikle daha az sayıda ağır bağlama yerine daha çok sayıda hafif bağlama ister.
Mafsal işleme: zaman nereye gider
Parçayı ilk bağlama belirler
Bir mafsal ancak amortisör yuvası, göbek deliği ve fren yüzeyi uyuşursa çalışır. Bununla uğraşmış her atölye aynı dersi öğrenmiştir: aracın gerçekte kullandığı referansı seçin. Çoğu mafsaldta bu, göbek deliği ile fren bağlantı yüzeyinin aynı bağlamada aynı konumdan işlenmesi demektir, çünkü fren diski ve kaliper oraya oturur ve sonraki her şey oradan ölçülür.
Pratik yol, parçayı kendi bağlantı pabuçları ve yastıkları üzerinden — yani mafsalın araca cıvatalandığı yüzeylerden — bağlamak ve tabla dönerken göbek deliğini, fren yüzeyini, kaliper bağlantı deliklerini ve amortisör yuvasını bu bağlamadan işlemektir. Bu, üç veya dört ayrı fikstürün işini yapan B eksenli tablalı bir yatay işleme merkezidir.
Deformasyon olmadan bağlama
Mafsal bir kaldıraçtır, blok değil. İnce bir kol üzerine konan iki ağır kelepçe onu büker, düz işlenir ve kelepçe açıldığında parça geri yaylanır. Olağan çözüm, ham döküm yerine işlenmiş yastıklara oturan, daha geniş yayılmış daha hafif kelepçelerdir ve destek yastıkları önceki, ucuz bir operasyonda hazırlanır. İnce alüminyum dikmelerde bu, dökme demirden bile daha önemlidir.
Amortisör yuvası ve sıkma yarığı
Amortisör yuvalarının çoğu yarıklıdır ve sıkma cıvatası amortisörü sıkıştırır. Bu yarık, cıvata torklandığında deliğin nasıl davrandığını değiştirir; korunması gereken özellik serbest duran delik değil, sıkılmış durumdaki deliktir. Müşteri parçayı araç üzerinde ölçüyorsa deliği sıkılmış durumda işleyin.
Konikler, konikler, konikler
Rot başı ve rotiller konik deliklere oturur. Konik göz kararı delinip raybalanmaz; konik takımla kesilir veya form takımla enterpole edilir ve sadece taşıyıcı yüzey değil, oturma derinliği de kontrol edilmelidir. Yükü aktaran açıdır, pimin sıkıca yukarı çekilmesini sağlayan ise derinliktir.
Çevrim içinde çapak alma
Mafsalda, araç sahibinin ustasının çıplak elle bulacağı çok sayıda kenar vardır. Deliklerin ve konik ağızlarının pahını çevrim içinde kırmak bir dakika ekler; tezgâh başında yapmak bir kişi ekler. Palet değiştiricili bir yatay tezgâhta ve magazinde birkaç çapak alma takımıyla parça ölçüye hazır çıkar.
Hangi tezgâhlar mafsal ve mil gövdelerine uygun
Dürüst cevap seriye ve parçanın kaç yüzü olduğuna bağlıdır. Kaba bir kılavuz:
Yatay işleme merkezleri
Çok yüzlü, orta-yüksek seri mafsal için döner tablalı yatay tezgâh doğal tercihtir. HMC630-DT küçük ve orta dikmeleri kapsar; daha büyük olan HMC800-DT ise dökümün 630 tablada rahat dönemeyeceği kamyon ve ağır hizmet mafsalları içindir. Yatay tezgâhın anlamı mil değil, tablanın dönmesi ve parçanın hiç hareket etmemesidir.
Dik işleme merkezleri
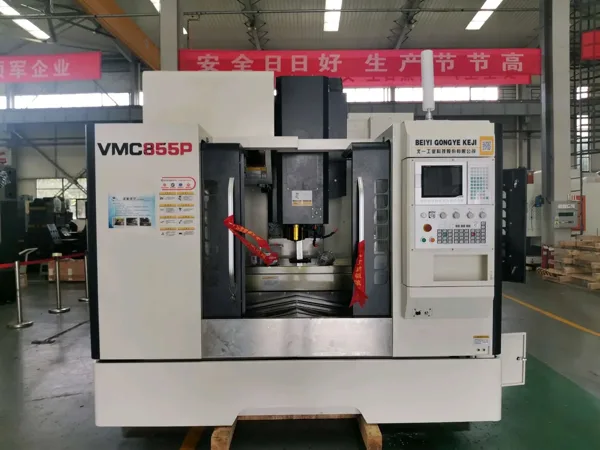
Seri daha düşükse veya mafsal yalnızca iki yüzlü oldukça yassı bir dikmeyse, dik tezgâh işi daha düşük maliyetle yapar. Açılı kafalı ve mezar taşı tipi fikstürlü bir VMC1160 fikstür maliyetini düşük tutar. İlk mafsal işini alan bir atölye için makul bir başlangıç noktasıdır.
Tornalar
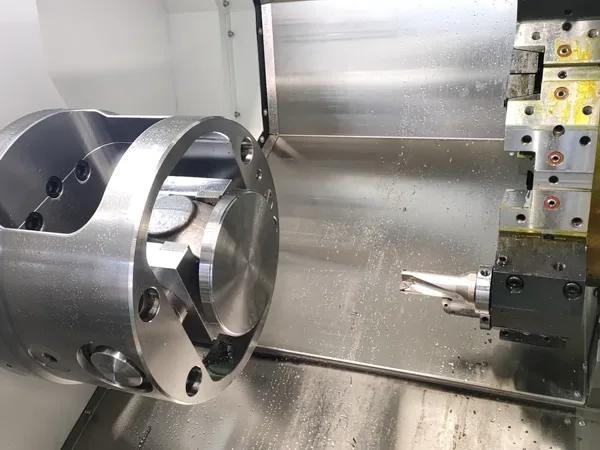
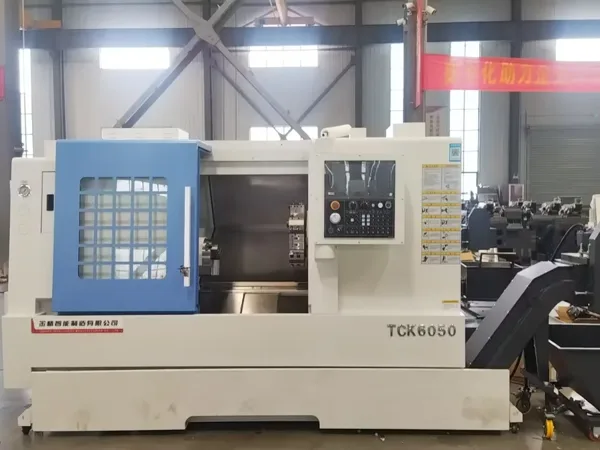
Her direksiyon veya süspansiyon parçası frezeleme gerektirmez. Göbek flanşı, mil muylusu ve mafsal ile birlikte gelen küçük tornalanmış pimler ve rotil saplamaları tornalama işidir. TCK6050 daha küçük pimleri ve burçları işler; parçanın hem tornalanması hem de yandan delinmesi veya frezelenmesi gerekiyorsa TCK2300B gibi Y eksenli bir tornalama-frezeleme merkezi tüm parçayı iki tezgâh yerine tek aynada alır.
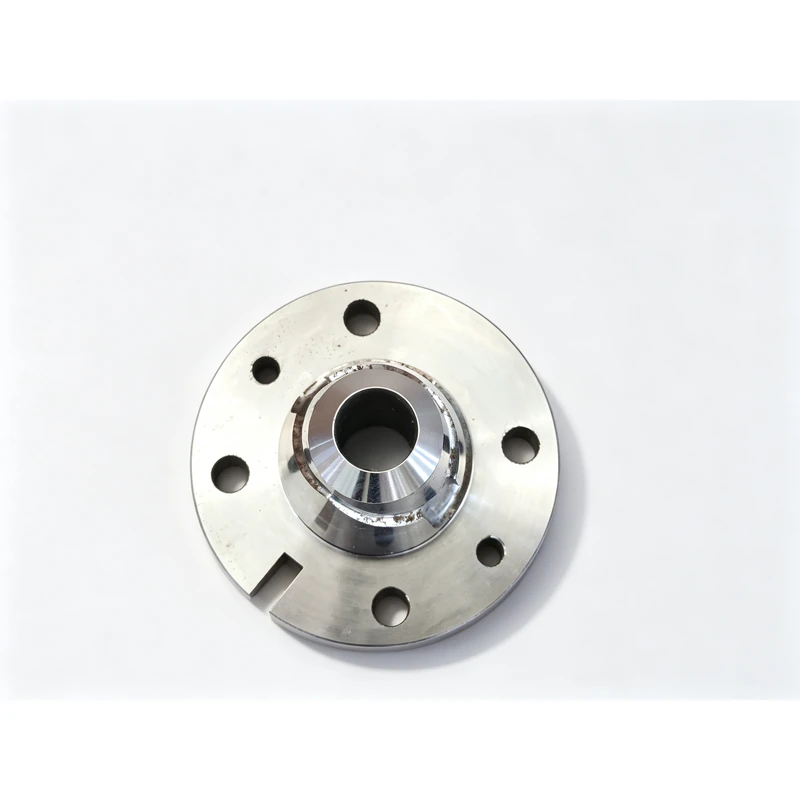
Küçük parçalar da aynı özeni hak eder
İlgi mafsallara gider, ama birkaç santimetre ötedeki parçalar montajın sıkı hissettirip hissettirmeyeceğine karar verir. Kendi atölyemizin sipariş defterinden iki örnek:
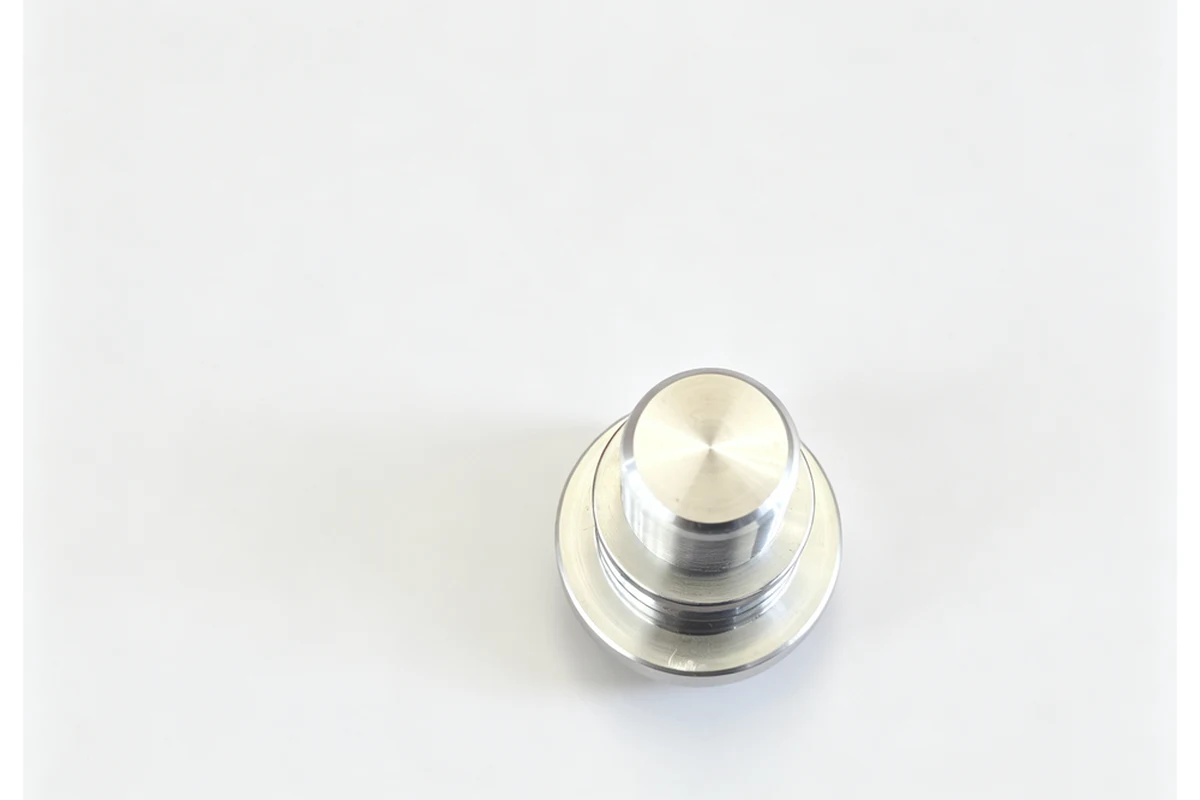
Rotil pimi, küresel başlı, oturma yüzeyli ve körük veya segman için kanallı küçük bir tornalanmış parçadır. Çubuk besleyicili bir tornada iki dakikalık iş gibi görünür. Kötü bağlanırsa küre yuvarlaklığını kaybeder ve bağlantı ilk kilometreden itibaren tıkırtılı hisseder. Kendi tezgâhlarımızda küre tornalanır ve oturma yüzeyi aynı aynada kesilir, böylece ikisi ilişkili kalır.
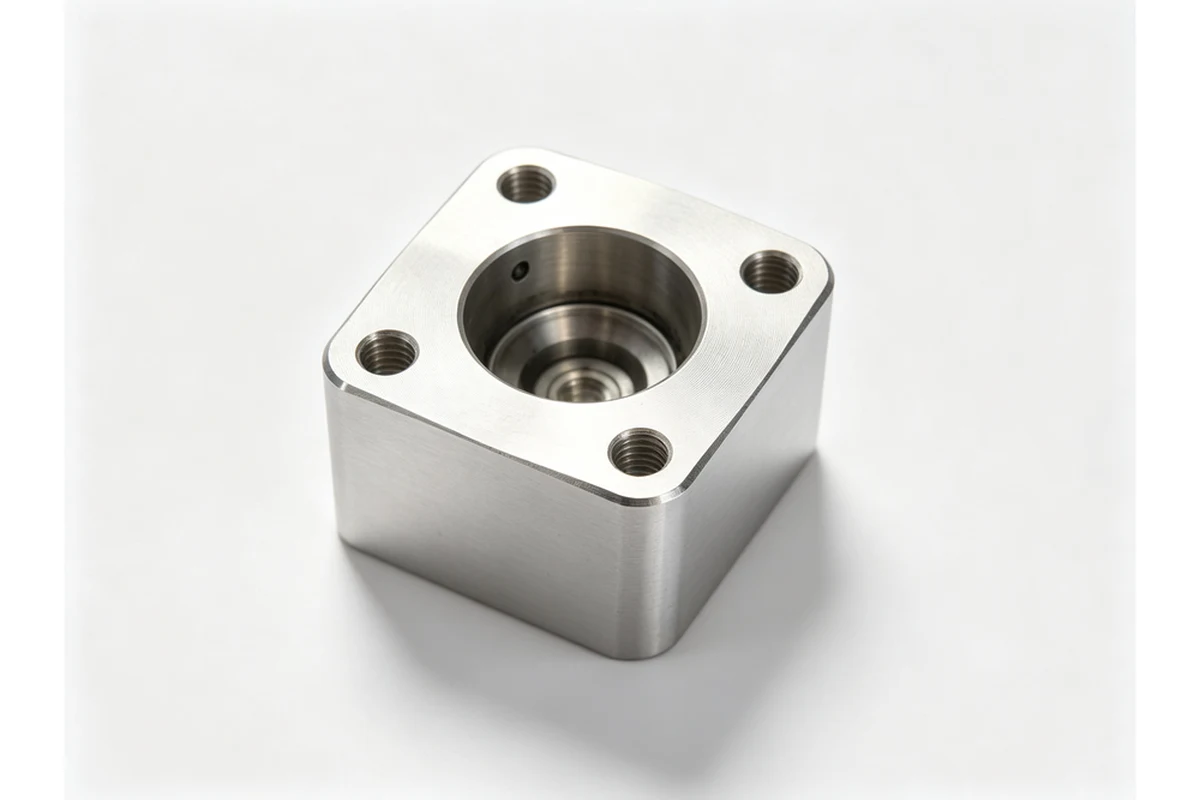
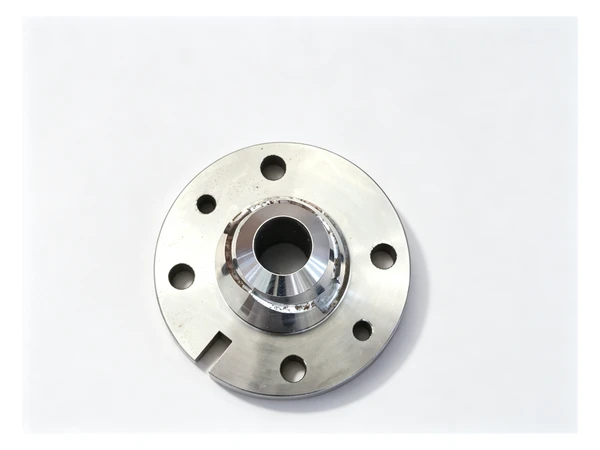
Aynısı yukarıdaki gibi bağlantı blokları ve flanş yatakları için de geçerlidir. Kare düzende dört cıvata deliği kolaydır; bir döküme sıkıca cıvatalanan bir parçada ortadaki delikle hizalanan dört cıvata deliği ise her iki özelliği parça bir kez bağlıyken tek referanstan işleme sorunudur.
Yayınlayamayacağınız sayıların peşinden gitmeden kalite
Bir mafsalda tek bir okumadan daha önemli iki şey vardır:
Parti boyunca tutarlılık. İlk parçada güzel ölçülen ve dört yüzüncü parçada kayan bir mafsal, biraz sapmış ama her seferinde aynı yerde duran bir mafsalden daha kötüdür. Partiyi bir arada tutan yöntemler sıkıcı ve etkilidir: referans yüzeyini hafifçe ve erken işleyin, bağlama kuvvetini parçadan parçaya aynı tutun, uçları hisle değil sayarak değiştirin ve serbest duran parçaya değil fikstüre göre ölçün.
Parça kontrolü yerine süreç kontrolü. Direksiyon parçası bir güvenlik parçasıdır. Bu işi iyi yapan atölyeler kaliteyi muayeneyle içeri koymaz; aynı bağlamanın aynı parçayı ürettiği süreci kurar, sonra örnekleme yapıp eğilimi izler. Bu, muayene kararı olmaktan çok önce bir fikstür ve tezgâh kararıdır.
Otomasyon nereye oturur
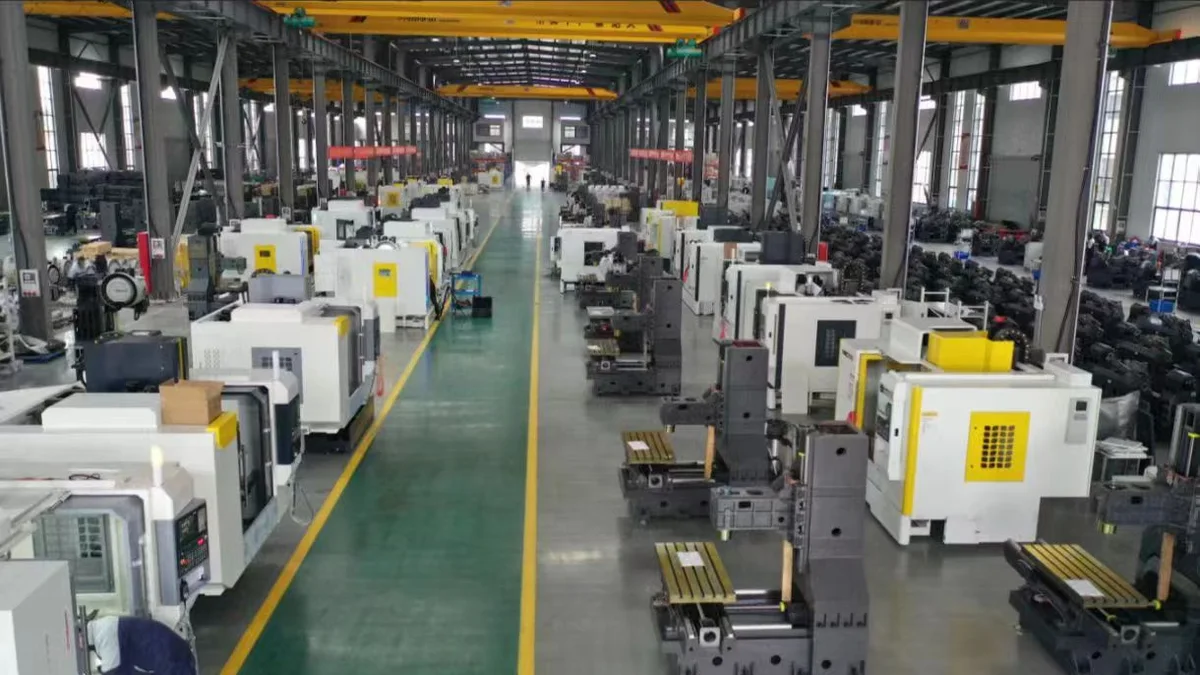
Direksiyon ve süspansiyon parçaları robotlu tezgâh besleme için çok uygun bir alandır. Parçalar istikrarlı partiler hâlinde çalışır, çevrim yüklemeyi haklı çıkaracak kadar uzundur ve fikstür tekrarlanabilir. Yatay bir tezgâhın önündeki portal veya robot hücresi bir operatörün birkaç tezgâhı çalıştırmasını sağlar ve insanın hâlâ devreye soktuğu tek değişkeni ortadan kaldırır: bağlama kuvveti. Robot her çevrimde aynı yastıklara, aynı sırayla yükler.
Bize ne göndermeli
Bir mafsal, dikme veya mil gövdesi için fiyat veriyorsanız, işe yarayan başlangıç noktaları referansları işaretlenmiş resim, malzeme ve yıllık hacimdir. Parçanın hangi tezgâh sınıfını istediğinden emin değilseniz, fikstür tasarlanmadan önce sorulması gereken soru tam da budur. Ekibimiz önce bağlamayı müşteriyle birlikte çözer, sonra tezgâhı ona göre eşleştirir.
Parça elinizdeyse ve bir işlem yolu istiyorsanız da aynısı geçerlidir. Resmi gönderin; önerilen süreç, çalıştırılacak tezgâhlar ve fiyatla dönelim.
Çoğu durumda döner tablalı yatay işleme merkezi, çünkü mafsalın birkaç yüzünde özellik vardır: üstte amortisör yuvası, yanda sıkma yarığı, altta rotil koniği ve kaliper cıvata delikleri. Bunları tek bağlamadan yapmak aralarındaki ilişkileri korur, ki parçadaki bütün sorun da budur. Adetler küçükse ve fikstür referansı kaybetmeden yönlendirilebiliyorsa dik tezgâh da yapar. Neredeyse her zaman bağlama kuvveti, delik barı değil. Mafsal ince cidarlı bir döküm veya dövmedir; dış çaptan kapatan bir fikstür, kelepçeler açıldığında deliği yaylandırır. Parçayı referans yüzeyine oturtun, bir yastık üzerinden hafifçe bağlayın ve deliği üretimde kullanacağınız bağlama basıncıyla bitirin, kaba işleme için daha yüksek bir basınçla değil. Değişen şey talaş payı ve kararlılıktır, sıra değil. Sfero döküm serbest işlenir ama kabuk kesilirken hareket eder, bu yüzden referans yüzeyi erken işlenmeli ve yeniden kontrol edilmelidir. Çelik dövmalar şekli daha iyi korur ama daha fazla kaba işleme süresi ister ve son pasolardan önce gerilim giderme düşünülmelidir. Alüminyum mafsallar yine başka bir iştir; çoğunlukla konik ve delik keskin, yüksek talaş açılı takım ister. Her iki özellik de aynı bağlamada aynı referanstan gelmelidir, yoksa hizalama fikstürün ne kadar iyi tekrarladığına bağlı kalır. Bu da parçayı bırakmadan amortisör yuvasını işlemek, koniği kesmek ve kaliper deliklerini delmek ve son pasolardan önce referans yüzeyine hafifçe dokunmak demektir. Evet ve bu işe çok uyar. Direksiyon parçaları istikrarlı partiler hâlinde, yüklemeyi haklı çıkaracak kadar uzun çevrimlerle çalışır ve fikstür tekrarlanabilir. Yatay bir tezgâhın önündeki portal yükleyici veya robot, operatörün hâlâ devreye soktuğu tek değişkeni de ortadan kaldırır; bu da bağlama kuvvetidir - robot her çevrimde aynı yastıklara aynı sırayla yükler. Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038Direksiyon mafsalları hakkında bize gelen sorular
Direksiyon mafsalı yatay mı dik tezgâhta mı işlenmeli?
Amortisör yuvası işlemeden sonra neden yuvarlaklığını kaybediyor?
Dökme veya dövme çelik süreci değiştirir mi?
Rotil koniği ile amortisör yuvasını nasıl hizalı tutarsınız?
Mafsalları robot hücresinde işleyebilir misiniz?
İlgili okumalar: CNC ile flanşlı yatak yuvası işleme, CNC ile eksantrik mil işleme ve otomotiv parçaları işleme uygulama kılavuzu. Resmi doğrudan göndermeyi tercih ederseniz resim yükleme sayfamızı kullanın.