Göbek işleme: rulman yuvası salgısı
Tekerlek göbeği zor bir parça gibi görünmez. Çizimde bir cıvata çemberi olan flanş, bir merkezleme çapı ve oldukça kısa bir gövdenin içinde bir veya iki rulman yuvası vardır. Çoğu atölye bu şekli tornalayabilir ve çoğu cıvata çemberini ardından deleblir. Sorun montaj hattında başlar: muayeneden geçen bir göbek partisi, önceki partiden daha fazla bastırmadan rulmanı kabul etmez veya tekerlek montaj yüzeyine düz oturmaz.
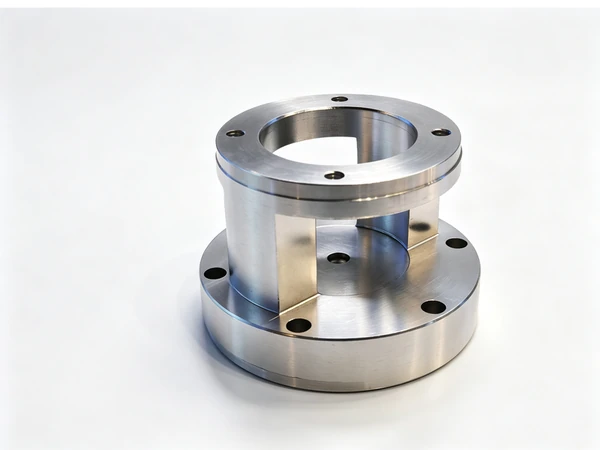
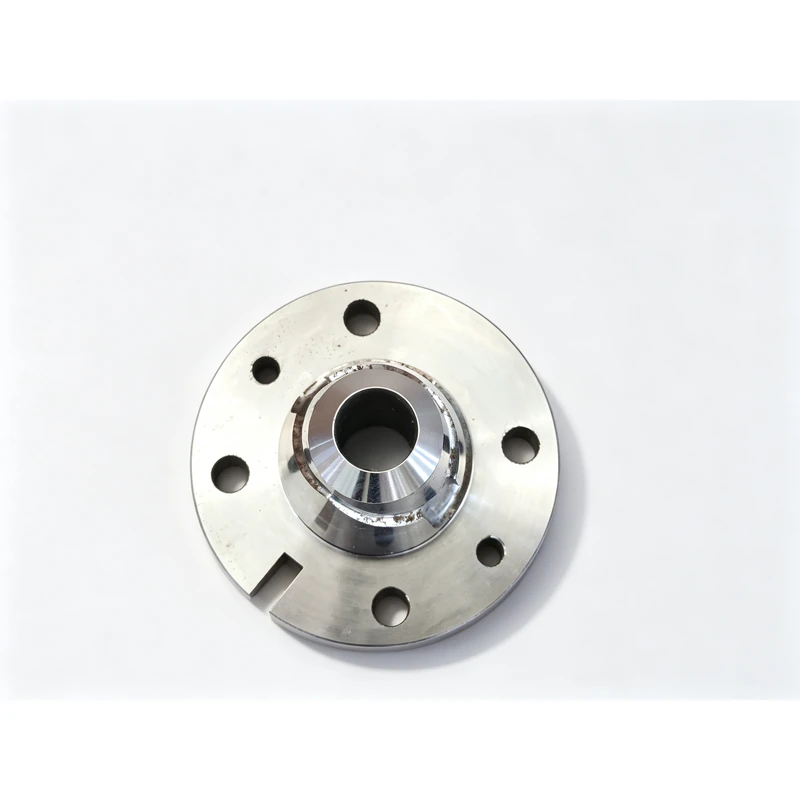
Tekerlek göbeği tekerlek ile aks arasında oturur ve aynı anda üç iş yapar. Tekerleği taşır, tekerleğin dönmesini sağlayan rulmanı tutar ve frenleme ile viraj yüklerini süspansiyona aktarır. Her göbek ailesi aynı özellik kümesinin bir varyasyonudur: tekerleğin cıvatalandığı montaj yüzeyi, tekerleği merkezleyen merkezleme çapı, bir cıvata çemberi ve birbiriyle hizalı olması gereken bir veya iki rulman deliği. Ağır kamyon göbekleri fren kampanası veya disk oturma yeri ekler; römork göbekleri ikinci bir rulman yuvası ve bir keçe deliği ekler; hafif araçlar için küçük göbekler genellikle aynı tasarımın en basit halidir.
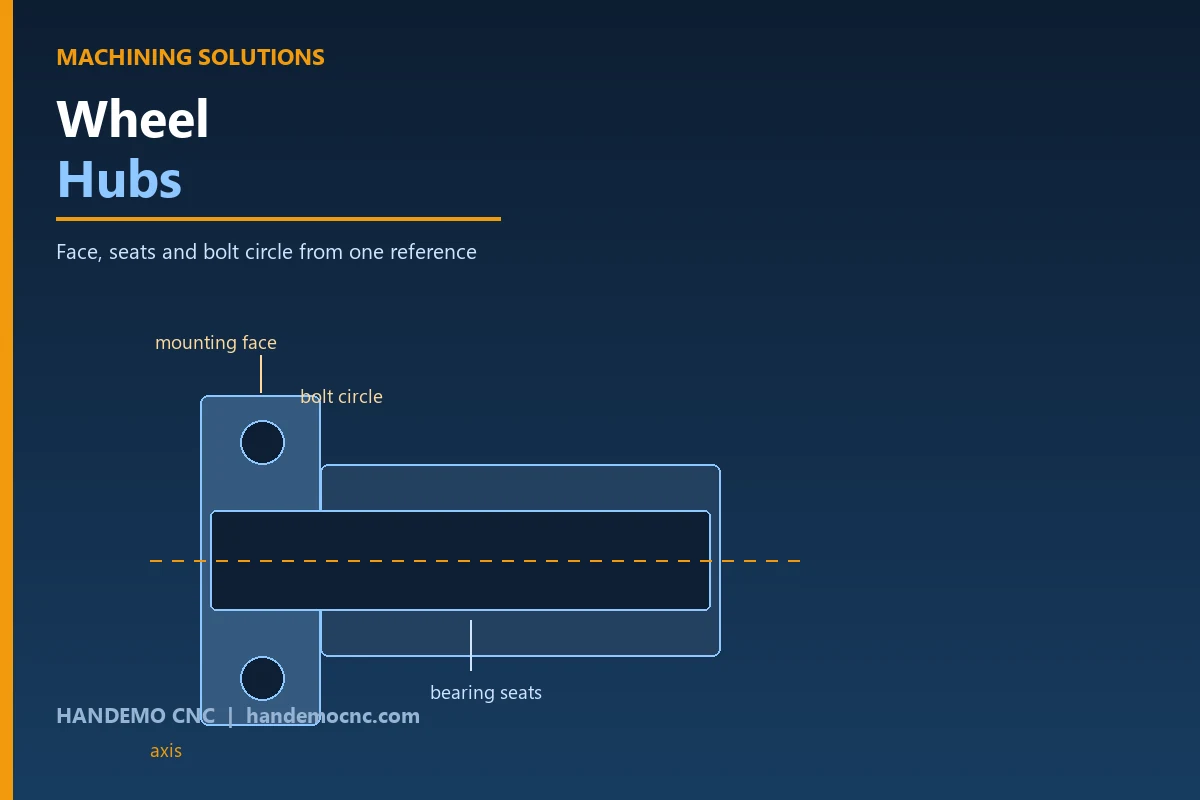
Parçanın Yapması Gereken
Göbek üzerindeki özelliklerin farklı gereksinimleri vardır, bu yüzden sürecin doğaçlama değil planlanmış olması gerekir. Düz olan ama rulman eksenine göre eğik bir yüzey, tekerleği yamuk sıkıştırır ve sürücü bunu ölçüm olarak değil titreşim olarak hisseder.
Montaj yüzeyi tekerlekle olan birleşimi kapatır
Montaj yüzeyi tekerleğin yaslandığı yüzeydir. Düz olmalı ve rulman eksenine dik olmalıdır, çünkü bu iki koşul birlikte tekerleğin salgısız dönüp dönmeyeceğini belirler. Yüzeyi ve delikleri farklı bağlamalardan bitiren bir göbek hâlâ düz ve hâlâ yuvarlak ölçülebilir, ama tekerleği yine de hafif eğik koyar. Bu, oturmadan önce iki kez torklanması gereken tekerlek olarak ortaya çıkan hatadır.
Asıl önemli olan rulman yuvalarıdır
Bir göbek normalde aynı eksende iki rulman yuvası taşır: kamyon göbeğinde iki konik makaralı iç bilezik veya daha hafif olanda bir çift bilyalı ya da makaralı yuva. Her iki yuva boyları boyunca yuvarlak olmalı ve ikisi birbiriyle eş eksenli olmalıdır. Hafifçe yuvarlaklığını yitirmiş bir yuva yine rulmanı kabul eder ve yine döner; aynı zamanda sıcak çalışır ve çizimin vaat ettiğinden kısa ömür yaşar. İki yuva arasındaki eş eksenlilik, yuvarlaklıktan ayrı bir problemdir ve göbek geri geldiğinde müşterinin ölçtüğü şey odur.
Cıvata çemberi bir konumdur, delik kümesi değil
Tekerlek saplamaları veya cıvata delikleri, rulman eksenine göre bir bölüm çemberi üzerinde konumlanır ve göbeğinizdeki desen, başka bir yerde üretilmiş olan tekerlekteki desenle eşleşmelidir. Desenin açısal konumu, sadece delik çapı değil, tekerleğin yerinde delikler açmadan takılıp takılmayacağını belirler. Atölyelerin sessizce para kaybettiği yer de burasıdır, çünkü gün boyu bağlanıp çözülen bir fikstürden delinen desen her seferinde aynı yere dönmez.
Yüzeyi ve Yuvaları Tek Eksende Bırakın
Göbek yapan hemen her atölye, parçanın ihtiyaç duyduğu iki yeteneğe zaten sahiptir. Bir torna, rulman yuvalarını, merkezleme çapını ve montaj yüzeyini tek eksende işler. Bir işleme merkezi cıvata çemberini deler ve flanştaki herhangi bir oturma yerini veya cebi işler. Gerçek karar, hangi makinenin işi yapabildiği değildir — izin verirseniz ikisi de her yere ulaşır — karar, diğeri keserken hangi makinenin referansı tuttuğudur.
Yuvaları ve yüzeyi aynı bağlamada bitirin
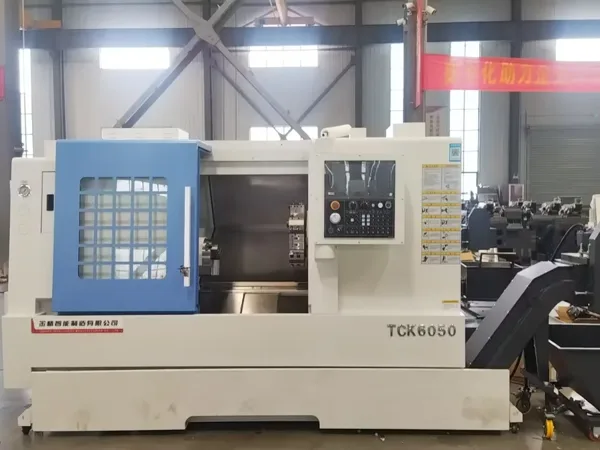
En yararlı alışkanlık, rulman yuvalarını ve montaj yüzeyini aynı operasyonda aynı milden bitirmektir. İkisi de tek bir tornalama bağlamasından çıktığında, yüzey ile eksen arasındaki diklik operatör tarafından yeniden kurulmak yerine makine geometrisi tarafından üretilir ve aralarında hiçbir şey kayamaz. Çoğu göbek için bir CNC eğik yataklı torna bunu rahatça yapar; uzun veya ağır göbekler ise yüzey ve uzak yuva kesilirken parça destekli kalsın diye punta veya bir sabit dayama ile işlenir.
Sonra deseni deliğin söylediği yere koyun
Cıvata deseni, sürecin ya tuttuğu ya da tutmadığı yerdir. Delikleri ikinci operasyonda bir fikstürden delmek sorun değildir, yeter ki o fikstür her parçada aynı açısal konumu yeniden üretsin. Bir vardiya boyunca yüklenip boşaltılan bir fikstürde bu olmaz ve hata, müşteri tekerleği takana kadar parçada görünmez. Alternatif, deseni fiziksel değil programlanmış bir konum yapmaktır: parçayı bitmiş delikten konumlayın, sonra delikleri kontrolün yerleştirmesine bırakın. Bu, diğer otomotiv parçalarında rotayı belirleyen aynı argümandır ve göbeklerde daha da önemlidir, çünkü müşteri sonucu önce ölçmez, doğrudan tekerleği takar.
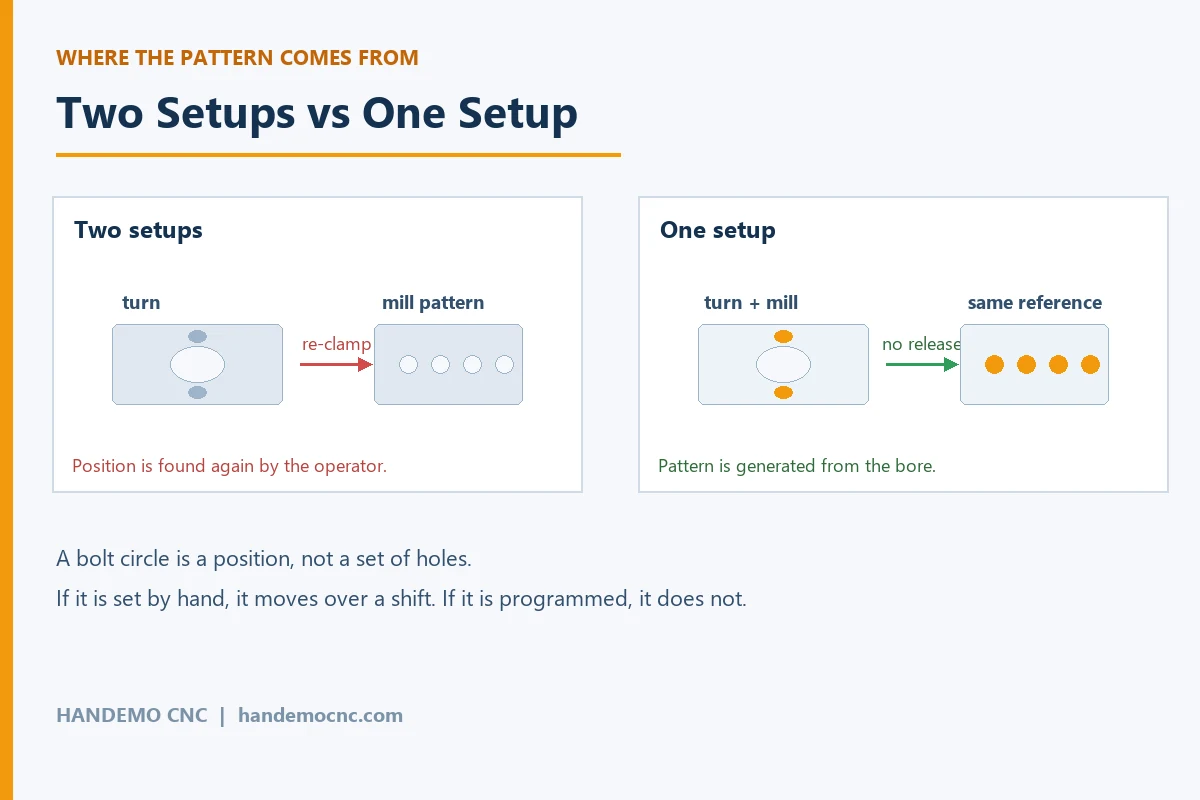
Tek Bağlama mı İki Bağlama mı: Atölyeler Göbeği Nerede Kaybediyor
İki operasyon düşman değildir. Bir tornalama operasyonu ardından bir frezeleme operasyonu, göbek yapmanın normal ve verimli bir yoludur ve birçok atölye tam olarak bunu çalıştırıp iyi parçalar alır. Bozulan şey üçüncü operasyon, ikinci operasyonun içindeki ikinci yeniden bağlama veya parçayı arka yüzeyi temizlemek için çevirip sonra ön yüze geri dönme alışkanlığıdır.
Her yeniden bağlama, parçanın nerede olduğunu yeniden tanımlar. Çoğu atölye bunu kanıtlanmış bir datadan çalışarak çözer — bitmiş delik, taşlanmış merkezleme çapı, montaj yüzeyi — ve bağlamanın yaptığını bitirme pasolarının alması için yeterli pay bırakarak. Bu işe yarar ve ağır döküm bir göbek için doğru cevaptır. Göbek ince olduğunda, flanş gövdeye göre büyük olduğunda veya delik ile dış yüzey arasındaki duvar bağlama basıncıyla yer değiştirecek kadar ince olduğunda işe yaramaz. Bu durumlarda parça bağlama çözüldükten sonra geri yaylanır ve son kesim artık var olmayan bir şekil üzerinde alınmıştır — makinede yuvarlak ölçülen ama tezgahta rulmanı sıkıştıran yuvanın klasik nedeni.
Bir torna-freze makinesi veya Y eksenli ve tahrikli takımlı bir torna bu aritmetiği değiştirir. Göbek bir kez bağlanır, yuvalar, merkezleme çapı ve montaj yüzeyi ana milden tornalanır, cıvata çemberi ve flanştaki herhangi bir cep parça serbest bırakılmadan işlenir. Desen daha sonra rulmanı taşıyacak olan aynı delikten üretilir, böylece ikisi çelişemez. Cıvata çemberi artı işlenmiş bir oturma yeri olan veya iki yüzünde de özellik bulunan bir göbek ailesi için bu genellikle tutan bir süreç ile sürekli bakım isteyen bir süreç arasındaki farktır. Her göbek için bir torna-freze makinesi gerekmez, ama sürekli kayan bir aile için bütün soruyu ortadan kaldırır.
Ağır Göbekleri Tornada İşlemek
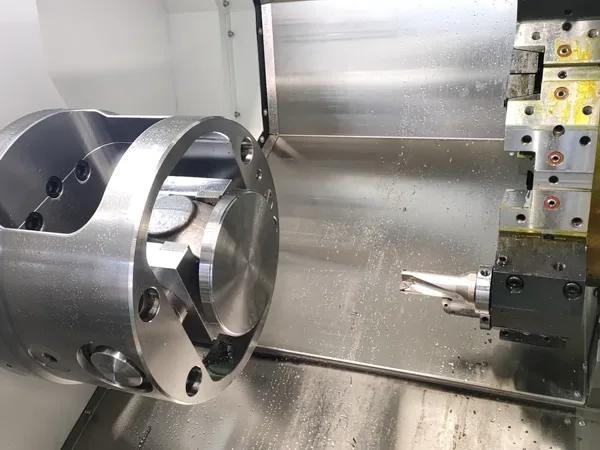
Bir ağır hizmet tipi eğik yataklı tornada iş çoğunlukla destek ve ısı ile ilgilidir. Kamyon göbeği kısa ve geniştir; bu, kütlenin çoğu ayna tırnaklarının dışında kalan sığ bir sarkma demektir ve döküm çıkıntıların etrafında kesintili kesimler yaygındır. Birkaç şey diğerlerinden daha önemlidir.
- Parçayı doğru destekleyin. Aynadan sarkan büyük bir flanş, özellikle döküm hâlâ dengesizken ilk kaba paso için bir sabit dayama veya punta desteği ister.
- Döküm kabuğunun altına bir veya iki pasoda inecek kadar derin kaba işleyin. Döküm veya alevle kesilmiş yüzeyin üstünden sıyırmak takımı sertleştirir ve bir uç harcar.
- Yuvanın izin verdiği en büyük katerle deliği işleyin ve kateri kısa tutun. Buradaki rijitlik, yüzey kalitesini ve uç ömrünü mil hızından çok daha fazla belirler.
- Yuvaları ve montaj yüzeyini aynı sırada, parça hâlâ destekliyken bitirin, böylece sonradan hiçbir şeyin yeniden kurulması gerekmez.
- İnce cidarlı bir göbek için bitirme pasolarını hafif bağlama basıncıyla alın. Sert bağlanan parça yuvarlak biter ve bağlama çözülünce oval kalır.
Bu aile için kullanılan torna modelleri teknolojiye göre değil boyuta göre ayrılır. Bir genel amaçlı eğik yataklı torna küçük ve orta binek otomobil ile hafif ticari göbekleri kapsar, ağır hizmet modelleri ise standart bir makine için fazla büyük veya ağır olan kamyon, römork ve tarım göbeklerini alır. Pratik kural, beklediğiniz ailedeki en büyük salgı çapına ve en uzun delik işlemeye göre boyutlandırmaktır, ortalama parçaya göre değil; çünkü o kapasiteye ihtiyaç duyduğunuz gün, siparişi aldığınız gündür.
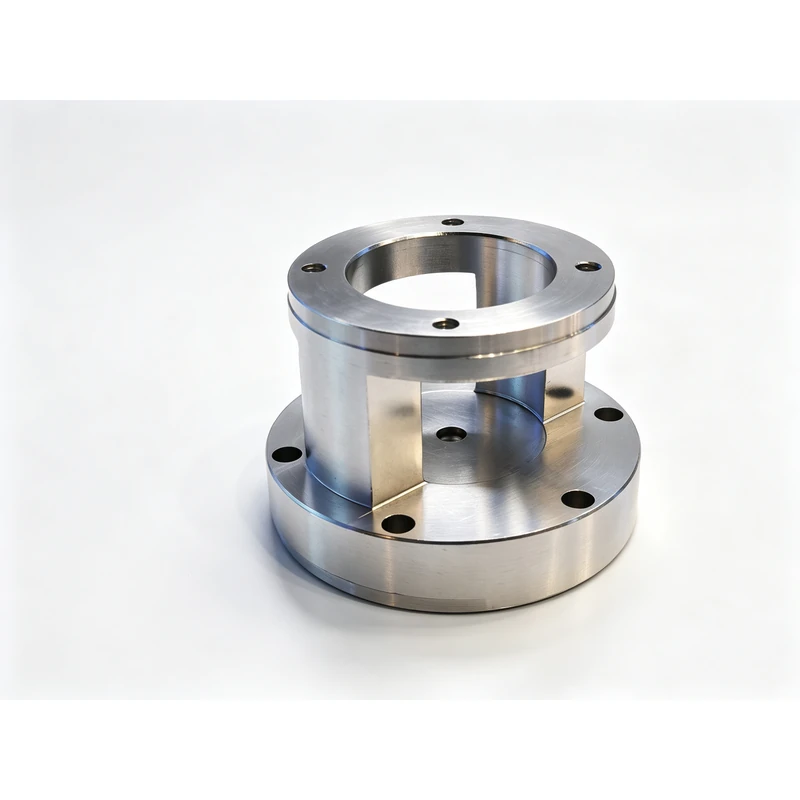
Göbek Torna İçin Fazla Kare Olduğunda
Bazı göbekler çizgiyi aşar. İki yüzünde de işlenmiş özellikler bulunan bir göbek, fren diski adaptörüyle birleşik bir göbek, birden fazla yüzünde cıvata deseni ve montaj pedleri olan bir gövde tipi döküm — bunlar içinde delik işleme özelliği olan frezeleme işleridir, içinde delik olan tornalama işleri değil.
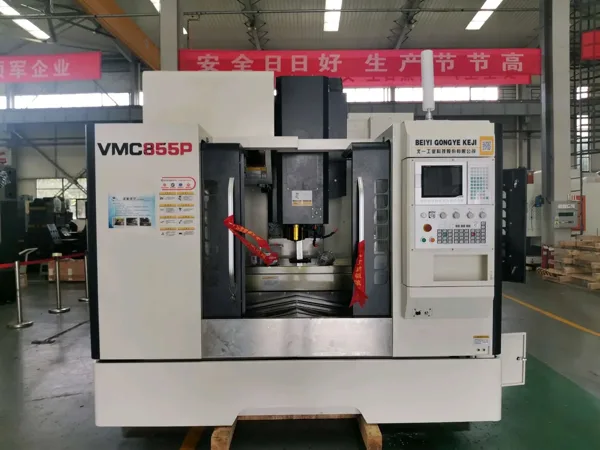
Bu grup için bir yatay işleme merkezi, mil gücüyle hiç ilgisi olmayan bir nedenle mantıklıdır: parça bir yüzü üzerinde durur ve elle çevrilmeden birkaç taraftan erişilebilir, karşı yüzeye ise tablayı indeksleyerek ulaşılır. Delik, pedler ve desen tek bir istasyondan ve tek bir koordinat sisteminden alınabilir, bu da varyasyonun çoğuna neden olan elle yeniden bağlamayı ortadan kaldırır. Bu, kutu ve gövde parçaları için işleme merkezi seçmede geçerli olan aynı mantıktır ve ikinci işlenmiş yüzü olan göbekler aynı kategoriye girer.
Malzemeler ve Kesme Notları
Göbeklerin çoğu döküm veya dövmedir. Sfero döküm ve döküm çelik işlemeye uysaldır: malzeme talaşı kırar, ince bir yüzey tutar ve soğuk işleme sertleşmesi yapmaz; tek gerçek maliyet, tozu kızaklardan ve soğutma sıvısı tankından uzak tutan temizliktir. Dövme çelik göbeklerde döküm kabuğu yoktur ama kesintili kesimler ve daha tok bir malzeme getirir; bu genellikle makine değil takım kararıdır.
Alüminyum göbekler ve göbek taşıyıcıları hafif araçlarda yaygındır ve ters problemi oluşturur: yumuşak, yapışkan ve takım kesmek yerine sürtünürse talaşın kesici kenara kaynaklanmasına eğilimli. Boşluk, hız ve soğutma sıvısı hacmi isterler ve bağlamaya farklı bir yaklaşım isterler, çünkü alüminyum basınç altında döküm demirden bile daha kolay hareket eder. Bütün bunlarda sonucu belirleyen delik işleme operasyonudur, bu yüzden uç ve kater, makinenin model numarasından daha önemlidir.
Göbeklere özgü bir not: montaj yüzeyi genellikle müşterinin muayenesinin kullanacağı yüzeydir ve aynı zamanda operasyonlar arası taşımada en kolay darbe alan yüzeydir. Bitmiş yüzeyi örtmek veya en son bitirmek, aksi hâlde tamamlanmış bir parçayı yeniden işlemekten daha ucuzdur. Bu aileyi düzenli çalıştıran ve ailenin tamamını bir gövde tipi parça sürecinde tutan atölyeler genellikle ikinci, üçüncü ve onuncu işin ilkinden daha iyi gittiğini görür, çünkü fikstür ve sıra zaten oturmuştur.
Parti Boyunca Tutarlılık
Bir partideki her göbeğin diğerleriyle değiştirilebilir olması beklenir ve bu beklenti çizim tarafından değil araç montaj hattı tarafından konur. Bunu koruyan alışkanlıklar sıradandır, ama sadece ilk parçada değil her parçada uygulanmalıdır.
- Datayı parti boyunca aynı tutun. İlk parça bitmiş delikten ayarlandıysa son parça da öyle olmalıdır.
- Vardiyanın ilk parçasını kontrol edin, sadece siparişin ilk parçasını değil. Yeniden bağlanan bir fikstür, hiçbir şey ayarlanmasa bile bir vardiya boyunca kayar.
- Parça saymak yerine kateri izleyin. Yuva ölçüsü bir süre yavaş, sonra hızlı hareket eder.
- Parça ailesi için bağlamayı kaydedin. Sonraki sipariş genellikle farklı cıvata çemberine sahip aynı göbektir ve işin pahalı kısmı bağlamadır.
Sıkça Sorulan Sorular
Tekerlek göbeği sadece tornada işlenebilir mi?
Evet, cıvata çemberi aynı makinede veya konumu her seferinde yeniden üreten bir fikstürlü matkapta delinebiliyorsa. Yuvaları, merkezleme çapını ve montaj yüzeyini tornada işlemek doğal rotadır ve yüzey ile eksen arasındaki dikliği bedavaya üretir. Risk her zaman desen için ikinci operasyondadır.
Cıvata çemberi için torna-freze makinesi mi yoksa işleme merkezi mi kullanmalıyım?
Göbek büyük, kare veya birden fazla yüzünde özellik varsa işleme merkezi genellikle daha düşük maliyetli cevaptır. Delik deseni ile rulman yuvalarının birbirine göre tutulması gerektiğinde ve parça yeniden bağlandığında hareket riski varsa torna-freze makinesi daha iyi cevaptır.
Bir tekerlek göbeği montajdan sonra neden sıcak çalışır veya titrer?
Çoğu durumda sebep rulman değildir. Eksene dik olmayan bir montaj yüzeyi, somunlar sıkıldığında tekerleği eğer ve bağlama çözüldükten sonra oval kalan bir yuva dış bileziği sıkıştırır. İkisi de parça çiziminden değil süreçten gelir.
Bir göbek ailesi için torna boyutu nasıl seçilir?
Ailedeki en büyük salgı çapına, en uzun delik işlemeye ve en ağır parçaya göre boyutlandırın, sonra makinenin küçük parçalar için hâlâ yeterli mil hızı aralığına sahip olduğunu kontrol edin. Ortalama boyuta göre satın almak, yılda iki kez işi geri çevirmenize neden olur.
Göbekler için döküm demir alüminyumdan daha mı zor işlenir?
Hayır, döküm demir genellikle daha kolaydır — talaşı temiz kırar ve iyi bir yüzey alır, bu yüzden bu kadar çok göbek dökümdür. Alüminyum daha yumuşak ama daha yapışkandır ve bağlama basıncı altında daha fazla deforme olur, bu yüzden fikstürler ve kesme verileri daha fazla özen ister.
Bir Göbek Ailesi Üzerinde Çalışıyor musunuz?
Bir tekerlek göbeği ailesi için teklif veriyorsanız ve hangi bağlamanın parti boyunca tuttuğunu bilmek istiyorsanız, çizimi veya parçanın fotoğrafını adet ve malzemeyle birlikte gönderin. Gerçekten işlediğiniz parçalara göre boyutlandırılmış bir proses rotası ve makine önerisiyle geri döneriz.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Ayrıca çiziminizi yükleyebilir ve proses ekibimizden bir işleme planı ile teklif alabilirsiniz.