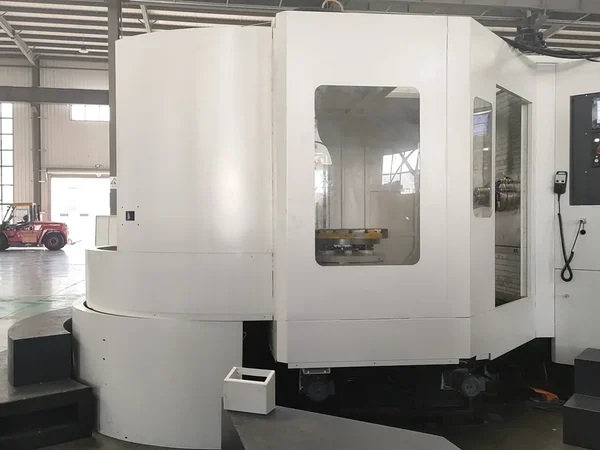
Kutu ve Gövde Parçaları için İşleme Merkezi
Kutu ve gövde parçaları, işleme kararlarının pahalıya geldiği yerdir. Parça çizimde basit görünür - delikler, yüzeyler ve cıvata desenleri olan bir blok veya bir döküm - sonra ilk bağlama sorunu ortaya çıkarır: önemli olan özellikler dört veya beş tarafa yayılmıştır ve parça tezgâhtan her çıktığında aralarındaki ilişkiyi kaybetmek için yeni bir şans doğar. Bu iş ailesi için makine seçmek, genel olarak hangi makinenin daha iyi olduğu sorusu değildir. Soru, parçanın kaç bağlamaya ihtiyacı olduğu, ne kadar büyük olduğu ve hangi yüzeye güveneceğinizdir.
 Video
 Video
Kutu ve gövde işini farklı kılan nedir
Kutu parça, özelliklerin çoğu tarafında bulunduğu prizmatik bir parçadır: bir dişli kutusu gövdesi, bir pompa gövdesi, bir makine kolonu, bir valf bloğu. Gövde parça buna, bağlandığı yüzeyle bilinen bir ilişkide olması gereken bir kontrol deliği veya bir merkezleme bileziği ekler. İkisi de aynı pratik zorluğu paylaşır ve bu kesme işleminin kendisi değildir. Bağlama sayısıdır.
Geri kalan her şey bundan doğar. Parçanın dört yüzünü yeniden bağlamadan eksene sunan bir makine bağlamaları ortadan kaldırır, bağlamaları ortadan kaldırmak da beraberinde gelen hata birikimini kaldırır. Büyük bir tezgâhı ve uzun X stroku olan, parçayı bir kez tutup her özelliğe ulaşan bir makine aynı işi farklı geometriyle yapar. Hızlı olan ama parçayı dört ayrı fikstürden geçmeye zorlayan bir makine, eksen hızı ne derse desin, atölyedeki en yavaş seçenektir.
Makineyle değil, parçayla başlayın
Çizimdeki üç sayı tartışmanın çoğunu çözer. Birincisi zarf: en büyük işlenen yüzey ve en büyük cıvata dairesi veya delik aralığı. İkincisi kütle, fikstür dahil, çünkü 400 kg kapasiteli bir tezgâhta 700 kg ağırlığındaki bir gövde takımı değil makineyi iter. Üçüncüsü, birbiriyle ilişkili olması gereken özellikleri taşıyan yüzeylerin sayısı.
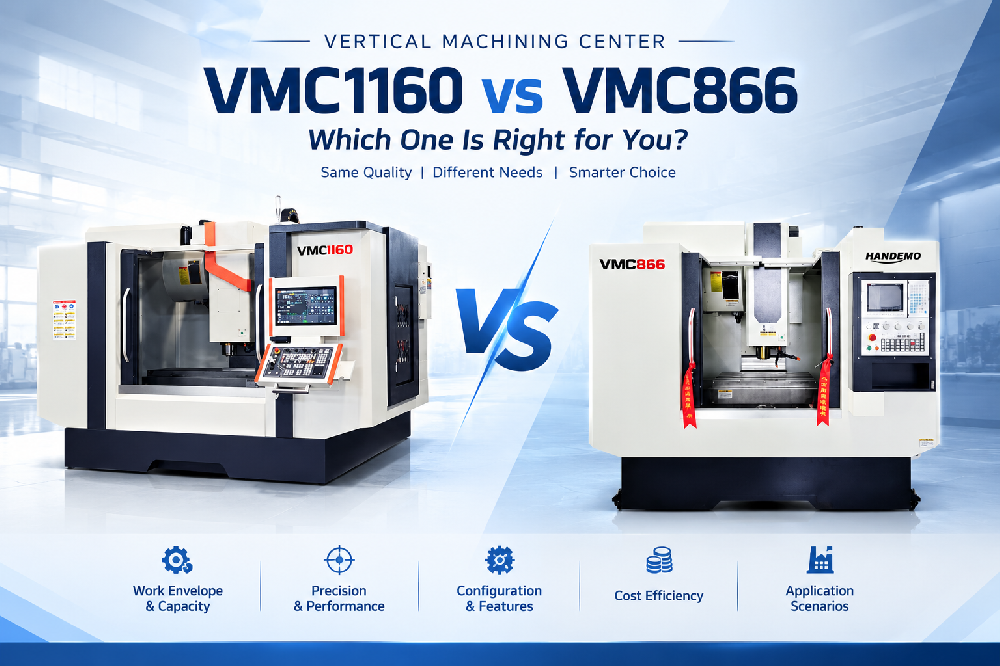
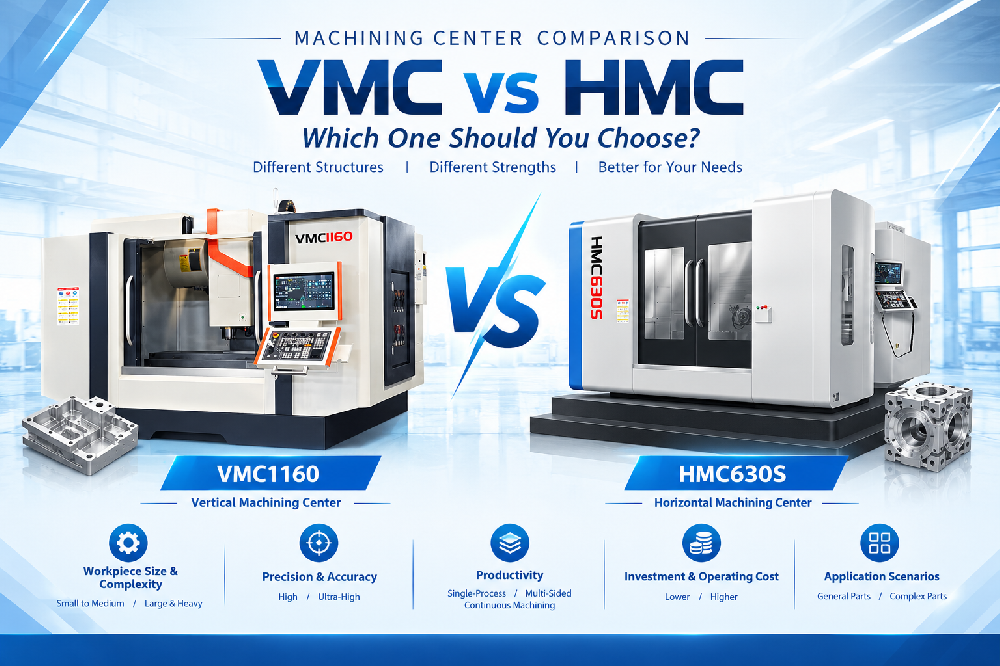
Bu üçünü alın, seçim genellikle tek bir aileye daralır. İşlenmiş bir yüzey, bir delik ve bir cıvata deseni olan yaklaşık 700 mm'ye kadar bir gövde, tezgâhı 1200 x 600 mm ve yük kapasitesi 800 kg, X/Y/Z strokları 1100 / 600 / 600 mm olan VMC1160 gibi orta boy bir dikey makinede rahattır; bu ölçüler fikstür ve delik işleme kafası için yer bırakır. Daha küçük uç kapaklar ve flanş grupları genellikle VMC855 üzerine sığar. Parça aynı duvarın iki tarafında delik gerektirdiğinde veya çizim bir tarafta montaj yüzeyi ve büyük bir çapa eş merkezli bir delik istediğinde, dikey makine artık en ucuz cevap değildir ve sonraki üç bölüm geçerlidir.
Dikey işleme merkezleri: her seferinde bir yüz, ama iyi yapılmış
VMC bu iş için varsayılan makinedir ve genellikle doğru olanıdır. Parça görebildiğiniz bir tezgâha oturur, operatör çalışma zarfına uzanabilir ve BT40 eksenli genel amaçlı bir makine çok çeşitli gövde, plaka ve kapağı kapsar. Kayış tahrikli eksende yaklaşık 8000 dev/dk ve 24 istasyonlu takım değiştirici, küçük ve orta partilerde dökme demir ve alüminyum gövdeler için yeterlidir.
Sınır, parçanın ne sunduğudur. Dikey makinede takım tek yönden aşağı gelir, bu yüzden karşı duvarda deliği olan bir gövde ya dik açılı kafa, ya ikinci bağlama, ya da parçayı döndüren bir fikstür gerektirir. Üçü de maliyet ekler ve biri hata ekler. Güçlü bir ana yüzeyi ve ikincil özellikleri olan parçalar için bu adil bir değiştir. İki paralel duvardan geçen bir delik etrafında tasarlanmış bir gövde için değildir.
Yatay işleme merkezleri: dört yüz, tek bağlama
Yatay makine parçayı yandan sunar, böylece bir tombstone veya palet iş parçasını döndürür ve eksen tek bağlamada dört yüze ulaşır. İki karşıt duvardan geçen bir deliği, ayrıca üçüncüde bir yüzey ve bir cıvata deseni olan bir gövdede, yatay makine deliği, yüzeyi ve deseni tek datadan işler; parçanın tam olarak ihtiyacı olan budur. Dik açılı kafa yoktur ve önemli özellikler arasında yeniden bağlama yoktur.
Orta boy gövde işleri için HMC630-DT sınıfı doğal boyuttur: 630 x 630 mm tezgâh, 1200 kg yük, 1100 / 900 / 1000 mm stroklar ve 6000 dev/dk'da BT50 eksen, 18 / 15 / 15 m/dk hızlı hareket. Daha büyük gövdeler, 800 x 800 mm tezgâhı 2500 kg taşıyan ve 1300 / 1150 / 1000 mm'ye ulaşan HMC800-DT'ye geçer. Partinin haklı çıkardığı yerde, çok paletli sürümler operatör bir sonraki parçayı çalışma zarfının dışında yüklerken ekseni kesmede tutar.
Yatay yol, aynı boyuttaki dikey makineden daha pahalıdır ve parçanın çökmeden bir tombstone üzerinde tutulabilmesini gerektirir. Tek parça işlerde ve tek baskın yüzü olan parçalarda yanlış satın almadır. Parti halinde gerçek kutularda, genellikle kendini ödeyen makinedir.
Delik işleme freze tezgâhları ve derin delik durumları
Bazı gövdeler yüzeylerden çok bir delikle ilgilidir: uçtan uca düz olması gereken uzun bir delik veya delik işleme çubuğu olan bir eksenin tek gerçekçi takım olduğu kadar büyük bir delik. TH500 gibi kompakt delik işleme freze tezgâhları bu iş etrafında kurulmuştur. Deliğin uzun bir dökümün tüm boyunca geçtiği yerlerde, 1000S-DT sınıfındaki T biçimli derin delik makineleri çubuğu tüm strok boyunca destekli tutmak için vardır.
Burada sorulacak soru, deliğin parçanın kendisi mi yoksa bir özelliği mi olduğudur. Delik kontrol edici özellikse ve yüzeyler ikincilse, delik işleme tezgâhı dürüst cevaptır. Yüzeyler ve delik eşit ağırlıktaysa, doğru delik işleme kafasına sahip bir yatay işleme merkezi genellikle aynı para için daha esnektir.
Kutu kızak mı, lineer ray mı
Bu seçim gövde işleri için neredeyse her teklifte ortaya çıkar ve parçanın boyutu değil, kesme belirler. Kutu kızaklı makine kayıcıyı sertleştirilmiş, taşlanmış ve geniş temas alanı olan kızaklar üzerinde taşır. Kesintili kesmeleri, ağır delik işleme pasolarını ve dengesiz bir dökümün titreşimini emer ve bu davranışı yıllarca ağır işte korur. VMC1370 sınıfı bu şekilde yapılmıştır; güçlendirilmiş gövde ve kolon ile orta ve büyük kalıp, pres kalıbı ve gövde işlerinde stabilite için ızgara kaburga düzeni vardır.
Lineer raylı makine kayıcıyı sirkülasyon blokları üzerinde çalıştırır. Daha hızlı hareket eder ve hızda temiz konumlanır; alüminyum ve daha küçük dökümlerde daha hafif, daha hızlı işlere uyar ve daha az bakım dikkati ister. Bir gövde atölyesi için olağan ayrım açıktır: ağır dökümler ve kesintili delik işleme kutu kızak ister, karışık hafif işler ve yüksek ilerlemeler lineer ray ister. Aynı makine ikisini de yapacaksa, makinede çalışacak en ağır kesmeye uyan kızağı seçin ve makinenin yapıldığı ilerleme hızını kabul edin.
Yuvarlak gövdeler torna tezgâhına aittir
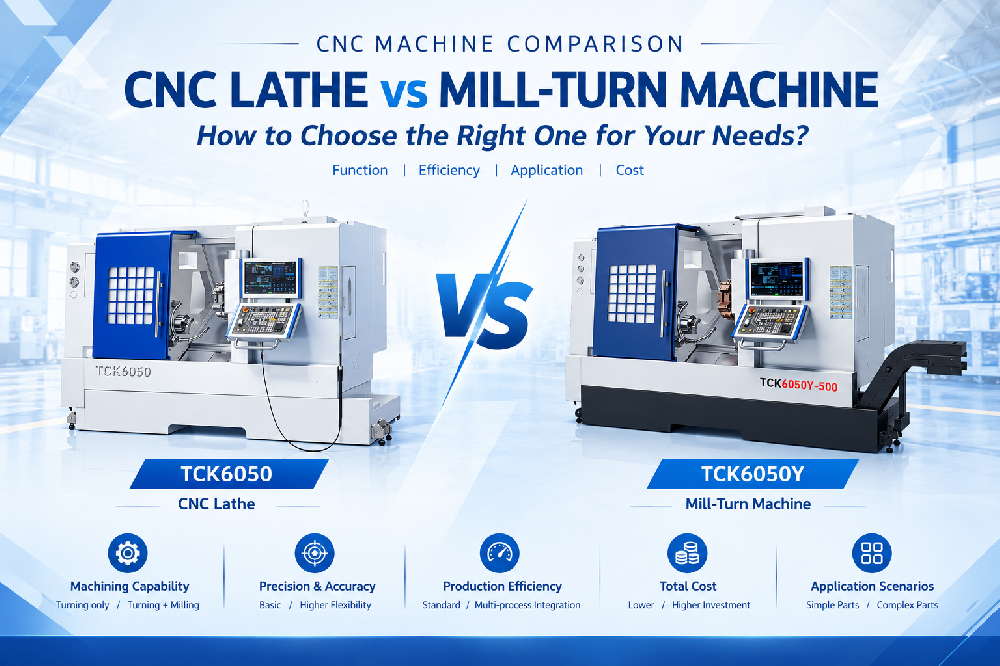
Her gövde kutu değildir. Bir deliği ve işlenmiş dış çapı olan yuvarlak bir gövde veya flanşlı bir burç, tornalama parçasıdır ve her iki yüzeyi tek eksenden tek bağlamada tornalamak, bir deliği enterpole edip sonra dış çapı ona uydurmaya çalışmaktan daha temizdir. Genel amaçlı işler TCK6050 gibi eğik yataklı bir makinede rahat çalışır, ağır ve büyük çaplı gövdeler ise TCK6350B'ye gider; burada parçanın ağırlığını kayıcı değil gövde ve eksen taşır. Karar noktası basittir: delik ve dış çap eş merkezli olmak zorundaysa ve parça yuvarlaksa, tornalayın.
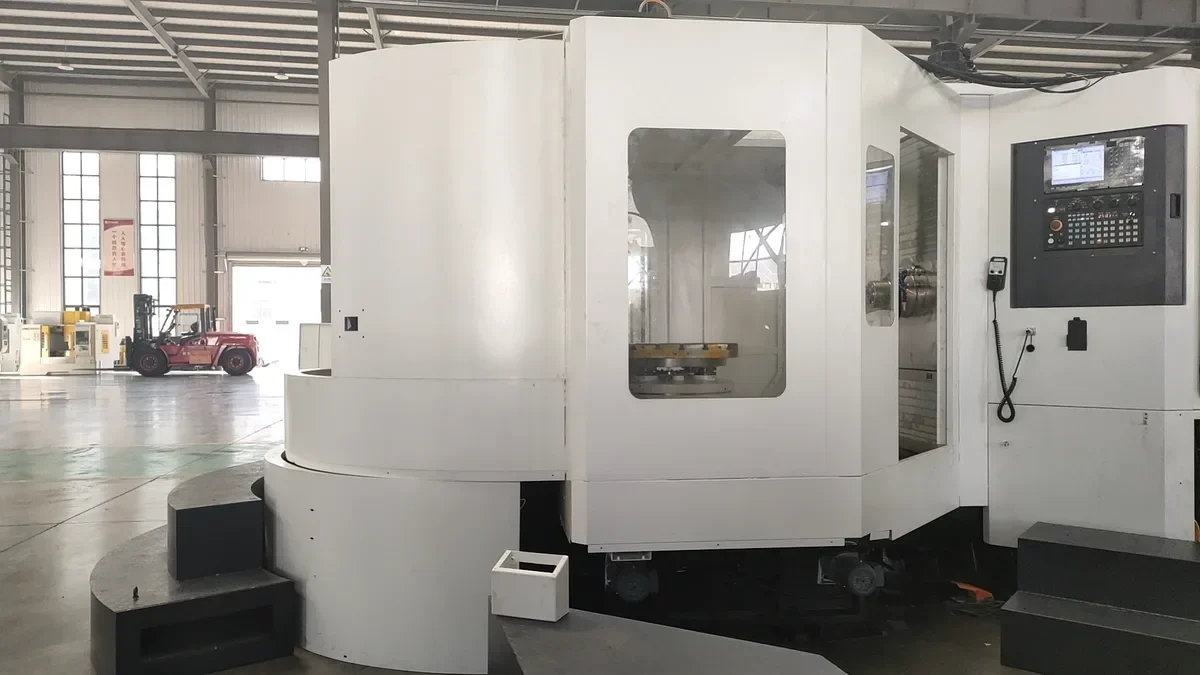
Fikstürler, paletler ve ikinci bağlama
Makine seçimi ve fikstür seçimi tek bir karardır. İşlenmiş bir yüzeyde yumuşak çenelerde tutulan bir gövde stabil ve hızlı yüklenir. Bir tombstone üzerinde tutulan gövde, konumlandırma özellikleri ile makine eksenlerinin uyuşması için o makinede yerinde delinmiş bir fikstür gerektirir. Parça esnek olduğunda, fikstür duvarları sıkmak yerine işlenirken deliği desteklemelidir.
Paletlerin değerini kanıtladığı yer burasıdır. Kesme süresi yükleme süresinden uzunsa, palet değiştirici ekseni üretken tutar ve bağlamayı acele ettirme cazibesini ortadan kaldırır. Parça küçük ve parti kısaysa, palet sistemi kullanılmayacak bir yatırımdır.
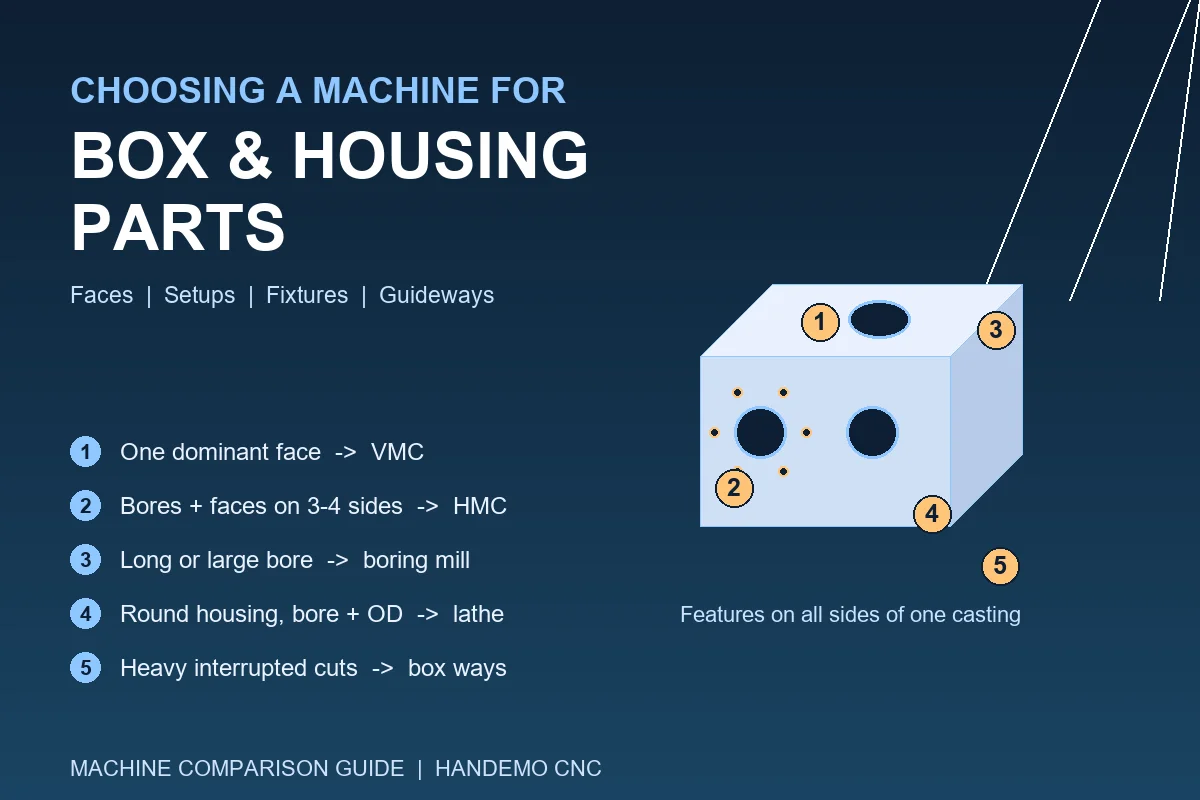
Kısa karar listesi
Bir baskın yüz ve ikincil özellikler: dikey işleme merkezi. Üç veya dört tarafta delikler ve yüzeyler: tombstone veya paletli yatay işleme merkezi. Bir kontrol edici uzun veya büyük delik: delik işleme freze tezgâhı veya derin delikli T tipi makine. Deliği ve dış çapı olan yuvarlak parça: eğik yataklı torna. Dökümlerde ağır kesintili kesmeler: kutu kızak. Hızlı, daha hafif iş: lineer raylar. Yaklaşık 1200 mm veya 2500 kg üzeri: önce tezgâh boyutunu, sonra eksen gücünü artırın.
Bunların hiçbiri gerçek parçaya bakmanın yerini tutmaz. Datası işaretlenmiş çizimi ve parti büyüklüğünü gönderin, aile genellikle birkaç dakika içinde belli olur.
Sık Sorulan Sorular
Gövde parçaları için hangisi daha iyi, dikey mi yatay işleme merkezi mi?
İşlenen yüzey sayısına bağlıdır. Parçanın bir baskın yüzü ve ikincil özellikleri varsa, dikey makine daha ucuz ve çalıştırması daha kolaydır. Delik ve montaj deseni farklı taraflardaysa, yatay makine bunları tek datadan yeniden bağlamadan işler; parti işleri için bu genellikle daha yüksek fiyata değer.
Dökme demir bir gövde için ne kadar tezgâh yükü gerekir?
Parçanın ağırlığını fikstürün ağırlığına ekleyin ve pay bırakın. Tekliflerimizde kullandığımız bir kural, parça artı fikstürü makinenin nominal tezgâh yükünün yaklaşık üçte ikisinin altında tutmaktır; böylece ağır kesme altında kayıcı ve kızaklar rahat aralıklarında kalır.
Bir makine hem kutu parçaları hem yuvarlak gövdeleri kapsayabilir mi?
Kısmen. Bir işleme merkezi yuvarlak bir gövdede deliği enterpole edebilir ve tahrikli takımlı bir torna tornalanmış parçada delik açıp kılavuz çekebilir. Delik ve dış çap eş merkezli olmak zorundaysa ve parça yuvarlaksa, torna daha temiz yoldur; parça çok yüzlü prizmatikse, işleme merkezi. Metal kaldırma hızı ve parti büyüklüğü gerisini belirler.
Gövde işleri için palet değiştirici gerekir mi?
Ancak kesme süresi yüklemenin darboğaz olacağı kadar uzunsa. Birkaç yüzü ve kaba işlenecek bir boşluğu olan parçalarda bu genellikle böyledir. Küçük kapaklarda ve kısa partilerde, iyi yapılmış fikstürlü tek tezgâhlı bir makine daha ekonomiktir.
Gövdeler için BT50 makine şart mı?
Her zaman değil. BT40, dökme demir ve alüminyumdaki orta boy gövdelerin çoğunu kapsar. BT50, koniğin ek sertliğinin ve daha büyük delik işleme kapasitesinin titreşimi ve paso sayısını azalttığı daha büyük deliklerde, daha derin kesmelerde ve daha büyük parçalarda yerini kazanır.
Parçalarınız İçin İşleme Planı Alın
Parça çizimini gönderin - işlenen yüzeyler, kontrol edici delik, data ve parti büyüklüğü - Handemo CNC size uygun makine ailesini ve bağlama sırasını önerecektir. Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okumalar: Dişli Kutusu Gövdeleri için CNC İşleme Kılavuzu büyük bir dökümdeki data sorununu ele alır, Rulman ve Flanş Gövdeleri için CNC İşleme Kılavuzu delik ile montaj yüzeyi ilişkilerini işler ve VMC vs HMC iki aileyi daha ayrıntılı karşılaştırır. Kutu ve gövde işleri ayrıca uygulama sayfalarımızda kutu ve gövde parçaları altında yer alır.