Otomotiv Şanzıman Gövdeleri için CNC İşleme
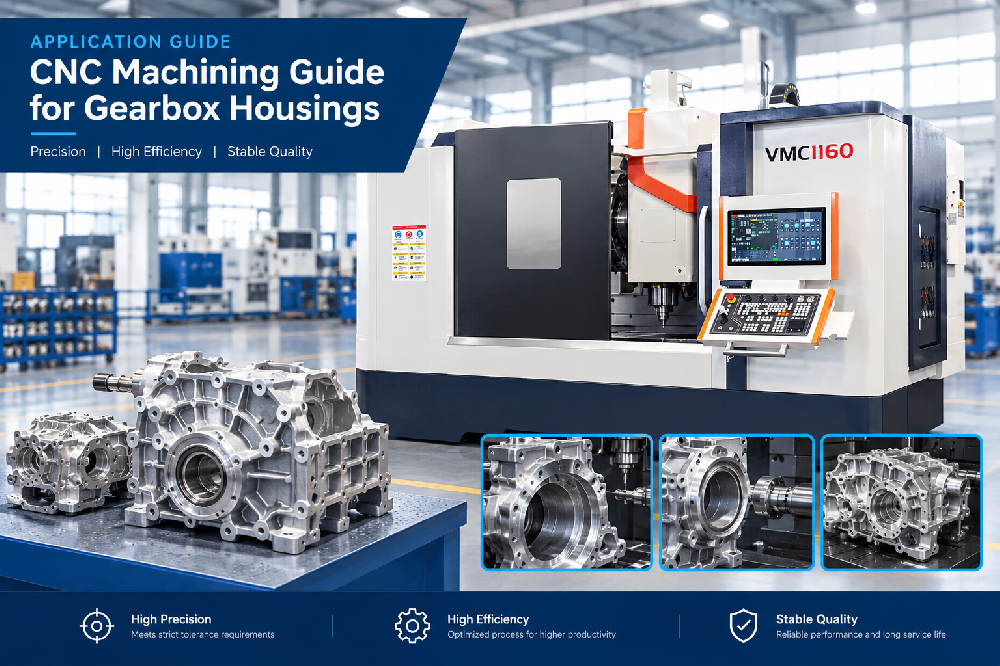
Otomotiv dişli kutusu muhafazası, bir şanzımanın millerini ve dişlilerini taşıyan büyük bir alüminyum veya dökme demir dökümdür. Yatak deliklerini ortak bir eksende tutmalı, kapak contasını kapatacak şekilde ayrık yüzü düz tutmalı ve dişli takımının yükünü taşıyacak kadar sağlam olmalıdır. İyi bir şekilde işlenmesi çoğunlukla veri kontrolü ve kararlı bir kurulumla ilgilidir. Bu kılavuz, süreci ve bunu gerçekleştiren makineleri açıklamaktadır.
Bir Şanzıman Muhafazasının İhtiyacı Olanlar
Muhafaza, giriş ve çıkış millerini alan iki ana yatak deliğine, iki yarımın birleştiği yerde bölünmüş bir yüze ve montaj cıvatalarından oluşan bir ızgaraya sahiptir. Müşterinin, derzlerin sızdırmazlığını sağlamak için deliklerin hizalı ve ayrık yüzün düz olması gerekir. Parça her iki taraftan da işlendiğinden kurulumların tek bir tutarlı veriyi paylaşması gerekir.
Rulman delikleri millerin eksenel konumunu tanımladığından kritik özelliktir. Diğer her şey ikincildir. Diğer her açıdan iyi işlenmiş bir yatak, delikler hizalanmadığında da başarısız olur.
Yataklar için Makine Seçimi
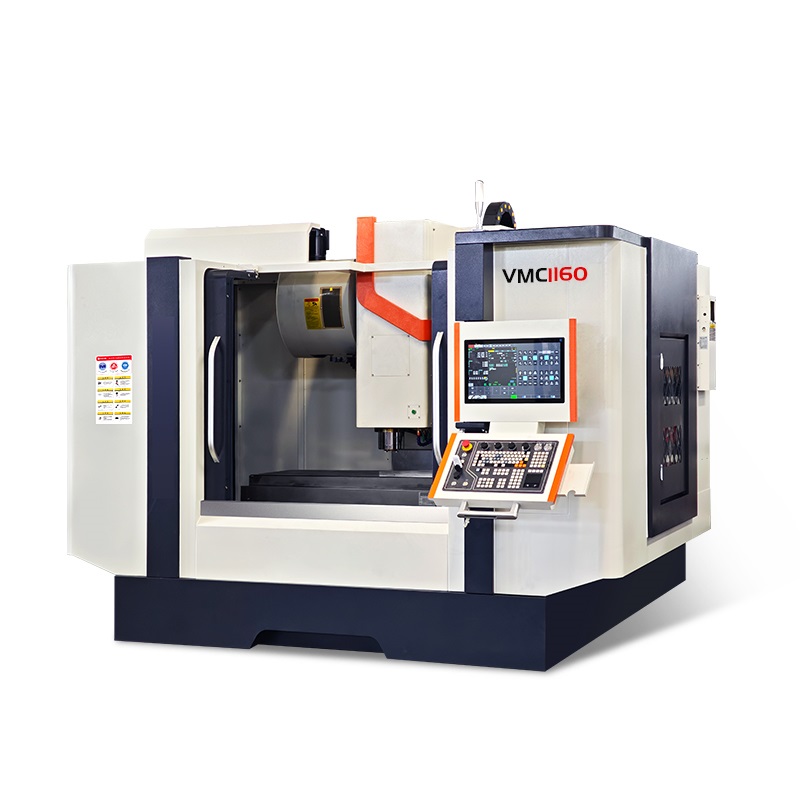
Bir Handemo VMC1160, özelliklere ulaşmak için parçanın indekslendiği orta boy bir yuvayı kullanır. Döküm için yeterli hareket ve delikleri doğru tutmak için yeterli sertlik sağlar. Yüksek hacimli çalışmalar için, paletli bir yatay işleme merkezi, yeniden yükleme yapmadan birden fazla yüzü tamamlar; bu da döngü süresini kısaltır.
Makinenin, parçanın tamamına ulaşmak için harekete ve bir deliği sapma olmadan tutabilmek için sağlamlığa ihtiyacı vardır. Gezinen bir delik, bir yuvadaki en yaygın arızadır ve sorun her zaman makineye ve kuruluma geri döner.
Veriyi Oluşturma
Veri, her şeyi bağlayan referanstır. birlikte operasyon. Parçayı ana deliğe ve ayırma çizgisine yerleştiriyoruz, ardından ikincil veri olarak üst yüzü işliyoruz. Bu yüzden delikleri, cıvata yollarını ve montaj modelini işliyoruz.
Tüm iş boyunca bir veriyi tutmak hizalamayı korur. Atölye veriyi yarı yolda kaydırırsa bu, parçanın tamamına yayılan bir hataya neden olur.Bu nedenle, ayarlandıktan sonra referansı hiçbir zaman hareket ettirmeyiz.
İşleme Sırası
Sıra, veri yüzü, ardından delikler, ardından cıvata düzeni ve ayrıntıyla başlar:
Üst yüzü veriye göre işleyin.
Şaftlar tek bir yüzeyin üzerine oturacak şekilde ana yatak deliklerini açın. ekseni.
Cıvata yollarını ve yarık yüzeyi düz bir şekilde frezeleyin.
Montaj desenini ve yağ kanallarını delin.
Her adım bir öncekinin üzerine inşa edilir. Referans yüzü kare değilse delikler hizalanmayacaktır. Bu nedenle sıralama önemlidir.
Deliklerin Doğru Tutulması
Rulman deliklerinin kasanın tüm uzunluğu boyunca doğru kalması gerekir. Bir delik işleme çubuğu kullanıyoruz ve her partinin sonunda aşınma açısından kontrol ediyoruz. Aşınmış bir kenar, koniklik veya kötü yüzey görünümü olarak görünür.
Ayrıca, yalnızca parça yerleştikten sonra bitirme pasosu alırız. Dökümler tamamen gerilimsiz değildir ve onları tek vuruşta boyutuna göre iterseniz yapı hareket edebilir. Küçük bir pay bırakarak ve hafif bir yüzey alarak delik doğru kalır.
Bölünmüş Yüzde Çalışma
Ayrık yüz, muhafazanın iki yarısının buluştuğu yerdir ve contanın tutunabilmesi için düz olması gerekir. Yüzü stabil bir kesimle işliyoruz ve düzlüğü düz kenar veya yüzey plakasıyla kontrol ediyoruz.
Delikler yapıldıktan sonra bitirme pasosu alıyoruz, böylece yüz daha önceki kesimlerden rahatsız olmuyor. Bu, contanın temiz kalmasını sağlar.
Montaj Modelini Delme
Muhafaza, iki yarıyı bir arada tutan ve onu makineye monte eden bir cıvata ızgarasına sahiptir. Muhafazanın hizalanması için cıvata deliklerinin doğru yerde olması gerekir. Deliklerle tutarlı olması için deseni referans noktasından deliyoruz.
Cıvata düzeni kapalıysa, muhafaza monte edildiğinde hizalanmayacaktır. Bu nedenle deseni deliklerle aynı referans noktasına referans veririz.
Kalite Kontrolleri
Bir yatak makineden ayrılmadan önce önemli olan şeyleri kontrol ederiz:
Delik mastarı ile delik hizalaması ve ovalliği.
Düz kenar veya yüzey plakasına göre bölünmüş yüzey düzlüğü.
Cıvata modeli konumu ve boyut.
Delik duvarlarını ve sızdırmazlık yüzeyini bitirin.
Yağ galerisinde hiçbir talaş veya çapak kalmadığını.
Bu kontroller, bir grup dökümü kullanılabilir bir yatak partisine dönüştürür.
Yataklarınızı Düşünmek
Yatakları, kasaları veya benzer kutuları işliyorsanız aynı prensipler geçerlidir.Temiz bir referans noktası oluşturun, her operasyonda bunu koruyun ve yapı yerleştikten sonra bitirme geçişini yapın. Makinenin parça için hareket mesafesine ve sağlamlığa ihtiyacı var.
Gövde işi için bir makine seçiyorsanız parçalarınız hakkında konuşmaktan ve uygun bir çözüm önermekten memnuniyet duyarız. Aşağıdaki iletişim formunu kullanın, size geri döneceğiz.