Kalıp Boşluklarının CNC İşlenmesi: Uygulama Rehberi
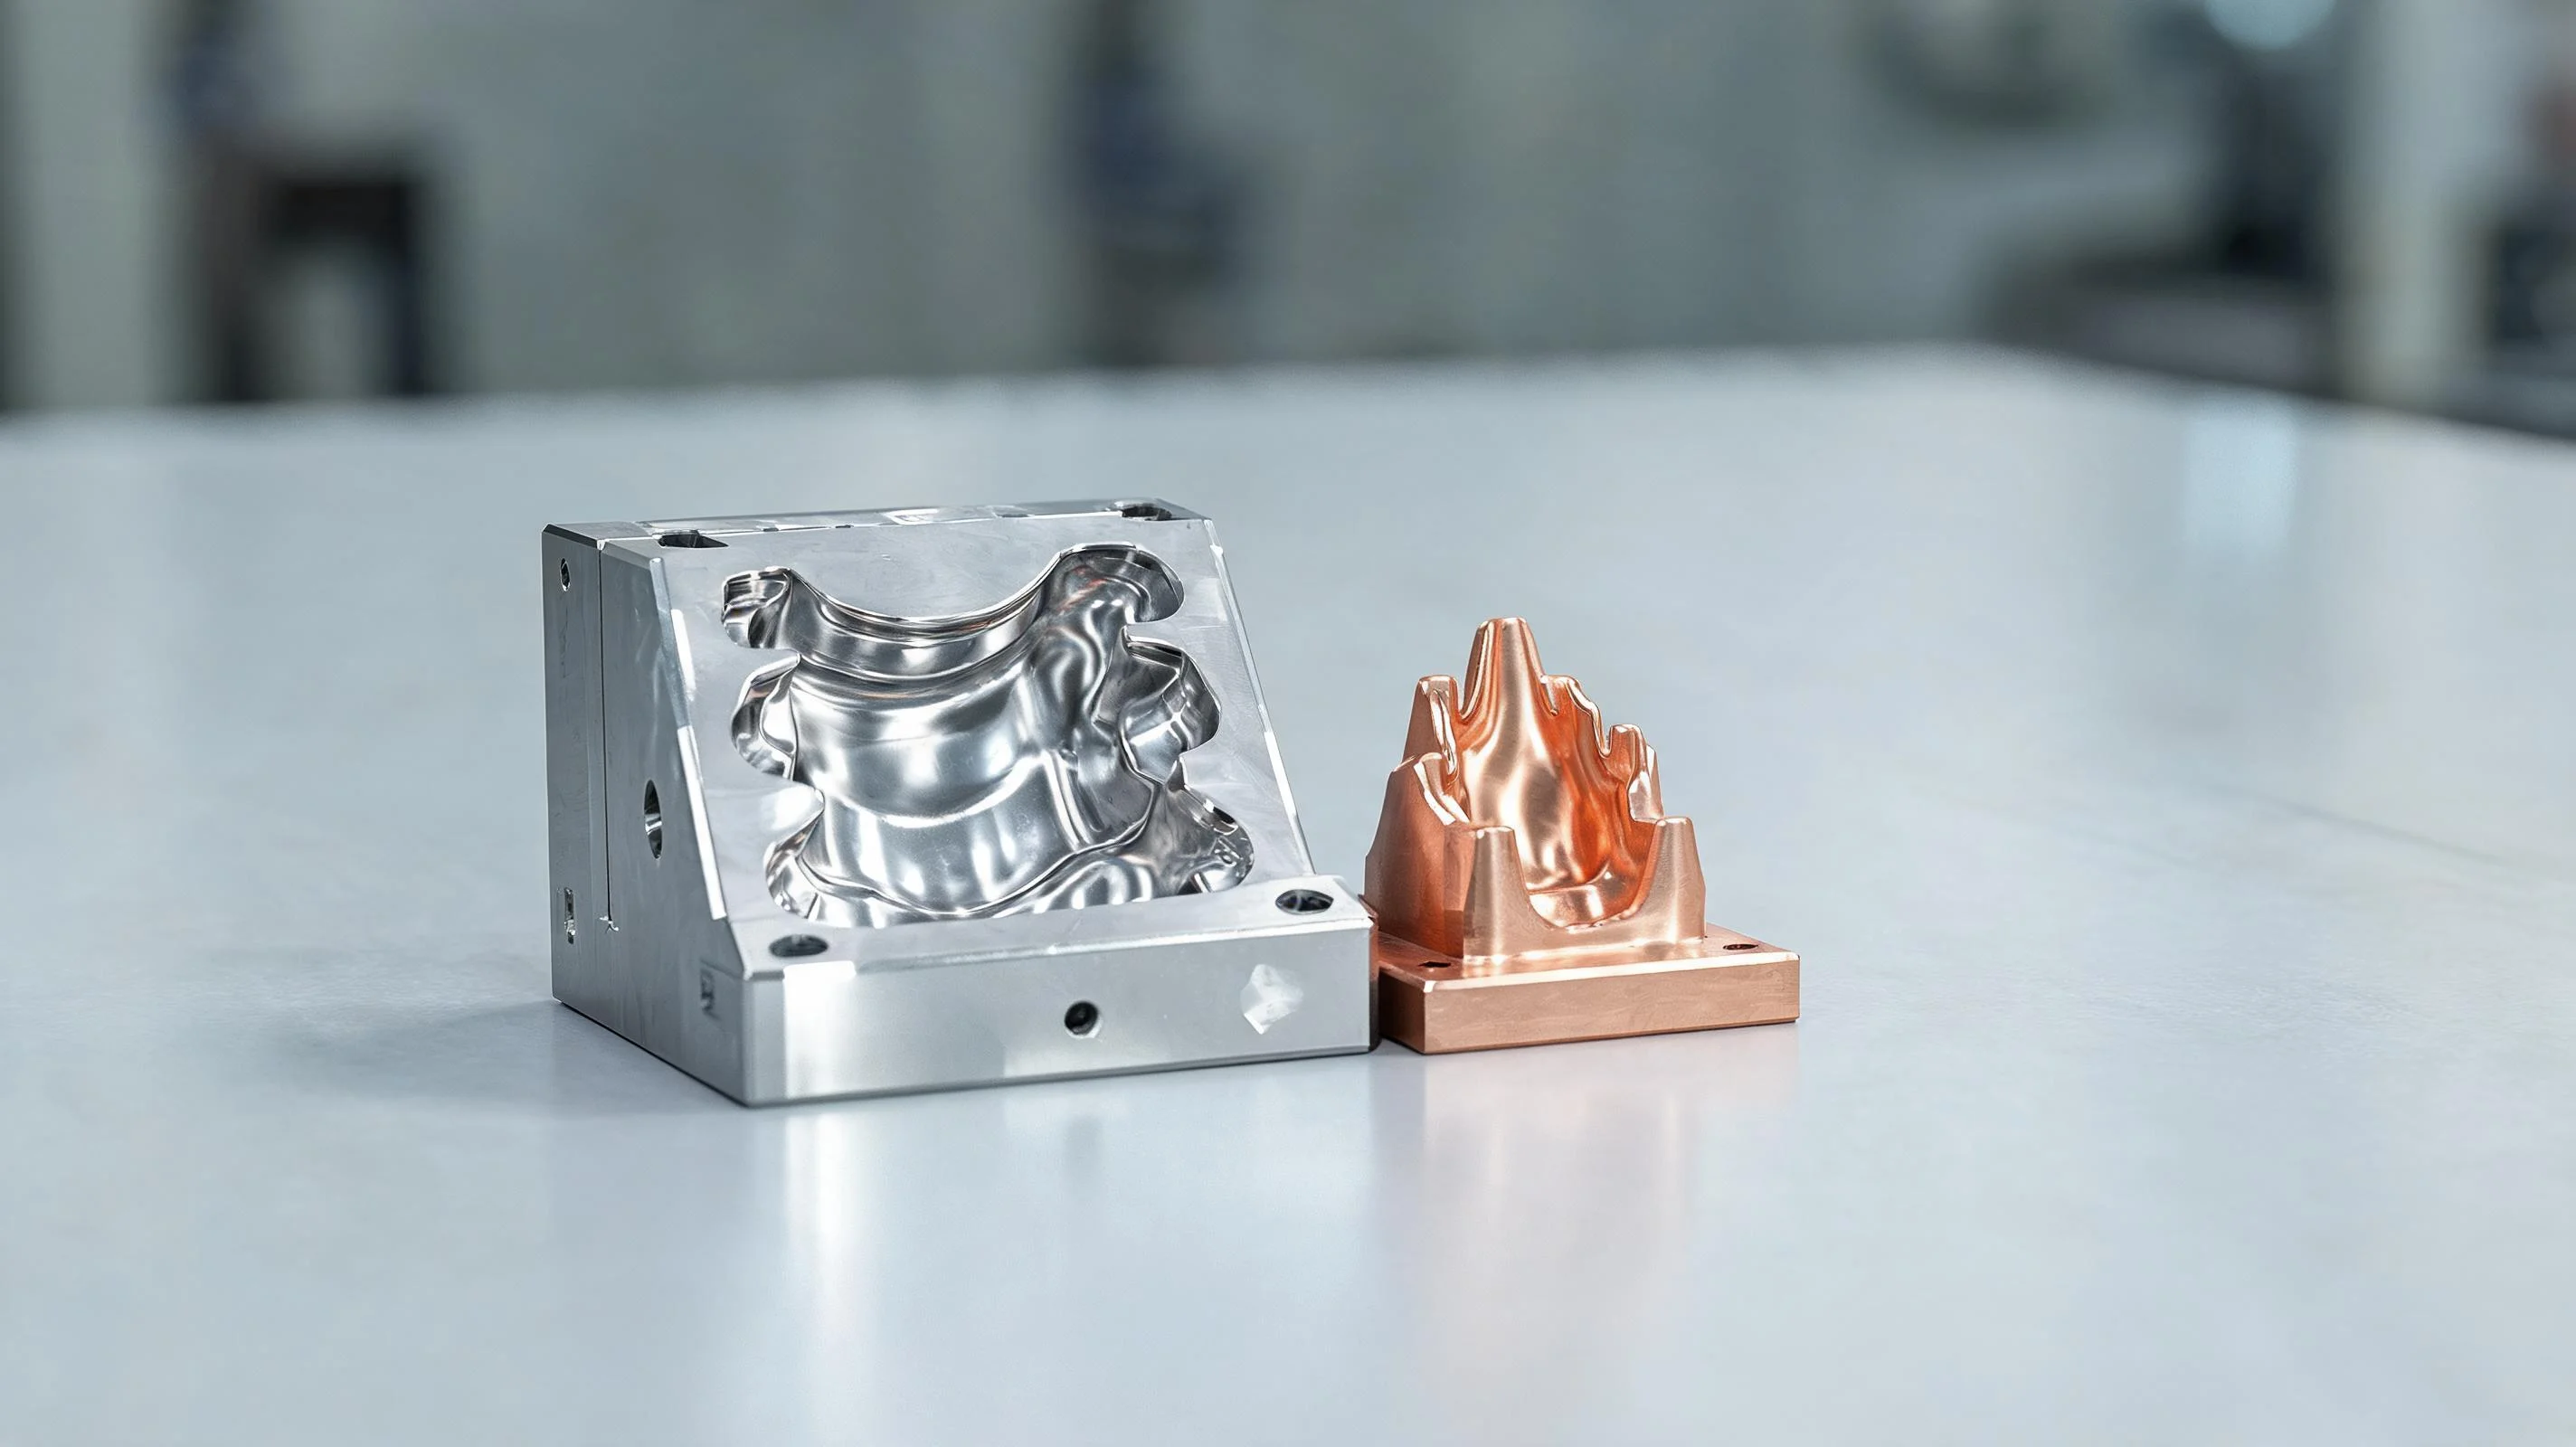
Kalıp boşluğu, bir makine atölyesinin zanaatını kanıtladığı yerdir. Boşluk, tasarımcının amaçladığı şekli tam olarak yansıtmalı, temiz bir şekilde parçalanan bir yüzeye sahip olmalı ve aletin tüm ömrü boyunca sadık kalmalıdır. Çoğu zaman aynı atölye, bir EDM platinindeki boşluğu yakan bakır elektrodu da işliyor. Bu kılavuz, kalıp boşluklarının ve elektrotların nasıl işleneceğini, çalışan takımları ve işe uygun makineleri kapsar.
Kalıp İşleme Neleri İçerir?
Kalıp boşluğu karmaşık üç boyutlu bir formdur. Doğrudan işlenebilir veya elektrot olarak kesilip daha sonra EDM ile çeliğe yakılabilir. Çoğu boşluk işi P20, H13 veya NAK80 gibi sertleştirilmiş takım çeliğinde veya korozyonun önemli olduğu paslanmaz çelikte yapılır. Parçalar yekpare bir bloktan yapıldığından tüm iş, formu ve bitişi korurken malzemeyi çıkarmaktır.
Talepler her zaman aynıdır: tutarlı bir yüzey kaplaması, tasarıma uygun bir boşluk ve formun derinliklerini koruyan ayrıntı. Baskıyla eşleşmeyen bir kalıp hurdadır, bu nedenle işlemin ilk elektrottan sonuncuya kadar tekrarlanabilir olması gerekir.
Kalıp Çalışması için Makine Seçme
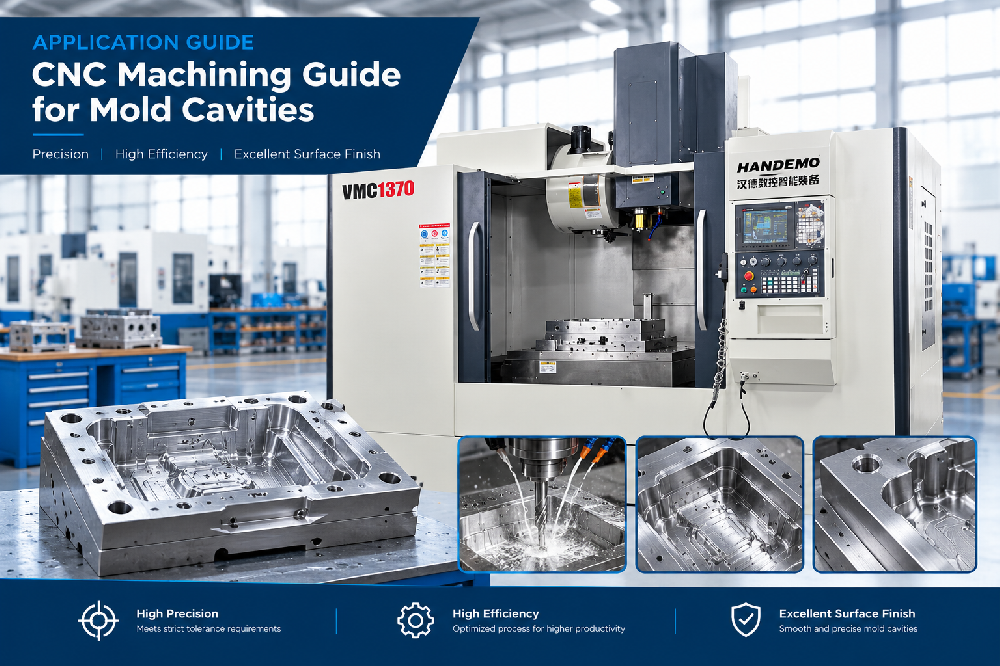
Kalıp işi en iyi şekilde, titreşim olmadan kesim yapabilecek kadar sert ve iyi bir yüzey elde edecek kadar tekrarlanabilir bir makinede yapılır. Bir Handemo VMC1370D, bir boşluğun ihtiyaç duyduğu sertlik ve iş mili kontrolü ile kalıp bitirme için ayarlanmıştır. Daha küçük bir boşluk için, VMC1160 işi aynı tekrarlanabilirlikle gerçekleştirir.
İş mili en önemli parçadır. Küçük bir kesicinin ihtiyaç duyduğu hızlarda sorunsuz çalışan bir iş mili, yüzeyi işaretlemeden hafif bir son işlem geçişi yapmanıza olanak tanır. Makine yapısının da sert olması gerekir çünkü çerçeve sert değilse hafif bir kesim çoğunlukla makinedeki yayı kaldırır.
Kavisli İşleme için Takımlar
Kalıp boşluğu için takımlar genellikle çeşitli boyutlarda yuvarlak uçlu parmak frezelerdir. Büyük bir alet boşluğu hızlı bir şekilde pürüzlendirir, ardından giderek daha küçük aletler detayı taşır. Boşluk derinleştikçe takım uzar ve uzun takım daha az rijit olur.Bitirme sorunları genellikle burada başlar.
Şeklin izin verdiği her yerde kısa, keskin bir kesici kullanıyoruz ve geçişler arasında kalan girintili çıkıntının minimum düzeyde olması için küçük bir adım atıyoruz. Aşınmış bir yuvarlak uç yüzeyde donuk bir bant olarak görünecektir, bu nedenle aleti kenarını kaybetmeden değiştiriyoruz. İnce bir yüzey elde etmek için, çok hafif bir kesme ve yavaş ilerlemeyle son bir paso alabiliriz.
İşleme Pasoları
Olağan sıra kaba işleme, yarı ince talaş işleme ve ince talaş işlemeden oluşur. Kaba işleme, büyük bir aletle ve ağır bir kesimle malzemenin çoğunu giderir. Yarı finiş, finiş takımı için küçük ve eşit bir pay bırakır. Bitirme, son şekli ve bitişi oluşturmak için aleti tutarlı bir adımla yüzey üzerinde gezdirir.
Her geçişin bir amacı vardır. Yarı ince işlemeyi atlar ve doğrudan kabadan bitişe giderseniz, son işlem takımı eşit olmayan bir pay görür ve son işlem zarar görür. Payı eşit tutarak yüzey düzgün olur.
Elektrot İşleme
Bir boşluk EDM ile yakıldığında, atölye bir bakır elektrodu ters şekle göre işler. Elektrotun kaviteye tam olarak uyması gerekir çünkü elektrottaki herhangi bir hata yanıkta kendini gösterir. Bakır yumuşaktır ve kesilmesi kolaydır, ancak aletler aşınır ve kolayca çapaklanır.
Elektrodu keskin kesiciler ve hafif bitirme pasolarıyla işliyoruz. Elektrotun da boşluğun kendisi ile aynı özeni göstermesi gerekir çünkü son parçayı tanımlayan ana parçadır. İnce elektrot, makinenin ayrıntı tutma yeteneğinin iyi bir testidir.
Malzemeler ve Nasıl Kesilir
Malzeme, kesicinin nasıl davranacağını belirler. P20, iyi işlenen, önceden sertleştirilmiş bir çeliktir ve üretim kalıpları için yaygın bir seçimdir. H13, sıcaklığa dayanıklı ve basınçlı döküm için kullanılan bir sıcak iş çeliğidir. NAK80, iyi cilalanan, optik parçalar ve ince detaylar için kullanılan, önceden sertleştirilmiş bir çeliktir. Paslanmaz, korozyona karşı dayanıklıdır ancak daha aşındırıcıdır, bu nedenle kaplanmış bir takım ve sabit bir besleme gerektirir.
Bakır elektrotlar için malzeme yumuşaktır ancak çapak verir. Kenarı temiz tutmak için keskin bir alet ve hafif bir kesim kullanıyoruz. İlerleme ve hız, işin tamamına göre değil, malzemeye göre ayarlanır.
Genel Kalıp Sorunlarından Kaçınma
Kalıp işlemedeki sorunlar öngörülebilir. Gevezelik, kurulum çok hafif olduğunda veya araç çok uzun olduğunda ortaya çıkar. Kötü bir yüzey, aşınmış bir aletten veya eşit olmayan bir paydan kaynaklanır. Boyutsal sapma, termal olarak kararlı olmayan bir makineden veya fikstür içinde hareket eden bir parçadan kaynaklanır.
Düzeltme genellikle aynıdır: Kurulumu sağlam tutun, keskin bir alet kullanın, payı eşit tutun ve makinenin eşit sıcaklıkta çalışmasına izin verin. Bunlar yerinde olduğunda boşluk işi tekrarlanabilir.
Soğutma Sıvısı ve Talaş Kontrolü
Soğutma sıvısı boşlukta iki iş yapar: takımı serin tutar ve talaşları temizler.Derin bir boşlukta talaş temizleme daha zor bir iştir. Talaşlar formun alt kısmında toplanırsa yeniden kesilebilirler, bu da yüzeyi işaretler ve takımı aşındırır.
Soğutucuyu talaşları formdan dışarı süpürmeyi hedefliyoruz ve hafif bir kesimin az miktarda talaş bıraktığı son işlem geçişinde hava kullanabiliriz. Boşluğu temiz tutmak, kaplamayı temiz tutmanın bir parçasıdır.
Kalıp Çalışmanız Hakkında Düşünmek
Boşlukları, elektrotları veya başka bir alet ve kalıp işini işliyorsanız, makine seçimi hızdan çok sertliğe ve tekrarlanabilirliğe bağlıdır. Bir çalışma boyunca iyi bir yüzey elde eden bir makine ve kalıbın ihtiyaç duyduğu küçük aletleri kullanan bir iş mili size iyi hizmet edecektir.
Çalıştırdığınız kalıp ve takım işi hakkında konuşmaktan ve ona uygun bir makine önermekten mutluluk duyarız. Aşağıdaki iletişim formunu kullanarak bize ulaşın, seçeneklerle geri döneceğiz.