CNC İşleme Kalıp Tabanları: Proses ve Makineler
Kalıp işi genellikle boşluk işi olarak tanımlanır, ancak bir kalıphanede saatlerin çoğu boşluğu taşıyan plakalara harcanır. Taban, düz, paralel ve kare şeklinde bitirilmesi gereken, kesici ucu sallanmadan yerleştiren ceplere ve alet her kapandığında iki yarıyı tekrar hizaya getiren kılavuz deliklere sahip bir dizi kalın çelik plakadan oluşur. Bir plaka düz olmadığında, ona cıvatalanan hiçbir şey de düz olmayacaktır ve montajcı bunu anlayacak kişidir.
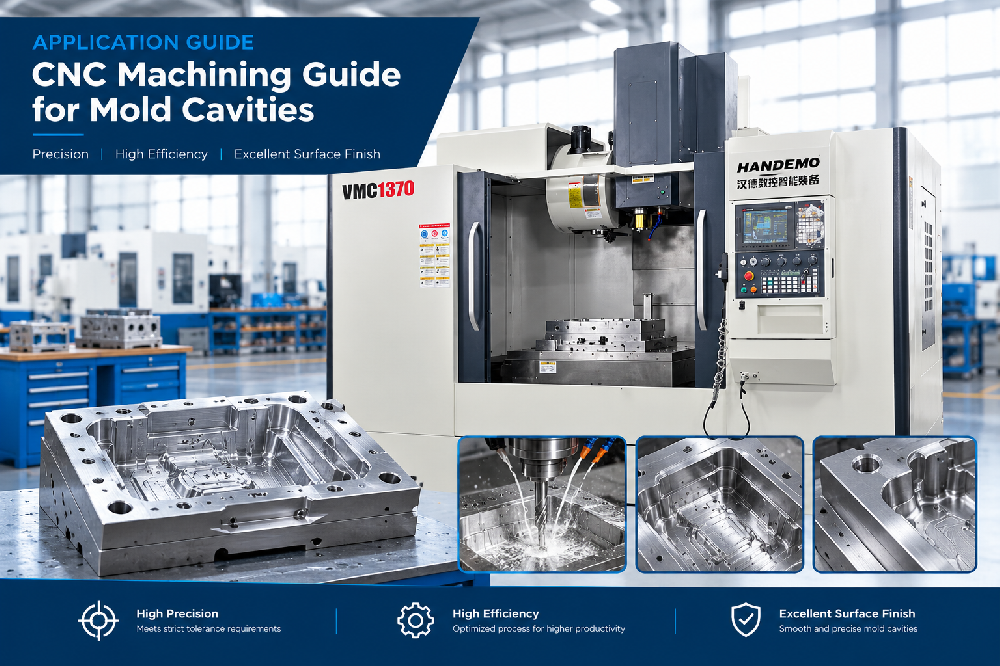
Bu kılavuz işin plaka tarafıyla ilgilidir: Bir kalıp tabanının gerçekte ne yapması gerektiği, içerdiği çelikler, işleme sırasında büyük bir plakayı sabit tutan sıra, ihtiyaç duyduğu iş bağlama ve üzerine koyacağımız makineler. Etrafındaki plaka yerine boşluğun kendisini kesiyorsanız kalıp boşluğu işleme kılavuzumuz bu rotayı kapsar; bu tabanda, plakalarda ve kılavuz sisteminde kalır.
Kalıp Tabanının Yapması Gerekenler
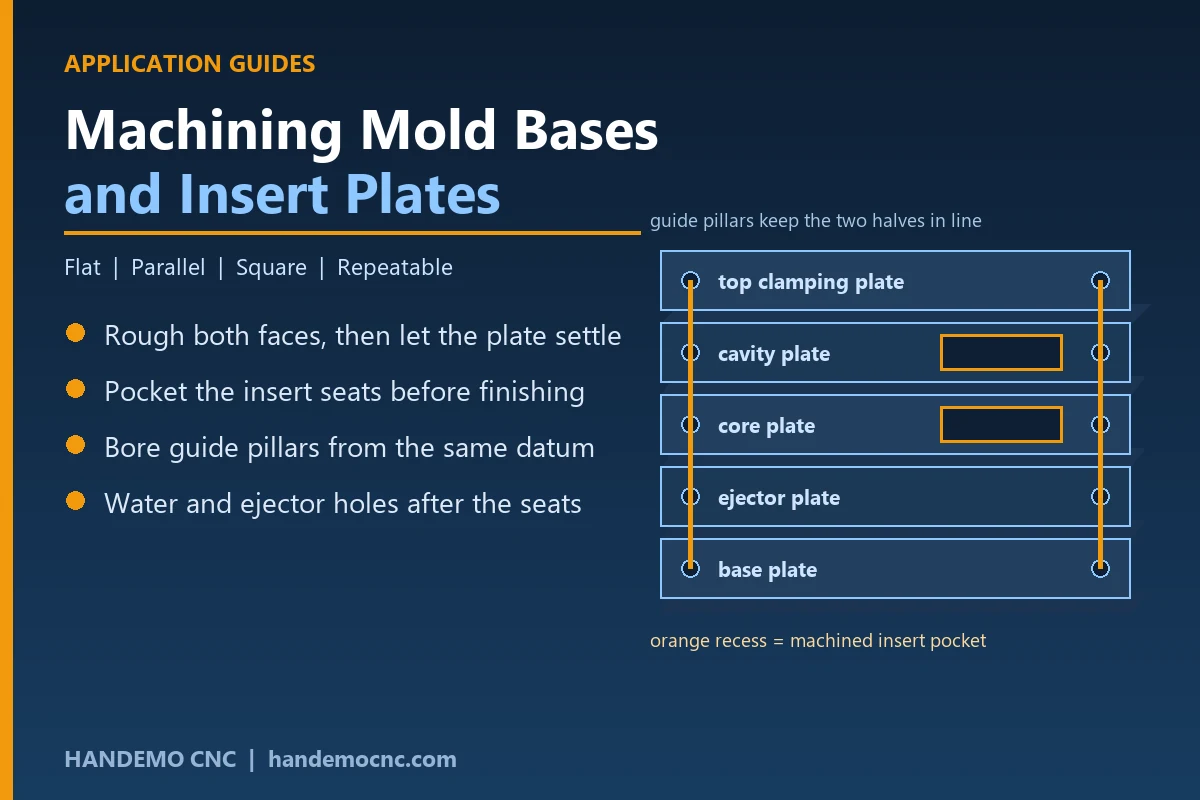
Taban, aynı anda birden fazla işin yer aldığı bir çerçevedir. Boşluk ve göbek parçalarını birbirleriyle sabit bir ilişki içinde tutmalı, her döngüde yarıları aynı hizada yönlendirmeli, ejektör sistemini taşımalı ve ısıyı aletten dışarı çeken su devrelerini sağlamalıdır. Her görev farklı bir özelliğe bağlıdır ve her özelliğin işleme sırasında kendi yeri vardır.
Yüzler en önemli şeydir. Sabit ve hareketli yarımlar, ayırma yüzleri aracılığıyla birbirlerine referans verir, dolayısıyla her plakanın dış yüzleri düz ve birbirine paralel olmalıdır. Aksi takdirde plaka montaj sırasında pullanır veya kazınır. Bir tabanın pullanması, işlemenin hiç tamamlanmadığının bir işaretidir.
Sonra koltuklar geliyor: ekleri tutan cepler, kılavuz sütunu ve burç delikleri, ejektör ve su deliklerinin düzeni. Cepler boşluğun nerede olacağına ve ne kadar iyi destekleneceğine karar verir. Kılavuz delikleri, yarımların her seferinde sıralanıp sıralanmayacağını belirler. Biraz cömert olan cep, kesici ucun enjeksiyon basıncı altında kaymasını sağlar; makineyle işlenmiş bir kılavuz delik konumu, alet kapanırken yarımları yanlara doğru çeker.
Göreceğiniz Çelikler
Tabanların çoğu, takım çeliği yerine düz veya önceden sertleştirilmiş plakadan kesilir, çünkü parçayı plaka oluşturmaz, kesici uç oluşturur.Yaygın seçenekler arasında küçük aletler ve prototipler için düşük veya orta karbonlu plaka, ceplerin ve kılavuz deliklerin tekrar tekrar kenetleneceği önceden sertleştirilmiş bir plaka ve aşındırıcı polimerlerle çalışan veya işlemler arasında nemli depoda duran aletler için paslanmaz plaka yer alır.
- Prototip takımlar ve kısa vadeli tabanlar için yumuşak çelik levha
- Tekrar tekrar monte edilen ve soyulan üretim tabanları için önceden sertleştirilmiş plaka
- Aşındırıcı reçineler ve tıbbi veya gıdayla temas eden aletler için paslanmaz plaka
- Etraflarında yumuşak kalan plakalara yerleştirilmiş sertleştirilmiş ekler ve kılavuz sütunlar
Plakanın durumu, ilk operasyona kaliteden daha fazla karar verir. Sıcak haddelenmiş levha bir kabukla ve gerilimin içine kilitlenmiş halde gelir. Bir yüzünden deriyi çıkarırsanız diğerinden almazsanız denge değişir ve plaka eğilir. Her iki yüzü de aynı kenetleme yöntemiyle kesmek ve daha sonra bitirme geçişi için hafif bir pay bırakmak, plakanın cebe girdikten sonra hareket etmesini durduran şeydir.
İşlem Sırası
Temel olarak sıralama bir tercih meselesi değildir. Son işlem tamamlandığında parçanın düz kalmasını sağlayan şey budur.
Önce Her İki Yüzü de Sert
Plakanın gerilimini eşit şekilde serbest bırakması için her iki yüzü de tek bir kenetleme işlemiyle pürüzlendirin, ardından bitirmeden önce yerleşmesini bekleyin. Ağır talaş kaldırma, plaka hala kalın ve sert iken, cepler kesildikten sonra değil, başlangıçta yapılmalıdır. Plakanın büyük olduğu durumlarda, fikstür üzerinde sabit bir adımla birden fazla geçişte kaba talaş işleme yapmak, tek bir ağır geçişten daha kolaydır.
Ekleme Koltuklarını Cebe Atın
Ekme cepleri normalde yüzeyler pürüzlendirildikten ve plaka yerleştikten sonra işlenir. Bunları uzun bir erişim yerine sert bir aletle ve kontrollü bir adım atarak kesin, çünkü esnek bir aletle kesilen bir cep duvarı, üstündeki yüzeye dik oturmayacaktır. Cebin, dönen kesicinin ulaşamayacağı bir iç köşesi varsa, bu köşe EDM için bırakılır veya elle bitirilir ve plaka tel makinesine gitmeden önce alet üreticisi ile bu konuda anlaşmaya değer.
Kılavuz Sütunu ve Burç Deliklerini Delin
Kılavuz delikler tüm takımın hizalanmasıdır, dolayısıyla kritik özellikler arasında en son ve ceplerle aynı referans noktasından işlenirler. Plaka taşındıktan sonra ikinci bir makinede sıkmak yerine aynı ortamda sıkmak işin en ucuz sigortasıdır. Delikler genellikle bir delme başlığıyla tamamlanır veya bastırılacak sütuna uyacak şekilde raybalanır ve bağlantı, sütunu tutacak kadar sıkı olmalı ve aynı zamanda plakayı bozmadan preslenmesine de izin vermelidir.
Su Hatları, İtici Delikler ve Musluklu Özellikler
Su hatları ve fırlatma delikleri koltukları takip eder, böylece gezici matkap bitmiş deliğe zarar veremez veya cep duvarına zarar veremez.Çapraz delinmiş devrelerin uçlarının tıkanması gerekir ve alet zaten bir parti çalıştırdıktan sonra tıkalı bir hat bulmak yerine, devreyi montajdan önce havayla kontrol etmek daha iyidir.
Büyük Plaka Üzerinde İş Parçası Tutma
Büyük plakalar, kenetleme işleminin kendisi tarafından düz bir şekilde işlenme olasılığı en yüksek olan parçalardır. Doğru olmayan bir şekilde masaya sert bir şekilde sıkıştırılan bir plaka, kelepçe durumuna göre kesilecek, ardından kelepçeler çıkarıldığı anda geri yaylanacak ve hata yalnızca montaj sırasında ortaya çıkacaktır.
Riskin çoğunu üç alışkanlık kaplıyor. Plakayı tüm alanı boyunca uyumlu paralellikler veya kare alt plaka ile destekleyin, böylece iki temas noktası arasında hiçbir şey köprülenmeyecektir. Kelepçeyi açıklığın ortası yerine sert noktalar üzerinde tutun ve son geçişleri hafif baskıyla yapın. Her iki tarafa da ulaşması için döndürülmesi gereken bir plaka için bir çift çıkıntı işleyin veya yumuşak çeneler kullanın, böylece ikinci kurulum her seferinde aynı referansla tekrarlanır.
Plakanın kapladığı alana göre ince olduğu durumlarda, manyetik bir masa veya vakum plakası tutuşu yüze yayar ve yerel basınç noktalarını tamamen ortadan kaldırır. Aynı taban ailesini tekrar tekrar çalıştıran bir mağaza için, sabit duraklara sahip özel bir fikstür, ilk partide kendi masrafını çıkarır.
Temel İş İçin Teklif Vereceğimiz Makineler
Temel iş çoğunlukla uzun yerine geniş bir plaka üzerinde yüzey frezeleme, cep açma ve delik işlemedir; bu, yeterli tabla ve birkaç ayarda plakayı kaplamak için hareket içeren dikey bir işleme merkezini işaret eder. Ürün yelpazemizde VMC1370D ilk bakacağımız makinedir: kalıp ve kalıp grubunda yerleşiktir, geniş bir taban için tabla ve cep duvarlarını bitirmek için iş mili içerir. Daha küçük tabanlar ve yuvalar VMC1160'a rahatça sığar.
Ceplerin derin olduğu veya parçanın en iyi yandan erişilebilen özelliklere sahip olduğu durumlarda, yatay bir makine ayar sayısını azaltır. HMC800DT paleti indeksler, böylece bir tabanın birkaç yüzü plakayı serbest bırakmadan işlenir, bu da yüzleri, cepleri ve kılavuz deliklerini birbiriyle ilişkili tutar.Açılı kızaklar, kaldırıcılar veya üç boyutlu su devreleri taşıyan plakalar için beş eksenli bir platform, açılı çalışmayı özel bir sabitleme gerektirmeden tamamlar ve HTMC800T bu şeklin ailelerini kapsar.
Tabanlar hacimli olarak üretildiğinde darboğaz genellikle kesmekten ziyade yüklemedir. portal yükleyici veya palet havuzu, bir plakanın işlenmesi sırasında diğerinin ayarlanmasına olanak tanır ve taban ağır olduğundan ve elle kaldırılması zor olduğundan, bu tam olarak otomasyona uygun türde bir parçadır. Uygulayacağımız kural, süreci halen değişmekte olan bir işi değil, zaten temiz bir şekilde çalışan bir kalıp işini otomatikleştirmek olacaktır.
Gönderilmeden Önce Montajın Kontrol Edilmesi
Son kesim alındığında taban bitmiş sayılmaz. Plakaların bir araya gelmesi ve kılavuz sisteminin bağlanmadan kayması ile işlem tamamlanır. Montaj sırasında ayırma yüzeyleri düz bir kenara veya bir yüzey plakasına göre kontrol edilir, uçların iki köşe yerine tam tabanı üzerine oturduğunu doğrulamak için cepler maviye boyanır ve plakalar kapalıyken ve vidalar aşağı çekilmişken kılavuz sütunların serbest hareket açısından kontrol edilir.
Makine atölyesinde yalnızca iki köşesine temas eden bir koltuk bulmak, baskı makinesinden çok daha ucuzdur. Montaj alanının yanında bir yüzey plakası ve bir tespit presi bulundurmak ve her bir alet için yuva temasını kaydetmek, öznel "doğru hissettiriyor" ifadesini bir sonraki vardiyanın tekrarlayabileceği bir şeye dönüştürür.
SSS
Kalıp tabanı yığın yerine tek bir plakadan işlenebilir mi?
Küçük takımlar bazen tek bir bloktan kesilir, ancak istiflenmiş bir tabanın işlenmesi daha kolaydır, tek bir plaka aşındığında bakımı daha kolaydır ve parça değiştiğinde değişiklik yapılması daha kolaydır. Üretimdeki her şey için yığın pratik yoldur.
Cepler yüzler bitmeden önce mi yoksa sonra mı kesilmeli?
Yüzler pürüzlendirildikten ve plaka yerleştikten sonra cep, ancak cepler ve delikler tamamlanana kadar yüzeylerde bitirme pasosunu bırakın. Bu şekilde referans yüzleri, nihai olarak mevcut olacak şekilde plakadan en son işlenir.
Büyük bir tabağın eğilmesini nasıl önlersiniz?
Aynı sıkma işleminde her iki tarafı da pürüzlendirin, plakanın yerleşmesini sağlayın, sıkıştırıldığında tamamen destekleyin ve hafif bir baskıyla bitirin. Eğilmenin çoğu, kesiciden değil, eşit olmayan gerilim salınımından ve kenetlemenin kendisinden kaynaklanır.
Tabanın yatay bir işleme merkezine ihtiyacı var mı?
Yalnızca geometri bunu istediğinde. Bir yüzünde cepler ve delikler bulunan düz bir plaka, dikey bir makinede iyi çalışır.Parçanın birden fazla yüzünde kritik özellikler taşıdığı durumlarda, yatay olarak indeksleme, plakayı yeniden sıkıştırmadan bunların birbiriyle ilişkili kalmasını sağlar.
Bir taban fiyat teklifi vermek için neye ihtiyacınız var?
Cep ve delik konumlarını içeren plaka çizimi, plaka malzemesi ve durumu, yuvalar için kesici uç boyutları ve yıllık takım sayısı. Bununla işlem sırasını, iş parçasını tutmayı ve ürün yelpazemizdeki döngüyü taşıyan makineyi önerebiliriz.
Üretmeye Çalıştığınız Plakayı Bize Gönderin
Çizimi, malzeme durumunu ve yıllık miktarı gönderin; biz de operasyon sırasını, fikstürü ve ürün yelpazemizden işe uygun makineyi sunarak geri döneceğiz. Handemo 2008'den bu yana takım tezgahları üretiyor ve 220.000 m²'lik bir tesisten 150'den fazla ülkedeki alıcılara tedarik sağlıyor, bu nedenle size hacmine uymayan bir hücre satmak yerine basit bir fikstürle dikey bir makinede hangi tabanların kalması gerektiğini anlatmayı tercih ediyoruz. kalıp ve kalıp imalatı sayfamız bu iş için oluşturduğumuz makine ailelerini listeler ve daha geniş uygulama kılavuzları kümesi komşu parça ailelerini kapsar.
İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okumalar: CNC Kalıp Boşluklarını ve Elektrotları İşleme | CNC Rulman ve Flanş Yatakları için İşleme Kılavuzu | VMC ve HMC: İşleme Merkezi Nasıl Seçilir