CNC Otomotiv Parçalarının İşlenmesi: Bir Uygulama Kılavuzu
Otomotiv işi nadiren tek bir parça olarak gelir. Bir palet üzerinde bir braket, üzerinde döküm numarasının damgalandığı bir muhafaza veya bir alıcının, tekrar siparişini üç hafta geciktiren birinden temin ettiği bir şaft olarak geliyor. Parçanın kendisi genellikle kolay kısımdır. İşin karlı olup olmadığına karar veren şey, kaç kez kenetlenmesi gerektiği, döngünün ne kadarının beklemek yerine kesmeye harcandığı ve ellinci bin parçanın ilki gibi davranıp davranmayacağıdır.
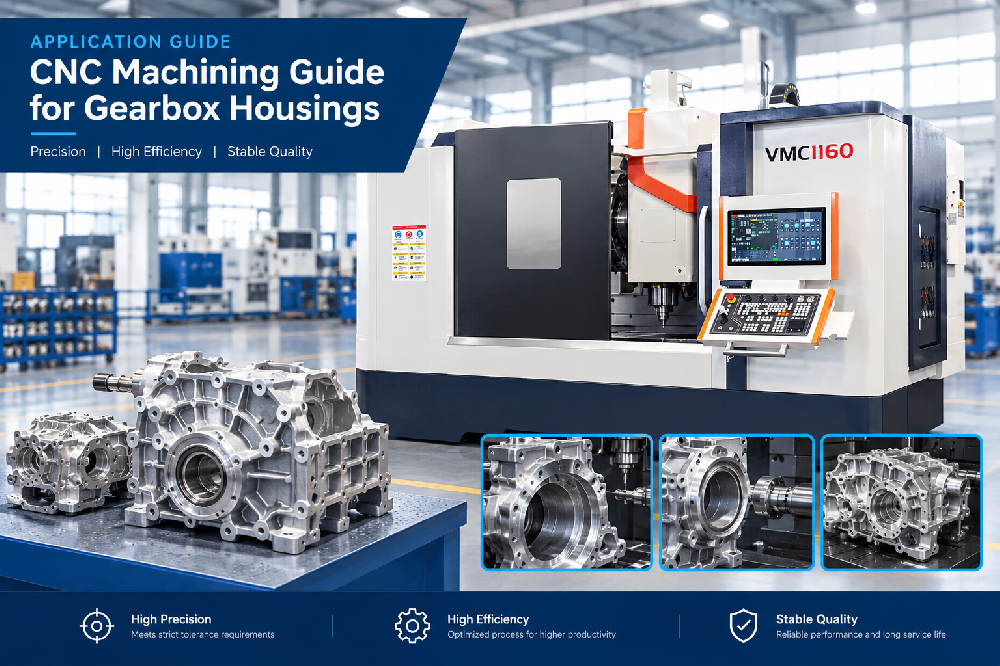
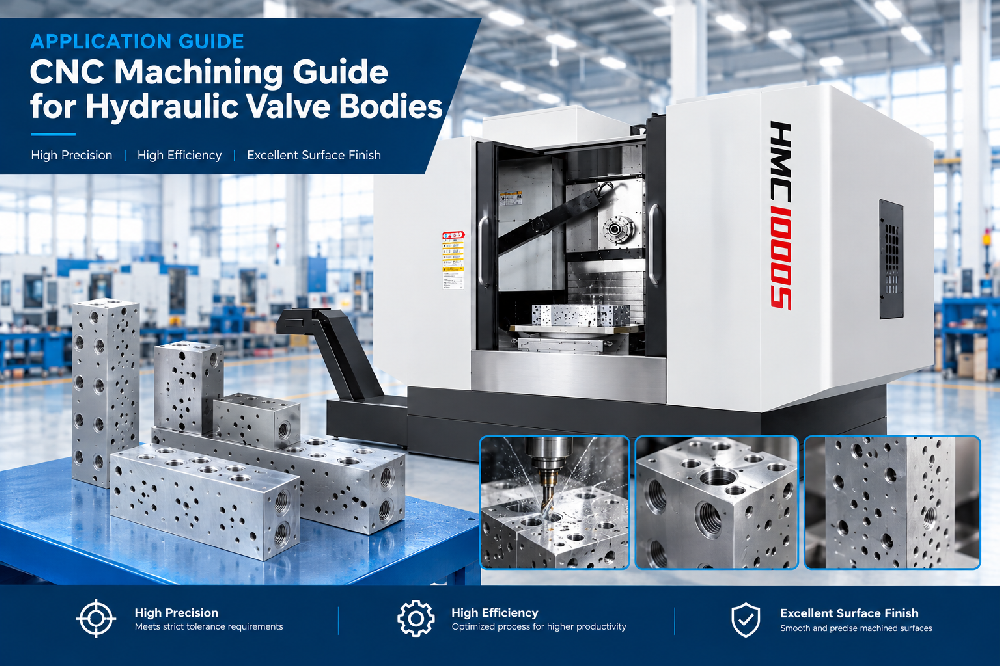
Bu kılavuz, tek bir bileşenden ziyade otomotiv işleme işinin şekliyle ilgilidir: kapıdan gerçekte ne geldiği, malzemenin ve çizimin sizi diğerine değil de bir makineye nasıl ittiği ve parça başına maliyeti sessizce belirleyen fikstür ve süreç kararları. Bileşen düzeyinde ayrıntılar için dişli kutusu muhafazaları, hidrolik valf gövdeleri ve rulman ve flanş muhafazaları bu aileleri daha da derinleştiriyor.
Bir Otomotiv İşinde Aslında Neler Sağlanır
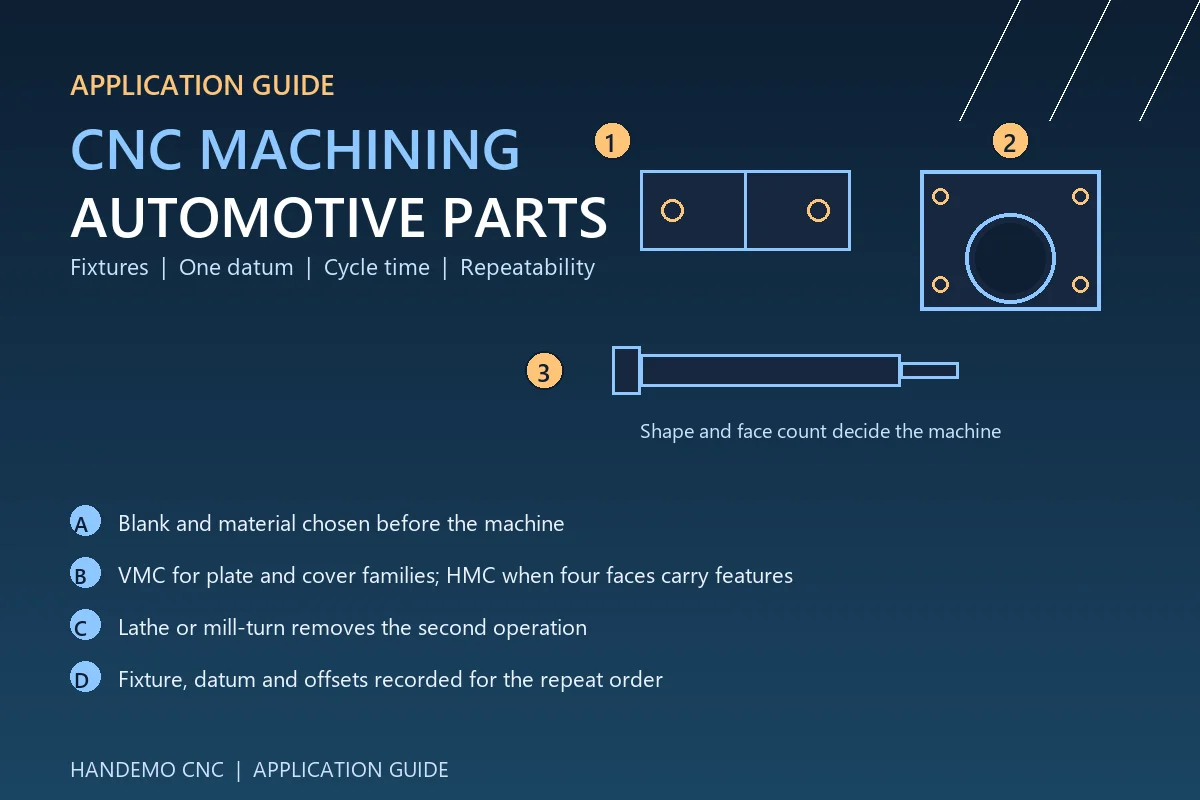
Otomotiv işleme işi birkaç tanınabilir şekle bölünür ve her birinin farklı bir maliyet etkeni vardır.
Braketler, plakalar, kapaklar ve küçük muhafazalar döküm veya düz plaka olarak gelir. Özellikler iki veya üç yüze yayılmıştır, hacimler yüksektir ve döngü kısadır. Burada para, yükleme ve boşaltma süresine ve bir fikstürün aynı anda kaç parçayı tutabileceğine bağlı olarak kazanılır veya kaybedilir.
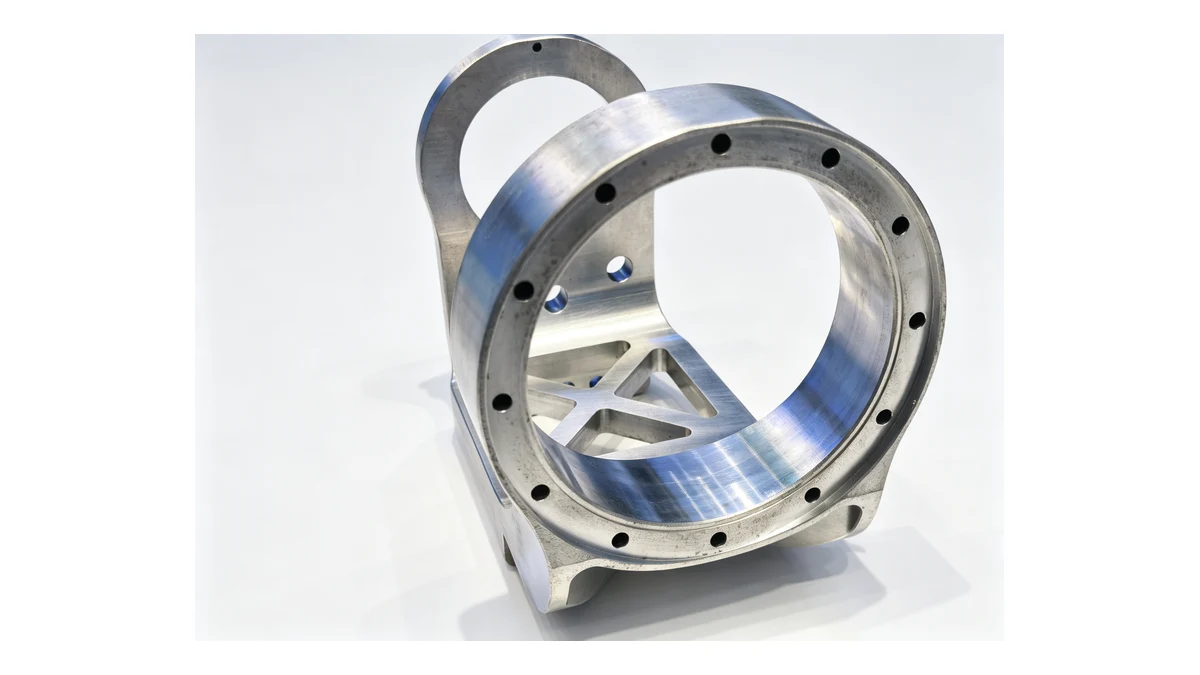
Büyük mahfazalar, dişli kutusu mahfazaları ve debriyaj gövdeleri, uzun bir eksen boyunca birbiriyle hizalanması gereken deliklere sahip dökümler olarak gelir. Kurulum sayısı düşmandır. Parçanın tabladan her çıkışında delikler ile montaj yüzleri arasındaki ilişki riske girer.
Miller, miller, akslar, manşonlar ve bağlantı parçaları çubuk, dövme veya boru olarak gelir. Yuvarlaktırlar, döndürülmek isterler ve üzerlerindeki herhangi bir frezeleme veya çapraz delme işlemi genellikle aynı makinede yapılabilecek ikinci bir işlemdir.
Güvenlik ve yapısal parçalar daha kalın çelikten, bazen de dövülmüş olarak gelir ve çizim genellikle izlenebilirlikle ilgili bir notla birlikte gelir. Bu işler iş mili hızına göre değil, takım ömrüne ve iş parçasının ne kadar iyi kontrol edildiğine göre belirlenir.
Malzeme ve Ham Malzeme, Takım Kullanımına Makineden Önce Karar Verir
İki malzemedeki aynı braket iki farklı iştir. Alüminyum alaşımları serbestçe keser, takımın etrafına sarılmadan önce boşaltılması gereken uzun talaşlar üretir ve hafif bir son işlem geçişi ile iyi bir yüzey sağlar.Dökme demir kısa ve tozlu keser, sağlam bir kenar tutar ve tozun yollara yerleşmesine izin veren her türlü soğutma sıvısı stratejisini cezalandırır. Çelik ortadaki durumdur ve bir atölyenin daha ağır bir makineye ihtiyacı olup olmadığına karar verenler daha yüksek mukavemetli ve sertleştirilmiş kalitelerdir.
Boş malzeme kadar önemlidir. Döküm kendi iç gerilimiyle ve eşit şekilde çıkması gereken sert bir kabukla gelir, aksi takdirde parça ilk kesimden sonra hareket edecektir. Önemli yüzeylerin temiz bir şekilde kesilebilmesi için dövmenin çapaklarının temizlenmesi gerekir. Çubuk veya plaka, bitmiş özellikler arasındaki her şeyi talaş olarak kaldırır; bu da kesme süresine mal olur ancak kaynak bağımlılığını tamamen ortadan kaldırır.
Yeni bir otomotiv parçası için genel tavsiyemiz, prosesi elde edilmesi en kolay olan işlenmemiş parça üzerinde kanıtlamak, ardından miktarlar takımları haklı çıkardığında neredeyse net işlenmemiş parçalara geçmektir. Bu sıralama, işleme kararlarını dökümhanenin zaman çizelgesinden ayrı tutuyor.
Makine Seçimi Parçanın Şeklini Takip Eder
Tek bir otomotiv makinesi yoktur. Bu işin neredeyse tamamını üç aile taşıyor.
Plaka, Braket ve Kapak Çalışması için Dikey İşleme Merkezleri
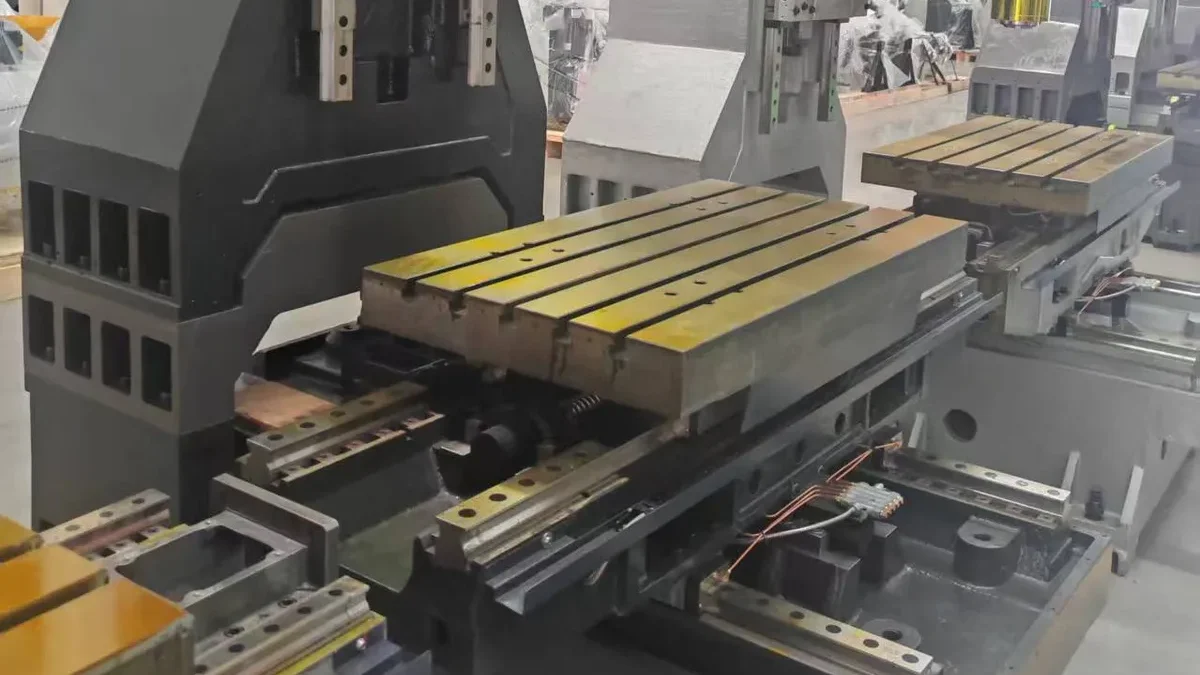
Açık ve yukarıdan erişilebilen parçalar için, sert çerçeveli bir dikey işleme merkezi mevcut en uygun maliyetli araçtır. VMC1160 gibi bir makine, kapı boyutunda döküm için çalışma zarfına sahiptir ve VMC855, döngünün birkaç dakika içinde ölçüldüğü daha küçük plaka ve braket ailelerini yönetir. Tüm gün aynı referans yüzünün kullanıldığı durumlarda, dikey bir makine aynı zamanda operatörün kesime ilişkin görüşünü de korur; bu, insanların ilk makalede itiraf ettiğinden daha önemlidir.
Birkaç Yüzün Önemli Olduğu Yatay İşleme Merkezleri
Bir dökümün dört yüzü özellik taşıdığında, döner tablalı ve palet değiştiricili yatay bir makine aritmetiği değiştirir. Parça bir kez kelepçelenir ve indekslenir, böylece delikler, yüzeyler ve cıvata modelleri tek bir ilişki içinde kesilir ve iş mili kesmeye devam ederken operatör bir sonraki paleti yükler. Beş dakikalık bir döngüye sahip ve dört tarafı bulunan bir parçada bu genellikle bir kurulum ile üç kurulum arasındaki farktır.HMC630-DT, muhafaza ailelerini kapsar ve daha ağır ve daha derin işler için yatay aralıktaki delik işleme ve frezeleme makineleri, bir üç eksenli makinenin uzun ve ince takımlarla ulaşması gerekiyor.
Miller, manşonlar ve bağlantı parçaları önce CNC eğimli yataklı torna tezgahına gider ve ardından ikinci bir işlem için geri gelir veya hiç ayrılmazlar. Bir çift iş milli freze-torna makinesi, ön uç kesilirken arka ucu bitirir ve mill-turn ürün yelpazemiz kollarımız gibi bir Y eksenli makine ikinci bir fikstür olmadan çapraz delikler ve merkez dışı özellikler. Otomotiv yuvarlak parçalarında ikinci işlemin kaldırılması, daha hızlı bir iş milinden daha değerlidir.
Fikstürler Makinenin Verdiğinden Daha Fazla Karar Verir
Bir atölye mükemmel bir makine satın alabilir ve fikstür hareket etmesine izin verdiği için yine de bir parçadan para kaybedebilir. Çoğu durumu iki kural kapsar.
İlk Operasyon Ondan Sonraki Her Şeyi Belirler
Müşterinin ölçüm yapacağı yüzeyler, makinenin çalıştığı yüzeyler olmalı, ilk işlemde belirlenmeli ve sonraki her işlem için saklanmalıdır. Bir muhafazada bu genellikle ana deliğin delinmesi ve parça hala ham döküm fikstüründeyken montaj yüzüne bakılması, ardından bu deliğin ve yüzün diğer her şey için referans olarak kullanılması anlamına gelir. Brakette bu, montaj düzlemini ve iki yerleştirme deliğini başlangıçta tek bir kelepçede bulmak anlamına gelir.
Parçanın Güçlü Olduğu Yerde Sıkıştırma
Dökümler ve ince kapaklar aşağı çekildiğinde yön değiştirir. Bir parçanın kenarındaki boşluğu kapatan kelepçe, başka bir yerde boşluk açacaktır. Pratik cevaplar hava üzerinden değil desteğin üzerinden kelepçelemek, kelepçeyi parça sıkılmadan önce oturacak şekilde sıralamak ve duvar ince olduğunda onu alttan desteklemek veya daha fazla sıkıştırmak yerine boşluğu doldurmaktır. Tekrarlanmayacak bir parçayla tartışmak yerine destek bloğu eklemeyi tercih ederiz.
Otomotiv İşlerinin Kazanıldığı Yer: Döngü ve Değişim
Bir üretim parçasında kesme süresi genellikle döngünün en büyük kısmı değildir. Yükleme, kontrol etme, bir programın seçilmesini beklemek ve talaşları temizlemek, sessizce kesimden daha fazlasına yol açabilir.
Üç alışkanlık neredeyse her otomotiv işinde karşılığını verir. Taret veya magazindeki takım sayısını, makinenin beş saniyelik bir kesim için takım değiştirmemesini sağlayacak kadar düşük tutun.Fikstürü, parça yalnızca tek bir yöne gidebilecek şekilde tutun, çünkü ters çevrilmiş bir parça hurdadır ve hurdaya ayrılmış bir dökümün maliyeti, işlenmiş bir parçadan daha fazladır. Ve bir sonraki partinin boş bir sayfa yerine son partinin bittiği yerden başlamasını sağlayacak şekilde program ve parçanın ofsetlerini saklanıp adlandırılmış halde tutun.
Grup büyüklüğü de planı değiştirir. Kısa bir ilk parti, yumuşak bir fikstürü ve temkinli bir kesimi haklı çıkarır; sabit bir sipariş, özel bir donanımın, paletlerin ve palet değiştiricili yatay bir makinenin bir yıl içinde kendini amorti edip edemeyeceğinin ciddi bir şekilde incelenmesini haklı çıkarır.
İkinci Yılı İlki Gibi Tutmak
Çalışmalar arasındaki tutarlılık, ekipmandan çok kayıtlardan kaynaklanır. Bir işi çözen fikstürü ve bağlama yöntemini, son işlem takımının erişimi de dahil olmak üzere her aşamada kullanılan takımları ve son işlem geçişi bölündüğündeki operasyonların sırasını yazın. Bu kısa günlük, tekrarlanan sipariş ile parça her geri geldiğinde yeni bir geliştirme projesi arasındaki farktır.
Aşınan parçaları arıza yerine zamanında değiştirin. Fikstür pedleri, yerleştirme pimleri, yumuşak çeneler ve pensetlerin tümü kullanıldıkça hareket eder ve sessizce aşınmış bir yerleştirme pimi, açıklanması zor bir parti üretecektir. Müşterinin yetenek kanıtı istediğinde cevap, çizimin üzerine basılmış bir sayı değil, tanımlanmış bir ölçüm planı ve kontrol olarak tutulan işlenmiş bir referans parçasıdır. Bu planı sizinle birlikte oluşturmaktan mutluluk duyuyoruz ve operatör değişikliğine dayanabilmesi için planı sade bir dille tutuyoruz.
SSS
Tedarik ettiğimiz dökümlerden otomotiv parçalarını işleyebilir misiniz?
Evet. Dökümü çizimi ve fotoğrafıyla birlikte gönderin ve ham maddenin nereye eklendiğini not edin. İlk makalenin hareket etmesinin en yaygın nedeni, dökümdeki eşit olmayan stok olduğundan, önemli özelliklerle ilgili kalan stoğu kontrol edeceğiz.
Hangi parti boyutlarını alıyorsunuz?
Bir avuç prototipten sürekli aylık siparişlere kadar her şey. İlk parti genellikle süreci kanıtlamak için basit bir fikstür üzerinde gerçekleştirilir; miktar bilindikten sonra özel donanım ve palet düzenlemesi gelir.
Alüminyum otomotiv parçalarını hangi makineye koyuyorsunuz?
Açık, ulaşılabilir parçalar dikey işleme merkezine gider. Dört tarafı özellikli parçalar döner tablalı yatay bir makineye, yuvarlak parçalar ise torna veya freze-torna makinesine gider ve böylece ikinci işlem ortadan kalkar.
Güvenlikle ilgili bir parça için kontrollü bir süreç üzerinde çalışabilir misiniz?
Evet.Sizinle birlikte bir ölçüm planı oluşturuyoruz, işlenmiş bir referans parçasını kontrol olarak tutuyoruz ve her iş için fikstürü, araçları ve sırayı kaydediyoruz, böylece siparişin bilinen bir durumdan başlamasını sağlıyoruz.
Bir otomotiv parçası için ne kadar hızlı teklif verebilirsiniz?
Genellikle bir veya iki iş günü içinde yapılır ve yararlı bir fiyat teklifi üç şeye ihtiyaç duyar: çizim, yıllık miktar ve varsa parçanın fotoğrafı. Bunlarla, yalnızca saatlik ücreti değil, makine önerisini ve fikstürü de fiyatlandırabiliriz.
Üretmeye Çalıştığınız Parçayı Bize Gönderin
Bir otomotiv parçasından alıntı yapıyorsanız ve hacim gerçekse bize çizimi ve fotoğrafı gönderin. Onu takacağımız makineyle, kuracağımız donanımla ve çalıştıracağımız sıralamayla geri döneceğiz, yani alacağınız fiyat bir makine yerine bir süreç için olacak. Handemo 2008'den bu yana takım tezgahları üreten 220.000 m²'lik bir tesiste, 150'den fazla ülkedeki alıcılar için otomotiv döküm, dövme, çubuk ve levha işleri işleniyor.
İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okumalar: CNC Şanzıman Muhafazaları için İşleme Kılavuzu | CNC Hidrolik Valf Gövdeleri için İşleme Kılavuzu | VMC ve HMC: İşleme Merkezi Nasıl Seçilir | CNC Otomotiv Parçaları İmalatına Yönelik Makineler