
Pompa Gövdesi ve Çark İşleme için CNC Tezgâhları
Pompa gövdesi ve çark işleme: çark ile salyangoz arasındaki boşluk, göbek deliğinin eş eksenliliği, keçe yuvası derinliği ve ince cidarlı gövde bağlama.
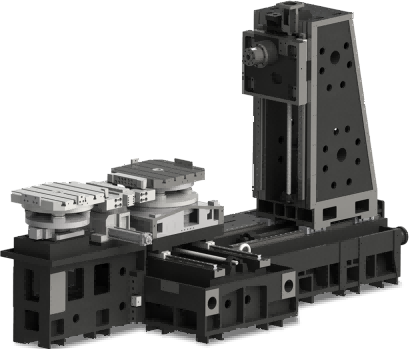
Pompa gövdesi ve çark işleme
Bir pompa, iki şeyle değerlendirilir: debisi ve sızdırmaması. Her ikisi de işleme sırasında belirlenir ve her ikisi de aynı nedenle bozulur — salyangoz ile çark, birbirine göre değil ayrı bağlamalarda kesilmiştir, dolayısıyla pompanın telafi etmesi gereken hata daha montajdan önce parçaya yazılmıştır.
Bu sayfa çark ile salyangoz arasındaki boşluğun neden performansı belirlediğini, gövde ve çarkın nasıl sırayla işlendiğini, torna ile işleme merkezi arasında neyin belirleyici olduğunu ve ince cidarlı bir gövdenin deforme edilmeden nasıl bağlanacağını anlatır.
Pompanın işlemeden bekledikleri
Çark ile salyangoz arasındaki boşluk verimi belirler
Çarkın alın yüzeyi ile gövdenin iç duvarı arasındaki boşluk, pompada verimi belirleyen en kritik ölçüdür. Boşluk büyürse basınçlı sıvı çarkın çevresinden geri kaçar, verim düşer ve motor aynı debi için daha çok akım çeker. Bu boşluk bir işleme kararıdır: iki yüzey ayrı bağlamalarda kesilirse boşluk fikstürün tekrarlanabilirliği kadar değişir ve her pompa farklı verim verir.
Çark göbeği ile delik arasındaki eş eksenlilik
Çark mil üzerinde döner ve kanatlar çevresindeki boşluk çok dar olduğu için göbek deliği ile kanat üst yüzeyi eş eksenli olmalıdır. Delik ile kanatlar farklı bağlamalarda işlenirse çark eksenden kaçar, bir tarafta boşluk kapanır ve pompa titreşim ile aşınma üretir. Çarkın aynı bağlamada delinmesi, kanatların aynı iş milinden çıkması bu eş eksenliliği doğrudan kurar.
Sızdırmazlık yuvası sızıntı yoludur
Pompa gövdesindeki keçe yuvası, genişliği ve derinliği sızdırmazlığı belirleyen bir yuvadır. Fazla derin yuva keçeyi aşağıda bırakır ve basınç altında sızdırır; fazla sığ yuva keçeyi aşırı sıkıştırır ve kalıcı deformasyon yaratır. Yuva derinliği yüzde bir milimetre mertebesinde bir toleranstır ve aşınan bir kesiciyle açılır; her seriden bir numunede ölçmek sızdıran partiyi yakalar.
Salyangoz boyunca cidar kalınlığı
Pompa gövdesinin cidarı, sıvı basıncını taşıyacak kadar kalın ama gereksiz ağırlık yapmayacak kadar incedir. Bu cidar, bağlama kuvveti altında yaylanır ve işleme sırasında deforme olursa salyangoz kesiti elips çıkar; bu da pompanın hidrolik performansını ve gövdenin titreşim davranışını doğrudan değiştirir.
Gövde işleme sırası nasıl kurulur
Önce delik ve oturma alnı, tek bağlamada
Gövdenin mil deliğini ve keçe oturma alnını tek operasyonda işleyin, böylece alın geometrik olarak delik eksenine dik çıkar. Salyangoz iç boşluğu ve bağlantı yüzeyleri bu çiftten konumlandırılır; böylece her sonraki bağlama varsayılan değil gerçek bir referansı devralır.
Salyangoz iç yüzeyini tek kesintisiz geçişte işleyin
Salyangoz iç yüzeyi, çark boşluğunu belirleyen yüzeydir ve kesintiye uğramış bir geçiş iz bırakır. Yüzeyi tek kesintisiz geçişte işlemek, kesici giriş izlerini ve yüzey süreksizliğini ortadan kaldırır; bu da boşluğun çevre boyunca eşit olmasını sağlar.
Bağlantı delikleri ve flanş en son
Bağlantı delikleri ve karşı flanş yüzeyi işlenmiş delikten ve alından konumlandırılır, bu nedenle en son işlenir. Döner tablalı yatay işleme merkezinde, gövdenin farklı yüzlerindeki delikler yeniden bağlama ile değil tabla çevrilerek işlenir.
Çark işleme sırası nasıl kurulur
Göbek deliği ve kanat üst yüzeyini aynı bağlamada işleyin
Çarkın göbek deliği ve kanat üst yüzeyi aynı bağlamada işlenmelidir. Bu iki yüzey arasındaki ilişki, çarkın gövde içindeki konumunu ve çevresel boşluğun eşitliğini belirler. Ayrı bağlamada işlenirse çark eksenden kaçar ve bir tarafta boşluk kapanır.
Kanatları ince geçişlerle işleyin
Çark kanatları ince cidarlı ve düşük rijitliklidir; bu nedenle kesme kuvveti altında yaylanır ve bıraktığınız iz, ölçtüğünüzden farklı çıkar. Kanatları ince geçişlerle ve düşük radyal kesme derinliğiyle işlemek, yaylanmayı azaltır ve kanat kalınlığını çizimdeki tolerans içinde tutar.
Dengeleme için işleme payı bırakın
Çark, dönen bir parçadır ve dengelenmesi gerekir. İşleme sırasında simetriyi korumak ve dengeleme payı bırakmak, çarkın sonradan titreşim üretmesini önler.
Pompa işinde hangi tezgâh
Gövdeler için torna-freze
Pompa gövdesi genellikle bir eksende mil deliği ve buna dik yüzeylerde bağlantı delikleri taşır. Bu geometri, Y eksenli bir torna-frezenin işidir: parça bir kez bağlanır, delik ve karşı yüzeyler aynı bağlamada işlenir, bağlama hatası oluşmaz.
Çarklar için torna
Çark, dönme ekseni üzerinde delik, göbek ve kanatlar taşıyan bir parçadır; bu nedenle torna işidir. Tahrikli takımlı bir torna, kanat üst yüzeyini ve göbek deliğini tek bağlamada işleyebilir.
Büyük gövdeler için yatay merkez
Büyük pompa gövdeleri, birden çok yüzünde bağlantı deliği taşır ve torna tablasına sığmaz. Döner tablalı yatay bir işleme merkezi, parçayı bir kez bağlar ve delikleri tabla konumu üzerinden birbirine bağlı tutar.
Pompa işinde dikkat edilecekler
Boşluğu çevre boyunca ölçün
Çark ile gövde arasındaki boşluğu yalnızca bir noktada ölçmek yetmez; çevre boyunca en az dört noktada ölçmek boşluğun eşitliğini doğrular. Bu ölçüm, pompanın verimini ve titreşim davranışını doğrudan belirler.
İnce cidarlı gövdeyi destekleyerek işleyin
İnce cidarlı pompa gövdesi kesiciye doğru yaylanır ve geri sıçrar, bu da titreşim ve iz bırakır. Radyal kesme derinliğini azaltmak, keskin bir kesici kullanmak ve cidarı içten desteklemek birlikte çalışır.
İşlem sonrası temizliği planlayın
Pompa gövdesinin iç boşluğunda kalan çapak ve talaş, pompaya zarar verir. İşleme sonrası temizlik ve iç yüzey kontrolü proses planına aittir.
İlgili rehberler
- CNC ile pompa gövdesi işleme — tam işleme rotası
- Hidrolik valf gövdesi işleme — keçe yuvası ve kanal işi
- Yatay işleme merkezleri — büyük gövdeler için
- CNC torna-freze tezgâhları — tek bağlamada gövde işi
- Rulman yatağı işleme — aynı ince cidar bağlama sorunu
Diğer uygulama rehberleri
Handemo bu parça ailelerinin her biri için tezgâh üretir. Her rehber, parçanın tezgâhtan ne istediğini ve işleme sırasının nasıl kurulduğunu anlatır.
Pompa parçalarınızı görüşelim
Gövde ve çark çizimlerini, boşluk toleransını, malzemeyi ve parti büyüklüğünü gönderin; tezgâhı ve bağlama düzenini önerelim.
Süreç incelemesi isteyin