Rulman Yatağı İşleme: Delik Toleransı
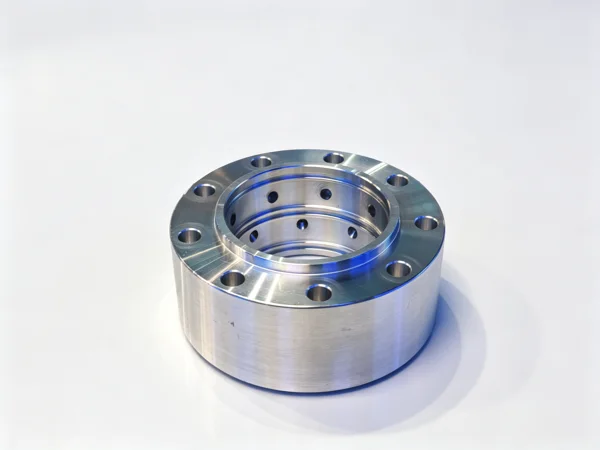
Rulman yatağı, herkesin ancak gıcırdamaya başlayınca hatırladığı parçadır. Hiçbir şeyi tahrik etmez ve hareket etmez, yine de bir milin on yıl sessiz mi döneceğini yoksa altı ayda kendini mi gevşeteceğini o belirler. Bize gelen yataklar genelde bakması basit, yapması zordur: gerçek dönmesi gereken bir delik, makine gövdesine düz oturması gereken bir flanş veya montaj yüzeyi, başkasının dökümüyle hizalanması gereken cıvata delikleri ve büyük ölçülerde sıkıldığında hareket edecek kadar ince bir duvar. Bu yazı, Handemo'da yaptığımız şekliyle rulman yatağı işlemesini kapsıyor: biçimler, malzemeler, üzerine koyduğumuz tezgahlar ve delik, yüzey ile cıvata düzeninin birbirleriyle kavga etmek yerine birlikte çalışmasını sağlayan işlem sırası. Aynı mantık düz rulman yatağı, flanşlı yatak ve ayrık (iki parçalı) tasarım için de geçerlidir, çünkü referans mantığı dış hatla birlikte değişmez.
Bir Rulman Yatağının Gerektirdikleri
Rulman yatağı, bir rulman düzeninin sabit yarısıdır. Dış bileziği tutar, mili kendi ekseninde tutar ve yükü makine gövdesine aktarır. Bu aile çoğu insanın beklediğinden geniştir. Flanşlı rulman yatağı bir yüzeye cıvatalanır ve mili o yüzeye paralel taşır. Pabuçlu (plummer) yatak bir tabana oturur ve mili üstünde taşır. İşlenmiş yuvarlak yatak, delinmiş bir yuvaya oturur. Ayrık yatak aynı işi iki yarıda yapar, böylece yerinde duran bir milin etrafına monte edilebilir. Redüktör kapakları, motor kapakları, pompa yatak konsolları ve merdane pres yatak yastıkları da aynı aileye girer.
Biçim ne olursa olsun, parçanın çalışıp çalışmadığını birkaç aynı özellik belirler. Omuzları ve tutma düzeniyle rulman deliği vardır. Cıvatalar sıkıldığında yatağın rulmanı bozmaması için düz oturması ve düz kalması gereken montaj yüzeyi veya flanş vardır. Karşı parçayla eşleşmesi gereken cıvata düzeni vardır. Ve üçü arasındaki ilişki vardır: delik montaj yüzeyine göre gerçek dönmeli, cıvata düzeni ise dökümün asla referans olması düşünülmemiş dış yüzeyinden değil, delikten konumlandırılmalıdır.
Kritik özellik delik-yüzey ilişkisidir. Cıvatalandıktan sonra rulmanı sıkıştıran bir yatak hurdadır, serbest durumda resimdeki her ölçü tutturulmuş olsa bile. Bu yüzden bu parçadaki işin çoğu kesmeden çok bağlama ve sıra ile ilgilidir.
Yatak İşinde Gördüğümüz Malzemeler
Dökme demir geleneksel seçimdir ve hâlâ en yaygınıdır. Gri dökme demir kolay işlenir, titreşimi iyi söndürür ve şeklini korur; bu yüzden pabuçlu yataklarda ve redüktör kapaklarında baskındır. Sfero döküm, yatağın darbe alması gerektiğinde veya ince kesitin gri dökümde çatlayacağı yerlerde ortaya çıkar. Alüminyum döküm daha hafif gruplarda, motor kapaklarında ve ağırlığın önemli olduğu her yerde görülür. Levhadan kesilip kaynatılan kaynaklı çelik yataklar büyük ekipmanlarda ve tek seferlik işlerde yaygındır ve kendi sorunlarını getirir: delik açılmadan önce ele alınması gereken kaynak gerilmesi. Çelik çubuk ve dövme boşlar, dökümün ekonomik olmadığı küçük, ağır yüklü yataklarda kullanılır.
Burada iki malzeme alışkanlığı önemlidir. Birincisi, dökümler altındaki metalden daha sert ve daha kirli bir kabukla gelir, yani ilk paso, resim ne derse desin, bitirme pasosu değildir. İkincisi, alüminyum ve hafif dökümler sıcaklıkla ve bağlama basıncıyla hareket eder, bu yüzden fikstür parçayı sıkmadan tutmalı ve bitirme pasoları parça bağlamanın izin verdiği kadar serbestken alınmalıdır.
Rulman Yatağı İçin Tezgah Seçimi
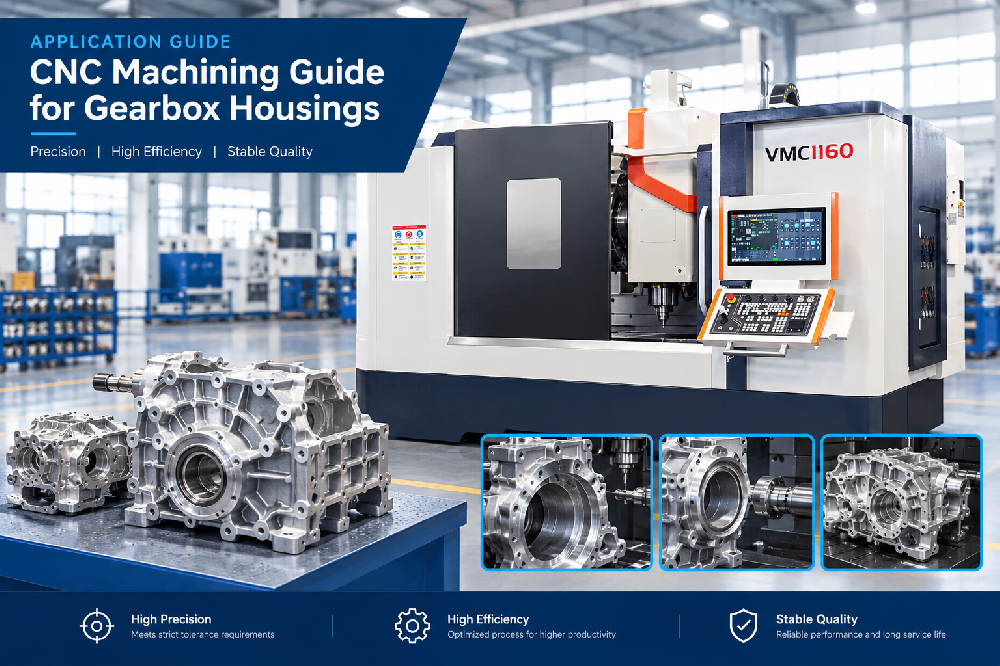
Rulman yataklarının çoğu, kendisine bağlı bir yüzeyleme işi olan bir delik işidir; bu yüzden ilk akla gelen cevap genelde dikey bir rulman yatağı işleme merkezidir ve çoğu atölyede özellikle bir dikey işleme merkezi. Parça montaj yüzeyi üzerinde veya yumuşak çenelerde oturur, delik üstten enterpole edilir veya delinir, flanş yüzeyi, cıvata çemberi ve varsa montaj ayakları aynı bağlamada kesilir. Bu işin çoğunu oluşturan orta boy yataklar için VMC1160 dikey işleme merkezi gibi bir tezgah, 400-700 mm'lik bir yatağı tutacak tabla boyutunu ve takımın flanştan taşmasına yer bırakan hareketi verir. Daha küçük flanş grupları ve kapaklar VMC855 üzerinde rahatça çalışır; tablada sabit durmayan büyük ve ağır yataklar ise yüksek hassasiyetli ağır hizmet serisindeki daha büyük gövdelerde daha iyi işlenir; orada kolon ve taban ağırlığı taşır ve tezgah kesmeye doğru eğilmez.
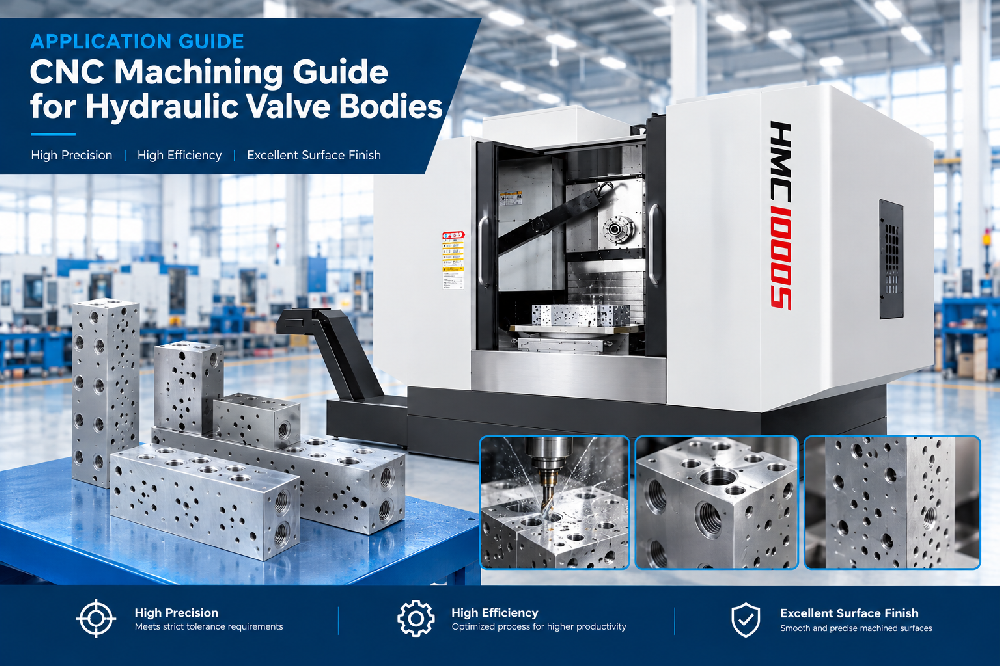
Yatağın birkaç yüzünde iş varsa - bir yönde delik, diğer yönde montaj yüzeyi ve etrafını saran bir cıvata düzeni - yatay işleme merkezi yerini hak eder, çünkü parça yeniden bağlanmadan birden fazla taraftan iş miline sunulur. Karşılıklı iki duvarda büyük delikleri olan yatak klasik örnektir ve HMC630-DT gibi bir tezgah iki duvarı da tek referanstan keser. Hacim bir iş milini meşgul tutacak kadar yüksekse, palet değiştiren çok istasyonlu modeller aynı işi yükleme ve boşaltmayı kesme süresinin dışında yaparak gerçekleştirir.
Bazı rulman yatakları freze parçası değil torna parçasıdır. Uzun delikli ve işlenmiş dış çaplı yuvarlak bir yatak veya flanşlı bir burç, delik ve dış çapın tek bağlamada aynı eksenden çıktığı bir tornada daha temiz işlenir. Bu parçalar genel aralık için TCK6050 üzerinde, yatak büyük ve duvar altında rijit bir tezgah gerektirecek kadar ağırsa TCK6350B ağır hizmet eğimli yataklı torna üzerinde çalışır. Bir yatağı tornalamak ile frezelemek arasındaki seçimi genelde tek bir soru belirler: iki özellikten - delik veya montaj yüzeyi - hangisinin referans olması gerekiyor. İkisini de tek bağlamada tutabilen tezgah genelde kazanır.

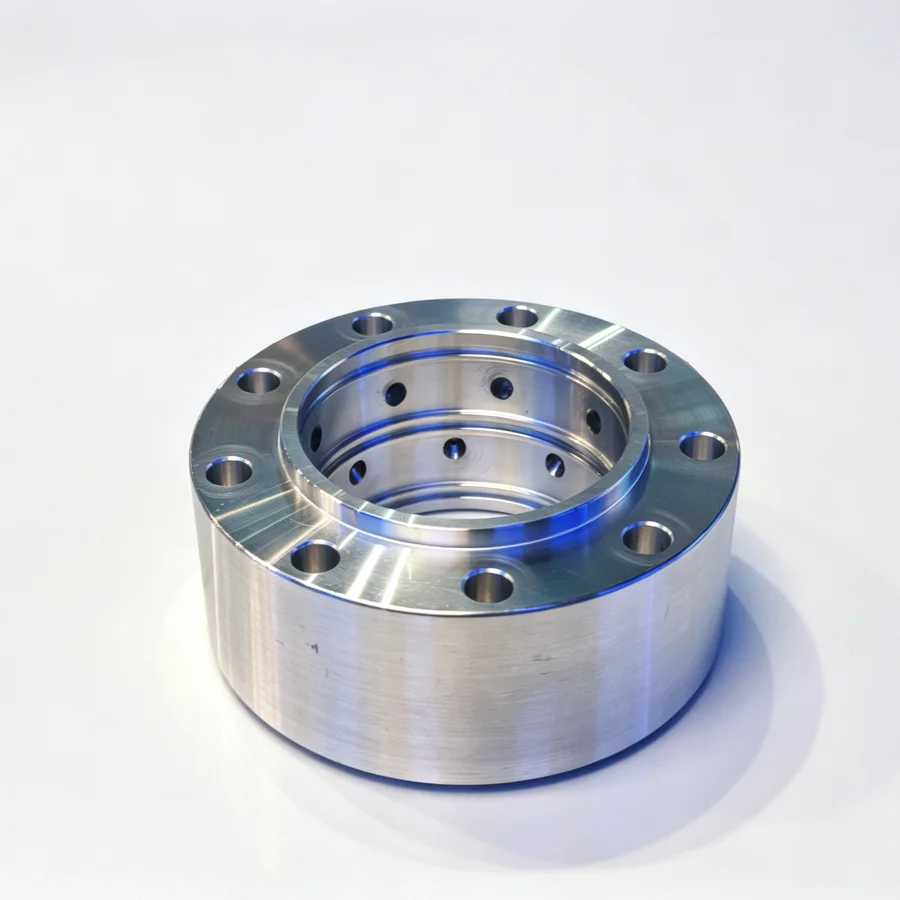
Çoğu karşılaştırmada atlanan üçüncü bir yol var. Deliği ve dış çapı eşmerkezli olması gereken ve tornalama ekseninden sapan özelliği bulunmayan yuvarlak bir yatak için CNC tornalama ile rulman yatağı işleme yolu, iki işleme merkezi seçeneğinden de hızlıdır ve eşmerkezliliği daha doğrudan tutar. Parça tornalanır, delik aynı bağlamada delinir ve montaj yüzeyi ikinci bir operasyon olmadan deliğe dik olarak yüzeylenir. İki yol arasındaki seçimi parçanın boyutu değil, tornanın ulaşamayacağı özellikler taşıyıp taşımadığı belirler - bir yüzdeki cıvata düzeni, ayaklar veya bir port. Bunlar ortaya çıktığında işleme merkezi referans tutucu olur ve tornalama yolu devre dışı kalır.
Hangi yol seçilirse seçilsin, CNC işlenmiş bir rulman yatağı aynı üç şeyle değerlendirilir: deliğin montaj yüzeyine göre konumu, bağlama çözüldükten sonra deliğin yuvarlaklığı ve cıvata düzeninin karşı parçayla hizalanıp hizalanmadığı. Bunlar bir alıcının ilk parçada ölçülmesini istemesi gereken özelliklerdir, çünkü yatağın sessiz çalışıp çalışmayacağını veya rulmanı erken aşındırıp aşındırmayacağını onlar belirler.
Bir rulman yatağı için tezgah seçimi genelde delik taşıyan yüz sayısına iner. Tek delikli flanşlı yatak, dikey işleme merkezinin tek bağlamada hallettiği yatak işidir; ayrık veya çok delikli yatak işi palet değiştiricili yatay tezgaha doğru iter.
Referansın Kurulması
Bir rulman yatağında referans nadiren dökümün dış yüzeyidir. Dökümler açılıdır, kare değildir ve parçadan parçaya değişir; dış yüzeyi referans almak, cıvata düzeninin karşı parçanın ulaşamayacağı bir yere gitmesinin yoludur. Kullanılabilir referanslar işlenmiş olanlardır. Yüzü aşağı cıvatalanacak bir yatakta montaj yüzeyi referanstır: önce o kesilir, sonra parça onun üzerine çevrilir ve diğer her şey o yüzeyden konumlandırılır. Delinmiş bir yuvaya oturacak yuvarlak bir yatakta işlenmiş dış çap referanstır ve delik ondan gelir. Flanşlı bir yatakta montaj yüzeyi ve cıvata çemberi birlikte kurulur, sonra delik onlara göre kesilir.
Sıra, tek tek seçimden daha önemlidir. Referans olarak seçilen yüzey, ondan bir şey ölçülmeden önce işlenmiş olmalı ve referans, bitirmeden sonra da var olacak bir yüzey olmalıdır. Bir deliği kaba döküm kabuğuna göre kontrol etmek, yatağın hiçbir şeye göre gerçek dönmeyen bir delikle sonuçlanmasının yoludur.
İşleme Sırası
Önce montaj yüzeyini yüzeyleyin
İlk operasyon parçaya oturacak bir şey verir. Montaj yüzeyini veya flanş yüzeyini yüzeyleriz, parçayı tutacak kadar dış kısmı temizleriz ve sonra tüm işin düz, işlenmiş bir referansı olur. Bir dökümde bu operasyon aynı zamanda kabuğu yatağın gerçekten yaslanacağı yüzeyden kaldırır; bağlantı için önemli olan yüzey de budur.
İşlenmiş referanstan deliği açın
Rulman deliği referans yüzeyden kesilir, dökümün dış yüzeyinden değil. Dikey bir tezgahta bu, parçanın tablada veya yerinde yüzeylenmiş çenelerde yüzü aşağı oturması ve deliğin enterpole edilmesi veya boydan boya delinmesi demektir. Bir tornada bu, parçanın işlenmiş yüzeyden veya işlenmiş dış çaptan tutulması ve deliğin aynı eksende tornalanması demektir. Her iki durumda da delik ve omuzları, mümkünse yüzeyle aynı bağlamada üretilir, çünkü deliğin üzerine oturduğu yüzeye güvenilir şekilde dik olmasının tek yolu budur.
Delikten sonra cıvata düzeni ve montaj ayakları
Cıvata çemberi, dişli delikler ve varsa montaj ayakları delikten konumlandırılır, tersi değil. Düzen önce delinir ve delik onu izlerse, yatağın dış yüzeyindeki her döküm sapması delik ile cıvatalar arasındaki ilişkiye aktarılır. Yatağın müşterinin tezgahında başkasının redüktörüyle hizalanıp hizalanmayacağını belirleyen küçük bir karardır.
İkinci yüz işini tek bağlamada
İki yüzünde özellik olan yataklar, parça hareket ettirilmeden mümkün olduğunca çok kesilecek şekilde planlanır. Bu mümkün değilse, ikinci bağlamada referans yüzey bir kez ayarlanmış dayamaya göre değil, işlenmiş bir özelliğe komparatörle göre yeniden kurulur. Referans taşınmadan iki kez yeniden bağlanmış bir yatak, tek tek ölçüler ne kadar iyi görünürse görünsün, hiçbir şeye göre gerçek dönmeyen bir deliği olan yataktır.
Parçayı Bozmadan Tutmak
Rulman yataklarının serviste başarısız olmasının nedeni genelde fikstürdür. Döküm veya alüminyum bir yatak, katı bir blok gibi rijit değildir ve güvenli olacak kadar sert bastıran bir ayna veya kelepçe, deliği yaylanacak kadar da sert bastırır. Deliği bu koşulda kesin, tezgahta yuvarlak çıkar, montajda yuvarlak çıkmaz.
Yatakları işlenmiş yüzeyleri üzerinde yumuşak çenelerle veya yerinde delinmiş özel bir fikstürle tutarız, böylece bağlama basıncı zaten bitirilmiş bir yüzeye düşer ve yük o yüzeye yayılır. İnce duvarlı ve alüminyum yataklar, bağlama basıncı işin izin verdiği kadar düşük tutularak kesilir ve bitirme pasosu parça bağlamanın izin verdiği kadar serbest duruma yakınken alınır. Bir yatak hiç tutulamayacak kadar esnekse, ince bir halkanın işlenmesi gibi, delik kesilirken desteklenerek bir ayna tablası üzerinde işlenir.
İkinci alışkanlık sıcaklıktır. Soğuk depodan gelip hemen ölçülen alüminyum yataklar, atölyede bir saat geçtikten sonra aynı ölçüyü vermez; ağır bir kaba pasodan yeni çıkmış bir döküm için de aynısı geçerlidir. Kaba ve bitirme işleme ayrılır, böylece önemli delik kesilmeden önce parça oturur.
Kalite Kontrolleri
Bir rulman yatağı, ilgisiz ölçüler kümesi olarak değil, bir montaj parçası olarak kontrol edilir. Delik, rulmanı gerçekten alacağı konumda ölçü ve yuvarlaklık açısından kontrol edilir; tutma omuzları da dış bileziğin sallanmak yerine oturması için kontrol edilir. Montaj yüzeyi düzlük ve deliğe diklik açısından kontrol edilir, çünkü düz ama dik olmayan bir yüzey, yatak cıvatalandığında rulmanı hattan çıkarır. Cıvata düzeni deliğe göre bir mastar veya karşı parçayla kontrol edilir ve tüm parça, bağlama çözülmüş ve parça makine gövdesinde duracağı şekilde yaslanmışken ölçülür.
Müşterinin kendi montajı için olan bir yatakta en çok sorunu yakalayan kontrol deneme montajıdır: karşı parça, rulman veya müşterinin fikstürü. Delik, yüzey ve düzenin birlikte çalışıp çalışmadığını gösteren test budur - resimdeki hiçbir tek ölçünün tanımlamadığı üç şey.
Rulman Yataklarınızı Düşünürken
Bir rulman yatağına fiyat veriyorsanız, resimdeki üç ayrıntı süreci diğer her şeyden çok değiştirir. Birincisi hangi yüzeyin montaj referansı olduğu ve ne kadar düz oturması gerektiği. İkincisi deliğin arkasındaki duvar kalınlığı, çünkü parçanın nasıl tutulacağını o belirler. Üçüncüsü cıvata düzeninin delikten mi yoksa döküm dış yüzeyinden mi ölçülendirildiği, çünkü bu bize döküm sapmasının nereye düşmesine izin verildiğini söyler. Bu üçünü ve parti büyüklüğünü gönderin, tezgah seçimi genelde kendiliğinden gelir.
Handemo 2008'den beri Tengzhou'da, 220.000 metrekarelik bir tesiste 660'tan fazla çalışanla takım tezgahı üretiyor ve buradaki yatak programları her delik işi gibi başlar: bağlamayı ve sırayı bir deneme parçasında doğrula, sonra partiyi doğrulanmış bağlamada çalıştır. Atölyeden çıkan rulman yatağı işinin çoğu pompa gruplarına, konveyör tahriklerine, fanlara ve redüktörlere gider; yani müşterinin makinesinde milin sessiz dönüp dönmediğine göre değerlendirilir, resmin serbest durumda tutturulup tutturulmadığına göre değil.
Sık Sorulan Sorular
Rulman yatağı ile flanşlı yatak arasındaki fark nedir?
Genel olarak rulman yatağı, bir rulmanı tutan ve bir mili konumlandıran her sabit parçadır. Flanşlı yatak, montaj flanşı olan belirli bir tiptir: bir yüzeye cıvatalanır ve mili o yüzeye paralel taşır. İkisi de aynı şekilde işlenir, delik ve montaj yüzeyi tek referanstan üretilir; ancak flanş tipi, işlenmiş özelliklerden konumlandırılması gereken bir cıvata çemberi ekler, dökümden değil. Bu yüzden flanşlı yatak CNC işlemesinde cıvata çemberi, delik ve montaj yüzeyi kurulduktan sonra kesilir, önce değil, ve dökümün dış çapına göre değil deliğe göre kontrol edilir.
Bir rulman yatağı tornada mı yoksa işleme merkezinde mi işlenmeli?
Hangi özelliğin referans olduğuna bağlıdır. Delik ve dış çap eşmerkezli olmalıysa ve parça yuvarlaksa, torna ikisini de tek bağlamada tek eksenden yapar; en temiz yoldur. Yatakta montaj yüzeyi, cıvata düzeni ve birden fazla yüzde özellik varsa, işleme merkezi yüzeyi referans olarak tutar ve gerisini onun etrafında keser. Büyük yataklarda belirleyici etken genelde parçanın bozulmadan nasıl tutulabileceğidir.
Rulman deliği işlemeden sonra neden yuvarlaktan çıkar?
Neredeyse her zaman bağlama yüzünden. Döküm veya alüminyum yatak rijit değildir ve onu güvenli olacak kadar sert tutan bir ayna veya kelepçe deliği de yaylandırır. Parça tezgahta yuvarlak, tezgah başında yuvarlak değil ölçülür. Çözüm, işlenmiş bir yüzeyde yumuşak çenelerle veya yerinde delinmiş fikstürle tutmak, bağlama basıncını düşük tutmak ve bitirme pasosunu parça mümkün olduğunca serbestken almaktır.
Ayrık rulman yataklarını işliyor musunuz?
Evet. Ayrık yataklar, tasarımın izin verdiği her yerde monte edilmiş durumda işlenir; birleşim yüzeyleri önce temizlenir, böylece iki yarı bilinen bir kalınlıkla ayrılır ve delik iki yarıdan birlikte kesilir. Serviste yatak cıvatalandığında deliğin yuvarlak olmasının tek yolu budur. Birleşim yüzeyleri, yarıların işlendikleri şekilde bir araya gelmesi için işaretlenir.
İşlenmiş bir rulman yatağı için hangi malzemeler kullanılabilir?
Gri dökme demir ve sfero döküm en yaygınıdır; daha hafif gruplar için alüminyum döküm, büyük veya tek seferlik yataklar için kaynaklı çelik, küçük ağır yüklü parçalar için çelik çubuk veya dövme. Malzeme sırayı değil bağlamayı belirler: dökümlerden bir şey ölçülmeden önce kabukları alınmalıdır, alüminyum yumuşak bağlama ve kararlı sıcaklık ister, kaynaklı yataklarda ise delik açılmadan önce kaynak gerilmesi ele alınmalıdır.
Bir Rulman Yatağı İşleme Planı Alın
Yatağı bize gönderin - montaj referansı, rulman deliği ve omuzları, cıvata düzeni ve nasıl ölçülendirildiği, malzeme ve parti büyüklüğü - Handemo size uygun işleme merkezini, tornayı veya yatay tezgahı ve ona eşlik eden işlem sırasını önerecektir. Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: CNC ile Flanşlı Rulman Yatağı İşleme flanş tipini daha ayrıntılı ele alır, Redüktör Yatakları İçin CNC İşleme Kılavuzu aynı referans sorununu daha büyük bir dökümde işler ve VMC ile HMC karşılaştırması bir yatağın yatay tezgahı hak edecek kadar yüzü ne zaman olduğunu açıklar. Yatak işi ayrıca uygulama sayfalarımızda kutu ve yatak parçaları altında yer alır.