CNC ile pompa gövdesi ve van gövdesi işleme
Kimse bir pompanın önünden geçerken durup ona hayran kalmaz. Bir muhafazanın arkasında durur, uğuldar; ta ki bir gün sızdırana, kavitasyona girene ya da kendi aşınma halkalarını yiyene kadar. O gün tesisin en önemli makinesi oluverir. Yazık, çünkü bir pompa gövdesi ya da vana gövdesi işlemeye girdiğinde, ömrünü belirleyen hemen her şey çoktan sabitlenmiştir: gövde deliğinin flanş yüzeyleriyle ne kadar hizalı olduğu, çarkın mil üzerinde ne kadar salgısız oturduğu, keçe yüzeyi ile yatak deliğinin aynı referanstan çıkıp çıkmadığı.
Pompa ve akışkan gücü parçaları kendine özgü bir iş ailesidir. Açıktırlar, ince cidarlıdırlar, kesişen deliklerle doludurlar ve delik ile sızdırmazlık yüzeyi birbirini tutmazsa sızdırırlar. Bu, cidarların kalın ve unsurların çoğunlukla paralel olduğu bir şanzıman gövdesini işlemeye benzemez. Daha çok, sac işleme mantığının döküm bir parçaya uygulanmasına yakındır.
Bu rehber, CNC işleme uygulama rehberleri dizimizin bir parçasıdır. Ailenin neleri kapsadığına, biçimlerin mengene altında nasıl davrandığına ve hangi tezgâhların gerçekten uyduğuna bakıyor.
Ailede gerçekte neler var
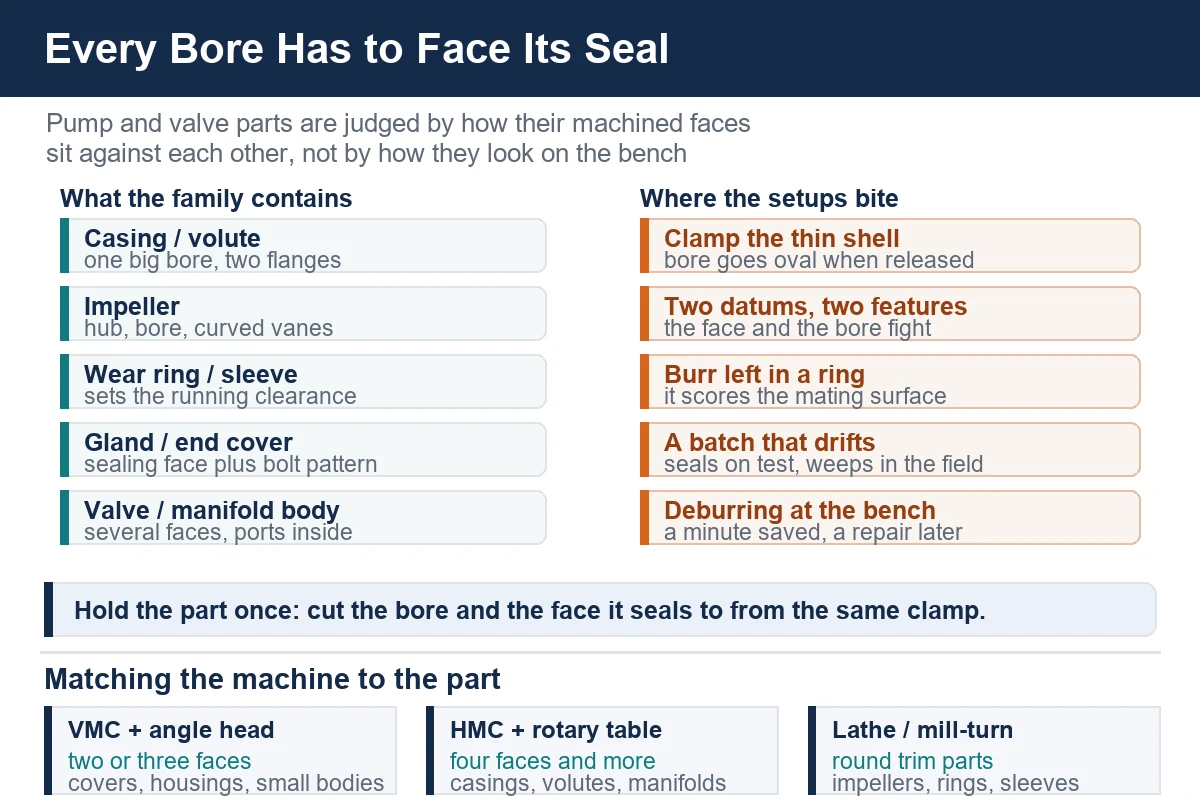
“Pompa parçaları” birbirinden oldukça farklı beş işi gizleyen gevşek bir etikettir:
- gövdeler ve salyangozlar: büyük bir iç deliği, emme ve basma flanşı, bir ayağı ya da bağlantı pedi olan döküm bir kabuk
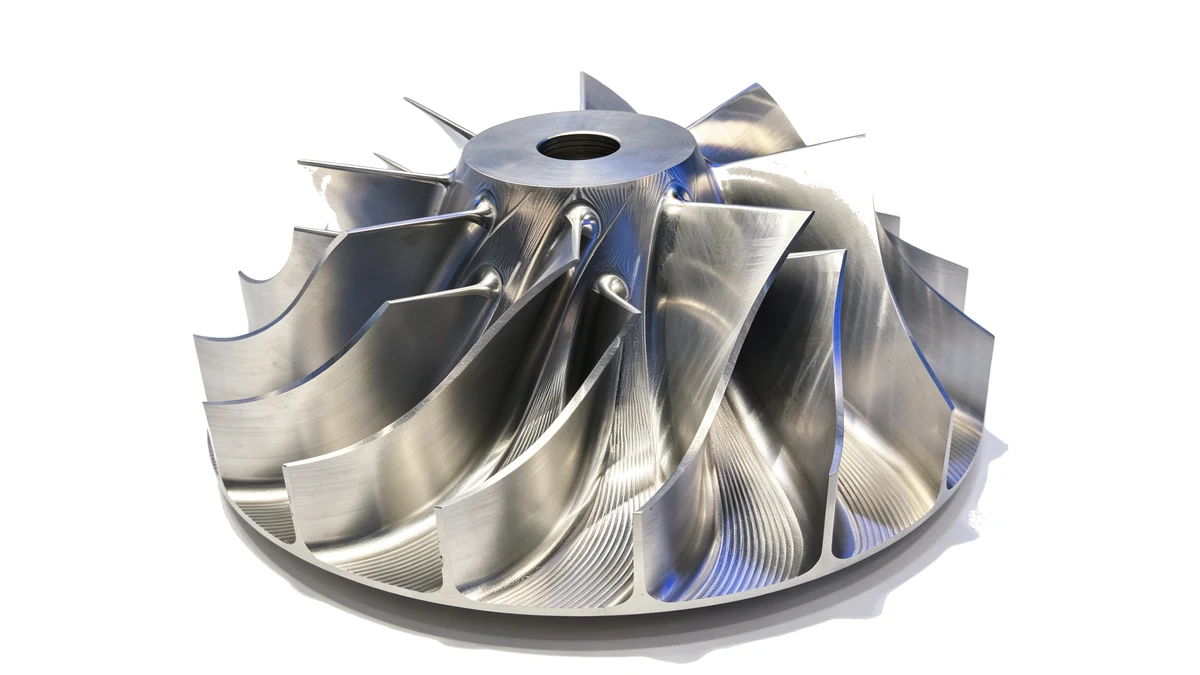
- çarklar: bir göbek, bir delik ve açık, yarı açık ya da kapalı kanatlar
- aşınma halkaları, burçlar ve kovanlar: gövdenin içinde duran ve çalışma boşluğunu belirleyen basit yuvarlak parçalar
- salmaçtılar, uç kapakları ve keçe yatakları: sızdırması gereken bir yüzey, hizalanması gereken bir delik ve çoğu zaman bir daire üzerinde küçük delikler takımı
- vana ve manifold gövdeleri: birkaç iç portu ve iki ile altı arası işlenmiş yüzeyi olan bir blok ya da küre
Ortak nokta şu: listedeki neredeyse her parça bir tür kapdır. İşlenmiş yüzeyler, bir sızdırmazlığı tutması, bir yatağı taşıması ya da hareketli bir elemanı yönlendirmesi gereken yüzeyler ve delikler takımıdır. Parçaları böyle görmeye başladığınızda işleme planı kendini yazar.
Karşılaşacağınız malzemeler
Gri döküm ve sfero döküm
Su, yağ ve proses pompalarının varsayılan tercihi. Net şekle yakın dökülür, kolay işlenir ve titreşimi söndürür. Döküm kabuğu sert ve aşındırıcıdır, bu yüzden ilk paso kabuğu, ikinci paso demiri alır. Döküm ayrıca ince kesitlerde geçirgendir: salyangoz cidarı ağır mengene uygulanacak yer değildir.
Paslanmaz, dubleks ve süper dubleks
Akışkanın aşındırıcı olduğu yerlerde gövde ve iç parçalar paslanmaza döner. Bu alaşımlar işlem sertleşmesi yapar, yani kesmek yerine sürtünen bir takım yüzeyi parlatır ve bir sonraki ucu kör eder. Dubleks kaliteler ikinci bir sorun ekler: işleme ısısı iki faz arasındaki dengeyi etkiler, bu yüzden kesme stratejisi en az takım kalitesi kadar önemlidir. Pratik cevap, takımı kesmede tutan rijit bir bağlamadır.
Bronz, tunç ve alüminyum
Bronz deniz suyu ve eski pompalarda, ayrıca aşınma halkaları ve burçlarda görülür. Serbest kesilir ama takım beklerse sıvanır ve yapışır. Alüminyum gövdeler hava ve hafif hizmet uygulamalarında çıkar ve her alüminyum gibi davranır: hafif kesimler, keskin takımlar ve yüzeyi işaretlemeyen mengene.
Gövdenin işlenmesi
Salyangoz, kesme sorunundan önce bir bağlama sorunudur
Bir pompa gövdesi iki şeyle yargılanır: mili ve çarkı taşıyan ana delik ile boru tesisatına bağlanan iki flanş. Bu üç unsur birbirini tutmazsa pompa çalışır, sonra titreşir, sonra arızalanır. Pratik yol, dökümü kendi işlenmiş ayak ya da pedi üzerinde tutmak ve yatak deliğini, keçe yüzeyini ve flanş yüzeylerini bu tek referanstan almak.
İşin püf noktası, gövdenin ince bir kabuk olması. Salyangozun dışından mengene vurursanız delik oval çıkar; mengeneyi bıraktığınızda yuvarlaklık hatası çalışma boşluğunda görünür. Olağan cevap, ayaktan bağlamak, daha önceki ucuz bir operasyonda hazırlanmış işlenmiş pedler üzerine oturtmak ve mengene kuvvetini düşük ve düzgün tutmaktır.
Flanşların yüzeylenmesi ve cıvata dairesinin delinmesi
Emme ve basma flanşları yüzey ve cıvata dairesi işidir. Yüzey deliğe dik oturmalı, cıvata dairesi de yüzeyle eş merkezli olmalıdır ki conta düzgün bassın. Parçanın indekslenebildiği bir tezgâhta iki flanş ve ana delik, döküm hiç oynatılmadan kesilebilir. Dikey bir tezgâhta dik açılı kafa ve mezar taşı bağlama aynı sonucu verir, karşılığında daha fazla bağlama disiplini ister.
Ayak ve referans
Gövde ayakları genellikle erken ve hafif işlenir, çünkü kendilerinden sonra gelen her şeyin referansı olurlar. Ayağı kaba bırakıp deliğin peşinden gitmek cezbedicidir; bu parçaları iyi yapan atölyeler tam tersini yapar.
Çarkın işlenmesi
Delik ve göbek
Çark deliği mili taşır, göbek yüzeyi eksenel konumu belirler. İkisi aynı aynada kesilmezse çark mil üzerinde salgı yapar ve pompa çalışma devrinde titreşir. Çubuk beslemeli ya da ayna ve punta desteği olan bir tornada delik, göbek yüzeyi ve dış çap tek bağlamada çıkar. Çarkta ayrıca kama yuvası ya da mil pimi için enine delik varsa, Y eksenli bir torna-freze merkezi delme ve tornalamayı tek referansta tutar.
Kanatlar
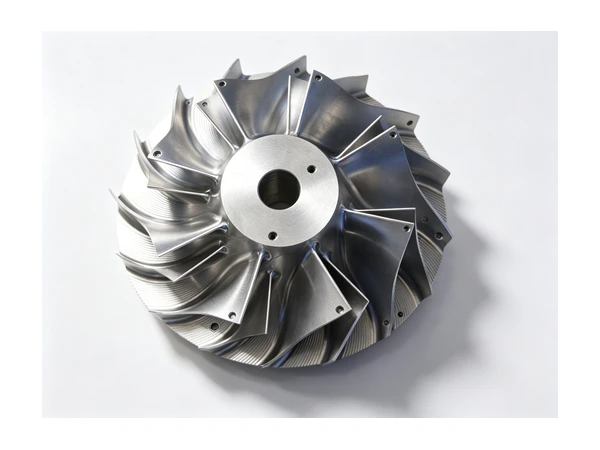
Açık çarklar çoğu zaman tornada kesilip yüzeylenir. Kavisli ya da burulmalı kanatlı yarı açık ve kapalı çarklar, takımın kanadın önünde durmak yerine onu izleyebildiği döner ya da eğimli eksenli bir tezgâhın konusudur. Kalıp atölyeleri bu tür bir takım yolunu kovuk işlerinden zaten bilir.
Balans bir işleme kararıdır
Geometrik olarak kusursuz bir çark, kepin bir yanı diğerinden daha derin kesildiyse yine de dengesiz olabilir. Çözüm hattın sonundaki balans makinesi değil, malzemeyi iki yandan aynı şekilde, aynı bağlamada, parça parça alan bir süreçtir.
Aşınma halkaları, kovanlar ve burçlar
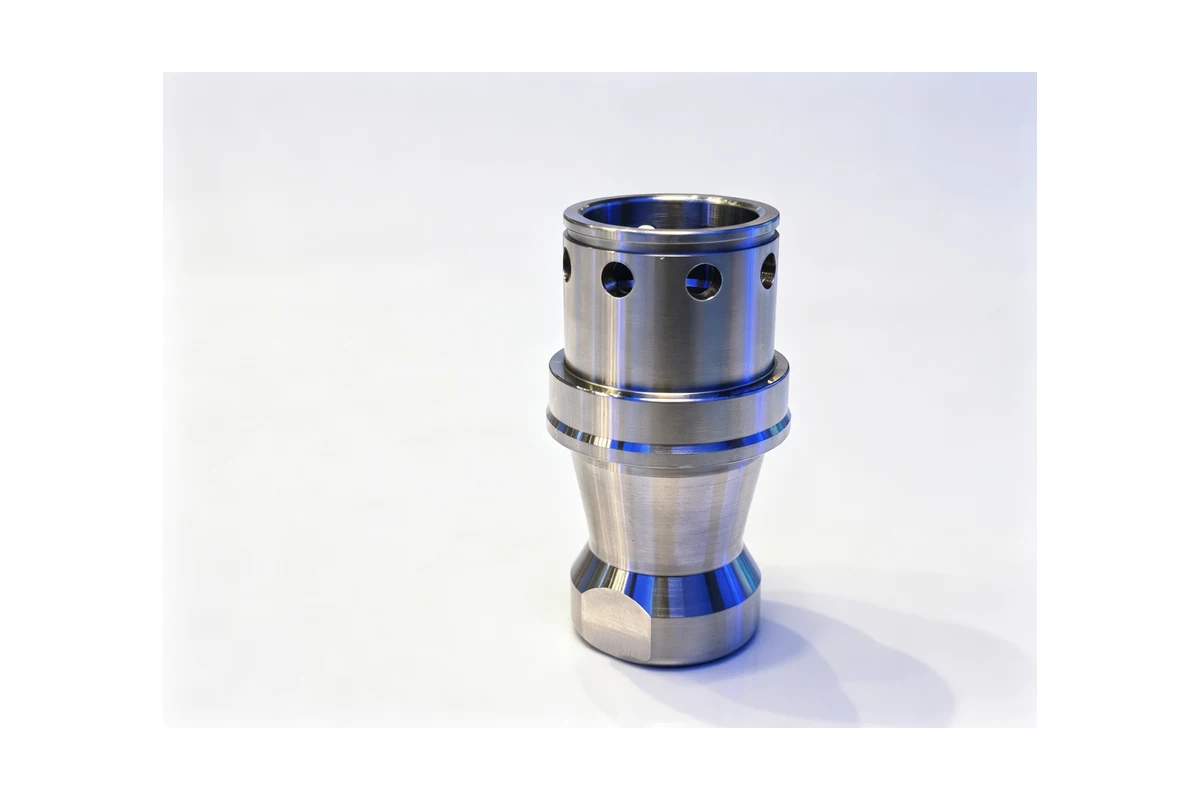
Kolay parçalar gibi görünürler ve tek başlarına öyledirler. Bütün işleri bir çalışma boşluğu ayarlamaktır, yani dış çap ile delik aynı ekseni paylaşmalı ve omuzlar dik oturmalıdır. Tek bağlamada tornalandıklarında uslu dururlar. İki bağlamada, parça çevrilip ham bir yüzeyden yeniden aynaya alındığında, bir pompanın altı ayda kendini yemesinin sebebi olurlar.
Diğer sessiz sorun çapaktır. Aşınma halkası deliğinde kalkmış bir kenar, montajda karşı yüzeyi çizer. Çevrim içinde çapak alma saniyeler tutar; müşterinin test tezgâhında çiziği bulmak siparişi tutar.
Vana ve manifold gövdeleri
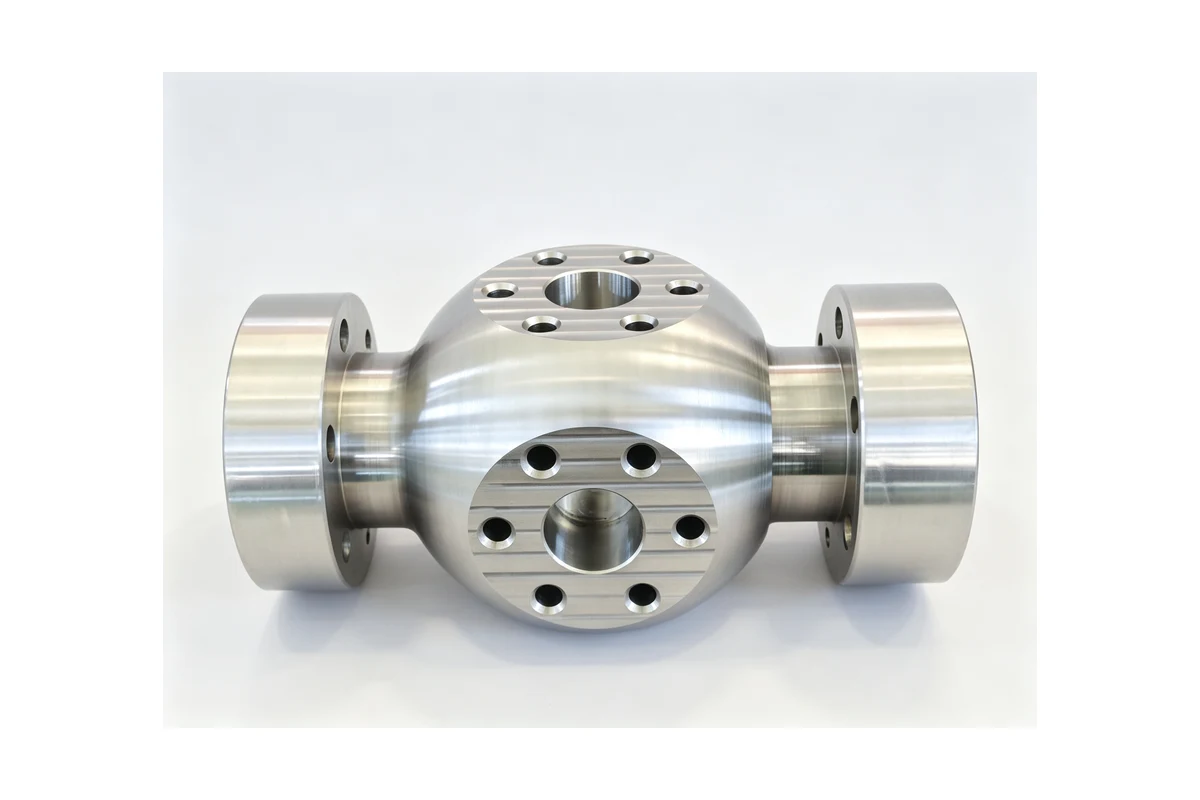
Bir manifold ya da vana gövdesi, içinde saklı bir kovuğu olan bir kutudur. Her işlenmiş yüzey bir sızdırmazlık yüzeyidir ve her port düzeni iç geçide denk gelmelidir. Bir yüzey komşusundan farklı bir referanstan kesilirse conta eşit olmayan yük alır ve birleşim sızar.
Bu parçalar döner tablalı yatay bir tezgâhı ödüllendirir. Gövdeyi bir kez bağlayın, sırayla her yüzeye indeksleyin ve port ile yüzeyi aynı bağlamada kesin. Dikey tezgâhlar, parçanın iki ya da üç yüzeyi olduğunda bu aileyi rahatça kaldırır; özellikle iki üç parçanın çevrimi paylaşmasını sağlayan bir mezar taşıyla. Sonucu belirleyen ayrıntı, gövdede belirleyen ayrıntının aynısıdır: referans bir kez seçilir ve her şey ona gönderme yapar.
Tezgâhı parçayla eşleştirmek
Tek bir cevap yok, ama aile tanınabilir bantlara ayrılıyor.
Dikey işleme merkezleri
İki ya da üç yüzeyli işler için dik açılı kafalı dikey bir tezgâh ekonomik yoldur. VMC1160 pompa uç kapaklarını, keçe yataklarını, daha küçük vana gövdelerini ve gövde kapaklarını rahatça alır ve parçalar küçükken mezar taşı bağlama kullanım oranını yüksek tutar. Akışkan işine giren bir atölye için mantıklı giriş tezgâhıdır.
Yatay işleme merkezleri
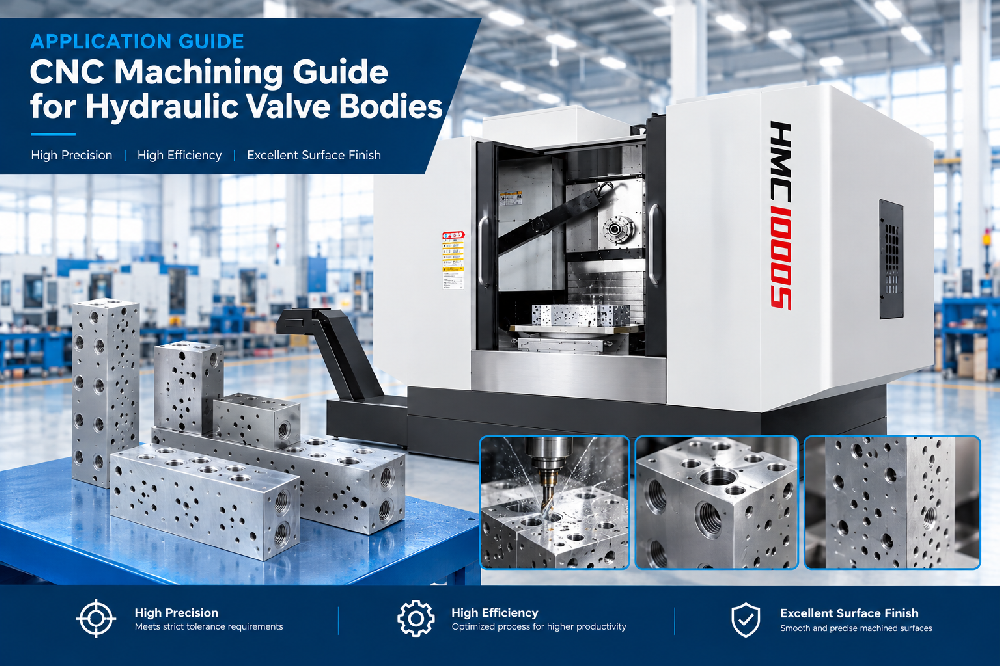
Bir gövdenin ya da bloğun dört ve daha fazla işlenmiş yüzeyi olduğunda yatay tezgâh kendini öder. Parça, tabla indekslenirken tek referansta bağlı kalır; delik ile yüzeyin birbirini tutması ile birbirine düşmesi arasındaki fark budur. HMC630-DT küçük ve orta gövdeleri kapsar; daha büyük salyangozlar ve uzun delikli çok portlu bloklar aynı serideki derin delik ve T tipi tezgâhlara uyar.
Tomalar ve torna-freze merkezleri
Çarklar, miller, kovanlar ve aşınma halkaları önce tornalama işidir. TCK6050 daha küçük göbekleri, halkaları ve burçları alır; parçanın tornalama artı enine delme, kama yuvası ya da port ihtiyacı olduğunda TCK2300B gibi Y eksenli bir torna-freze merkezi işi iki tezgâh yerine tek aynada bitirir. Karmaşık çark kanatları ve daha büyük iç parçalar için, kanadın önünde durmak yerine onu izleyen, eklenmiş döner ya da eğimli eksenli bir tezgâh gerekir.
Bir partiyi bir arada tutmak
Akışkan parçaları birey olarak değil, topluluk olarak sızdırır. Test tezgâhında sızdırmayıp sahada sızdıran bir pompa neredeyse her zaman kaymış bir partidir: mengene kuvveti tırmanmıştır, bir uç biraz geç değişmiştir, döküm tedarikçiyle birlikte değişmiştir. Böyle bir aileyi tutarlı tutan kontroller gösterişsizdir:
- referans pedini kendi kısa operasyonunda işleyin ve ana bağlamadan önce temiz ve düz olduğunu kontrol edin
- mengene kuvvetini parçadan parçaya sabit tutun, ideal olarak operatörün hissi yerine tork kontrollü ya da hidrolik mengene ile
- uçları sayarak değiştirin ve bu sayıyı partiyle birlikte not edin
- bitmiş parçayı tezgâhta denetlemek yerine bağlamaya göre ölçün ve okumaların eğilimini izleyin
Bu alışkanlıklar aynı zamanda bir pompa ailesini kârlı yapan şeydir. Bağlama oturduğunda çevrim öngörülebilir olur ve yeniden işleme kaybolur.
Otomasyonun kendini hak ettiği yer
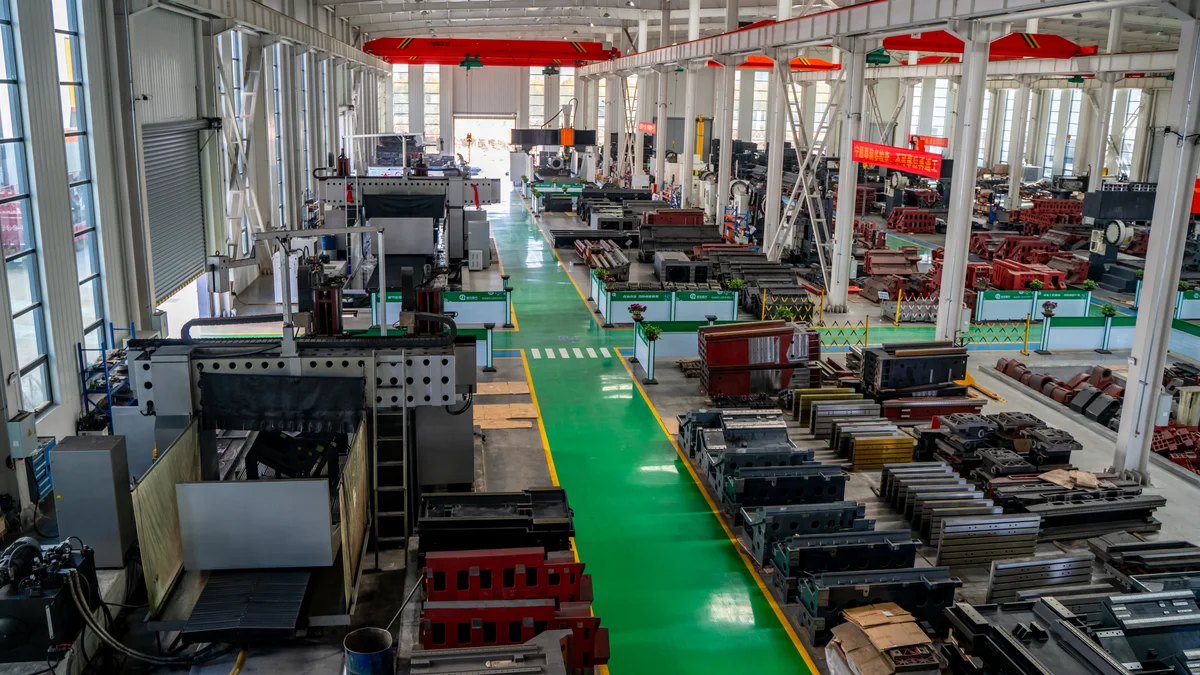
Pompa ve vana parçaları uzun çevrimli kararlı aileler halinde akar, bu da onları robotik tezgâh beslemesi için doğal bir aday yapar. Robot her çevrimde aynı pedlere, aynı sırayla, aynı kuvvetle yükler; mengene tutarlılığı ise operatörün gerçekten elle kontrol edemediği tek değişkendir. Ayrıca bir kişinin birkaç tezgâhı çalıştırmasını sağlar, bu da çok tezgâhlı bir hücrenin hesabını değiştirir.
Handemo CNC 2008'den beri takım tezgâhı üretiyor: 220.000 metrekarelik bir tesis, 660'tan fazla çalışan ve 150'den fazla ülkede çalışan tezgâhlar. Bu tabanın büyük bölümü tam olarak bu sınıf parçayı yapan fason atölyeler ve üreticilerdir.
Sık sorulan sorular
Bir pompa gövdesinin deliği ve flanş yüzeyleri tek bağlamada işlenebilir mi?
Genellikle evet ve hacim bunu haklı çıkardığında en iyi cevap budur. Döner tablalı yatay bir tezgâh dökümü ayağından tutar, yatak deliğini ve keçe yüzeyini keser, sonra emme ve basma flanşlarına indeksler. Alternatif, dik açılı kafalı ve iyi yapılmış bir bağlaması olan dikey tezgâhtır; karşılığı daha çok bağlama ve referansın kayması için daha çok fırsattır.
Çarkları da işliyor musunuz, yoksa sadece gövdeleri mi?
İkisini de. Çark delikleri, göbek yüzeyleri ve dış çaplar tornalama işidir ve bizim tomalarımızda koşar. Kavisli ya da burulmalı kanatlı açık ve yarı açık çarklar kanadı izleyebilen bir tezgâh ister; orada torna-freze ya da çok eksenli bir tezgâh devreye girer.
İnce cidarlı bir gövdenin deforme olmasını nasıl önlersiniz?
İki şeyle. Birincisi, kabuk yerine parçanın kendi bağlantı ayağından ya da işlenmiş bir pedden bağlayın ve kuvveti düşük ve düzgün tutun. İkincisi, o pedleri ayrı bir kısa operasyonda hazırlayın ki ana bağlamanın oturacağı gerçek bir yüzey olsun.
Bir gövde için hangi paslanmaz kalite olmalı?
Tezgâha değil, akışkana bağlıdır. Su ve hafif kimyasallar genellikle standart bir östenitik kalitede kalır; klorürler ve agresif ortamlar dubleks ya da süper dublekse iter. Akışkanı ve sıcaklığı söyleyin, uygulamanın istediği çizime göre işleyelim.
Aşınma halkası ile kovan arasındaki fark nedir?
Aşınma halkası gövdeye ya da çarka takılır ve çalışma boşluğunu belirler; kovan, keçenin ya da yatağın koştuğu yerde mili korur. İkisi de basit tornalanmış parçadır ve ikisi de delik ile dış çapın aynı ekseni paylaşıp paylaşmamasıyla yaşar ya da ölür, bu yüzden genellikle tek bağlamada tornalanırlar.
Bir döküm çiziminden ve numuneden fiyat verebilir misiniz?
Evet. Döküm çizimi, malzeme, yıllık hacim ve parçanın bir fotoğrafı ya da numunesi, önerilen süreç, koşacağı tezgâhlar ve bir fiyatla dönmemiz için yeterlidir.
Bir pompa ya da vana ailesi üzerinde mi çalışıyorsunuz?
Çizimi gönderin - gövde, çark, blok ya da iç parça - ve malzemeyi ve hacmi söyleyin. Parçanın hangi tezgâh sınıfını istediğine hâlâ karar veriyorsanız, bağlama tasarlanmadan önce yapılacak konuşma tam olarak budur. Önce bağlamayı müşteriyle birlikte çıkarır, sonra tezgâhı ona göre eşleştiririz.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: CNC ile pompa gövdesi işleme, hidrolik vana gövdeleri için işleme rehberi ve CNC ile hidrolik vana gövdesi işleme: süreç ve tezgâhlar. Çizimi doğrudan göndermeyi tercih ederseniz çizim yükleme sayfamızı kullanın.