Paketleme makinesi parçaları CNC işleme
Bir paketleme hattı parçayla değil, saatle ölçülür. Vardiya sonunda kimse dolum memesinin tezgâhta nasıl göründüğünü hatırlamaz. Makinenin kapasitede çalışıp çalışmadığını, filmin düz gidip gitmediğini ve saat altıdaki ürün değişiminin yirmi dakika mı iki saat mi sürdüğünü hatırlar. Bu sonuçların her biri, aynı anda aynı işi yapması gereken birkaç küçük işlenmiş parçaya dayanır: saatte binlerce kez, yıllarca.
Paketleme işini genel talaşlı imalattan ayıran budur. Parçalar nadiren büyük, nadiren şekil olarak karmaşıktır. Tekrarlıdırlar ve indekslidirler: bir yıldız tekerlek, bir vida, bir tutucu çene veya bir yapıştırma çenesi belirli bir anda belirli bir konuma gelmelidir; her çevrimde biraz geç kalırsa makine yine çalışır, sadece ürünü bozar ve kendini yıpratır. Bu yazı bu sorunu parçalar, malzemeler, işlem sırası ve makineler üzerinden takip ediyor.
Yazı, her rehberin bir sektörü alıp parçaları ham malzemeden bitmiş ürüne kadar uygun bağlama ve makinelerle izlediği uygulama rehberleri dizimizde yer alıyor.
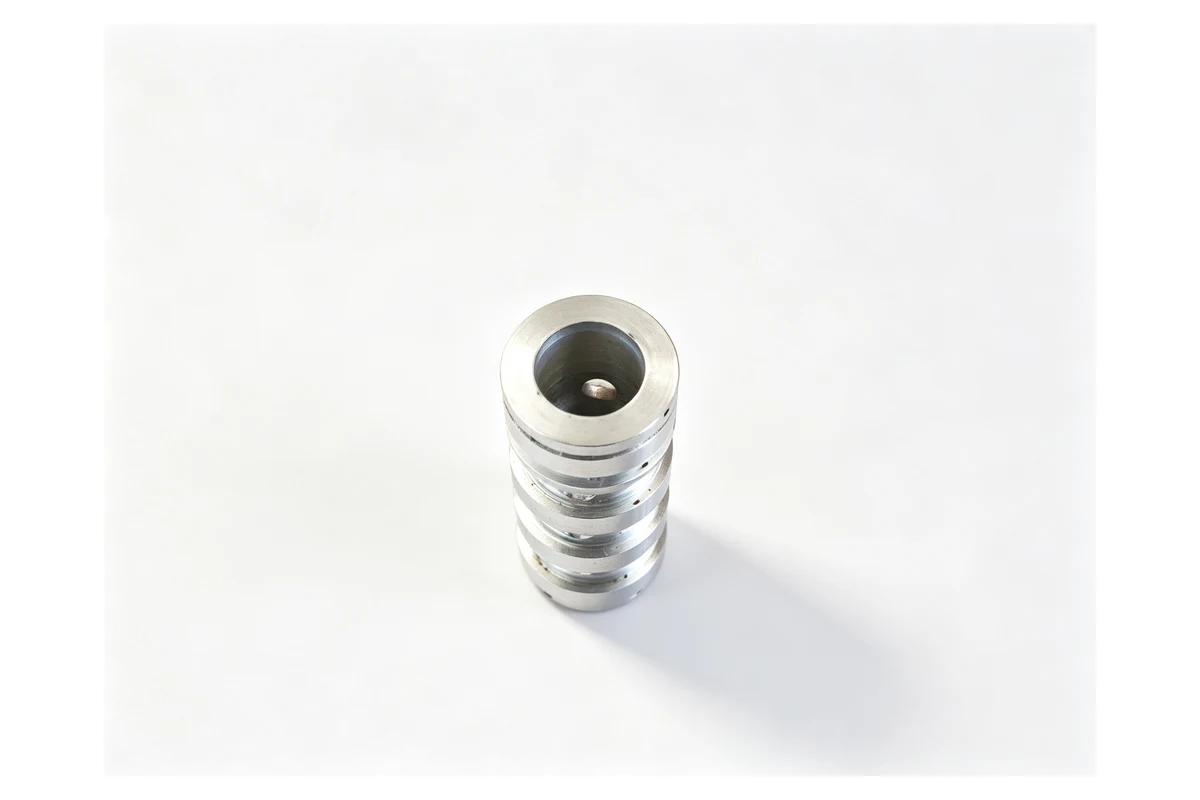
Kapıdan giren parçalar
Paketleme OEM'lerine üretim yapan bir atölye oldukça öngörülebilir bir karışım görür ve bu karışım sahada çok farklı davranan iki gruba ayrılır.
Birinci grup ürün hattıdır: dolum memeleri, dozaj pistonları, valf gövdeleri ve valf yuvaları, ürün pompası gövdeleri, manifold blokları, döner valf diskleri ve formatı belirleyen değişim parçaları. Bunlar ürüne temas eder, bu yüzden neredeyse her zaman paslanmazdır ve genellikle müşterinin ilk sorduğu parçalardır; çünkü kötü bir parça, kayan dolum ağırlığı veya sızdırmazlıkta bir damla olarak kendini gösterir.
İkinci grup hareket hattıdır: yıldız tekerlekler, besleme vidaları, zamanlama vidaları, tutucu çeneler, kam makaraları ve kam plakaları, yapıştırma çenesi taşıyıcıları, bıçak tutucular, film yönlendirme ruloları, zincir dişlileri ve tahrik göbekleri. Bunlar ürüne hiç temas etmez. Ambalajı taşırlar ve bütün işleri doğru zamanda doğru yerde olmaktır. Biraz kaçık bir yıldız tekerlek yuvası sızdırmaz. Şişenin omzunu traşlar ve hatta plastik yağdırır.
İkisinin arasında, bir projede en çok sürtünme yaratan üçüncü bir aile durur: format değişim parçaları. Üç şişe boyutu çalışan bir makine üç takım yıldız tekerlek, üç besleme vidası, üç takım tutucu çene ve çoğu zaman üç takım dolum memesi ister. Bu parçalar düşük hacimlidir, teslim tarihine göre gerekir ve hâlihazırda çalışan takımla değiştirilebilir olmalıdır. Aynı kalıp inserti problemi, daha küçük bir ambalajda.
Malzemeler ve maliyetin gerçekte nereye gittiği
Ürünle temas eden parçalar, ürün asidik, tuzlu veya süt ürünüyse 316L, kuru gıdaysa 304 olur. Her ikisi de kesim yüzey kabuğunun altında tutulduğunda iyi işlenir ve her ikisi de sürtünen takımı cezalandırır. Bu kaliteler işle sertleşir ve işle sertleşmiş yüzeyde hafif bir finiş paso, kabul edilebilir görünen ve altı ay sonra temizlik validasyonundan kalan bir yayma izi bırakır.
Hareket parçaları başka bir konuşmadır. Yıldız tekerlekler ve besleme vidaları genellikle 304 veya sert eloksallı alüminyumdur; eloksallı versiyon daha hafif ve ucuzdur ama yuva kenarları aşınır ve yüksek hızlı bir hatta aşınma, parça arızalanmadan çok önce şişe sürtünmesi olarak görünür. Cam veya aşındırıcı dolgulu kapaklar gibi aşındırıcı görevlerde spesifikasyon sertleştirilmiş paslanmaza veya kaplamalı takım çeliğine geçer ve işleme planı da onunla birlikte değişmelidir, çünkü bu kaliteler sertleştirildiklerinde çarpılır.
Bir paketleme işinin maliyetini belirleyen malzeme çoğu zaman plâstiktir. Birçok değişim parçası, kılavuz ray ve hatta düşük yüklü hatların yıldız tekerlekleri metal yerine POM, PE-UHMW veya PET'ten işlenir. Kolay ve hızlı kesilirler, aynı şekilde soğutma gerektirmezler ve her şeyin etrafına dolanan uzun lifli talaş üretirler. İşlemeden sonra da hareket ederler: sıcak bir atölyede çizime göre işlenmiş bir POM kılavuz ray, soğuk bir hatta farklı uzunlukta olabilir ve şişe omzuna göre kesilmiş bir yuva bir gecede sıkışabilir. Çok plâstik işi yapan atölyeler yuvaları biraz açık keser ve finiş pasosundan önce parçanın oturmasını bekler ya da atölyenin sıcaklığı kararlı bir köşesinde işler.
Bir de sertifikasyon tarafı var. Ürünle temas eden parça satın alan bir paketleme OEM'i malzeme sertifikaları, yüzey pürüzlülüğü talebi ve çoğu zaman ürün temas yüzeyinde yağ kalmadığına dair bir beyan ister. Bunların hiçbiri işlemeyi değiştirmez ama nelerin izlenebilir olması gerektiğini değiştirir ve teklif aşamasında hangi parçaların sertifikalı gideceğine karar vermek ilk talaş çıkmadan önce faydalıdır.
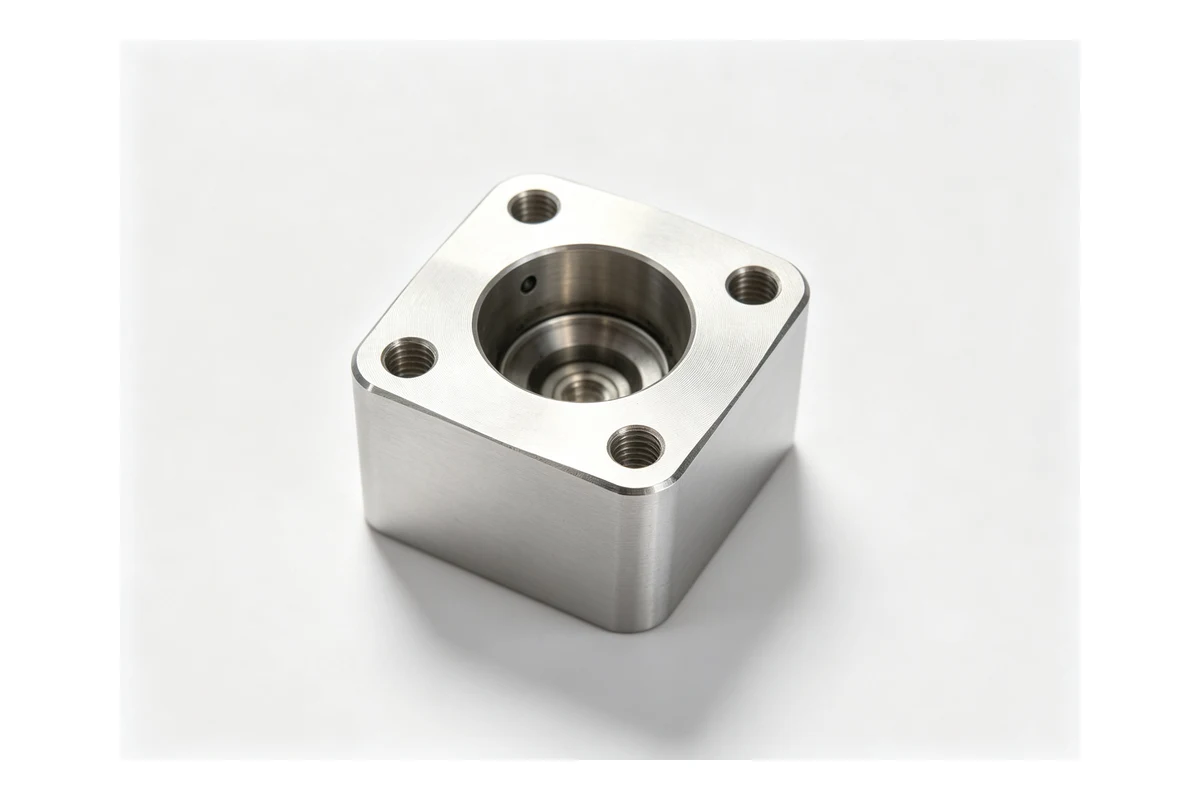
Gerçek problem neden geometri değil, indeksleme
Bir paketleme makinesindeki neredeyse her kalite şikâyeti, bir özelliğin kendisinden çok özellikler arasındaki ilişkiye dayanır. Yıldız tekerleğin delik çevresinde bir yuva düzeni vardır. Besleme vidasının hatvesi yıldız tekerleğin yuva aralığıyla eşleşmesi gereken helisel bir kanalı vardır. Yapıştırma çenesi taşıyıcısının, pivot eksenine dik olması gereken bir yüzü vardır. Kam plakasının montaj deliğine göre merkezlenmesi gereken bir profili vardır.
Her durumda çizim tek tek ölçüleri verir ve ilişkiyi bir nota bırakır. Hatta gerçekte önemli olan, daire çevresinde veya eksen boyunca biriken hatadır. On iki yuvası olan ve her biri aynı yönde birkaç yüzde bir kaçık olan bir yıldız tekerlek tezgâhta hâlâ iyi ölçülür ve vardiya sonunda hâlâ şişe fırlatır, çünkü hata şişenin hissedebileceği bir değere birikir.
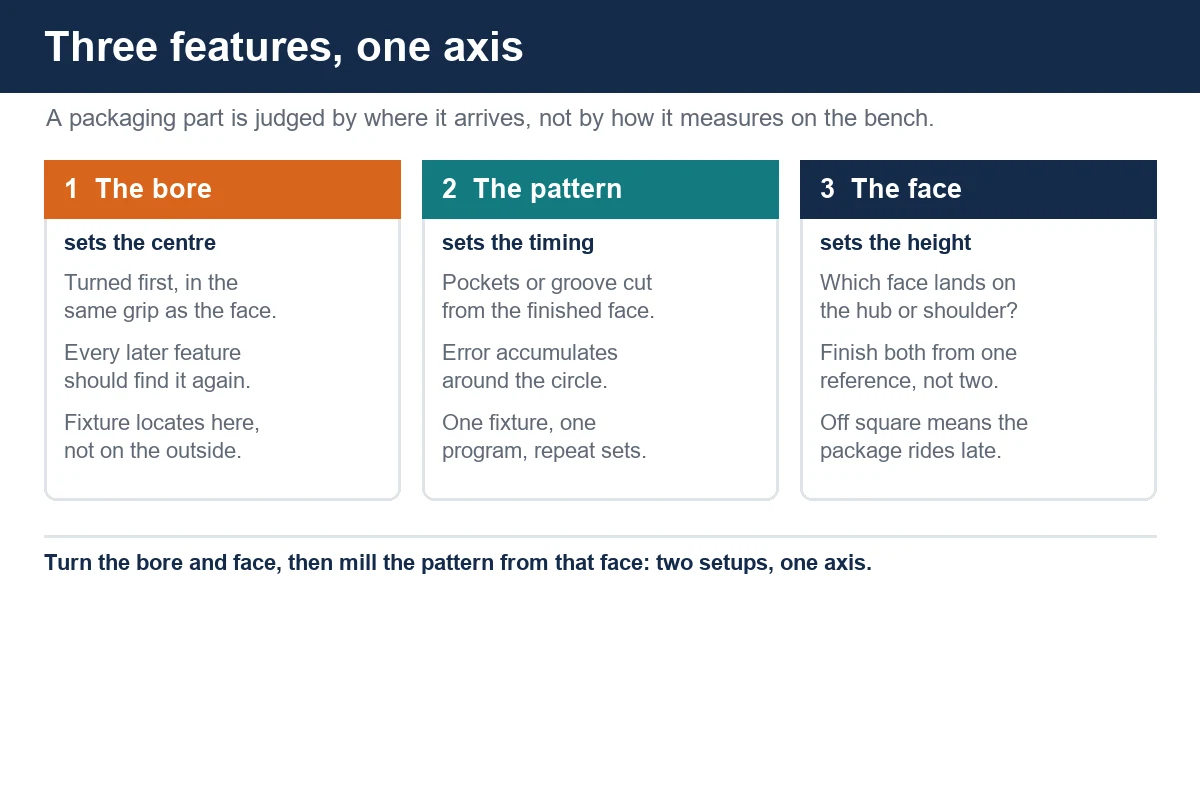
Bu yüzden bu parçalarda bağlama planı kesme parametrelerinden daha önemlidir. Delik ve yuva düzeni iki bağlamada kesilirse, ikinci bağlama birincisini yeniden bulmak zorundadır ve bulma şekli sonucu belirler. Delikten komparatörle sıfırlamak, delik yuvarlak ve parça rijitken işe yarar. Dış çaptan sıfırlamak, dış çap deliğe eş merkezliyken işe yarar ve tornalama sonrası genellikle öyledir. İşe yaramayan, yuva düzeninden bağlayıp dış yüzeyin doğruya yakın olduğunu varsaymaktır.
Pratik cevap, geometrinin izin verdiği kadar parçayı tek kavramada tutmak ve ikinci operasyonu ilk operasyonda bitirilmiş bir yüzden yapmaktır. Yıldız tekerlekte bu, deliği, ön yüzü ve dış çapı tek bağlamada tornalamak, sonra yuvaları o bitmiş yüzden, parça delikten konumlanan bir fikstürde tutularak frezelemek demektir. Fikstür, komparatörün yapacağı işi yapar.
Yıldız tekerlek veya besleme vidası için işe yarayan sıra
Ham parçayla başlayın. Plakadan yıldız tekerlekte ham parça, pay bırakılarak testereyle veya lazerle kesilir, çünkü dış çap nasılsa tornalanacaktır ve lazer kesim kenarı sıfırlama yapılacak bir yer değildir. Çubuktan besleme vidasında ham parça, tutmaya ve feda etmeye yetecek kadar uzun kesilir.
Birinci operasyon, tornada: bir yüzü alın, dış çapı tornala, merkezi del veya matkapla del, parça erişilecek kadar kısaysa arka yüzü de alın et. Ekseni tanımlayan her şey burada olur. Boydan boya deliği olan bir parçada bir taraftan delik açıp sonra diğer taraftan bitirmek şimdi verilecek bir karardır, sonra değil, çünkü ikinci yüz için ne kadar malzeme kalacağını değiştirir.
İkinci operasyon, dikey işleme merkezinde: fikstürle delikten konumlan, bitmiş yüzden bağla ve yuva düzenini veya helisel kanalı kes. Parça, tornanın kullandığı aynı özellikten konumlandığı için düzen ile delik, ölçümle değil yapısı gereği aynı merkezi paylaşır.
Üçüncü operasyon, parça gerektiriyorsa: tahrik özelliği, kama yuvası, çapraz delikler veya arka yüzde dişli delik düzeni. Bunlar genellikle biraz daha geniş toleransı kaldırabilen özelliklerdir, bu yüzden parça neredeyse bitmişken ve kalan risk küçükken en sona giderler.
Besleme vidasında sıra bir açıdan farklıdır: helisel kanal uzundur, ısı üretir ve parçayı itme eğilimindedir. Tek bağlamadan tek pasoda kesmek çoğu parçada gerçekçi değildir, bu yüzden kanal bir yönde kaba, diğer yönde finiş işlenir ve parçanın arada soğumasına izin verilir. Sıcakken bitirilen bir besleme vidası soğukken farklı hatveye sahip olur ve yıldız tekerlekle uyuşmazlık, vida boyunca yukarı tırmanan veya geride kalan bir şişe olarak görünür.
Dikey işleme merkezinin kendini kanıtladığı yer
Paketleme parçaları küçüktür, aileler halinde gelir ve kısa terminlerle küçük partiler halinde gerekir. Bu kombinasyon, bir atölyedeki neredeyse her makineden çok dikey işleme merkezine uyar.
Birinci neden fikstürdür. Yıldız tekerlek, kam plakası ve tutucu çene, bir yüzden bağlanmak ve bir delikten veya pimden konumlanmak ister; basit bir plaka fikstürü ve bir takım silindirik pimle dikey bir makine üçünü de özel bir kule olmadan işleyebilir. İkinci neden takım değişimidir: yuva düzeni için kaba takım, finiş takımı ve çoğu zaman köşe radyusu için küçük bir kesici gerekir; bunların magazinde olması parçanın üç bağlama yerine tek bağlamada bitmesi demektir.
Üçüncü neden erişimdir. Paketleme parçaları incedir ve ince parçalar bağlandığında çarpılan parçalardır. Dikey makine operatörün parçayı görmesine, bağlama basıncını ayarlamasına ve altını feda plakasıyla desteklemesine izin verir; bunu parçanın yan yattığı yatay bir makinede düzenlemek çok daha zordur.
Ailenin tornalanmış tarafı için eğik yataklı torna, yıldız tekerlekler, memeler, pistonlar ve rulolarda birinci operasyonu yapar. TCK50 gibi bir makine, 360 mm tornalama çapına kadar parçaları, 500 mm kesme uzunluğu, 65 mm mil deliği ve 50 mm çubuk kapasitesiyle kapsar; paketleme değişim parçalarının çoğunun yaşadığı aralık budur. Parça aynı çevrimde frezeleme gerektirdiğinde, örneğin çapraz deliği olan bir meme veya kama yuvası olan bir göbek, TCK6050SY gibi bir torna-freze makinesi ikinci bağlamayı tamamen kaldırır: iki mil, ana milde 67 mm ve karşı milde 56 mm delik, 50 mm çubuk kapasitesi ve çapraz özellikler için artı eksi 50 mm Y ekseni.
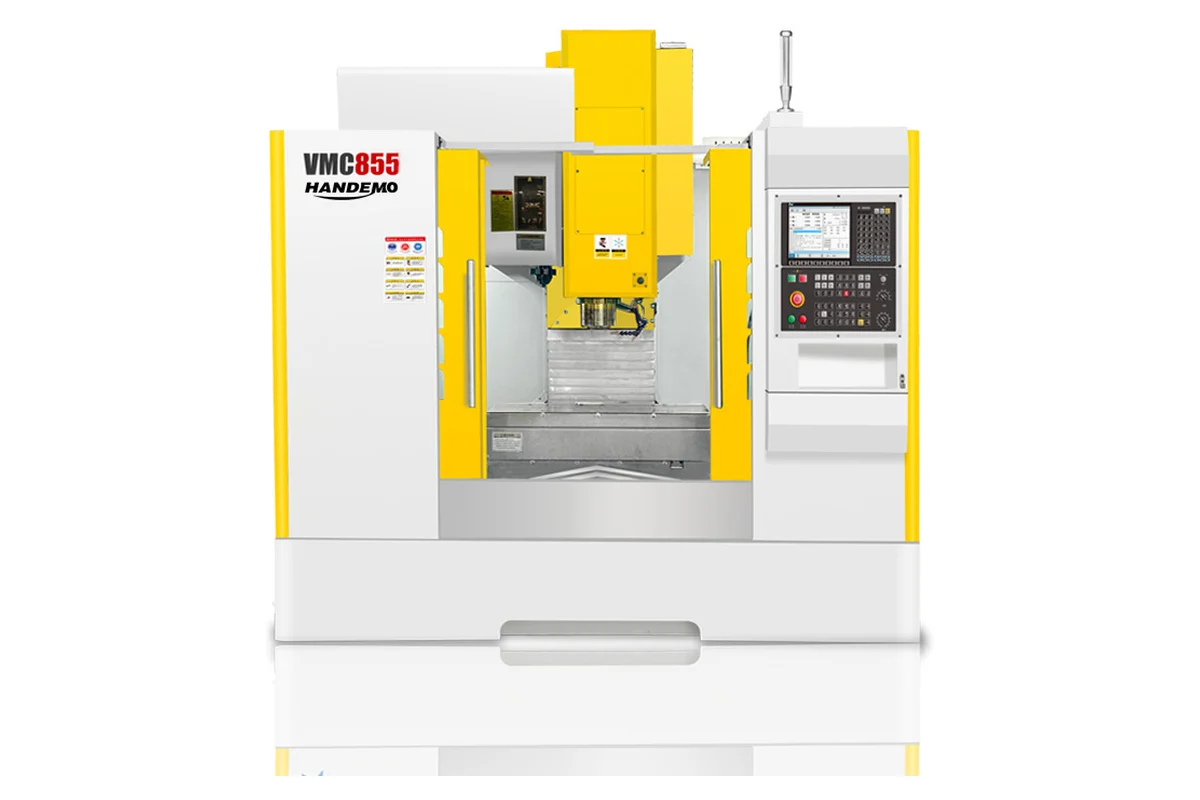
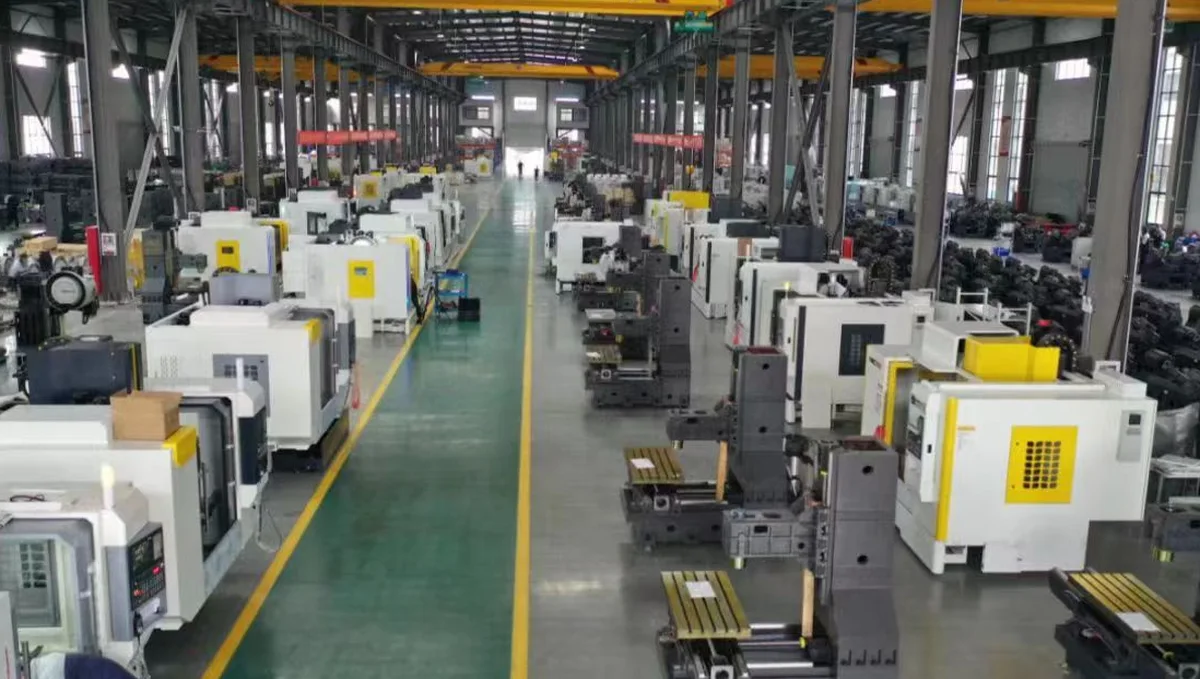
Freze tarafı için, 1000 x 550 mm tablalı, 600 kg tabla yükü, 800 mm X ve 550 mm Z hareketi, 8000 devirde BT40 mili olan bir VMC855, yıldız tekerleklerin, kam plakalarının, çene taşıyıcılarının ve montaj bloklarının büyük çoğunluğunu işler. Tablası, birkaç parçayı aynı anda tutan bir plaka fikstürü çalıştırmaya yetecek kadar büyüktür; yirmi parçalık bir değişim parçası partisi böyle çalıştırılmalıdır: tek bağlama, tek fikstür, tek program ve parçalar birlikte çıkar.
Değişim parçaları ve neden kendi süreçlerini hak ediyorlar
Bir format değişim takımı özel bir durumdur çünkü tekrar tekrar satın alınır. İlk takım bir projedir; ikinci, üçüncü ve dördüncü takımlar yedek parçadır ve müşteri makineyi geri göndermeden birinciyle eşleşmelidir.
Bunu sağlamanın yolu ilk takımı master kabul etmek ve fikstürü saklamaktır. Yıldız tekerlek delikten konumlanan ve pimden indekslenen bir fikstürde kesildiyse, onuncu yıldız tekerlek aynı fikstürde ve aynı programda kesilir ve geriye kalan tek değişken malzeme ile takım aşınmasıdır. Bu, her seferinde düzeni çizimden yeniden kurmaya çalışmaktan çok daha kısa bir konuşmadır.
Aynı zamanda çizimin fikstürün ihtiyaç duyduğu bilgiyi taşıması gerekir. Yuva düzenini düz görünümde bir koordinat kümesi olarak veren bir değişim parçası çizimi çalışılabilir ama yavaştır. Ayrıca hatve açısını, istasyon sayısını ve referans yüzü veren çizim çok daha hızlı programlanır ve yanlış yapılması çok daha zordur. Bir değişim parçası takımı fiyatlandırırken master parçayı veya taramasını isteriz, çünkü çizim ile parça köşe radyuslarında nadiren anlaşır ve şişenin gerçekte dokunduğu yer köşe radyuslarıdır.
Yıkama, temizlik ve asla temizlenmeyen parçalar
Gıda veya süt paketleme hattında makine, çalıştığı kadar sık yıkanır ve arızalanan parçalar neredeyse hiçbir zaman aşınanlar değildir. Ürünü tutanlardır. Ürün temas bloğunda kör dişli delik, valf gövdesinde keskin iç köşe, sızdırmazlık yüzünde lepleme izi, diş kökü açılmamış vida: bunların her biri, yıkama çevrimi erişemeyen ve bir şeylerin ürediği yerlerdir.
İşleme sonuçları spesifiktir. Kör delikler, kılavuz dibe oturmasın diye dişin gerektirdiğinden daha derin delinir veya rahatlatma kanalı açılır. İç köşelere kesicinin gerçekten üretebileceği bir radyus verilir; bu, çizim yayınlanmadan önce yapılacak bir konuşmadır, ilk parça hurdaya çıktıktan sonra değil. Sızdırmazlık yüzleri kenarı kırılmamış takımla bitirilir, çünkü hasarlı kenarla tek paso, conta contanın kapatamayacağı bir iz bırakır. Kaynaklı montajlarda kaynak düzeltilir ve spesifikasyon istiyorsa son delik açmadan önce yüzey işlemi yapılır, çünkü işlem malzemeyi hareket ettirir.
Aynı mantık ıslak hattaki temassız parçalar için de geçerlidir. Süt dolum makinesindeki bir yıldız tekerlek, valfle aynı yıkama ortamında yaşar ve tabanı pürüzlü bir yuva su ve ürün kalıntısı tutar. Yuva tabanının finişi, ona hiçbir şey temas etmese de önemlidir.
Bir teklif talebiyle birlikte ne gönderilmeli
Hızlı ve doğru teklif alan bir paketleme parçası talebi genellikle beş şey içerir. Referans yüzleri işaretlenmiş ve istasyon veya yuva sayısı belirtilmiş çizim. Malzeme ve durumu; çubuk, plaka, döküm veya bir plâstik kalitesi olduğu dahil. Miktar ve tek seferlik mi yoksa tekrarlanan bir takımın ilki mi olduğu. Üzerine gittiği makine veya eşleşen parça, çünkü arayüz çoğu zaman gerçek spesifikasyondur. Ve yüzey talebi, özellikle çizimin yalnızca "gıdaya uygun" diyebildiği ürün temas yüzlerinde.
Teklifi yavaşlatan şey, referanssız yuva düzeni veren bir çizim, durumu belirtilmeyen malzeme talebi veya karşılaştırılacak master'ı olmayan bir değişim parçasıdır. Hiçbiri ölümcül değildir ama her biri bir soruya dönüşür ve bir soru bir güne dönüşür.
Sık sorulan sorular
Dikey işleme merkezi bir yıldız tekerleği tek bağlamada kesebilir mi?
Evet, ham parça deliği bitmiş olarak gelirse ve fikstür o delikten konumlanırsa. O zaman yuvalar, dış profil ve varsa çapraz delikler tek yüzden kesilebilir. Delik aynı ham parçadan işlenecekse bu iki bağlamalı bir iştir ve normal durum budur.
Besleme vidası için en iyi malzeme nedir?
Yıkamalı hatlar için 304 paslanmaz, ağırlığın önemli olduğu yerlerde sert eloksallı alüminyum. Aşındırıcı kaplarda sertleştirilmiş paslanmaz veya kaplamalı takım çeliği daha uzun dayanır, ancak parça sertleştirmeden önce kaba, sonra finiş işlenmelidir; bu termin süresini değiştirir.
İnce yıldız tekerlekleri ve kılavuz rayları çarpılmadan nasıl tutulur?
Altını destekleyin, bağlama basıncını düşük tutun ve finiş pasoyu parça soğuduktan sonra alın. Plâstik parçalarda ham parçanın son kesimden önce oturmasına izin verin. İnce paslanmazda küçük bir pay bırakıp iki yüzü ikinci operasyonda bitirmek, her şeyi tek kavramada yapmaya çalışmaktan genellikle daha güvenilirdir.
Değişim parçalarını çizim yerine numuneden işliyor musunuz?
Evet. Tekrarlanan bir takım için master parça çoğu zaman çizimden daha faydalıdır, özellikle çizimin basitleştirdiği yuva radyusleri ve giriş pahları için. Master'ı ölçer, kritik arayüzleri müşteriyle teyit eder ve sonraki takımın eşleşmesi için fikstürü saklarız.
Bir paketleme OEM'i ne kadar termin planlamalı?
Malzemeye ve bitişe bağlıdır ama tablo tutarlıdır: yaygın paslanmazdaki tek parçalar hızlıdır, değişim parçası takımları birlikte programlanıp çalıştırıldığı için daha uzun sürer ve ısıl işlem veya yüzey işlemi gerektiren her şey sıkıştırılamayan bir adım ekler. Tüm takımı parça parça yerine tek talepte göndermek en büyük tek tasarruftur.
Sonraki adım
Bir paketleme hattı kuruyorsanız veya bir değişim parçası takımını değiştiriyorsanız, bize çizimi, malzemeyi ve üzerine gittiği makineyi gönderin. Bir işlem planı ve teklifle döneceğiz; parça daha önce yaptığımız bir parçaysa, siz karar vermeden önce fikstürün nasıl göründüğünü söyleyeceğiz.
sales1@handemocnc.com adresine e-posta gönderin veya WhatsApp'tan +86 135 6320 3038 numarasına yazın. Bu iş için kullanılan makineler hakkında daha fazlası VMC855 sayfamızda ve aşağıdaki ilgili rehberler komşu parça ailelerini kapsıyor.
İlgili okuma: gıda ve içecek parçaları için CNC işleme, ince cidarlı parçaların işlenmesi, paslanmaz çelik millerin işlenmesi ve zincir dişlilerinin işlenmesi.