Kalıp tabanı işleme: plakalar ve cepler
Kalıp işi genellikle gözenek (kavite) işi olarak anlatılır, ama bir kalıp atölyesindeki saatlerin çoğu gözeneği taşıyan plakalara gider. Bir taban, sonunda düz, paralel ve kare olması gereken, içine gömülen parçanın sallanmadan oturduğu cepler ve kalıp her kapandığında iki yarıyı yeniden aynı hizaya getiren kılavuz delikleri olan kalın çelik plakalardan oluşan bir yığındır. Plaka düz değilse ona cıvatalanan hiçbir şey de düz olmaz ve bunu fark eden kişi montaj ustasıdır.
Bu yazı işin plaka tarafıyla ilgilidir: bir kalıp tabanının gerçekte ne yapması gerektiği, kullanılan çelikler, büyük bir plakayı işleme boyunca kararlı tutan sıra, gereken bağlama düzeni ve hangi makineleri devreye alacağımız. Eğer plakayı değil gözeneğin kendisini işliyorsanız, kalıp gözeneği işleme rehberimiz o yolu anlatıyor; bu yazı tabanda, plakalarda ve kılavuz sisteminde kalıyor.
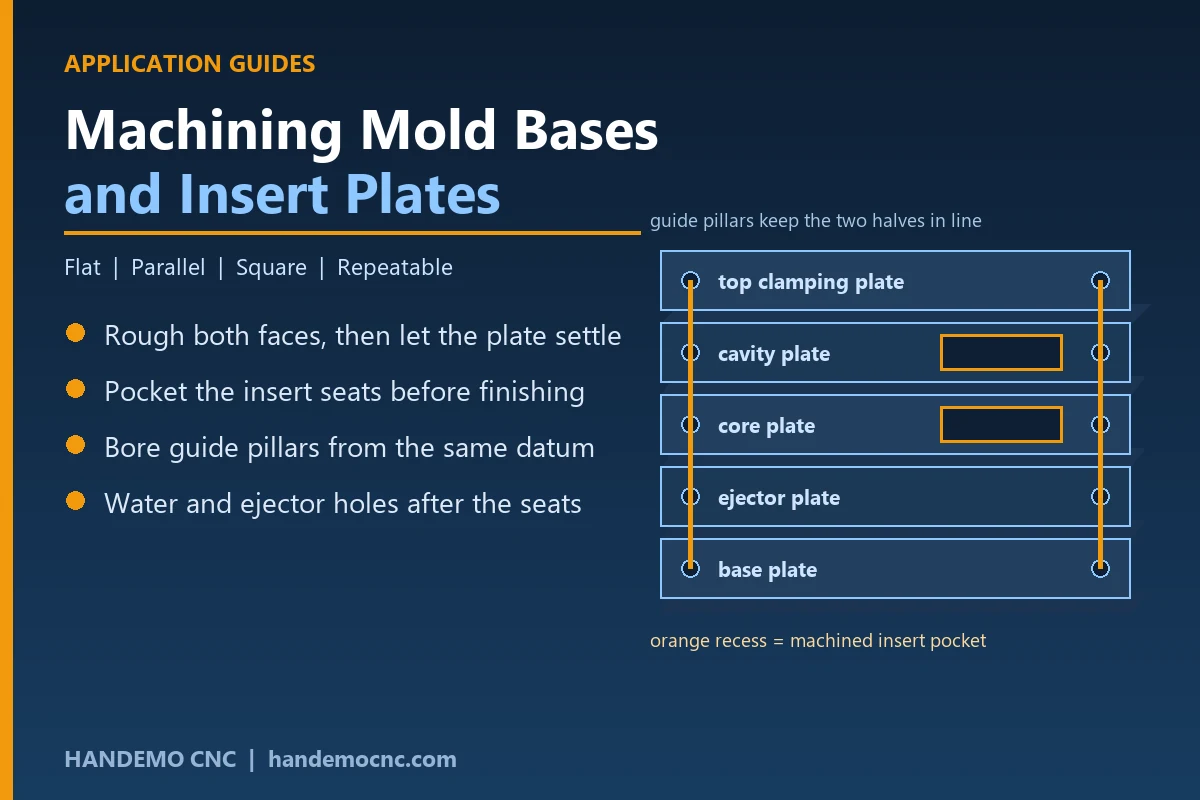
Bir Kalıp Tabanı Neler Yapmak Zorundadır
Taban, aynı anda birkaç işi üstlenen bir çerçevedir. Gözenek ve erkek gömüleri birbirine göre sabit bir konumda tutmak, iki yarıyı her çevrimde aynı hizaya yönlendirmek, itme sistemini taşımak ve kalıptan ısıyı çeken su devrelerini sağlamak zorundadır. Her görev farklı bir elemana düşer ve her elemanın işleme sırasında kendi yeri vardır.
En çok yüzeyler önemlidir. Sabit ve hareketli yarılar birbirlerine ayırma yüzeyleri üzerinden referans verir, bu yüzden her plakanın dış yüzeyleri düz ve birbirine paralel olmalıdır. Olmazsa plaka montajda pul ile beslenir veya kazınır ve bir tabanı pul ile beslemek, işlemenin hiç bitirilmediğinin işaretidir.
Sonra oturma yerleri gelir: gömüleri tutan cepler, kılavuz kolon ve burç delikleri ile itici ve su deliklerinin düzeni. Cepler gözeneğin nerede oturduğunu ve ne kadar iyi desteklendiğini belirler. Kılavuz delikleri iki yarının her seferinde hizalanıp hizalanmayacağını belirler. Biraz bol bir cep, gömünün enjeksiyon basıncı altında kaymasına izin verir; konumundan kaçık işlenmiş bir kılavuz deliği ise kalıp kapanırken iki yarıyı yana çeker.
Karşılaşacağınız Çelikler
Tabaların çoğu takım çeliğinden değil, sade veya ön sertleştirilmiş plakadan kesilir, çünkü parçayı plaka değil gömme şekillendirir. Yaygın seçimler küçük kalıplar ve prototipler için düşük veya orta karbonlu plaka, ceplerin ve kılavuz deliklerinin tekrar tekrar sıkıldığı yerlerde ön sertleştirilmiş plaka ve aşındırıcı polimerlerle çalışan veya çalışmalar arasında nemli depoda duran kalıplar için paslanmaz plakadır.
- Prototip kalıplar ve kısa seri tabanlar için yumuşak karbon çelik plaka
- Tekrar tekrar sökülüp toplanan üretim tabanları için ön sertleştirilmiş plaka
- Aşındırıcı reçineler ile medikal veya gıda temaslı kalıplar için paslanmaz plaka
- Çevresinde yumuşak kalan plakalara yerleştirilen sertleştirilmiş gömüler ve kılavuz kolonlar
İlk operasyonu kaliteden çok plakanın durumu belirler. Sıcak haddelenmiş plaka, üzerinde bir kabuk ve içine kilitlenmiş gerilimlerle gelir. Kabuğu bir yüzeyden alıp diğerinden almazsanız denge değişir ve plaka eğilir. İki yüzeyi aynı bağlamada kesmek ve sonraki bir finiş paso için hafif pay bırakmak, plakanın cepler açıldıktan sonra hareket etmesini engelleyen şeydir.
Operasyon Sırası
Bir tabanda sıra bir tercih meselesi değildir. Son operasyon bittiğinde parçayı düz tutan şey odur.
Önce İki Yüzeyi Kaba İşleyin
İki yüzeyi aynı bağlamada kaba işleyin ki plaka gerilimini dengeli bıraksın, sonra finiş öncesi oturmasını bekleyin. Ağır talaş kaldırma, cepler açıldıktan sonra değil, plaka hâlâ kalın ve rijitken işin başında olmalıdır. Plaka büyükse kaba pasoyu tek ağır paso yerine sabit yan adımlarla birkaç pasoda almak bağlama düzeni için daha kolaydır.
Gömme Yuvalarını (Cep) İşleyin
Gömme cepleri normalde yüzeyler kaba işlendikten ve plaka oturduktan sonra işlenir. Onları rijit bir takımla ve kontrollü yan adımla kesin, uzun erişimle değil, çünkü esnek bir takımla kesilen cep duvarı üstündeki yüzeye dik oturmaz. Cebin döner takımın ulaşamadığı bir iç köşesi varsa o köşe EDM için bırakılır veya elle bitirilir ve bunu plaka tel erezyona gitmeden önce kalıpçıyla kararlaştırmak gerekir.
Kılavuz Kolon ve Burç Deliklerini Delin
Kılavuz delikleri tüm kalıbın hizalanmasıdır, bu yüzden kritik elemanlar arasında en son ve ceplerle aynı datumdan işlenir. Onları plaka taşındıktan sonra ikinci bir tezgahta değil, aynı bağlamada delmek işin en ucuz sigortasıdır. Delikler genellikle bir delik büyütme kafasıyla veya preslenecek kolona göre raybalanarak bitirilir ve geçme, kolonu tutacak kadar sıkı, ama preslenirken plakayı bozmayacak kadar da izin verici olmalıdır.
Su Hatları, İtici Delikleri ve Dişli Elemanlar
Su hatları ve itici delikleri oturma yerlerinden sonra gelir, böylece kaçan bir matkap bitmiş bir deliğe zarar veremez veya bir cep duvarını delemez. Çapraz delinmiş devrelerin uçlarında tıkaç gerekir ve devreyi montajdan önce havayla doğrulamak, kalıp bir parti çalıştıktan sonra tıkalı bir hat bulmaktan iyidir.
Büyük Bir Plakada Bağlama
Büyük plakalar, bağlamanın kendisi yüzünden düzlüğünü en çok kaybeden parçalardır. Düz olmayan bir tezgâha sertçe bastırılan plaka, bağlama koşuluna göre kesilir, kelepçeler çözüldüğü anda geri yaylanır ve hata ancak montajda ortaya çıkar.
Üç alışkanlık riskin çoğunu kapatır. Plakayı eşleştirilmiş paraleller veya karelenmiş bir alt plaka ile tüm alanı boyunca destekleyin, böylece iki temas noktası arasında köprü kuran bir yer kalmasın. Bağlamayı açıklığın ortasında değil rijit noktalar üzerinde tutun ve finiş pasoları hafif basınçla alın. İki yüze ulaşmak için çevrilmesi gereken plakada ise bir çift basamak işleyin veya yumuşak çeneler kullanın, böylece ikinci bağlama her seferinde aynı referans üzerinde tekrarlanır.
Plaka ayak izine göre inceyse, manyetik tezgâh veya vakum plakası tutmayı yüzeye yayar ve yerel basınç noktalarını tamamen kaldırır. Aynı taban ailesini tekrar tekrar işleyen bir atölye için sabit dayamalı özel bir fikstür ilk partide kendini amorti eder.
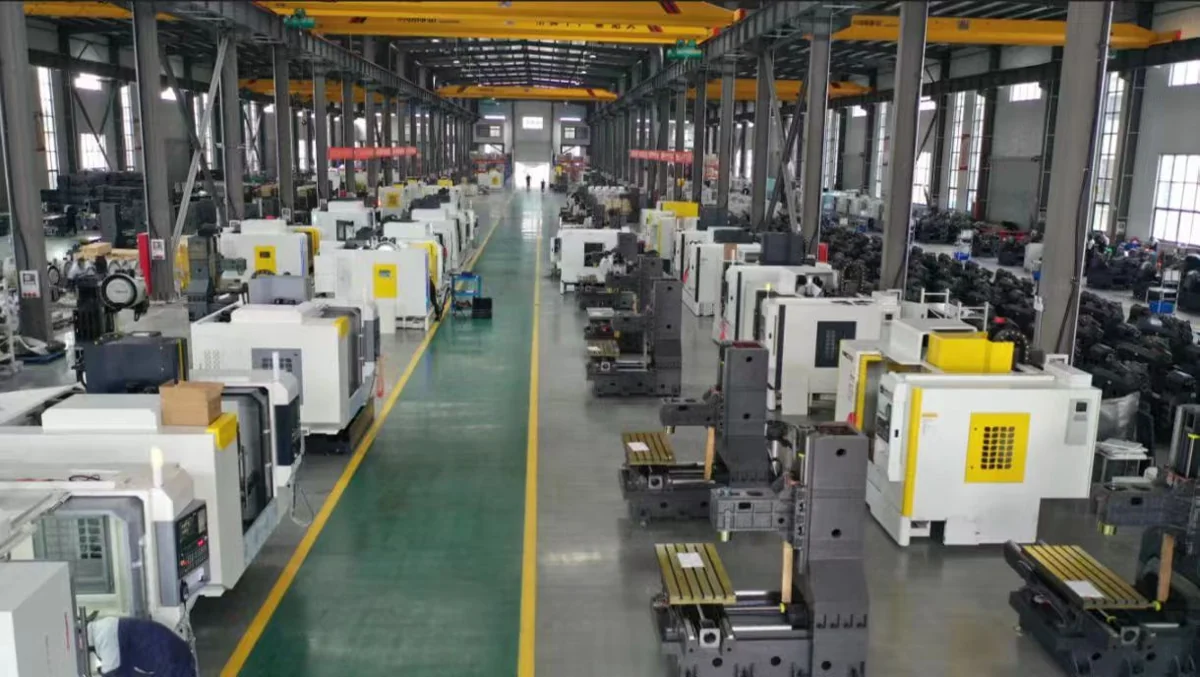
Taban İşi İçin Teklif Edeceğimiz Makineler
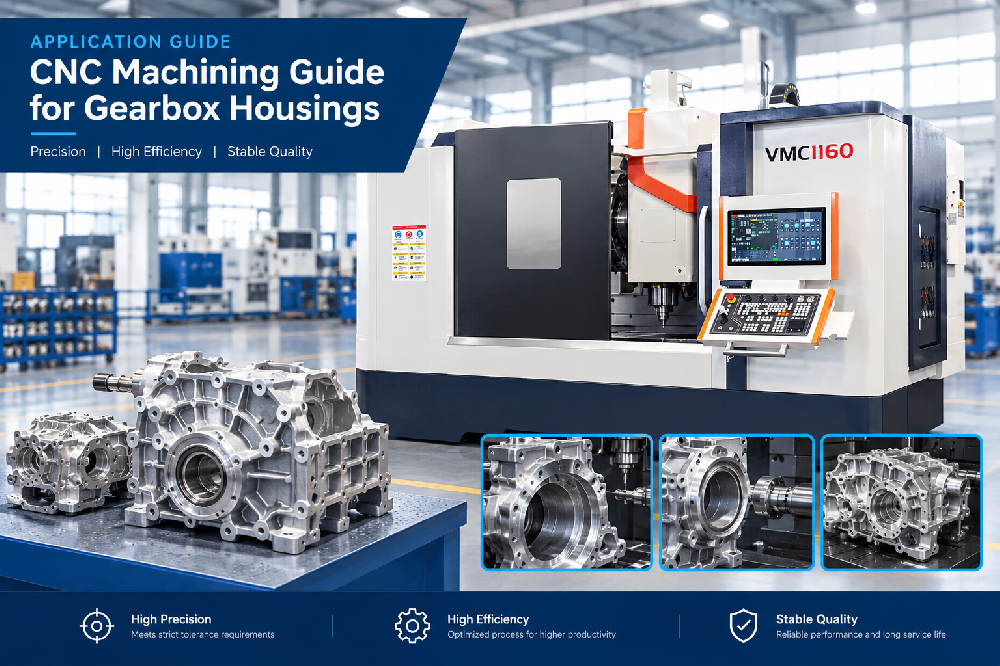
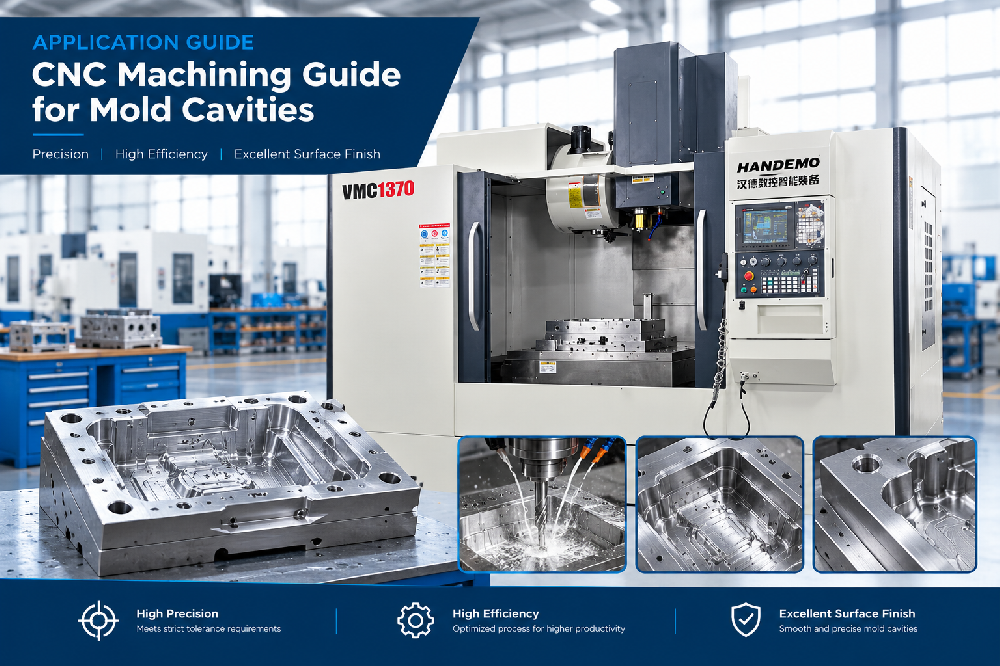
Taban işi çoğunlukla yüksek değil geniş bir plaka üzerinde alın frezeleme, cep açma ve delik büyütmedir; bu da plakayı az bağlamada kapsayacak tezgâh ve eksen stroğuna sahip bir dikey işleme merkezine işaret eder. Ürün ailemizde ilk bakacağımız makine VMC1370D'dir: kalıp grubunda üretilir, büyük bir taban için tezgâhı ve cep duvarlarını finişlemek için mili vardır. Daha küçük tabanlar ve gömme yuvaları VMC1160 üzerinde rahatça yer alır.
Cepler derinse veya parçanın yandan erişilmesi en iyi olan elemanları varsa, yatay bir makine bağlama sayısını azaltır. HMC800DT paleti indeksler, böylece bir tabanın birkaç yüzü plaka çözülmeden işlenir; bu da yüzeylerin, ceplerin ve kılavuz deliklerinin birbirine göre ilişkisini korur. Eğik sürgüler, kaldırıcılar veya üç boyutlu su devreleri taşıyan plakalar için beş eksenli bir platform eğik işi özel fikstür olmadan bitirir ve HTMC800T bu şekildeki aileleri kapsar.
Tabalar seri üretildiğinde darboğaz genellikle kesme değil yüklemedir. Bir portal yükleyici veya palet havuzu, bir plaka işlenirken diğerinin bağlanmasına izin verir ve taban ağır ve elle kaldırması zor olduğu için otomasyona tam uyan parça türüdür. Uygulayacağımız kural, süreci hâlâ değişen bir işi değil, zaten temiz çalışan bir plaka işini otomatikleştirmektir.
Sevkiyattan Önce Montaj Kontrolü
Bir taban son kesme alındığında bitmiş olmaz. Plakalar bir araya geldiğinde ve kılavuz sistem sıkışmadan kaydığında bitmiş olur. Montajda ayırma yüzeyleri bir düz kenar veya markalama plakasına karşı kontrol edilir, cepler gömünün iki köşede değil tüm tabanı boyunca oturduğunu doğrulamak için mavi ile kontrol edilir ve kılavuz kolonlar plakalar kapalı ve vidalar sıkılmış halde serbest hareket için kontrol edilir.
Sadece iki köşeye değen bir oturma yeri bulmak, pres altında değil talaşlı imalat atölyesinde çok daha ucuzdur. Montaj alanının yanında bir markalama plakası ve lekeleme presi bulundurmak ve her kalıp için oturma yeri temasını kaydetmek, öznel "iyi gibi duruyor" ifadesini sonraki vardiyanın tekrarlayabileceği bir şeye dönüştürür.
SSS
Bir kalıp tabanı yığın yerine tek plakadan işlenebilir mi?
Küçük kalıplar bazen tek bloktan kesilir, ama yığın taban işlemesi daha kolay, tek bir plaka aşındığında bakımı daha kolay ve parça değiştiğinde tadilatı daha kolaydır. Üretime giren her şey için yığın pratik yoldur.
Cepler yüzeyler finişlenmeden önce mi sonra mı açılmalı?
Cepler yüzeyler kaba işlendikten ve plaka oturduktan sonra, ama yüzeylerdeki finiş pasosunu cepler ve delikler bitene kadar bekletin. Böylece referans yüzeyler en son, plakanın sonunda olacağı halde işlenir.
Büyük bir plakanın eğilmesini nasıl önlersiniz?
İki yüzü aynı bağlamada kaba işleyin, plakanın oturmasını bekleyin, bağlarken tamamen destekleyin ve hafif basınçla finişleyin. Eğilmelerin çoğu kesiciden değil, dengesiz gerilim boşalmasından ve bağlamanın kendisinden gelir.
Bir taban için yatay işleme merkezi gerekir mi?
Sadece geometri gerektirdiğinde. Tek yüzünde cepler ve delikler olan düz bir plaka dikey makinede iyi çalışır. Parça birkaç yüzünde kritik eleman taşıyorsa, yatayda indeksleme plakayı yeniden bağlamadan bunları ilişkili tutar.
Bir tabanı fiyatlandırmak için neye ihtiyacınız var?
Cep ve delik konumlarını gösteren plaka resmi, plaka malzemesi ve durumu, yuvalar için gömme ölçüleri ve yıllık kalıp sayısı. Bunlarla operasyon sırasını, bağlama düzenini ve ürün ailemizden çevrimi taşıyacak makineyi önerebiliriz.
Üretmeye Çalıştığınız Plakayı Bize Gönderin
Resmi, malzeme durumunu ve yıllık adedi gönderin; operasyon sırası, fikstür ve ürün ailemizden işe uygun makineyle dönelim. Handemo 2008'den beri takım tezgâhı üretiyor ve 220.000 m²'lik bir tesisten 150'den fazla ülkedeki alıcılara tedarik sağlıyor; bu yüzden hacme uymayan bir hücre satmak yerine hangi tabanların basit fikstürlü bir dikey makinede kalması gerektiğini söylemeyi tercih ederiz. Kalıp imalatı sayfamız bu iş için ürettiğimiz makine ailelerini listeliyor ve daha geniş uygulama rehberleri seti komşu parça ailelerini kapsıyor.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: CNC ile Kalıp Gözeneği ve Elektrot İşleme | Rulman ve Flanş Yuvaları İşleme Rehberi | VMC mi HMC mi: Hangi İşleme Merkezini Seçmeli