Zincir dişlisi işleme: diş salgısı
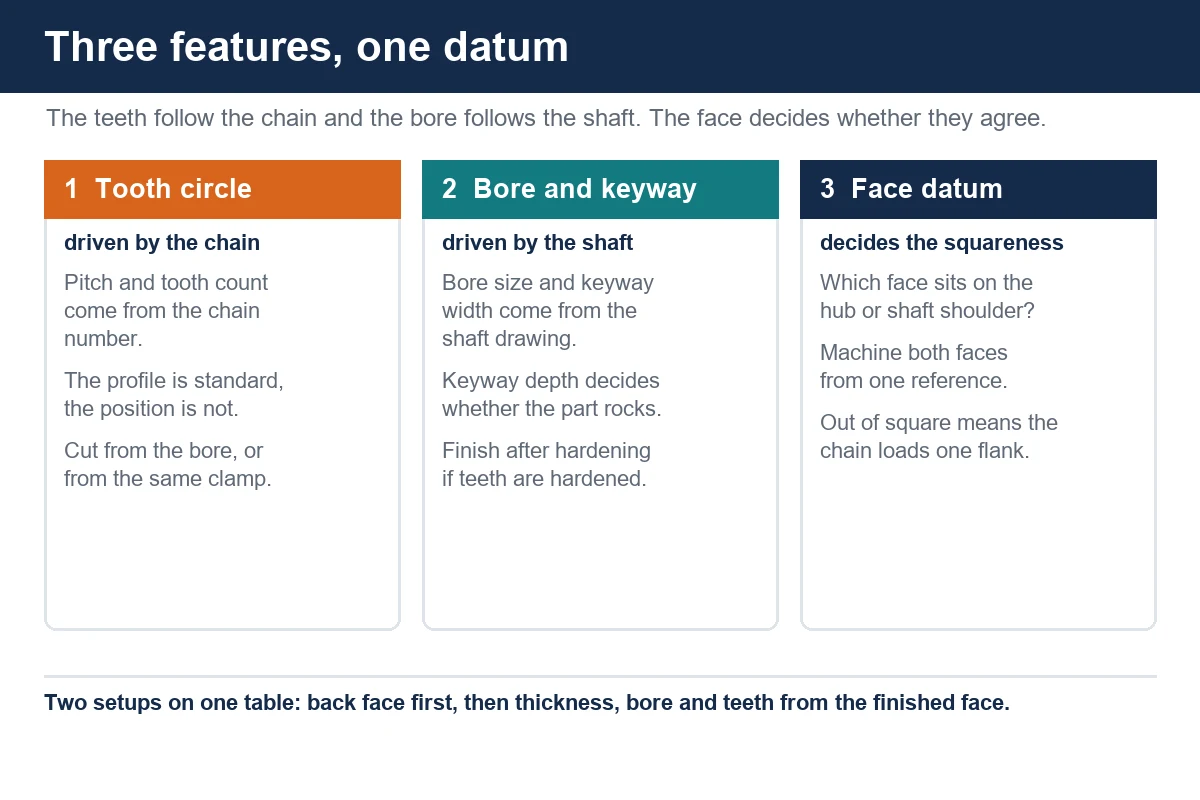
Bir zincir dişlisi, bir tahrik sistemindeki en basit parça gibi görünür. Dişleri ve deliği olan bir disk. Sonra zincir gelir ve disk ya iki yıl sessiz çalışır ya da üç hafta sonra dişlerin üstüne tırmanmaya başlar. Arada bir seçenek yok. Fark neredeyse hiçbir zaman çizimin belirttiği diş biçimi değildir. Fark, çizimin üç ayrı görünüşte gösterdiği üç şey arasındaki ilişkidir: diş çemberi, delik ve dişlinin dayandığı yüz.
Konveyör üreticileri, tarım makinesi imalatçıları ve motosiklet yedek parça tedarikçileri için zincir dişlisi işliyoruz ve üçünde de aynı konuşma geçiyor. Müşterinin bir zinciri, bir merkez mesafesi ve bir çevrim oranı var. Zinciri üstünde tutacak bir dişliye ihtiyacı var. Sipariş ettiği şey, yanında bir frezeleme operasyonu olan bir tornalama işi. Gerçekte ihtiyacı olan şey ise dişlerin ve deliğin birbiriyle anlaştığı bir parça, çünkü deliği mil kontrol eder, dişleri ise zincir takip eder.
Bu yazı o parçayı adım adım ele alıyor: hangi aileler var, kapıdan hangi malzemeler geliyor, işlem sırası nasıl kurulmalı ve dikey işleme merkezi nerede azdırma tezgahının yerine geçiyor.
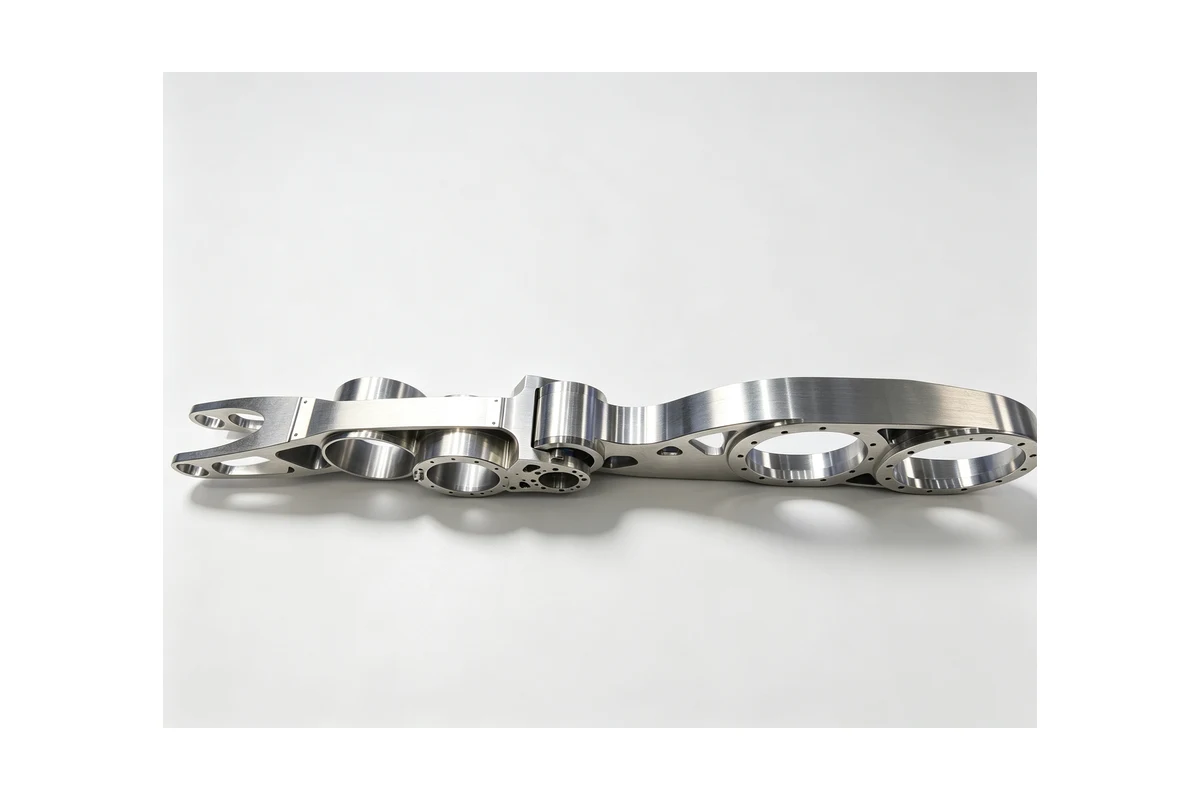
Neye zincir dişlisi işi denir
Bu kelime çoğu alıcının beklediğinden geniş bir alanı kapsar. Konveyör için bir makaralı zincir dişlisinin tanımlı bir diş biçimi, bir bölüm çemberi ve oldukça ince bir gövdesi vardır. Ağır konveyör için çift adımlı dişli, aynı parçanın her ikinci dişi çıkarılmış hali gibi görünür ve yarı hızda, diş başına iki kat yükle çalışır. Konik kollu dişli, konik deliği ve kama yuvası olan düz bir disk olup kavramayı burç yapar. Bölünmüş dişli, bakım ekibinin mili çekmeden değiştirebilmesi için iki yarısı cıvatalanmış bir parçadır.
Sonra dişli denilen ama dişli olmayan parçalar gelir: triger kasnakları, vinçlerin zincir çarkları, tarım besleyicilerinin tahrik dişlileri ve eski konveyör hatlarındaki dökme demir çarklar. Her biri işi kaydırır. Triger kasnağı temiz bir diş yanağı ve düz bir yüz ister. Dökme çark, dişler kesilmeden önce deliğin ve iki yüzün işlenmesini gerektirebilir, çünkü döküm komparatörle sıfırlamaya yetecek kadar yuvarlak değildir.
Bir işleme atölyesinde en sık gördüğümüz aileler plaka dişli, göbekli dişli ve konik delikli dişlidir. Üçü de tornalama işi olarak başlar, frezeleme veya azdırma işi olarak biter ve önemli karar hangi ucun önce geldiğidir.
Malzemeler ve her birinin plana etkisi
S275 veya 1045 gibi yumuşak çelik, konveyör dişlileri için varsayılan tercihtir. Kolay işlenir, göbek eklenecekse kaynak yapılır ve çalışma rejimi ağırsa dişler sonradan indüksiyonla sertleştirilebilir. İşin püf noktası çarpılmadır: 12 mm kalınlığında bir plaka dişli yüzey sertleştirmesinde eğilir ve eğilmiş dişli dişin tek yanağı üzerinde çalışır. İşlemeden sonra sertleştiren atölyeler genellikle deliği alt toleransta bırakıp ısıl işlemden sonra bitirir; yani delik, parçayı dişlerden tutabilen bir tezgahta ikinci operasyonda işlenir.
304 ve 316 gibi paslanmaz kaliteler gıda konveyörleri ve yıkama hatları için gelir. Kenarda daha fazla ısıyla işlenirler, takım sürtünürse pekleşirler ve ilerleme çok düşükse diş yanakları sıvanır. Paslanmaz dişli aynı zamanda daha çok lazerle kesilmiş taslak olarak gelip yalnızca delik ve yüzlerde işlenir, çünkü düşük hızlı bir gıda hattında diş profili aynı şekilde yük taşımaz.
Sertleştirilmiş ve aşınmaya dayanıklı çelikler madencilik ve ağır konveyör tahriklerinde görülür. İşleme tavlanmış halde yapılır ve dişler sertleştirmeden önce kesilir; ya da parça aşınma plakası kalitesinde alevle kesilmiş taslak olarak alınır ve yalnızca delik ile kama yuvası işlenir. Alüminyum, hafif triger tahriklerinde ve prototip fikstürlerinde çıkar; parça çok daha hafiftir ve tezgah titreşimle boğuşmadan daha yüksek devirde çalışabilir.
Dökme demir dişliler eski ekipmanda hâlâ yaygındır. Dökümün yüzlerinde çekme açısı, ilk paso da kesiciyi körelten bir kabuk ve ilk operasyonun diş kesmek değil iki yüzü frezelemek ve bir delik açmak olmasına yol açacak kadar sapma vardır. Ancak bundan sonra diş çemberinin eş merkezli olacağı bir referansı olur.
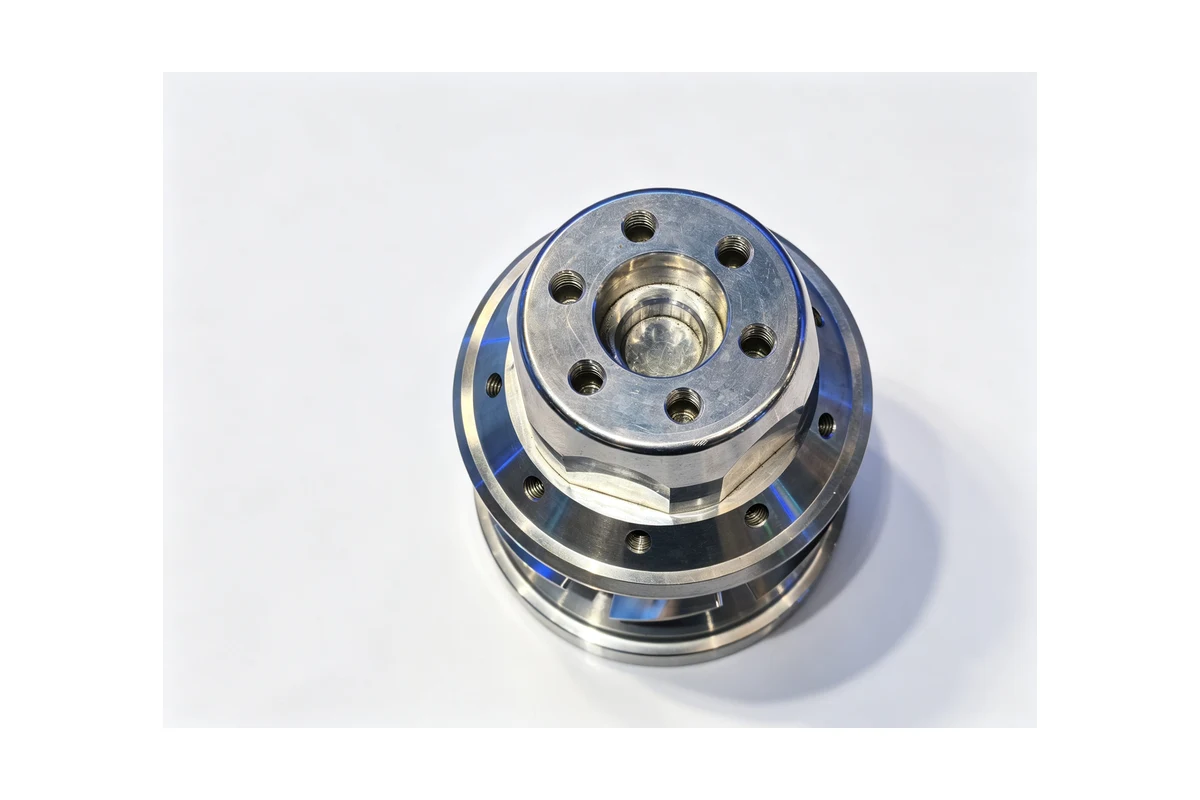
Sonucu işlem sırası belirler
Bize şikayet olarak gelen dişli sorunlarının çoğu sıra sorunudur. Çizim bir bölüm çemberi, kama yuvası olan bir delik, iki yüz ve bir cıvata deliği grubu gösterir. Taslağı tornalayan, dişleri azdırma tezgahında kesen ve sonra cıvata deliklerini dışarıdan delen bir atölye genellikle çalışan bir parça elde eder, ama cıvata delikleri aynanın ne yaptıysa o kadar dişlere göre kaymış olur. Bölünmüş dişlide veya iki parçalı bir tahrikte bu önemlidir, çünkü birleşim yeri dişin üstüne değil dişlerin arasına denk gelmelidir.
Diğer yaygın yol, dişleri önce lazer veya su jetiyle kesip sonra deliği tornalamaktır. Bu yol hızlıdır ve düşük hızlı konveyörler için uygundur, ama diş yanakları kesiciden ısıdan etkilenmiş bir kenarla çıkar ve sonraki tornalama oval kesilmiş bir bölüm çemberini düzeltemez.
Ayakta kalan yol, deliğin, yüzün ve diş çemberinin aynı bağlamada oluşturulduğu ya da diş çemberinin referans olarak delikten kesildiği yoldur. Bu bir tezgah seçimidir, takım hilesi değildir: taslağı dış çaptan tutabilen, yüzünü frezeleyen, deliğini işleyen ve sonra parça el değiştirmeden diş profilini frezeleyen veya enterpole eden bir tezgah gerekir.
Dikey işleme merkezi nerede devreye girer
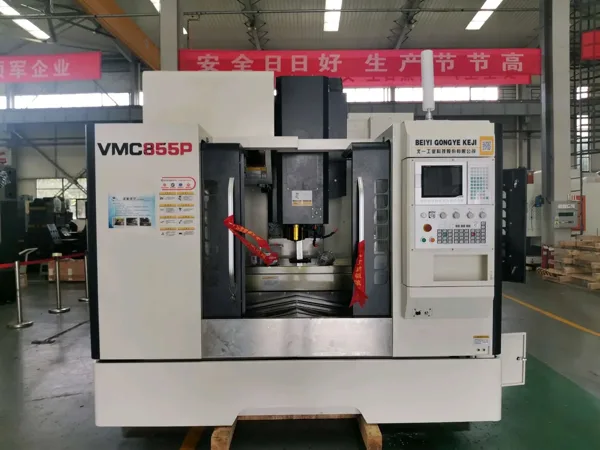
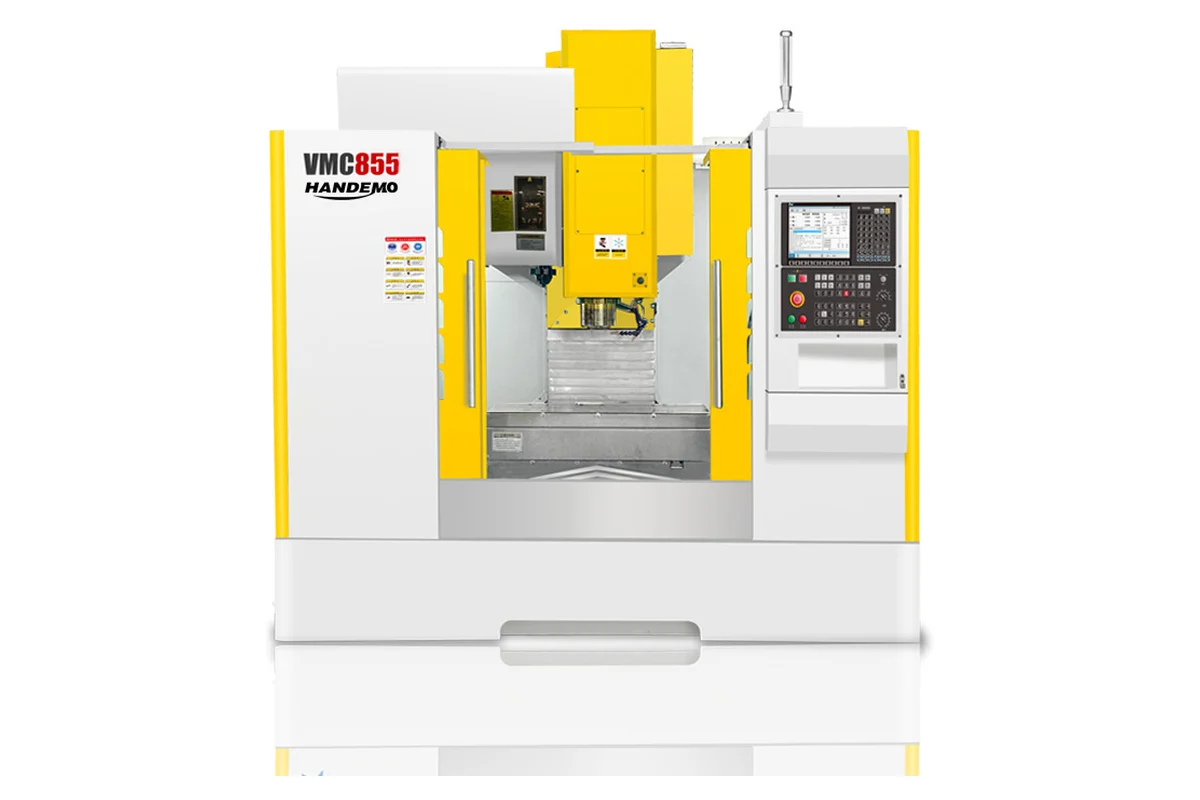
Yaklaşık 500 mm dış çapa kadar dişlilerde VMC855 tüm parçayı iki bağlamada kapsar. Tezgah 1000 x 550 mm ve 600 kg taşıma kapasitesine sahip, eksen hareketleri 800 / 550 / 550 mm, BT40 mil 8.000 dev/dk'ya çıkar. Bu zarf, göbekli 400 mm bir dişliyi fikstür plakası üzerinde tutar ve delik işleme kafası için de yer bırakır.
İlk bağlama arka yüzdür: kaba dış çaptan bağla, arka yüzü frezele, kılavuz deliği işle ve parçada varsa cıvata çemberini aç. İkinci bağlama işlenmiş arka yüz ve delikten tutar, kalınlığa frezele, deliği ve kama yuvasını bitir, diş profilini enterpole et. Hem delik hem dişler aynı referanstan çıkar, yani aralarındaki salgı, aynanın ne yaptığı değil tezgahın ve fikstürün izin verdiği değerdir.
Daha büyük konveyör ve tarım dişlilerinde VMC1160 zarfı 1200 x 600 mm ve 800 kg kapasiteli bir tezgaha, 1100 / 600 / 600 mm hareketlere ve aynı BT40 8.000 dev/dk mile açar. Kaynaklı göbekli 600 mm bir dişli o tezgahta normal bir iştir ve plaka dişli, kenardan sarkmak yerine tüm yüzü desteklenerek düz bağlanabilir.
Dikey işleme merkezinin azdırma tezgahı kadar hızlı yapamadığı şey, uzun bir aynı diş serisini kesmektir. Hacimde azdırma kazanır, çünkü kesici sürekli temas eder. Dikey işleme merkezi karışık atölyede kazanır: bir adet, beş adet, deliği, kama yuvası ve cıvata düzeni birbirini tutması gereken bir parça ve azdırma sırası beklemeye izin vermeyen bir teslim tarihi. Yılda birkaç yüz adedin altındaki her şeyde dikey işleme merkezinin hazırlık süresi genellikle daha küçük sayıdır.
Baş ağrıtan operasyonlar
Kama yuvası. Merkezde ve delik eksenine paralel olması gereken tek bir kesimdir ve parça mengenede tutulurken en sık en son kesilen elemandır. Uzun seride broşlama daha hızlıdır, ama karışık atölyede kama yuvası genellikle kama frezesi veya küçük bir parmak freze ile tek pasoda frezelenir, sonra mastar kama ile kontrol edilir. Risk genişlikte değil derinliktedir: derin kesilirse kama sallanır, sığ kesilirse kama oturmaz ve ikisi de mil üzerinde gezen bir dişli olarak kendini gösterir.
Gövde ve hafifletme delikleri. Büyük dişliler dönen kütleyi azaltmak için gövde ve bir dizi hafifletme deliğiyle tornalanır. Bu delikler çizim formalitesi değil işleme kararıdır: delik oluştuktan sonra, aynı referanstan delin, yoksa denge kaçar ve zincir bunu devir başına bir darbe olarak hisseder. Birkaç yüz devirde çalışan bir dişlide dengesiz gövde ölçülmeden önce duyulur.
Diş profili. Makaralı zincir diş biçimleri zincir standardıyla tanımlanır ve profil normalde form frezesiyle açılır veya döner tezgah ya da CAM yolu ile küçük bir parmak frezeyle enterpole edilir. Pratik sorun diş dibinde talaş tahliyesidir: sert malzemede derin ve dar bir diş dibi talaşı sıkıştırıp küçük kesiciyi kırar, bu yüzden kaba paso, bitirme pasosu yanağa dokunmadan önce diş dibini boşaltmalıdır.
Sertleştirilmiş dişler. Dişler işlemeden sonra indüksiyonla sertleştirilecekse delik ve kama yuvası genellikle sonradan bitirilir, çünkü sertleştirme parçayı çeker. Bu, parçanın sertleşmiş dişlerden tutularak tezgaha geri geldiği anlamına gelir ve fikstürün dişleri ezmeyecek kadar yumuşak olması gerekir. Olağan çözüm, diş dış çapına göre delinmiş bir yumuşak çene takımıdır.
Parti boyunca tutarlılığı korumak
Bir konveyör hattı tek bir dişliyi umursamaz. Yedeğin mile oturmasını, tahrik dişlisiyle hizalanmasını ve zincir gerginliğini değiştirmemesini umursar. Bu bir tutarlılık sorusudur ve ilk kesimden önce cevaplanır: aynı fikstür, aynı referans, her parçada aynı prob rutini ve deliği, yüz dikliğini ve diş fazını kaydeden bir ilk parça kontrolü.
Elli dişlilik bir partide kayan şey tezgah değildir. Fikstürdür. Bir çapa göre delinmiş yumuşak çeneler sonraki ölçü için yeniden delinir ve eş merkezliliğini kaybeder; vardiyada bir kez temizlenen bir mengene ise parçayı sabah 10 ile öğleden sonra 4'te farklı tutar. Partiyi bir arada tutan atölyeler, fikstürü bir parça numarası gibi görüp işle birlikte saklayanlardır.
Dikey işleme merkezlerimizi bu gerçeğin etrafında kuruyoruz: rijit bir gövde, yüke göre seçilmiş kutu veya lineer kızaklar ve parçanın sarkmak yerine desteklenerek oturacağı boyutta bir tezgah. Dişli işleme rehberi aynı sorun ailesini dişli parça tarafından ele alıyor ve işleme çözümleri bölümünde yazdığımız diğer parça tipleri var.
Teklife neler yazılmalı
Dişli taleplerinin çoğu bir zincir numarası ve bir diş sayısı olarak gelir. Bu iyi bir başlangıçtır ve yeterli değildir. Fiyatı değiştiren şeyler dış çap, delik ve kama yuvası ölçüsü, yüz kalınlığı, parçanın plaka mı göbekli mi olduğu, malzeme ve durumu, parti büyüklüğü ve dişlerin işlemeden sonra sertleştirilip sertleştirilmediğidir.
Çizim bir bölüm çemberi ve delik gösteriyor ama referans vermiyorsa, hangi yüzün karşı parçaya dayandığını söyleyin. Bu tek bilgi bağlama sırasını belirler ve çoğu zaman bir operasyonu ortadan kaldırır. Dişli mevcut bir parçanın yerine geçecekse, arızalı parça çizimden daha faydalıdır, çünkü dişlerdeki ve mildaki aşınma deseni sorunun profilde mi, delikte mi yoksa yüzde mi olduğunu söyler.
Sık duyduğumuz sorular
Bir dişli tamamen işleme merkezinde açılabilir mi?
Evet, tezgahın tabla ve hareket sınırları içinde. Taslağı tornalamak, delik işlemek, kama yuvası ve diş profilini enterpole etmek döner tablalı veya dördüncü eksenli bir dikey işleme merkezinde yapılabilir. Uzun üretim serilerinde azdırma tezgahı dişlerde daha hızlıdır, ama delik ve yüzler yine önce bir tornadan veya frezeden çıkar.
Dişler sertleştirmeden önce mi sonra mı kesilmeli?
Önce kes, sonra deliği ve kama yuvasını bitir. Sertleştirme parçayı kaydırır ve sertleştirmeden önce bitirilmiş bir delik, zorlanmadan mile oturacak kadar yuvarlak olmaz. Diş profili de sertleşecekse yanaklardaki bitirme pasosu ısıl işlemden önce yapılır ve sonrasında dişlere dokunulmaz.
Bir dişlinin tek yandan aşınmasını nasıl durdururum?
Göbeğe veya mil omzuna dayanan yüzü kontrol edin ve deliğin bu yüze dik olup olmadığını kontrol edin. Dik olmayan dişli eğik çalışır, zincir tek yanağı yükler ve aşınma deseni her dişin bir yanında görünür. Bir süre doğru çalışmış bir parçada diş profili nadiren sebeptir.
Hangi parti büyüklüğünde özel fikstür mantıklı olur?
Yaklaşık yirmi adet. Bunun altında yumuşak çeneler ve prob rutini özel bir plakadan daha ucuzdur. Bunun üstünde delikten ve arka yüzden konumlanan bir fikstür, tutarlılık kazancından önce sadece hazırlık süresinde kendini öder.
Bölünmüş dişli işliyor musunuz?
Evet. İki yarı bir çift olarak işlenir, bir fikstürde cıvatalanır ve birleşim çizgisi dişler enterpole edilmeden önce işaretlenir. Birleşim dişlerin arasına denk gelmelidir, bu yüzden fikstür çifti çalışacakları yönde tutacak şekilde yapılır.
Sonraki adım
Çizimi, zincir numarasını ve parti büyüklüğünü gönderin ve hangi yüzün karşı parçaya dayandığını söyleyin. Bağlama planı, tezgah ve parti gerektiriyorsa fikstürü de içeren bir fiyatla dönüş yapacağız.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038