Fren diski işleme: iki operasyonlu tornalama
Talep nadiren bir otomobil fabrikasından gelir. Kamyon ve otobüs revizyonu yapan bir atölyeden ya da altı hafta boyunca eğri gelen diskleri beklemekten bıkmış bir distribütörden gelir. Soru hep aynıdır: göbeğe düz oturan, sürtünme bandı boyunca eşit aşınan ve yüksek hızda direksiyonu titretmeyen bir diski tornada işleyebilir miyiz. Süreçteki her şey bu üç gereksinimden çıkar ve hiçbiri tezgâhın ne kadar hızlı kestiğiyle ilgili değildir.
Bu yazı, fren disklerinin ve disk tipi göbeklerin gerçekte nasıl işlendiğine bakıyor: parçadan ne istenir, hangi dökme demirlerden ve çeliklerden yapılır, sığ bir parçanın kesim sırasında kaymasını ne engeller ve bu işe hangi tezgâhları koyardık. İşiniz aynı zamanda köşe takımının aks ve göbek tarafını da kapsıyorsa, eksantrik miller üzerine notumuz ve daha geniş otomotiv parçaları işleme rehberi komşu operasyonları kapsıyor.
Bir diski iyi işlemek neden zordur
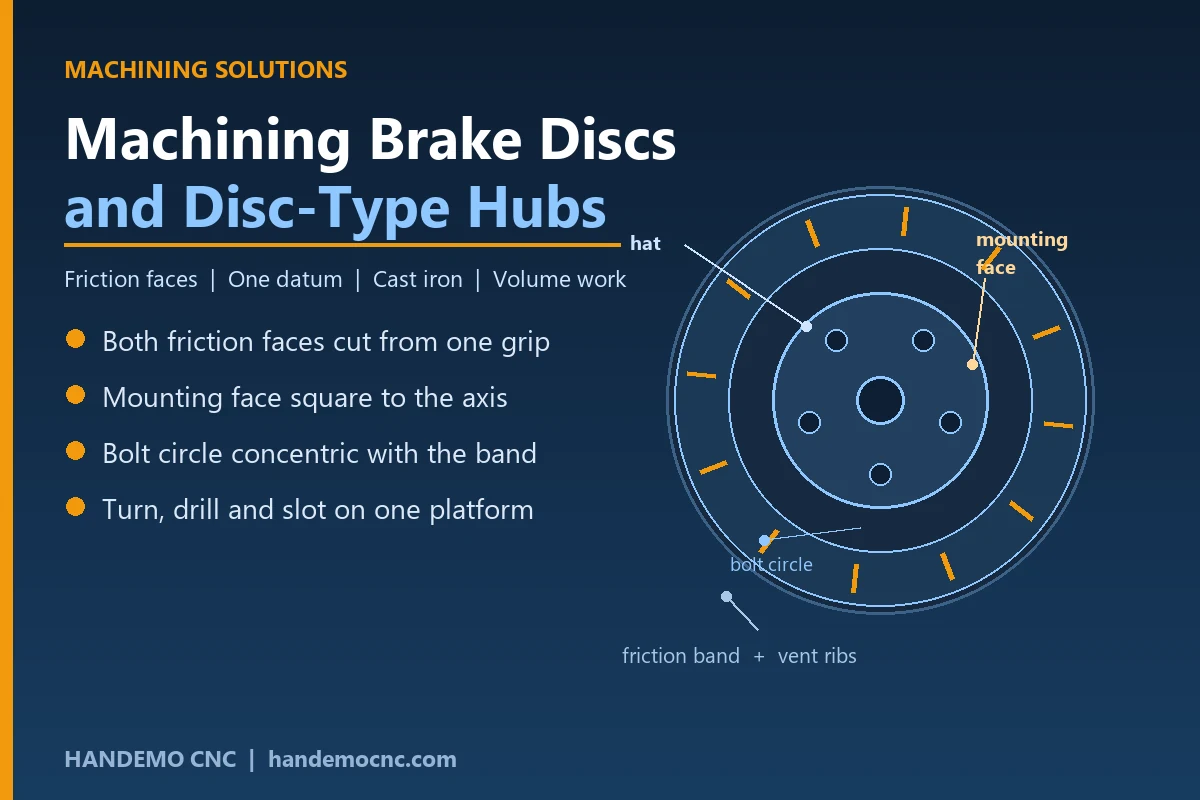
Fren diski kısa, geniş ve sığ bir parçadır ve imalatındaki neredeyse tüm zorluk bu şekilden gelir. Çapına göre incedir, bu yüzden çok sıkı bağlanınca esner ve aynalar bırakınca geri yaylanır. Dökme demirdir; kesmesi kolaydır ama kabuğun hemen altında kum ve sert bölgeler saklar. Ve iki sürtünme yüzü birbirine paralel, montaj yüzüne de dik olmak zorundadır, çünkü hafifçe kaçık tornalanmış bir disk kaliperi bir yana çeker ve eşit aşınmaz.
Fonksiyonel gereksinimler kısadır. Sürtünme bandı tüm çevre boyunca eşit kalınlıkta olmalıdır. Montaj yüzü düz ve dönme eksenine dik olmalıdır, çünkü diski göbeğe oturtan bu yüzdür. Cıvata çemberi sürtünme bandıyla eş merkezli olmalıdır. Havalandırmalı bir diskte iç kaburgalar, iki yüz birbirine kapanmadan kesimi atlatmalıdır. Bu listede sıra dışı bir şey yok, ama hepsi parçanın tornalanırken distorsiyonsuz tutulmasına bağlıdır.
Karşılaşacağınız malzemeler
Rotorların çoğu gri dökme demirdir ve kalite, adının ima ettiğinden daha önemlidir. Sıradan gri demir serbestçe işlenir ve kararlı bir sürtünme yüzeyi verir; bir asırdır alternatiflerin yanında bu yüzden ayakta kalmıştır. Yüksek karbonlu demirler ısıl çevrime daha iyi dayanır ama daha fazla toz ve daha yapışkan talaş üretir, bu yüzden takım geometrisi ve soğutma da onlarla birlikte değişmelidir.
- Binek otomobil rotorları ve çoğu kamyon diski için gri dökme demir
- Ağır araçlar ve performans uygulamaları için yüksek karbonlu veya alaşımlı dökme demir
- İki parçalı disklerde alüminyum göbek, genelde demir sürtünme halkasına cıvata veya perçinle bağlanır
- Uzun süre bekleyen araçlarda korozyon direnci için paslanmaz ve kaplamalı demirler
Döküm durumu ilk operasyonu belirler. Ölçüye yakın gelen bir rotor yalnızca yüzleri ve cıvata çemberini kesmeye bırakır ve çevrim kısadır. Kalın dökülmüş bir rotor iki yandan alın tornalanmalıdır ve kabuk kalkarken hareket eder, bu yüzden işleme payı tek ağır pasoda değil eşit olarak alınmalıdır.
İşlem güzergâhı
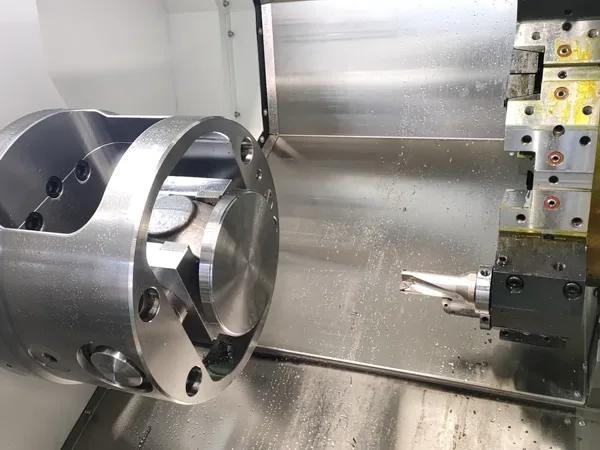
Diskler iki operasyonda tornalanır ve sıra, en önemli yüzlerin en son, kararlı bir kavramadan kesileceği şekilde seçilir.
Birinci operasyon: göbek ve montaj yüzü
Disk, göbeğin dışından veya delikten bağlanır; montaj yüzü ve göbek dış çapı aynı kavramada tornalanır. Bu, sonraki her kesimin ölçüldüğü datumı oluşturur; bu yüzden ilk operasyonda çevrim süresini kovalamak yerine hafif bir paso ve bir finiş pasosu almak doğrudur.
İkinci operasyon: iki sürtünme yüzü tek kavramadan
Burada disk, az önce kendisine verilen montaj yüzünden bağlanır ve iki sürtünme yüzü tek ayarda tornalanır. Rotorun titreyip titremeyeceğini bu adım belirler. İki yüz aralarında yeniden bağlanarak kesilirse kalınlık çevre boyunca değişir ve müşteri bunu pedaldan hisseder. İki yüzü tek kavramadan kesmek, onları yeniden bağlamayla değil geometriyle paralel tutar.
Delme, kanal açma ve balans
Cıvata çemberi, tutma vidaları ve varsa boydan delikler bunu izler; genelde yüzler finişlendikten sonra, böylece delme çapağı finiş yüzünün altında kalmaz. Kanallı diskler, kanal konturu boyunca ilerleyen küçük bir frezeyle işlenir. Balans son adımdır: dış kenarda sığ bir kesim veya birkaç delinmiş cep ağır tarafı alır ve havalandırmalı bir diskte bu sırada kaburgalara dokunulmamalıdır.
Proje bağlamada kazanılır
Çok sıkı bağlarsanız disk, aynalar açıldığında yuvarlaktan çıkar. Çok gevşek bağlarsanız havalandırma kaburgaları boyunca kesintili kesim onu kaydırır. Üç alışkanlık riskin çoğunu ortadan kaldırır.
Yumuşak aynaları partinin çapına göre işleyin, böylece temas delik çevresine yayılır ve üç noktada toplanmaz. Sıkma basıncını kesimin izin verdiği en düşük seviyede tutun ve finiş pasosunu küçük derinlikte alın ki parça takımdan uzağa itilmesin. Delikli veya kanallı disklerde sürtünme bandının altını bir destek plakasıyla destekleyin ki freze bandı aynalar arasındaki boşluğa bastırmasın.
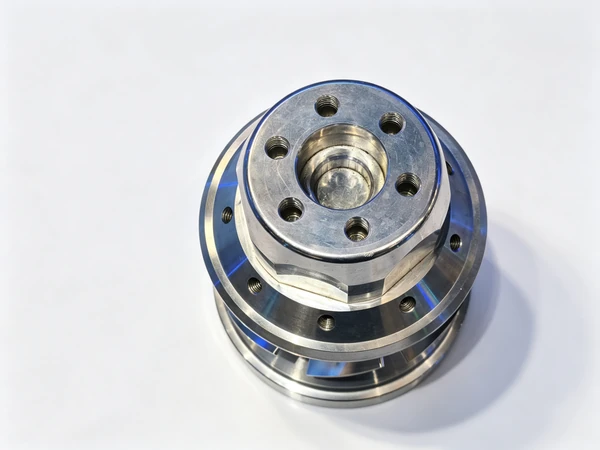
İki parçalı diskler bir adım ekler. Alüminyum göbek genelde önce işlenir ve demir halka ona uyacak şekilde finişlenir, böylece ikili balanstan önce cıvatalanıp montaj olarak kontrol edilebilir. İki parçayı da aynı datumdan tornalayın; montaj ilk seferde doğruya daha yakın gelir.
Bu iş için teklif edeceğimiz tezgâhlar
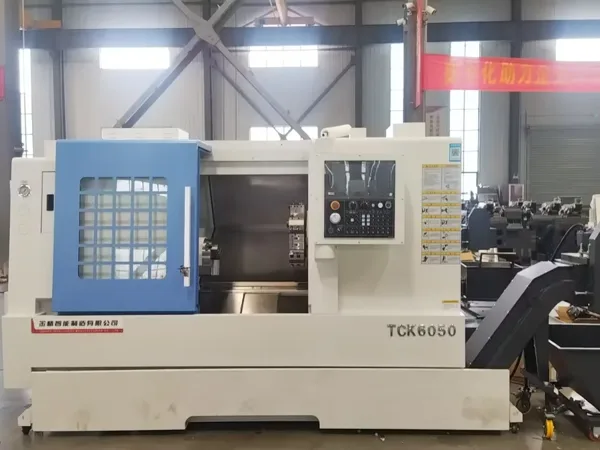
Disk işi, üzerine az miktarda frezeleme eklenmiş tornalama işidir; bu yüzden yelpazemizdeki başlangıç noktası, geniş ve sığ bir parçayı aynada zorlanmadan tutabilen bir tornadır. Eğik yataklı tornalar tam bunun için yapılmıştır ve TCK70 yaygın binek ve hafif ticari ölçüleri kapsar. Çapın ve döküm ağırlığının arttığı daha büyük kamyon ve otobüs disklerinde TCK6350B bu iş için yatağa ve mile sahiptir.
Diskin cıvata çemberi, vida delikleri ve kanalları da aynı çevrimde gerekiyorsa, tahrikli takımlı bir tora ikinci bir bağlamayı ve beraberindeki eş merkezlilik riskini ortadan kaldırır. Torna-freze serisindeki güçlü taretli makineler tornalama ve delmeyi tek platformda yapar ve TCK6050SY bir adım ileri gider: ikinci mil, yüzler tornalandıktan sonra parçayı alır, göbek ucunu finişler ve operatör diski elle yeniden datumlamak zorunda kalmaz.
Ürün karmınız küçük partilerde kanallı ve boydan delikli rotorlara kayıyorsa, döner tablalı bir dik işleme merkezi delik desenlerini tornaların yanında özel bir hücre olarak çalıştırabilir ve VMC1160 dört diski birden tutan bir bağlama için yeterli tablaya sahiptir. Karmaşık alüminyum göbekli iki parçalı montajlar en iyi beş eksenli bir platforma oturur, çünkü göbeğin açılı ve kaçık özellikleri parça taşınmadan finişlenir; HTMC800T bu aile için bakacağımız tezgâhtır.
Hücreyi hacimde çalıştırmak
Rotor üretimi bir hacim işidir ve kazanan atölye mili döndürmeye devam edendir. Bu genelde parçanın palet üzerinde döküm olarak başladığı bir çubuk veya kütük besleyici ya da disklerin elle kaldırılmayı yavaşlatacak kadar ağır olduğu yerde bir portal yükleyici anlamına gelir. Otomasyon grubumuz ikisini de yapar ve pratik kural basittir: süreci hâlâ düzeltilmesi gereken işi değil, zaten iyi çalışan işi otomatikleştirin.
Dökme demirde takım ömrü kararlıdır, bu da arıza noktasına kadar kesmek yerine planlı değişim yapmayı kolaylaştırır. Soğutma sıvısı bol olmalı ve kesici kenara değil yüze yönelmelidir, çünkü dökme demir talaşı ağır, aşındırıcıdır ve kendini tahliye etmez. Sürtünme yüzleri müşterinin gördüğü ve hissettiği yüzey olduğu için hücrenin sonunda temiz bir yıkama ve muayene istasyonu bulundurun. Geometrisi doğru ama cıvata çemberinde çapağı olan bir rotor geri döner.
Parçalarınıza nasıl yaklaşırdık
Çizimi, yıllık adedi ve döküm durumunu gönderin; operasyon sırası, bağlama düzeni ve çevrimi taşıyacak tezgâhla dönelim. Handemo 2008'den beri takım tezgâhı üretiyor ve 220.000 m² bir tesisten 150'den fazla ülkedeki alıcılara tedarik ediyor; bu yüzden hacme uymayan bir hücre satmak yerine hangi disklerin iki operasyonlu tornalama güzergâhında kalması gerektiğini söylemeyi tercih ederiz.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: İnce cidarlı parçaların işlenmesi | Flanşlı yatak yuvalarının işlenmesi | CNC tora ile torna-freze: nasıl seçilir | Otomotiv parçaları üretimi için CNC tezgâhları