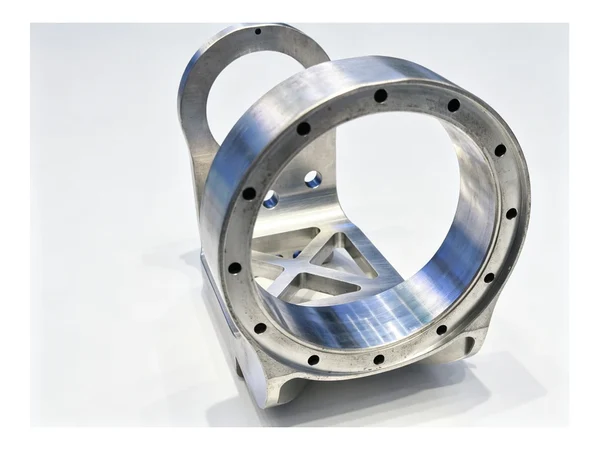
Otomotiv parçaları CNC işleme rehberi
Otomotiv işi nadiren tek bir parça olarak gelir. Bir palet üzerinde braket, üzerine döküm numarası basılmış bir gövde ya da alıcının, tekrar siparişinde üç hafta geciken bir tedarikçiden aldığı bir mil olarak gelir. Parçanın kendisi çoğu zaman işin kolay kısmıdır. İşin kârlı olup olmadığını belirleyen şey, kaç kez bağlandığı, çevrimin ne kadarının beklemek yerine kesmeyle geçtiği ve elli bininci parçanın birincisi gibi davranıp davranmadığıdır.
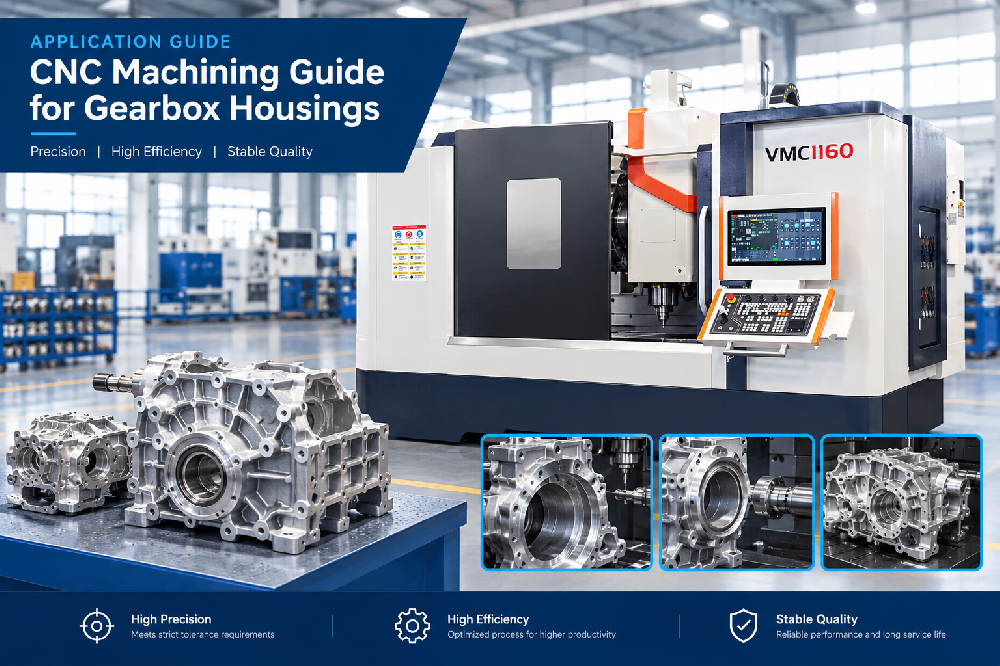
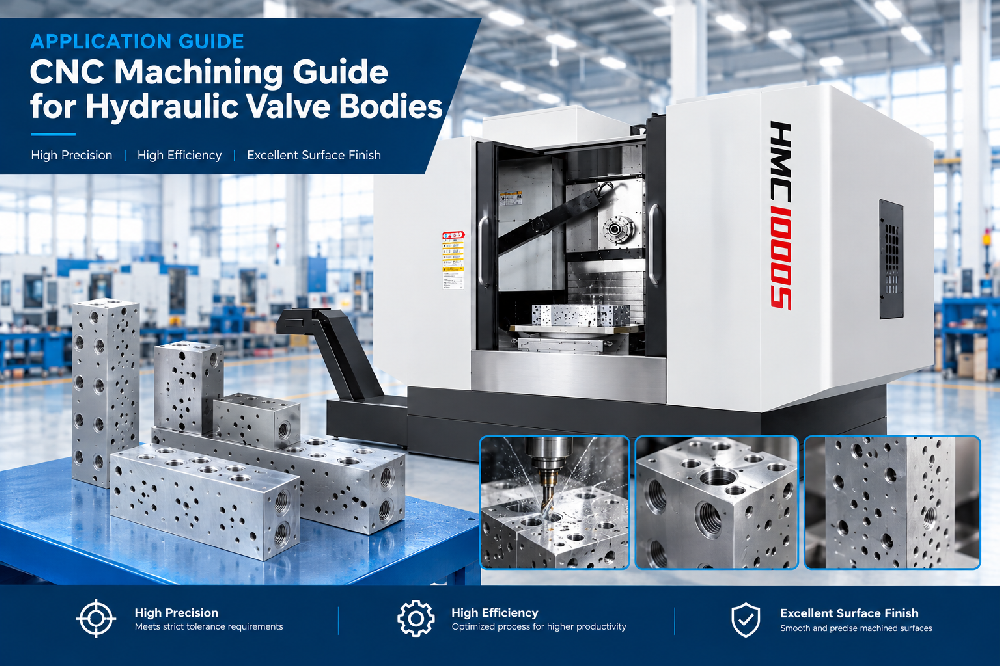
Bu kılavuz tek bir bileşen değil, otomotiv işleme işinin şekli hakkındadır: kapıdan gerçekte ne girdiği, malzemenin ve resmin sizi bir makineye diğerinden daha çok itmesi ve bağlama düzeneği ile süreç kararlarının parça başı maliyeti sessizce nasıl belirlediği. Bileşen düzeyindeki ayrıntılar için şanzıman gövdeleri, hidrolik valf gövdeleri ve yatak ve flanş gövdeleri kılavuzlarımız daha derine iner.
Bir Otomotiv İşinde Gerçekte Ne Gelir
Otomotiv işleme işi birkaç tanınabilir şekle ayrılır ve her birinin maliyet sürücüsü farklıdır.
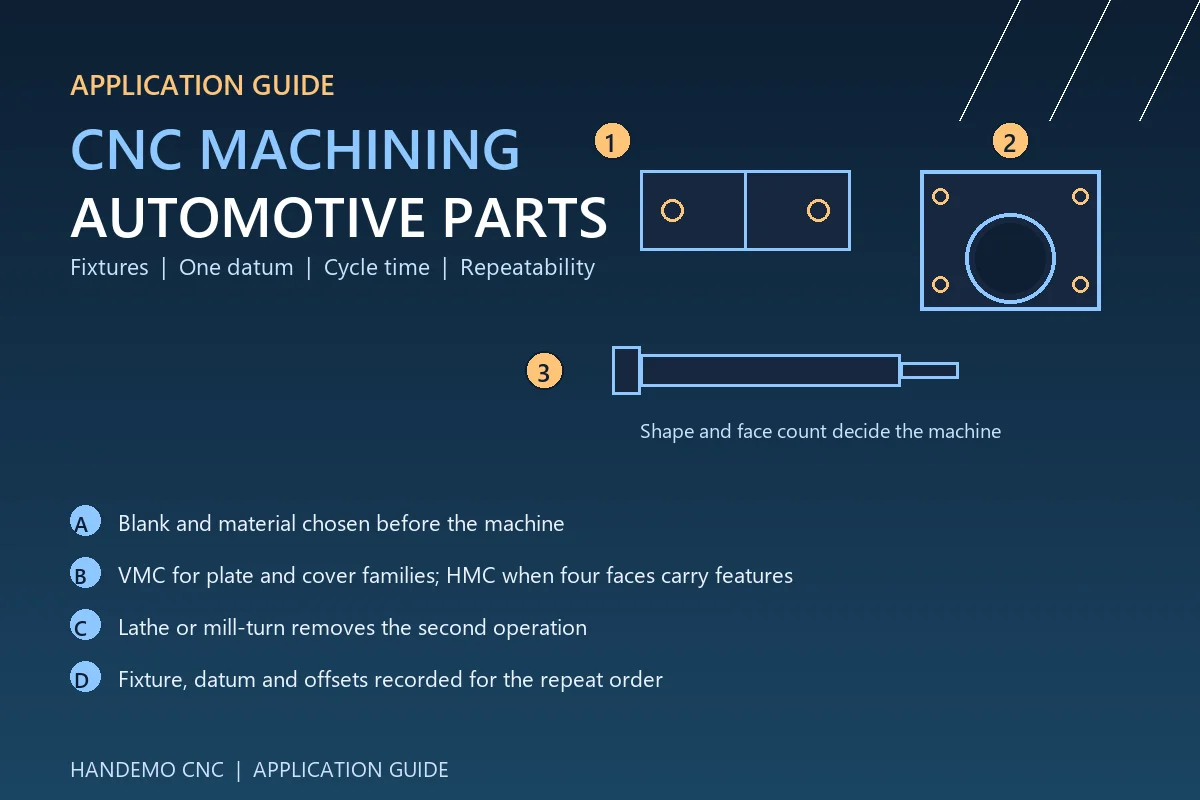
Braketler, plakalar, kapaklar ve küçük gövdeler döküm ya da düz levha olarak gelir. Özellikler iki veya üç yüze dağılmıştır, hacimler yüksektir ve çevrim kısadır. Burada para, yükleme ve boşaltma süresinde ve bir bağlama düzeneğinin aynı anda kaç parça tutabildiğinde kazanılır veya kaybedilir.
Büyük gövdeler, şanzıman kasaları ve kavrama gövdeleri, uzun bir eksen boyunca birbirleriyle hizalanması gereken deliklere sahip dökümler olarak gelir. Bağlama sayısı düşmandır. Parça tezgahtan her çıktığında delikler ile montaj yüzeyleri arasındaki ilişki riske girer.
Emniyet ve yapısal parçalar daha kalın çelik olarak, bazen dövme olarak gelir ve resim genellikle izlenebilirlikle ilgili bir not taşır. Bu işler iş mili hızıyla değil, takım ömrü ve kütüğün ne kadar iyi kontrol edildiğiyle belirlenir.
Malzeme ve Kütük, Takımı Makineden Önce Belirler
Aynı braketin iki malzemeden yapılması iki farklı iştir. Alüminyum alaşımları serbestçe kesilir, takımın etrafına dolanmadan önce tahliye edilmesi gereken uzun talaş üretir ve hafif bir bitirme geçişiyle iyi yüzey verir. Dökme demir kısa ve tozlu kesilir, kararlı bir kenar tutar ve tozun kızaklara oturmasına izin veren her soğutma stratejisini cezalandırır. Çelik orta durumdur ve daha yüksek mukavemetli ve sertleştirilmiş kaliteler, bir atölyenin daha ağır bir makineye ihtiyacı olup olmadığını belirleyen kalitelerdir.
Kütük en az malzeme kadar önemlidir. Bir döküm kendi iç gerilmesiyle ve eşit şekilde alınması gereken sert bir kabukla gelir, yoksa parça ilk kesimden sonra hareket eder. Bir dövmenin, önemli yüzeyler temiz kesilebilmeden önce çapakları temizlenmelidir. Çubuk veya levha, bitmiş özellikler arasındaki her şeyi talaş olarak kaldırır; bu kesme süresine mal olur ama bütün bir tedarik bağımlılığını ortadan kaldırır.
Yeni bir otomotiv parçası için her zamanki tavsiyemiz, süreci bulunması en kolay kütük üzerinde kanıtlamak, miktarlar takımı haklı çıkarınca bitmiş şekle yakın kütüklere geçmektir. Bu sıra, işleme kararlarını dökümhanenin takviminden ayrı tutar.
Makine Seçimi Parçanın Şeklini İzler
Tek bir otomotiv makinesi yoktur. Bu işin neredeyse tamamını üç aile taşır.
Plaka, Braket ve Kapak İşleri için Dik İşleme Merkezleri
Üstten açık ve erişilebilir parçalar için sağlam bir gövdeye sahip bir dik işleme merkezi mevcut en maliyet etkin araçtır. VMC1160 gibi bir makine kapı boyutunda bir döküm için çalışma zarfına sahiptir ve VMC855, çevrimin birkaç dakikayla ölçüldüğü daha küçük plaka ve braket ailelerini üstlenir. Aynı referans yüzeyin bütün gün kullanıldığı yerlerde dikey makine ayrıca operatörün kesim görüşünü korur; bu, ilk numunede insanların kabul ettiğinden daha önemlidir.
Birkaç Yüzün Önemli Olduğu Yerlerde Yatay İşleme Merkezleri
Bir dökümün dört yüzünde de özellik varsa, döner tablalı ve palet değiştiricili yatay bir makine aritmetiği değiştirir. Parça bir kez bağlanır ve indekslenir, böylece delikler, yüzeyler ve cıvata düzenleri tek bir ilişki içinde kesilir ve operatör iş mili hâlâ keserken sonraki paleti yükler. Beş dakikalık çevrimi ve dört yanda özellikleri olan bir parçada bu genellikle bir bağlama ile üç bağlama arasındaki farktır. HMC630-DT gövde ailelerini kapsar ve daha ağır ve derin işler için yatay serideki delme ve frezeleme makineleri, üç eksenli bir makinenin uzun ince takımlarla ulaşmak zorunda olduğu delikleri alır.
Miller, burçlar ve bağlantı parçaları önce bir CNC eğik yataklı tornaya girer ve sonra ikinci operasyon için geri döner ya da hiç ayrılmaz. Bir çift iş millli torna-freze makinesi ön uç kesilirken arka ucu bitirir ve torna-freze serimiz gibi Y eksenli bir makine çapraz delikleri ve merkez dışı özellikleri ikinci bir bağlama olmadan işler. Otomotiv yuvarlak parçalarında ikinci operasyonu ortadan kaldırmak, daha hızlı bir iş milinden daha değerlidir.
Bağlama Düzenekleri Makineden Daha Fazlasını Belirler
Bir atölye mükemmel bir makine alıp yine de bir parçada para kaybedebilir, çünkü bağlama düzeneği parçanın hareket etmesine izin verir. İki kural çoğu durumu kapsar.
İlk Operasyon Sonraki Her Şeyi Belirler
Müşterinin ölçüm yapacağı yüzeyler, makinenin üzerinden çalıştığı yüzeyler olmalıdır: ilk operasyonda oluşturulmalı ve sonraki her operasyonda korunmalıdır. Bir gövdede bu genellikle, parça hâlâ ham döküm bağlama düzeneğindeyken ana deliği delmek ve montaj yüzeyini alınlamak, sonra bu delik ve yüzeyi diğer her şey için referans olarak kullanmak anlamına gelir. Bir braket üzerinde bu, montaj düzlemini ve iki konumlandırma deliğini tek bir bağlamada, bir kez, başlangıçta bulmak anlamına gelir.
Parçanın Güçlü Olduğu Yerde Bağlama
Dökümler ve ince kapaklar aşağı çekildiklerinde esner. Parçanın kenarında bir boşluğu kapatan bir bağlama, başka bir yerde bir boşluk açar. Pratik cevaplar; havada değil destek üzerinde bağlamak, bağlama sırasını parça sıkılmadan önce oturacak şekilde düzenlemek ve cidarın ince olduğu yerde daha fazla sıkmak yerine alttan desteklemek veya boşluğu doldurmaktır. Tekrarlamayan bir parçayla tartışmak yerine bir destek bloğu eklemeyi tercih ederiz.
Otomotiv İşlerinin Kazanıldığı Yer: Çevrim ve Geçiş
Bir üretim parçasında kesme süresi genellikle çevrimin en büyük kısmı değildir. Yükleme, kontrol, bir programın seçilmesini bekleme ve talaş temizleme sessizce kesimden fazlasını toplayabilir.
Üç alışkanlık neredeyse her otomotiv işinde geri döner. Taret veya magazindeki takım sayısını, makine beş saniyelik bir kesim için takım değiştirmeyecek kadar düşük tutun. Bağlama düzeneğini parçanın yalnızca tek bir yönde girebileceği şekilde tutun, çünkü ters konmuş bir parça hurdadır ve hurdaya çıkan bir döküm, işlenmiş olandan daha pahalıdır. Ve parçanın programı ile ofsetlerini saklanmış ve adlandırılmış tutun, böylece sonraki parti boş bir sayfadan değil, öncekinin bittiği yerden başlar.
Parti büyüklüğü de planı değiştirir. Kısa bir ilk parti yumuşak bir bağlama düzeneğini ve temkinli bir kesimi haklı çıkarır; sürekli bir sipariş özel bir bağlama düzeneğini, paletleri ve palet değiştiricili bir yatay makinenin bir yıl içinde kendini ödeyip ödemeyeceğine dair ciddi bir bakışı haklı çıkarır.
İkinci Yılı Birincisi Gibi Tutmak
Çalıştırmalar arasındaki tutarlılık ekipmandan çok kayıtlardan gelir. Bir işi oturtan bağlama düzeneğini ve bağlama yöntemini, her aşamada kullanılan takımları — bitirme takımının erişimi dahil — ve bitirme geçişi bölündüğünde operasyon sırasını yazın. Bu kısa kayıt, parça her geri geldiğinde tekrar sipariş ile yeni bir geliştirme projesi arasındaki farktır.
Aşınan parçaları arızaya göre değil plana göre değiştirin. Bağlama yastıkları, konumlandırma pimleri, yumuşak çeneler ve pensler kullanımla hareket eder ve sessizce aşınmış bir konumlandırma pimi açıklaması zor bir parti üretir. Müşterinin yetenek kanıtı istediği yerde cevap, resme basılmış bir sayı değil, tanımlı bir ölçüm planı ve kontrol parçası olarak saklanan işlenmiş bir referans parçadır. Bu planı sizinle birlikte kurmaktan memnuniyet duyarız ve operatör değişimini atlatması için sade bir dille tutarız.
SSS
Sizin sağladığınız dökümlerden otomotiv parçaları işleyebilir misiniz?
Evet. Dökümü resmi ve bir fotoğrafıyla gönderin ve malzeme ilavesinin nerede olduğunu belirtin. Önemli özelliklerde kalan payı kontrol ederiz, çünkü bir dökümde eşit olmayan pay ilk numunenin kaymasının en yaygın nedenidir.
Hangi parti büyüklüklerini alıyorsunuz?
Birkaç prototipten sürekli aylık siparişlere kadar. İlk parti genellikle süreci kanıtlamak için basit bir bağlama düzeneğinde çalıştırılır; özel bağlama düzeneği ve palet düzeni miktar bilindiğinde gelir.
Alüminyum otomotiv parçalarını hangi makineye koyuyorsunuz?
Açık, erişilebilir parçalar dik işleme merkezine gider. Dört yanda özellikleri olan parçalar döner tablalı yatay makineye gider ve yuvarlak parçalar ikinci operasyon ortadan kalksın diye tornaya veya torna-freze makinesine gider.
Emniyetle ilgili bir parça için kontrollü bir süreçle çalışabilir misiniz?
Evet. Sizinle bir ölçüm planı kurarız, kontrol parçası olarak işlenmiş bir referans parça saklarız ve her iş için bağlama düzeneğini, takımları ve sırayı kaydederiz, böylece tekrar sipariş bilinen bir durumdan başlar.
Bir otomotiv parçası için ne kadar hızlı fiyat verebilirsiniz?
Genellikle bir iki iş günü içinde ve faydalı bir teklif üç şey gerektirir: resim, yıllık miktar ve varsa parçanın fotoğrafı. Bunlarla sadece bir saat ücreti değil, bir makine önerisi ve bir bağlama düzeneği fiyatlandırabiliriz.
Üretmeye Çalıştığınız Parçayı Bize Gönderin
Bir otomotiv parçası için fiyat veriyorsanız ve hacim gerçekse, bize resmi ve bir fotoğrafı gönderin. Parçayı koyacağımız makine, yapacağımız bağlama düzeneği ve çalıştıracağımız sıra ile geri döneriz, böylece aldığınız fiyat bir makine için değil bir süreç için olur. Handemo, 2008'den beri takım tezgahı üreten 220.000 m²'lik bir tesisten 150'den fazla ülkedeki alıcılar için otomotiv dökümlerini, dövmelerini, çubuk ve plaka işlerini işler.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: Şanzıman Gövdeleri için CNC İşleme Kılavuzu | Hidrolik Valf Gövdeleri için CNC İşleme Kılavuzu | VMC mi HMC mi: Hangi İşleme Merkezini Seçmeli | Otomotiv Parça Üretimi için CNC Makineleri