Tarım makinesi parçalarında CNC işleme
Tarım makineleri havacılığın göz alıcılığını ya da otomotivin hacmini görmez, ama parçaları zorlu olma alışkanlığındadır. Aynı anda hem büyük hem hafiftirler, üzerinde kum kalmış dövme veya döküm olarak gelirler ve ömürlerini açık havada toz ve çamur içinde tamamlarlar. Bu makale, tarım tedarik zincirinde gerçekte nelerin tornalandığını ve frezelendiğini, bir partinin sorunsuz ilerleyip ilerlemeyeceğini belirleyen bağlama düzenlerini anlatıyor.
Yazı, her makalenin bir sektörü ele aldığı ve parçaları ham halden bitmiş hale kadar uygun makinelerle birlikte izlediği uygulama rehberleri dizimize aittir.
Kapıdan giren parçalar
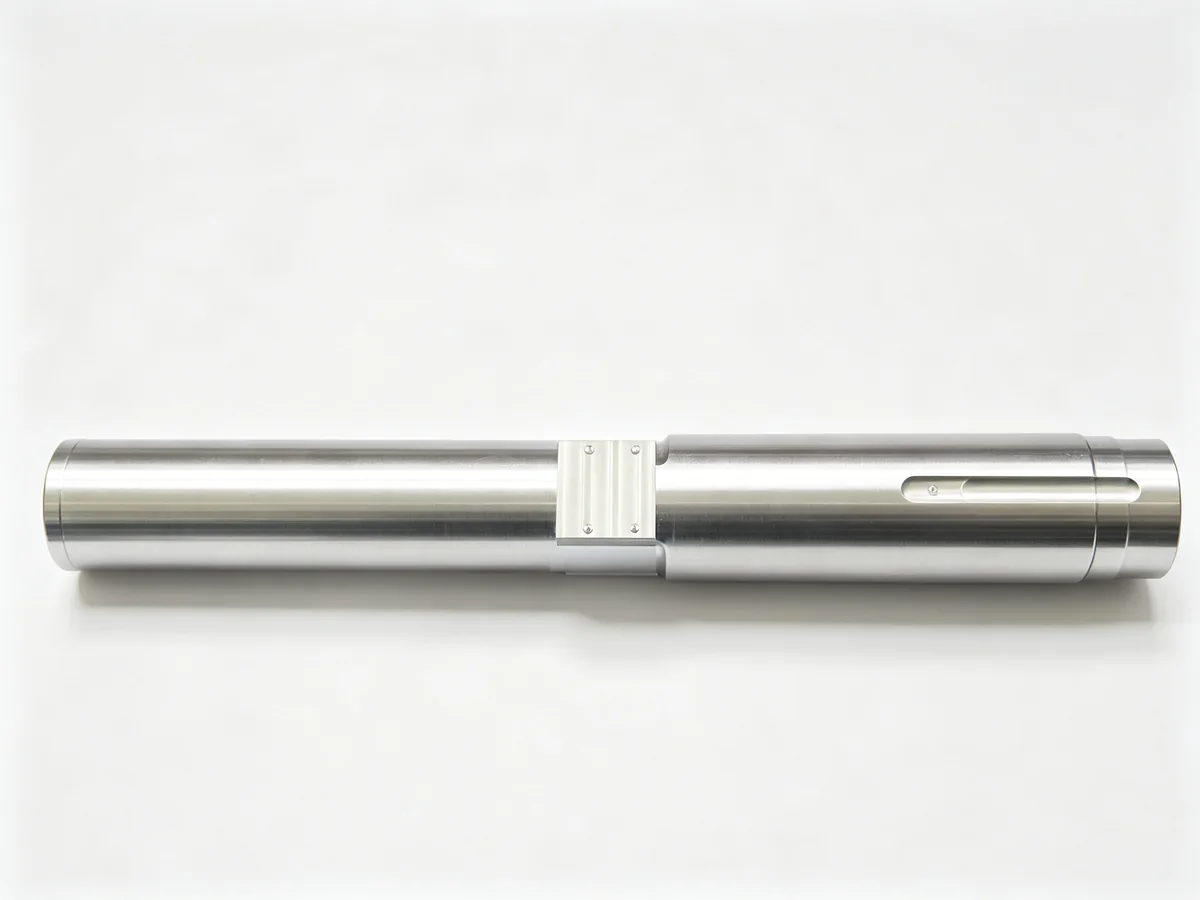
Bir tarım atölyesi oldukça istikrarlı bir karışım görür. Boydan boya tornalanan, kaplin ucunda kamalı profil veya kama yuvası olan tahrik ve PTO milleri. Kaldırma kolları, üç nokta askıları ve direksiyon için pimler, milli bağlantılar ve burçlar. Göbekler ve tekerlek milleri. Ekipman ve römorklar için yatak yuvaları ve disk göbekleri. Çeki ve çekme çubuğu parçaları. Sonra tüm grubu bir arada tutan braketler, plakalar ve takviye parçaları.
Bu parçaların ortak noktası düşük kozmetik ve yüksek işlevsel standarttır. Kimse bir üç nokta askısını parlatmaz, ama tarlada sıkışan bir pim, kimsenin kaybetmeyi göze alamayacağı bir çalışma penceresinin ortasında makineyi durdurur.
Kapıdan giren malzemeler
Tornalama işinin büyük kısmı C45 veya 1045 gibi orta karbonlu çeliktir; daha yüksek gerilmeli pimler ve miller 40Cr veya 4140'a çıkar. 20CrMnTi gibi sementasyon çelikleri, milin sert bir yüzeye ve tokluğunu koruyan bir çekirdeğe ihtiyaç duyduğu yerlerde görülür. Küresel grafitli döküm ve döküm çelik, gövdeleri ve daha büyük braketleri kapsar. Paslanmaz çelik, parçanın her gün aşındırıcı bir çözeltiyle temas ettiği ilaçlama ve gübreleme ekipmanlarında ortaya çıkar.
Ham parçanın durumu, malzeme kalitesi kadar önemlidir. Sıcak bir dövme, kabuk ve tufal ile gelir; ilk paso çok agresif olursa sert metal ucu yer. Bir döküm, ilk deliğin başlamak istediği tam noktada sert bir bölge taşıyabilir. Tornalama sırası temiz bir çubuk etrafında değil, bu gerçek etrafında planlanır.
Mil ailesini tornalamak
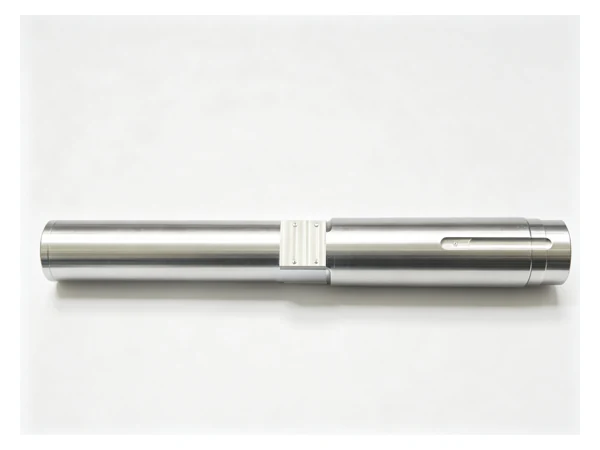
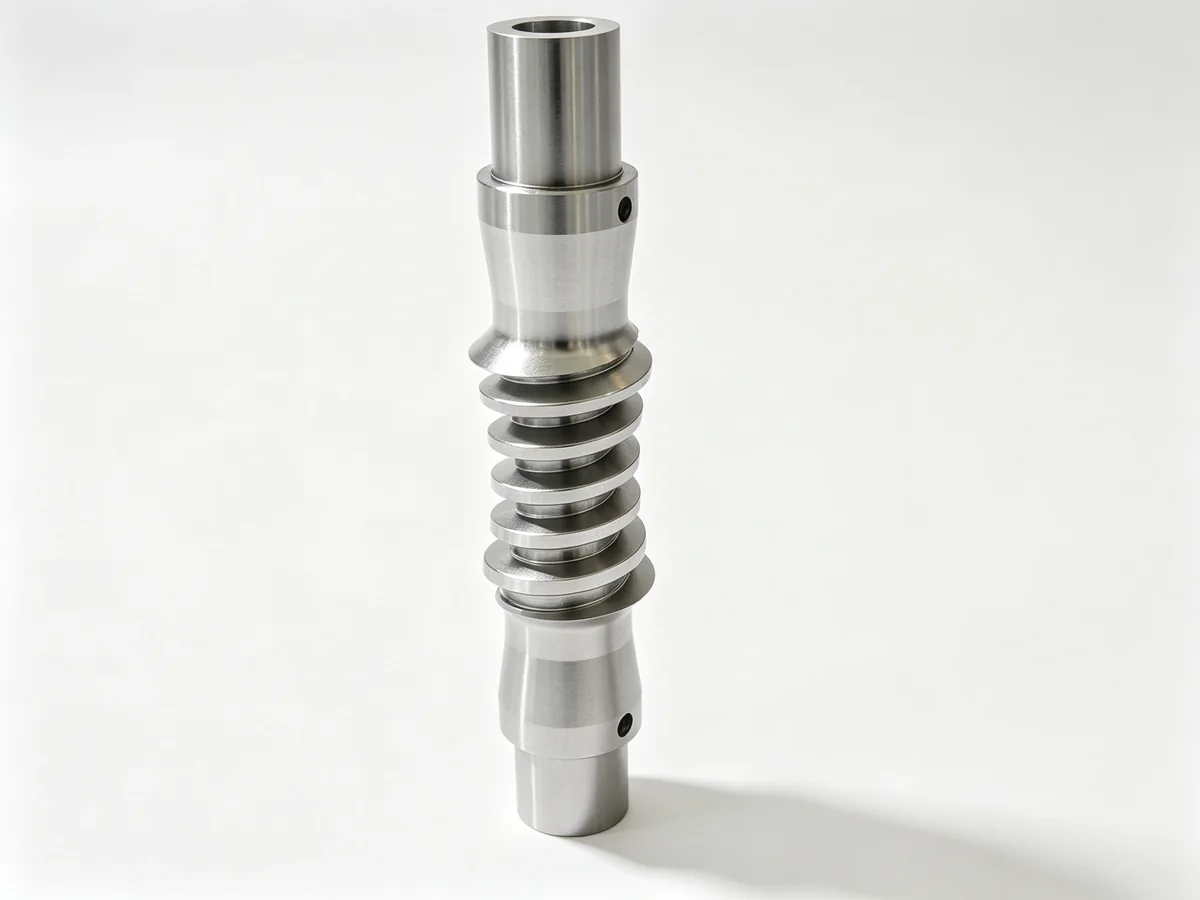
Miller tarım işlemesinin kalbidir. Standart yaklaşım, punta arasında veya serbest ucu destekleyen bir puntayla tornalamaktır; çünkü bir PTO mili çapına göre uzundur ve destek olmadan takımdan uzaklaşarak esner. Muylular, omuz yüzeyleri ve yatak yuvası, çizimin izin verdiği her yerde tek bir bağlamada işlenir; böylece aralarındaki salgı bir kez ayarlanır.
Bu tür işler için puntalı eğik yataklı bir torna, örneğin TCK50, çeki pimleri ve ayar parçalarında karşımıza çıkan delik büyütme, kanal açma ve diş açma çevrimleri dahil orta mil ölçülerini sorunsuz kaldırır. Milin iki ucunda da özellikler olduğunda, tornalama-frezeleme makinesi ikinci ucu, operatörün parçayı çevirip referansı kaybetmesine gerek kalmadan işler.
Gövde ailesini frezelemek ve delik büyütmek
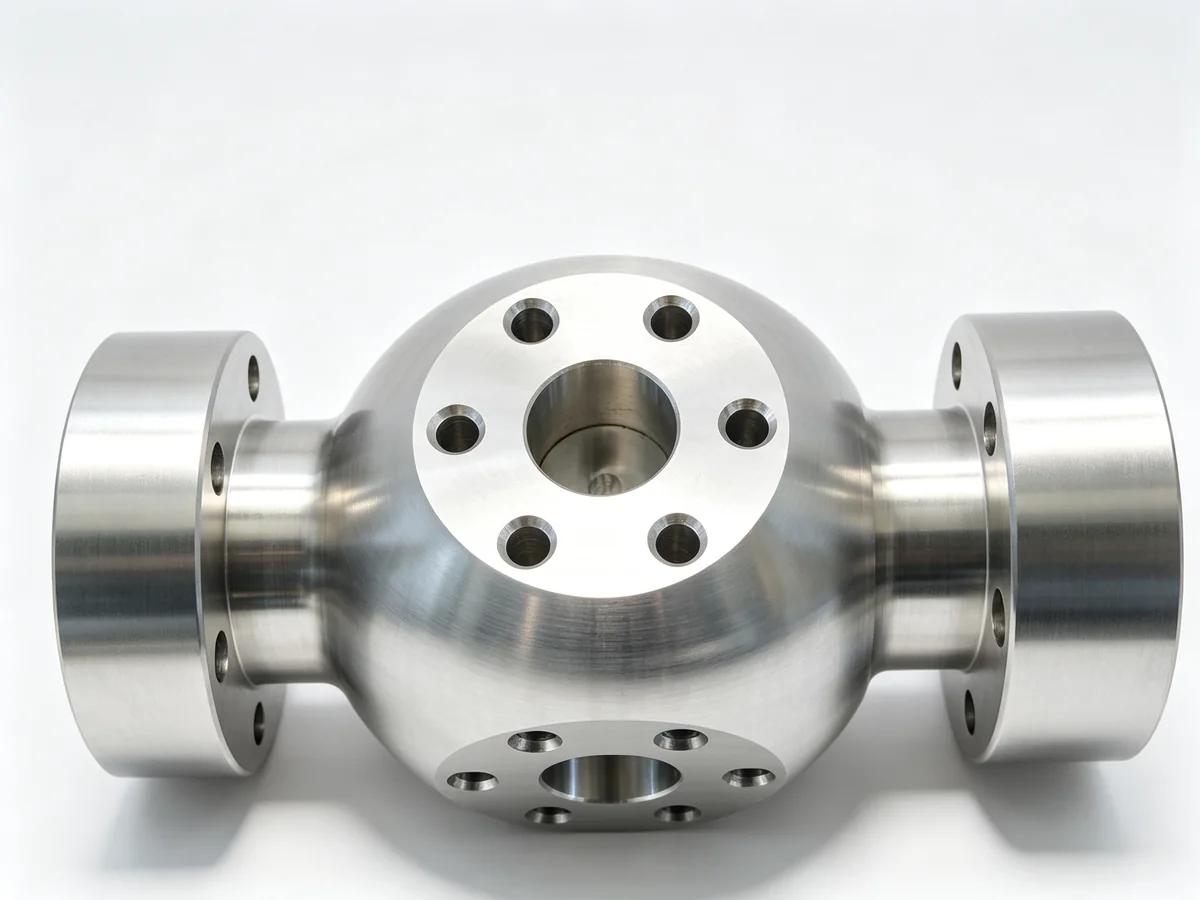
Tarım işinin gerçekten ölçüsel hale geldiği yer gövdelerdir. Bir disk göbeği veya yatak yuvası genellikle bir delik, bir flanş deseni ve hepsiyle uyuşması gereken bir yüzey taşır; bu özellikler sıklıkla birbirine dik açıda yer alır. Dikey bir makinede tek tek bağlandığında her yüz kendi bağlamasını gerektirir ve aralarındaki ilişki operatörün parçayı ne kadar dikkatle yeniden ayarladığına bağlı kalır.
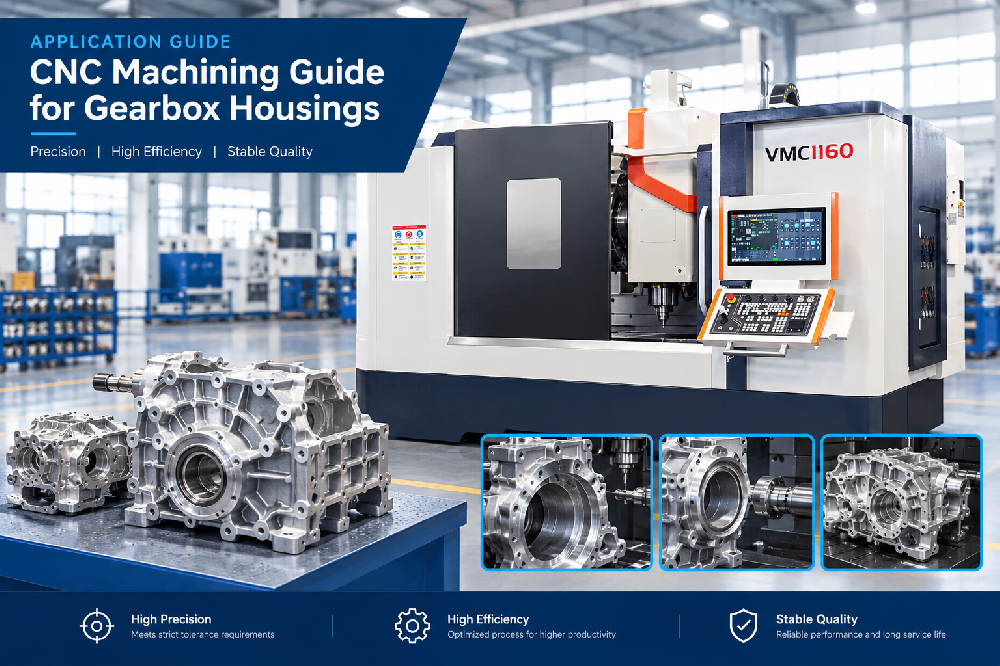
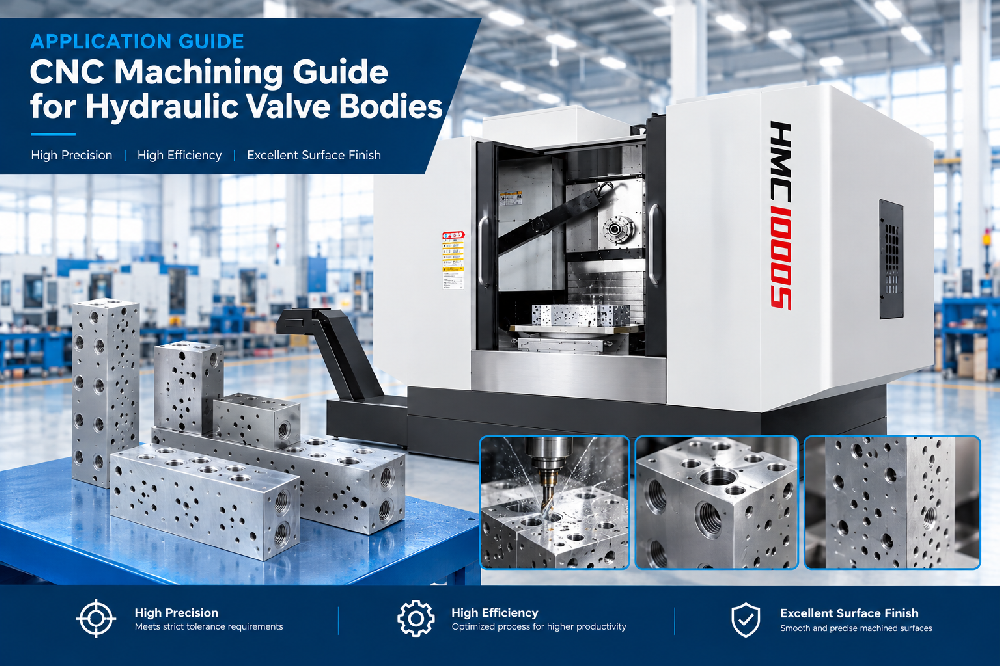
Döner tablalı bir dikey işleme merkezi ekipman gövdelerinin çoğunu kapsar ve dört eksenli bir VMC855, orta boy bir göbeğin flanş desenini ve deliğini tek bir bağlamada işler. Parça, birkaç yüzünde delik bulunan bir kutu veya redüktör tipi gövde olduğunda yatay makine karşılığını verir; çünkü parça bağlı kalırken tabla indekslenir ve talaş kesim bölgesinden uzağa düşer, yeniden kesilmez.
Temiz olmayan parçaları tutmak
Tarım parçalarını tutmak göründüğünden zordur. Kaba bir dövme yuvarlak değildir, bu yüzden ham kabuk üzerinde üç ayak salgılı bir parça üretir. Sert bölgeli bir döküm takımı iter ve ilk delikte koniklik bırakır. Sac bir braket, altından desteklenmezse çınlar ve esner.
- İlk tarafı ham parça üzerinde tornalayın, ikinci işlem için işlenmiş delikten veya işlenmiş bir kademeden bağlayın; böylece ağızların tutacağı gerçek bir yüzey olur.
- Parti halinde üretilen her şey için yumuşak ağızları parça çapına göre önceden işleyin ve bağlama basıncını ilk parçadan son parçaya kadar sabit tutun.
- İnce braketleri ve çemberleri altından destekleyin, kesintili kesmenin bir delikten veya kanaldan geçtiği yerlerde ilerlemeyi azaltın.
- Tufalı yüzeyi hafif bir ilk paso ile alın; takımı doğrudan kabuğa bastırmayın.
- Derin deliklerde talaş çıkışını bilinçli programlayın; çünkü kirli bir dökümde talaşla tıkanan delik, parçayı hurdaya atmanın en hızlı yoludur.
Parti disiplini ve alıcının talep etmesi gerekenler
Tarım parçaları parti halinde satın alınır ve risk sapmadır. Bir partinin ikinci yarısı ilk yarısıyla eşleşmek zorundadır; bu da bağlama basıncının, takım ofsetlerinin ve referansın hatırlanmak yerine kayıt altında tutulması demektir. Parça bir başka parçayla eşleştiğinde, örneğin bir pimin burç içinde veya bir milin yatak yuvasında çalışması gibi, tarlanın değerlendireceği şey geçme ve salgıdır ve bunlar tedarikçinin her parti için muayene kaydında gösterebilmesi gereken sayılardır.
İhracat kontrolü nedenleriyle makine hassasiyet değerlerini yayınladığımız materyalin dışında tutuyoruz, bu yüzden bu makale süreçle sınırlı kalıyor. Belirli bir parça için ayrıntı gerekiyorsa çizimi gönderin, teklifi oradan verelim.
Sık sorulan sorular
Hâlâ kaba olan dövme veya döküm bir ham parçayı işleyebiliyor musunuz?
Evet. İlk işlem, ucu bozmadan tufal ve kabuğu alacak şekilde planlanır, ardından parça önemli işlemler için işlenmiş bir yüzeyden bağlanır.
Millerde kamalı profil ve kama yuvası yapıyor musunuz?
İkisini de. Kama yuvaları ve indeks özellikleri bir işleme merkezinde açılır, kamalı profiller ise küçük ve orta partiler için dört eksenli bir makinede frezelenir. Yüksek hacimde özel bir süreç parça başına daha ucuzdur ve bunu açıkça söyleriz.
Bir tarım parçasına teklif vermek için neye ihtiyacınız var?
Çizim, malzeme ve varsa tüm ısıl işlem gereksinimleri, parti büyüklüğü ve geçme veya merkez mesafesi önemliyse eşleşen parça. Ham parçanın durumunu gösteren bir fotoğraf, insanların beklediğinden fazla yardımcı olur.
İlaçlama ve gübreleme ekipmanları için paslanmaz parça işliyor musunuz?
Evet. Bu işlerde 304 ve 316 yaygındır; takım ve soğutma sıvısı yalnızca parça şekline göre değil, malzeme kalitesine göre seçilir.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038