Flanşlı Gövdelerin CNC İşlenmesi
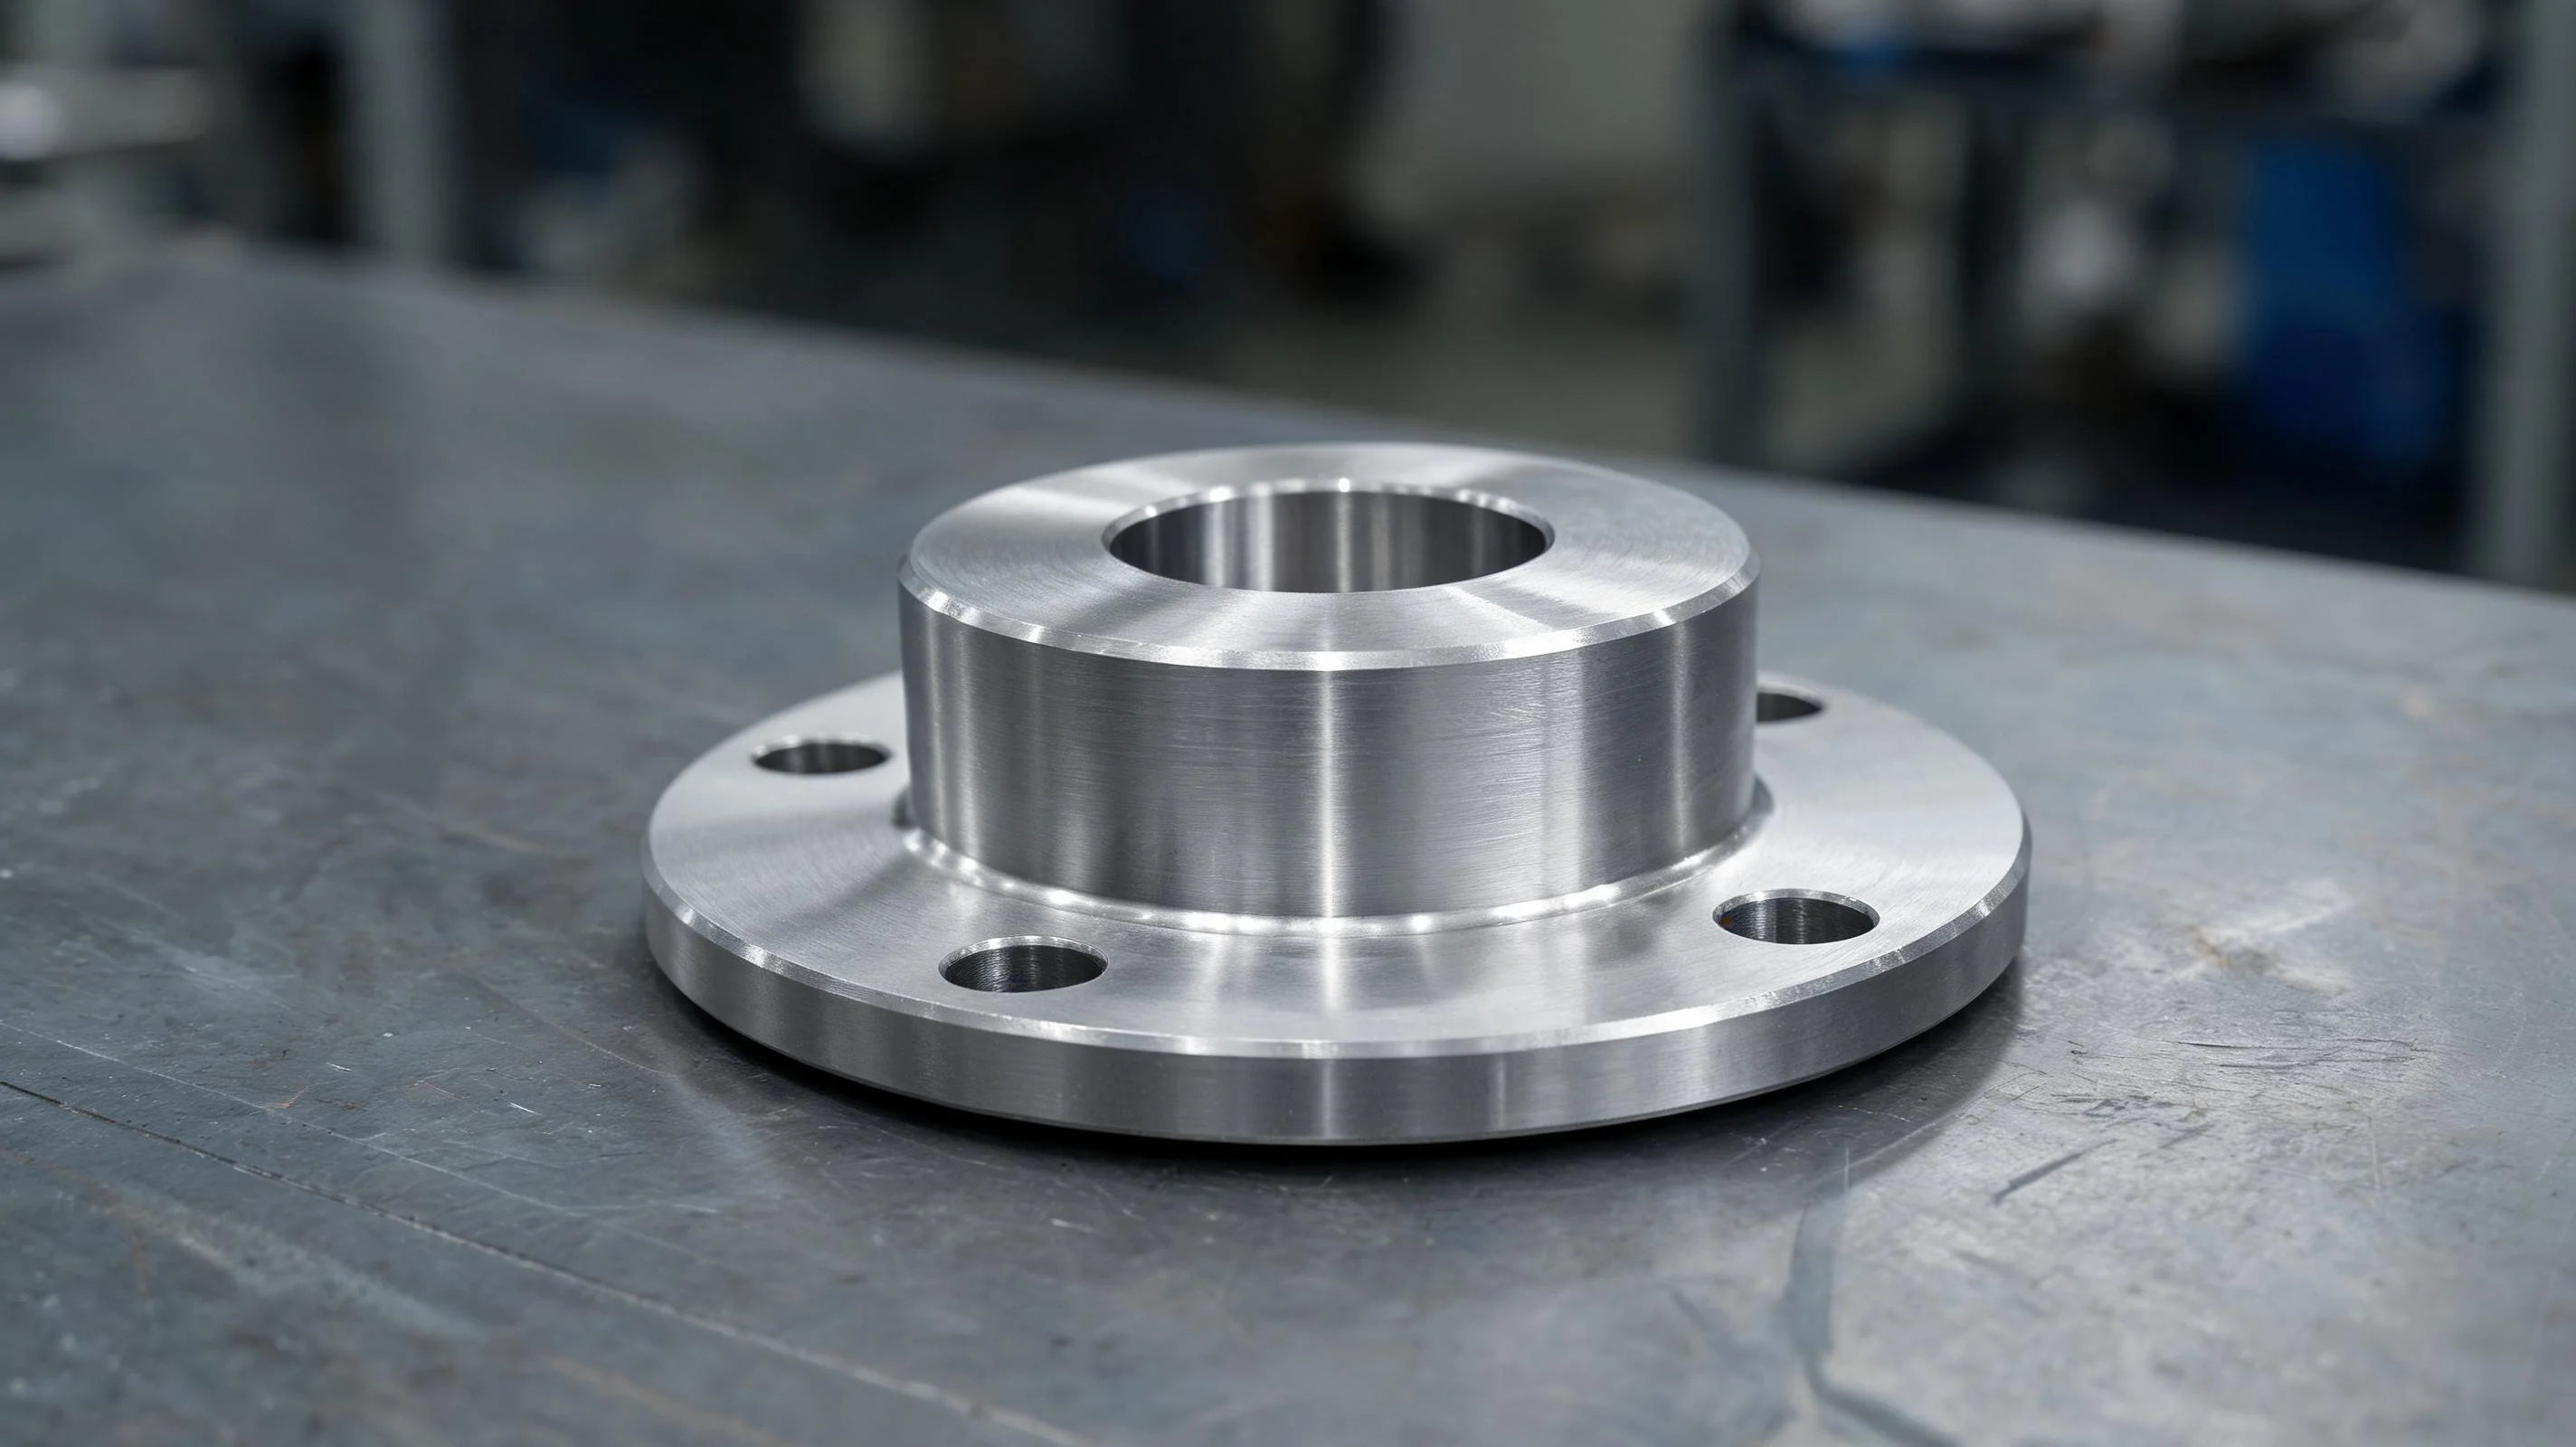
Flanşlı rulman yatakları, iki şeyi aynı anda tutmaya çalışana kadar basit görünür: rulmanı taşıyan delik ve makineye cıvatalanan flanş yüzü. Deliği doğru ve yüzü eğik hale getirdiğinizde, müşteri cıvataları sıktığı anda şaft bağlanır. Bölünmüş yataklar başka bir sorun yaratır; iki yarının tam olarak hizalanması gerekir, aksi takdirde yatak yuvaları sıkışır. Bu makalede, Handemo CNC flanşlı rulman yataklarının nasıl işlendiği ele alınmaktadır: gördüğümüz malzemeler, önerdiğimiz makineler ve delikleri yuvarlak ve kare yüzeyli tutan işlem noktaları.
Bölüm: Malzemeler ve Geometri
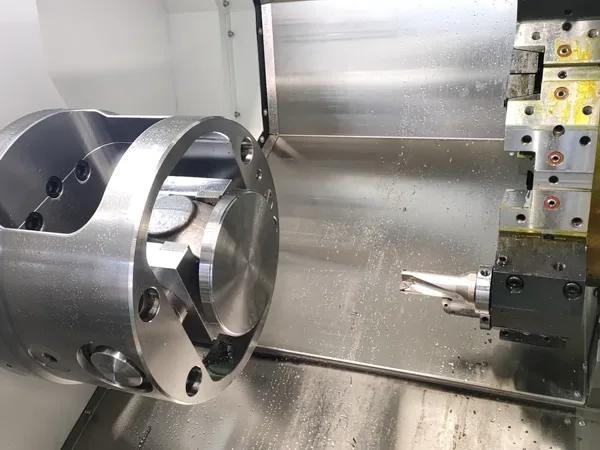
Flanşlı rulman yatağı, rulmanı işlenmiş bir delikte tutar ve yükü cıvatalı bir flanş aracılığıyla makine şasisine taşır. Bunları konveyör tahriklerinde, dişli kutularında, fanlarda, pompalarda ve tarım ekipmanlarında, yani bir şaftın dişli kutusu duvarından uzakta desteklenmesi gereken her yerde bulabilirsiniz. Tek parça muhafazalar ve bölünmüş muhafazalar olarak gelirler ve flanşta, bir cıvata dairesi üzerinde düzenlenmiş iki, dört veya altı cıvata deliği bulunabilir.
Gri dökme demir, titreşimi ve makineleri iyi bir şekilde sönümlediği için endüstriyel muhafazalar için varsayılan malzemedir. Şok yüklerin beklendiği yerlerde sünek demir ortaya çıkar ve en ağır hizmetler için çelik imalatlar veya dökme çelik muhafazalar kullanılır. Alüminyum muhafazalar, ağırlığın önemli olduğu hafif hizmet ve mobil uygulamalarda karşımıza çıkar. Muhafazaların çoğu döküm veya kaynaklıdır; bu, ilk işleme geçişinde ölçek, sert noktalar ve hiçbir zaman tam olarak çizimde söylendiği yerde olmayan bir döküm ile uğraşmak zorunda olduğu anlamına gelir.
Önemli olan geometri, deliğin merkez çizgisi ve bunun flanş yüzüyle ilişkisidir. Flanş yüzü düz olarak işlenir ancak deliğe dik açıyla yerleştirilmezse, yatak yuvası cıvatalandığında deforme olur. Bölünmüş muhafazalarda iki yarım genellikle dübel delikleri veya işlenmiş basamaklarla birlikte işlenir, böylece yalnızca tek bir yönde bir araya gelebilirler.
Rulman Yatakları için Önerilen Makineler
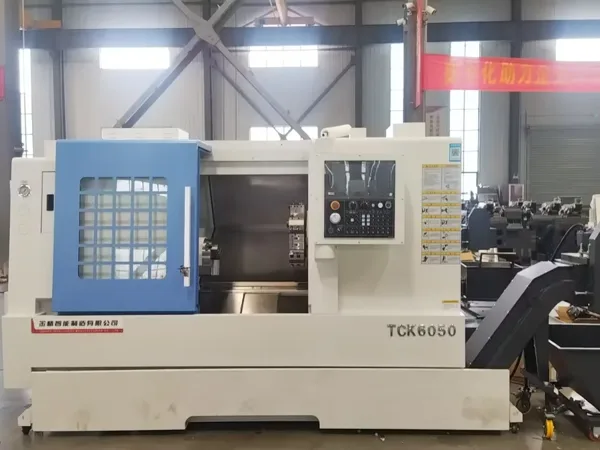
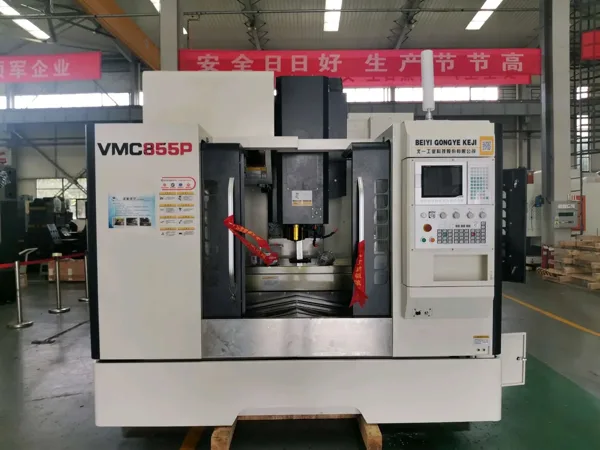
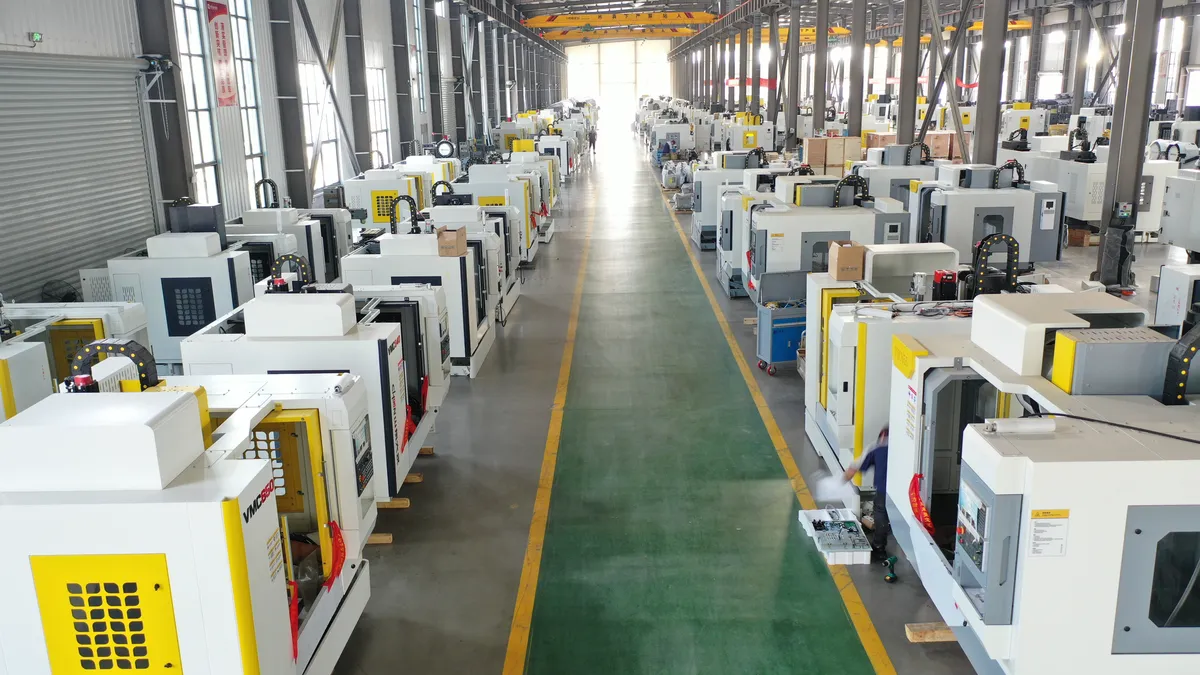
Flanşlı rulman yatağı işlerinin çoğu için VMC1160 dikey işleme merkezi pratik bir ilk tercihtir. Dikey bir makine, tek bir kurulumda flanşı yüzleştirmenizi, yatak yuvasını delmenizi ve cıvata dairesini delmenizi sağlar; bu da deliği yüzeye dik tutan şeydir. VMC1160, orta boyuta kadar muhafazalar için sağlam bir çalışma alanı sağlar ve tek bir partide birden fazla muhafaza boyutunu çalıştırdığınızda yeniden sabitlemek kolaydır.
Muhafazalar büyüdüğünde veya partiler ağırlaştığında, VMC1370 ağır hizmet tipi dikey işleme merkezi daha fazla tabla yükü taşır ve takılma olmadan dökme demir cetvelinde daha derin kesimler yapmanızı sağlar. Bir mahfazanın her iki tarafını da işlerseniz (örneğin, ayırma yüzüne ihtiyaç duyan bölünmüş bir mahfaza), o zaman delik, döner tablalı bir HMC630-DT yatay işleme merkezi kendi masrafını çıkarır, çünkü iş mili tek bağlamada birden fazla yüze ulaşır.
Dikey işleme merkezi serisinden ne seçerseniz seçin, kurulum ilkesi aynı kalır: İşlemler arasında parçayı hareket ettirmeden flanş yüzünü ve yatak deliğini işleyin. Daha küçük prototip çalışmaları için, delik ve yüzey aynı bağlamada kesildiği sürece, delik işleme barası takılı daha hafif bir VMC bile yeterli olacaktır.
Rulman Yataklarını Tutarlı Tutan İşlem Noktaları
Flanş yüzü ilk, delik ikinci
Flanşla yüzleşin ve deliğe dokunmadan önce veriyi belirleyin. Yüzey düz hale geldiğinde ve parça bunun üzerine oturtulduğunda delik işleme işlemi, düzensiz bir döküm yüzeyi yerine sabit bir düzlemi referans alır. Yüzeyi tırmanma frezeleme ile kesin ve yüzeyin takım basıncı altında düz kalması için son işlem geçişini hafif bırakın.
Delik boyutlandırma stratejisi
Deliği değiştirilebilir delik işleme barası ile kaba işleyin, ardından aynı kurulumla bitirin. Çubuğun sarkıntısını kısa tutun; uzun bir çubuk esner ve konik bir alanı veya yuvarlak olmayan bir deliği keser. Bölünmüş yataklar için, yarımları birleştirin, bunları müşterinin istediği şekilde torklayın ve birleştirilmiş çifti, yatak yuvasının sürekli olmasını sağlayacak şekilde delin.
Cıvata dairesi delme
Flanş deliklerini delik ile aynı referans noktasından delin ve kılavuz çekin.Parça indekslenirken veya kaydırılırken cıvata düzeni kesilirse delikler deliğe göre kayar ve mahfaza montajcıyla mücadele eder. Flanş kıvrıldığında veya döküldüğünde matkabın yürümemesi için önce bir nokta matkabı kullanın.
Döküm ve kaynak işlemleriyle ilgilenmek
Dökümler pullarla ve ara sıra sert noktalarla gelir. Önce sığ bir temizleme geçişi yapın, ardından makul bir derinlikte kaba işleme geçişi yapın ve bitirme geçişinin tutarlı stokla çalışmasına izin verin. Kaynaklı montajlar, iç gerilimler ortadan kalktığında hareket edebilir; bu nedenle, kaynaklı muhafazalar için genellikle kaba işleme tabi tutulur, parçanın yerleşmesine izin verilir ve ardından ikinci bir kelepçeleme ile bitirilir.
Çapak alma ve temizlik
Deliğe açılan her delik, yatak yuvasında bir çapak bırakır. Bunu çıkarın (delik kenarında elle çapak alma veya delik girişinde pah kırma işlemi) çünkü rulman yatağının altındaki çapak, gerçekleşmeyi bekleyen bir saha arızasıdır. Muhafaza montaja gitmeden önce kör cıvata deliklerindeki talaşları üfleyerek temizleyin.
Kalite ve Tutarlılık
Rulman yatağı alıcıları, yuvarlak olmayan deliklere, düz olmayan yüzeylere ve hizalanmayan cıvata modellerine sahip parçaları reddeder. Bu hataların hiçbiri dramatik bir hatadan kaynaklanmıyor; parçanın işlemler arasında hareket ettirilmesinden, uzun takım kullanma mesafelerinden ve tutarsız bağlamadan kaynaklanıyor. Yaklaşımımız bilinçli olarak basittir: birbiriyle ilişkili özellikler için tek bir kurulum, sert delik işleme baraları ve muhafazayı her zaman aynı şekilde yerleştiren bir fikstür. İlk makale ve iki yüzüncü makale, ardından aynı süreci görüyoruz.
Sık Sorulan Sorular
Flanşlı rulman yatakları için en iyi CNC makine hangisidir?
Çoğu muhafaza için Handemo VMC1160 gibi dikey bir işleme merkezi pratik seçimdir: tek kurulumda flanşa bakar, yatak yuvasını deler ve cıvata dairesini deler. Daha büyük muhafazalar VMC1370 ağır hizmet modeline uygundur ve bölünmüş muhafazalar veya yüksek hacimli işler, HMC630-DT gibi yatay bir işleme merkezini gerekli kılar.
Handemo makineler ayrık rulman yataklarını işleyebilir mi?
Evet. Bölünmüş muhafazalar, iki yarım birbirine kenetlenerek ve bir grup olarak torklanarak işlenir, böylece işlenmiş delik sürekli olur. Müşterinin hizalamayı kaybetmeden çifti yeniden birleştirebilmesi için dübel delikleri veya işlenmiş basamaklar eklenmiştir.
Fikstürler ve süreç planlaması konusunda yardımcı oluyor musunuz?
Yapıyoruz. Bize mahfaza çizimini, malzemeyi ve parti boyutunu gönderin; makineyi, fikstür yaklaşımını ve proses sırasını önerelim ve iş mili içinden soğutma sıvısı ve talaş konveyörü gibi mahfaza işine uygun seçenekleri teklif edelim.
Rulman Yatağı İşleme Planı Alın
Bize ne işlediğinizi söyleyin (yuva boyutu, malzeme, bölünmüş veya tek parça, parti boyutu) ve Handemo doğru işleme merkezini ve prosesi önerecektir.İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: CNC Hidrolik Valf Gövdelerini İşleme - delik konumu ve yüzey geometrisinin sonuca karar verdiği başka bir blok tarzı parça.