CNC Rulman ve Flanş Yatakları İçin İşleme Kılavuzu
Rulman yatağı, ses çıkarana kadar herkesin unuttuğu parçadır. Hiçbir şeyi hareket ettirmez ve hareket etmez, ancak bir şaftın on yıl boyunca sessizce dönmesine ya da altı ayda kendini sallayıp salıvermesine karar verir. Gördüğümüz mahfazalar genellikle bakması kolay, yapımı ise zordur: doğru çalışması gereken bir delik, makine çerçevesine düz oturması gereken bir flanş veya montaj yüzü, başka birinin dökümüyle aynı hizada olması gereken cıvata delikleri ve daha büyük boyutlarda, onu kelepçelediğinizde hareket edecek kadar ince bir duvar. Bu makale, yatakları ve flanş yataklarını taşıyan makinelerin nasıl Handemo nasıl olduğunu kapsar: şekilleri, malzemeleri, bunları taktığımız makineler ve delik, yüzey ve cıvata modelinin birbiriyle savaşmak yerine birlikte çalışmasını sağlayan işlem sırası.
Rulman Yatağının İhtiyaçları
Rulman yatağı, rulman düzenlemesinin sabit yarısıdır. Dış bileziği tutar, mili kendi ekseni üzerinde tutar ve yükü makine şasisine aktarır. Aile çoğu insanın beklediğinden daha geniştir. Flanşlı yatak mahfazası bir yüze cıvatalanır ve bu yüze paralel bir şaft taşır. Bir tesisatçı veya yastık blok mahfazası bir taban üzerine oturur ve şaftı bunun üzerinde taşır. İşlenmiş yuvarlak bir muhafaza, sıkılmış bir koltuğa düşer. Bölünmüş bir mahfaza aynı işi iki yarıda yapar, böylece halihazırda yerinde olan bir şaftın etrafına monte edilebilir. Şanzıman uç kapakları, motor uç çanları, pompa yatak braketleri ve silindir pres takozlarının tümü aynı aileye aittir.
Şekli ne olursa olsun, parçanın çalışıp çalışmayacağını belirleyen birkaç özellik vardır. Omuzları ve tutma düzeniyle birlikte yatak deliği bulunmaktadır. Cıvatalar sıkıldığında mahfazanın yatağı deforme etmemesi için düz oturması ve düz kalması gereken montaj yüzü veya flanşı vardır. Eşleşen kısımla eşleşmesi gereken cıvata düzeni vardır. Ve bu üçü arasında da bir ilişki var: Delik, montaj yüzüne doğru ilerlemeli ve cıvata modeli, hiçbir zaman referans noktası olarak düşünülmeyen bir dökümün dışından ziyade deliğin dışına konumlandırılmalıdır.
Kritik özellik, sıkıcı-yüze ilişkidir. Çizimdeki tüm boyutlar serbest durumda karşılanmış olsa bile, cıvatalanan ve ardından rulmanı sıkıştıran bir mahfaza hurdadır. Bu kısımdaki çalışmaların çoğunun kesimden ziyade kurulum ve sıralama ile ilgili olmasının nedeni budur.
Konut Çalışmalarında Gördüğümüz Malzemeler
Dökme demir geleneksel tercihtir ve hâlâ en yaygın olanıdır. Gri demir yataklar kolayca işlenir, titreşimi iyi sönümler ve şeklini korur, bu nedenle yastık bloklara ve dişli kutusu kapaklarına hakim olurlar. Sfero döküm, mahfazanın darbe alması gereken yerlerde veya gri demirde ince bir bölümün çatlayacağı yerlerde ortaya çıkar.Dökme alüminyum, daha hafif aksamlarda, motor uç çanlarında ve ağırlığın önemli olduğu her yerde kendini gösterir. Plakadan kesilmiş ve kaynaklanmış fabrikasyon çelik muhafazalar, daha büyük ekipmanlarda ve tek seferlik çalışmalarda yaygındır ve kendi sorunlarını da beraberinde getirir: delik kesilmeden önce ele alınması gereken kaynak gerilimi. Dökümün ekonomik olmadığı küçük, ağır yüklü muhafazalar için çelik çubuk ve dövme boşluklar kullanılır.
Burada iki maddi alışkanlık önemlidir. İlk olarak, dökümler alttaki metalden daha sert ve daha kirli bir yüzeyle gelir, dolayısıyla çizim ne derse desin ilk geçiş bir bitirme geçişi değildir. İkincisi, alüminyum ve hafif dökümler sıcaklık ve sıkıştırma basıncıyla hareket eder, bu nedenle fikstürün parçayı sıkıştırmadan tutması gerekir ve son kesimler, kurulumun izin verdiği ölçüde parça serbest olarak yapılır.
Rulman Yatakları için Makine Seçimi
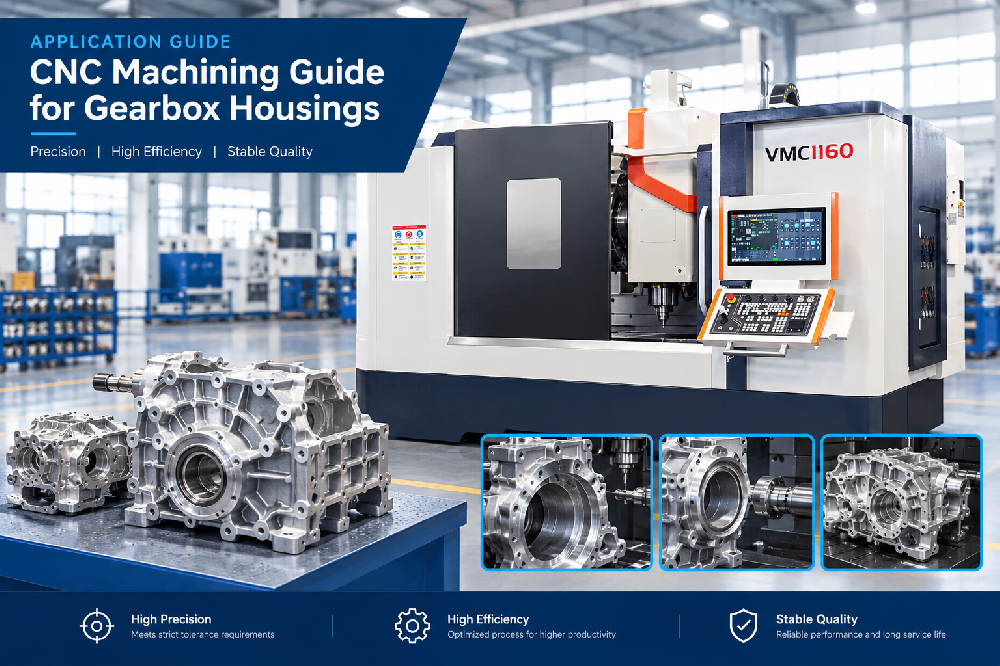
Rulman yataklarının çoğu, bir yüzey işinin eklendiği sıkıcı bir iştir; bu nedenle dikey işleme merkezi genellikle ilk yanıttır. Parça montaj yüzüne veya yumuşak çenelere oturur, delik üstten enterpolasyonlu veya delinir ve flanş yüzü, cıvata dairesi ve tüm montaj ayakları aynı kurulumda kesilir. Bu işin çoğunu oluşturan orta boy muhafazalar için, VMC1160 dikey işleme merkezi gibi bir makine, takımın flanşı temizlemesi için yer ile birlikte 400 ila 700 mm'lik bir muhafazayı tutacak şekilde tabla boyutu ve hareket sağlar. Daha küçük flanş üniteleri ve uç kapakları VMC855 üzerinde rahatça çalışır ve masanın üzerinde sabit durmayan büyük, ağır muhafazalar
Yuvanın birkaç yüzü üzerinde iş varsa (bir tarafta delik, diğer tarafta montaj yüzü ve etrafı saran bir cıvata düzeni) yatay işleme merkezi yerini alır, çünkü parça yeniden kelepçelenmeden iş miline birden fazla taraftan sunulur. Karşılıklı iki duvarda büyük delikler bulunan bir mahfaza bunun klasik örneğidir ve HMC630-DT gibi bir makine her iki duvarı da bir referans noktasından keser. Hacmin iş milini meşgul edecek kadar yüksek olduğu durumlarda, palet değiştiren çok istasyonlu modeller, kesme süresi dışında gerçekleşen yükleme ve boşaltma ile aynı işi yapar.
Bazı rulman yatakları freze parçaları değil, dönen parçalardır.Uzun bir deliğe ve işlenmiş bir dış çapa sahip yuvarlak bir mahfaza veya flanşlı bir manşon, delik ve dış çapın tek bir kurulumda aynı eksenden çıktığı torna tezgahında daha temizdir. Bu parçalar genel aralık için TCK6050 üzerinde ve TCK6350B ağır hizmet tipi eğimli yataklı torna, muhafaza büyük olduğunda ve duvar, altında sert bir makine gerektirecek kadar ağır olduğunda. Bir mahfazanın tornalanması ve frezelenmesi arasındaki seçime genellikle tek bir soruyla karar verilir: iki özellikten hangisinin (delik veya montaj yüzü) referans noktası olması gerekir. Normalde tek kurulumda her ikisini de tutabilen makine kazanır.

Veriyi Oluşturma
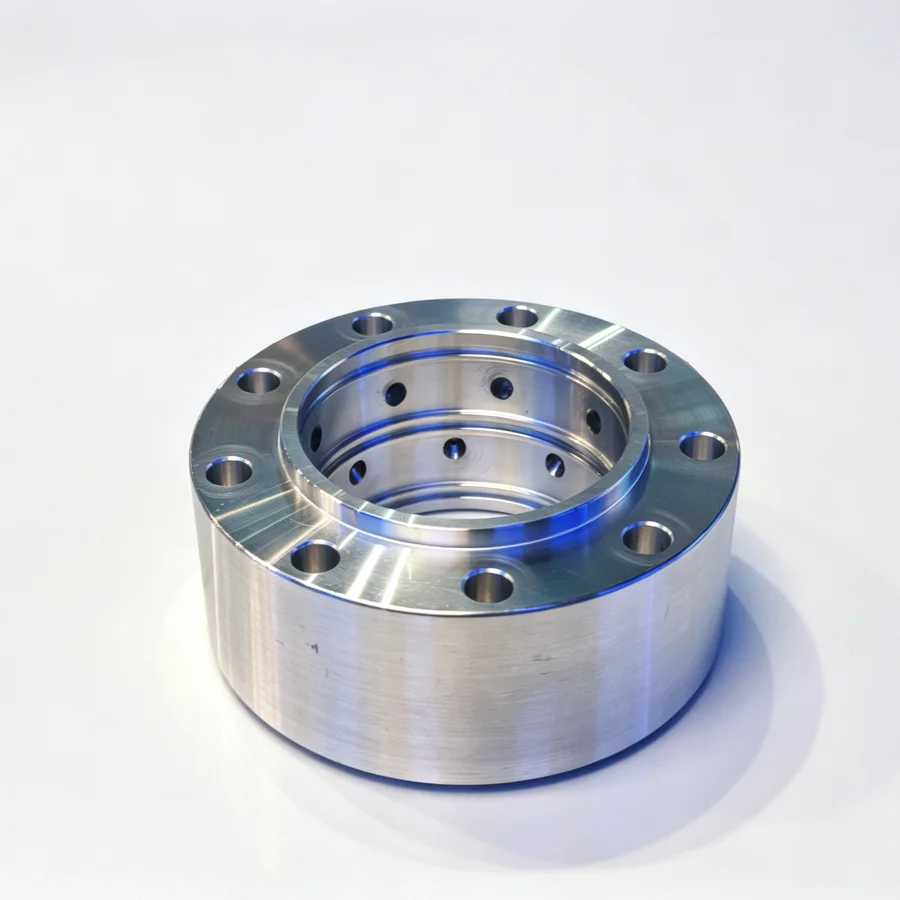
Bir rulman yatağında veri nadiren dökümün dışında olur. Dökümler taslak halindedir, kare değildirler ve parçadan parçaya farklılık gösterirler; bu nedenle dış kısmı referans olarak kullanmak, cıvata modelinin eşleşen parçanın ulaşamayacağı bir yere nasıl ulaştığını gösterir. Uygulanabilir referanslar işlenmiş referanslardır. Yüzü aşağı bakacak şekilde cıvatalanacak bir mahfazada montaj yüzü referans noktasıdır: önce kesilir, ardından parça onun üzerine ters çevrilir ve diğer her şey bu yüzden konumlandırılır. Delikli bir yuvaya oturacak yuvarlak bir mahfazada, işlenmiş dış çap referans noktasıdır ve delik bundan sonra gelir. Flanş mahfazasında montaj yüzü ve cıvata çemberi birlikte oluşturulur ve ardından delik bunlara göre kesilir.
Sipariş bireysel seçimden daha önemlidir. Datum olarak hangi yüzey seçilirse seçilsin, ondan herhangi bir şey ölçülmeden önce işlenmeli ve datum, bitirme işleminden sonra hala var olacak bir yüzey olmalıdır. Bir deliğin kaba döküm kaplamaya karşı kontrol edilmesi, bir muhafazanın sonuçta hiçbir şeye uymayan bir delikle sonuçlanmasıdır.
İşleme Sırası
Önce montaj yüzüne bakın
İlk işlem parçaya oturacak bir yer kazandırır. Montaj yüzüne veya flanş yüzüne bakarız, parçayı tutacak kadar dış kısmı temizleriz ve ardından tüm işin düz, işlenmiş bir referansı olur. Döküm sırasında bu işlem aynı zamanda muhafazanın dayanacağı yüzeydeki (birleşim yeri için önemli olan yüzey) cildi de kaldırır.
İşlenmiş referanstan delik
Rulman deliği dökümün dışından değil referans yüzünden kesilir. Dikey bir makinede bu, parçanın tablaya yüzü aşağı bakacak şekilde veya yerine dönük çeneler içinde yerleştirildiği ve deliğin enterpolasyonlu veya delinmiş olduğu anlamına gelir. Tornada bu, parçanın işlenmiş yüzeyde veya işlenmiş dış çapta tutulması ve deliğin aynı eksende döndürülmesi anlamına gelir. Her iki durumda da, delik ve omuzları mümkün olduğunca yüzeyle aynı kurulumda üretilir çünkü deliğin monte edildiği yüzeye güvenilir bir şekilde dik olmasının tek yolu budur.
Cıvata düzeni ve delikten sonraki montaj ayakları
Cıvata dairesi, dişli delikler ve tüm montaj ayakları deliğin dışına doğru konumlandırılmıştır, tersi değil. İlk olarak model delinirse ve delik bunu takip ederse, yatağın dışındaki her döküm değişimi delik ve cıvatalar arasındaki ilişkiye aktarılır. Muhafazanın müşterinin tezgahındaki başka birinin dişli kutusuyla aynı hizada olup olmadığına karar veren küçük bir karardır.
Tek kurulumda ikinci yüz çalışması
İki yüzünde özellikler bulunan yuvalar, parçayı hareket ettirmeden mümkün olduğu kadar kesilecek şekilde planlanmıştır.Bunun mümkün olmadığı durumlarda veri yüzü, bir kez ayarlanmış olan bir durdurma yerine makinede işlenmiş bir özelliğe göre işaret edilerek ikinci kurulumda yeniden oluşturulur. Hiçbir veri taşınmadan iki kez yeniden kelepçelenen bir mahfaza, bireysel boyutları ne kadar iyi görünürse görünsün hiçbir şeye uymayan bir deliğe sahip bir mahfazadır.
Parçayı Deforme Etmeden Tutmak
Rulman yataklarının hizmet dışı kalmasının nedeni genellikle fikstürdür. Dökme veya alüminyum mahfaza, katı bir blok gibi sert değildir ve güvenli olacak kadar sert bir şekilde bastıran bir mandren veya kelepçe aynı zamanda deliği yaylayacak kadar sert bir şekilde bastırır. Deliği bu durumda kestiğinizde makinede yuvarlak, montajda yuvarlak olmayan bir şekilde çıkar.
Yatakları yumuşak çenelerle veya yerinde delinmiş özel bir fikstürle işlenmiş yüzeylerinde tutuyoruz, böylece kenetleme basıncı zaten tamamlanmış bir yüzeye iniyor ve yük bu yüzeye yayılıyor. İnce duvarlı ve alüminyum muhafazalar, kelepçe basıncı işin izin verdiği ölçüde düşük tutularak kesilir ve son paso, parçanın kurulumun izin verdiği ölçüde serbest durumuna yakın olmasıyla alınır. Muhafazanın tutulamayacak kadar esnek olduğu durumlarda, ince bir halkanın işlenmesiyle aynı şekilde, kesilirken delik desteklenen bir yüz plakası üzerinde işlenir.
İkinci alışkanlık sıcaklıktır. Soğuk hava deposundan gelen ve hemen ölçülen alüminyum muhafazalar, atölyede bir saat sonra aynı ölçümü yapamayacaktır ve aynı durum, ağır bir kaba talaş kesiminden yeni çıkmış bir döküm için de geçerlidir. Önemli olan delik kesilmeden önce parçanın oturması için kaba işleme ve ince işleme ayrılır.
Kalite Kontrolleri
Rulman yatağı, ilgisiz boyutlar dizisi olarak değil, montaj parçası olarak kontrol edilir. Deliğin boyutu ve yatağı alacağı konumdaki yuvarlaklık açısından kontrol edilir ve dış halkanın kayalar yerine oturması için tutma omuzları kontrol edilir. Montaj yüzeyinin düzlüğü ve deliğe kare olup olmadığı kontrol edilir, çünkü düz olan ancak kare olmayan bir yüzey, mahfaza cıvatalandığında rulmanı çizginin dışına iter. Cıvata düzeni, bir mastar veya montaj eşliği ile deliğe göre kontrol edilir ve tüm parça, kelepçe serbest bırakıldığında ve parça makine şasisine oturacak şekilde dururken ölçülür.
Müşterinin kendi montajına yönelik bir muhafazada en çok sorunu yakalayan kontrol, deneme montajıdır: eşleşen parça, rulman veya müşterinin fikstürü. Bu, delik, yüzey ve desenin (çizimde tek bir boyutun tanımlayamadığı üç şey) birlikte çalışıp çalışmadığını gösteren testtir.
Rulman Yataklarınızı Düşünmek
Bir rulman yatağından alıntı yapıyorsanız çizimdeki üç ayrıntı, süreci diğerlerinden daha fazla değiştirir. Birincisi montaj verisinin hangi yüzey olduğu ve ne kadar düz durması gerektiğidir. İkincisi deliğin arkasındaki duvar kalınlığıdır çünkü parçanın nasıl tutulacağına karar verir.Üçüncüsü, cıvata modelinin delikten mi yoksa dışarıdaki dökümden mi boyutlandırıldığıdır, çünkü bu bize döküm varyasyonunun nereye inmesine izin verildiğini gösterir. Bu üçünü ve parti boyutunu gönderdiğinizde makine seçimi genellikle kendiliğinden gerçekleşir.
Handemo 2008'den beri Tengzhou'da 220.000 metrekarelik bir tesiste 660'tan fazla personelle takım tezgahları üretiyor ve buradaki konaklama programları herhangi bir sıkıcı işin yaptığı gibi başlıyor: kurulumu ve sırayı bir deneme parçasında kanıtlayın, ardından partiyi kanıtlanmış kuruluma göre çalıştırın. Atölyeden çıkan rulman yatağı işlerinin çoğu pompa setlerine, konveyör tahriklerine, fanlara ve dişli redüktörlerine gidiyor; bu da çizimin serbest durumda karşılanıp karşılanmadığına göre değil, milin müşterinin makinesinde sessizce dönüp dönmediğine göre değerlendirildiği anlamına geliyor.
Sık Sorulan Sorular
Rulman yatağı ile flanş yatağı arasındaki fark nedir?
Genel olarak rulman yatağı, rulmanı tutan ve şaftın yerini belirleyen herhangi bir sabit parçadır. Flanş mahfazası, montaj flanşına sahip özel bir tiptir: bir yüze cıvatalanır ve şaftı bu yüze paralel olarak taşır. Her ikisi de aynı şekilde işlenir; delik ve montaj yüzeyi tek bir veriden üretilir ancak flanş tipi, dökümden ziyade işlenmiş unsurlardan konumlandırılması gereken bir cıvata dairesi ekler.
Rulman yatağının torna tezgahında mı yoksa işleme merkezinde mi işlenmesi gerekiyor?
Bu, verinin hangi özelliği olduğuna bağlıdır. Delik ve dış çapın eşmerkezli ve parçanın yuvarlak olması gerekiyorsa, torna tezgahı her ikisini de tek eksenden tek bir kurulumda yapar ki bu en temiz rotadır. Yuvanın bir montaj yüzü, bir cıvata düzeni ve birden fazla tarafta özellikleri varsa, bir işleme merkezi yüzü veri olarak tutar ve etrafındaki geri kalan kısmı keser. Daha büyük muhafazalarda belirleyici faktör genellikle parçanın bozulmadan nasıl tutulabileceğidir.
İşleme sonrasında rulman deliği neden yuvarlaklıktan çıkıyor?
Neredeyse her zaman kenetlenme nedeniyle. Dökme veya alüminyum mahfaza sert değildir ve onu güvenli olacak kadar sert tutan bir mandren veya kelepçe aynı zamanda deliği yaylar. Parça makinede yuvarlak, tezgahta yuvarlak değil. Düzeltme, yumuşak çeneli veya yerinde sıkılmış bir fikstürle işlenmiş bir yüzün tutulması, bağlama basıncının düşük tutulması ve son kesimin kurulumun izin verdiği ölçüde serbest bir şekilde parça ile yapılmasıdır.
Ayrık rulman yataklarını işliyor musunuz?
Evet. Bölünmüş mahfazalar, tasarımın izin verdiği her yerde monte edilmiş durumda işlenir; iki yarının bilinen bir kalınlıkta olması için önce bağlantı yüzleri temizlenir ve delik her iki yarı boyunca birlikte kesilir. Muhafaza servis sırasında birbirine cıvatalandığında deliğin yuvarlak olmasının tek yolu budur.Bağlantı yüzleri, yarımların işlendiği şekilde tekrar bir araya gelmesi için işaretlenmiştir.
İşlenmiş rulman yatağı için hangi malzemeler kullanılabilir?
Gri demir ve sünek demir, daha hafif montajlar için en yaygın dökme alüminyumdur, büyük veya tek seferlik muhafazalar için fabrikasyon çelik ve küçük, ağır yüklü parçalar için çelik çubuk veya dövme malzemelerdir. Malzeme, sıralamadan ziyade kuruluma karar verir: Herhangi bir şey ölçülmeden önce dökümlerin yüzeyinin çıkarılması gerekir, alüminyumun yumuşak bir şekilde sıkıştırılması ve sabit bir sıcaklığa ihtiyacı vardır ve kaynaklı muhafazalar, delik kesilmeden önce kaynak geriliminin giderilmesine ihtiyaç duyar.
Rulman Yatağı İşleme Planı Alın
Muhafazayı (montaj verisi, rulman deliği ve omuzları, cıvata düzeni ve nasıl boyutlandırıldığı, malzeme ve parti boyutu) bize gönderin; Handemo doğru işleme merkezini, torna tezgahını veya yatay makineyi ve buna uygun işlem sırasını önerecektir. İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: CNC Flanşlı Rulman Yataklarının İşlenmesi, flanş tipini daha ayrıntılı olarak kapsar, CNC Şanzıman Muhafazaları için İşleme Kılavuzu daha büyük bir dökümde aynı veri problemini ele alır ve VMC ve HMC, bir muhafazanın yatay bir makineyi haklı çıkaracak yeterli kenara sahip olduğu durumu açıklar. Muhafaza işleri aynı zamanda uygulama sayfalarımızda kutu ve mahfaza parçaları altında yer almaktadır.