Eğik Yatak mı Yatay Yatak mı: Torna Seçimi
İki tornalama atölyesi, aynı soru, iki farklı cevap. Biri eğik yataklı olmayan bir tezgâhı kesinlikle almıyor, diğeri yirmi yıldır yatay yataklı makinelerde çalışıyor ve değiştirmek için bir sebep görmüyor. İkisi de muayeneden geçen parçalar üretiyor, yani tartışma aslında kaliteyle ilgili değil. Tartışma, hangi düzenin gerçekten işlediğiniz parçalara uyduğu ve gününüzün ne kadarının talaş temizliği ile boş parça yüklemeye gittiğiyle ilgili.
Yatak, bir torna tezgâhında sonradan değiştiremeyeceğiniz tek karardır. Taretler, puntalar, talaş konveyörleri ve çubuk besleyiciler sonradan eklenebilir veya değiştirilebilir. Kızakların açısı ve onları taşıyan döküm gövde, dökümün yapıldığı günden itibaren sabittir. Bu yüzden spesifikasyon konuşması başlamadan önce her düzenin gerçekte neye iyi geldiğine birkaç dakika ayırmakta fayda var.
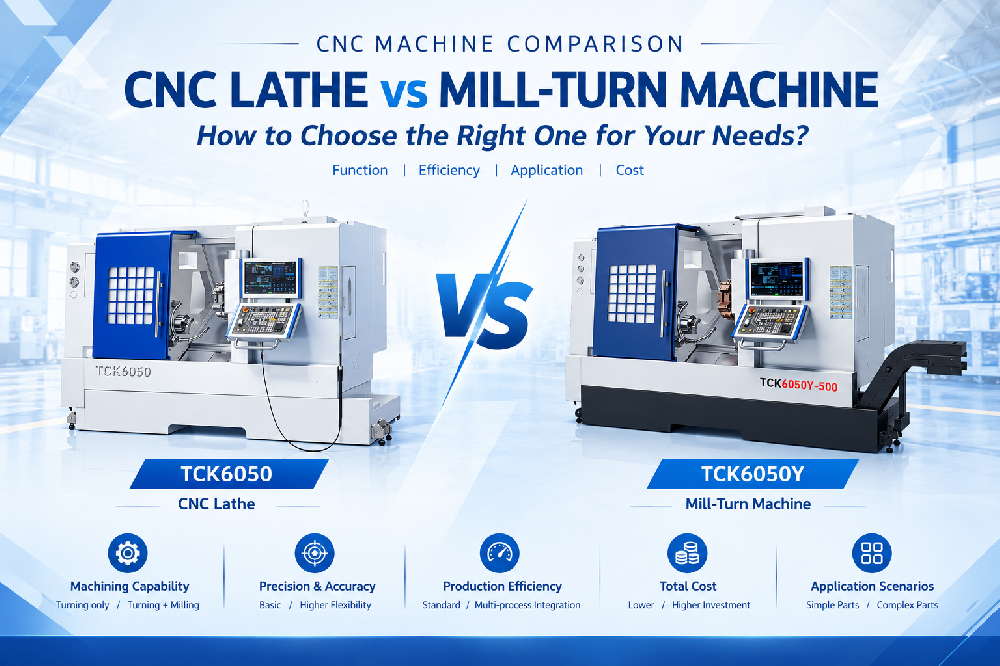
Bu karşılaştırma yatak düzeninin kendisinde kalıyor. Sorunuz işin tornalanması mı yoksa frezelenmesi mi gerektiğiyse, önce torna ile tornalama-frezeleme merkezi karşılaştırmasına bakın.
 Video
Yatak düzeni gerçekte neyi belirler
Her CNC torna aynı temel elemanlara sahiptir: işi döndüren fener mili, kızakları taşıyan yatak, bu kızaklar boyunca hareket eden araba veya taret ve gerektirecek kadar uzun makinelerde bir punta. Yatak düzeni, her işte peşinizden gelen üç şeyi belirler.
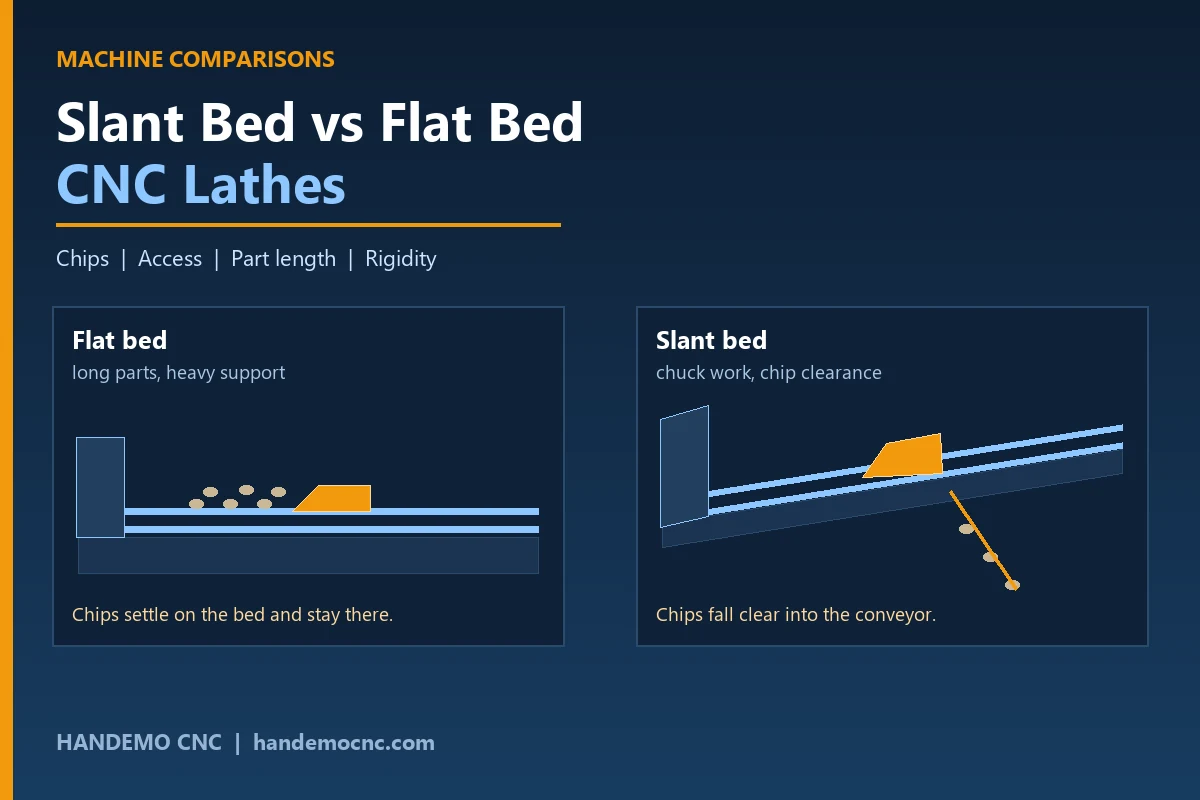
Birincisi talaşın nereye gittiğidir. Yatay yatakta kızaklar yataydır, bu yüzden talaş yatağın ve kızak kapaklarının üzerine düşer ve bir şeyin onları kesme bölgesinden dışarı taşıması gerekir. Eğik yatakta kızaklar eğimlidir, bu yüzden yerçekimi taşımanın bir kısmını sizin için yapar ve talaş kesme bölgesinden uzaklaşıp talaş konveyörüne doğru düşer.
İkincisi operatörün ne kadar uzanması gerektiğidir. Yatay yatak, mil eksenini yaklaşık bel yüksekliğine ve makinenin ön yüzünden epeyce içeriye koyar. Eğik yatak, çalışma alanını kapıya yaklaştırır, çünkü tüm yapı operatöre doğru yatar.
Üçüncüsü kesme kuvvetinin nasıl taşındığıdır. Tornalama takımı aşağıya ve işe doğru iter. Yatay yatakta bu yük geniş ve iyi desteklenen bir yüzey üzerinden alınır. Eğik yatakta aynı yük yapıya daha doğrudan gelir, ancak dökümün buna göre tasarlanmış olması gerekir; sadece üzerine ray bağlanmış düz bir plaka olması yetmez.
Yatay yataklı tornalar: hâlâ nerede yerlerini koruyorlar
Yatay yatak daha eski düzendir ve tesadüfen ayakta kalmamıştır. Gücü uzunluktur. Yatay yatak, aynı sertlik kaybına katlanmadan uzun yapılabilir, bu yüzden ağır miller, silindirler, vidalar, borular ve uzun boru işleri hâlâ yatay yataklı makinelerde döner.
Diğer gücü ağır veya hantal parçalara erişimdir. Uzun bir mil veya büyük çaplı bir boruda parça yukarıdan ya da uçtan verilmek zorundadır ve yatay düzen bunu hem vinç hem de parçayı bağlayan operatör için daha kolay hale getirir.
Yatay yataklar, makinenin aynı hacim içinde tornalama ve başka işlerin karışımını yaptığı yerlerde de yaygın kalır, çünkü yatay yüzeyler sabit ve hareketli lunetler ile ek destekleri çalışma alanını sıkıştırmadan bağlayacak yer verir. Bazı uzun parça işlerinde lunetler makinenin varlık sebebidir.
Bedeli, talaşın gidecek belirgin bir yeri olmamasıdır. Yatak üzerinde, aynanın çevresinde ve arabanın altında birikir ve birinin onu alması gerekir. Sünek malzemeyle ağır bir kesme işinde bu, çevrimin gerçek bir parçası haline gelir ve modern seri tornalamanın bu düzenden uzaklaşmasının nedenlerinden biri budur.
Eğik yataklı tornalar: eğimin size kazandırdığı
Kızakları eğmek, makineyi çalıştırmanın günlük deneyimini diğer herhangi bir tek özellikten daha fazla değiştirir.
- Talaş takımın altında birikmek yerine kesme bölgesinden uzaklaşır, böylece finiş paso ları önceki kesimin talaşını taşımayan bir yatak üzerinde gider
- Yapı üzerinde duran sıcak talaştan gelen termal büyüme azalır, çünkü talaş dökümü ısıtmak yerine oradan ayrılır
- Çalışma alanı kapıya daha yakındır, bu yüzden yükleme, kontrol ve uç değiştirme daha az uzanma gerektirir
- Kesme sıvısı birikmek yerine tanka doğru akar, bu da makineyi vardiyalar arasında daha temiz tutar
- Taret, takımın işe sağlam tornalamaya uygun bir konumdan yaklaşacağı şekilde monte edilebilir ve Y ekseni olan makinelerde frezelemeye de
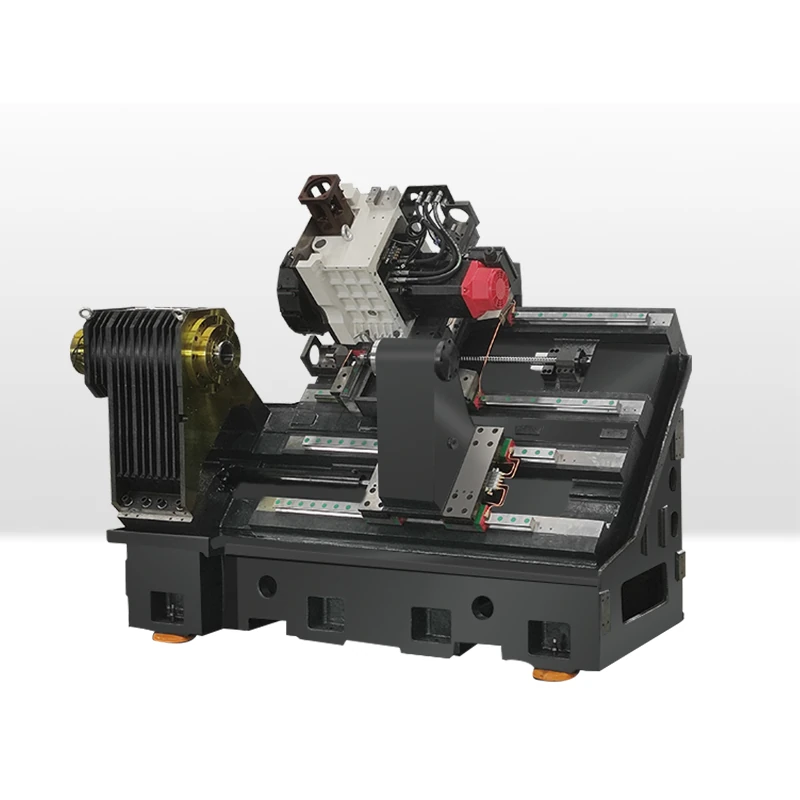
Düzenin maliyeti iki yerde görünür. Birincisi dökümün kendisidir, çünkü eğik bir yapı aynı yükleri üretmesi daha zor bir biçimden taşımak zorundadır ve genellikle kaburgalı yapılır ve kararlı kalmak için ısıl işlem görür. İkincisi, eğik yatak parça uzun olduğunda daha az elverişlidir, çünkü uzun bir mili yandan içeri vermek ve boyu boyunca desteklemek için fiziksel olarak daha az yer vardır.
Eğimin tek başına yapmadığı şey, makineyi daha hızlı veya daha doğru yapmak değildir. Bunlar fener milinden, kızak tipinden, tahrikten ve tüm makinenin termal tasarımından gelir. Yatak düzenini talaş, erişim ve parça biçimiyle ilgili bir karar olarak ele alın, geri kalanını ayrı ayrı belirtin.
Ödünleşmeler yan yana
İki düzeni yan yana koyun, tablo oldukça net.
Talaş kontrolünde eğik yatak neredeyse her ayna işinde kazanır ve fark uzun veya dolanmış talaş üreten malzemede büyür. Sert tornalama veya kesintili kesme işinde talaşın hacmi tek başına yatay yatağı bir sıkıntı haline getirir.
Belirli bir malzeme miktarı için sertlikte, iyi tasarlanmış bir eğik yatak dökümü iyi dayanır çünkü yük yolu kısa ve doğrudandır. Yatay yatak bunu boyutla telafi eder, bu yüzden yatay makineler yüksek değil ağır ve uzun olur.
Operatör ergonomisinde eğik yatak bir vardiya boyunca yaşaması daha kolaydır. Bir iş parçasını bağlamak için yatay yatağın üzerinden uzanmak ve sonra taretin arkasındaki talaşı almak için tekrar uzanmak, bir yılda ciddi bir toplama dönüşür.
Uzun parça kabiliyetinde avantaj yatay yataktadır ve eğik taraftaki hiçbir iyi tasarım bunu tamamen ortadan kaldırmaz. Parça, yatağın yüksekliğinden daha uzun bir mil olduğunda yatay düzen doğal olandır.
Otomasyonda eğik yatağı beslemek daha kolaydır. Çubuk besleyiciler, portal yükleyiciler ve robot besleme, kapıya yakın kompakt ve tekrarlanabilir bir alma konumu ister; eğik düzenin sağladığı tam olarak budur. Alt mili veya ikinci mili olan makinelerde parça, operatör yatay bir hacme uzanmadan iki mil arasında aktarılır.
Hangi parça aileleri nereye işaret eder
Pratikte karar genellikle işin biçimine iner.
Ayna parçaları, yani ağızlarda tutulan ve çoğunlukla alın ve dış çaptan işlenen her şey eğik yatağa uyar. Buna hidrolik valf gövdeleri, flanşlar ve rulman kapakları, otomotiv göbekleri ve fren parçaları, pompa ve motor gövdeleri, burçlar ve kovanlar ile küçük ve orta dişliler girer. Bu parçalar çaplarına göre kısadır, önden yüklenir ve hızla ayrılması gereken talaş üretir. Otomotiv parçaları ve valf ve hidrolik parçalar sayfalarımız burada duran aileleri gösterir.
İki punta arası parçalar, yani iki uçtan desteklenen miller, uzunluğa göre ayrılır. Kısa ve orta miller puntalı veya alt milli bir eğik yatakta iyi çalışır. Uzun miller, besleme vidaları, bağlantı çubukları, silindirler ve ağır borular yatay yatağa veya amaca yönelik uzun yataklı bir makineye kayar, çünkü uzunluk ve destek gereksinimi diğer her şeye baskın gelir.
Kanal ve çapraz delik gibi tornalamaya ek olarak frezeleme de gerektiren parçalar soruyu yine değiştirir. Eğik yatakta bu, tahrikli takım tareti veya Y ekseni olan bir makine ya da bir tornalama-frezeleme platformu anlamına gelir. Tornalama-frezeleme serisi tam bu kesişim için vardır ve yukarıdaki karşılaştırma yazısı ek maliyetin ne zaman haklı olduğunu anlatır.
Her aileyi hangi makinelere koyardık
Kendi serimiz eğik yataklı tornalama üzerine kurulu olduğu için bunu teklif görüşmesinde yaptığımız gibi anlatmak daha kolay.
Genel ayna işleri ve kısa miller için serinin girişi TCK50, daha geniş çap aralığı ve daha ağır kesim için bir üst basamak TCK6050. İkisi de dolambaçsız üretim makineleridir ve ikisi de hacimle çalışan küçük parçalar için normalde çubuk besleyiciyle eşleştirdiğimiz makinelerdir.
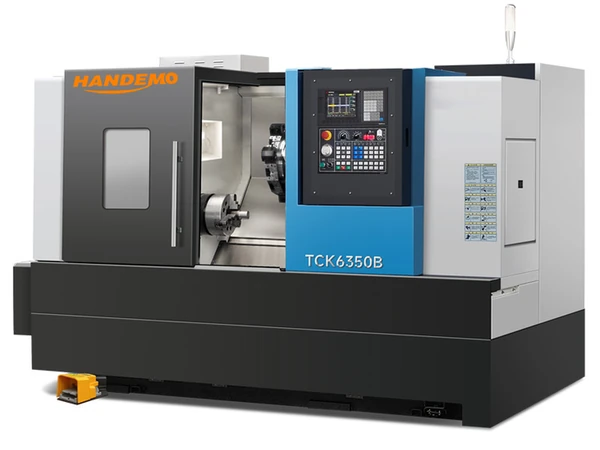
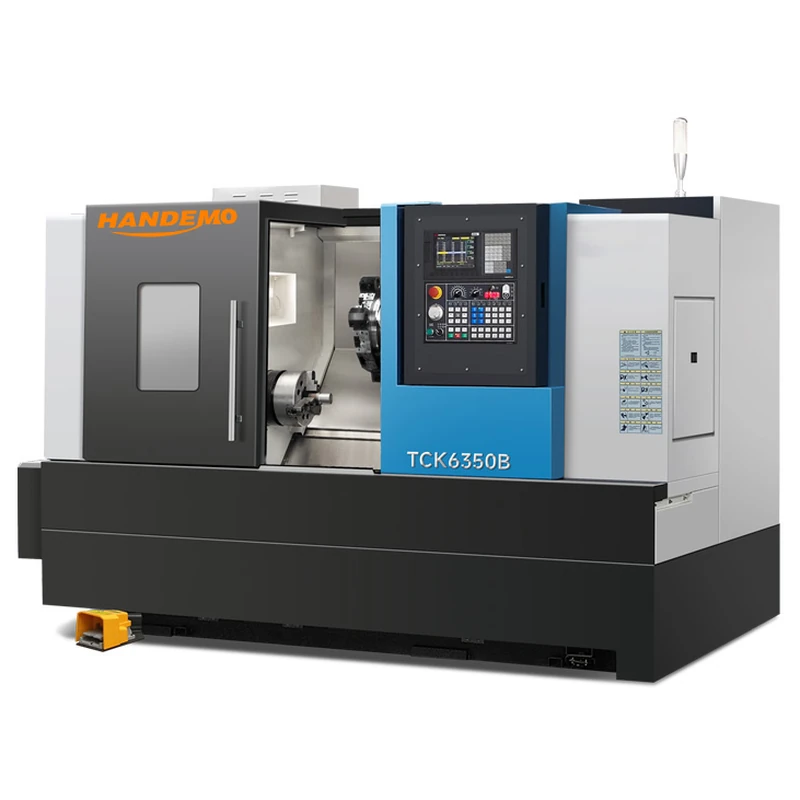
Daha büyük işler, daha uzun parçalar ve daha ağır talaş kaldırma için TCK6350B daha büyük bir salınım ve daha ağır bir yapı taşır; operatörlerin kesintili kesimden şikâyet etmeyi bıraktığı nokta burasıdır. Yüzey kalitesinin metal kaldırma hızından önemli olduğu yerde, TCK6050D ve TCK70D dahil üst düzey hassasiyet grubu, her gün dar tolerans tutan ve makinenin vardiya boyunca orada kalmasını isteyen atölyeler için yapılmıştır.
Parça frezeleme özellikleri gerektirdiğinde veya iki uç ikinci bir operasyon olmadan işlenmesi gerektiğinde cevap tornalama-frezeleme tarafına geçer. TCK6050Y çapraz özellikler için tahrikli takım taretine bir Y ekseni ekler ve 3100SY iki mille çalışır, böylece parça tek çevrimde biter. Tornadan çıkan parçanın ayrıca taretten ulaşılamayan frezelenmiş bir yüzeye veya cebe ihtiyacı olduğunda iş genellikle bir dikey işleme merkeziyle bölünür ve gövdenin dört yüzden işlenmesi gerektiğinde iş bir yatay işleme merkezine aittir.
Uzun miller, eğik yatağın ilk tercih olmadığını açıkça söyleyeceğimiz durumdur. Parça bir silindir, vida veya uzun bağlantı çubuğuysa dürüst cevap uzun yataklı bir makine veya yatay tornalama platformudur ve parçayı tutamayacak kısa bir makine satmaktansa bunu söylemeyi tercih ederiz.
Toplantıdan sağ çıkan satın alma tavsiyesi
Teklifler gelmeden önce yazmaya değer üç şey var.
Birincisi, gerçekten işleyeceğiniz en uzun parçayı ölçün, kataloğdaki en uzun parçayı değil. Yatak boyu ve yatak tipi bu tek sayıdan çıkar ve sonradan bir opsiyonla düzeltilemeyecek tek gereklilik budur.
İkincisi, talaşı sayın. Kısa parçalarda çok malzeme kaldırıyorsanız, talaşı kendi temizleyen düzen vardiyada herhangi bir reklam spesifikasyonundan daha değerlidir. Uzun parçalarda ölçüye yakın finiş yapıyorsanız bunun tersi geçerlidir ve boy boyunca sertlik daha önemlidir.
Üçüncüsü, makinenin bir gün otomatik beslenip beslenmeyeceğine karar verin. Bunu düşünmeden seçilmiş bir makineye çubuk besleyici eklemek veya sonradan portal yükleyicinin aynaya temiz ulaşamadığını keşfetmek, yatak düzenini baştan doğru yapmaktan çok daha pahalı bir hatadır. Portal yükleyici ve robotik makine besleme sayfalarımız her seçeneğin makineden ne beklediğini gösterir.
Son olarak, yatak açısı yerine çalışma alanı ölçülerini isteyin. Açı bir pazarlama sayısıdır. Kapıdan aynaya olan mesafe ve taretin arkasındaki alan, operatörünüzün birlikte yaşayacağı şeydir.
SSS
Eğik yatak her zaman yatay yataktan daha mı doğrudur?
Hayır. Doğruluk kızak durumundan, fener milinden, tahrikten ve makinenin ısıyı nasıl yönettiğinden gelir. İyi yapılmış bir yatay yataklı torna dar işleri tutabilir. Eğik yatağın avantajı talaş tahliyesi, erişim ve kompakt bir hacimde sertliktir, tek başına doğruluk değil.
Eğik yataklı torna uzun milleri işleyebilir mi?
Kısa ve orta milleri evet, genellikle punta veya alt mille. Çok uzun miller zahmetli hale gelir, çünkü parçayı içeri vermek ve boyu boyunca desteklemek için daha az yer vardır. Bu, yatay veya uzun yataklı bir makinenin daha iyi cevap olduğu bir durumdur.
Neden çoğu seri tornalama makinesi eğik yatak kullanır?
Çünkü çoğunlukla ayna parçaları işlerler; burada talaşın kesme bölgesinden ayrılması, operatörün işe uzanması ve parçanın sonradan otomatik beslenebilmesi gerekir. Düzen üçüne de uyar.
Yatak açısı önemli mi?
Sadece talaş düşüşünü ve erişimi etkileyen bir tasarım kararı olarak. Daha önemlisi dökümün nasıl kaburgalandığı, kızakların nasıl desteklendiği ve hangi fener mili ile tahrikin takıldığıdır.
Sonradan çubuk besleyici veya robot ekleyebilir miyim?
Genellikle evet, makine arayüz ve erişim düşünülerek seçildiyse. Çubuk kapasitesini, yükleyici arayüzünü ve alma konumunu makine kurulduktan sonra değil, sipariş sırasında sorun.
İşlemeye çalıştığınız parçayı bize gönderin
Malzemeyi, çapı, uzunluğu, parti büyüklüğünü ve parçanın elle mi otomatik mi yükleneceğini söyleyin; serimizdeki hangi düzenin ve hangi makinenin uyduğunu söyleriz. Handemo 2008'den beri takım tezgâhı üretiyor ve 220.000 m²'lik bir fabrikadan 150'den fazla ülkedeki alıcılara tedarik sağlıyor. Uzun mil işini doğru platforma yönlendirmeyi, onunla boğuşan bir eğik yatak satmaya tercih ederiz.
Çizimi doğrudan çizim yükleme sayfamızdan gönderebilirsiniz; parçanıza göre bir işleme planı ve teklifle döneriz.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: CNC Torna ile Tornalama-Frezeleme: Nasıl Seçilir | VMC ile HMC: Hangi İşleme Merkezini Seçmeli | 5 Eksenli ile 3 Eksenli İşleme Merkezleri