BT40 mı BT50 mi: mil koniği seçimi
İki işleme merkezi aynı zeminde durabilir, koridordan neredeyse aynı görünebilir ve 50 mm'lik bir yüzey frezesi çeliğe değdiği anda tamamen farklı makineler gibi davranmaya başlar. Genellikle onları ayıran şey gövde değildir, kontrol sistemi de değildir. Aradaki fark, milin alt ucundaki konik kısımdır.
BT40 mı BT50 mi sorusu, alıcının cevaplaması gereken ilk sorulardan biridir ve genellikle kötü cevaplanır — ya alışkanlıktan ("biz hep 40 kullandık") ya da iyimserlikten ("50 daha güçlü geliyor, 50 alalım"). İkisi de bir gerekçe değildir. Konik, makinenin neyi tutabileceğini, ne kadar sert bastırabileceğini, takımı ne kadar hızlı değiştirebileceğini ve bütçeden tutuculara ne kadar kaldığını belirler. Bu yazı iki seçeneği ayrıştırıyor ve kararı ait olduğu yere geri koyuyor: gerçekte işlediğiniz parçalara.
Bu yazı, her makalenin atölyelerin yanlış yaptığı tek bir satın alma kararını ele aldığı ve parçalarla sayıları önüne koyarak işlediği makine karşılaştırmaları dizimizin bir parçasıdır.
Konik aslında ne yapar
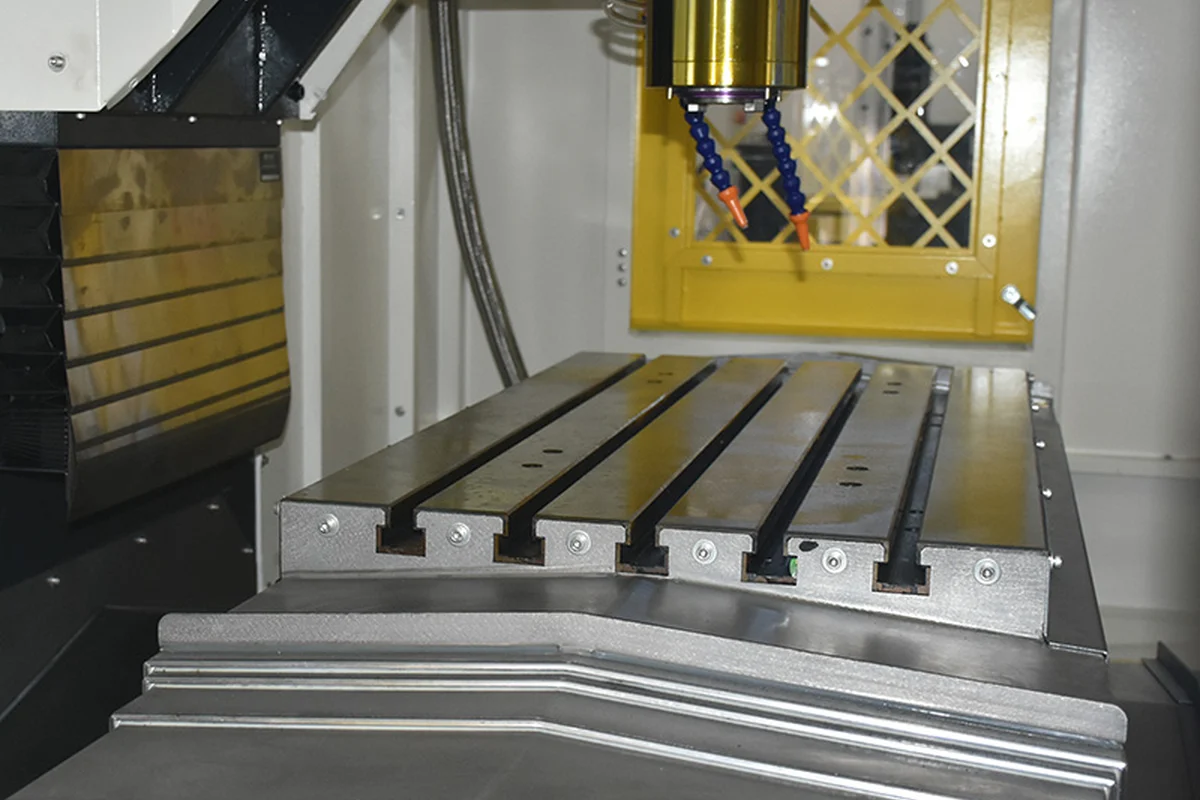
Bir mil arayüzünün tek bir görevi vardır: kesme takımını, kesme kuvveti sapmaya değil iş parçasına gidecek kadar rijit tutmak. Her BT tutucu bunu birlikte çalışan üç özellikle yapar. Konik takımı merkezler. Flanş yüzü mil burnuna oturur ve eksenel yükü taşır. Mil burnundaki iki tahrik pimi torku alır ve mil içindeki bir çekme çubuğunun kavradığı küçük uçtaki çekme saplaması tüm düzeneği yerinde tutar.
Konik, yediden yirmi dörde kadar kendini bırakır; bu yüzden çekme çubuğuna hafif bir vuruş, az önce ağır kesim yapmış bir tutucuyu bırakmaya yeter. Tasarımın tamamı budur ve işe yaradığı için onlarca yıldır değişmemiştir.
BT40 ile BT50 arasında değişen şey basitçe boyuttur — ve boyut, sonrasındaki her şeyi değiştirir. Daha büyük bir sap daha rijittir, tahrik pimleri daha büyüktür, çekme saplaması daha kabadır ve onu taşıyan mil daha büyük yataklara, daha güçlü bir çekme çubuğuna ve daha fazla kütleye ihtiyaç duyar. 50 koniğin mukavemetini 40 millik bir gövdede elde edemezsiniz ve 40 koniğin hızını 50 millik bir gövdede elde edemezsiniz. Bu bir yükseltme değil, bir takastır.
İki arayüz, yan yana
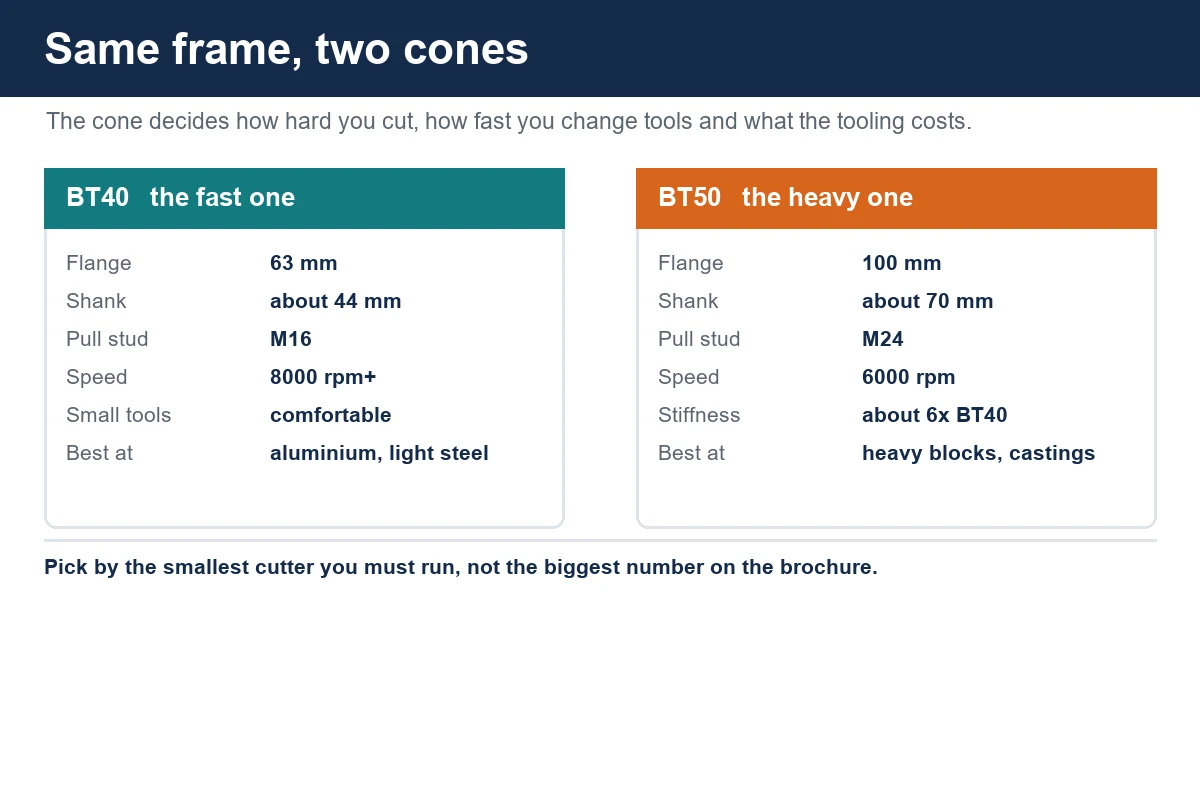
Adlandırma keyfi değildir. BT40 ve BT50, flanş ölçüsünü milimetre cinsinden belirtir ve geri kalan her şey buradan ölçeklenir. Bir BT40 tutucu 63 mm flanşa ve ölçü çizgisinde yaklaşık 44 mm sapa sahiptir. Bir BT50'de 100 mm flanş ve yaklaşık 70 mm sap vardır. Çekme saplaması dişi M16'dan M24'e çıkar ve tipik bir BT50 tutucu, eşdeğer BT40 tutucunun iki-üç katı ağırlığındadır.
Bu son nokta bir dipnot gibi geliyor. Değil. Takım ağırlığı, otomatik takım değiştiricinin ne kadar hızlı hareket edebileceğini, magazin ya da şemsiyenin ne kadar taşıması gerektiğini ve kolun ne kadar sıkı kavraması gerektiğini belirler. Takıma eklenen her kilogram, makinenin her takım değişiminde hızlandırmak zorunda olduğu bir kilogramdır — gün boyu, yıllarca.
BT50 size kesimde ne kazandırır
Eğilme rijitliği çapla değil, çapın dördüncü kuvvetiyle ölçeklenir. 44 mm saptan 70 mm sapa geçmek yüzde 60'lık bir rijitlik artışı değil, yaklaşık altı kat artıştır. İki arayüz arasındaki neredeyse tüm pratik farkı bu tek ilişki açıklar.
Bu, BT50'li bir makinenin P20'de derin bir paso ya da bir dökümde yoğun kesintili kesim yaparken takımın ötmeden işi bitireceği anlamına gelir. Büyük bir yüzey frezesini uzun bir mile takıp büyük bir plakada yine de makul bir taban yüzeyi elde edebileceğiniz anlamına gelir. Gerçek çıkıntısı olan bir iç boşaltma çubuğunun ilk paso da titremek yerine kullanılabilir kalması anlamına gelir. Daha büyük matkapların kılavuz deliği olmadan, daha büyük kılavuz çekicilerin mile karşı savaşan bir yüzer tutucu olmadan girmesi anlamına gelir.
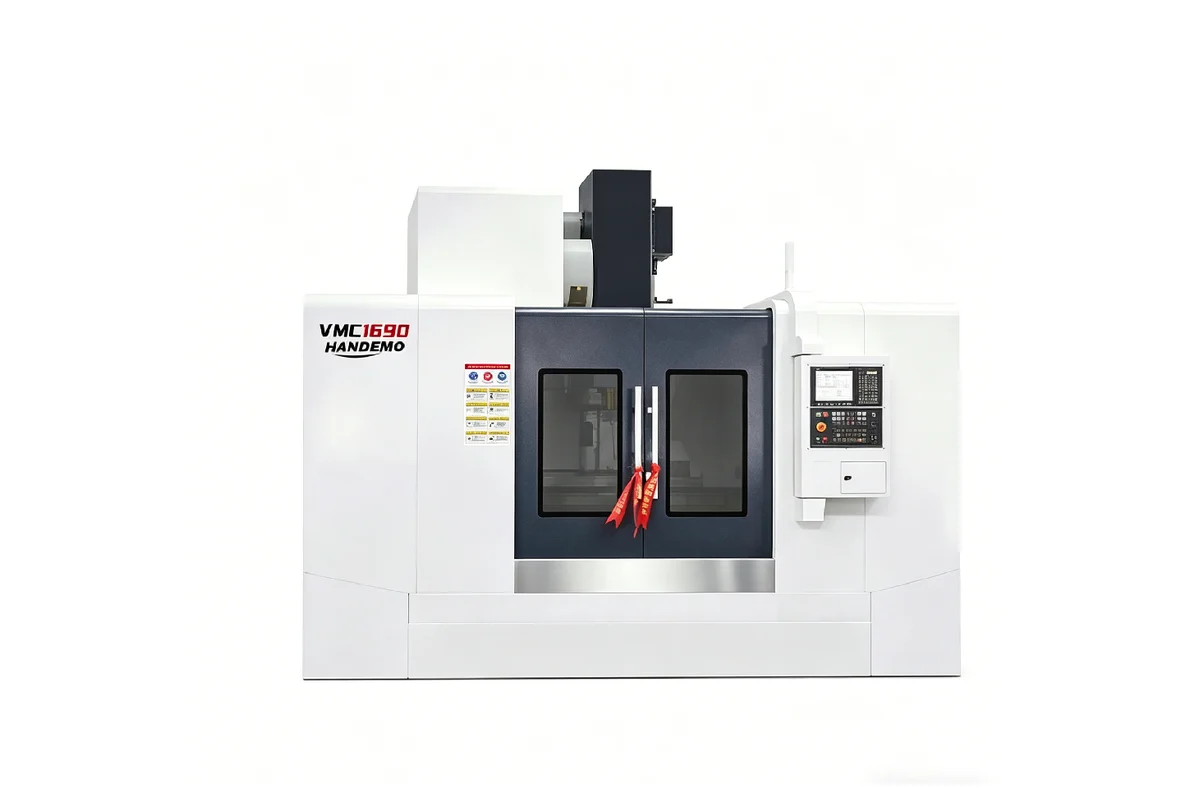
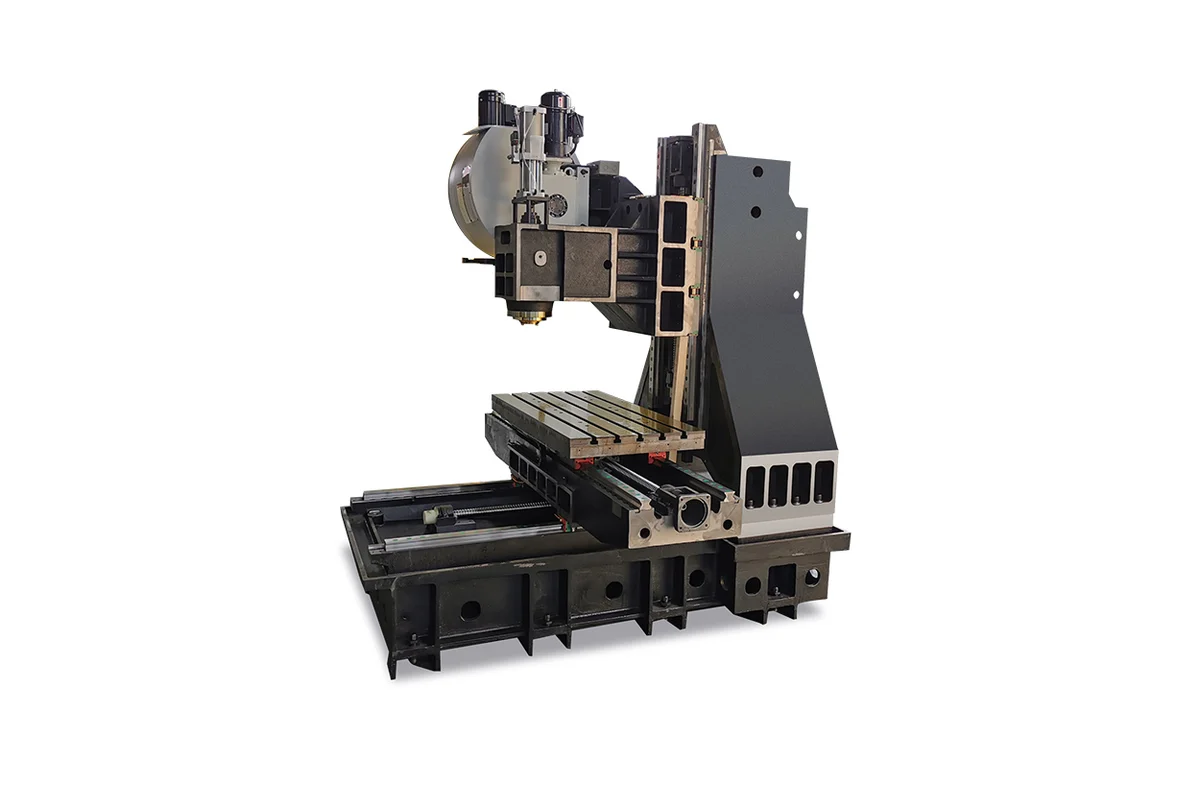
Ayrıca BT50 taşıyan makinelerin buna uygun üretildiği anlamına gelir. Kendi ürün yelpazemiz bu eşleşmeyi açıkça gösteriyor. VMC1690, 1600 × 800 mm ve 1500 kg kapasiteli tezgah üzerinde 6000 dev/dk'da BT50-190 mil kullanır; X hareketi 1600 mm, Z hareketi 700 mm'dir. VMC1890 ise 2000 × 900 mm tezgah ve 1600 kg'a, 1800 mm X hareketine ve 6000 dev/dk'da BT50-190'a çıkar. Bunlar milin etrafında tasarlanmış makineler değildir; mil ve tezgah birlikte boyutlandırılmıştır, çünkü 50 konik ancak tezgah onu haklı çıkaran blokı taşıyabiliyorsa sahip olmaya değer.
BT40 size neyi geri verir
Bir BT40 makinesi kaba rijitlikten vazgeçer ve günlük üretimde en az onun kadar önemli üç şeyi geri alır.
Birincisi hız. Daha hafif tutucular ve daha hafif mil düzeneği daha sert hızlandırılabilir ve daha hızlı döndürülebilir; bu yüzden BT40 modellerimizde 8000 dev/dk standarttır ve 40 konikli makineler genellikle bunun çok üzerinde sunulur. Daha hızlı takım değişimi, özellikler arasında daha hızlı hızlı hareketler, havada daha az zaman.
İkincisi küçük takım kabiliyeti ve alıcıların unuttuğu şey budur. BT50 milde 6000 dev/dk'da çalışan 6 mm'lik bir parmak freze bir uzlaşmadır; aynı kesici BT40'ta 8000 dev/dk'da konfor bölgesindedir. İşiniz alüminyum gövdeler, pirinç bağlantı parçaları, plastik bileşenler, elektrot boşlukları, küçük cepler ve kalıp detayıysa, 50 konik ne kadar güçlü olursa olsun yanlış takımdır — size rijitlik değil devir gerekir.
Üçüncüsü para: takımda ve zemin alanında. BT40 tutucular daha ucuzdur, her yerde stokta vardır ve çoğu atölyede zaten bir raf dolusu vardır. BT50 kullanan bir atölye, sıfırdan ikinci, daha ağır ve daha pahalı bir set almak, sonra ona yer bulmak ve onu yükleyecek kadar güçlü birini bulmak zorundadır.
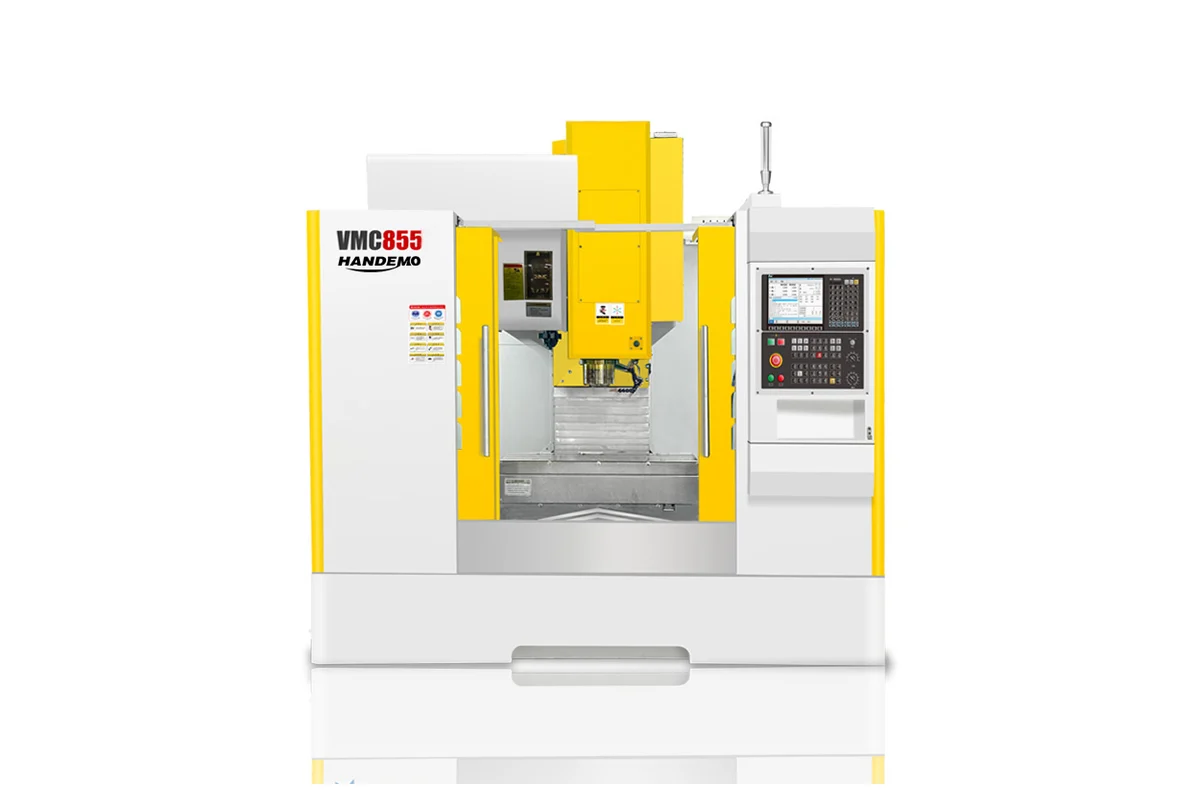
BT40 modellerimiz bu mantık üzerine kuruludur. VMC855, 8000 dev/dk'da BT40 Φ150 mili 1000 × 550 mm ve 600 kg kapasiteli tezgahla, 800 mm X ve 550 mm Z hareketiyle birleştirir. VMC1160 aynı BT40 Φ150 / 8000 dev/dk milini korur ama 1200 × 600 mm tezgaha, 800 kg'a ve 1100 / 600 / 600 mm hareketlere geçer. İkisi arasında, hiç 50 koniğe ihtiyaç duymadan çok geniş bir genel taşeron işi bandını kapatırsınız.
Kimsenin fiyat teklifine koymadığı takım faturası
Bir atölye BT40 ve BT50 makineyi fiyat açısından karşılaştırdığında, karşılaştırma genellikle makineye karşı makinedir. Gerçek karşılaştırma tutucuları içerir ve tutucular cevabı sessizce değiştirebilir.
BT50 tutucular birim başına belirgin biçimde daha pahalıdır ve tam bir sete ihtiyacınız vardır: pens tutucular, yandan kilitlemeli parmak freze tutucuları, yüzey freze milleri, matkap aynaları, iç boşaltma kafaları, kılavuz tutucuları. 24 takımlı bir magazini olan bir makinede bu ciddi bir kalemdir ve makine ödendikten sonra ortaya çıkar. Depolama daha küçük ama gerçek bir maliyettir — bir BT50 yüzey freze mili, dört BT40 tutucunun paylaşacağı raf alanını kaplar.
Karşı argüman da dürüsttür. BT50 takımları, 40 takımlarını yok eden kötü kullanıma dayanır. Gün boyu ağır kaba işleme yapan bir atölyede, 50 konik genellikle tutucularının parasını onları kırmayarak ve ağır bir yüzey frezesini plakaları tam bir vardiya dayanacak kadar rijit tutarak çıkarır.
Çizgi gerçekte nerede
Pratikte karar beş soruya iner ve en küçük takım, en büyük parça kadar önemlidir.
Parça boyutu ve ağırlığı. Blok 1200 kg ve 900 mm yüksekliğindeyse, 1600 × 800 tezgahlı bir BT50 makinesi lüks değil, giriş biletidir. Parça 300 mm'lik bir alüminyum gövdeyse, aynı makine para ve zemin israfıdır.
Talaş kaldırma. Takım çeliğinde derin pasolar, dökümlerde kesintili kesimler ve sertleştirilmiş kalıp tabanları daha büyük koniği ister. Yumuşak malzemede hafif pasolar bunu önemsemez.
Çalıştırmak zorunda olduğunuz en küçük kesici. Yaklaşık 12 mm'nin altında 40 konik yalnızca hızla kazanır. Bu tek satır, BT50'yi birçok kalıp ve kalıp bitirme işinden eler.
Erişim ve derinlik. Uzun iç boşaltma çubukları ve derin cepler, sapın sahip olduğu esnemeyi büyütür. Gerçek çıkıntılı bir BT50, aynı çubukla bir BT40'tan tamamen farklı bir tekliftir.
Makine karışımı. Bu sizin tek makinenizse, iş karışımı konusunda dürüst olun. İkinci veya üçüncü makinenizse, ağır demiri 50'ye koyun ve geri kalan her şey için 40'ı tutun — bu genellikle tek bir makinenin ikisi de olmaya çalışmasından daha ucuzdur.
En sık gördüğümüz iki yanlış karar
Birincisi "garanti olsun" diye BT50 almak. Atölyeler bunu ağır bir işte titremeyle ilgili kötü bir deneyimden sonra yapar, sonra küçük işlerin daha yavaş gittiğini, tutucuların daha pahalı olduğunu ve makinenin 40'ın daha erken bitireceği hafif alüminyum işlerinde boş durduğunu keşfeder. Mil boyutunda güvenlik bedava değildir.
İkincisi bir BT40'ı hiç boyutlandırılmadığı işe zorlamak: sertleştirilmiş çelikte 200 mm yüzey frezeleri, uzun çubuklarla derin cepler, devir başına dört kez kesimi kesen dökümler. Makine dramatik biçimde arızalanmaz. Sadece yavaş çalışır, plakaları yer, ve teklif aşamasında verilen bir karar için suçlanır.
Milin etrafındaki gövdeyi zaten tartıyorsanız, aynı mantık kızaklar için de geçerlidir — kutu kızaklar ile lineer kızaklar rehberimiz, en büyük sayıyı satın almak yerine yapıyı kesime uydurmanın aynı örüntüsünü izler.
Koniği makineye uydurmak
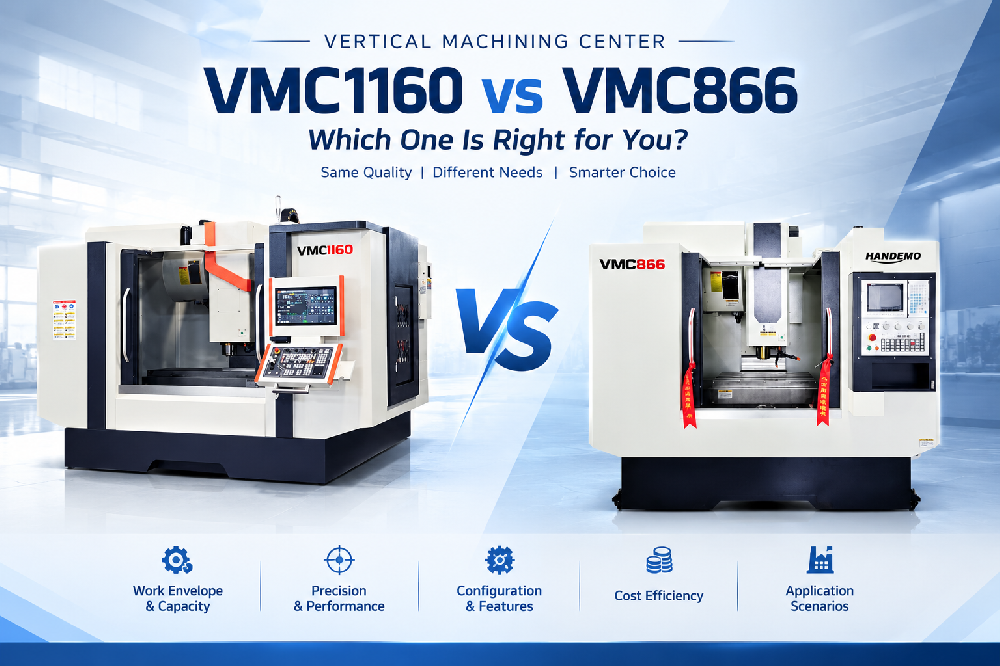
Arayüz kesinleştiğinde, spesifikasyonun geri kalanı kendiliğinden gelir. BT40 tarafında, VMC866 ve VMC1160 karşılaştırması olağan sonraki sorudur: aynı mil, farklı tezgah ve hareket, ve doğru cevap ne kadar fikstür sığdırmanız gerektiğine bağlıdır. BT50 tarafında, VMC1690 rehberi ve VMC1890 rehberi ağır işler için tezgah yüklemesini, hareketleri ve parça elleçlemeyi işler.
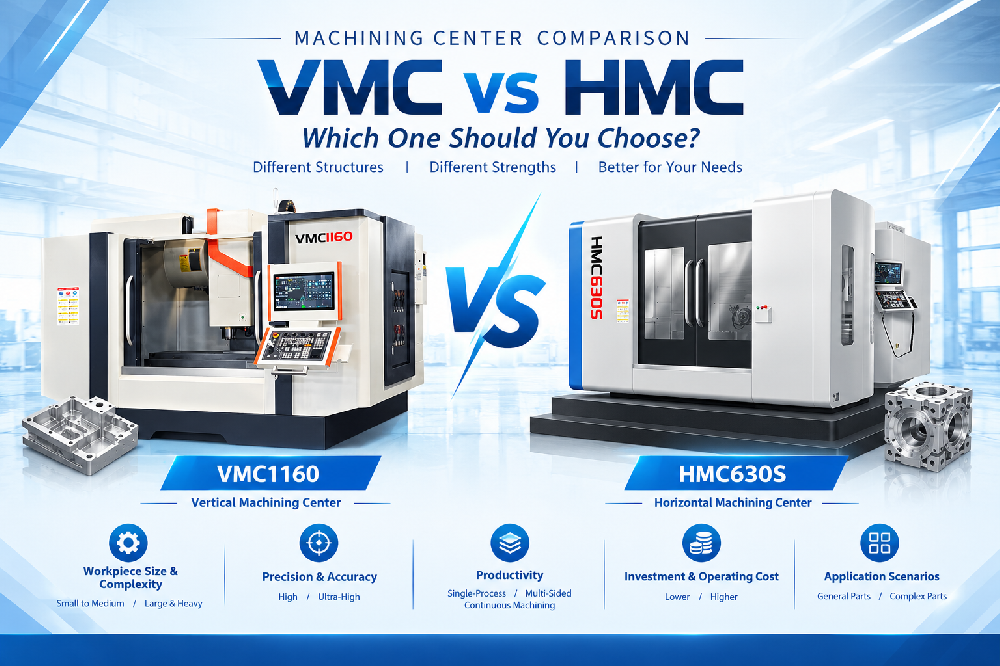
Koniğin tek karşılaştırma ekseni olmadığını da hatırlatmak gerekir. Parçalarınız kutu şeklindeyse ve dört ya da beş yüzeyde özellikler varsa, fikstür sayısı milden daha önemli olabilir — bu yüzden çok yüzeyli parçalar için dikey ve yatay işleme merkezleri üzerine ayrı bir makale tutuyoruz.
Bir talebe neler eklenmeli
Mil boyutu ilk sorduğumuz şeylerden biridir ve parçalar önümüzdeyken cevaplamak çok daha kolaydır. Çizimi veya modeli, boşluk ölçüsünü ve ağırlığını, malzemeyi ve durumunu, en önemli özellikleri, çalıştırmayı beklediğiniz en küçük kesiciyi ve parçayı nasıl bağlamayı planladığınızı gönderin. Hedef çevrim süreniz veya parti büyüklüğünüz varsa onları da ekleyin — bu genellikle daha büyük tezgahlı bir BT40 makinesi ile kapasitesinin altında çalışan bir BT50 makinesi arasında karar verir.
Parçaların kendisinin ne talep ettiğine dair bağlam için, hidrolik valf gövdesi ve kalıp boşluğu makalelerimiz aynı soruya iki çok farklı cevap gösterir: biri rijit bir blok ve iç boşaltma stratejisi ister, diğeri mil hızı ve küçük takımlar.
Sık sorulan sorular
Aynı boyutta bir BT50 makine BT40 makineden daha mı rijittir?
Evet, takım noktasında. Sap eğilmede yaklaşık altı kat daha rijittir ve tahrik pimleri ile çekme saplaması daha büyüktür, bu yüzden kesme kuvvetinin daha fazlası sapma tarafından yutulmak yerine iş parçasına ulaşır. Bunun önemli olup olmadığı tamamen ne kadar sert kesmeyi planladığınıza bağlıdır.
Bir BT40 makine büyük yüzey frezesi çalıştırabilir mi?
Tutabilir ve keser, ama 40 konikte 160 veya 200 mm'lik bir yüzey frezesi, plakayı değil sapı hissetmeye başladığınız yerdir. Büyük yüzey frezeleme ara sıra değil düzenli bir işse, bir BT50 makinenin fiyatını hak ettiği nokta tam burasıdır.
BT50 miller neden genellikle 6000 dev/dk civarında durur?
Çünkü tüm düzenek daha ağırdır. Daha büyük yataklar, daha büyük bir çekme çubuğu, daha ağır bir tutucu ve daha ağır bir takım, hızda ısı ve yük üretir. Bunu yıllarca güvenle döndürmek, 40 koniği 8000 dev/dk'da döndürmekten farklı bir mühendislik problemidir ve pratik tavan bunu yansıtır.
BT40 tutucuları BT50 milde kullanabilir miyim?
Yalnızca adaptörle, ve adaptör mil ile kesici arasına ikinci bir arayüz koyar — bu tam olarak kaçınmaya çalıştığınız şeydir. İkisine de ihtiyacınız varsa iki makine alın ya da birinde standardlaşın.
Alüminyum için hangisi daha iyi?
BT40, neredeyse her zaman. Alüminyum, mil hızını ve küçük kesicileri rijitlikten çok daha fazla ödüllendirir ve 40 konikli bir makinede mevcut daha yüksek devir, 50 koniğin getirdiği ekstra rijitlikten daha değerlidir.
Konik, makinenin ölçüyü ne kadar iyi tuttuğunu belirler mi?
Hayır. Bu, gövdeden, kızaklardan, makinenin termal davranışından ve ne kadar iyi bakıldığından gelir. Konik, takım şikayet etmeden paso başına ne kadar malzeme kaldırabileceğinizi belirler. Aşınmış bir BT50 mil, her iki açıdan da sağlam bir BT40'tan daha kötüdür.
Sonraki adım
Hâlâ karar veriyorsanız, parçayı ve boşluk ölçüsünü bize gönderin; hangi modelimizin uyduğunu söyleyelim — 855 ve 1160 üzerinde BT40, 1690 ve 1890 üzerinde BT50, her birine ait tezgah, hareket ve yük verileriyle birlikte.
Çiziminiz, malzemeniz ve parti büyüklüğünüzle sales1@handemocnc.com adresine e-posta gönderin veya WhatsApp'tan +86 135 6320 3038 numarasına yazın. Çizimi doğrudan iletişim sayfamızdan da gönderebilirsiniz; bir model önerisi, tutucu listesi ve teslimat tahminiyle dönüş yaparız.