Dikey mi Yatay İşleme Merkezi: 4 Yüz
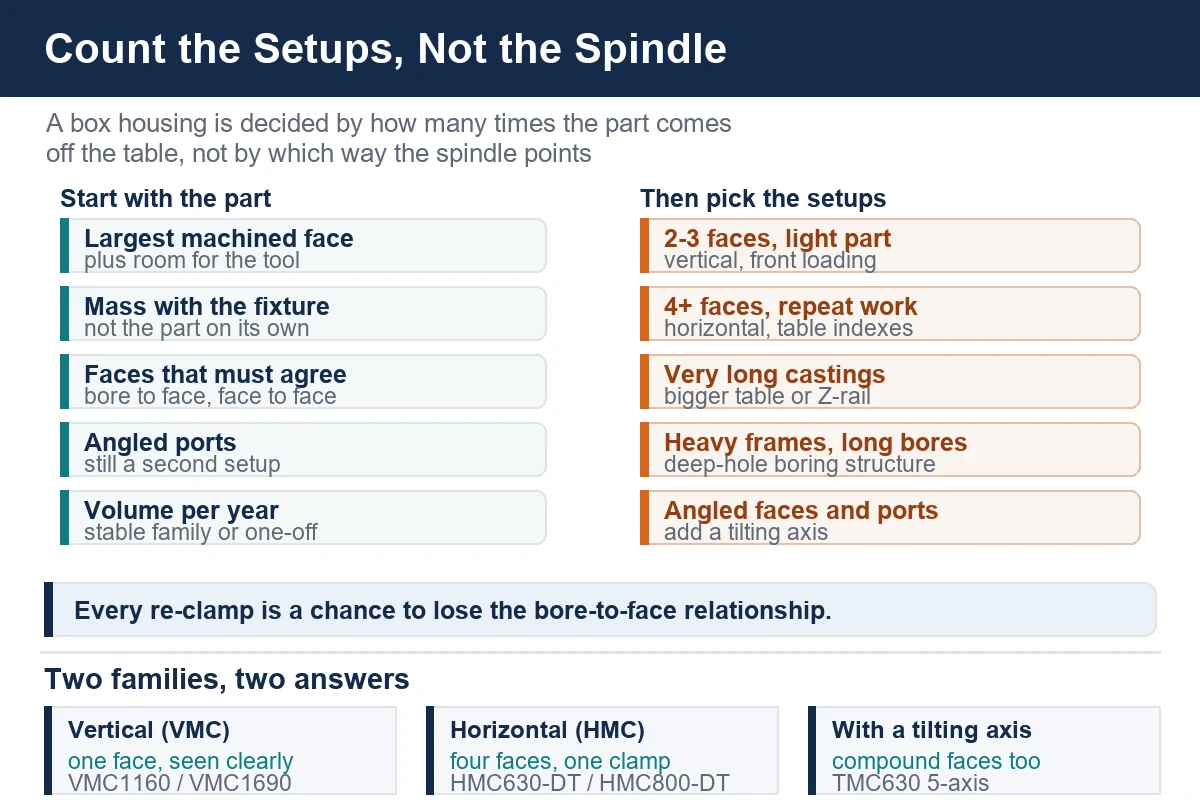
On atölyeye bir kutu gövdenin dikey mi yatay mı işleme merkezinde işlenmesi gerektiğini sorun, on tane kendinden emin cevap alırsınız. Parçanın tezgahtan kaç kez inmesi gerektiğini sorun, tartışma genellikle biter. Çok yüzeyli işi iş milinin nereye baktığı belirlemez. Birbiriyle uyuşması gereken özellikler arasındaki ilişkiyi kaç kez koparmaya razı olduğunuz belirler.
Bir şanzıman gövdesi, bir pompa gövdesi, bir manifolt bloğu ve bir tezgah kolonu, hepsi prizmatik parçalardır. Çizim sakin görünür: delikleri, yüzeyleri ve cıvata desenleri olan bir blok ya da döküm. Sonra ilk bağlama, önemli olan özelliklerin dört ya da beş tarafa yayıldığını açıkça gösterir ve her yeniden bağlama, ilk bağlamada kurduğunuz delik-yüzey ilişkisini kaybetmek için yeni bir şans ekler.
Bu, makine karşılaştırmaları rehberlerimizden biridir. Kararı bir atölyenin gerçekte verdiği gibi ele alır: parçadan, fikstürden ve datumdan başlayıp tezgaha varır.
 Video
Çok yüzeyli işi farklı kılan ne
Kutu parça, özellikleri çoğu yanında olan prizmatik bir parçadır. Bir gövde, monte edildiği yüzeye göre bilinen bir ilişkide durması gereken bir kontrol deliği ya da merkezleme bileziği ekler. İkisi de aynı pratik zorluğu paylaşır ve bu kesme değildir. Bağlama sayısıdır.
Dört yüzü yeniden bağlamadan iş miline sunan bir tezgah bağlamaları ortadan kaldırır ve bağlamaları ortadan kaldırmak, onlarla gelen hata birikimini ortadan kaldırır. Parçayı bir kez tutup her özelliğe ulaşan uzun X hareketli bir tezgah aynı işi farklı geometriyle yapar. Hızlı iş mili olup parçayı dört ayrı fikstüre sokan bir tezgah, broşürde iş mili hızı ne yazarsa yazsın, atölyedeki en yavaş seçenektir.
Bu, tornalamayla aynı problem değil
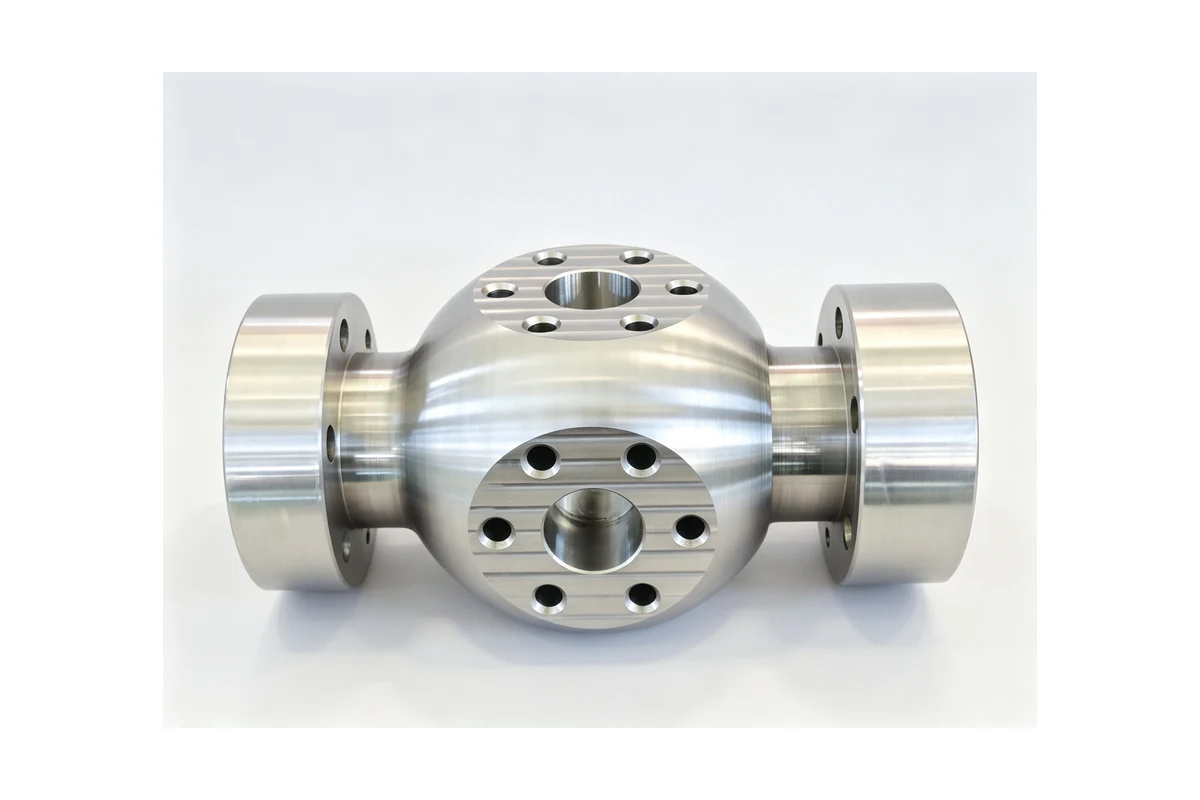
Aynı sohbette karıştırılan iki şeyi ayırmaya değer. Yuvarlak bir parça - bir göbek, bir burç, bir flanş, bir çark - tornalama parçasıdır ve oradaki karar torna, torna-freze merkezi ve ek döner eksenli bir tezgah arasındadır. Kutu gövde prizmatik bir parçadır ve karar dikey ile yatay işleme merkezi arasındadır. Bunlar farklı ailelerdir ve farklı cevapları vardır; ikisini de işleyen bir atölyenin ikisine de ihtiyacı vardır.
Çizimden üç sayı çoğunu belirler
Zarf
En büyük işlenmiş yüzeyle ve en büyük cıvata dairesi ya da delik aralığıyla başlayın. Ham ölçüyle değil - işlenmiş yüzey, artı takımın onun ötesine ulaşmak için ihtiyaç duyduğu boşluk. En büyük yüzeyi 600 x 500 mm ve delik deseni 400 mm olan bir gövde, fikstür için yer bırakarak orta boy bir dikey tezgahın zarfına sığar. Aynı parçanın yüzeyi 800 mm ise o rahat çizgiyi geçer ve daha büyük bir tabla ya da farklı bir iş mili yönelimi ister.
Fikstür dahil kütle
Parçayı fikstürle ve üzerinde durduğu tabla ile birlikte tartın, tek başına değil. 400 kg'lık tablada 700 kg'lık bir döküm takımı değil tezgahı iter. Yayımlanan tabla yükleri gerçek sınırlardır ve tablaya cıvatalanmış her şeyi içerir; tezgah boyutlandırma hatalarının çoğu tam burada başlar.
Bütün düzeneği tartmanın ikinci bir nedeni var. Yatay bir tezgah kutuyu yanına yatırır, yani fikstür ve parça, kendilerini tekrar tekrar konumlandırması gereken bir paletin kenarından sarkar. O palet ve fikstür her indekslemede hareketli kütlenin parçasıdır ve tabla dönerken parçayı hareketsiz tutacak kadar rijit olmalıdır.
Kaç yüzün uyuşması gerekiyor
Birbirine referans veren özellikler taşıyan işlenmiş yüzeyleri sayın: bir duvarda delik ve karşı duvarda havşa, bir montaj yüzeyi ve ona eş merkezli bir merkezleme bileziği, paralel olması gereken iki flanş yüzeyi, ya da hepsi port deseni taşıyan dik açılı bir yüzey takımı. İki ya da üç yüz dikey tezgahın bölgesidir. Dört ya da daha fazlası, taşınması zorlaşacak kadar ağır bir parçada, yatay tezgahın kendini ödemeye başladığı yerdir.
Dikey yol ve bittiği yer
Yaklaşık 700 mm yüzeye kadar
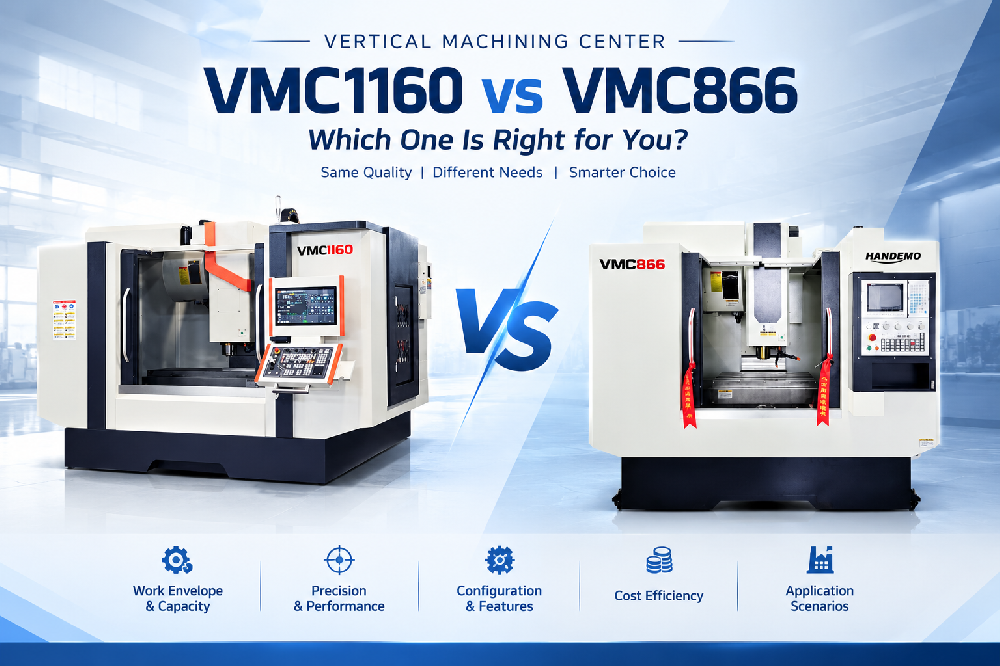
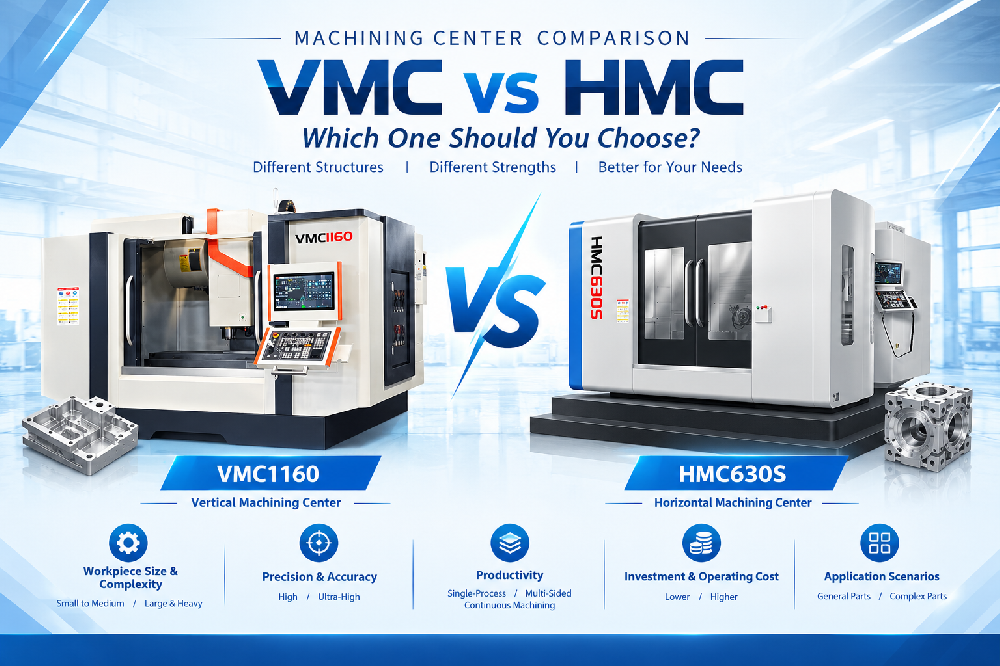
Orta boy bir dikey tezgah gövde işinin çoğunu kapsar. VMC1160'ı alın: 800 kg yük kapasiteli 1200 x 600 mm tabla ve 1100 / 600 / 600 mm hareketler. Bu zarf, işlenmiş yüzeyi, deliği ve cıvata deseni olan bir gövdeyi rahatça alır, fikstür ve delik işleme kafası için yer bırakır ve çoğu atölyenin bu iş ailesine geçerken ilk uzandığı tezgahtır.
Dikeyin gücü parçayı görmesidir. Operatör önden yükler, kesimi izler ve kolonun etrafından eğilmeden her özelliğe ulaşır. İki ya da üç yüz, artı alt yüz için paraleller üzerinde ikinci bir bağlama, dikey ekonomik cevaptır ve her zaman öyle kalacaktır.
Parça uzayıp ağırlaştığında
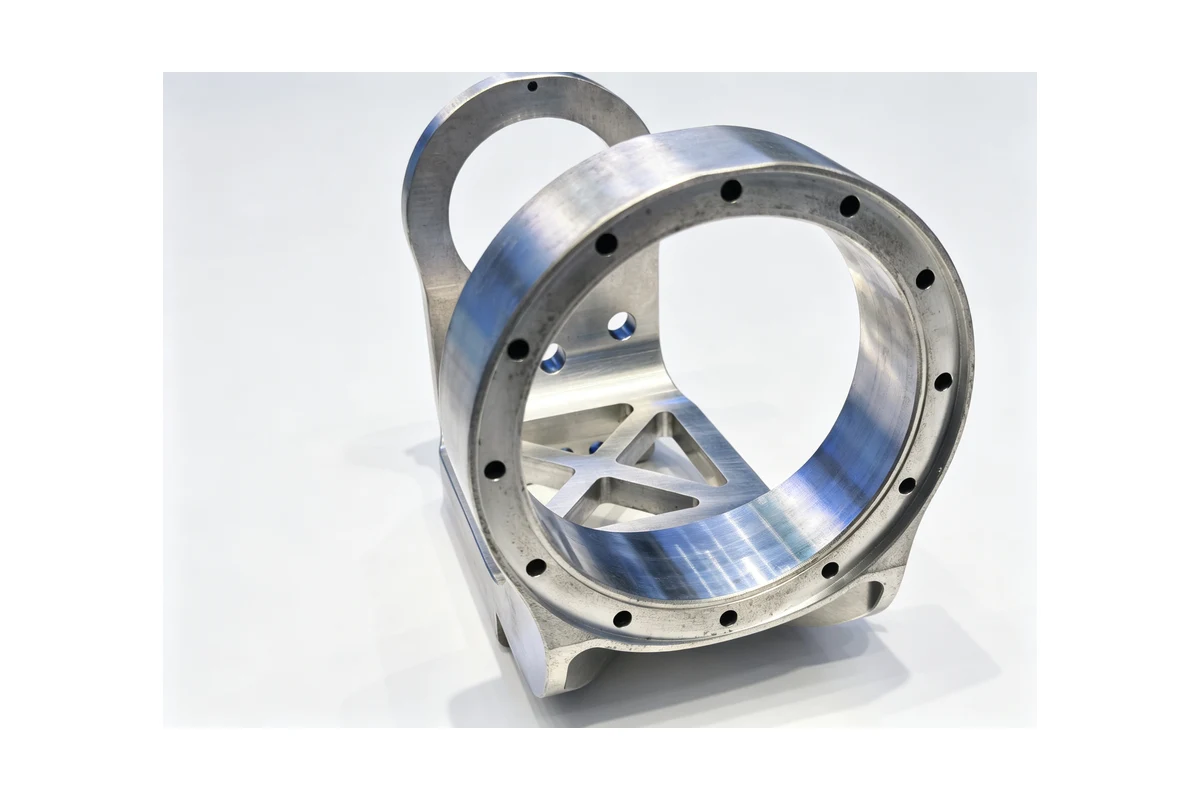
Parça 1100 mm X hareketini geçtiğinde dikey aralığın cevapları vardır ve yatayın tek üst basamak olduğunu varsaymadan önce bunları bilmeye değer. VMC1690 1500 kg yüklü 1600 x 800 mm tabla ve BT50-190 iş mili taşır; bu büyük plakalara, uzun gövdelere ve küçük tezgahları aşan makine parçalarına uyar. L1690 aynı zarfta koç tipi Z yapısıyla yer alır ve VMC1890 aralığın en büyük dikeyidir; aksi hâlde zemin tipi bir tezgah gerektirecek parçalar içindir.
Bu boyutta taviz tabla değildir. Fikstürdür. Dikey tablada 400 kg'lık bir gövdenin alt yüzü için çevrilmesi gerekir ve böyle bir parçayı çevirmek ya vinç ve ikinci bir bağlama ya da onu indeksleyen bir fikstür gerektirir. İkisi de zaman ekler ve ikisi de datumun kayması için bir yol ekler.
Dikeyi uzatan hileler
Tabla tipi fikstürler iki, üç ya da dört parçanın tek bağlamayı paylaşmasını sağlar ve dik açılı bir kafa, tablada düz yatan parçanın yan yüzeylerine ulaşır. Birlikte, bir dikey şaşırtıcı miktarda gövde işi yapabilir. Ucuza yapamadığı şey beşinci ve altıncı yüz, ya da üsttekiyle eş merkezli olması gereken alt deliktir: o zaman parça tezahtan iner ve ilişki yine risk altındadır.
Yatay yol
Tek datum, dört yüz
Yatay işleme merkezinin iş mili tablaya paraleldir, yani takım yandan gelir ve parça altında döner tabla olan bir palet üzerinde gider. Bu tek değişiklik bütün argümandır. Gövdeyi işlenmiş montaj yüzeyi ya da datum yastığı üzerinde bir kez bağlayın, ilk yüzü kesin, tablayı 90 derece indeksleyin, sonrakini kesin ve parçanın etrafında devam edin. Datum asla kaymaz çünkü parça asla inmez.
HMC630-DT gövde işinin çoğunun düştüğü boyuttur: 1200 kg yüklü 630 x 630 mm tabla, 1100 / 900 / 1000 mm hareketler ve 6000 dev/dk'da BT50-190 iş mili. Tabla sırayla her yüze indekslenir, böylece delik ve onunla uyuşması gereken yüz aynı bağlamadan kesilir. Talaş cepte birikmek yerine kesimden uzağa düşer; bu derin ceplerde ve iç perdelerle dolu gövdelerde önemlidir.
Gövde 630'u aştığında
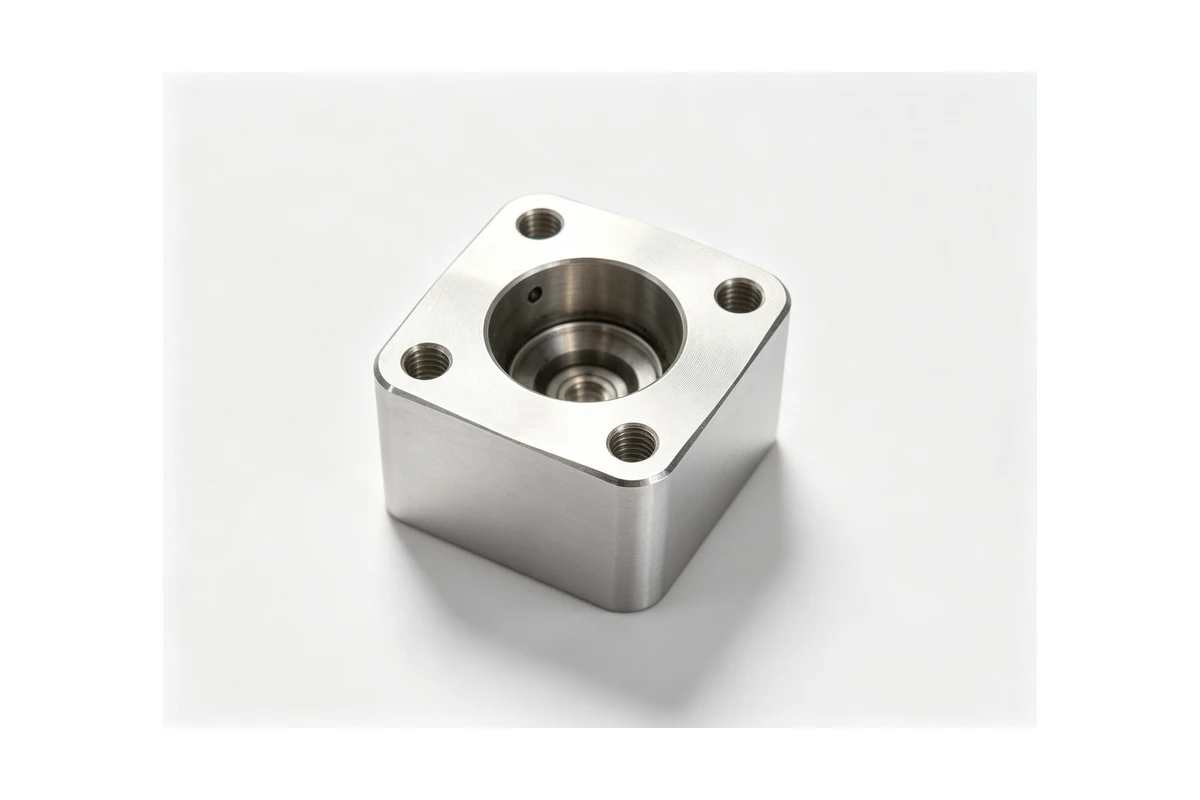
Daha büyük dökümler ilkeyi değiştirmeden aralıkta yükselir. HMC800-DT 1300 / 1150 / 1000 mm hareketlerle 800 x 800 mm tabla ve 2500 kg yük taşır; TH1000 ve HMC1000 ise 1000 x 1000 mm tablaya ve 3500 kg yüke çıkar. O banttaki parçalar - tezgah kolonları, büyük şanzıman gövdeleri, çok portlu manifoltlar - yatayın kolaylık olmaktan çıkıp tek makul cevap olduğu yerdir.
Uzun delikler ve çok büyük kutular
Şasiler, freze gövdeleri ve ağır şanzıman karterleri daha ileri gider. TH1400S 5000 kg yüklü 1400 x 1400 mm tabla alır ve TH1600S 1600 x 1600 mm ile 10000 kg yüke kadar gider. Bu boyuttaki parçalarda işleme merkezi eskiden zemin tipi delik işleme tezgahına ait olan işi yapar ve derin delik delme-frezeleme yapısı, standart bir yatayın çok takım sarkması olmadan ulaşamayacağı uzun iç delikler için seçilir.
Verimlilik argümanı
Yatayların uzun üretim serilerini kazanmasının ikinci, daha sessiz bir nedeni var. Palet değiştiriciyle operatör, iş mili hâlâ mevcut parçayı keserken sonraki parçayı yükler. Dikeyde yükleme genellikle iş milini durdurur. Çevrimde sekiz dakika süren bir gövdede bu fark vardiya boyunca birikir ve yatayın daha yüksek satın alma fiyatını hacimde geri kazandıran şey budur.
Yan yana
| Dikey işleme merkezi | Yatay işleme merkezi | |
|---|---|---|
| İş mili yönelimi | Yatay tablaya aşağı | İndekslenebilen parçaya yandan |
| Tek bağlamada yüz sayısı | Bir, bazen tabla ile iki | Döner tablayla dört ve daha fazlası |
| Talaş tahliyesi | Talaş parçada ve ceplerde kalır | Talaş kesimden uzağa düşer |
| Bağlama maliyeti | Fikstür açısından daha düşük, çalıştırması daha hızlı | Daha yüksek, palet ve datum disiplini ister |
| Operatörün kesim görüşü | Doğrudan, önden | Daha az doğrudan, muhafazaya ve pencereye bağlı |
| Keserken yükleme | Genellikle iş milini durdurur | Palet değişimiyle devam eder |
| En iyi uyum | İki üç yüz, karışık parçalar, düşük hacim | Dört ve daha fazla yüz, ağır parçalar, tekrarlı hacim |
Bu kararın yanlış gittiği dört yol
Sattığınız aile yerine elinizdeki parça için satın almak. Tek bir zorlu gövde yatayı haklı çıkarmaz. Atölye bir gövde ailesi satıyorsa ve bağlamalar darboğazsa, haklı çıkarır.
Tabla yükünde fikstürü yok saymak. Nominal yük, cıvatalanmış her şeyi kapsar. Bir tabla fikstürü, bir fikstür ve parça, çoğu insanın beklediğinden hızlı toplanır.
Büyük bir dikeyin yatayın yerini tuttuğunu varsaymak. Tabla boyu ve yüz sayısı farklı problemlerdir. Büyük bir dikey size tek yüzde daha çok yer verir; tek datumdan dört yüz vermez.
Beşinci ve altıncı yüzü unutmak. Açılı portlar, eğik yüzeyler ve bileşik özellikler her iki tezahta da ikinci bağlama ister. Parça bunları taşıyorsa, ek eğme veya döner ekseni olan bir tezgah - örneğin TMC630 - bağlamayı taşımak yerine ortadan kaldırır.
Otomasyonun aritmetiği değiştirdiği yer
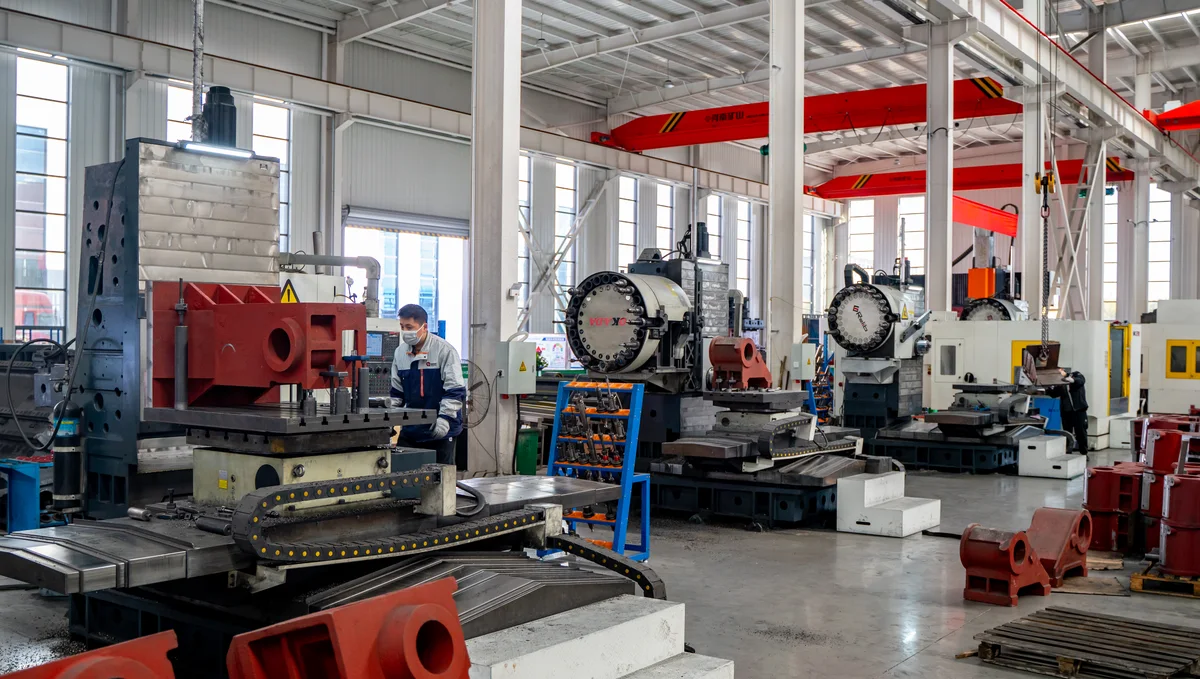
Gövde işi kararlı ailelerde akar: aynı döküm, aynı yastıklar, aynı bağlama kuvveti, çevrimden çevrime. Bu tam olarak robotik tezgah beslemesine uyan desendir ve aynı zamanda bağlama tutarlılığını operatörün yargısı yerine tezgahın değişkeni yapan desendir. Üç tezgahı çalıştıran bir kişi bir gövde hücresinin aritmetiğini değiştirir ve bu konuşmayı fikstürler yapıldıktan sonra değil, tezgah seçimiyle aynı zamanda yapmaya değer.
Handemo CNC 2008'den beri takım tezgahı üretiyor: 220.000 metrekare tesis, 660'tan fazla çalışan ve 150'den fazla ülkede çalışan tezgahlar. Bu tabanın büyük bölümü tam bu sınıfta parça işleyen fason atölyeler ve üreticilerdir.
Sıkça sorulan sorular
Bir gövdenin dört yanını da dikey işleme merkezinde işleyebilir miyim?
Evet, ama tek bağlamada değil ve fark buradadır. Bir dikey üst yüze, dik açılı kafayla yanlara ve paraleller ya da bir fikstür üzerinde ikinci bağlamada alt yüze ulaşır. Bunların her biri birer bağlamadır ve her bağlama, datumun delik ile onunla uyuşması gereken yüz arasında kayması için bir şanstır.
Dökme demir bir gövde için ne kadar tabla yüküne ihtiyacım var?
Parçayı tartın, fikstürü ve tabla fikstürünü ekleyin ve toplamı marjla nominalin altında tutun. Kaba bir kılavuz olarak aralıktaki tezgahlar VMC1160'da 800 kg, VMC1690'da 1500 kg, HMC630-DT'de 1200 kg, HMC800-DT'de 2500 kg ve HMC1000'de 3500 kg'dan geçer. Parça ağırlığını bize gönderin, hangisinde yer olduğunu söyleriz.
Karışık, düşük hacimli iş yapan bir atölye için yatay buna değer mi?
Genellikle tek başına değmez. Yatay yerini dört ya da daha fazla işlenmiş yüzü olan parçalarda tekrarlı hacimle kazanır. Karışık, düşük hacimli bir atölyede tabla fikstürü ve dik açılı kafalı bir dikey, o para için daha esnektir ve yatay, bir aile oturduğunda sonra gelebilir.
Palet değiştiriciye ihtiyacım var mı?
Zorunlu değil, ama yatayı çok yönlü olmaktan çıkarıp verimli bir tezgah yapan özellik odur. Paletler olmadan yükleme, dikeyde olduğu gibi iş milini durdurur ve yatayın fiyatını verimlilik olmadan ödersiniz.
Eğik yüzeyleri ve portları olan bir parça ne olacak?
Bu özellikler, eğme veya döner eksen eklemedikçe her iki tezahta da ikinci bağlama ister. Açılar parçanın bütün amacıysa, o ekseni olan bir tezgah bağlamayı taşımak yerine ortadan kaldırır. İşin küçük bir parçasıysa, ikinci bağlamayı planlayın ve düzgün fikstürleyin.
Bir gövde ailesi üzerinde mi çalışıyorsunuz?
Çizimi - gövde, blok, manifolt ya da şasi - malzemeyle, yıllık hacimle ve parçanın fikstürüyle birlikte ağırlığıyla gönderin. Gereken bağlamalarla, uyan tezgah sınıfıyla ve onu tutacak fikstürlerle döneriz. Hâlâ dikey ile yatay arasında karar veriyorsanız, bu konuşmayı fikstür tasarlanmadan önce yapmak doğrudur, çünkü kararın pahalılaştığı yer fikstürdür.
Handemo CNC ile iletişime geçin | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: VMC ile HMC: nasıl seçilir, kutu ve gövde parçaları için işleme merkezi seçimi ve CNC ile şanzıman gövdesi işleme. Çizimi doğrudan göndermeyi tercih ederseniz çizim yükleme sayfamızı kullanın.