Kaynaklı şasi: iki bağlamada işleme
Şasi, iki ucunda birer vinç ve üst kirişe bantla yapıştırılmış bir teknik resimle açık kasa bir kamyonla geldi. Bir paketleme hattı için kaynaklı çelik bir tabandı: iki uzun kiriş, dört enine bağlantı, üstte bir sac platform, bir uçta motor ayakları ve diğer uçta bir dizi yatak deliği. Kaynakçının tezgâhında çelik cetvelle ölçüldüğünde kusursuz görünüyordu. Makine tablasına konup dört köşeden komparatörle kontrol edildiğinde sallandı.
Bu, satın alma departmanlarının nadiren gördüğü kısımdır. Bir kaynak konstrüksiyon kaynak yapılırken düzdür ve soğurken hareket eder; bunun hiçbir kısmı imalatçının hatası değildir. Şasi zaten gerilim giderme işleminden geçmişti ve yine de ayakları düz olmayan, kirişleri boyunca hafifçe eğilmiş olarak geri geldi. Müşterinin sorunu kaynak değildi. Sorun, ayakların zemine civatalanacağı ve deliklerin bir mili taşıyacağıydı; bu iki şey de kaynağın bilmediği bir düzlemi önemser.
Aşağıda bu aileden bir şasinin burada, iki bağlamada nasıl işlendiği ve güzergâhı gerçekte neyin belirlediği anlatılıyor. Bu, her makalenin gerçek bir parçayı atölyeden geçirip yalnızca sonucu değil kararları da açıkladığı vaka çalışmaları dizimizin bir parçası.
Parça gerçekte nedir
Şasi yaklaşık 2.600 mm uzunluğunda, 1.100 mm genişliğinde ve 700 mm yüksekliğindeydi; kutu profilden ve sacdan yapısal çelikle kaynaklanmıştı ve geldiğinde 900 kg'ın biraz üzerindeydi. Birkaç yüzeyi temizlenmiş işlenmiş bir döküm değildi. Sıfırdan bir yüzeyler takımı oluşturulması gereken bir kaynak konstrüksiyondu.
İş dört yerde yoğunlaşıyordu:
- Kirişlerin altında, her biri yaklaşık 120 x 120 mm olan dört zemin ayağı; bunlar tek bir düzlemde oturmalıydı ki şasi civatalandıktan sonra sallanmasın.
- Üstte, konveyör bağlantıları için dişli delik desenli bir platform sacı ve kılavuz raylarının civatalanacağı iki işlenmiş şerit.
- Bir uçta, tahrik eksenine dik bir motor bağlantı yüzeyi; dört dişli delik ve mil için bir delik.
- Diğer uçta, birbiriyle ve motor yüzeyiyle hizalı iki yatak deliği; çünkü bir mil üçünün içinden geçiyor.
İşte o son satır işin tamamıdır. Ayakların yalnızca birbiriyle uyuşması yeterlidir. Motor yüzeyi ile iki deliğin birbiriyle ve ayaklarla uyuşması gerekir; çünkü şasi bir ucundan zemine civatalanır, diğer ucunda dönen bir mil taşır. Delikler bir datumdan, ayaklar başka bir datumdan kesilirse montaj ya şimlenir ya da mil sıkışır ve kimin hatası olduğu tartışması müşterinin sahasında başlar.
Makine gövdeleri ve yatakları, farklı bir sorun kümesine sahip akraba bir ailedir; çoğunlukla döküm oldukları ve çok daha ağır oldukları için. İşin o tarafını CNC machining machine bases and beds yazısında ele aldık. Kaynak konstrüksiyon, dökümün sahip olmadığı iki şey ekler: şasi dökümden değil kaynaktan gelen kalıntı gerilme nedeniyle hareket eder ve içi boştur, bu yüzden çınlar ve bağlama altında insanları şaşırtan biçimlerde sehim yapar.
Malzeme ve planı neden değiştiriyor
Böyle bir şasi için yapısal çelik genellikle S355 veya Q235 eşdeğeridir, daha hafif şasilerde bazen S275; köşe ve tam nüfuziyetli dikişlerin karışımıyla kaynaklanır. Yumuşak çeliktir, kolay kesilir ve zorluk onda değildir. Zorluk, kaynağın ona yaptığı şeydedir.
Her dikiş soğurken çeker ve içinde kırk metre kaynak bulunan bir şasi kendini artık teknik resme uymayan bir biçime çeker. İmalatçı sonrasında gerilim giderir; bu, kilitli gerilmenin çoğunu serbest bırakır, ama gerilim giderme hiçbir şeyi düzeltmez. Yalnızca şasinin sonradan yeniden hareket etmesini engeller. Böylece talaşlı imalat atölyesine ölçüsel olarak yakın, geometrik olarak eğri bir parça gelir ve ilk işleme, bilinen bir payı kaldırmak için değil, gerçek bir yüzey oluşturmak için vardır.
Bundan iki pratik sonuç çıkar. Birincisi, ayaklardaki ve platformdaki işleme payı bol olmalıdır; çünkü şasi teknik resmin önerdiğinden daha fazla yatmış olabilir ve ilk geçişte son ölçüye işlenmiş bir ayağın, karşı köşe düşükse gidecek yeri yoktur. İkincisi, şasi gerilim gidermeden sonra işlenmelidir, önce değil. İşlendikten sonra gerilim giderme yapılan bir şasi hareket eder ve içine kesilen her şey onunla birlikte gider.
Bazen müşteri şasinin işlenip sonra galvanizlenmesini veya boyanmasını ister. Bu sorun değildir, ama sıra önemlidir: işle, sonra kapla, sonra ayakları kontrol et. Sıcak daldırma galvanizleme ayak yüzeylerine bir kaplama koyar ve ayaklar montajın referansı idiyse, referansın kalınlığı az önce değişmiştir.
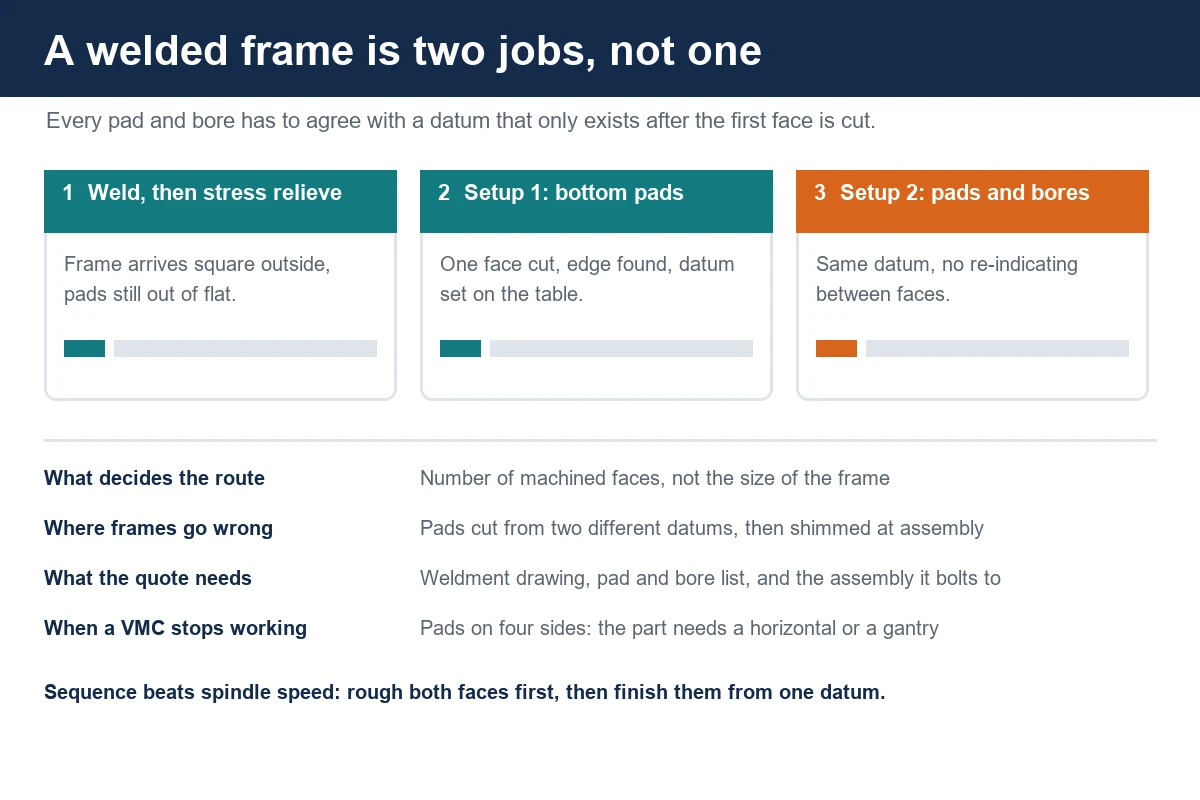
Şasi neden düz gelmiyor
Bir kaynak konstrüksiyonda "düz değil"in ne demek olduğunu netleştirmek faydalıdır; çünkü bu tek bir arıza değildir.
Kirişler kaynaktan sonra boyları boyunca eğilir; çünkü nötr eksendeki dikiş çevresindeki çelikten daha fazla çeker. Enine bağlantılar kirişleri birbirine doğru çeker, bu yüzden şasi ortada uçlara göre biraz daha dardır. Tek taraftan kaynaklanan sac platform yukarı doğru çanaklaşır. Ayaklar ayrı parçalar olarak kaynaklandıysa, her biri elle alıştırıldığı için biraz farklı yüksekliklerde durur.
Bir de ısıl taraf eklenir. Soğuk bir avludan sıcak bir atölyeye getirilen şasi, sıcaklığı eşitlenene kadar birkaç saat biçim değiştirir; hâlâ soğukken bağlanan bir şasi ise koruyamayacağı bir biçimde işlenir. Bu, büyük bir sacın finiş geçişinden önce oturmasına izin verilmesinin de aynı nedenidir ve hava soğukken kendi planlamamızın kaynak konstrüksiyonları tezgâha almadan önce bir gece yerde bırakmasının nedeni de budur.
Bunların hiçbiri şasinin kusuru değildir. Sürecin doğasıdır ve işleme planı bunu emen şeydir.
İki bağlama
Kullandığımız güzergâh, döner tablalı bir yatay işleme merkezinde iki bağlamaydı ve büyük bir dikey yerine yatay seçmemizin nedeni ölçü değildi. Şasi büyük bir VMC tablasına sığardı. Nedeni, ayakların altta, platformun, motor yüzeyinin ve deliklerin ise üstte ve uçlarda olmasıydı; yatayda parça datumundan kaldırılmadan yüzeyler arasında döndürülebilir.
Birinci bağlama şasiyi tablaya ters yatırdı, ayaklardan değil kirişlerden bağladı ve dört zemin ayağı mili karşısına gelecek biçimde yerleştirdi. Önce her ayağın yüzeyi kesildi, ancak ondan sonra ayaklar ortak bir yüksekliğe getirildi. Sıra önemlidir: dördünü tek geçişte alın frezesiyle kesmek onları yapısı gereği tek düzlemde bırakır; oysa kirişin üstünden alınan bir sayıya göre kesmek kirişteki her hatayı devralır.
İkinci bağlama şasiyi, o anda işin tek datumu hâline gelmiş işlenmiş ayakların üzerine çevirdi. Platform alınlandı ve dişli deseni delindi, kılavuz ray şeritleri işlendi, motor yüzeyi frezelendi ve cıvata deseni ile deliği kesildi, iki yatak deliği ise parça hareket ettirilmeden aynı taraftan delindi. 1.400 x 1.400 mm tablalı ve 5.000 kg kapasiteli bir makinede, örneğin TH1400S'te, şasi fazlasıyla boşlukla tablaya tamamen oturur; bu yüzden yüzeyler arasındaki döner indeksleme vinci hiç yardıma çağırmaz.
Aynı mantık daha küçük bir şaside HMC1000 gibi bir makinede de çalışır; 1.000 x 1.000 mm tablası ve 3.500 kg yük değeri paketleme ve genel makine şasilerinin çoğunu kapsar. Sınır tabla ölçüsü değil erişimdir: 1.000 mm tablada 2.600 mm kiriş, uçların taştığı anlamına gelir ve taşan kiriş desteklenmezse kesim altında sehim yapar.
Kaynak konstrüksiyonu kovalamadan tutmak
Kaynaklı şasi, huysuz bir yaydır. Ortasından sertçe bağlarsanız uçlar kalkar. Uçlardan bağlarsanız orta çöker. Her iki durumda şasi fikstür tarafından düzeltilir, düz işlenir ve kelepçeler çıktığında geri yaylanır; bu da tezgâhta kusursuz, zeminde kusurlu bir şasi üretmenin klasik yoludur.
Burada bunun olmasını üç şey engelledi:
- Desteklerin üzerinden bağlama. Her kelepçe doğrudan bir kriko veya takozun üzerinde durdu; böylece bağlama kuvveti desteğe gitti, kirişi eğmeye değil.
- Şasiyi dört noktadan fazla destekleme. Çelik cetvele göre şimlenmiş altı destek, ortadaki ikisi yalnızca temas edecek biçimde, kirişlerin uçlar arasında çökmesini engeller.
- Finişten önce kaba işleme ve ikisi arasında datumun yeniden kontrolü. İlk kesim kaynaktaki gerilmeyi serbest bırakır ve şasiyi biraz hareket ettirir; finiş kesimi ise artık hareketini yapmış bir şasi üzerinde gerçekleşir.
Aynı disiplin ince cidarlı parçalarda da görülür; orada da cevap daha sert bağlamak değil, malzemenin nerede vereceğini kontrol etmektir. Bunu CNC machining thin-wall parts yazısında ele aldık ve altındaki fikir birebir aynıdır.
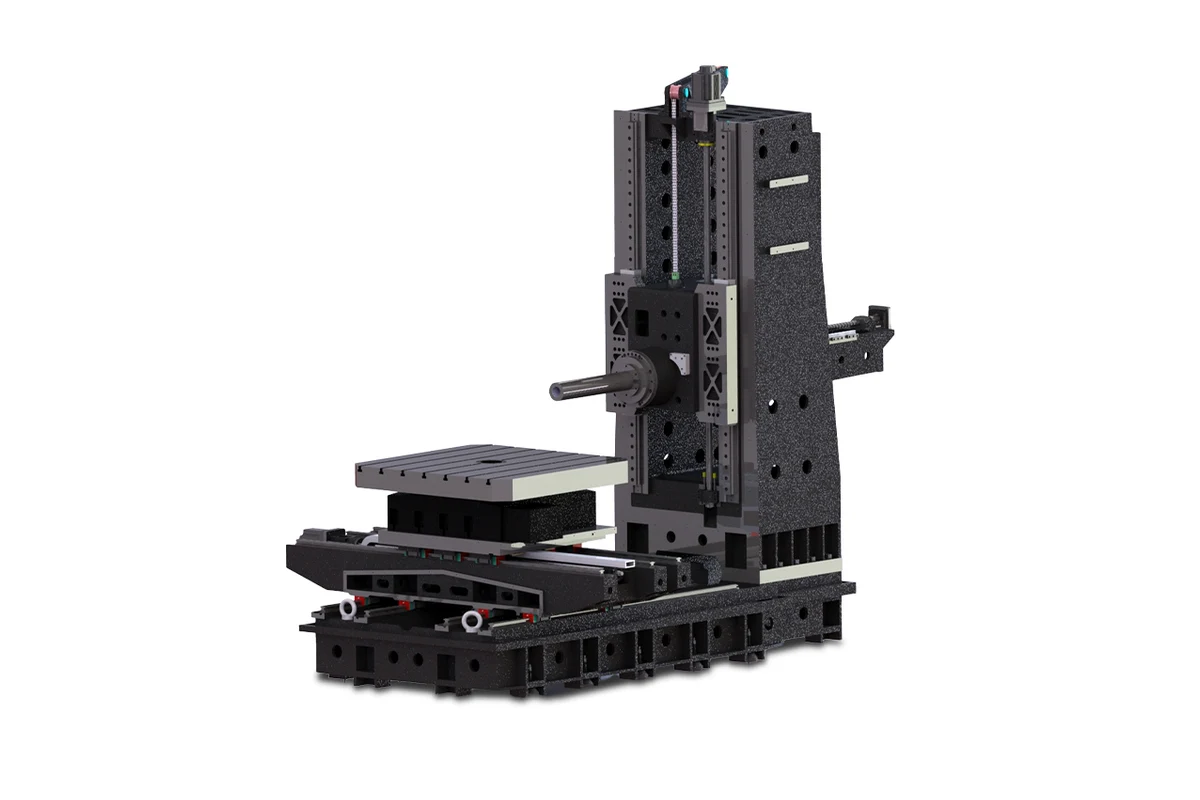
Birbiriyle uyuşması gereken delikler ve ayaklar
Yatak delikleri ve motor yüzeyi bu işi ilginç yapan şeydi. Bir dökümde delik ve bağlantı yüzeyi çoğu zaman tek bağlamada işlenir; çünkü döküm referansı kaybetmeden çevrilebilecek kadar rijittir. İçi boş bir kaynak konstrüksiyonda çevirmek tam olarak kaçınmak istediğiniz şeydir.
Yaklaşımımız, ikinci bağlamada şasi tek konumdayken motor yüzeyini ve iki deliği kesmekti; böylece aralarındaki ilişki parçadan değil makinenin kendi geometrisinden gelir. İki yatak deliğini aynı taraftan aynı mil ekseni boyunca delmek, sonra motor yüzeyini aynı indekste frezelemek, üç özelliğin makine ne kadar hizalıysa o kadar hizalı olması demektir ve hizalama operatörün kaynaklı bir yüzeyi ne kadar iyi yeniden komparatörlediğine bağlı değildir.
Şasi bu şekilde konumlandırılamıyorsa alternatif, bir ucu delmek, tablayı indekslemek ve diğerini delmektir; bu da döner tablanın konumlandırmasını zincire katar. Bu, tablası iyi durumda olan bir makinede kabul edilebilir, olmayan bir makinede risklidir; bu yüzden hareket mesafesi izin verdiği sürece iki deliği tek indekste tutmayı tercih ederiz.
Neden dikey makine ya da portal değil
Büyük bir dikey işleme merkezi üst kısmı rahatça yapardı. 1.600 x 800 mm tablalı, 1.500 kg yük değerli ve BT50 milli VMC1690, yalnızca tek yüzeye ihtiyaç duyan platform sacları ve şasiler için doğal bir uyumdur. Sevmediği şey alt taraftır; çünkü parça kaldırılıp çevrilmelidir ve 900 kg'lık bir kaynak konstrüksiyonda her çevirme, datum kaybetme ve bir saat vinç zamanı harcama şansıdır.
Portal da işe yarardı ve yaklaşık dört metreden uzun şasilerde mantıklı cevap hâline gelir. Bu iki güzergâhı gantry vs vertical machining center yazısında karşılaştırdık. Bu uzunluğun altında, döner tablalı bir yatay genellikle hareket mesafesiyle değil bağlama sayısıyla kazanır; çünkü makine indekslenirken parça bağlı kalır.
Kaç yüzeyin iş taşıdığı sorusu, her kutu tipi parçayı belirleyen sorunun aynısıdır ve bunu how to choose a machining center for box and housing parts yazısında ele aldık. Şasi, panelleri eksik bir kutudur: içi boş, açık ve tam olarak aynı şekilde zor.
Müşteri sonrasında neyi ölçtü
Müşteri ilk sekiz şaside üç şeyi izledi: vinç kaldırmaları, bağlamalar ve hattın montajında kaç şasinin şimlenmesi gerektiği.
Kaldırmalar, eski güzergâhlarında şasi başına üçten bire indi. Bağlamalar dörtten ikiye indi. Montajdaki şimleme sekizinin tamamında sıfıra indi ve bunu, ayaklar ile deliklerin nihayet iki yerine tek datumdan çıkmasına bağladılar. Fark ettikleri diğer değişiklik kendi zeminlerinde oldu: şasi artık kirişleri eğik gelmediği için konveyör kılavuz rayları ortadan besleme yapılmadan civatalanabildi.
O son etki, teklife koyması zor ve üretimde hissedilmesi kolay olan etkidir. Düz gelen bir şasi, müşterinin üzerine kurduğu her makineden bir şimleme adımını çıkarır.
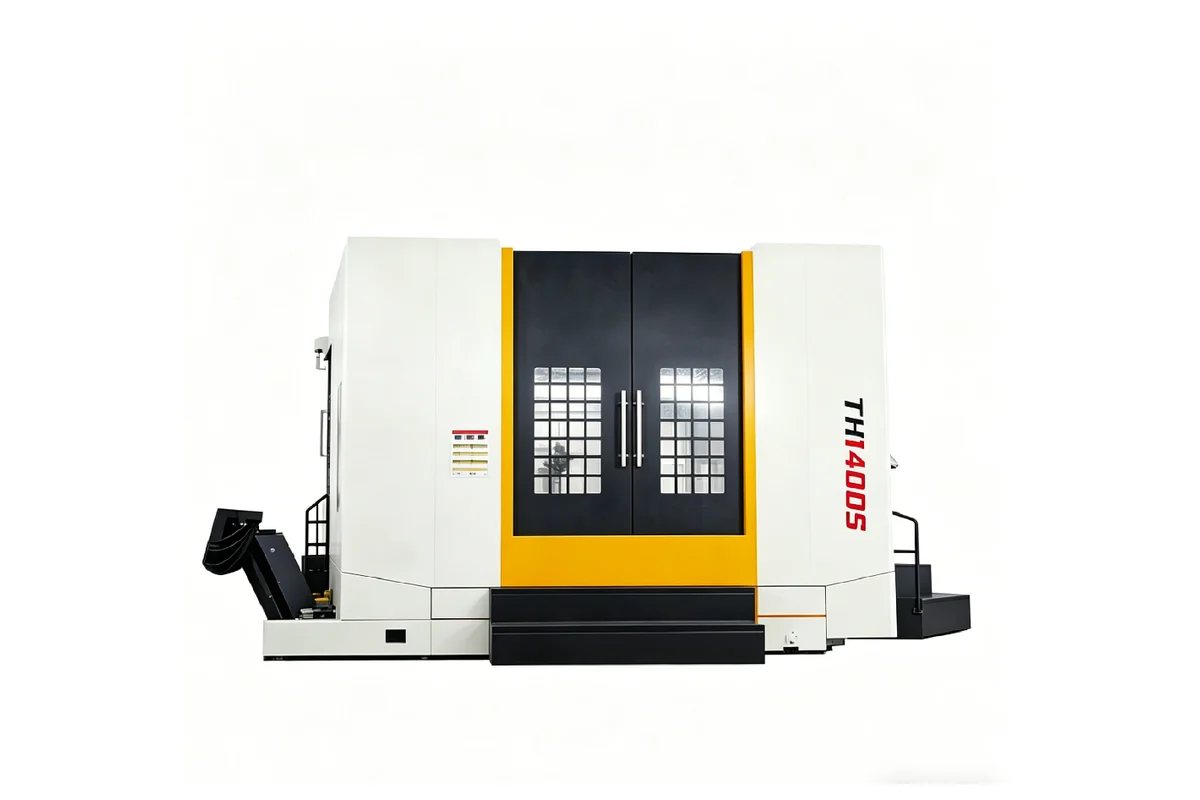
Bir şasi işinde fiyatı ne belirler
Bir kaynak konstrüksiyonda fiyatı her şeyden çok dört şey hareket ettirir:
- Üzerinde iş olan yüzey sayısı. Tek yüzey dikey bir iştir. Rahat çevrilemeyecek kadar ağır bir parçada iki veya üç yüzey yatay bir iştir. Dört yan artı uçlar yine başka bir konuşmadır.
- Şasinin gerilim gidermeden geçip geçmediği. Giderilmemiş bir şasi işleme sırasında hareket eder ve atölye ya bir kaba işleme geçişi ile oturma süresi ekler ya da yeniden işlemeyi yer.
- Ayaklardaki ve platformdaki işleme payı. Bol ayak payıyla ölçüye yakın alevle kesilmiş bir şasi dosdoğru bir iştir; ayakları zaten finiş yüksekliğinde kaynaklanmış bir şasi, yeni parça kılığındaki bir onarım işidir.
- Deliklerin birbiriyle hizalanması gerekip gerekmediği. Hizalı iki delik planlı bir delik işleme operasyonudur. Yaklaşık doğru yerde iki delik bir matkap operasyonudur.
Kaynak konstrüksiyon resmini, ayak ve delik listesini ve varsa şasinin civatalandığı montaj resmini gönderin. Şasi resmi bize ölçüyü söyler; montaj hangi yüzeylerin gerçekten referans, hangilerinin yalnızca çelik olduğunu söyler. E-posta uygun değilse teknik resimler teknik resim yükleme sayfamızdan geçebilir.
FAQ
Kaynaklı şasi mi işliyorsunuz, yoksa yalnızca döküm mü?
İkisini de. Yapısal çelikteki kaynak konstrüksiyonlar ile dökme demir tabanlar ve gövdeler aynı zeminden geçer ve planlama sorusu her durumda aynıdır: hangi yüzey datum olur ve parça kaç kez kaldırılmalıdır.
Şasi işlemeden önce mi sonra mı gerilim gidermeli?
Önce. Gerilim giderme kaynaktan kilitlenen gerilmeyi serbest bırakır ve şasinin oturmasını sağlar, ama onu düzeltmez. Gidermeden sonra işleme, kesilen yüzeylerin kesildikleri yerde kalması demektir. Gidermeden önce işleme, gidermenin az önce yaptığınız her şeyi kaydırması demektir.
Kaynaklı bir şasi dikey işleme merkezinde işlenebilir mi?
Evet, iş tek yüzeydeyse veya şasi datum kaybetmeden çevrilebilecek kadar hafifse. Ayaklar, delikler ve bağlantı yüzeyleri, çevirmek için vinç gereken bir parçanın iki veya üç yanına yerleştiğinde, döner tablalı bir yatay genellikle maliyet eklemek yerine bağlama sayısını azaltır.
Şasinin işlemeden sonra geri yaylanmasını nasıl önlersiniz?
Desteklerin arasından değil üzerinden bağlayarak, parçayı dört noktadan fazla destekleyerek çökmesini engelleyerek ve kaldırılacak malzeme varken şasi hareket etsin diye finişten önce kaba işleyerek. Fikstür tarafından düzeltilip o biçimde işlenen bir şasi, kelepçeler çıktığı anda geri yaylanır.
Bir şasi işleme işini fiyatlandırmak için ne gerekir?
Ayak ve delik detaylarını içeren kaynak konstrüksiyon resmi, malzeme ve gerilim giderme yapılıp yapılmadığı, işlenmiş yüzeylerde finiş kalınlığı veya yüksekliği, deliklerin bir şeyle hizalanması gerekiyorsa montaj resmi ve parti büyüklüğü. Şasi bir hattın parçasıysa tüm hattı tek bir talepte gönderin ki datum zinciri birlikte planlanabilsin.
Şasiler, tabanlar ve onlara civatalanan parçalar her hafta yaptığımız türden iştir. Düz oturmayan bir kaynak konstrüksiyonunuz veya hizalanmayan bir deliğiniz varsa resmi gönderin; bir güzergâh ve bir fiyatla dönelim. Contact Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038