1600 mm kalıp plakası: iki bağlama
Bu işi başlatan teknik resim, birbirine zımbalanmış dört sayfaydı: bir dişi plaka, bir erkek plaka, bir sıyırıcı plaka ve bir takım kılavuz kolon. Müşteri, beyaz eşya gövdeleri için sıkıştırma kalıbı yapan bir kalıp atölyesiydi ve plakaları yıllardır orta boy bir dikey işleme merkezinde işliyordu. İşlerinde yanlış olan bir şey yoktu. Yanlış olan takvimdi. Her plaka dört bağlamadan geçiyordu ve dördüncüde operatör bloku saatle sıfırlamak için çelik kesmekten daha fazla zaman harcıyordu.
Bize daha büyük bir makine istemeye gelmediler. Plakanın iki bağlamada yapılıp yapılamayacağını sordular, çünkü dört bağlamalı rota, montaja ayırdıkları günleri yiyordu. Cevap evetti, ama milli sayesinde değil. Tezgâh, plakayı ilk kaba işleme pasoundan son cebe kadar tek bir referansta tutacak kadar uzun olduğu için.
Bu vaka, her makalenin gerçek bir parçayı atölyeden geçirip sadece sonucu değil kararları da anlattığı vaka incelemeleri dizimizin bir parçası.
Parça aslında nedir
Bir kalıp tabanı tek bir parça değil, bir yığındır. Dişi plaka kavite formunu taşır. Erkek plaka erkek formu ve itici düzenini taşır. Sıyırıcı plaka ikisinin arasında durur. Destek plakaları yığını kapatır ve enjeksiyon basıncından gelen yükü alır. Dışarıda kılavuz kolonlar, kılavuz burçlar, geri dönüş pimleri ve enjeksiyon burcu bulunur ve bu özelliklerin her biri 200 ila 400 mm yığılmış çeliğin içinden hizalanmak zorundadır.
Alıcıların hafife aldığı şey tam olarak budur. Tek bir plaka iyi yapılabilir ve yığın yine de kavga edebilir, çünkü kılavuz kolon delikleri her plakada farklı bir referanstan delinmiştir. Plakalar dört ayrı iş değildir. Dört parçadan oluşan tek bir iştir.
Plaka ailesinin kendisine, çelikleri ve işlem sırasını kapsayan ayrı bir rehberi CNC ile kalıp tabanı işleme yazısında topladık. Bu makale aynı işin atölye versiyonu, tek bir plakadan çıkan sayılarla.
Bu vakadaki plaka kaba halde 1600 x 800 x 180 mm, bitmiş halde 1600 x 800 x 160 mm idi. Üzerinde yaklaşık 900 x 500 mm'lik bir kavite cebi, çapraz köşelerde iki kılavuz kolon deliği, dört geri dönüş pimi deliği, bir enjeksiyon deliği, cebin çevresinde bir su hattı devresi ve maça kelepçeleri için bir dişli delik düzeni vardı.
Malzemeler ve planı neden değiştirirler
Bu boyut aralığındaki kalıp ve döküm tabanlarının çoğu ön sertleştirilmiş plakadan kesilir: P20, 718 veya 1.2311/1.2738 eşdeğeri. Plaka atölyeye çalışma sertliğinde gelir; bu, ısıl işlem adımını ve beraberinde getirdiği çarpılmayı ortadan kaldırır ve bir kalıp atölyesinin bir tabanı işleyip aynı hafta montaja gönderebilmesinin nedenidir.
1.2344 veya H13 gibi sertleştirilmiş takım çeliği erkek çekirdeklerde, maçalarda ve küçük kavite bloklarında görülür ve orada sıra değişir çünkü malzeme ya yumuşak işlenip sonra sertleştirilir ya da sertleştirilmiş halde farklı bir kesme stratejisiyle işlenir. Alüminyum plakalar prototip ve düşük hacimli kalıplarda görülür; plaka ağırlığının küçük bir kısmıdır ve makine onu vinç olmadan hareket ettirebilir.
Ön sertleştirilmiş rota göründüğünden daha kolay değildir. Plaka 180 mm kalınlığında, kancada 1500 kg ve onu üreten haddeden kalan iç gerilmesi var. Bir taraftan büyük bir cep çıkarırsanız plaka hareket eder. Çok değil, ama ikinci yüzün birinciye paralel olmamasına yetecek kadar. Plaka işleyen her atölye bunu pahalı yoldan öğrenir ve çözüm daha iyi bir makine değil, sıradır.
Dört bağlama neden göründüğünden pahalıdır
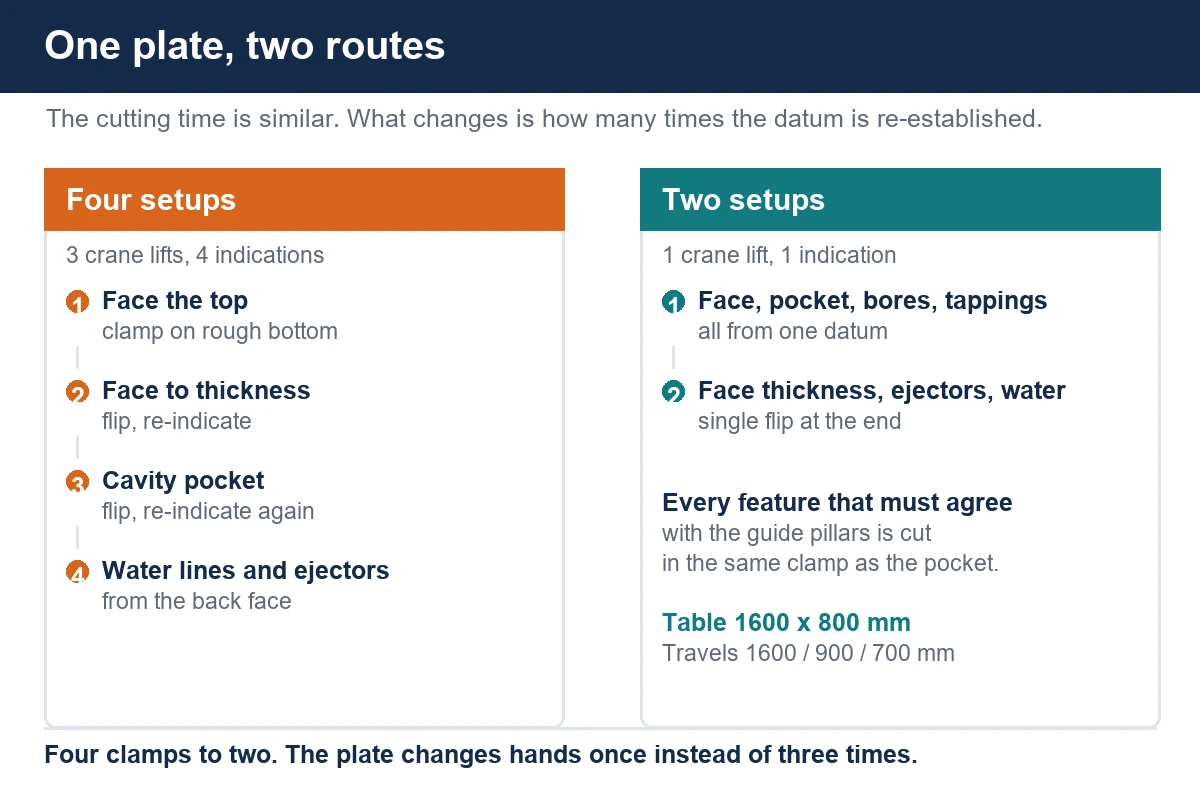
Eski rota kağıt üzerinde mantıklıydı. Birinci yüzü frezele. Çevir, ikinci yüzü kalınlığa frezele. İkinci yüzden bağla ve kavite cebini kes. Tekrar çevir ve su hatlarıyla itici düzenini arkadan del. Dört bağlama, dört sıfırlama ve her biri paralellikten birkaç dakika kaybetme şansı.
Bu rotada üç maliyet gizlidir. Birincisi elleçtirme: 1500 kg'lık bir plaka her çevirmede vinç ister ve vinç çoğu kalıp atölyesinde ortak bir kaynaktır. İkincisi yeniden referanslama: her bağlama yeni bir kenar bulma veya yeni bir probing döngüsüyle bağlar ve operatör acele ediyorsa ikinci yüz birinciden farklı bir köşeden ayarlanır. Üçüncüsü ve en kötüsü kesinti: vinç beklemek için tezgâhtan ayrılan plaka, çarpılma ihtimali olan plakadır ve çarpılan plaka yeniden kesimdir.
Bunların hiçbiri teklifte görünmez. Teslim tarihinde görünür.
Neyi değiştirdik
Öneri plakayı daha hızlı işlemek değildi. Tüm parçayı tutabilecek ve hâlâ hareket payı bırakacak bir tezgâhta daha az bağlamayla işlemekti.
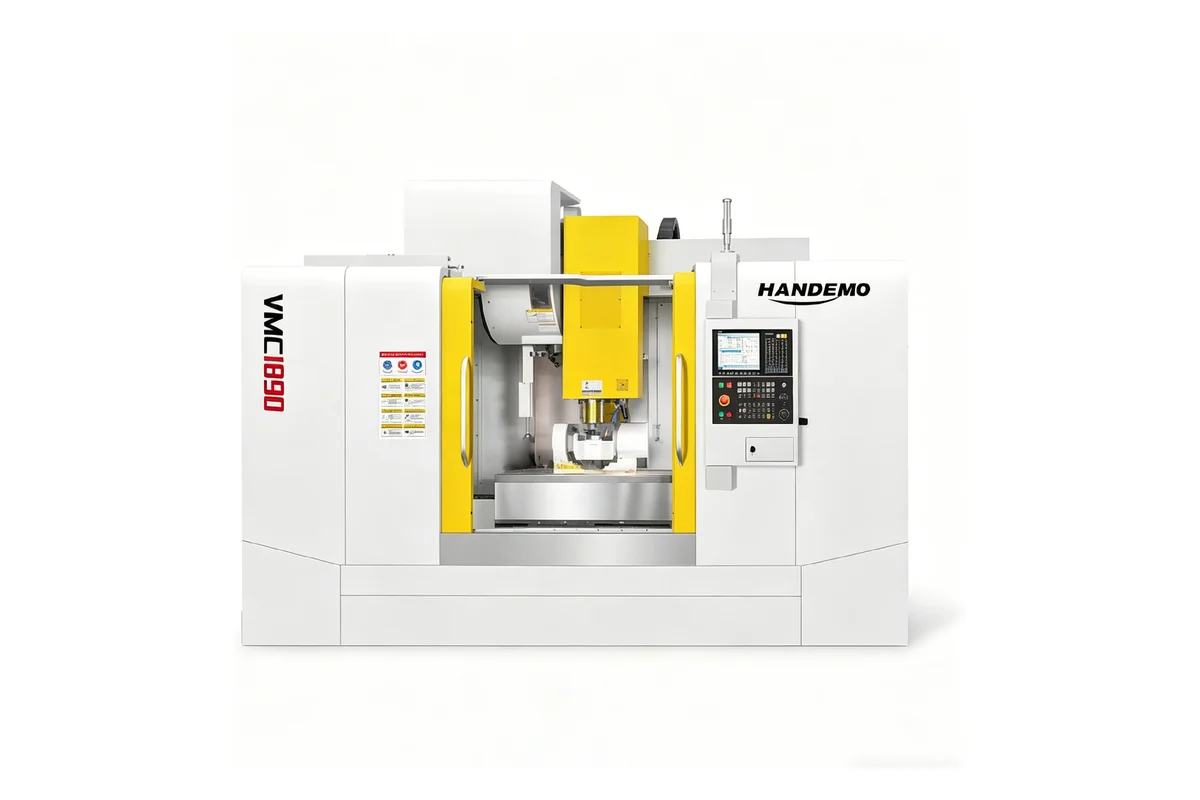
Plaka, tezgâhı 1600 x 800 mm, taşıma kapasitesi 1.500 kg ve hareketleri 1600 / 900 / 700 mm olan bir VMC1690'a alındı. Tezgâh boyutu önemlidir çünkü plaka taşmadan tam destekli oturur; hareketler önemlidir çünkü mil, bağlama düzeneği kaydırılmadan cebin uzak köşesine ulaşır. 6000 dev/dk'lı BT50-190 mili hem 900 x 500'lük bir cebin kaba işlemesini hem de su hatları ve kelepçe delikleri için küçük takımları aynı makinede karşılar.
Yeni sıra iki bağlamadır:
- Birinci bağlama: plakayı paraleller veya bir alt plaka üzerinde destekleyerek kaba alt yüzden bağla, üst yüzü frezele, kavite cebini kaba işle, cep duvarlarını ve tabanını bitir, iki kılavuz kolon deliğini del, kelepçe düzenini del ve kılavuz çek, su hattı girişlerini üstten del.
- İkinci bağlama: bir kez çevir, kalınlığa frezele, itici düzenini ve geri dönüş pimi deliklerini kes, su hatlarını arkadan delip çıkar.
Dört yerine iki bağlama. Üç yerine bir vinç kaldırması. Ve kritik olarak, kılavuz kolonlarla uyuşması gereken her özellik birinci bağlamada, tek bir referanstan kesilir.
Plakayı eğmeden bağlamak
Bu boyutta bir plaka bir yaydır. Boşluğun üzerinde dört köşeden bağlarsanız orta kalkar. Ortadan bağlarsanız köşeler kalkar. Her iki durumda da kestiğiniz yüz yalnızca kelepçeler takılıyken düzdür ve sıktığınızda geri yaylanır.
Burada işe yarayanlar:
- Plakayı dört değil altı veya sekiz ayarlanabilir takoz üzerinde destekleyin ve herhangi bir kesimden önce komparatör merkezde ve köşelerde aynı değeri gösterene kadar besleyin.
- Destek noktalarının üzerinden bağlayın, aralarından değil. Altında bir şey olmayan yerde aşağı çeken kelepçe eğilmiş bir plakadır.
- Bağlama kuvvetini ölçülü ve tekrarlanabilir tutun. Tork anahtarı kalıp atölyelerinde yaygın değildir, ama tork sınırlı bir kelepçe üzerindeki işaretli bir ayar, ikinci partinin birinci parti gibi davranmasına yeter.
- Cebi kademeli kaba işleyin ve plakanın pasolar arasında gevşemesine izin verin; gerilmeyi depolayıp sonra bırakan tek derin paso yerine.
- Cep tabanındaki bitirme payını ikinci yüz frezelendikten sonraya bırakın, böylece son taban kesimi zaten hareket etmiş bir plakada yapılır.
Başlangıçtaki komparatör işi yirmi dakika sürer. Alternatifi hurdaya ayrılan bir plakadır.
Cepler, köşeler ve takım erişimi
Bu plakadaki kavite cebi 900 x 500 mm ve 90 mm derindi. Bu derinlik aşırı değil, ama takım tutucusunun inerken duvara sürtünmeden cebin içine sığması gerekecek kadar. Teklif ederken kullandığımız kural basit: köşe yarıçapından geçen en büyük takım kaba işleme süresini, tabana ulaşan en küçük takım bitirme süresini belirler.
Dar köşe yarıçaplı bir cep daha küçük bir kesiciyi zorunlu kılar ve daha küçük kesici daha çok paso demektir. Tasarım daha büyük bir köşe yarıçapına izin veriyorsa cep, makinede hiçbir değişiklik olmadan ucuzlar. Bu konuşma plaka kesilmeden önce kalıp tasarımcısıyla yapılmaya değer, sonra değil. Cep işinin kesme tarafı kalıp kavitesi işleme yazımızda daha ayrıntılı ele alınıyor.
Derin bölgeler için kısa çıkıntılı bir tutucu ve daha küçük dalma adımı, sınırına kadar zorlanan uzun erişimli bir takımdan daha iyidir. Duvarı sonradan kazımak gerekecekse plaka takımın ne kadar hızlı hareket ettiğiyle ilgilenmez.
Yığın boyunca uyuşması gereken delikler
Kılavuz kolon delikleri, yığının monte olup olmayacağını belirleyen özelliklerdir. Delinir değil, işlenir ve kavite cebiyle aynı bağlamada işlenir, böylece cep ile kolonlar arasındaki ilişki bir kez kurulur.
Aynı mantık geri dönüş pimleri ve itici düzeni için de geçerlidir: onları referans yüzünün bir sonraki plakaya oturacak yüz olduğu bağlamada kesin, böylece düzen önemli olan yüzeye göre tanımlanır. Plakalar montaja geldiğinde kolonlar hafif presle girer ve itici plaka eğe olmadan kayar.
Su hatları tam tersi durumdur. Hangi yüz uygunsa oradan delinir, iç kesişimlerde birleşir ve uçlarından tapalanır. İhtiyaçları temiz bir çıkış ve kesişimde çapak olmamasıdır, çünkü su hattı içindeki bir çapak kimsenin göremediği bir akış kısıtlamasıdır. Millerden soğutucu ve derin olanlarda kademeli delme döngüsü bunun çoğunu halleder.
Neden yatay bir makine ya da portal değil
İkisi de değerlendirildi. Yatay işleme merkezi dört tarafta delikleri olan kutu şeklinde bir gövde için doğru cevaptır, çünkü tezgâh indekslenir ve parça yerinde kalır. Kalıp plakası o şekilde değildir. İki paralel yüzde işi olan geniş ve düz bir parçadır ve bu işe yukarıdan ulaşmak daha kolaydır. Yatay makine onu bir dik plaka üzerinde tutar ve operatörü çevresinden uzanmaya zorlardı.
Portal makine de işi yapardı, ve iki metrenin üzerindeki plakalarda tek mantıklı seçenek olur. 1600 mm'de dikey makine hâlâ hem tezgâha hem harekete sahiptir ve yükleme yandan değil önden vinçle yapılır. Teklif verirken bu sınırı akılda tutarız: düzeni plaka boyutu belirler, marka tercihi değil.
Hem plaka hem gövde işleyen atölyelerde seçim genellikle hangi ailenin faturaları ödediğine göre yapılır ve diğer aile onun etrafında planlanır. Küçük plakalar ve maça blokları genellikle VMC855D gibi orta boy bir makinede kalır, çünkü 200 kg'lık bir bloku büyük tezgâha taşımak hareketi boşa harcamaktır.
Müşteri sonrasında ne ölçtü
Kalıp atölyesi ilk iki ayda üç şeyi takip etti: plaka başına vinç kaldırması, plaka başına bağlama ve montajda yeniden iş gerektiren plaka sayısı. Kaldırmalar üçten bire düştü. Bağlamalar dörtten ikiye düştü. Montajda yeniden iş ilk on bir plakada sıfıra indi ve bunu kılavuz kolon delikleriyle cebin artık aynı referanstan çıkmasına bağladılar.
İstemedikleri bir şey de kazandılar. Plaka cep ile delme arasında tezgâhta kaldığı için makine ikinci bağlamada gece vardiyası boyunca operatörsüz çalıştı ve operatör çevrilmeyi bekleyen bir plaka yerine bitmiş bir plakaya geldi.
Bir plaka işinde teklifi ne belirler
Bir plaka talebi geldiğinde fiyatı en çok dört şey değiştirir:
- Bitmiş kalınlık ve stok payı. Her yüzde 5 mm fazla bırakılmış kaba işlenmiş bir plaka, oksijenle ölçüye yakın kesilmiş bir plakadan farklı bir iştir.
- Cep derinliğinin köşe yarıçapına oranı. Kaba işlemeyi 50 mm'lik mi yoksa 16 mm'lik bir kesicinin yapacağını bu belirler.
- Üzerinde iş olan yüz sayısı. İki yüz iki bağlamalı bir iştir; dört yüz başka bir makine ve başka bir konuşmadır.
- Plakaların yığın olarak mı tek tek mi teklif edildiği. Birlikte teklif edilen bir yığın, kolon delikleriyle itici düzeninin tek bir ölçü zinciri olarak planlanmasına izin verir.
Varsa montaj resmini de tek tek plakalarla birlikte gönderin. Plaka resmi bize ölçüyü söyler; montaj hangi deliklerin uyuşması gerektiğini söyler. Resimleri e-postayla göndermek istemiyorsanız doğrudan teknik resim yükleme sayfamızdan geçirebilirsiniz.
FAQ
1600 mm'lik bir plaka standart bir dikey işleme merkezinde işlenebilir mi?
Evet, tezgâhın en az plaka kadar uzun ve hareketlerin uzak köşelere ulaşması koşuluyla. VMC1690 gibi 1600 mm X hareketli 1600 x 800 mm'lik bir tezgâh, o boyuttaki bir plakayı tam destekli tutar. Daha uzun olan her şey portal bir düzen ya da daha uzun bir gövdeye sahip bir makine gerektirir.
Tüm kalıp tabanını mı yoksa sadece plakaları mı işliyorsunuz?
İkisini de. Plakalar, kılavuz kolonlar, burçlar, itici plakaları ve daha küçük maçalar aynı zeminden çıkabilir; bu, ölçü zincirini tedarikçiler arasında bölmek yerine tek bir atölyenin içinde tutar.
Büyük bir plakanın cep kesildikten sonra eğilmesini nasıl önlersiniz?
Kademeli kaba işleme, plakayı dört noktadan fazla destekleme, desteklerin üzerinden bağlama ve cep tabanı payını ikinci yüz frezelendikten sonraya bırakma ile. Plaka yine hareket eder; sıra, bu hareketi bitirme kesiminden sonra değil önce gerçekleştirir.
Ön sertleştirilmiş plaka tavlanmış plakadan daha zor mu işlenir?
Paso başına daha yavaştır ve hafif makineleri cezalandırır. Avantajı, plakanın sonrasında ısıl işlemden geçmemesidir; böylece sertleştirmeden sonra ikinci bir bağlama ve kovalanacak bir çarpılma yoktur. Bu boyut aralığındaki çoğu kalıp tabanı için bu değişim değer.
Bir plaka işini teklif etmek için neye ihtiyacınız var?
Plaka resimleri, yığının monte olması gerekiyorsa montaj resmi, malzeme ve sertlik, cep derinlikleri ve köşe yarıçapları ve parti büyüklüğü. Plakalar bir yığının parçasıysa tüm yığını tek bir talepte gönderin.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038