Otomotiv Şanzıman Gövdesi İşleme: Vaka Çalışması
Otomotiv dişli kutusu muhafazası, bir makine atölyesinin üretmesi istenen en zorlu iş parçalarından biridir. Şanzımanın millerini hassas bir hizada tutması, yük altında dişli setini desteklemesi ve yağı içeride ve kiri dışarıda tutacak kadar sıkı bir şekilde kapatması gereken büyük bir alüminyum veya dökme demir kutudur. Bunlardan herhangi birini yanlış anladığınızda tüm iletim başarısız olur. Bu örnek olayda bu yataklardan birini Handemo dikey işleme merkezinde nasıl işlediğimiz, kurulumu planlama şeklimiz ve bir partiyi tutarlı tutmak için kullandığımız kontroller açıklanmaktadır.
Bir Bakışta İş Parçası
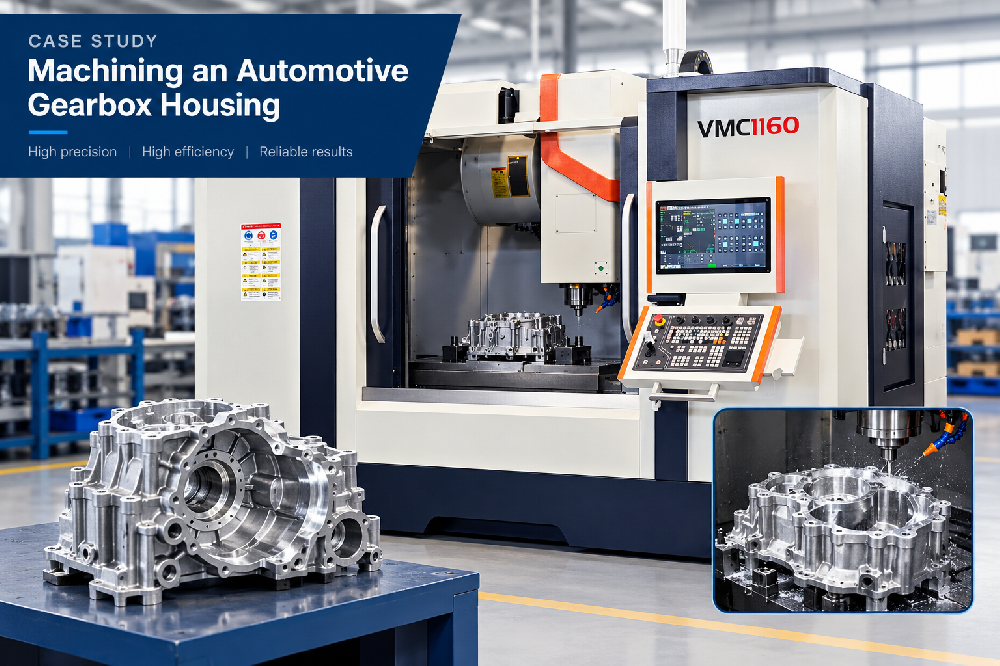
Bu örnekteki muhafaza dökümdür bir binek otomobilin şanzımanındaki alüminyum kutu. Giriş ve çıkış millerini taşıyan iki ana yatak deliğine, kasanın kapağa bağlandığı merkez çizgisi boyunca bölünmüş bir yüze ve çevre çevresinde küçük montaj cıvatalarından oluşan bir ızgaraya sahiptir. Delikler arasında kasayı sağlam tutan ağlar ve nervürler ile yağ galerisinin çalıştığı ince bir duvar bölümü bulunur.
Yatak deliklerinin ortak bir ekseni paylaşması ve ayrık yüzün ortağına düz oturması gerektiğinden, parçanın tamamı az sayıda kritik özellik tarafından tanımlanır. Diğer her şey ikincildir. Bir yatak planlarken, rulman deliklerini ve ayrık yüzü işin kalbi olarak ele alırız.
Hizalama Neden Her Şeydir?
Bir şanzımanda güç, bu rulman deliklerinde çalışan miller aracılığıyla akar. İki delik aynı eksende değilse miller sıkışacak, dişliler düzgün bir şekilde birbirine geçmeyecek ve ünite gürültülü olacak veya erken arızalanacaktır. Eğer yarık yüz düz değilse conta sızdıracaktır. Yani işleme problemi aslında bir pozisyon tutma problemidir.
Bu nedenle herhangi bir konut işinin ilk kısmını veri kontrolüne harcıyoruz. Parça basınçlı döküm makinesinden küçük bir taslak ve biraz değişiklikle gelebilir, ancak temiz bir referans noktası oluşturup her işlemde bunu koruduğumuzda, bitmiş yuva müşterinin ihtiyaç duyduğu çerçeve içinde kalır.
Kurulum Stratejimiz
Parçayı ana deliğe ve ayırma çizgisine yerleştirerek başlıyoruz ve ardından referans verisi olarak üst yüzü işliyoruz. Bu üst yüz, hizalanması gereken sonraki her işlem için kullandığımız yüzdür.Bu veriden yola çıkarak:
Giriş ve çıkış milleri ortak bir eksende olacak şekilde ana yatak deliklerini açtık.
Cıvata yollarını ve ayrık yüzü, kapak temiz bir şekilde oturacak şekilde düz bir şekilde frezeleyin.
Montaj desenini ve yağ kanallarını delin.
Yapıyı bağlayan ağları ve nervür yüzeylerini makineyle işleyin. birlikte.
Tüm bu adımlar boyunca parçayı tek bir tutarlı veri üzerinde tutmak, hizalamayı koruyan şeydir. Veriyi kısmen kaydırırsak tüm parçayı taşıyacak küçük bir hata ortaya çıkar.
Doğru Makineyi Seçmek
Yatak daha büyük bir iş parçasıdır ve kasanın tüm uzunluğu boyunca delikleri doğru tutacak kadar hareket ve sertliğe sahip bir makineye ihtiyaç duyar. Bunun gibi orta boy bir muhafaza için Handemo VMC1160 güçlü bir seçimdir. Bu bize dökümü gerçekleştirmek için hareket mesafesi, istikrarlı işleme kesimleri yapmak için sağlamlık ve parti genelinde delik hizalamasını korumak için tekrarlanabilirlik sağlar.
Bir atölye daha yüksek hacimde muhafazalar çalıştırdığında işi genellikle yatay işleme merkezine taşır. Yatay bir makine, talaşlar doğal olarak düşerken iş milinin parçanın yan tarafına ulaşmasını sağlar ve bir palet sistemi, makine kesmeye devam ederken operatörün bir sonraki dökümü yüklemesine olanak tanır. Verimlilik kazanımları buradan geliyor. Ancak daha düşük hacimli bir iş için veya müşterinin esneklik istediği bir iş için dördüncü eksene sahip dikey bir işleme merkezi daha pratik bir seçimdir.
Takımlar ve İşleme Geçişleri
Önce ana delikleri ve ayrık yüzü kaba işliyoruz, parçanın boyutuna yakın olması için malzemenin çoğunu kaldırıyoruz. Daha sonra ancak yapı yerleştikten sonra bitirme geçişini yapıyoruz. Dökümler nadiren tamamen gerilimsizdir; Tek vuruşta onları son boyutuna iterseniz, kelepçeler serbest bırakıldığında yüzey kayabilir. Küçük bir pay bırakarak ve hafif bir son işlem pasosu alarak geometriyi sabit tutuyoruz.
Rulman delikleri için bir delik işleme barası kullanıyoruz ve her partinin sonunda takımı aşınma açısından kontrol ediyoruz. Aşınmış bir kenar, konik veya kötü bir yüzey olarak ve kabul edilemez bir muhafaza üzerinde görünecektir. Cıvata modeli için, delik boyutuna ve malzemeye bağlı olarak sert bir kılavuz veya diş frezesi kullanırız.
Malzeme ve Kesmeyle İlgili Hususlar
Şanzıman muhafazalarının çoğu, işlenmesi kolay ancak takım keskin değilse aşındıracak kadar yumuşak olan alüminyum alaşımdan dökülür. Keskin bir kesici uç, sabit bir ilerleme ve sürtünmeyen ve yeniden kesmeyen bir talaş kullanıyoruz.Dökme demir yataklarda malzeme daha aşındırıcı olduğundan, kenarı korumak için kaplamalı kesici ucu ve biraz daha yavaş kesme hızını tercih ediyoruz.
Soğutma sıvısı da önemlidir. İnce duvar kesitli büyük bir muhafazada kesilen kısmı serin tutmak, sağlam bir bloktan daha önemlidir. Takımın ucunu sabit bir sıcaklıkta tutmak için yeterli soğutma sıvısı kullanırız, bu da uzun vadede kaplamayı ve delik boyutunu korur.
Muhafazayı Sabitleme
Bir muhafazayı nasıl tuttuğumuz, neredeyse onu nasıl kestiğimiz kadar önemlidir. Büyük bir döküm kutusunu tek bir noktaya çok sert sıkıştırırsanız deforme olması kolaydır, bu nedenle belirlediğimiz veriye konumlanan ve eşit şekilde kelepçelenen bir fikstür kullanırız. Bu sayede parça kesim altında bükülmez.
Bu yuva için kullandığımız fikstür ana deliğin üzerinde bulunur ve ayrık çizgiyi destekler, böylece kenetleme kuvveti ince bir duvar yerine kasanın gövdesine gider. Sıkıştırma basıncını eşit tutuyoruz ve her partinin başında fikstürü yeniden torklıyoruz çünkü bir fikstür zamanla oturabilir.
Genel Sorunlar ve Bunlardan Nasıl Kaçınırız?
Yataklar oldukça öngörülebilir şekillerde arızalanır ve bunların çoğu zayıf bir kuruluma veya zayıf bir veriye geri döner. En sık gördüğümüz sorunlar:
Genellikle aşınmış bir delik işleme barasından veya yeterince sert olmayan bir kurulumdan kaynaklanan delik ovalliği veya konikliği.
Genellikle parça yerleşmeden veya veri kaymadan önce yüzün işlenmesi nedeniyle sızıntı yapan bir bölünmüş yüz.
Genellikle gevşek bir fikstürden veya zayıf bir bağlantıdan dolayı konumu dışına çıkan cıvata delikleri referans.
Genellikle çok hafif kurulumdan veya aralık dışındaki iş mili hızından kaynaklanan gevezelik nedeniyle deliklerde kötü yüzey kalitesi.
Bunların her biri aynı temel unsurlarla çözülür: sağlam bir fikstür, temiz bir veri ve istikrarlı bir süreç. Bunları tuttuğumuzda öngörülebilir sorunlar ortaya çıkmaz.
Hat Üzerinde Kalite Kontrolleri
Bir yatak makineden ayrılmadan önce, bir iletim bileşeni için önemli olan bir dizi kontrol gerçekleştiririz:
Kasanın her iki ucundaki bir delik mastarı ile ölçülen delik hizalaması ve ovalliği.
Bölünmüş yüzün düzlüğü, düz bir kenarla kontrol edilir. veya bir yüzey plakası.
Cıvata düzeninin konumu ve boyutu.
Delik duvarları ve sızdırmazlık yüzeyindeki yüzey kalitesi.
Yağ galerisinde rulmanlara ulaşabilecek çapak veya talaş kalmaması.
Bunlar, bir grup dökümü bir grup kullanılabilir yuvaya dönüştüren kontrollerdir.Egzotik değiller; bunlar yalnızca parçanın çalışması gerektiğinde sorumlu bir atölyenin yürüttüğü kontrollerdir.
Sonuç
Süreç bir kez devreye girdiğinde, muhafaza müşterinin belirlediği geometriyi korur ve kaplama, çalışmadaki ilk parçadan sonuncuya kadar tutarlı olur. Delik hizalaması doğru kalır, ayrık yüz yuvaları temiz bir şekilde yerleşir ve cıvata düzeni her seferinde aynı hizada olur.
Dişli kutusu muhafazası çalışması, doğru makinenin ve disiplinli kurulumun neden hızdan daha önemli olduğunu gösteren iyi bir örnektir. Sağlam bir makine, temiz bir veri noktası ve istikrarlı bir süreç, bir atölyenin hizmete dayanıklı otomotiv bileşenleri sunabilmesini sağlar.
Kendi Parçalarınızı Düşünmek
Muhafazaları, muhafazaları, manifoldları veya diğer alüminyum veya dökme demir kutuları işliyorsanız aynı prensipler geçerlidir. Parçayı tanımlayan unsurla başlayın, her işlemde onu veri olarak tutun ve ancak yapı yerleştikten sonra sonlandırma geçişini yapın. Makinenin iş parçası için yeterli hareket ve sağlamlığa ihtiyacı vardır ve süreç tutarlı bir plana ihtiyaç duyar.
Bu tür bir iş için bir işleme merkezi seçiyorsanız tabla boyutu, hareket ve iş mili gücüyle ilgili kararlar yalnızca teknik özellikler tablosundan değil, gerçekçi olarak yaptığınız en büyük parçadan alınmalıdır. İnşaatçıyla yapılan bir konuşmanın yardımcı olduğu yer burasıdır. Parçalarınız hakkında konuşmaktan ve gerçekte yaptığınız işe uygun bir makine önermekten mutluluk duyarız.
Bir dişli kutusu muhafazası veya uyguladığınız benzer bir döküm hakkında konuşmak isterseniz ekibimiz size yardımcı olmaktan mutluluk duyacaktır. İşlediğiniz parçaları bize bildirin, biz de doğru makine seçenekleriyle size geri dönelim.