Örnek Olay: Eksantrik Milin Tornalanması
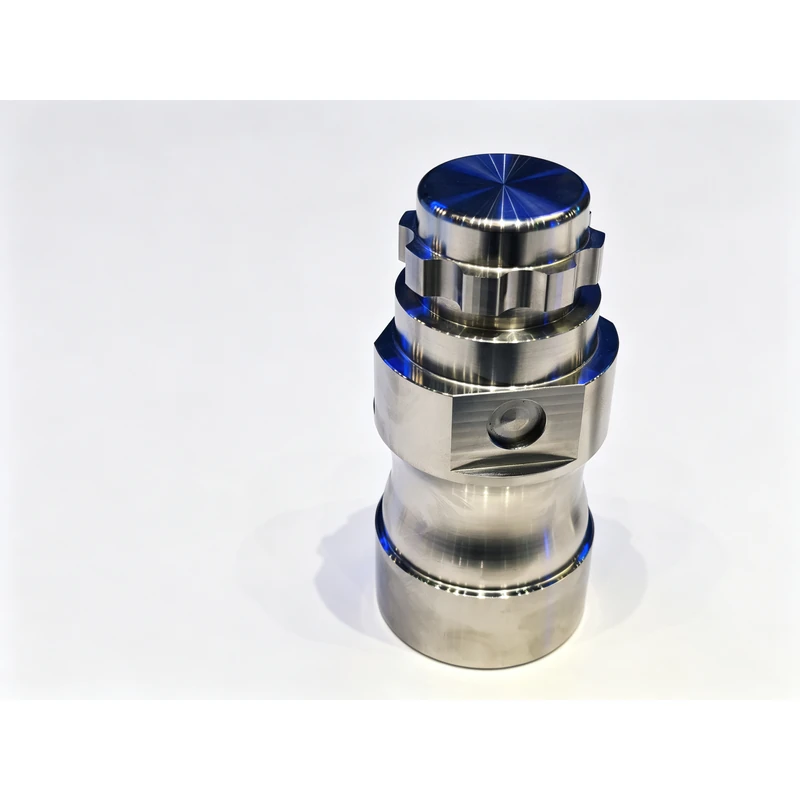
Soruşturma üç fotoğrafla geldi ve çizim yoktu. Bitmiş şaftın bir tezgah üzerinde iki çekimi ve aynı şafttan bir tanesi onu yapan makineye geri monte edilmiş, komparatör göstergesi ofset muylu üzerinde duruyor ve iğne müşterinin hoşlanmadığı bir yere park edilmiş durumda. Altındaki mesaj kısaydı: İlk elli kısım iyiydi, sonra değildi. Bu çok spesifik bir şikayettir ve neredeyse hiçbir zaman makinenin parçayı üretemeyeceği anlamına gelmez. Bu genellikle sürecin parçayı bir kez oluşturabileceği ve ardından süreçteki bir şeyin hareket edeceği anlamına gelir.
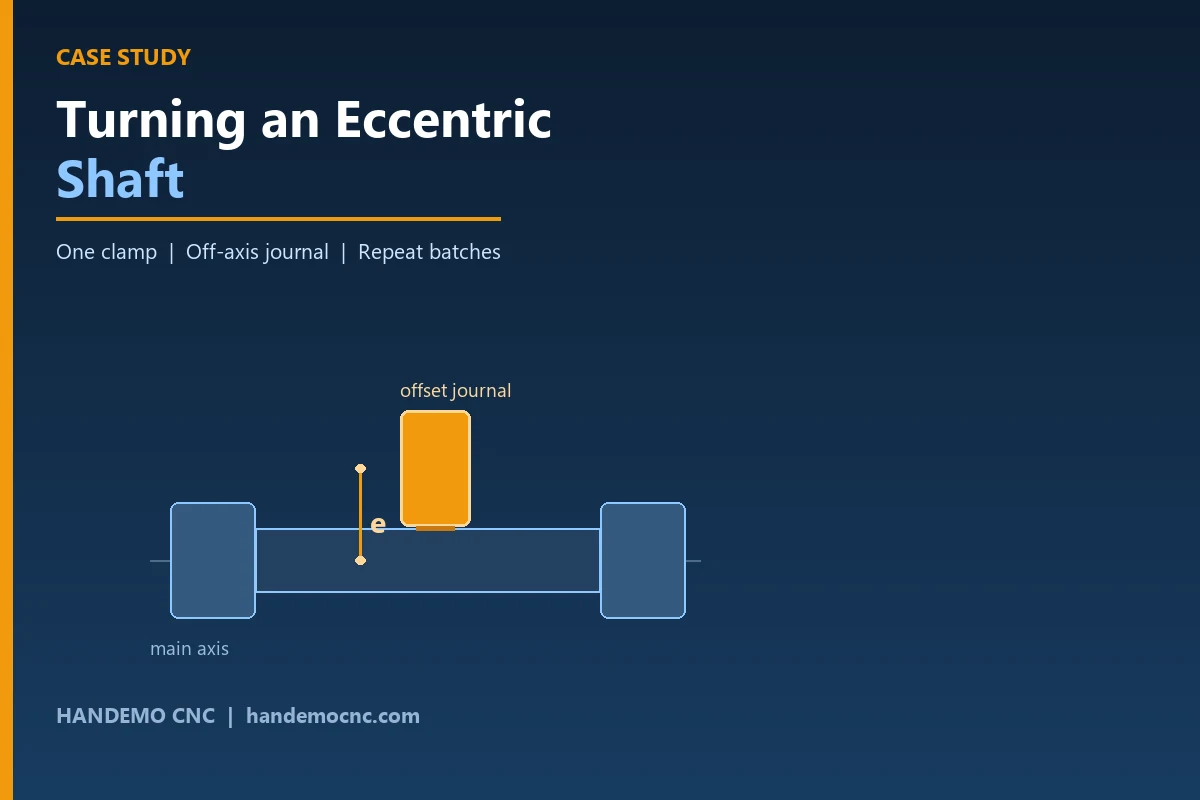
Eksantrik mil, bir muylunun milin geri kalanının merkez hattından (bir ofset krank pimi, bir kam, sıra dışı bir yatak yuvası) kasıtlı olarak kesildiği döndürülmüş bir parçadır. Parçanın çalışıp çalışmadığını belirleyen tek özellik olan tek özellik dışında parçayla ilgili her şey normal tornalamadır. Bir otomotiv parçaları tedarikçisi olan müşteri, eksantrik fikstürlü standart eğimli yataklı torna tezgahında başarılı bir şekilde çalıştırıyordu. Yapamadıkları şey ise bunu tüm parti boyunca başarıyla çalıştırmaktı.
Parçanın Yapması Gerekenler
Şaft, yükü her iki ucunda ana muylularında taşır ve ortadaki ofset muylusu boyunca tahrik eder veya sürülür. İşlevsel olarak ofset günlüğünün ana eksen etrafında doğru yere oturması ve partideki her parçada aynı yere oturması gerekir. Bu iki gereksinim tek bir gereksinim gibi görünüyor. Değiller ve projenin tamamı aralarındaki farktan kaynaklanıyor.
- Ofset muylusu ana muylağa göre doğru açısal ve radyal konumda kesilmelidir
- Şaftın yataklarına uyması için ana muyluların birbiriyle eş eksenli kalması gerekir
- Eksantriklik, partinin ilk kısmından sonuncusuna kadar aynı olmalıdır
- Ana gövde ile ofset muylusu arasındaki geçiş, radyusun servis yüklerine dayanabilmesi için yeterince temiz olmalıdır
Çizim üzerine yazılmış kısa bir listedir. Tam vardiya çalışan bir makinede, müşterinin mutlu olup olmadığına karar veren ilk satırdır. Ofset bir partide farklılık gösterirse parçalar yine de çizim içinde ayrı ayrı ölçülür; bunlar birbirleriyle değiştirilemez ve montaj hattı bunu denetim departmanından önce öğrenir.
Eksantrik Fikstür Neden Kayıyordu
Mağaza köklü bir rota kullanıyordu ve rotanın yanlış olmadığını açıkça söylemekte fayda var. Çalışıyor ve birçok mağaza bunu kullanıyor. Bir blok veya fikstür, şaftı eksantriklik nedeniyle iş mili merkezinden uzakta tutar ve şaft ofset ekseni etrafında dönerken ofset muylu bu ayarda döndürülür.İlk parça makineden çıkarıldığında doğru görünüyor.
Bir partide üç şey mağazanın aleyhine işler.
İlki fikstürün kendisidir. Eksantrik bir bloğun her yüklendiğinde ofseti yeniden üretmesi gerekir ve tüm gün cıvatalanan ve cıvataları sökülen bir fikstürde bu gerçekleşmez. Ofset elle ayarlanan bir konumdur ve elle ayarlanan konumun etrafında bir dağılım vardır. İlk başta küçük, daha sonra daha geniş ve bitmiş kısımda görünmez.
İkincisi, işlemler arasındaki veri değişimidir. Ana günlükler bir ayarda kesilir, ofset günlüğü başka bir ayarda kesilir ve ikisi arasındaki ilişki yalnızca fikstürde mevcuttur. Fikstür doğruysa parça doğrudur. Fikstür biraz hareket etmişse parça hatalıdır ve makinede parça bitmeden onu yakalayacak bir ölçüm yoktur.
Üçüncüsü, vardiya boyunca termal harekettir. Müşteri bunu zaten kendisi gündeme getirmişti; fener mili, taret ve tahrikli takım üzerinde iyi bir soğutma istiyordu. Gün geçtikçe parçaların sürüklendiğini fark etmişlerdi; bu, bir fikstür ve iş milinin farklı hızlarda ısınması ve her ikisinin de bir pozisyon tutmasına güvenilmesi durumunda bir atölyenin gördüğü şeyin aynısıdır.
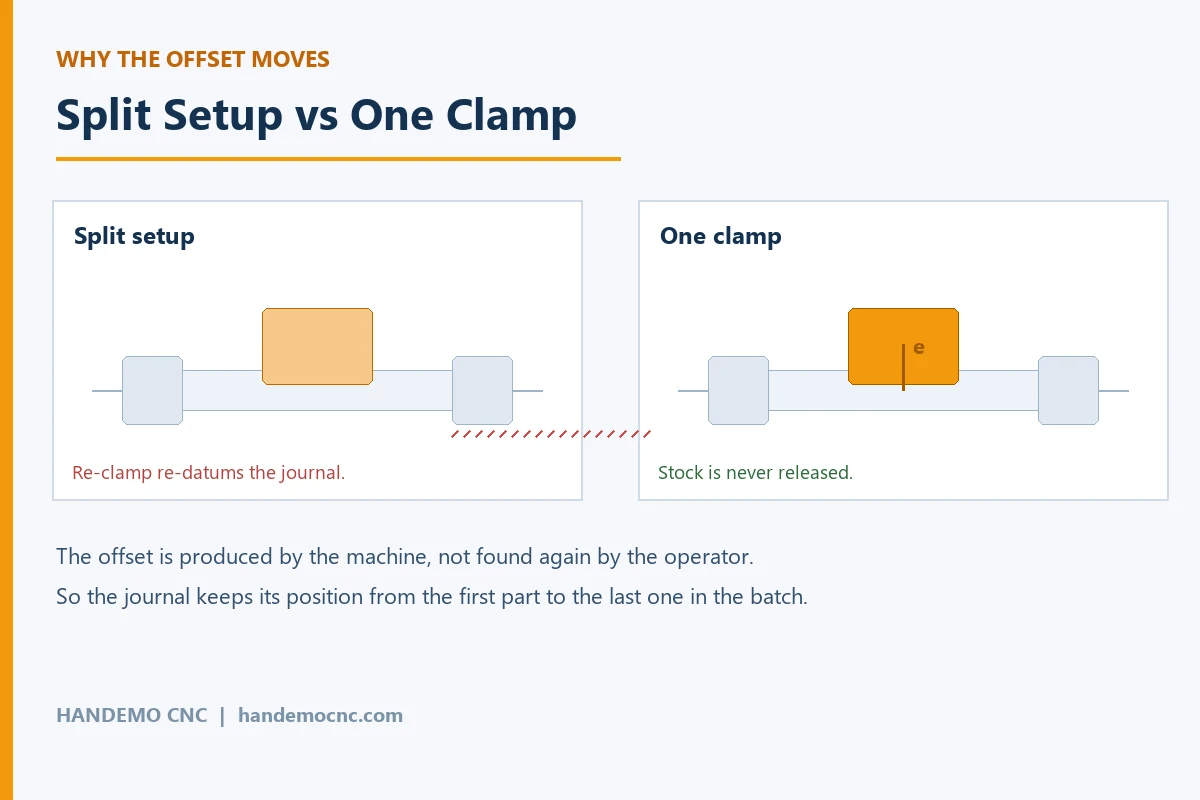
Bu konumdaki bir mağazadan gelen şikayet neredeyse her zaman aynı cümledir: "İlk olanlar iyiydi". Bu cümle dikkatle okunmaya değer. Makinenin kapasitesiyle ilgili bir şikayet değil. Bir şeyin hareket halindeyken hiçbir geri bildirim olmadan yüzlerce kez elle aynı yere yerleştirilmesine dayanan bir süreçten şikayetçiyiz.
Ne Yaptık
Şaftın eksantrik fikstürlü düz torna tezgahı yerine Y eksenli tornalama ve frezeleme platformuna alınmasını teklif ettik ve bu tek karar projeyi taşıdı.
Y ekseni ve kontrollü C ekseni olan bir makinede ofsetin bir fikstür tarafından oluşturulması gerekmez. Ana muylular normal şekilde ana eksen üzerinde döndürülür. Ofset muylu daha sonra iş mili indekslenmiş olarak üretilir ve takım, program kontrolü altında merkez hattından uzaklaşır, böylece eksantriklik, kelepçe cıvatasının altındaki bir konum yerine programdaki bir sayıdır. Bu tek değişiklik, fikstürü sapmanın geldiği doğruluk zincirinden çıkarır.
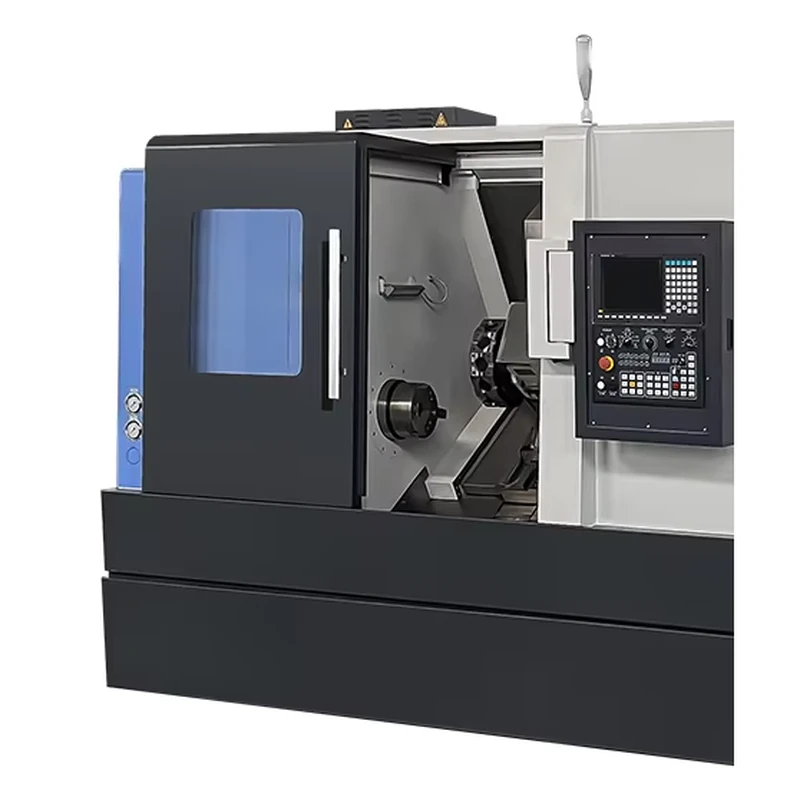
Önerdiğimiz model, freze-torna serimizdeki Y ekseni tornalama ve frezeleme kombinasyonu olan TCK2100LY CNC freze-torna makinesi idi.Eğimli yataklı tornalama yapısı üzerinde canlı bir takım tareti ve bir Y ekseni taşır; bu parça ailesinin istediği de budur: muylular için tornalama, eksantrik muylu için eksen dışı hareket ve daireler için tahrikli takımlama ve genellikle ona eşlik eden küçük çapraz özellikler. Parça, ana tornalama ile ofset arasında aynadan ayrılmadan tamamlanır, böylece fikstürün bozulmasına neden olacak yeniden referanslama adımı olmaz.
Sıra şu şekilde işliyor. Çubuk dönük ve ortalıdır ve ilk ana muylu, punta desteği yerinde olacak şekilde döndürülür. İkinci ana muylu hala ana eksende döndürülür. Şaft hala tutulmuş haldeyken, iş mili indeksleri ve Y ekseni takımı ofset konumuna getirir ve eksantrik muylu bu ofset merkezi etrafında döndürülür. Çizimin gerektirdiği tüm daireler, kama yuvaları veya çapraz delikler, canlı takımla aynı bağlamada kesilir. Ancak bundan sonra parça makineden ayrılır.
Makineler ve Nedeni
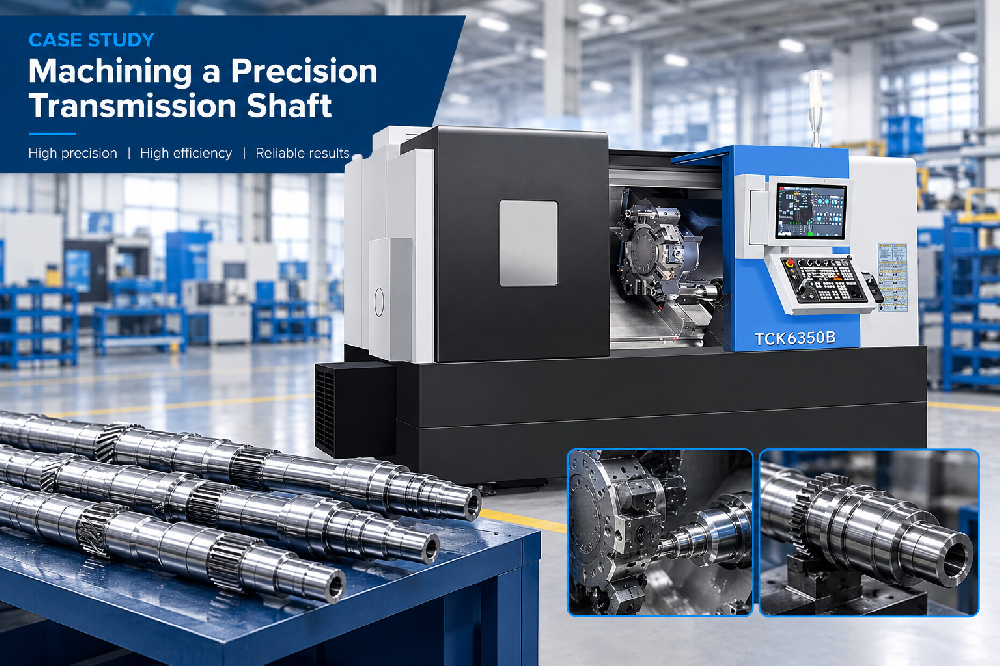
TCK2100LY bu şafta uyar çünkü ofset makine tarafından üretilir. Şaftın daha uzun veya partinin daha küçük olduğu ve atölyenin bir fikstür kabul etmekten memnun olduğu durumlarda, alt fener mili olan bir TCK6050 eğimli yataklı torna yine de bu parça ailesini tornalayacaktır ve daha düşük maliyetli bir tekliftir. Ofset muylusunun bir omuza yakın olduğu ve parçanın arka uçta da ikinci bir işleme ihtiyaç duyduğu durumlarda, TCK6050SY çift iş milli freze-torna makinesi aynı fikri bir adım daha ileri götürür ve her iki ucu tek bir makinede tamamlar. Ağır veya uzun şaftlar için TCK6350B üzerinde çalışacağımız şafttır çünkü yapı, makinenin büyük bir ofset muyludaki kesintili kesimlere dayanması gereken kısmıdır.
Bunun gibi bir parça için tavsiye etmeyeceğimiz şey düz torna artı ayrı bir dikey işleme merkezidir. Bölünmüş rota prensipte yanlış değildir, ancak eksantrik bir şaft üzerinde bu, ofsetin ve ana muyluların iki makinede iki sıfır noktasından yapıldığı ve aralarındaki ilişkinin bir işleme probleminden ziyade bir fikstür problemi olduğu anlamına gelir. Bunu daha iyi bir fikstürle düzeltmek mümkündür. İşlemden çıkarmak daha kolaydır.Bir atölyenin halihazırda bir dikey işleme merkezi olduğu ve onu kullanmak istediği durumlarda dürüst cevap, VMC'nin frezeleme özellikleri için doğru makine ve eksantrikliği oluşturmak için yanlış yer olduğudur. Parçanın nasıl yapıldığı hakkında daha fazla bilgiyi eksantrik şaft işleme çözümleri makalemizde
okuyun.Stabil Kalmak İçin Neleri Uygulıyoruz
Makine seçiminin ötesinde iki şey işin tekrarlanmasını sağladı ve her ikisi de teknolojiden ziyade temizlikle ilgiliydi.
Birincisi, biz teklif vermeden önce müşterinin yükselttiği soğutmadır. Bir eksantrik muylu, takımın dönüşün bir kısmı için dönüş merkezinden uzakta çalışmasıyla kesilir ve kesici uç üzerindeki yük her dönüşte değişir. Bu değişiklik, takıma ve parçaya eşit olmayan bir şekilde ısı verir ve sabah sekizde kesen takım, öğleden sonra saat ikide aynı ebatta kesmez. Taret ve tahrikli takım aracılığıyla yüksek basınçlı kesme sıvısı belirledik, böylece kesim vardiya boyunca soğuk kalır ve takım büyümez. Bu kısım küçük bir detay değil; Müşterinin kendi ifadesine göre bu, sapmanın büyük bir kısmıydı.
İkincisi şaftın nasıl tutulduğudur. Ana muyluları, ham çubuk yüzeyine kavramak yerine, şaft çapına göre işlenmiş yumuşak çenelerde çalıştırıyoruz ve kavramayı sağlam tutuyoruz, ancak buna rağmen şaft yuvarlaktan sıkılmıyor. Sabit bir dayanak, uzun bir şaftın ortasını destekler. Punta ilk geçişten itibaren kullanılır, böylece şaft asla serbest uç desteksiz olarak çalışmaz ve ofset muylu bitene kadar takılı kalır.
İşi Tekrarlamadan Kontrol Etme
Denetim planının yararlı kısmı, bunun makineden sonra değil makinede gerçekleşmesidir. Her iki uç ve ofset parça serbest bırakılmadan kesildiği için müşterinin önemsediği ilişki sonradan ölçülüp düzeltilmek yerine kurulum tarafından üretilir. Bitmiş şaftı, söküldükten sonra bir mastar üzerinde kanıtlarız ve aile için bir ilk ürün kaydını tutarız, böylece tekrarlanan bir parti, yeni bir varsayım yerine bilinen bir sonuca göre çalışır.
Müşterinin kendi sözleriyle anlattığı sorunu, ilk elli parçanın iyi olmasıydı. Gerçekte olan şey, sürecin yalnızca her şey tam olarak belirlendiği gibi kaldığı sürece geçerli olan bir konuma sahip olmasıydı.Ofsetin bir fikstürden bir programa taşınması bu konumu ortadan kaldırdı ve partinin sürüklenmesi durduruldu.
SSS
Eksantrik mil, eksantrik fikstür olmadan döndürülebilir mi?
Evet, Y ekseni ve kontrollü C ekseni olan bir makinede. Ana muylular ana eksen üzerinde döndürülür ve ofset muylusu program kontrolü altında merkez hattının dışında üretilir, böylece eksantriklik aynaya cıvatalanmış bir bloktan ziyade makineden gelir. Demirbaş güzergahı hala çalışıyor ve kullanılıyor; sadece eksantrikliği programlanmış bir pozisyon yerine bir kurulum pozisyonu haline getiriyor.
Parçalar neden parti boyunca sürüklendi?
Çünkü ofset, parça her yüklendiğinde bir fikstür üzerinde elle ayarlanıyordu ve ofset ile ana muylular arasındaki ilişki yalnızca o fikstürde mevcuttu. Fikstürdeki küçük hareketler, operasyonlar arasındaki veri değişiklikleri ve vardiya boyunca termal büyümenin hepsi bir araya geliyor ve montaj hattı onları bulana kadar bunların hiçbiri bitmiş parça üzerinde görünmüyor.
Bu parça için freze-torna makinesine ihtiyacım var mı?
Her zaman değil. Şaft kısa ve parti küçükse, alt iş mili ve iyi yapılmış bir eksantrik fikstürü olan bir torna işi yapacaktır. Ofsetin uzun bir parti boyunca dayanması gerektiğinde veya aynı çizimde aynı zamanda ikinci bir makine anlamına gelecek düzlükler, kama yuvaları veya çapraz delikler de bulunduğunda, freze-torna rotası maliyetine değer hale gelir.
Şaftın deforme olmaması için nasıl tutuyorsunuz?
Şaft çapına göre işlenmiş yumuşak çeneler, kesimin izin verdiği ölçüde hafif tutulan kavrama basıncı, uzun şaftlar üzerinde sabit bir dinlenme ve puntanın ilk geçişte devreye girmesi. İnce kesitli bir şaftta kelepçenin parçayı bozma olasılığı kesme kuvvetinden daha fazladır.
Bu rotanın ödeme hacmi ne kadar?
Rota, fikstür rotasının konum kaybettiği ilk partiden itibaren ödeme yapar çünkü yeniden işlenmesi veya hurdaya çıkarılması gereken bir parçanın maliyeti genellikle makineler arasındaki farktan daha yüksektir. Prosesi ve fikstürü kanıtlamak için tek tek deneme parçaları çalıştırıyoruz, ardından aynı program üzerinde partileri tekrarlıyoruz. Çizimi, malzemeyi ve yıllık hacmi gönderin, makineyi ve sırayı önerelim.
Şaft İşiniz için Teklif Alın
Bize parça hakkında bilgi verin (malzeme, toplam uzunluk, ofsetin nerede olduğu ve eksenden ne kadar uzakta olduğu ve parti boyutu) ve Handemo makineyi ve süreci tavsiye edecek ve bunun tekrarlanmasını sağlayan takımlama ve iş parçası bağlama konusunda fiyat teklifi verecektir. İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Teknik resim yükleme sayfamız aracılığıyla bir çizim gönderebilirsiniz; biz de bir işleme planı ve parçanıza ilişkin bir fiyat teklifiyle geri döneriz. İlgili okumalar: Örnek Olay: Şanzımanın İşlenmesi ve CNC Torna vs. Freze Tornası: Nasıl Seçilir.