Merkezi Soğutmalı Takım Tutucuyu Tek Kurulumda Tornalama
Soruşturma bir çizim olarak değil, bir fotoğraf olarak geldi. Bir tezgah üzerinde iki takım tutucu; soldakinin düz bir açık deliği var ve sağdakinin de kesme ucunun yakınında duran bir deliği var. Altında bir satır: İkincisi ihtiyacımız olan şey ve ona şu an olduğundan daha hızlı ihtiyacımız var. Bu fotoğraf tüm projeyi belirledi. Çünkü iki parça arasındaki fark delik değildi, önemli olan parçanın bunu yapmak için kaç kez ayarlanması gerektiğiydi.
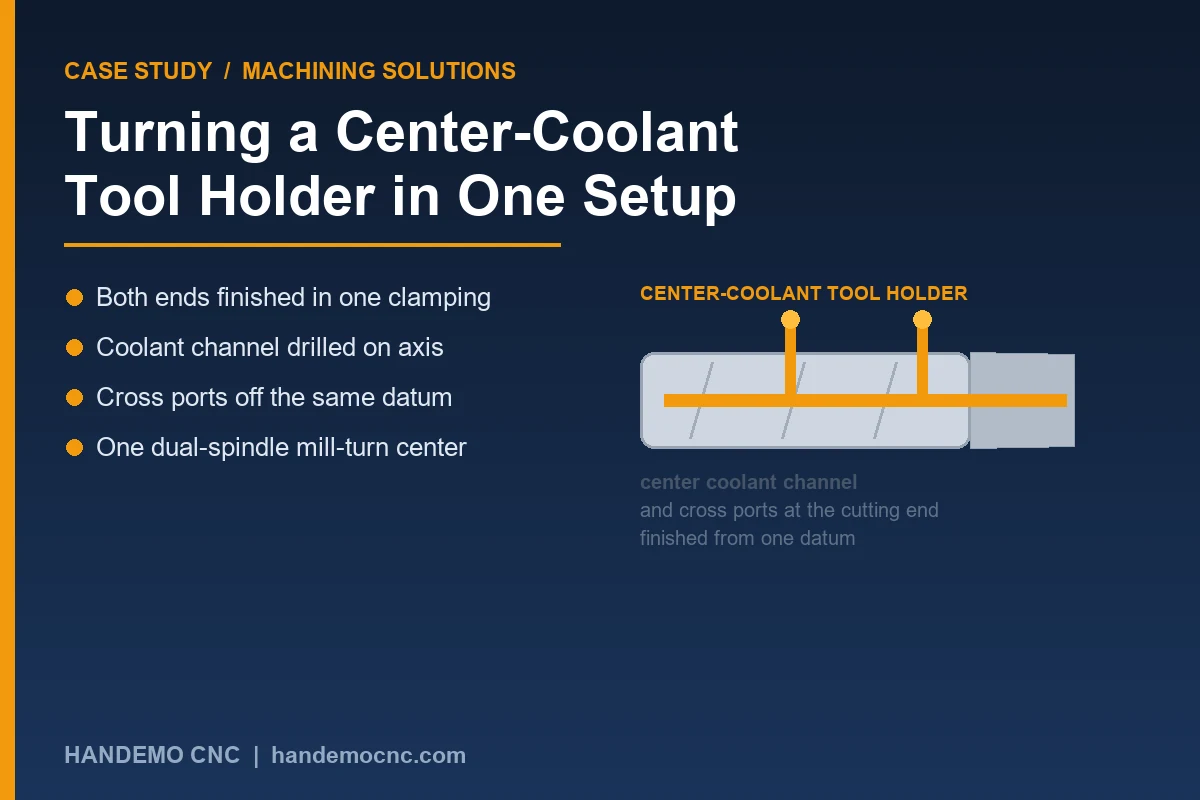
Merkezden soğutmalı takım tutucu, ekseni boyunca uzanan derin bir kanala ve kesme ucunun yakınında açılan bir dizi çapraz bağlantı noktasına sahip ince bir çelik gövdedir. Geleneksel bir rotada, iki makinede iki işlemle gerçekleştirilir: Tornalardan biri sapa bakar ve sapı döndürür, parça çapraz portlar için bir frezeye veya ikinci bir tornaya gider, ardından burun için geri döner. Bu yolculukların her biri parçayı yeni bir referans noktasında yeniden oluşturur ve uzun ince bir gövdede ikinci ve üçüncü bağlama olayları geometriye herhangi bir kesme kuvvetinden daha fazla zarar verir. Müşteri makineleriyle savaşmıyordu. Parçanın kaç kez hareket ettiği konusunda kavga ediyorlardı.
Parçanın Yapması Gerekenler
Tutucunun bir ucunda bir kesici uç bulunur ve diğer ucunda bir tarete veya iş miline kelepçelenir. Soğutma sıvısının sapa değil kesme kenarına ulaşması gerekir, bu nedenle iç kanal gövdenin tüm uzunluğu boyunca uzanır ve çapraz portlar sapa veya o sırada aynanın takıldığı yüzeye değil, buruna göre doğru yere inmelidir.
Bu tek cümle işin tamamıdır. İşlevsel gereklilik, bir uçta veya diğer tarafta bir özellik değildir; iki uç arasındaki ilişkidir. Bu da tam olarak ikinci bir kurulumun ortadan kaldıracağı gereksinimdir.
- Gövde boyunca sürekli ve net olan eksenel kanal
- Çapraz bağlantı noktaları, sapla aynı eksende, kesme ucuna göre konumlandırılmıştır
- Eksenin doğru şekilde oturması için burun eksene dik konumdadır
- Şap çapı burunla eşmerkezlidir, böylece tutucu bir tarete yüklendiğinde tekrarlanır
Bir çizimin üzerine yazılan bu çizgilerin hiçbiri zor görünmüyor. İnce çelik bir gövde üzerinde iki makine ve üç kelepçeyle tutulan bu hatlar geri gelen hatlardır.
İki Kurulumlu Rota Neden Başarısız Oluyor?
Bu işin iyi bir torna tezgahında ve iyi bir freze tezgahında çalışan bir versiyonu var ve pek çok mağaza bunu çalıştırıyor. Vücut kısa ve sert olduğunda en iyi şekilde çalışır. Tutucu, çapına göre uzadıkça arıza modeli her seferinde aynı sırada ortaya çıkar.
Önce sap döndürülür ve temiz çıkar.Parça daha sonra sap çapından itibaren yerleştirildiği çapraz portlar için bir fikstüre taşınır. Bu konum teoride iyidir, ancak ince gövde üzerindeki kelepçe baskısı onu hafifçe büker ve bağlantı noktaları, hemen ardından geri yaylanacak bir parçaya delinir. Daha sonra burun, yeniden oluşturulan bir referans noktasından karşı karşıya gelir ve burun ile portlar arasındaki ilişki sürüklenir. Pek bir şey çıkmadı. Soğutma sıvısı kesici uca temiz bir şekilde çarpmayacak kadar dışarıdadır ve kanal zaten delinmiş olduğundan operatör bunu düzeltmek için parçayı yeniden kesemez.
Bu konumdaki bir mağazadan gelen şikayet neredeyse hiçbir zaman "makinelerimiz doğru değil" değildir. “İkinci operasyon üzerimize devam ediyor”. Bunlar farklı sorunlardır ve farklı çözümlere ihtiyaç duyarlar.
İnce Kesitte Malzeme Davranışı
Takım tutucuları neredeyse her zaman alaşımlı çelikten veya tamamen sertleşen bir kaliteden, bazen de kesme kenarında yüksek sıcaklıklara maruz kalan tutucular için sıcak iş çeliğinden yapılır. Bunlar çok fazla artık gerilime sahip ve gövdenin ortasında ince bir kesite sahip malzemelerdir. Malzemenin dışarıdan çıkarılması bu gerilimi ortadan kaldırır ve parça hareket eder. Parçayı bir kez çalıştırdığınızda hareket mutlak anlamda küçüktür ve yönü tamamen tahmin edilebilir; ancak yalnızca her iki uç da aynı bağlamada kesiliyorsa. Operasyonlar bölündüğünde stresin ortadan kalkması, hiç kimsenin ölçemeyeceği ve telafi edemeyeceği kurulumlar arasında gerçekleşir.
Ne Yaptık
Terciye torna artı freze rotası yerine çift iş milli freze-torna merkezi teklifinde bulunduk ve bu karar projenin çoğunu taşıdı. Gövdenin tek bir makinede tamamen kesilmesi, kaymaya neden olan iki yeniden kenetleme olayını ortadan kaldırır ve çapraz bağlantı noktaları için parçayı büken fikstürü ortadan kaldırır.
Sıra şu şekilde işliyor. Boş kısım, biraz uzun kesilmiş çubuk stoğudur. Op one, sapı döndürür, uca bakar ve ortalar ve bu uçtan eksenel soğutma sıvısı kanalını derin, ancak parça hala kısa ve sert iken düz bir eksende deler. Parça daha ileri gitmeden önce çapraz portlar delinir ve iç kanalla kesişimleri kontrol edilir, çünkü burun bittiğinde ikinci bir şans yoktur. Daha sonra parça ana fener milinden alt fener miline aktarılır ve arka uç makineden hiç ayrılmadan döndürülür ve yüz yüze getirilir.Burun yüzü, çapraz portlar ve soğutma kanalının tamamı tek bir referans noktasından kesilir ve parçada tam olarak tek bir kenetleme görülür.
Makine ve Nedeni
İş, TCK6050SY çift iş milli CNC freze-turnu makinesinde yürütülüyor. Buna iki neden karar veriyor. İlk olarak, alt iş mili bize ikinci bir fikstür olmadan ikinci ucu verir ki bu da projenin tüm amacıdır. İkincisi, Y ekseni ve tahrikli takımlama, çapraz bağlantı noktalarının bir frezeye gitmek yerine aynı makinede kesilmesine olanak tanır; bağlantı noktası konumu yeni bir veri yerine hala makinede bulunan bir veriden kesildiği için çevrim süresinden daha önemli olan ince bir gövde üzerinde.
Daha uzun tutucular için veya müşterinin çapraz portları ve düz parçaları daha fazla eksen özgürlüğüyle kesmesini istediği durumlarda, 3100SY freze-torna makinesi aynı rotayı daha geniş bir çalışma alanıyla kapsar. Yıllık hacmin daha düşük olduğu ve tutucunun iki operasyonda sabit kalacak kadar kısa olduğu durumlarda, alt fener mili olan bir TCK6050 eğimli yataklı torna yine de mantıklı bir teklif olabilir. Bu parça ailesinde yapmadığımız şey, her iki makine de ne kadar iyi olursa olsun, düz bir torna artı ayrı bir freze önermek.
Stabil Kalmak İçin Neleri Uygulıyoruz
Makinenin ötesinde iki şey işin tekrarlanmasını sağladı.
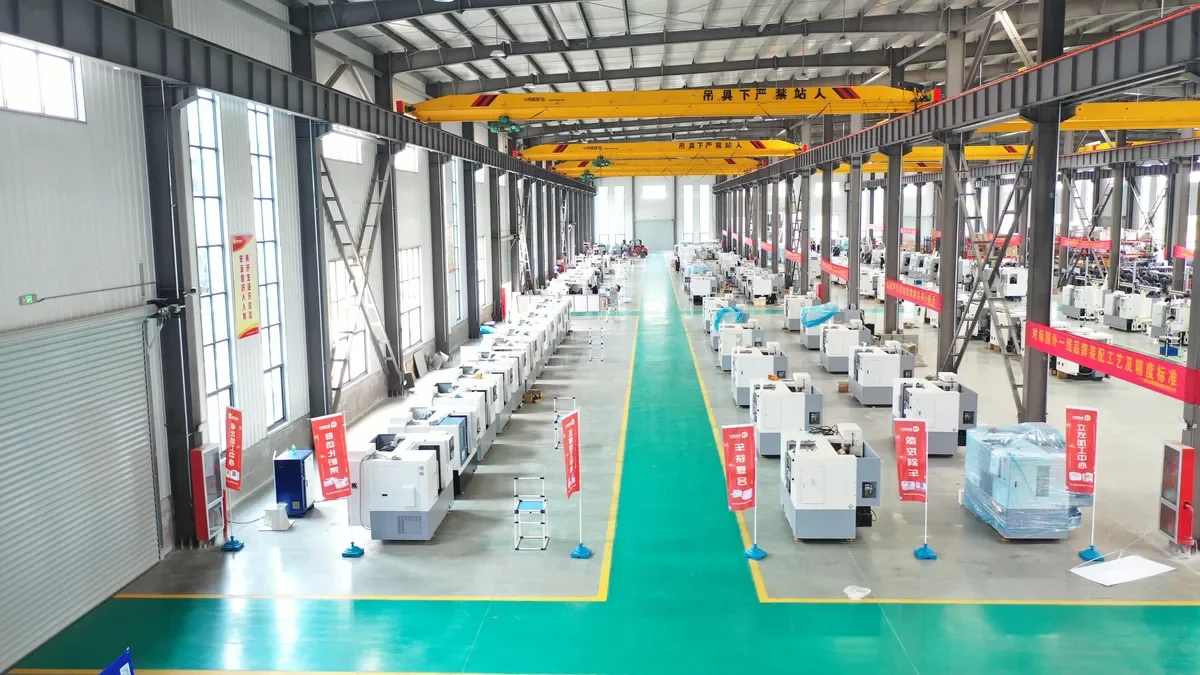
Birincisi parçanın nasıl tutulduğudur. İnce bir tutucuyu hiçbir şey hareket etmeyecek şekilde sıkıca kavramak cazip gelir. Bu yanlış bir içgüdüdür. Sapı bir penset içinde veya bitmiş çapa göre işlenmiş yumuşak çeneler üzerinde çalıştırıyoruz, böylece sıkma basıncı üç noktada yoğunlaşmak yerine çevrenin çevresine dağıtılıyor ve tutuşu kesimin izin verdiği ölçüde hafif tutuyoruz. Uzun versiyonlarda sabit bir dinlenme vücudun ortasını destekler. Daha az sert sesleri kavramak bir risk gibi; ince bir gövdede ise durum tam tersidir, çünkü parçaya üç loblu şekli veren alet değil kelepçedir.
İkincisi dinlenmedir. Vücudu pürüzlendiriyoruz, soğumasını ve yerleşmesini sağlıyoruz, ardından bitirme geçişlerini yapıyoruz. Uzun tutucuda çökelme anında gerçekleşmez ve makinede görülmez. Sıraya kasıtlı bir duraklama eklemek, bir miktar çevrim süresine mal olur ve makinede doğru ölçüm yapan ve gece boyunca hareket eden parça sınıfını ortadan kaldırır.
İşi Tekrarlamadan Kontrol Etme
Parça tamamlanmadan önce içinden hava veya sıvı geçtiğini kontrol ederek soğutma sıvısı kanalını kontrol ederiz, böylece tıkalı veya kötü şekilde kesişen bir kanal henüz düzeltilebilecekken yakalanır. Şaft ile burun arasındaki eşmerkezlilik, sonradan ölçmek yerine her iki ucun da aynı kelepçelemeyle kesilmesiyle sağlanır; fikstür kontroldür, kontrol ise onaydır. Bitmiş tutucular, müşterinin belirttiği özellikler açısından incelenir ve aile için bir ilk ürün kaydı tutarız, böylece tekrarlanan gruplar yeni bir varsayım yerine bilinen bir sonuca göre çalıştırılır.
Bir müşteri bu parçayı iki makinede çalıştırıyor ve konumunu kaybediyorsa asıl soru hangi makinenin hatalı olduğu değildir. İlk kesim ile son kesim arasında parçanın kaç kez yeniden sıkıştırıldığıdır. Bu kısımda yanıt üçten bire çıktı ve şikayetler kesildi.
SSS
Soğutma sıvısı kanalı dışarıdakiyle aynı makinede delinebilir mi?
Evet ve bu kısımda öyle olması gerekiyor. Gövde hala kısa ve iyi desteklenmiş durumdayken kanalı sap ucundan delmek, deliği eksende tutar ve bu, kanal ile parçanın dışının aynı veriyi paylaştığı anlamına gelir. Kanalın ayrı bir makineye taşınması, tek kurulumlu rotanın ortadan kaldırmayı amaçladığı hizalama riskini tam olarak yeniden ortaya çıkarır.
Neden iki torna yerine çift iş milli bir makine?
Her iki ucunda da özellikler bulunan ince bir parça için ikinci torna ikinci bir bağlama anlamına gelir ve ikinci bağlama geometrinin sürüklendiği yerdir. Çift milli bir makine, parçayı makinenin içine aktararak arka ucu bitirir.Bu, bir sıkıştırma, bir veri ve tüm döngü boyunca aynı parçayı izleyen bir operatörden oluşur.
Takım tutucular için hangi malzemeleri kullanıyorsunuz?
Alaşımlı çelikler ve tamamen sertleşen kaliteler yaygın tercihlerdir; kesici uçta ısı gören tutucular için sıcak iş çelikleri tercih edilir. İşleme rotası aralarında pek değişmez; değişen şey, malzeme koptuğunda parçanın ne kadar hareket ettiğidir ve bu, kalite yerine kaba, sonra otur, sonra bitir dizisi tarafından gerçekleştirilir.
Şap ile çapraz bağlantı noktaları arasındaki konumu koruyabilir misiniz?
Çapraz bağlantı noktalarını sapla aynı makinede tutmamızın nedeni bu ilişkidir. Her ikisi de bir veriden kesildiğinde konum, sonradan alınan bir ölçümden ziyade kurulumun bir sonucudur. Bağlantı noktaları yeniden oluşturulmuş bir veriden ikinci bir makinede kesilmiş olsaydı, makinenin önceden oluşturduğu bir şeyi yeniden oluşturmak için fikstüre güvenirdik.
Bu rotaya ne tür bir hacim uygundur?
Tek kurulumlu rota, iki operasyonlu rotanın konum kaybettiği ilk partiden itibaren kendini amorti eder. Süreci ve fikstürü doğrulamak için tekli deneme sahipleri çalıştırıyoruz, ardından aynı kurulumda grupları tekrarlıyoruz. Tutucu çizimini, malzemeyi ve yıllık hacmi gönderin; biz makineyi ve sırayı tavsiye edelim, ayrıca onunla birlikte gelen takımları ve iş parçası bağlama fiyatlarını da teklif edelim.
Takım Tutucu İşiniz için Teklif Alın
Bize tutucu hakkında bilgi verin (malzeme, uzunluk ve çap, soğutma kanalı ve çapraz portların bulunduğu yer ve parti boyutu) ve Handemo makineyi ve prosesi tavsiye edecek ve bunun tekrarlanmasını sağlayan iş parçası bağlamayı teklif edecektir. İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okumalar: CNC Torna ve Freze-Turn: Nasıl Seçilir ve CNC Hidrolik Piston Kılavuz Kovanının İşlenmesi — her iki durumda da karar, kesme verilerine göre değil, parçanın kaç kez hareket etmesi gerektiğine göre veriliyordu.