CNC Hidrolik Piston Kılavuz Kovanının İşlenmesi
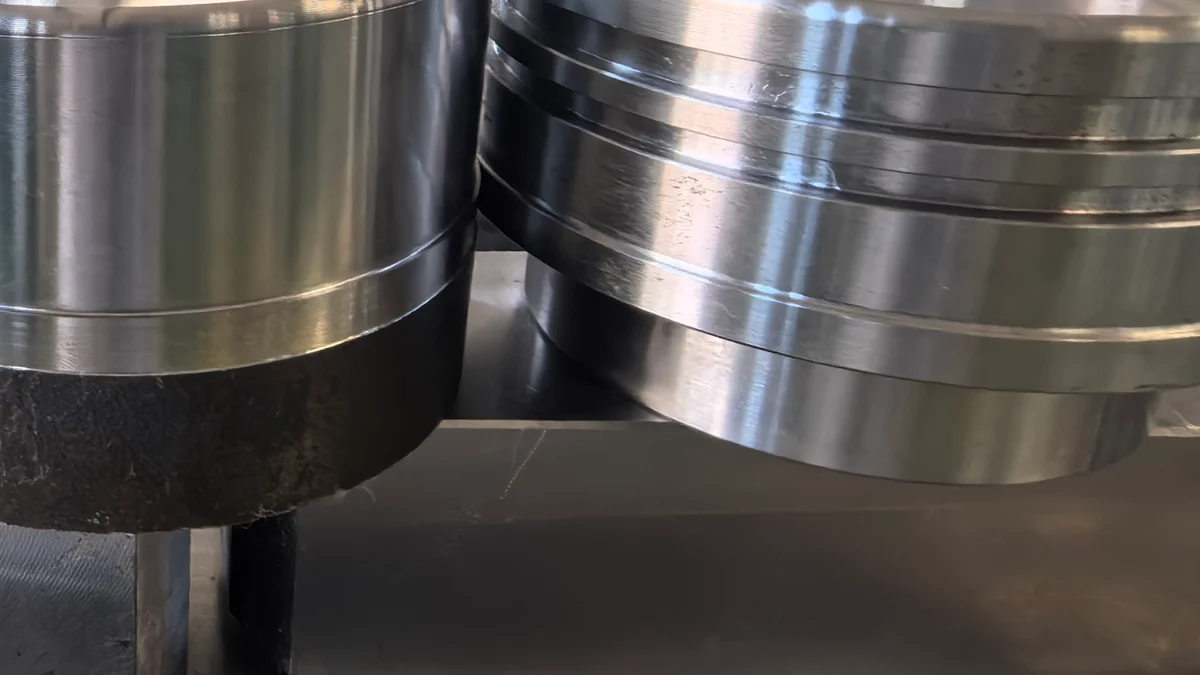
Bazı parçalar, uzun tolerans yığınına sahip ve hiçbir not içermeyen bir çizim olarak gelir. Diğerleri fotoğraf olarak geliyor, iki kollu yan yana, biri donuk diğeri parlak, altında tek çizgi var: Sağdakini bu fiyata yapabilir misin? İkinci tür sorgulama, genellikle kılavuz manşon işinin başladığı yerdir ve kimse bir makine saatini fiyatlandırmadan çok önce tüm teklifin kararlaştırıldığı yerdir.
Piston kılavuz kovanının işlenmesi neredeyse çok basit görünüyor. Bu bir yüzük. Bir deliği, bir dış çapı, iki ucu ve bir omuzu vardır. Üzerinde tornanın ulaşamayacağı hiçbir şey yoktur. Zorluk tamamen yüzeyde, yuvarlaklıkta ve duvarın onu sıkıştırdığınızda hareket edecek kadar ince olması gerçeğindedir; bu nedenle aynı çizim bir mağazada tek bir reddedilmeden çalıştırılabilir ve başka bir mağazada asla sabitlenmez.
Kılavuz Kılıfın Gerçekte Yaptığı Şey
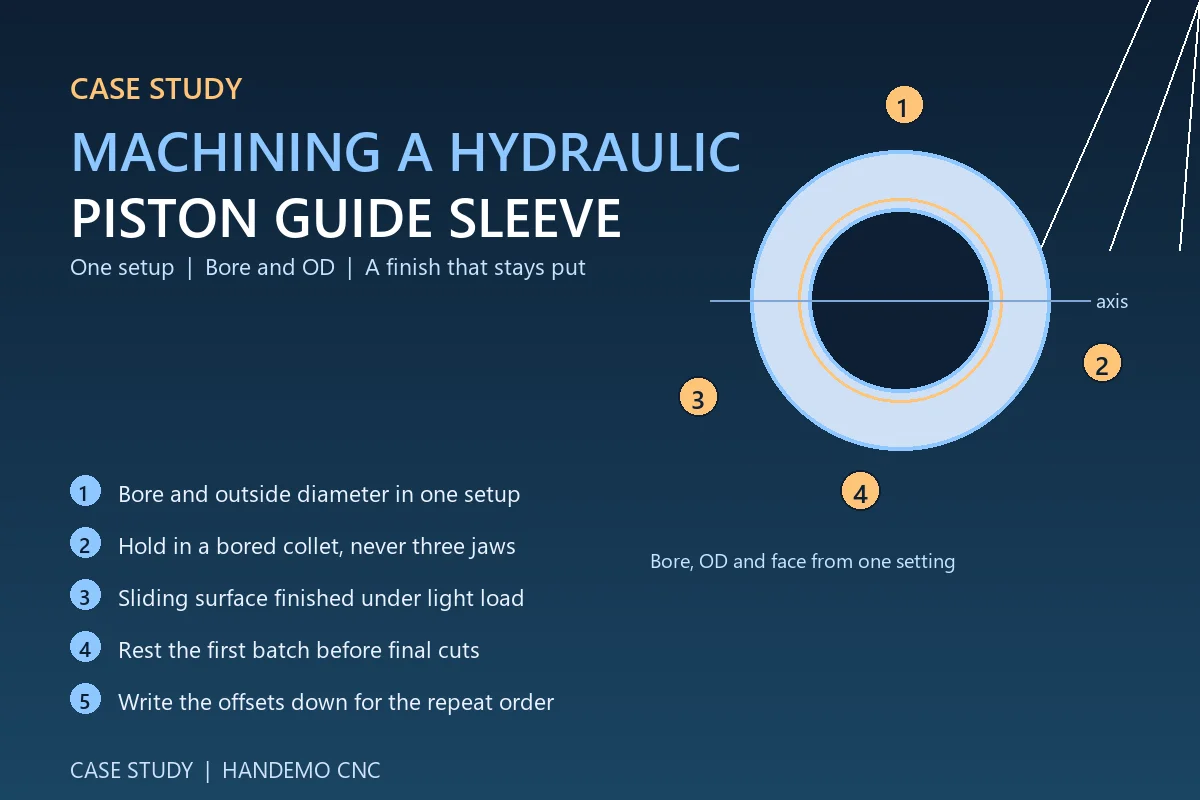
Manşon bir pistonu veya çubuğu yönlendirir. Hareketli parçayı kendi ekseni üzerinde tutar ve yan yükü taşır, böylece silindir duvarına gerek kalmaz. Bu iş tanımı çizimdeki öncelikleri belirliyor: delik tüm uzunluğu boyunca düz ve yuvarlak olmalı, dış çap onunla eşmerkezli olmalı ve kayan yüzey, conta veya pistonun ilk yüz döngüde onu çizmeyeceği kadar pürüzsüz olmalıdır.
En sık gördüğümüz kollarda gereksinimler şu şekildedir:
- Deliğin yuvarlaklığı ve düzlüğü yalnızca uçlarda değil, tüm uzunluk boyunca korunur
- Genellikle toplam salgı olarak adlandırılan, deliğe eş merkezli dış çap
- Delik eksenini kesen cila izleri olmadan üretilen, pistonlu contaya uygun kayar yüzey kaplaması
- Uzunluk ve omuz yüzleri eksene dik
Bu listedeki hiçbir şey egzotik değil. Bunu gerçek bir iş haline getiren şey, üretimde partiler halinde, ince bir halka üzerinde dördünün birden aynı anda karşılanmasıdır.
Bitişe İlk Kesimden Önce Karar Verilir
Manşon kaplamasıyla sorun yaşayan mağazalar genellikle ek parçayı suçluyor. Genellikle bu ekleme değildir. Pistonlu conta yüzeyi şu sırayla üç şeye duyarlıdır: kurulumun stabilitesi, son parçadaki kenarın durumu ve son işlem pasosuna yaklaşma şekli.
Manşon dış çapında üç çeneli bir aynada tutulursa, alet ona dokunmadan önce çeneler onu üç loblu bir şekle iter. Delik aynada yuvarlak olarak kesilir ve çeneler serbest bırakıldığında bir loba geri döner. Makinede yüzey iyi görünüyor ve parça mastara uymuyor.Bu sırayı başlatan fotoğraf (parlak olanın yanındaki donuk manşon) genellikle bir takım aşınma probleminden ziyade bir kenetleme sonucuydu.
Boşluklar: Çubuk, Tüp veya Döküm
Bu boyut aralığındaki kılavuz manşonların çoğu ya boş bir tüpten ya da katı bir çubuktan başlar. Boru malzeme açısından daha ucuzdur ve torna süresi açısından daha ucuzdur çünkü çıkarılacak büyük bir çekirdek yoktur, ancak boru kendi iç gerilimiyle ve eşmerkezli olmayabilen bir duvar kalınlığıyla gelir. Çubuğun çıkarılması daha pahalıdır ancak homojen, öngörülebilir bir boşluk sağlar. Uzun bir ince manşon koşusu için boru yolu normalde maliyet açısından avantajlıdır; ilk işlemin duvar kalınlığını her yönden eşit şekilde kaldırması koşuluyla, ki bu tam olarak kısa bir çubuğun kontrol etmenize izin vermediği şeydir.
Dökümden veya dövme iş parçasından kesilen manşonlar için ilk işlem, hem delik hem de dış çaptaki kaplamayı ve metali temizleyen bir kaba işleme geçişi olmalı ve ardından bitirme işleminden önce bir dinlenme yapılmalıdır. Bu dinlenme, parçanın ölçülmesi ve paketlenmesinden sonra malzemenin makine üzerinde bir kez hareket etmesine olanak tanır. Duvarın çapına göre ince olduğu herhangi bir manşonda, ilk partiyi bitirmenizi ve son ışık kesilmeden önce gece boyunca beklemenizi öneririz. Programa göre bir gün maliyeti var ve çok sayıda şikayeti ortadan kaldırıyor.
Neden Bir Kurulum Genellikle İki Kurulumu Geçer?
Delik ile dış çap arasındaki eş merkezlilik, kılavuz manşonun anlaşamayacağı tek özelliktir. Parçayı her yeniden taktığınızda, bu eşmerkezliliğin bir kısmı çenelerin ve operatörün eline geri döner. Deliğin ve dış çapın aynı ayardan kesilmesi sorunu tamamen ortadan kaldırır.
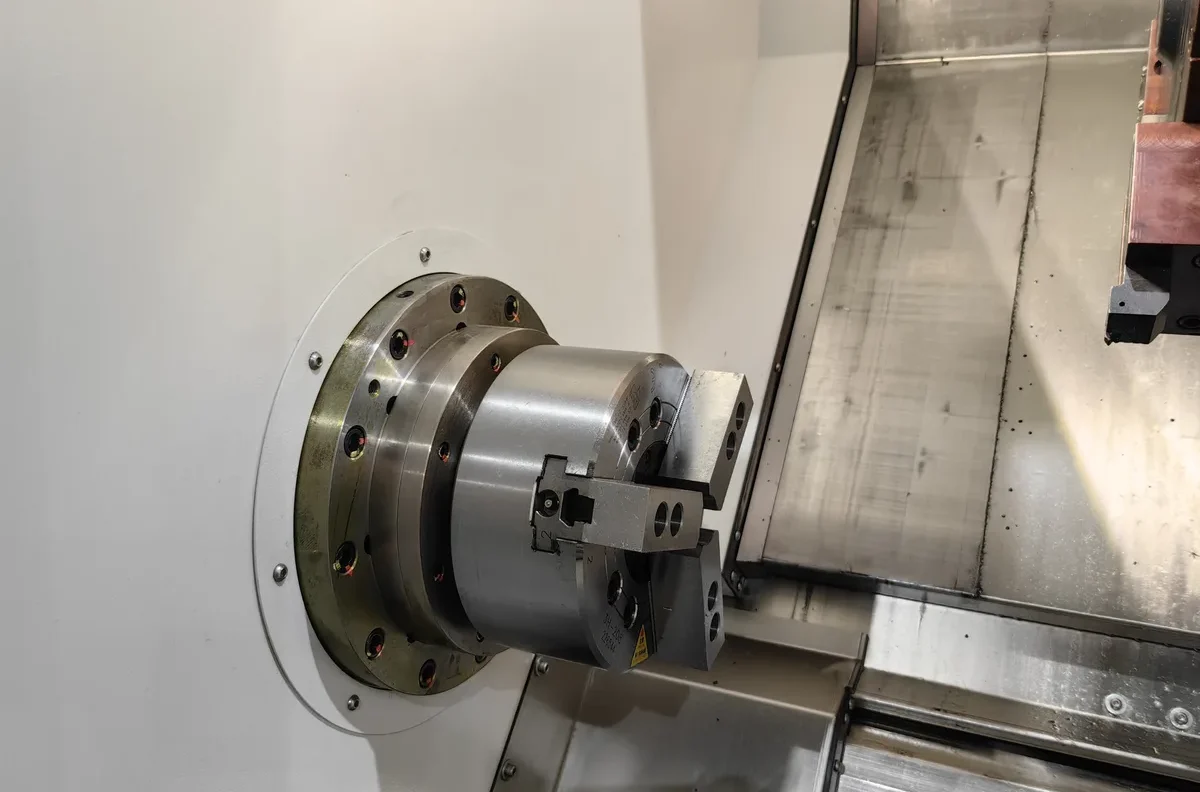
Bu, tek kenetleme işleminde bir parça üzerinde daha fazla işlem gerçekleştiren bir makinenin pratik argümanıdır. Tek bir kurulumla dış çapın döndürülmesi, delik açılması, omuza bakılması ve çizim gerektiriyorsa flanş deliklerinin delinmesi ve kılavuz çekilmesi, freze dönüşü veya Y ekseni tornalama merkezinin amacıdır. TCK6050 CNC eğimli yataklı torna tezgahında eğimli yatak, talaşların kesimden uzak durmasını sağlar ve operatör, kesme sırasında deliği izleyebilir; bu, tüm iş tamamlandığında duyulan sesten daha önemlidir. yüzey kalitesi.
Yıllık hacmin yüksek olduğu ve parçanın her iki ucunda da özelliklerin (bir uçta kademeli dış çap, diğer uçta havşa) bulunduğu durumlarda, çift iş milli bir makine ikinci işlemi tamamen ortadan kaldırır. Parça ana fener milinden alt fener miline aktarılır ve makineden hiç ayrılmadan arka uç bitirilir. Bir manşon üzerinde bu transfer, çevrim süresi tasarrufundan daha değerlidir, çünkü aynı zamanda ikinci kenetleme olayını da ortadan kaldırır ve dolayısıyla bileziğin deforme olması için bir şans daha ortadan kalkar.TCK6050SY gibi çift iş milli freze-torna makinesi, bu parça ailesi için teklif edeceğimiz konfigürasyondur.
İnce Bir Kolu Bozmadan Tutmak
Kurulum sayısı bire düştüğünde, kalan risk kenetleme yüküdür. Genellikle denediğimiz sıraya göre üç pratik seçenek:
- Yumuşak, boyutuna göre delinmiş pens veya geniş temas bandına sahip ayrık burç. Yük, üç çenede yoğunlaşmak yerine çevrenin etrafına dağıtılır ve manşon tüm yol boyunca desteklenir.
- Yüzden bağlama ve hafif dış çap desteği sayesinde eksenel yük parçayı omuz yüzüne oturtur ve delik işleme barası halka destekli olarak keser.
- Sarkmanın kendisinin sapmaya başlamasına yetecek kadar uzun manşonlar için merkezler arasında veya saplama mandrelinden tornalama. Uzun, ince bir manşonda bu sapma, delikteki en büyük koniklik kaynağıdır ve hiçbir kesici uç geometrisi bunu düzeltemez.
Sonlandırma kesimini hafif tutun ve parçanın küçük bir yük altında kendi şeklini bulmasını sağlayın. İnce bir yüzüğü taviz vermeden kesmek, onu kesmenin dürüst yoludur.
Bir Koşuyu Tutarlı Tutmak
Bir manşon iyi çalıştığında iş geometriyle ilgili olmaktan çıkar. Bu, bir vardiyada, bir hafta boyunca ve üç ay sonra ikinci bir partide tekrarlanabilirlikle ilgili hale gelir. Üç şey bunu taşıyor:
Göstergenin yönlendirdiği bir döngü. Atölyedeki delik için özel bir ölçer, her vardiyanın başlangıcında ustaya göre kontrol edilir ve ofset, operatörün son parça hakkındaki izlenimi yerine göstergeye göre düzeltilir. İnce bir manşon üzerinde, halkayı yükleyen bir fişse, ölçüm cihazının kendisi muayene odasında kullanılan ölçüm yönteminden farklı şekilde okunacaktır. Yöntem konusunda müşteriyle ilk tartışmadan sonra değil, ilk partiden önce anlaşın.
Sıcaklık disiplini. İnce halkalar mağaza sıcaklığını birkaç dakika içinde takip eder. Öğleden sonra okuyan sıkıcı ile sabah ilk iş okuyan sıkıcı aynı kısım değildir. Son karar vermeden önce parça ile mastarın aynı sıcaklığa gelmesini sağlayın ve mastarı kapıdan uzak tutun.
Yazılı bir ofset günlüğü. Kol işini Ekim ayında ayarlayan kişi her zaman Mayıs ayında ayarlayan kişi olmayabilir.Kullanılan kesici ucun, işi ayarlayan ofsetlerin ve bağlama yönteminin kısa bir kaydını tutmanın hiçbir maliyeti yoktur ve bu, ikinci parti ile ikinci geliştirme projesi arasındaki farktır.
Sipariş Nasıl Görünüyordu
Bu fotoğraflardaki manşonlar bize genel makine bileşenleri (hidrolik ve pnömatik tarafı, pistonlar ve kılavuzlar) üzerinde çalışan bir atölyeden geldi. Parçayı iki operasyonda döndürüyorlardı ve kaplama, kayan yüzeye montajdan önce elle rötuş yapacak kadar tutarsızdı. Gönderdikleri karşılaştırma fotoğrafında test parçalarımızdan biri onlarınkinin yanında görülüyordu.
İşi harekete geçiren değişiklik yeni bir kesici uç ya da daha yüksek bir kesme hızı değildi. Manşonu tam temaslı bir bantla delikli bir pens içerisinde tutuyor ve son kesimden önce hafif bir son işlem geçişi ve dinlenme ile deliği ve dış çapı tek ayardan bitiriyordu. Kayan yüzey üzerinde ölçülen okumalar, makinemizde mevcut proseslerine göre daha sıkı bir bant oluşturdu ve elle rötuş adımı, yönlendirmeden çıktı. Parti teklif edildi, çalıştırıldı ve tekrar sipariş için aynı sıkıştırma yöntemi yazıldı.
Bu oldukça sıradan bir sonuçtur ve asıl mesele de budur. Kılavuz kovanları makinenin kapasitesi nedeniyle nadiren kaybolur. Sıkıştırma, kurulum sayımı ve birisinin neyin işe yaradığını yazıp yazmadığı konusunda kayboluyorlar.
SSS
Kılavuz manşonu çubuk yerine borudan işleyebilir misiniz?
Evet ve hacimli işler için bu genellikle daha ucuz yoldur. İlk işlemde, borunun kendi eksantrikliğinin parçanın bir tarafından diğerine itilmesi yerine kesilmesi için duvar kalınlığının eşit bir şekilde kaldırılması gerekir. Normalde hem deliği hem de dış çapı kabalaştırırız, parçaları dinlendirir ve ardından bitiririz.
Freze-torna makinesine mi ihtiyacımız var, yoksa standart bir torna mı ihtiyacımız var?
Manşon yalnızca döndürme özellikleri taşıyorsa, doğru iş parçası bağlamaya sahip bir eğimli yataklı torna tezgahı onu çalıştıracaktır. Çapraz delinmiş delikler, flanş cıvata düzeni veya her iki ucunda özellikler varsa, Y ekseni veya freze torna makinesi ikinci işlemi ve onunla birlikte ikinci bağlamayı ortadan kaldırır.
Deliğin yuvarlak dışına çıkmasını nasıl durdurursunuz?
İnce bir duvar üzerinde üç noktalı temas kullanmayarak. Delikli bir pens, ayrık bir burç veya bir mandrel, sıkma yükünü çevrenin etrafına dağıtır. İkinci adım, aletin duvarı kendi ilerisine itmemesi için hafif bir son kesim kesimidir.
Bu kollar için genellikle hangi malzemeleri görüyorsunuz?
Otomatik kesilen ve orta karbonlu çelikler, kayan yüzeyin sertleştirileceği yüzey sertleştirme çelikleri ve kılavuz burçlar için bronz veya dökme demir. Malzeme, kurulum mantığını değil kesici ucu ve kesme verilerini değiştirir.
Çizimi göndermeden önce bir fotoğraftan alıntı yapabilir misiniz?
Fotoğrafı gönderin. Bize şekli, olası duvar kalınlığını ve bitiş hedefini söyler ve genellikle mevcut süreçte neyin yanlış gittiğine dair bir şeyler söyler.Kesin fiyat teklifi çizime ve yıllık miktara ihtiyaç duyar ancak ilk yanıtta bu gerekli değildir.
Zorlandığınız Kısmı Bize Gönderin
Bir manşon çalışıyor ancak oturmuyorsa (sürüklenen bir yüzey, tutunmayan bir delik, frezelemeden çıkarmak istediğiniz bir elle rötuş adımı) makinenizden çıkan parçanın çizimini ve fotoğrafını gönderin. Ekibimiz yalnızca fiyatla değil, makine önerisiyle ve süreç notuyla geri dönecektir.
İletişim Handemo CNC | E-posta: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okumalar: CNC Hidrolik Valf Gövdeleri için İşleme Kılavuzu | CNC Valf ve Hidrolik Parçalara Yönelik Makineler | Daha fazla Handemo örnek olay incelemesi