Hidrolik silindir namlusu işleme: vaka
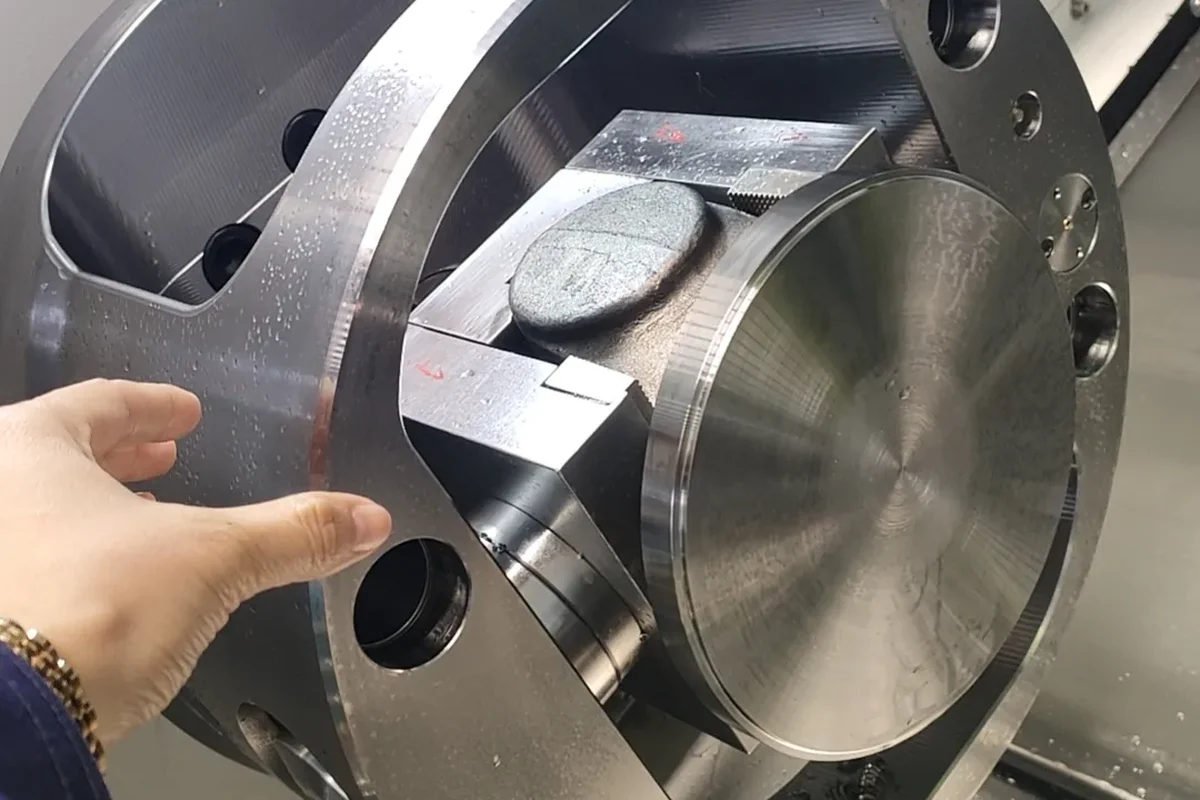
Bu işi ilk gördüğümde tezgâhın üzerinde üç tane namlu biçimli boru ve bir tane çekiç tutan operatör vardı. Parçaya eğlencesine vurmuyordu. Delik işlemeden sonra boruyu aynadan çıkarmaya çalışıyordu, çünkü çeneler kaba dış çapa kapanmıştı, delik cidarı inceltmişti ve parça çenelere öyle oturmuştu ki adam çektikçe daha sıkı tutuyordu. Arkasında kapağı açık bir torna ve taretinde hâlâ bir delik barı duruyordu.
Atölye tarım ve inşaat ekipmanları için hidrolik silindir yapıyordu: namlu, glans, piston mili, kapak. Egzotik bir şey yok. Namlular kalın cidarlı soğuk çekilmiş boru olarak geliyor, boya kesiliyordu ve iş şuydu: bir ucu delik işle, alnını işle, çevir, diğer ucu delik işle, alnını işle ve yana bir port aç. On beş ile kırk kilo arasında değişen bir parça üzerinde dört operasyon.
Bunu dört çeneli aynalı üniversal bir tornada yapıyorlardı. İş görüyordu. Ayrıca bir düzine namlu için tam bir vardiya gidiyordu ve her namlu operatör, ayna ve komparatör arasında küçük bir tartışmaydı. Gerçekte değişen şu oldu ve neden bu şekilde değişti.
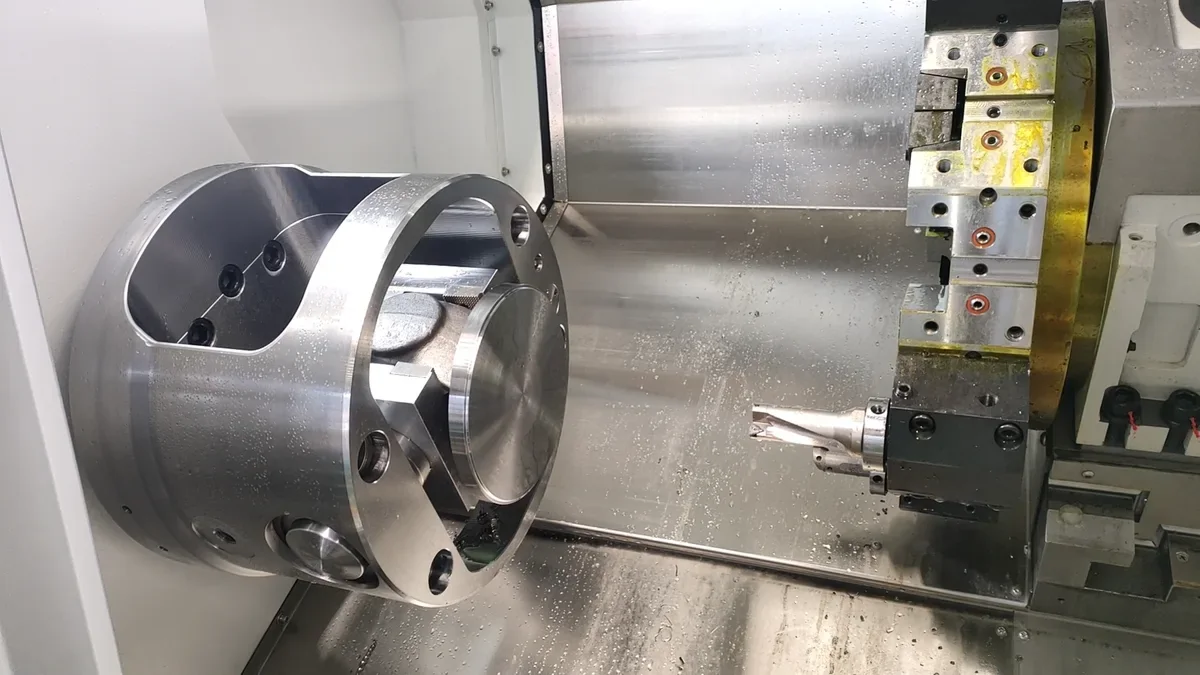
Parça ve sonrasında yapması gerekenler
Hidrolik silindir namlusu, aynı zamanda bir kayma yüzeyi olan basınç kabıdır. Delik, piston keçesinin koştuğu yerdir, bu yüzden iç yüzey tüm boyunca yuvarlak, düz ve kademesiz olmalıdır. İki alın yüzeyi deliğe dik olmalıdır, çünkü glans ve kapak bunlara cıvatalanır ve herhangi bir eğrilik kaçak ya da çizik mil olarak ortaya çıkar. Port, deliğe temiz bir şekilde açılmalı ve içeride çapak kalmamalıdır, çünkü silindir içindeki bir çapak ilk strokta keçeyi keser.
Bu atölyedeki malzemeler çoğunlukla ST52 / E355 soğuk çekilmiş boru, daha küçük serilerde ise 1045 boruydu. İkisi de iyi işlenir. Zorluk malzemede değil. Zorluk, delik açıldıktan sonra parçanın ince cidarlı bir boru hâline gelmesi ve ince boruların bırakınca yer değiştirmesidir.
Atölyeden geçen ölçüler kabaca 180 ile 320 mm dış çap, 140 ile 250 mm delik ve 600 ile 1200 mm boydu. Bu aralık önemli, çünkü küçük bir tornayı devre dışı bırakıyor ve çubuk beslemeli bir tezgâhı anlamsız kılıyor: bu parçalar çubuktan değil borudan kesiliyor.
Nerede yanlış gidiyordu
Eski yöntem şuydu: kaba dış çaptan bağla, ilk ucu delik işle, alnını işle, çöz, çevir, yeni işlenmiş dış çaptan bağla, ikinci ucu delik işle, alnını işle. Bunda üç şey yanlıştı ve üçü de öngörülebilir.
Birincisi, ikinci bağlama yeni işlenmiş bir yüzeye yapılıyor, bu yüzden çeneler o yüzeye gömülüp sonradan ele alınması gereken izler bırakıyor ya da operatör çenelere şim koyuyor ve parça artık onun düşündüğü yerde durmuyor.
İkincisi, parça artık kalın bir boru değil. İlk delikten sonra cidar, boyun yarısında bitmiş kalınlığa yakın bir yere inmiş oluyor. Böyle bir parçayı dışarıdan bağlamak deliği yuvarlaklıktan çıkarıyor ve ikinci uçta yaptığınız kesme, çeneler kapalıyken yuvarlak, açıldığında hafif oval oluyor.
Üçüncüsü en çok zaman kaybettirendi: operatörün ikinci uç için parçayı yeniden komparatörle ayarlaması gerekiyordu. Bu boyutta bir boruda bu, yumuşak çekiçle on ile yirmi dakika vurma ve kadrana bakma demek ve sonuç her seferinde farklı, çünkü operatörün o sabahki ruh hâline bağlı.
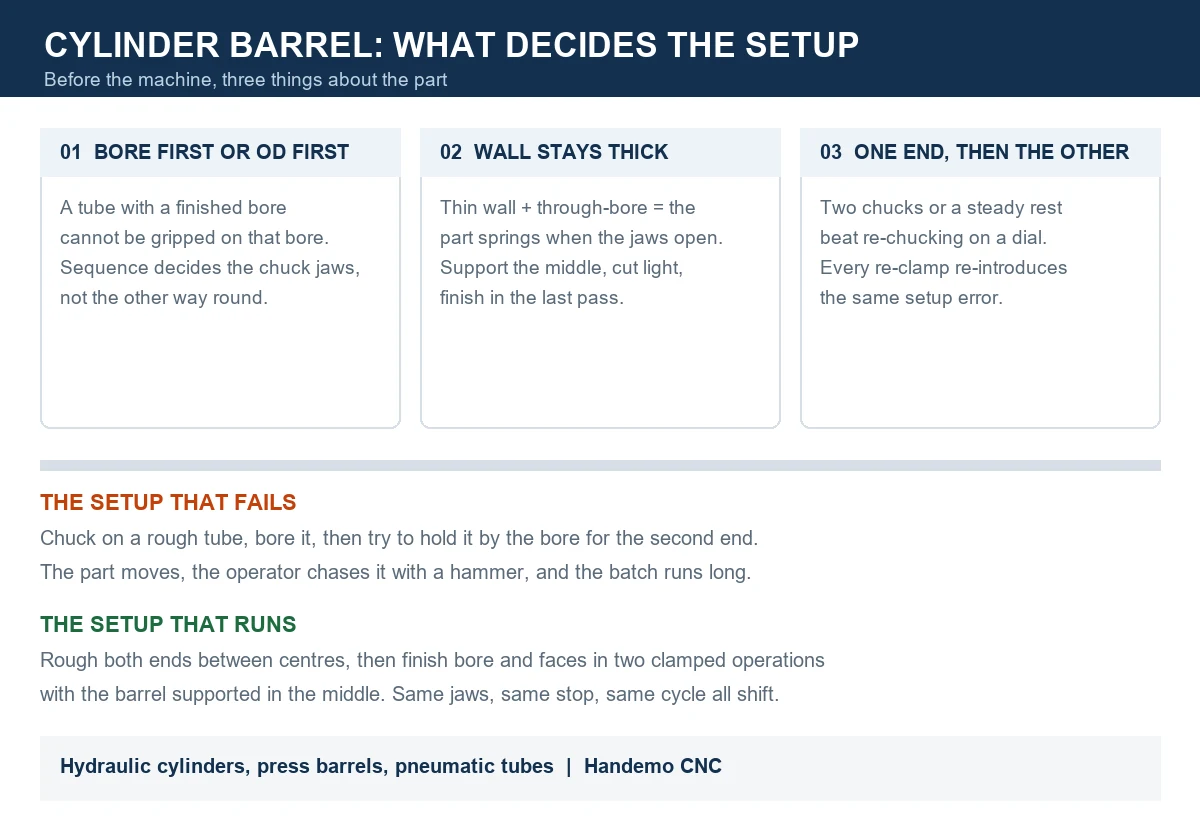
Ne değişti: önce sıra, sonra tezgâh
Çözüm daha büyük bir ayna değildi. Çözüm, tezgâhı seçmeden önce sırayı belirlemekti ve işleyen sıra şu oldu:
- Boruyu iki uçta küçük bir pay bırakarak boya kes ve iki ucun pahını şerit testerede veya ayrı bir pah açma istasyonunda kır, böylece parça bir çapak onu merkezden kaydırmadan puntada oturabilsin.
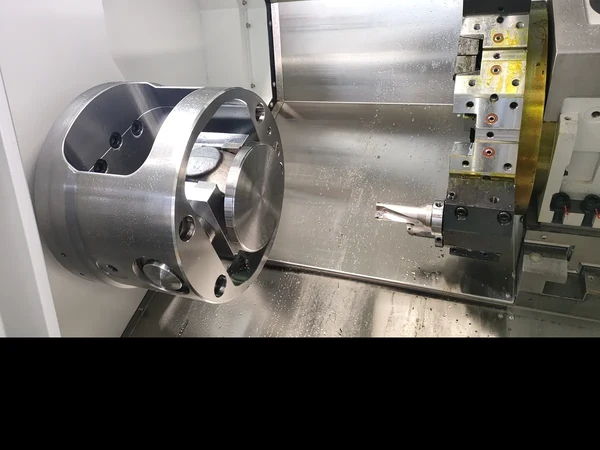
- İki ucu kaba delik işle, delikte ve iki alında pay bırakarak, boruyu kaba dış çaptan yumuşak çenelerle tutarak, parça ortadan bir puntayla desteklenerek.
- Deliği bir uçtan barın eriştiği yere kadar finiş işle, sonra ikinci ucu diğer taraftan finiş işle ve iki alnı da finiş deliğiyle aynı bağlamada deliğe dik olarak işle.
- Portu ayrı bir operasyon olarak aç: ya aynı tornada tahrikli takımla ya da işlenmiş delikten konumlanan bir fikstürle küçük bir işleme merkezinde.
Bu listede asıl işi iki şey yapıyor. Birincisi, finiş delik ve alın aynı bağlamada oluyor, böylece alın deliğe yeniden aynalamayla değil, yapısı gereği dik oluyor. İkincisi, puntanın borunun ortasını taşıması, böylece çenelerin sadece parçanın dönmesini ve kaymasını engellemesi yeterli, onu düz tutması gerekmiyor.
Sadece bu değişiklik, ikinci uç bağlamasını komparatör ayarı egzersizinden dayama-ve-bağlama operasyonuna çevirdi. Bu işte namluyu kabaca kırk dakikada birden on iki dakikada bire indirdi, bir operatör iki tezgâh çalıştırarak.
Tezgâh tarafı
Atölye işi büyük iş mili deliğine sahip ağır bir eğimli yataklı tornaya taşıdı ve gerekçe sıfatlarda değil sayılarda yazılı. TCK80B-1500 üzerinde iş mili ucu A2-11, iş mili deliği 120 mm, tezgâh 12 inç ayna alıyor, iş mili motoru 22 kW, maksimum kesme boyu 1500 mm, maksimum kesme çapı 800 mm ve tezgâh 12.000 kg. Yatak sert ray yapısı, delik barı tarettten çok uzağa çıktığında tam istediğiniz şey bu.
Aynı işin daha kısa hâli TCK6350B içine sığıyor: yatak üzerinde 630 mm tornalama çapı, 96 mm iş mili deliği, A2-8, 18,5 kW, standart modelde 500 mm ve -1000 versiyonunda 1000 mm kesme boyu, 12 istasyonlu servo taret ve altında yaklaşık 4.300 kg döküm. Yaklaşık 500 mm'ye kadar namlu için bu tezgâh, parça iş milinin arkasından taşmadan işin tamamını yapıyor.
İş mili deliği bu parçada insanların beklediğinden daha önemli. 120 mm delik, çubuk üzerinde 105 mm'ye kadar namlunun içinden geçebileceği anlamına geliyor, ki burada böyle bir durum yok, ama aynı zamanda delik barı ve soğutma hattının iş milinin arkasından beslenebileceği ve talaşın delikte birikmek yerine kesme bölgesinden düşeceği anlamına da geliyor. Daha küçük TCK50'de delik 65 mm ve çubuk kapasitesi 50 mm; glans somunları ve küçük piston parçaları için iyi, ama bu namlular için değil.
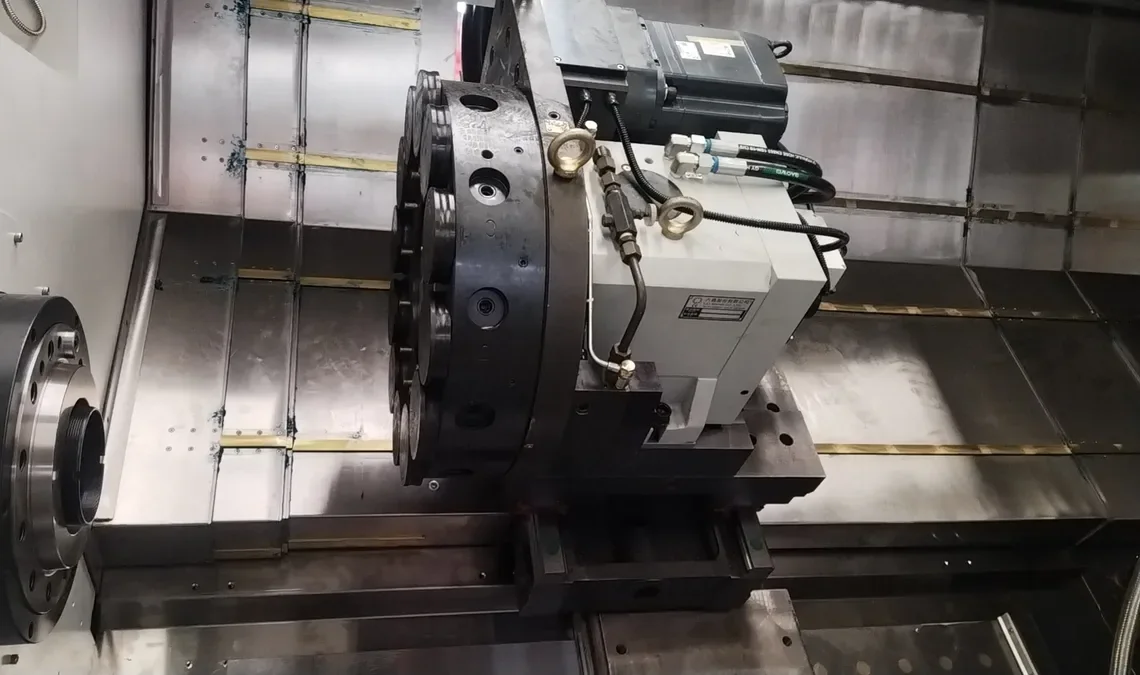
Çeneler, dayamalar ve partiyi belirleyen küçük şeyler
Tezgâhta yerinde delinmiş yumuşak çeneler, parçanın çapında, iş milinde bir dayama ile. Bütün fikstür bu. Çözüm olamayacak kadar basit geliyor, ama üç ayrıntı işi yürüttü:
Çeneler, parça üretimde kullanılan aynı basınçla bağlıyken delindi, böylece çene şekli parçanın gerçekte tutulduğu hâle uyuyor. Farklı basınçla delinmiş çeneler farklı bir şekildir.
Dayama kaba uca değil finiş alın yüzeyine ayarlandı, böylece parçanın boyunu işlenmiş bir yüzey belirliyor ve aynı dayama çevirmeden sonra ikinci uç için de kullanılabiliyor.
Ve çeneler iki uç için işaretlendi. Operatör parçayı her seferinde aynı yönde bağlıyor, böylece aynada kalan bir salgı varsa her parçada farklı bir hataya ortalanmak yerine aynı şekilde tekrar ediyor.
Bunların hiçbiri tezgâh özelliği değil. Bunlar parçanın nasıl tutulduğuna dair kararlar ve aynı tornaların bir partiyi tam oturarak, bir partiyi de ayıklanmak zorunda kalarak üretmesinin nedeni bu.
Talaş, soğutma ve bir borunun içi
Bir boruyu delik işlemek, kesme probleminden önce talaş tahliyesi problemidir. Bar kapalı bir silindirin içindedir, talaşın tek çıkışı vardır ve dışarı atılmazsa yeniden kesilir; delik barının parti ortasında aşınması ve bir delikte sonradan kimsenin açıklayamadığı bir çizik bandının oluşması böyle olur.
Burada işe yarayan şuydu: basınçlı takım içi soğutma, pozitif talaş açılı uç ve ilerlemeye uygun talaş kırıcı ile bir delik barı ve her pasonun sonunda ilerlemeyi, bar geri çekilmeden önce soğutmanın deliği temizlemesine yetecek kadar durduran bir program. Duraklama pasonun başına birkaç saniye koyuyor ve hurdaya giden bir namluyu kurtarıyor.
Yardımcı olan diğer şey, deliği tek yön yerine iki yönde işlemekti. Önden kaba, sonra ilk yarı için önden finiş, sonra parçayı indeksle ve ikinci yarıyı diğer uçtan finiş işle. Bar çıkıntısı kısa kalıyor, bar ötmüyor ve delik tek uzun pasodan daha düz oluyor.
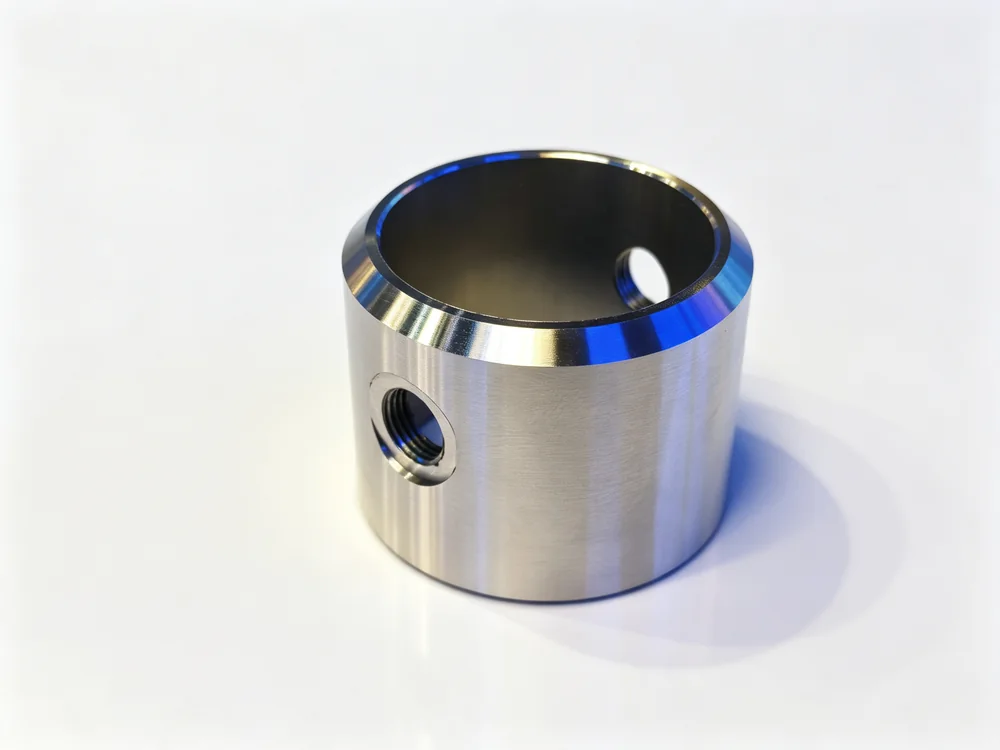
Partilerin gerçekten öldüğü yer: port
Yan port, bitmiş bir parçayı mahvetme kabiliyeti büyük olan küçük bir özelliktir. Bitmiş bir deliğe delme ve diş açma iç cidarda çapak bırakır ve bu çapak doğrudan piston keçesinin yolundadır. Port, delik bittikten sonra delinecekse birinin 250 mm çapında ve 900 mm boyunda bir borunun içinde çapak alması gerekir; kulağa geldiği kadar keyifli.
Bunu ele almanın üç yolu, işe yarama sırasına göre:
Portu finiş delikten önce aç, böylece finiş delik pasosu çapağı geçerken alır. Bu, port konumunun deliğe göre bilinmesini gerektirir; yani ya aynı bağlamada ya da delikten konumlanan bir fikstürle yapılmalıdır.
Ya da portu bir işleme merkezinde, namluyu alın yüzeyi üzerinde işlenmiş delikten konumlanan bir fikstürde durdurarak yap ve çapağı porttan geri pah açma takımıyla al. Hacim fikstürü haklı çıkaracak kadar yükseldiğinde çoğu atölyenin vardığı nokta budur.
Ya da tezgâhta varsa tahrikli takım kullan ve portu küçük bir delik barıyla içeriden dışarıya doğru işle. Delik başına daha yavaş ama kenarı temiz bırakıyor. TCK56Y tipi, güçlü taretli ve Y eksenli bir tezgâhta port ve alın delikleri ikinci bir bağlama olmadan yapılabilir; hidrolik işi yapan atölyelerin baştan itibaren torna-freze tezgâhlara geçmesinin nedeni de bu.
Değişiklikten sonra parti neye benziyordu
Atölye aynı tezgâhta üç ölçü çalıştırdı: 600 mm boyunda 180 mm namlu, 900 mm boyunda 250 mm namlu ve 1200 mm boyunda 320 mm namlu. Ölçüler arası geçiş yumuşak çene değişimi artı dayama ayarı artı program çağrısıydı, kabaca kırk dakika ve her geçişten sonraki ilk parça kontrol edilip parti devam etti.
Ölçülebilir değişiklik bir spesifikasyon sayfasındaki sayı değildi. İkinci uç bağlamasının bir beceri olmaktan çıkması, hurdaya giden namluların delikten gelmeyi bırakıp porttan gelmeye başlaması (ve port finiş delikten öne alınınca tamamen durması) ve bir operatörün tek tezgâhın başında çekiçle durmak yerine iki tezgâh çalıştırabilmesiydi.
Genellikle tezgâhın parasını çıkaran son maddedir. Bir atölyede her parça komparatörle ayarlanması gerektiği için torna başına bir operatör gerekiyorsa, tezgâh ancak operatörün sabrı kadar hızlıdır. Komparatör ayarını işten çıkarın, aynı kişi iki tezgâhı yükleyip boşaltabilir ve kontrol edebilir.
Bu yaklaşımın uymadığı durumlar
Namlu, içi bitmiş olarak satın alınan honlanmış bir boruysa onu delik işlemeyin. Kes, alnını işle, pah kır ve portu honlanmış yüzeye dokunmayan bir fikstürle aç. Honlanmış bir boruyu delik işlemek honlamayı alır ve onu bir delik barıyla geri koyamazsınız.
Cidar çapa göre çok inceyse puntanın altına yastık konmalı ve kesme hafif olmalı; bazen cevap, parçayı aynada değil boyu boyunca destekleyen bir fikstürde delik işlemektir. İnce bir boruda üç çeneli ayna, oval üretmek için bir cihazdır.
Parça kısa ve hacim yüksekse çubuk beslemeli bir torna ya da çift iş millli bir tezgâh daha iyi cevaptır, çünkü elleçleme süresi baskındır ve parçayı birinci iş milinden ikinciye aktarmak çevirmeyi tamamen ortadan kaldırır. Bu başka bir makale ve başka bir satın alma.
Ve atölye ayda beş namlu yapıyorsa bunların hiçbiri önemli değil. İkinci el bir torna, dört çeneli bir ayna ve kadranı iyi kullanan bir operatör yukarıdakilerin hepsinden ucuza gelir ve para ikinci el bir delik kafasına harcanmalı.
Bu işte çıkan sorular
Namlu iki uçtan delik işlenmek zorunda mı?
Sadece delik, barın ötmeden erişebileceğinden uzunsa. 120 mm deliği olan 600 mm bir namluda ağır bir bar ve puntayla bir uçtan tek paso mümkün. 1200 mm bir namluda değil ve parça indekslenir. Kararı çizim değil bar verir.
Port işleme merkezi yerine tornada delinebilir mi?
Evet, toranın tahrikli takımı ve cidara erişecek kadar Y ekseni varsa. Fikstürlü bir işleme merkezine göre delik başına daha yavaş, ama koca bir bağlamayı ve koca bir taşıma adımını ortadan kaldırıyor; küçük partilerde daha iyi bir takas bu.
Neden daha büyük bir ayna alıp parçayı daha sıkı tutmuyoruz?
Çünkü sorun kavrama değil. Daha sıkı tutulan ince bir boru, oval bir borudur. Çenelerin parçayı konumlandırması, puntanın desteklemesi ve kesmenin, işlenmiş yüzey bağlama yüzeyi olarak kullanılmayacak şekilde sıralanması gerekir.
Kapakları işlemeden önce kaynak yapmak nasıl olur?
Bazı atölyeler kapağı kaynatıp sonra kütleyi işler. İşe yarıyor ve kaynak çarpılmasını bitmiş deliğe değil işleme payına aktarıyor. İncelik şu: parça artık daha uzun ve daha ağır ve iş milinden geçemez, bu yüzden tezgâhın yeterli salınımı ve kaynak dikişini kaldırabilecek bir puntası olmalı.
Delik, delik komparatörü olmadan nasıl kontrol edilir?
Bu boyutta bir parçada çoğu atölye boyunca üç konumda ve iki yönde iç mikrometre veya delik komparatörü kullanır ve keçelerin oturduğu uçlarda yuvarlaklığı kontrol eder. Zor kısım kontrol değil. Zor kısım, parçayı ilk denemede kontrolü geçecek şekilde yapmak ve bu, ölçü aletinden değil sıradan gelir.
Sonraki adım
Bir namlu veya boru işi kuruyorsanız ve serideki hangi tezgâhın parçayı iş milinden geçireceğini, puntada tutacağını ve deliğe bir ya da iki pasoda erişeceğini bilmek istiyorsanız çizimi ve parti büyüklüğünü gönderin. Hangi modelin uyduğunu ve fikstürün nasıl görünmesi gerektiğini, portun tornada mı işleme merkezinde mi olması gerektiği dahil, söyleyeceğiz.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Bunun gibi daha çok iş vaka çalışmaları bölümünde ve bu parça ailesi için daha geniş süreç notları hidrolik silindir uygulama rehberinde.