İnce cidarlı motor plakası tek bağlamada
Bu motor plakalarının ilk sevkiyatı, kabaca şöyle bir notla geri geldi: delik yuvarlak değil. Fazla değil ve gözle görülecek kadar değil, ama rulmanın numunedeki gibi elle yerine oturmamasına yetecek kadar. Müşteri parçayı bir CMM'de ölçmüş, deliğin oval olduğunu bulmuş ve raporun üç fotoğrafını göndermiş. İşi garipleştiren şey, atölyenin de aynı deliği sevkiyattan önce ölçmüş olması ve onların okumasının iyi çıkmasıydı.
Her iki ölçüm de dürüsttü. Parça iki okuma arasında şekil değiştiriyordu ve nedeni yapılış biçimindeydi: üç ayrı aynada tornalanmıştı ve her ayna farklı bir yüzeyi tutuyordu.
Bu parça aslında nedir
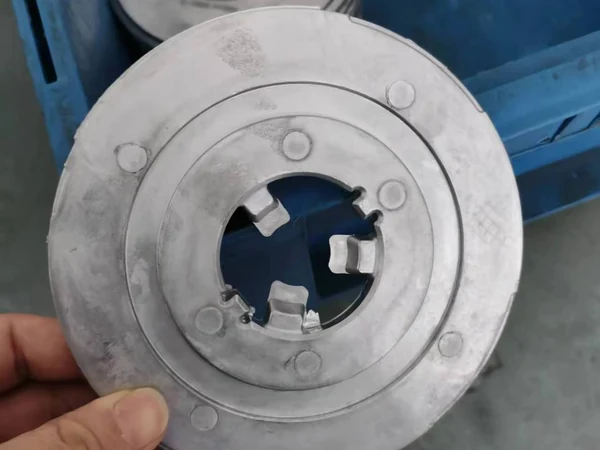
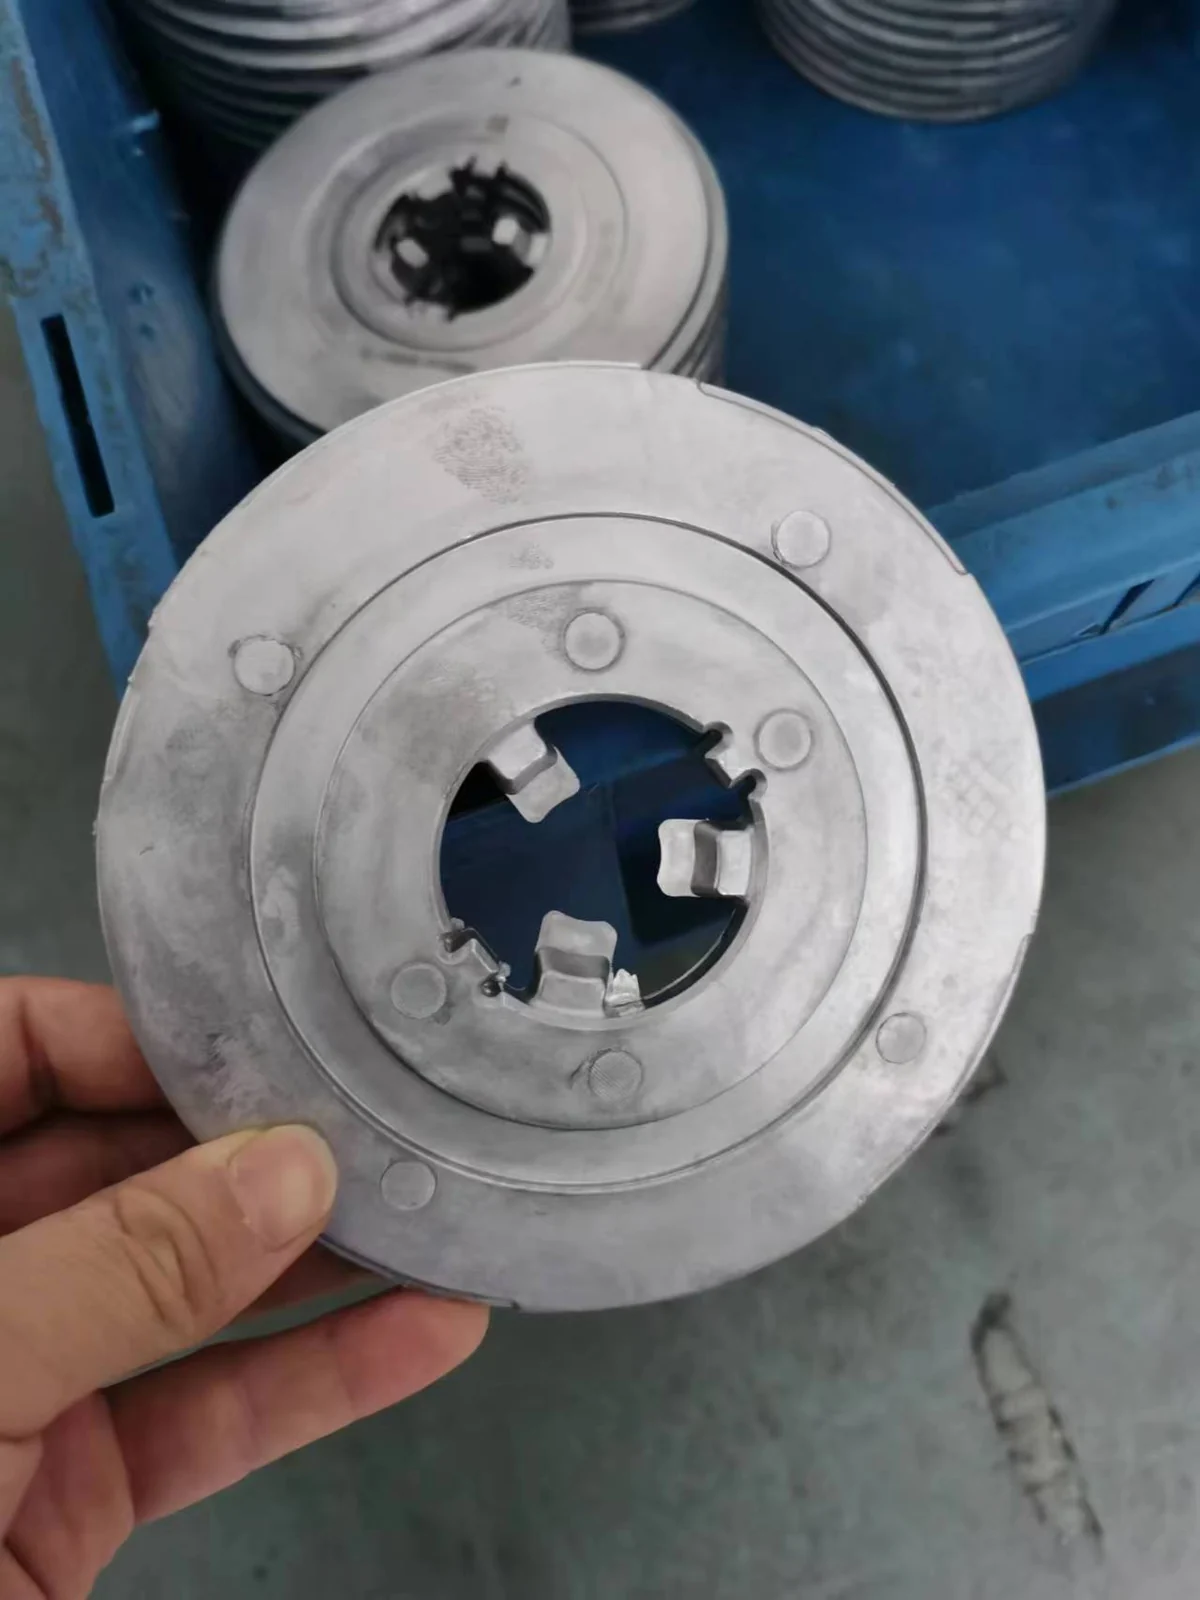
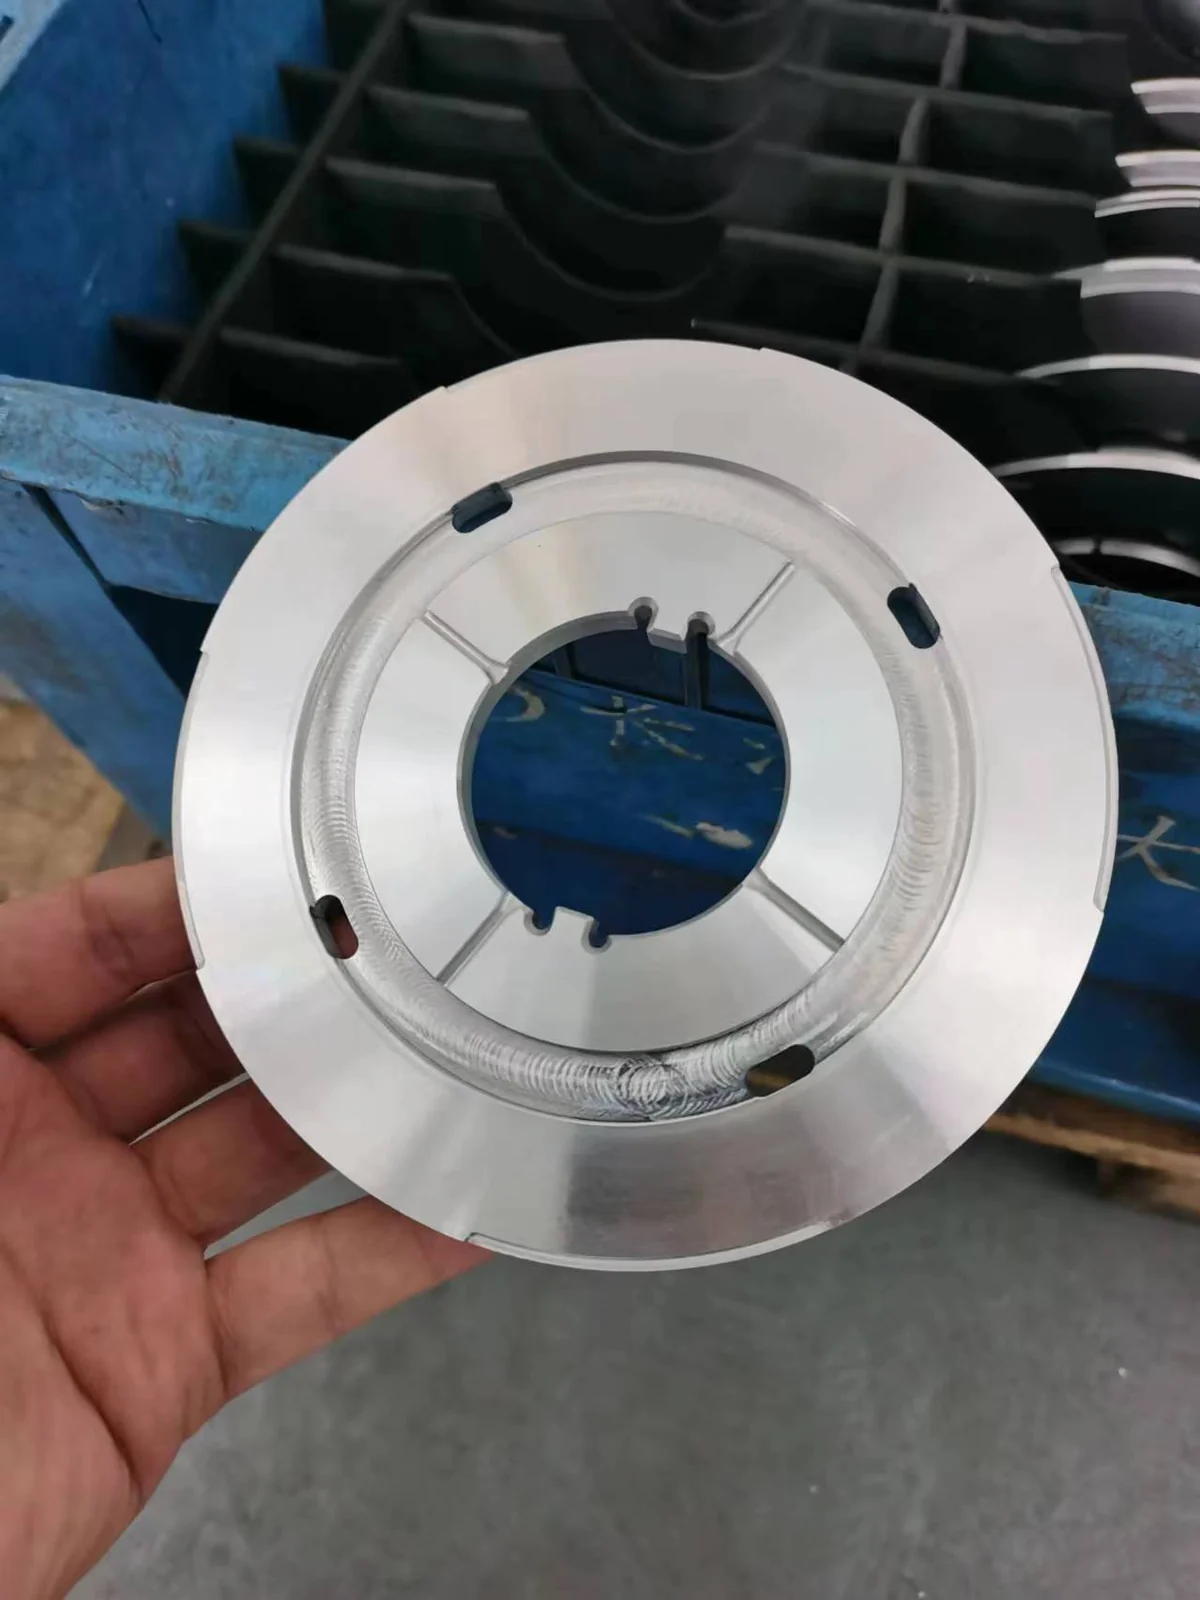
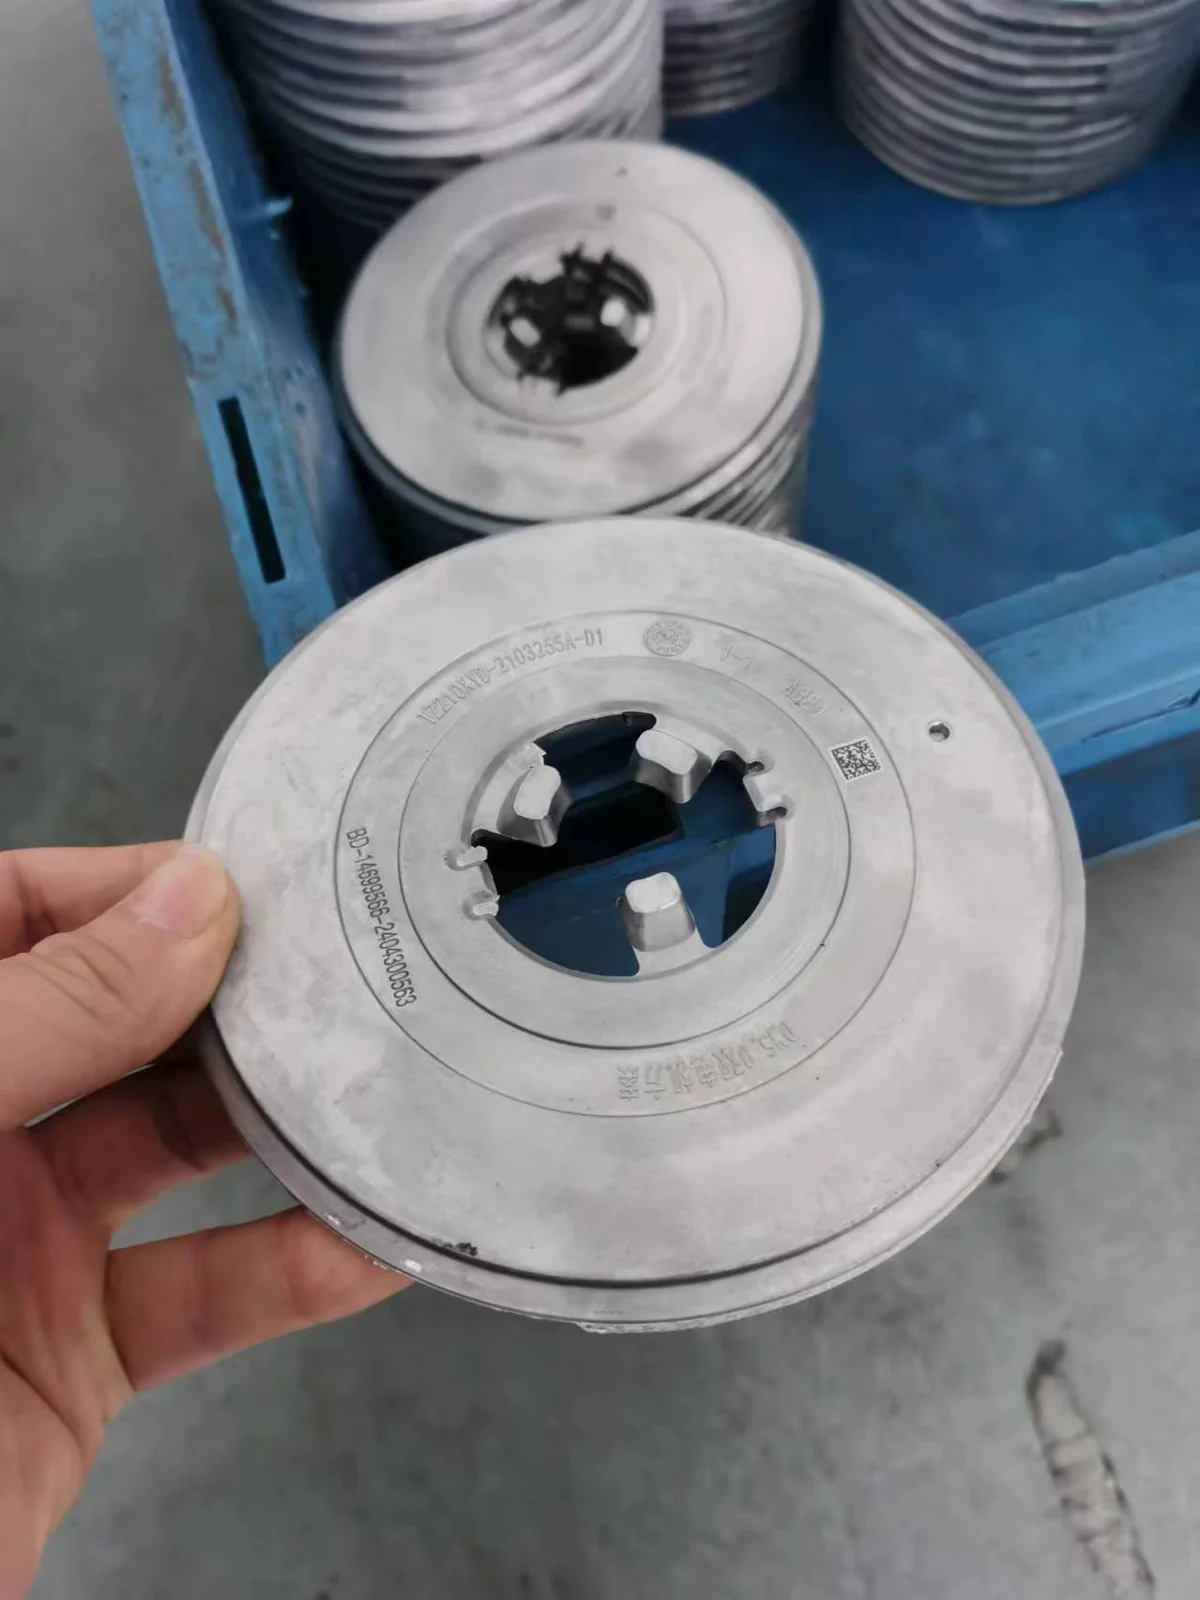
Dışından yaklaşık 260 mm ölçüsünde düz bir alüminyum plaka; ortada büyük bir delik, bu deliğin çevresinde frezelenmiş dört pencere ve bir cıvata deliği halkası var. Delik ile dış kenar arasındaki duvar yaklaşık 4 mm. Bir elektrikli cer motorunun içinde duruyor; burada rotor boşluğunu sargı başından ayırıyor ve merkez deliğinde bir rulman taşıyor.
Bu vakadaki malzeme 6061 tipi bir alüminyumdu; son şekle yakın dökülmüş, ardından yüzler, delik ve pencereler işlenmişti. Bu kombinasyon bu parça ailesi için olağan: döküm maliyeti düşük tutar, işleme ise deliği, yüzleri ve pencere kenarlarını tek bir ilişkiye getirmek zorundadır. Parçada ağır olan hiçbir şey yok. Parçada neredeyse her şey esnek.
Üç bağlama neden bozuk delik üretmeyi sürdürdü
Özgün güzergâh bariz olanıydı. A yüzünü tornala ve deliği kaba işle. Çevir, B yüzünü tornala ve deliği finiş işle. Sonra bir işleme merkezine geç, finiş deliğe bağla ve dört pencereyi frezele.
Bu adımların her biri kendi başına makul. Birlikte ise ancak parça ince olduğunda ortaya çıkan üç sorun yarattılar.
İki yüz iki farklı kavramadan tornalandı
A yüzünü bir aynada, B yüzünü başka bir aynada tornalamak, iki yüzün birbirine ancak ikinci bağlamanın tekrarlanabildiği kadar paralel olması demektir. Ağır bir parçada hata talaş payının içinde kaybolur. 4 mm duvarda ise parça, çeneler ne dayatırsa ona göre eğilir ve çeneler açılınca geri yaylanır. Yüzler, hiçbir tek ölçümün yakalayamayacağı biçimde paralelsiz kalır, çünkü her yüz kendi başına düzdür.
Delik döküm bir yüzeyde bağlandı
Parça kaba dış çaptan tutulduğunda aynanın üç noktası dökümü hafif üçgen bir şekle bastırır. Sonra delik kalemi, geçici olarak yuvarlak olmayan bir parçada yuvarlak bir delik keser. Aynayı bırakın, parça kendi şekline döner ve deliği de beraberinde götürür. Bu klasik ince halka tuzağıdır ve atölyenin kendi ölçümünün kabul edilebilir görünmesinin nedeni de budur: parça hâlâ desteklenirken ya da hemen sonrasında, tam olarak gevşemeden ölçmüşlerdir.
Pencereler delik finişlendikten sonra kesildi
Dört pencereyi frezelemek, zaten finişlenmiş bir halkanın bir yanından büyük miktarda malzeme kaldırır. Halkanın rijitliği düşer, dökümden ve önceki kesimlerden gelen kalıntı gerilme yeniden dağılır ve delik kayar. Bu parçada kayma, müşterinin deyişiyle rulmanın artık elle yerine oturmamasıydı. Sonucu kesme parametreleri değil, işlem sırası belirledi.
İşe yarayan güzergâh: tek ayna, tahrikli takımlar
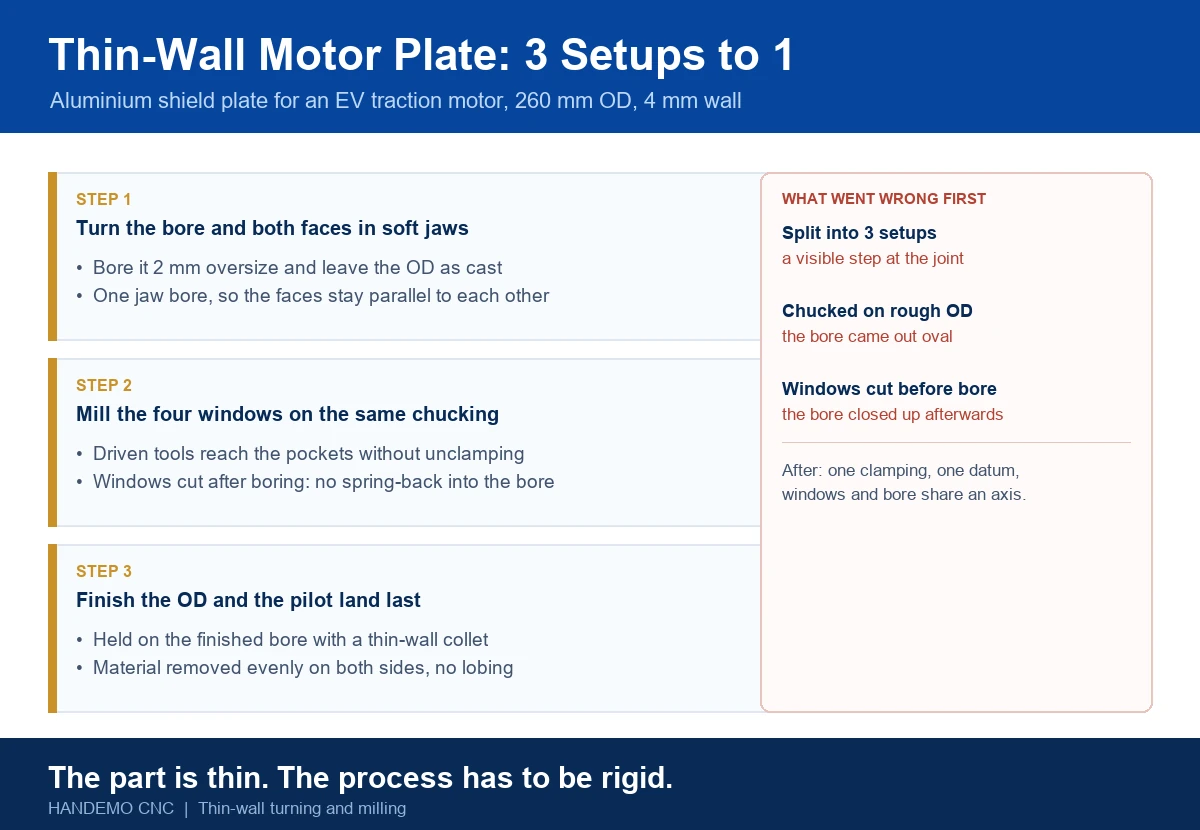
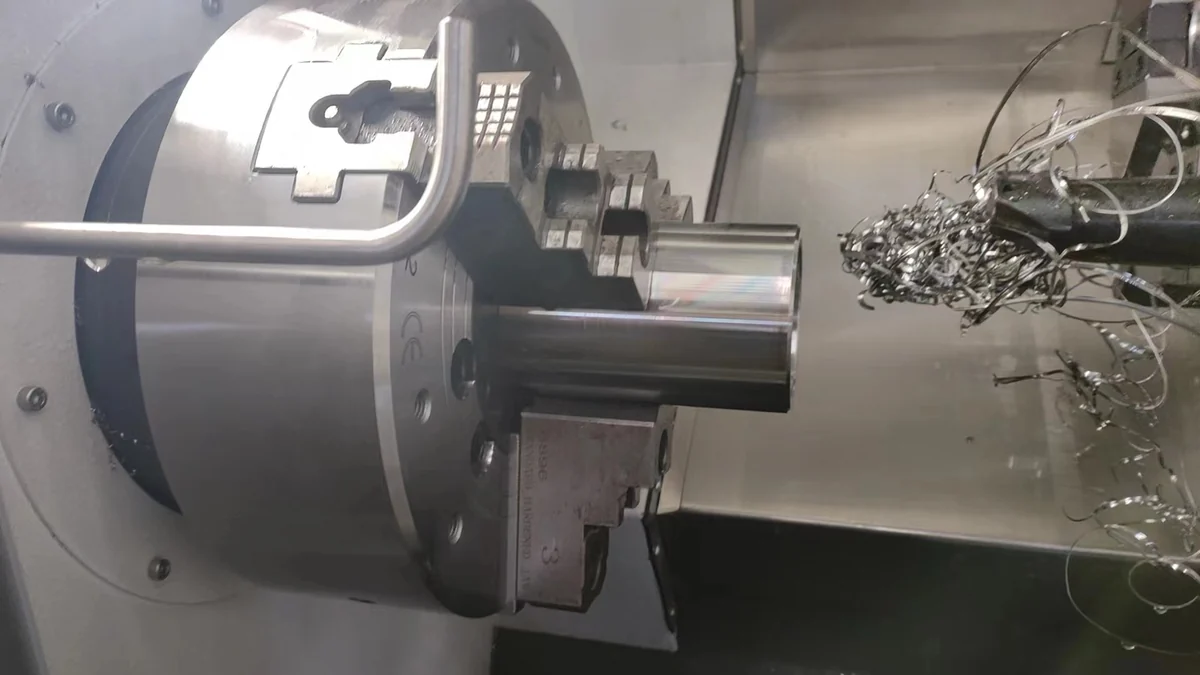
Çözüm, parçayı bir tornalama işi ve ardından bir frezeleme işi olarak düşünmeyi bırakıp delik ile pencereleri tek bir bağlamanın özellikleri olarak görmekti. Bunun için taretinde tahrikli takım bulunan bir torna gerekir; böylece parça delik ile pencereler arasında aynadan hiç çıkmaz.
Adım 1: yumuşak çeneler, delik ve iki yüz
Parça, döküm dış çapından, delinmiş yumuşak çenelerde tutulur ve çeneler yerinde delinir; böylece dökümü üç noktaya bastırmak yerine sararlar. Sonra delik bir miktar büyük tornalanır ve bilerek öyle bırakılır, iki yüz de aynı aynada tornalanır, dolayısıyla yapı gereği paraleldir, ve rulman için kılavuz bilezik finiş payıyla bırakılır.
Bile bile büyük delmek ilk seferde yanlış hissettirir. Parçanın zaten var olan ve zaten yuvarlak bir yüzeyde tutulduğu bir aşama için finiş kesimini saklamanın tek yolu budur.
Adım 2: pencereler, hâlâ aynada
Parça hâlâ bağlıyken tarettaki tahrikli takımlar yüzden girer ve dört pencereyi frezeler. Bunu pratik kılan Y eksenli tarettir: takım merkez hattının dışında çalışabilir, böylece deliğe göre merkezde olmayan bir pencere bile bağlama çözülmeden erişilebilir. Pencere kenarları ve delik artık aynı ekseni paylaşır, çünkü parça hiç kıpırdamadan kesilmişlerdir.
Bu aynı zamanda parçanın en zayıf olduğu aşamadır ve deliği önce finişlememenin nedeni de budur. Pencereleri burada kesmek, delikte kaldırılacak malzeme varken halkanın gevşemesine izin verir.
Adım 3: deliği ve dış çapı en son finişle
Sonra parça, finiş delikten ince cidarlı bir pens ya da amaca özel yapılmış bir genişleyen mandrel ile tutulur; delik, kılavuz bilezik ve dış çap finişlenir. Kavrama artık bu süreçte kesilmiş yuvarlak bir yüzey üzerinde olduğundan bağlama kuvveti üç noktada yoğunlaşmak yerine parçanın çevresine eşit dağılır.
Dış çap pencerelerden sonra kesilir, önce değil. Önce kesilseydi pencereler halkayı rahatlatır ve dış çapı hafif oval bırakırdı; oysa montajda parçanın konumlandırıldığı yer çoğu zaman dış çaptır.
Makinenin neleri yapabilmesi gerekir
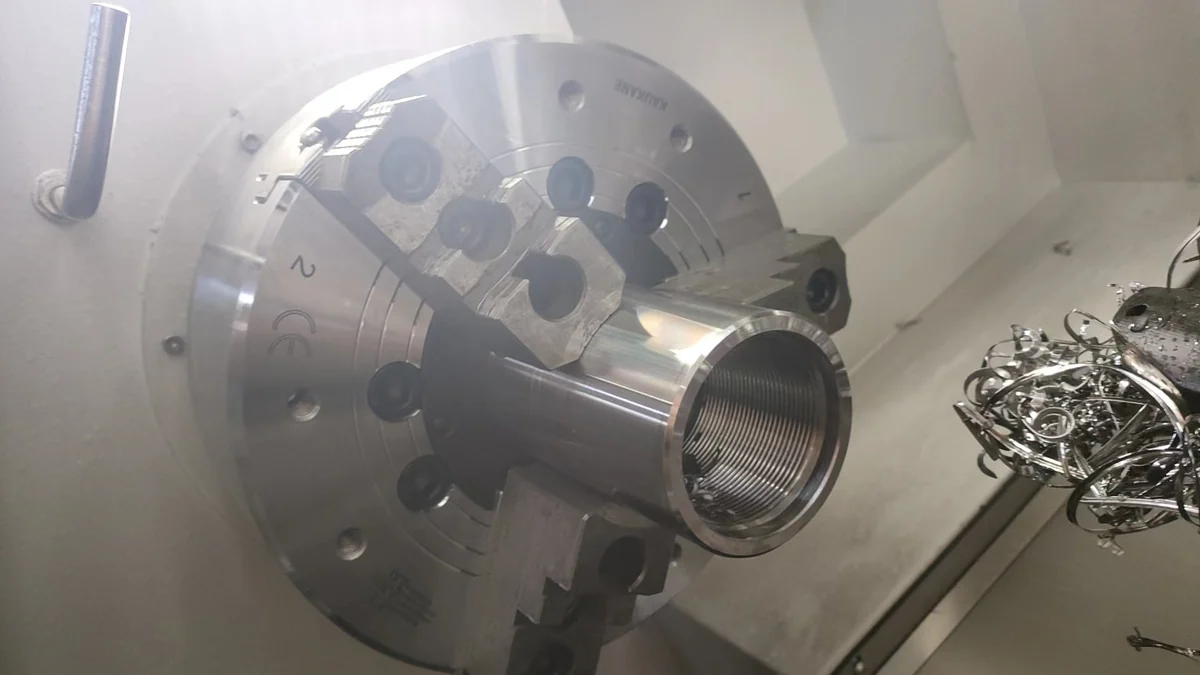
Bu güzergâh makineden üç şey ister ve böyle bir parçaya fiyat vermeden önce üçünü de kontrol etmeye değer.
Y eksenli tahrikli takımlar. Y olmadan, delik merkez hattının dışında kalan pencereler ya ikinci bir bağlamayı ya da köşelerde temiz tutulması zor bir enterpolasyon kesimini zorunlu kılar. Y ekseni stroku artı eksi 50 mm aralığında olan bir güçlü taret bu boyuttaki plakaların çoğunu kapsar.
Mandrel için yeterli mil deliği ve mil geçiş çapı. Finiş aşaması parçayı, mil deliğinden geçmesi ya da punta arasında desteklenmesi gereken bir genişleyen mandrel üzerinde tutar. TCK6050'deki gibi 65 mm mil deliği ve 50 mm mil geçiş çapı bu parça ailesi için rahattır; daha büyük delikli daha büyük plakalar TCK6350B'ye geçer.
Yumuşak çene takılıp hızla yeniden delinebilen bir ayna. Yöntemin tamamı döküme uyan çenelere bağlıdır. Çene değiştirmek bir saat sürüyorsa atölye sonraki partide üç bağlamaya geri döner.
Tek bağlamada birleşik tornalama ve frezeleme işi için bu vaka TCK6050Y üzerinde çalıştırıldı. Makine düz tornalamadaki aynı 560 mm yatak üstü çapını ve 65 mm mil deliğini taşır, Y eksenli güçlü tareti ekler ve 500 mm ile 980 mm tornalama boyu olarak gelir; böylece aynı süreç daha uzun motor gövdelere aktarılır. Hacmin iki ucu birden işlemeyi haklı çıkardığı yerde TCK6050SY ikinci operasyonu tamamen kaldırır.
Torna aynası için fazla büyük bir plakanın frezeleme tarafında, aynı pencere ve delik deseni normalde dördüncü eksenli bir dikey işleme merkezinde kesilir ve delik, plaka tüm halkayı destekleyen bir fikstüre bağlanmadan önce bir tornada finişlenir. VMC1160 yaklaşık bir metreye kadar plakalar için olağan boyuttur; ötesinde VMC1370 aynı 800 kg tabla yüküyle ek tabla ve hareket verir.
Boyutu değil, şekli tutmak
Bu parçada önemli olan ölçüler, bir çizimin genellikle belirttiği ölçüler değildir. Böyle bir plaka tezgahta her boyut kontrolünü geçip montajda yine de kalabilir, çünkü delik fikstürde yuvarlak, motorda yuvarlak değildir. Üretimde onu doğru tutan üç alışkanlık oldu:
Parça, oturması beklendikten sonra serbest halde, üç noktadan ölçülür. Aynada ya da bırakıldıktan hemen sonra ölçmek, sürecin kaçınmaya çalıştığı hareketi tam olarak gizler.
Cıvata deliği deseni pencerelerle aynı bağlamada delinir. Montajda parçayı konumlandıran delikler, delikle aynı datumu paylaşması gereken deliklerdir ve onları sonra delmek, tüm güzergâhın kaldırmak için kurulduğu bağlama sorununu geri getirir.
Her partinin ilk parçası, her şeyden önce iki yüzün düzlüğü için bir markalama plakasında kontrol edilir. Yüzler paralel değilse sonrasında hiçbir şey kararlı olmaz ve bunu birinci parçada bulmak iki yüzüncüde bulmaktan daha ucuzdur.
İşaretleme ve izlenebilirlik
Otomotiv tedarik zincirlerindeki motor plakaları genellikle bir parça numarası ve bir izlenebilirlik kodu taşır. Bu parçada bunlar dış halkaya, delikten uzak ve herhangi bir sızdırmazlık yüzeyinden uzak, finiş kesimiyle aynı bağlamada lazerle işaretlendi. Parça aynadan çıktıktan sonra işaretlemek tanımlama için uygundur, ama bir elleçleme adımı ve zaten finişlenmiş bir yüzeyde çapak riski ekler.
Genel ders
İnce cidarlı parçalar makine yeterince rijit olmadığı için başarısız olmaz. Esnek bir parçadan tutamayacağı bir şekli tutmasını istendiği için başarısız olurlar. Her ek bağlama, parçayı kendisinin olmayan bir şekle zorlamak için yeni bir şanstır ve finişlenmiş bir özellikten sonra çok malzeme kaldıran her operasyon o özelliği kaydırır.
Bu işten çıkan pratik kural: özellikleri, parçayı en uzun süre en güçlü bırakan sırada finişle ve pencereleri delikte hareketi emecek talaş payı varken kes. Güzergâhta küçük bir değişiklik gibi görünüyor. Bütün bir operasyonu ve beraberinde gelen şikâyeti ortadan kaldırdı. Genel durum hakkında daha fazlası CNC ile ince cidarlı parça işleme yazısında, aynı motor ailesinin gövde tarafı ise Elektrikli motor gövdeleri yazısında ele alınıyor.
Bu tip parçalarda bize sorulanlar
Pencereler bir tornada Y ekseni olmadan frezelenebilir mi?
Deliğe göre merkezde olan pencereler için evet, C ekseni ve enterpolasyon kullanarak. Merkez hattından kaçık pencereler için Y eksenli taret, ikinci bir bağlama ile daha zayıf bir köşe arasındaki ödünleşimi kaldırır. Tasarımda kaçık pencereler varsa Y'yi fikstür aşamasında keşfetmek yerine baştan belirtin.
Bu parça için döküm taslak her zaman kütükten iyi midir?
Bu boyut ve cidar kalınlığında döküm genellikle daha ucuz ve şekle daha yakındır, ama malzeme kaldırıldığında ortaya çıkan kendi gerilme desenini taşır. Kütük daha öngörülebilir davranış ve daha yüksek malzeme maliyeti verir. Prototipler için kütük çoğu zaman daha hızlı yoldur, çünkü yapılacak bir model yoktur.
Parçayı finiş kesimi için iz bırakmadan nasıl tutarsınız?
Gerçek döküme göre delinmiş yumuşak çeneler ya da finiş delikte ince cidarlı pens; bağlama basıncı parçayı ezmek yerine sürecek kadar düşük ayarlanır. Alüminyumda finiş kesiminin sonunda hafif bir yay geçişi de çenelerin oturmasından kalan izleri kaldırır.
Plaka torna yatak üstü çapı için fazla büyükse ne olur?
O zaman delik ve yüzler, delik kalemi ya da büyük çaplı yüzey frezesi olan bir dikey işleme merkezinde yapılır ve plaka üç noktaya değil, tam halka destekleyen bir fikstüre bağlanır. İşlem sırası aynı kalır; yalnızca makine değişir.
Süreç kararlı hale gelmeden önce kaç parça gerekir?
Genellikle ilk parça işlem sırasının doğru olup olmadığını söyler, üçüncü ya da dördüncü ise bağlamanın tekrarlanabilir olup olmadığını. Delik birinci ile onuncu parça arasında kayıyorsa sorun kesme verilerinde değil, kavramadadır.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038