Uzun redüktör mili: puntalar arası tornalama
Mil, bir karton parçasına sarılıp kayışla bağlanmış hâlde geldi; yaklaşık bir yemek masası boyundaydı ve pencereye karşı hizasından bakıldığında görülebilen bir eğriliği vardı. Daha önce başka bir yerde bir kez tornalanmıştı. Muylular yuvarlaktı. Sorun, iki ucun birbiriyle uyuşmamasıydı; oysa müşteri onu, günde saatlerce dakikada birkaç yüz devirle dönecek ve bir ucunda bir dişliyi tahrik edecek bir redüktöre bağlıyordu.
Bir mil işi genellikle böyle gelir. Kimse milin yuvarlak olup olmadığını tartışmaz. Montajın sessiz mi gürültülü mü olacağını belirleyen şey, parçanın bütününün düz olup olmadığı ve üzerindeki her özelliğin aynı eksenden işlenip işlenmediğidir. Mil, bir atölyedeki en basit şekillerden biri ve en az affedeni; çünkü bir metre çeliğin içinde hatanın saklanacak yeri yoktur.
Aşağıda bu aileden bir milin burada nasıl yeniden işlendiği ve sonra parti olarak üretildiği anlatılıyor: parçanın girdiği makinede ne yaptığı, ilk atölyenin rotasının nerede zorlandığı ve işi asıl neyin çözdüğü. Bu, vaka çalışmaları dizimizin bir parçası; her yazı gerçek bir parçayı atölyede takip eder ve sadece sonucu değil, kararları anlatır.
Parça aslında nedir
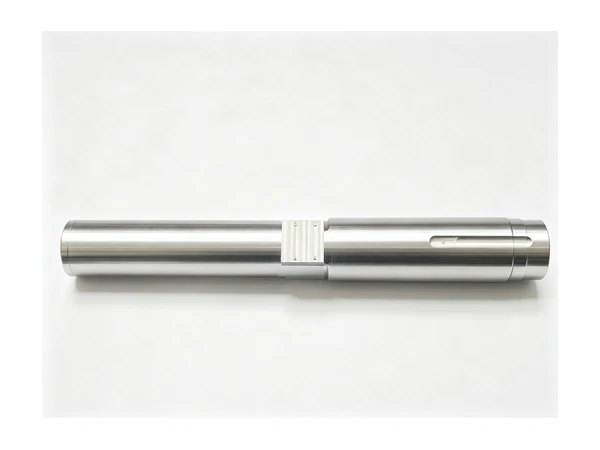
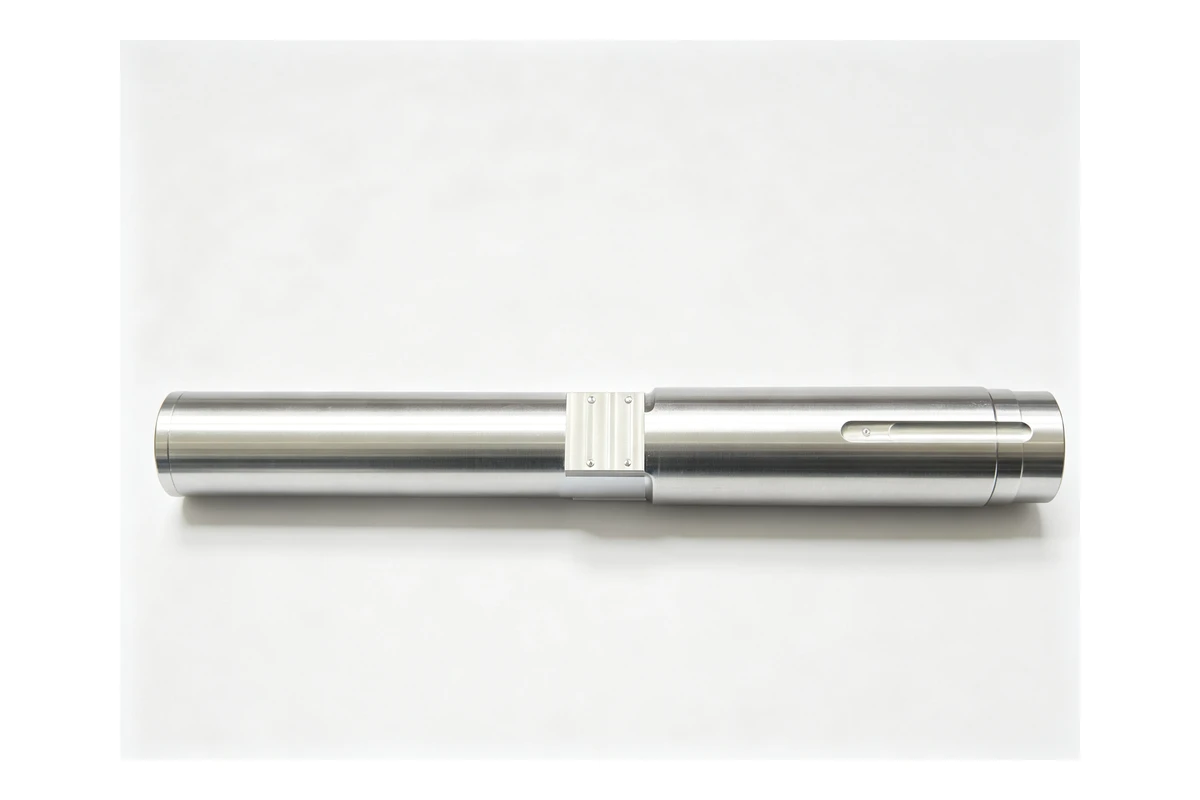
Müşteri konveyörler ve mikserler için hız redüktörleri üretiyor ve söz konusu mil bir giriş mili: bir ucunda kasnak, kaplin veya motor, diğer ucunda bir dişli taşıyan parça. Yaklaşık 700 mm uzunluğunda, kademeli yuvarlak bir parça; yaklaşık 60 ile 90 mm arasında dört çalışma çapı, dişli yatağının her iki yanında bir omuz, dişlinin oturduğu yerde bir kama yuvası, tahrik ucunda bir kama yuvası veya kaplin geçmesi, sıkma somunu için dişli bir uç ve her iki uçta bir merkez deliği var.
Bu özelliklerin her birinin bir görevi var ve eşit değiller:
- İki yatak muylusu mili gövdede taşır ve eksenin nerede olduğunu belirler.
- Dişli yatağı bu muylularla eş merkezli olmalıdır, yoksa dişli kaçık döner ve kavrama diş boyunca dengesiz olur.
- Omuzlar eksene dik olmalıdır, çünkü yatakları ve dişliyi konumlandıran dayamalar onlardır.
- Kama yuvası ve tahrik ucu sadece çapa göre değil açıya göre de konumlanır; yani dişli yatağına göre konumları da en az ölçüleri kadar önemlidir.
- Merkez delikleri, sonraki her operasyonun geri döndüğü referanstır.
Tek cümleyle: muylular ekseni tanımlar ve diğer her şey ona göre doğru olmak zorundadır. Bütün iş bundan ibarettir ve bu yüzden tezgahta mikrometreyle kabul edilebilir görünen bir mil, monte edildikten sonra hurdaya çıkabilir.
Redüktör işi, ayrı olarak ele aldığımız bir parça ailesinin, yani dişlilerin yanında durur ve milden önce aynı montajda genellikle bir burç veya bilezik bulunur. Onları birbirine bağlayan parça mildir; bu yüzden redüktör gürültülü olduğunda suçlanan da odur.
Uzun mil neden kısa milden farklı bir iştir
Aynı çapta 150 mm'lik bir mil ile 700 mm'lik bir mil, uzunluğu farklı aynı iş değildir. Farklı işlerdir.
Uzunluk arttıkça üç şey değişir.
Ağırlık ortayı aşağı çeker. 75 mm'lik bir çelik çubuk metre başına yaklaşık 35 kg gelir; yani uçları desteklenen 700 mm'lik bir mil, kendi açıklığının ortasında gerçek bir yük taşır. Dururken dramatik bir şey olmaz, ama parça dönmeye başladığı anda o sarkma salgıya dönüşür ve ortası sarkan bir milde alınan her talaş bir eğri üzerinde alınmış olur.
Uzun parça kesilmez, bükülür. Boy/çap oranı sekiz ya da on olan bir mile takımı bastırırsanız, takım dalıp kesmek yerine parça takımdan kaçar. Sonuç, ortası küçük çıkmış bir çaptır; her tornacının bildiği bu duruma fıçılaşmış ya da boğulmuş mil denir ve makine rijit, uç yeni olsa bile ortaya çıkar.
Daha fazlası var, yani yanlış yapılacak daha çok yer var. Kısa bir mildə iki üç özellik bulunur. Bir redüktör giriş milinde bir metre boyunca yayılmış bir düzine özellik vardır ve her biri, ancak bütün parça dönerken ortaya çıkan bir kademe ya da kaçıklık sokma şansıdır.
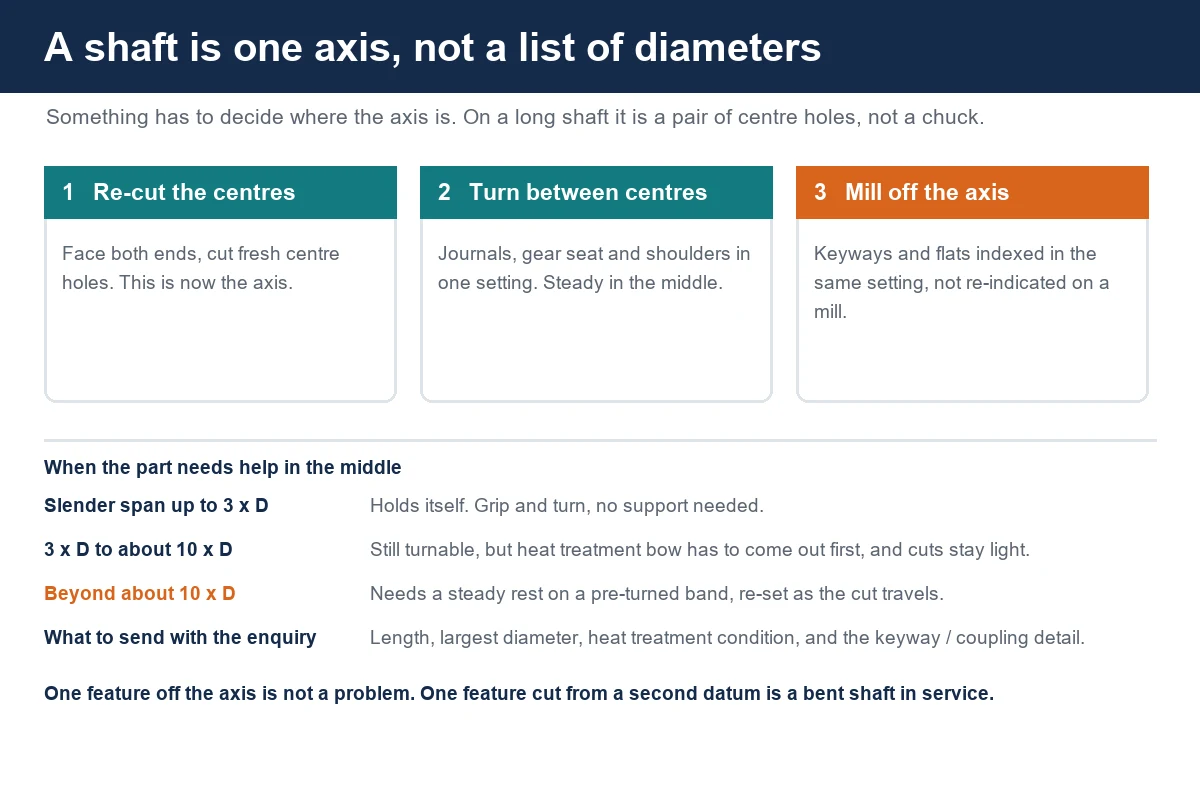
İnsanların kullandığı pratik sayı, desteklenmeyen açıklığın boy/çap oranıdır. Yaklaşık üçe kadar mil uslu durur. Üç ile on arasında plan, takımdan daha önemli olmaya başlar. Onun üzerinde parçanın ortadan desteğe ihtiyacı olur ve planın bir puntaya ihtiyacı olur; işte o noktada mil işi bir torna işi olmaktan çıkıp bir planlama işi olur.
Malzeme ve plana etkisi
Redüktör milleri neredeyse her zaman orta karbonlu alaşımlı çelikten yapılır; en yaygın olarak 40Cr, ağır yüklü millerde bazen 42CrMo, nadiren dişli mil gövdesine açıldığında sementasyon çeliği kullanılır. Tavlanmış veya normalleştirilmiş hâlde iyi tornalanır; ısıl işlemin rotaya neden bu kadar önemli olduğu da tam olarak budur.
Bu millerin çoğu son hâlinde işlenmez. Sıra genellikle şöyledir: her çapta pay bırakarak kaba tornalama, çekirdeğe dayanımını kazandırmak için ısıl işlem, sonra finiş tornalama. Isıl işlem, düz bir milin eğri bir mile dönüştüğü yerdir; çünkü su verme tekdüze bir süreç değildir ve uzun, ince bir parça mutlaka hareket eder. Bu hareket, milin baştan büyük ölçüde kaba tornalanmasının nedenidir: finiş operasyonu yalnızca ölçüleri çıkarmaz, aynı zamanda ısıl işlemin parçada bıraktığı eğriliği de alır.
Bundan atölye için iki sonuç çıkar.
Birincisi, kaba payı çarpıklığı karşılayacak kadar olmalıdır. Su verilecek bir milde çapta on ya da on iki milimetre cömert değildir; uzun bir parçada dört beş milimetre bela aramaktır.
İkincisi, finiş operasyonu ölçüleri çıkarmaya başlamadan önce parçayı düz hâle getirebilmelidir; bu da aynaya bağlamak yerine iki punta arasında tornalamak demektir. Üç ayaklı ayna, ısıl işlem görmüş ve hafifçe eğilmiş bir yüzeyden tutar ve eğriliği kopyalar. Isıl işlemden sonra yeniden açılan bir çift merkez deliği, parçaya su vermede ne olduysa ondan bağımsız yeni bir eksen verir.
Müşteri sertleştirilmiş ve taşlanmış yüzey istiyorsa aynı mantık bir adım ötede geçerlidir: tornalama operasyonu taşlamanın ihtiyaç duyduğu payı bırakır ve tornalama rotası parçayı, taşlamanın onu bulabileceği kadar düz bırakmak zorundadır. Taşlama operasyonu olmadan bir parçayı finişe tornalamakla ilgili benzer sorunu genleşme bileziği vaka çalışmasında ele aldık ve altındaki disiplin aynıdır.
İki bağlama
Bu işi çözen rota iki bağlamaydı, ikisi de eğik yataklı bir tornada; müşterinin kendi atölyesi ise üç bağlama kullanıyordu.
Birinci bağlama kaba, ısıl işlem görmüş boş parçayı aldı, bir ucuna bir fırdöndü ile iki punta arasına koydu, iki alın yüzeyini işledi ve iki merkez deliğini yeniden açtı. İşi belirleyen operasyon budur ve aceleye getirilmesi en kolay olan da budur. Merkez deliklerini yeniden açmak bir formalite değildir: su vermenin bıraktığı izleri kaldırır, her uca taze bir koni koyar ve milin bundan sonra tornalanacağı eksenin, ısıl işlemcinin geride bıraktığı eksen değil yeni bir eksen olması demektir.
İkinci bağlama mili iki punta arasında tornaladı; bir uçta puntaya, diğer uçta fener mili puntaasına dayalı, ortayı bir punta desteği tutuyordu. Bütün çalışma çapları, omuzlar, dişli yatağı ve yatak muyluları bu tek bağlamada, tahrik ucundan puntaya doğru işlendi. Parça ilk çapla son çap arasında makineden hiç çıkmadığı için muyluların ve dişli yatağının eş merkezliliği, birinin parçayı doğru şekilde yeniden bağlama becerisinden değil, makinenin kendi geometrisinden geldi.
Eski rotadaki üçüncü bağlama kama yuvaları içindi. Değişiklik tam orada yapıldı ve bu işin anlatmaya değer kısmı da orası.
Ortayı iz bırakmadan desteklemek
Punta desteği ince milin standart cevabıdır ve aynı zamanda onu berbat etmenin standart yoludur.
Punta desteğinin ayakları parçanın çapına oturur ve onu kesme kuvvetine karşı tutar. Ayaklar ham dövme veya ısıl işlem görmüş bir yüzeyde dönerse o yüzeyi parlatır, içine aşındırıcı alır ve mile sonradan tornalanması gereken bir iz basar. Çok gevşek ayarlanırsa parça takırdar; çok sıkı ayarlanırsa parça üç ayak arasında üçgene sıkıştırılır.
Burada puntayı iş görür hâle getiren üç şey vardı:
- Önceden tornalanmış bir bant. Punta devreye alınmadan önce, ayakların oturacağı yerdeki kısa bir mil boyu aynı bağlamada temiz bir çapa tornalandı; böylece ayaklar boş parçanın üzerinde değil, eksene göre zaten doğru olan bir yüzeyde döndü.
- Parçaya uygun ayaklar. Sert bir yüzeyde sert ayaklar yerine çelik mil üzerinde bronz veya makaralı ayaklar ve ayarda kuvvetli değil hafif bir temas.
- Puntayı parçanın eğilmek istediği yere koymak. Takım boyu boyunca çalışan bir milde bu orta civarıdır, ama kesme ilerledikçe desteklenmeyen boy uzadığı için punta tarafına kayar. Bu işte punta finiş paso ortasında bir kez yeniden ayarlandı ve fark görünüşte değil çaplarda ortaya çıktı.
Aynı düşünce, başka bir biçimde, aynadaki ince cidarlı bir parçayı yönetir; bunu CNC ile ince cidarlı parça işleme yazısında ele aldık: cevap asla parçayı daha sıkı tutmak değil, onu kaldırabileceği yerden tutmaktır.
Kama yuvaları, dişler ve düz yüzeyler
Yuvarlak olmayan özellikler, eski rotanın üçüncü bağlamayı kaybettiği ve makine seçiminin değiştiği yerdir.
Kama yuvası, eksene paralel olması ve dişli yatağı ile kaplin ucuna göre bilinen bir açıda konumlanması gereken frezelenmiş bir yuvadır. Freze tezgâhında kesmek, milin başka bir makineye taşınması, mengenede veya V bloklarda bağlanması, saatle ayarlanması ve kesilmesi demektir. Bu adımların her biri açısal konumu kaybetme şansıdır ve 700 mm'lik bir mili, bir ucundaki yuvanın diğer ucundaki kendi kama yuvasıyla hizalanacağı şekilde ayarlamak, bir atölyenin partideki her parçada tekrarlamak istemeyeceği yavaş bir iştir.
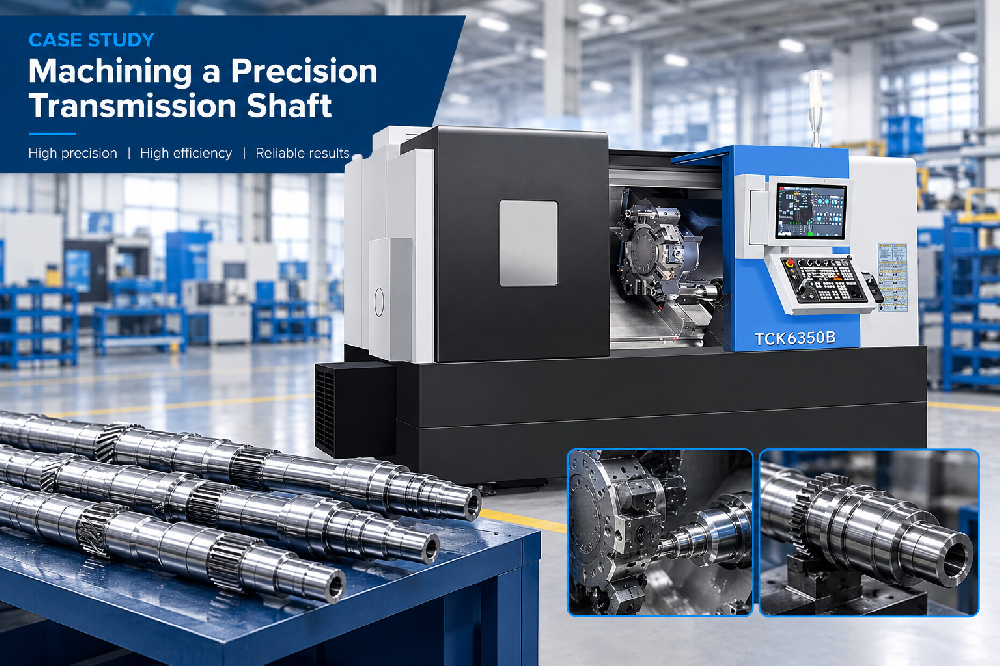
Bu işte cevap, tahrikli takımları ve Y ekseni olan bir torna oldu. TCK6050Y gibi bir makinede mil, punta yerindeyken iki punta arasında kalır ve kama yuvası, çaplarla aynı bağlamada, fener milinden indekslenerek frezelenir. İki kama yuvası ile dişli yatağı arasındaki açısal ilişki böylece birinin mengene ayarlama becerisinin değil, makinenin indekslemesinin fonksiyonu olur. TCK3100LY bir metreye kadar olan, daha büyük salınım ve daha büyük delik isteyen millerde aynı işi yapar; Y ekseni hareketi eksen dışı özellikleri ikinci bir makine olmadan kapsar.
Sıkma somunu ucundaki diş düz bir tornalama operasyonudur, ama yazıya değer bir kuralı vardır: yanındaki muyluyla aynı bağlamada açın. Muylu ekseninden yarım tur kaçık bir diş, sıkıldığında somunu ve yatağı hafifçe yana çeker; ön yüklemeli bir yatak taşıyan milde bu, montajın hissini değiştirmeye yeter.
Tahrikli takımlı bir tornalama makinesinin ne zaman bir torna artı freze yerine geçtiği sorusu ayrı bir yazının konusu: CNC torna mı CNC tornafreze mi. Mil için kısa cevap, kararın eksen dışında kaç özellik olduğuna ve bunların tornalanmış çaplarla ilişkisinin ne kadar sıkı olması gerektiğine göre verildiği, kaç tane olduğuna göre verilmediğidir.
Bir partiyi aynı eksende tutmak
İlk mil bir işleme problemidir. Kırkıncı mil bir tutarlılık problemidir ve bir redüktör mili partisinde kayma üç yerde görünür.
Birincisi merkez delikleri. Körlenmiş ya da hafif kaçık dönen bir merkez matkabı, boş parçanın dışıyla eş merkezli olmayan bir koni açar ve sonradan tornalanan her çap o hatanın kopyasıdır. Merkez matkabını hisse göre değil sayıya göre değiştirmek ve delmeden önce alınları işlemek, testereyle kesilmiş yüze delmek yerine, bir partiyi kendi kendisiyle hizalı tutan şeydir.
İkincisi punta desteği ayakları. Aşınırlar ve aşınmış bir takım, parçanın puntada kendinden önceki milden biraz daha aşağı oturmasına izin verir. Görünen belirti, yüz parça boyunca büyüyen, punta tarafına doğru çok hafif konik bir mil partisidir. Ayakları bilinen bir çapa göre kontrol etmek, düzeltmek veya değiştirmek dakikalar alır ve bir partiyi kurtarır.
Üçüncüsü termal. Dört saattir çalışan bir torna, soğuk kalkış yapan makineyle aynı makine değildir ve uzun bir finiş pasosunda bu fark çaplara gider. Müşterinin bütün partiyi tek bir referansa göre kontrol ettiği millerde kaba işlemeyi sabah, finişi ise makine bir süre çalıştıktan sonra yaparız; böylece bütün finiş pasoları aynı durumdaki bir makinede alınır.
Bunda tuhaf bir şey yok. Bir parça üreten rota ile bir parti üreten rota arasındaki fark budur.
Makine cevabı neden değiştirdi
Müşterinin mili 700 mm uzunluğunda; kütüğe yazıldığında kulağa geldiğinden daha kısa. Eski rotalarının bir şekilde işlemesinin nedeni makinenin konum değiştirmeden iki uca da yetişmesiydi; yavaş olmasının nedeni ise eksen dışındaki her şeyin makineden çıkması gerektiğiydi.
Bu parça için TCK6350B kullandık; yatak üzerinde 630 mm salınımı, uzun versiyonda bir metreye kadar kesme boyu, 85 mm çubuğu geçiren 96 mm fener mili deliği, 18,5 kW fener mili ve 10 ya da 12 inç aynası olan ağır bir eğik yataklı torna. 700 mm'lik bir mili parça karşılık vermeden finişlemek için yatak altında yeterli kütlesi ve uzunluğu punta desteğine yer bırakarak kapsayacak punta hareketi var.
Müşterinin mili birer uçtan işleniyorsa veya iki uçta da bir tahrik özelliği gerekiyorsa, iki fener mili li makine diğer dürüst cevaptır. TCK6050SY birinci fener milinde 67 mm, ikincisinde 56 mm delik taşır; bu, her ikisinden de geçen yaklaşık 45 mm çapa kadar milleri kapsar ve arka yüzü ikinci operasyon olmadan işler. Bunun altındaki ölçüde, 65 mm delik ve 50 mm çubuk kapasitesiyle TCK50'den geçen bir mil, iki punta arası iş değil çubuk işidir ve bütün plan değişir; çünkü parçanın puntaya hiç ihtiyacı olmaz. Bu iki rotayı iki fener milli tornafreze: iki ucu tek bağlamada işleme yazısında karşılaştırdık.
Gerçekten uzun, yani standart bir tornaların konum değiştirmeden kapsadığından daha uzun bir mil için konuşma büyük delikli makineye geçer. QK1322 240 mm fener mili deliğine, yatak üzerinde 1.000 mm salınıma ve 1.350 mm tornalama boyuna sahiptir; bu, redüktör giriş mili için değil ağır ve uzun iş için bir makinedir. İkisi arasındaki sınırın nerede olduğunu bilmek, bir mil teklifinin konusunun büyük kısmıdır ve salınım, delik ve ayna sayılarının bir parçanın gerçekte ne içinde tornalanabileceğiyle nasıl ilişkili olduğunu CNC torna seçimi: salınım, delik ve ayna yazısında anlattık.
Müşteri sonrasında neyi ölçtü
Müşteri ilk çalıştırmada üç şeyi takip etti: bağlama sayısı, montajdan sonra yeniden işlenmesi gereken mil sayısı ve montaj süresi.
Bağlama sayısı üçten ikiye indi. Montaj sonrası yeniden işleme ilk altmış milde sıfıra indi; önceki rota yeniden tornalanması gereken birkaç parça üretiyordu. Hattaki montaj süresi de düştü, çünkü dişli ve yataklar, montajcının milin serbest döndüğü konumu aramasına gerek kalmadan yerine oturdu.
Müşterinin en net anlattığı değişiklik bir sayı değildi. Onun sözleriyle miller, güvenmeden önce kontrol edilmesi gereken bir parça olmaktan çıkıp doğrudan cıvatayla takılabilen bir parça hâline geldi. Tek bir referanslı rotanın satın aldığı şey budur ve çizimdeki herhangi bir tek ölçüden daha değerlidir.
Bir mil işinde fiyatı ne belirler
Bir milde fiyatı en çok dört şey hareket ettirir:
- Bağlama sayısı. Puntayla tek bağlamada tamamen tornalanabilen bir mil, kama yuvası için makineden çıkıp geri dönmesi gereken bir milden farklı fiyattadır.
- Parçanın makineler arasında gezinip gezinmemesi. Her taşıma bir yeniden ayar demektir ve uzun bir parçada bu, çizimde kimsenin görmediği bir zamandır.
- Isıl işlem rotası. Tavlanmış çubuktan tek pasoda tornalanan mil basittir. Kaba tornalanan, sertleştirilen ve finiş tornalanan mil ikinci tornalama operasyonunun maliyetini taşır ve bu maliyet gerçektir.
- En uzun desteklenmeyen açıklığın boy/çap oranı. Bu tek sayı işin punta desteğine ihtiyacı olup olmadığını belirler ve bir punta desteği tüm parçanın çevrim süresini değiştirir, sadece bir çapınkini değil.
Mil çizimini, malzemeyi ve durumunu, varsa girdiği montajın çizimini gönderin. Mil çizimi bize özellikleri verir; montaj ise hangi muyluların mili gerçekten taşıdığını, hangi omuzların gerçekten bir şeyi konumlandırdığını ve hangi çapların sadece bir dökümü geçmek için orada olduğunu söyler. E-posta uygun değilse çizimler çizim yükleme sayfamızdan geçebilir.
SSS
Uzun milleri tek bağlamada mı iki bağlamada mı işliyorsunuz?
Genellikle iki, ve birincisi malzeme kaldırmak için değil merkez deliklerini yeniden açmak için vardır. Isıl işlem görmüş bir mili taze bir çift merkez deliğinden iki punta arasında tornalamak bütün parçayı düz yapan şeydir; parçayı bunun yerine aynada tutmak, ısıl işlemin bıraktığı eğriliği kopyalar.
Bu kadar uzun bir mil punta desteği olmadan tornalanabilir mi?
Tornalanabilir, ama açıklığın ortasındaki çaplar uçlarla eşleşmez. Desteklenmeyen açıklıkta boy/çap oranı yaklaşık onu geçince parça takımdan kaçmaya başlar ve atölye, punta desteği ile tüm boyu yine de tutamayacak yavaş ve hafif bir kesme arasında seçim yapar.
Kama yuvası tornada mı freze tezgâhında mı açılmalı?
Makinede tahrikli takımlar ve Y ekseni varsa tornada, çaplarla aynı bağlamada; çünkü kama yuvası, dişli yatağı ve varsa ikinci kama yuvası arasındaki açısal ilişki o zaman yeniden ayardan değil makineden gelir. Parça frezeye gitmek zorundaysa mil V bloklara veya bir fikstüre bağlanmalı ve ham boş parçaya değil, tornalanmış yüzeye göre ayarlanmalıdır.
Bir milin ortasının fıçılaşmasını nasıl önlersiniz?
Onu destekleyerek, finiş pasosunu parça aynı bağlamada bir kez kaba işlendikten sonra alarak ve kesmeyi parçanın takımdan itmeyeceği kadar hafif tutarak. Fıçılaşmış bir mil genellikle takım değil destek problemidir ve uç değiştirmek bunu düzeltmez.
Bir mil işleme işine teklif vermek için ne gerekiyor?
Malzemesi ve durumuyla birlikte mil çizimi, ısıl işlem görüp görmediği ya da göreceğine dair bilgi, önemli yüzeylerin istenen son hâli, muylular ve omuzlar bir şeyi konumlandırıyorsa montaj çizimi ve parti büyüklüğü. Birkaç mil aynı redüktöre aitse, referans ve bağlama planı aile için bir kez kurulabilsin diye onları birlikte gönderin.
Miller, dişliler ve içinde döndükleri gövdeler her hafta yaptığımız türden işlerdir. Ekseninde dönmeyen bir miliniz veya çapların punta tarafına kaydığı bir partiniz varsa çizimi gönderin, bir rota ve bir fiyatla dönelim. Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038