CNC torna seçimi: salgı, delik ve ayna
Bize gelen torna sorularının çoğu bir çap ile başlıyor. "400 mm'lik bir flanşı tornalamamız gerekiyor." Bu iyi bir başlangıç ve kötü bir bitiş, çünkü çap tek başına parçanın iş milinden geçip geçmeyeceğini, aynanın onu tutup tutmayacağını ya da taretin öbür ucuna ulaşıp ulaşmayacağını söylemez. Bir tornada neredeyse her şeyi üç sayı belirler ve alıcılar genellikle bunlardan yalnızca birini söyler.
Biz 500 mm salgılı kompakt modelden 240 mm delikli 1000 mm salgılı boru diş açma makinesine kadar eğik yataklı torna üretiyoruz ve her gün çizim üzerinden teklif veriyoruz. Aynı konuşma tekrar tekrar yaşanıyor: müşteri parçadaki en büyük çapı ölçmüş, seçilen makine ise o çapla hiç ilgisi olmayan bir nedenle yanlış çıkıyor.
Bu yazı, bir model önermeden önce kendi içimizde yürüttüğümüz kontrol listesidir. makine karşılaştırmaları bölümümüzde, eğik yatak ile düz yatak ve torna ile freze-torna notlarımızın yanında duruyor, çünkü o iki karar bundan sonra gelir, önceden değil.
Üç sayı ve herkesin unuttuğu bir sayı
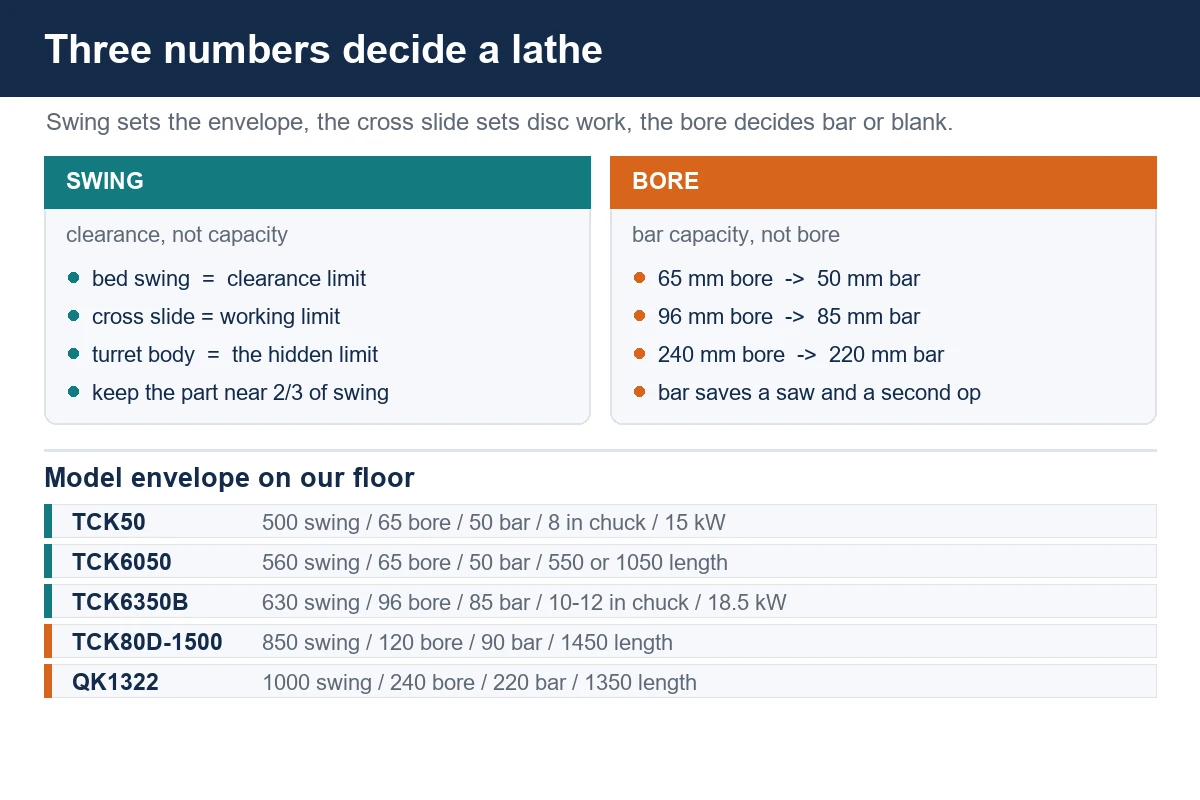
Salgı, delik ve ayna. Bu üçünü doğru seçin, torna işi yapar. Yanlış seçin, hiçbir opsiyon bunu düzeltmez, çünkü bunlar makineye dökülmüştür.
Salgı, bir parçanın bir yere çarpmadan dönebileceği büyüklüktür. Delik, iş milinden ne kadar büyük bir çubuk geçebileceğidir; bu, çubuk işini hiç yapıp yapamayacağınızı ya da her parçanın kesilmiş kütük olarak başlayıp başlamayacağını belirler. Ayna kavrama ölçüsüdür ve iş milinin önünde ne kadar ağırlık ve ne kadar kavrama gücünüz olduğunu belirler.
Dördüncü sayı tornalama uzunluğudur ve alıcıların en sık yanlış okuduğu sayı budur. 1000 mm tornalama uzunluğu olan bir makine, bir ucunda puntanın diğer ucunda aynanın gerektiği 1000 mm'lik bir parçayı tek seferde işlemez. Kullanılabilir uzunluk, bu ikisinin arasında kalan kısımdır. Bu yüzden aynı nominal uzunluğa sahip iki torna, iki ucunda da merkez deliği olan bir mil üzerinde tamamen farklı davranabilir.
Salgıyı doğru okumak
Yatak üstü salgı, iş mili ekseni ile makinenin en yakın sabit parçası arasındaki boşluğun iki katıdır. Fiziksel olarak dönebilecek en büyük çaptır. İşleyebileceğiniz en büyük çap değildir ve kesinlikle iyi işleyebileceğiniz en büyük çap değildir.
Kızak üstü salgı, disk işi için dürüst sayıdır, çünkü kızak takım ile parça arasında durur. 560 mm salgılı bir makinede kızak değeri tipik olarak 320 mm'dir ve bu, taret gövdesi çarpışmadan alın tornalama veya kanal açma işleminin gerçekten ulaşabileceği çaptır. Parçanız dış kenara yakın kanalı olan bir disksa, işi belirleyen sayı yatak sayısı değil kızak sayısıdır.
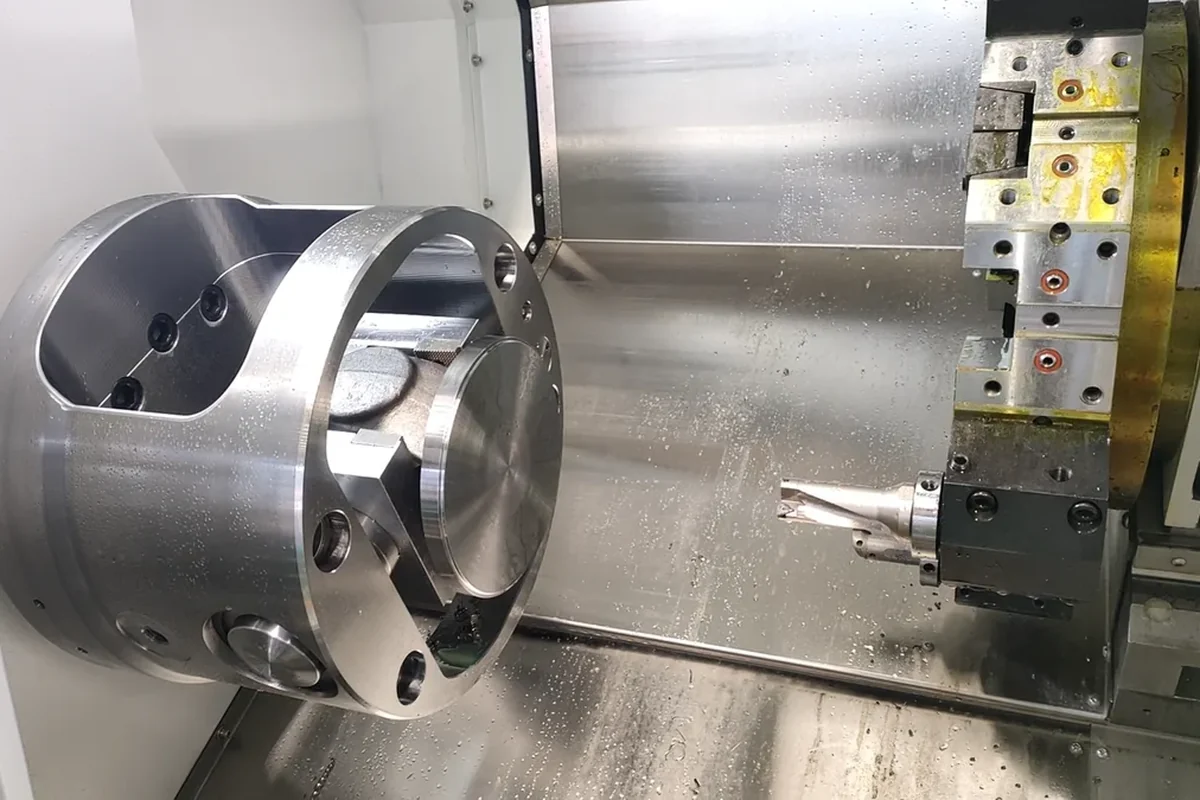
Hiçbir teknik föyde görünmeyen üçüncü bir sınır var: taret. 12 istasyonlu taretin bir gövdesi vardır ve bu gövde, takım büyük bir çapın uzak tarafındayken bir yere oturmak zorundadır. Atölyeler bunu, "sığan" 500 mm'lik bir parçanın alnının tek geçişte işlenememesiyle keşfeder, çünkü taret uca ulaşmadan parçaya çarpar. Pratik cevap genellikle sınırının oldukça altında çalışan daha büyük salgılı bir makine ya da farklı bir takım yönelimidir.
Teklif verirken kendi kuralımız: parçanın en büyük tornalanan çapı, yatak salgısının yaklaşık üçte ikisinde olmalı ve kızak değerinin içinde pay bırakarak kalmalıdır. Her gün yatak salgısının tamamını kullanan parça, yüklenmesi zor, ölçülmesi zor ve yavaş işlenen bir parçadır.
Delik ile çubuk kapasitesi aynı sayı değildir
İş mili deliği, iş milinden geçen deliktir. Çubuk kapasitesi, gerçekte oradan besleyebileceğiniz şeydir ve her zaman daha küçüktür, çünkü çubuk çekme borusundan, ayna ayaklarından ve iş milinin arkasındaki hidrolik silindirden geçmek zorundadır. 65 mm delik genellikle 50 mm çubuk kapasitesi olarak belirtilir. 96 mm delik 85 mm verir. 240 mm delik 220 mm verir.
Bu, alıcıların beklediğinden daha önemlidir. Parça çubuktan yapılıyorsa, 50 mm ile 85 mm çubuk kapasitesi arasındaki fark, tüm aileyi tek makinede işleyip işleyemeyeceğinizi ya da yarısının kesilip aynaya bağlanması gerekip gerekmediğini belirler. Kesilmiş kütükler bir testere, ikinci bir taşıma adımı ve alın tornalama ile merkezleme için ikinci bir operasyon demektir. Bir yıllık üretimde bu genellikle iki torna arasındaki fiyat farkından daha fazladır.
Delik ayrıca uzun bir parçayı iş milinden geçirip uzak ucundan kavrayıp kavrayamayacağınızı belirler; bu, uzun bir mili punta ile uğraşmadan işlemenin standart yoludur. 96 mm delikten geçen 1500 mm'lik bir mil, bir ucunda ayna diğer ucunda ayna veya pens ile tutulduğunda, aynı milin iki punta arasında işlenmesinden çok farklı ve çok daha iyi bir iştir.
Ayna ölçüsü ve kimsenin söz etmediği ağırlık
Ayna ölçüsü inç olarak belirtilir ve gerçekte kavrama kuvveti ile parça ağırlığı hakkında bir ifadedir. 15 kW iş milinde 8 inç ayna hafif hizmet bir düzenektir: 200 mm'lik bir parçayı rahatça tutar ve sarkan ağır bir dökümle zorlanır. 18,5 kW iş milinde 10 veya 12 inç ayna, birkaç yüz milimetreye kadar genel disk işi için normal eşleşmedir.
Broşürde hiç bulunmayan sayı, ayakların hızda tutabileceği ağırlıktır. Kısa bir kavrama yüzeyinde tutulan ağır bir disk, hız yüksekse kayar ve operatör bunu bir şey kırılmadan önce duyar. Bu yüzden büyük çaplı parçalar genellikle makinenin tavan hızından daha yavaş işlenir ve bu yüzden cömert aynalı, ölçülü azami hızlı bir torna, ağır disk işi için küçük aynalı hızlı bir makineden genellikle daha iyi bir satın almadır.
İnce parçalarda sorun tersine döner. İnce bir halka veya ince cidarlı bir burç ayna basıncı altında deforme olur, bu yüzden parça ya içi işlenmiş yumuşak ayakta tutulur, ya ayna tablasına bağlanır, ya da mandrel üzerine geçirilir. Aileniz ince halkalardan oluşuyorsa bunu teklif aşamasında söyleyin, çünkü cevap daha büyük ayna değil, yumuşak ayaklı daha büyük delikli bir makine olabilir.
Tornalama uzunluğu, punta ve ikinci operasyon
Uzunluk, model aralığının en çok yayıldığı yerdir. 550 mm kesme uzunluğu olan kompakt bir torna kısa milleri ve disk işini kapsar. 1000 mm makine genel mil işlerinin çoğunu kapsar. Bunun ötesinde makine ağırlık ve fiyat olarak hızla büyür ve soru şu olur: uzun parçalar düzenli bir ürün mü yoksa ara sıra gelen bir onarım işi mi.
Miller için punta opsiyonel değildir. Çapına göre uzun bir mil kesme altında sehim yapar ve sehim, aynadaki çap hatası olarak değil, boyunca koniklik olarak görünür. Parçanın iki ucunda merkez deliği varsa, puntalı ve hareketli istikametli bir torna onu her türlü ayna basıncından çok daha iyi tutar.
Bir de ikinci operasyon var. Kama yuvası, çapraz delik veya frezelenmiş düzlem gerektiren bir mil tornada bitmez ve dürüst soru, sonrasında bir işleme merkezine mi gittiği yoksa tüm parçayı tek bağlamada bir freze-torna makinesinin mi yapması gerektiğidir. Torna ile freze-torna yazımız bu çizginin nerede olduğunu anlatıyor. Kaba kural olarak, geri kalanı yuvarlak olan bir parçadaki bir veya iki çapraz unsur genellikle hâlâ torna işi artı ikinci operasyondur; birkaç yüzeyde bir unsur halkası freze-torna işidir.
Malzemenin değiştirdiği şey
Malzeme zarfı değiştirmez, ama zarfın içinde ihtiyaç duyduğunuz gücü ve rijitliği değiştirir. Dökme demir ve yumuşak çelik bağışlayıcıdır: 12 istasyonlu taretli 15 kW iş mili, bir döküm kabuğunu kaba işler ve aynı parçada bir deliği bitirir, sorun çıkmaz. 4140 gibi alaşımlı çelik daha fazla güç ve daha ağır bir taret ister, çünkü önceden sertleştirilmiş kabuğu kaldıran kesme derinliği döküm kabuğunu kaldırandan daha büyüktür.
Paslanmaz, alıcıları en çok şaşırtan malzemedir. Aynı talaş için daha büyük kuvvetle keser, takım sürtünürse pekleşir ve kenarda ısıyı tutar. 1045'te rahat olan bir torna, 316'da güçsüz hissedilebilir; bunun nedeni iş milinin kilovat olarak küçük olması değil, tarettan aynaya kadar tüm döngüden daha fazlasının istenmesidir. İnce paslanmaz parçalar bunun üzerine deformasyon sorununu ekler.
Alüminyum ters yönde gider. Güçten çok hızdan ve talaş tahliyesinden kazanır ve sınır genellikle kesmenin kendisi değil talaş tahliyesi ve ısıl büyümedir. İşiniz çoğunlukla alüminyumsa daha hafif ve daha hızlı bir makine daha iyi eşleşmedir ve bunun için ağır döküm satın almak kullanmayacağınız kabiliyete para harcamaktır.
Taret, takım sayısı ve hareketli takımlar
On iki istasyon genel iş için standarttır ve çoğu aileye yeter: kaba tornalama, finiş tornalama, alın, delik işleme, kanal, diş ve tek tük unsur için birkaç yedek göz. Sekiz istasyon basit parçalar için yeterlidir ve kompakt makinelerde bulduğunuz sayı budur. Sorulacak soru kaç istasyon olduğu değil, tipik bir bağlamanın partiyi yarıda bırakıp uç değiştirmeye başlamadan önce gerçekte kaç takım gerektirdiğidir.
Hareketli takım ayrı bir karardır. Tahrikli takımlı bir taret, aynı bağlamada eksenel bir delik delebilir veya bir düzlem frezeleyebilir; bu bir ikinci operasyonu ve bir ikinci fikstürü ortadan kaldırır. Daha pahalıdır ve yalnızca parçalarda gerçekten bu unsurlar varsa kendini öder. Çizimde geri kalanı tornalanan bir parçada tek bir çapraz delik varsa, matkap tezgâhında delinen bir delik genellikle hareketli takım opsiyonundan daha ucuzdur.
Y ekseni bir sonraki adımdır ve eksen dışı bir unsurun ikinci bir bağlama olmadan frezelenmesini sağlayan şeydir. Eğik yataklı torna rehberimiz, yatak açısı ile taret düzeninin nasıl etkileştiğini anlatıyor; eksen eklemeden önce okumaya değer.
Serimizin yeri
Somut olarak, ne ürettiğimiz ve her birinin ne için olduğu şöyle.
TCK50 yatak üstü 500 mm salgılı, 65 mm delikli, 50 mm çubuk kapasiteli, 8 inç aynalı, 15 kW ve 8 istasyonlu tareti olan bir makinedir. Küçük disk işi, küçük göbekler ve 50 mm'ye kadar çubuk parçalar için kompakt makinedir ve eğik yataklı tornalamaya en ucuz giriştir.
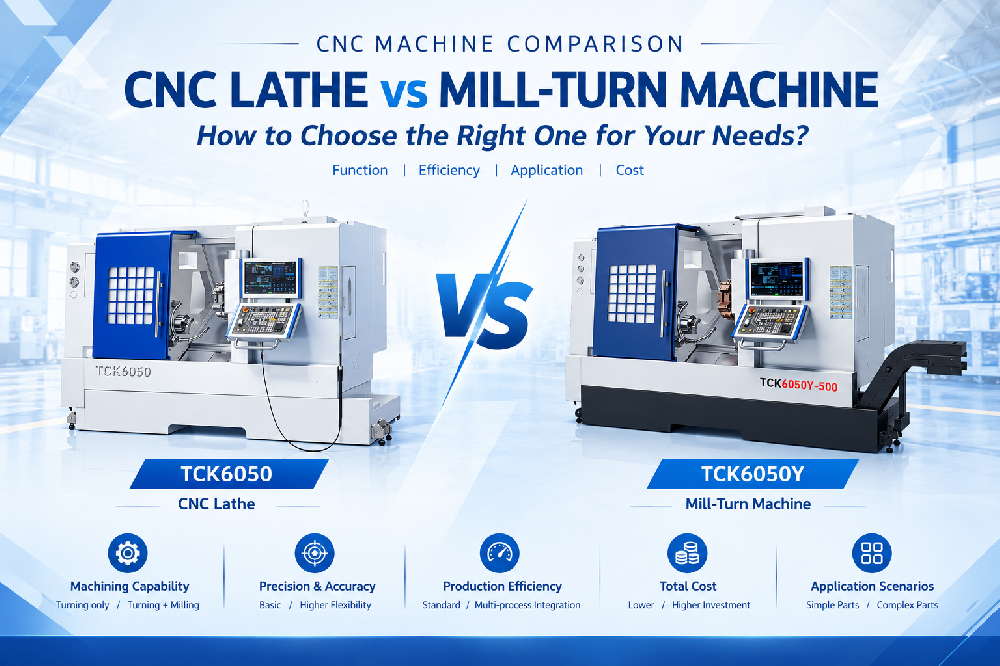
TCK6050 560 mm salgılı, 65 mm delikli ve 11/15 kW iş milinde 50 mm çubuk kapasitelidir; yatağa bağlı olarak 550 mm veya 1050 mm tornalama uzunluğu sunar. Genel amaçlı makinedir: flanşlar, burçlar, küçük gövde ve muhafazalar, kısa miller ve parçanın 500 mm'nin altında olduğu, partinin karışık olduğu her iş.
TCK6350B disk işinin beygiridir. Yatak üstü 630 mm salgılı, 96 mm delik ve 85 mm çubuk alır, 18,5 kW iş milinde 10 veya 12 inç ayna ve 12 istasyonlu servo taret ile çalışır, 500 mm ve 1000 mm kesme uzunluğu olarak gelir. Volanlar, kasnaklar, yatak gövdeleri, fren diskleri ve pompa parçaları buraya düşer.
TCK80D-1500 yatak üstü 850 mm salgılı, 120 mm delikli, 90 mm çubuk kapasiteli ve 18,5/22 kW iş milinde 1450 mm tornalama uzunlukludur. 6350 için çok büyük, boru tornası için çok kısa olan parçalar içindir: büyük gövdeler, uzun burçlar, büyük flanşlar.
En üstte, QK1322 yatak üstü 1000 mm salgılı, 240 mm delikli, 220 mm çubuk kapasiteli ve 1350 mm tornalama uzunlukludur. Boru, tüp ve ağır halka işi için büyük delikli makinedir; parça aynaya değil iş milinden geçer.
En sık gördüğümüz üç yanlış tercih
Birincisi tek parça için salgı satın almaktır. Bir atölye tek bir büyük döküm işi alır, onu çevirebilen bir makine alır ve sonra üç yıl boyunca küçük işleri büyük ve yavaş bir tornada yürütür. Büyük parçayı dışarı vermek daha ucuza gelirdi.
İkincisi deliği göz ardı etmektir. 65 mm delikli makine, teknik föyde iyi görünür; ta ki aile 70 mm çubuğa geçene ve her parçanın kesilmesi, aynaya bağlanması ve iki ucunun alın işlenmesi gerekene kadar. Bu, tek seferlik bir fiyat farkından tasarruf etmek için ödenen kalıcı bir maliyettir.
Üçüncüsü puntayı kontrol etmeden uzunluk satın almaktır. 900 mm stroklu puntalı uzun bir yatak, broşürde basılı sayıdan çok farklı bir çalışma zarfıdır ve fark ancak ilk uzun mil geldiğinde ortaya çıkar.
Aynı parça ailesi için torna ile işleme merkezini tartıyorsanız, çok yüzeyli parçalar karşılaştırmamızdaki mantık da aynı şekilde işler: makineyi çizimdeki en büyük ölçüye değil, unsur desenine göre eşleştirin.
Sorguya ne eklemeli
Doğru model önerisine en hızlı yol bir çizim ve dört sayıdır. En büyük tornalanan çapı, parça çubuktan başlıyorsa iş milinden geçmesi gereken en büyük çapı, iki punta arasındaki bitmiş uzunluğu ve parça ağırlığını gönderin. Malzemeyi ve durumunu, parti büyüklüğünü ve parçada yuvarlak olmayan unsurlar olup olmadığını ekleyin.
Parça tek bir kalem değil bir aileyse uç değerleri gönderin. Makine en büyük ve en ağır parçayı kapsamak zorundadır ve en küçük parça, ayna ile taretin aralık boyunca kullanılabilir olup olmadığını bize söyler.
Parçaların kendisi için, transmisyon milleri, eksantrik miller ve burçlar, kılıflar ve halkalar notlarımız aynı üç sayının üç çok farklı parça tipinde nasıl işlediğini gösteriyor.
Sık sorulan sorular
Yatak üstü salgı kadar büyük bir parçayı işleyebilir miyim?
Fiziksel olarak döner, ama takım, istikamet veya ölçme adımı için yeriniz kalmaz. Yatak salgısını boşluk sınırı, kızak değerini çalışma sınırı olarak alın ve ikisinde de pay bırakın.
Daha büyük iş mili deliği her zaman daha iyi midir?
Hayır. Daha büyük delik daha büyük iş mili, daha büyük yataklar ve daha ağır ayna demektir; makine daha pahalıdır ve daha uzun sürede hızlanır. İş tamamen aynaya bağlanan kütüklerden oluşuyorsa aynı salgılı daha küçük delikli makine genellikle daha iyi değerdir.
Deliğe göre ne kadar çubuk kapasitesi kaybediyorum?
65 mm delikte yaklaşık 15 mm, 96 mm delikte 11 mm ve 240 mm delikte 20 mm, çünkü çekme borusu ve ayna ayakları deliğin içindedir. Parça çubuktan besleniyorsa her zaman delik değil çubuk kapasitesi sorun.
Tüm parçalarım kısaysa puntaya ihtiyacım var mı?
Kısa parçalar için gerekmez, ama makineyi sonrasında kullanışlı yapan şey puntadır. Puntasız alınan bir torna, mil işi alamayan bir tornadır ve miller en sık habersiz gelen iştir.
Garanti olsun diye daha büyük bir makine almalı mıyım?
Yalnızca parçalar bunu haklı çıkarıyorsa. Daha büyük bir torna küçük işi daha yavaş yapar, daha fazla yer ve daha fazla güç kullanır ve fazla salgı, zarfın üçte biri kadar olan bir parçada hiçbir şey satın almaz. Parçaların ihtiyacı olan makineyi alın ve aykırı durumu dışarı verin.
Torna frezeleme işini de yapabilir mi?
Hareketli takım ve Y ekseni ile çoğunu yapabilir ve birkaç eksen dışı unsuru olan parçalar için bu genellikle doğru cevaptır. Birkaç yüzeyde unsuru olan parçalar için freze-torna makinesi veya işleme merkezinde ikinci bir operasyon daha iyi yoldur.
Sonraki adım
Bize çizimi ve dört sayıyı gönderin, hangi modelin uyduğunu ve sınırların nerede olduğunu söyleyelim. Eğik yataklı torna serisi TCK50'den TCK6050 ve TCK6350B üzerinden TCK80D-1500'e uzanır; büyük delikli işler ise QK1322 üzerindedir.
Çizim, malzeme ve parti büyüklüğü ile sales1@handemocnc.com adresine e-posta gönderin veya +86 135 6320 3038 numaralı WhatsApp'tan yazın. Çizimi iletişim sayfamızdan da gönderebilirsiniz; size bir model önerisi, ayna ve taret konfigürasyonu ve teslim tahmini ile döneriz.