Burç, Manşon ve Halka Parça İşleme
Burç, beş dakikalık iş gibi görünüp sonra bir haftanızı yiyen parçalardan biridir. Delikli bir silindirdir, bazen flanşlı, bazen kademelidir ve resim üzerinde iki çap ve bir uzunluktur. Atölyede ise sıkıştırıldığında kapanan, bırakıldığında deforme olan ve kalite kontrolden oval olarak dönen ince cidarlı bir halkadır. Bu kılavuz burç, manşon ve halka tipi parçaların gerçekte nasıl tornalandığını kapsar: malzemeler, bağlama, işlem sırası, makineler ve bir partiyi yuvarlak tutan kontroller.
Neyin Burç, Manşon veya Halka Parça Sayıldığı
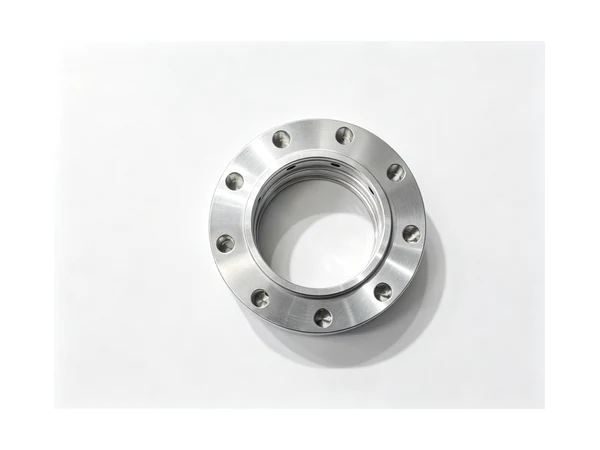
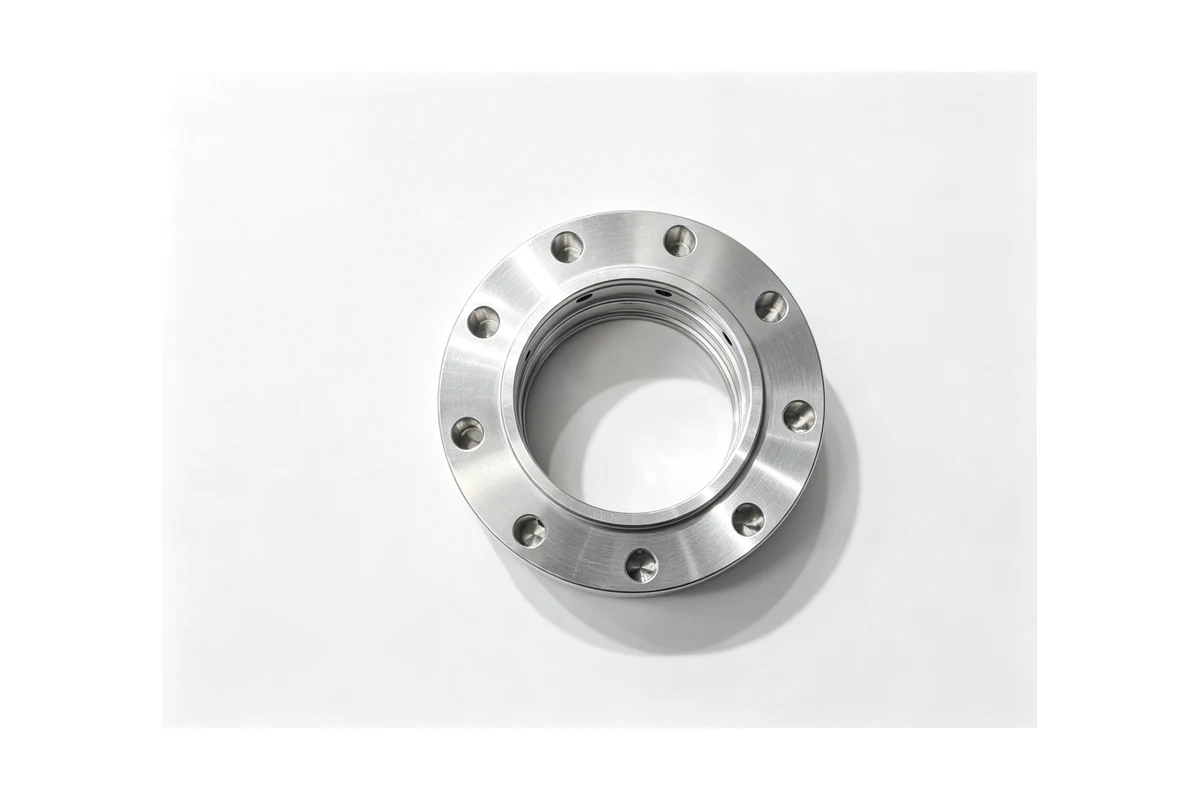
Bu aile çok geniş bir iş yelpazesini kapsar. Kaymalı yatak burçları vardır: bir gövdeye preslenerek mili taşıyan bronz, pirinç veya çelik halkalar. Deliği hareketli bir çubuğu yönlendiren ve dışı gövdeye geçme olan kılavuz manşonlar ve piston kılavuz manşonları vardır. Somun onları bir koni boyunca çektiğinde mili kavrayan genişleme manşonları, sıkma halkaları ve konik manşonlar vardır. Bir uzunluğu veya boşluğu belirleyen ve çoğu zaman montajı hizada tutan parçalar olan mesafe manşonları ve ara halkalar vardır. Bir de sertleştirilmiş aşınma halkaları ve keçe taşıyıcı halkalar vardır.
Şekiller farklıdır ama işleme problemi hepsinde aynıdır. Cidar çapa göre incedir, yani parça aynanın sıktığı yönde zayıftır ve onu tutan her kuvvet aynı zamanda deforme eder. 8 mm cidarlı 60 mm bir burç, aynı ölçüdeki dolu bir mile göre sıkma altında birkaç kat daha fazla hareket eder. Tüm süreci bu tek gerçek belirler.
Malzemeler ve Sürece Etkileri
Bronz ve pirinç burçlar bu ailenin en uysal olanlarıdır. Serbestçe tornalanır, talaşı kendiliğinden tahliye eder ve deliği iyi tutar; bu yüzden çoğu tek geçişte bitirilir. İncelik, yumuşak olmalarıdır ve bronz bir burcu ısıran ayna, cilalamayla giderilemeyecek bir iz bırakır. Yerinde delinmiş yumuşak çeneler bu işte isteğe bağlı değildir.
Çelik burçlar, cidar kalınlığının önem kazanmaya başladığı yerdir. 20CrMnTi gibi sementasyon çelikleri yumuşak bir halka olarak tornalanır ve sonra sertleştirilir; yani işleme, ısıl işlemde bir daha hareket edecek bir parça üzerinde yapılır ve ölçü, taşlama payı doğru yerde bırakılarak tutulur. 52100 ve GCr15 gibi hacimsel sertleşen çelikler çubuk veya boru olarak gelir ve sertleştirmeden sonra tornalanır; burada kesme takım için ağır, parça da kendisi için ağırdır. 1045 gibi serbest işlenen ve orta karbonlu çelikler temiz tornalanır ve rulman yükü taşımayan mesafe manşonları ile halkalarda olağan seçimdir.
Dökme demir burçlar ve manşon astarları şeklini çelikten daha iyi korur çünkü malzeme rijittir ve talaş tozdur, ancak döküm kabuğu üzerinden bir şey ölçülmeden önce alınmalıdır. Pompa ve gıda sınıfı ekipman için paslanmaz manşonlar, takım kesmek yerine sürtünürse pekleşir; bu yüzden ilerleme pekleşmiş tabakanın altında kalmalı ve takım keskin olmalıdır.
Burç ve Manşon İşi İçin Makineler
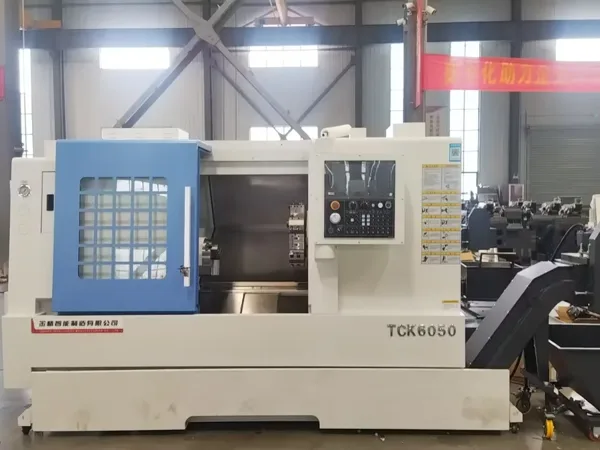
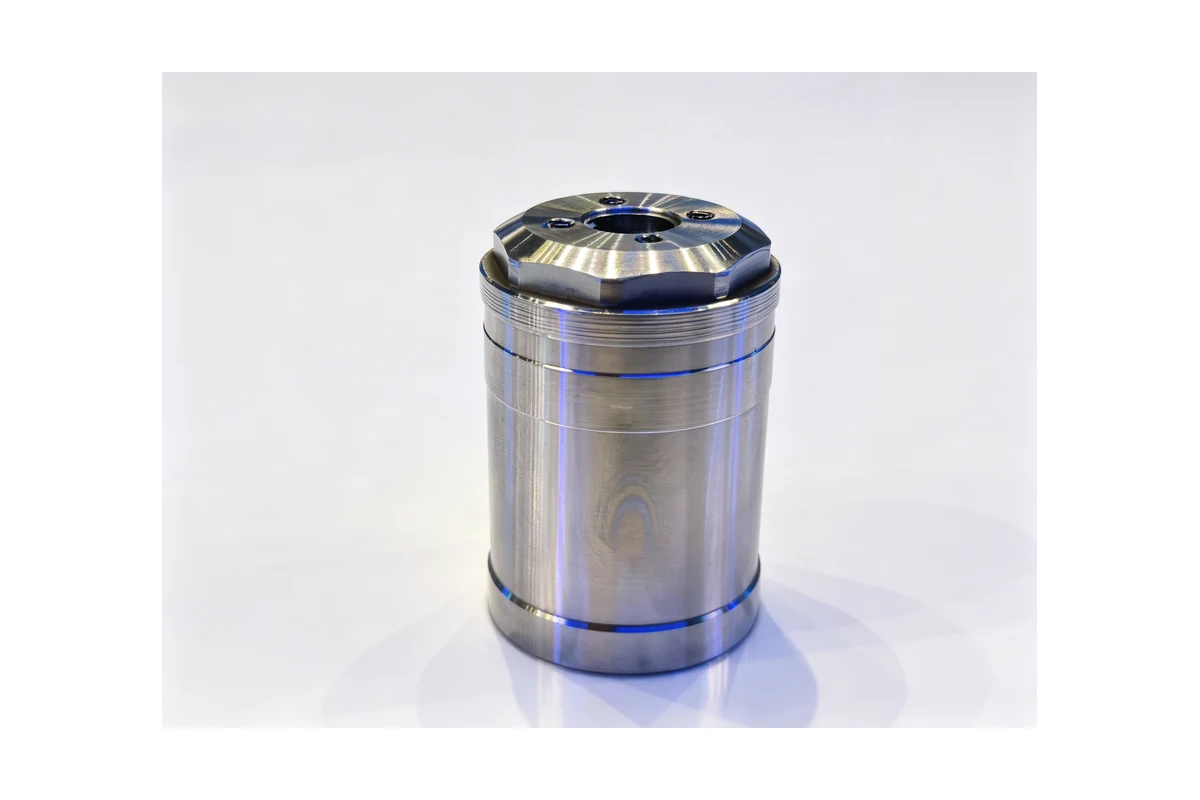
Bu ailenin çoğu torna işidir ve torna atölyeye göre değil parçaya göre seçilmelidir. Kısa burçlar, flanşlı burçlar ve halkalar TCK50 gibi genel amaçlı bir eğik yataklı tornada tornalanır; burada parça rahatça tutulacak kadar küçüktür ve çevrim kesme ile belirlenir, elleçleme ile değil. Uzun manşonlar ve ince cidarlı astarlar daha ağır, daha uzun yataklı makineyi gerektirir: TCK6350B uzun bir boruyu parça ortada ötmeden tutacak yatağa ve mile sahiptir ve içinden geçen deliği, uzun bir manşonun aynadan sarkıtılmak yerine çubuk mil içinden beslenerek tornalanmasını sağlar.
Bir manşonun flanşı, deliği ve flanş üzerinde bir takım deliği varsa, tornalama işin yalnızca bir parçasıdır ve frezede ikinci bir operasyon, cidarı zaten inceltilmiş bir parçayı yeniden bağlamak demektir. Bu, torna-freze makinesinin işidir: TCK6050SY iki ucu da tornalar ve flanş deliklerini tek bağlamada açar; bu da yuvarlaklığı kaç kez kavrandığıyla belirlenen bir parçada en çok önem taşır.
Bir gövdeye preslenip sonra işlenen burçlar yine başka bir durumdur. Delik, burç preslendikten sonra işlenirse presleme deformasyonu kesilip alınır ve makinenin yalnızca gövdesi tarafından desteklenen bir parçada yuvarlak bir delik üretmesi gerekir — bu yüzden bu parçaların bir kısmı yumuşak tornalanıp yerinde bitirilir.
İnce Cidarlı Bir Halkayı Bağlamak
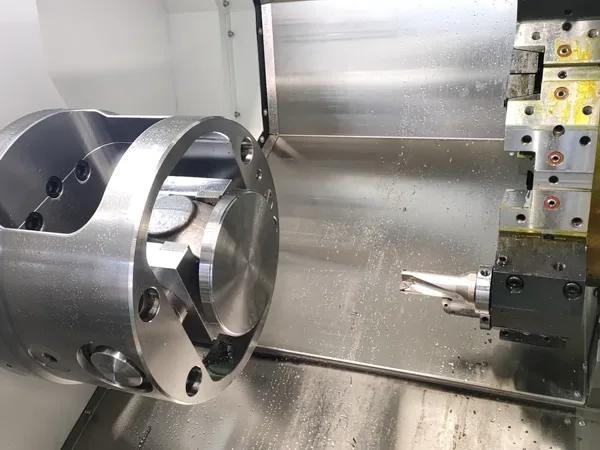
Oval bir burcun en büyük tek nedeni aynadır. İnce bir halkaya üç çene onu bir üçgene bastırır, takım üçgen şekilli bir parçada yuvarlak bir delik açar ve çeneler bırakıldığında parça, deliği artık loplu olacak şekilde yaklaşık yuvarlağa geri yaylanır. Hata rastgele değildir ve makinede görünmez — parça makineden çıkıp soğuduktan sonra kalite kontrolde görünür.
Standart çözümlerin hepsi işe yarar ve en iyisi birkaçını birlikte kullanmaktır. Yumuşak çeneleri yerinde delin ki kavrama yüzeyi parça çapıyla tam olarak eşleşsin. En kalın bölümden kavrayın, asla ince cidardan kavramayın ve parçanın aynaya doğru kayamaması için dayanacak bir flanş veya kademe bırakın. Sıkma basıncını işin izin verdiği kadar düşük tutun. Parça çok inceyse, sıkma kuvveti deliğin içinden gelsin diye bir mandrel veya genişleyen mil üzerinde tornalayın ya da bir kap tipi fikstürde tutup önce dışını kesin. Hiç sıkmaya dayanmayan halkalarda parça genellikle borudan, son operasyonda kesilip alınan bir feda köprüsüyle tornalanır.
Bir bağlamadan ikiye geçiş, sorunun çoğunun oturduğu yerdir. Resmin izin verdiği yerde delik ve dış, çubuk veya borudan tek bağlamada tornalanır; böylece cidar kalınlığını iki kurulumun birbirine uyması değil takım belirler. Bu ailedeki ovalitenin çoğunu kaldıran tek değişiklik budur.
Sıra, Isıl İşlem ve Bitirme
Hacimsel sertleşen bir burç yumuşak tornalanır, sertleştirilir, sonra taşlanır veya sert tornalanarak ölçüye getirilir. Bu yol, tornalamanın kontrollü bir pay bırakması demektir ve pay, bitirilecek yüzeyde olmalıdır; bir burçta bu genellikle hem delik hem dış yüzeydir. Taşlama her zaman gerekmez: rulman yüzeyi olmayan sertleştirilmiş bir manşonda seramik veya CBN uçla bir sert tornalama geçişi taşlama makinesinin yerini alır ve parçayı tek makinede tutar.
Sementasyon burç tam tersi bir problemdir. Parça ölçüye yakın tornalanır ve sonra sementasyona girer; sementasyon tabakası büyür ve hareket eder. Tabaka inceyse parça telafi edilerek ölçülendirilir; deliğin kritik yüzey olduğu yerde delik sertleştirmeden sonra, dış ise ondan önce bitirilir çünkü dış, fikstürün tutunduğu referanstır.
Yumuşak burçlar ısıl işlemi atlar ve doğrudan tornalamadan bitirmeye geçer; en hızlı oldukları ve takımın en iyi durumda olması gereken yer burasıdır. Bronz bir burç keskin bir uç ve hafif bir bitirme geçişiyle iyi bitirilir; paslanmaz manşon da aynısını ve takımı sürtünmek yerine kesmede tutan bir ilerleme ister.
Bir Partiyi Yuvarlak Tutan Kontroller
Bir burçta delik, dış çap, cidar kalınlığı değişimi, her ikisinin yuvarlaklığı ve yüzlerin deliğe göre dikliği kontrol edilir. En çok hurdayı yakalayan kontrol, makinede değil serbest parçada ölçülen yuvarlaklıktır: aynada yuvarlak, kutuda oval bir delik bir sıkma problemidir ve makine bunu size söyleyemez. Deliği parça soğuyup oturmadan ölçmek, çeneler bırakılmadan önce ölçmekle aynı yanlış rahatlığı verir.
Cidar kalınlığı değişimi, deliği kritik bir burçta yuvarlaklığın pratik vekilidir ve karşılıklı cidarlar arasında mikrometreyle hızlıca kontrol edilir. Değişim çene konumlarıyla birlikte gidiyorsa sıkma yanlıştır. Değişim takım yolunu izliyorsa sıra yanlıştır. Bu ikisini ayırmak, bu ailedeki teşhisin büyük kısmıdır.
Bu Aile Neden Ciddiye Alınmalı
Burçlar ve manşonlar ucuz parçalar ve pahalı sonuçları vardır. Oval bir kılavuz manşon çubuğu merkezden kaydırır ve keçeyi haftalar içinde bitirir. Birkaç yüzde bir milim kısa bir ara halka bir rulman yatağını kaydırır ve bitmiş bir makinede gürültü olarak ortaya çıkar. Yuvarlak olmayan bir bronz burç, montaj ilk kez ısındığında miline sarar. Bunların hiçbiri makinede görünmez; bu yüzden bu ailedeki süreç hızlı kesmek yerine parçayı deforme etmemek üzerine kurulur.
Sıkça Sorulan Sorular
İnce cidarlı bir burcun aynada ovalleşmesi nasıl önlenir?
Yumuşak çeneleri yerinde delin ki parçayla eşleşsinler, en kalın bölümden kavrayın, sıkma basıncını düşük tutun ve resmin izin verdiği her yerde delik ile dışı tek bağlamada bitirin. Çok ince parçalarda kuvvet içeriden gelsin diye mandrel veya genişleyen mil üzerinde tutun ya da borudan tornalayıp sonunda feda köprüsünü kesin.
Burçlar tamamen tornalanabilir mi, yoksa her zaman taşlama gerekir mi?
Bronz ve serbest işlenen çelik burçlar genellikle tamamen tornalanır ve tornadan çıktığı gibi kullanılır. Rulman sınıfı hacimsel sertleşen burçlar yumuşak tornalanır ve sertleştirmeden sonra, ya taşlamayla ya da seramik veya CBN uçla sert tornalamayla bitirilir. Seçim yalnızca malzemeyi değil, milin içinde çalışacağı deliği izler.
Burçlar ve manşonlar genellikle hangi malzemeden yapılır?
Kaymalı yatak burçları bronz, pirinç veya rulman çeliğidir. Kılavuz manşonlar ve aşınma halkaları 20CrMnTi gibi sementasyon çelikleri veya GCr15 ve 52100 gibi hacimsel sertleşen sınıflardır. Ara halkalar ve mesafe manşonları genellikle orta karbonlu veya serbest işlenen çeliktir. Pompa ve gıda endüstrisi manşonları paslanmazdır; burada ilerleme pekleşmiş tabakanın altında kalmalıdır.
Sadece tornalanan bir parça için torna-freze makinesi değer mi?
Parça yalnızca tornalanıyorsa hayır. Parçada bir flanş veya yüz üzerinde delikler ya da kanallar olduğu anda değerli hale gelir, çünkü alternatif, cidarı zaten inceltilmiş bir parçayı yeniden bağlayan ikinci bir operasyondur. Flanşı ve deliği tek bağlamada birleştirmek, torna-freze makinesinin satın aldığı şeydir.
Parçayı Gönderin, Süreci Gönderelim
Sürekli ovalleşen bir burç, manşon veya halka aileniz varsa ya da maliyetini doğru çıkarmak istediğiniz yeni bir parçanız varsa, resmi malzeme, cidar kalınlığı, parçanın tornalamadan önce mi sonra mı sertleştirildiği ve parti büyüklüğüyle birlikte gönderin. Handemo makine önerisi ve ona eşlik eden işlem sırasıyla döner. Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: İşleme Çözümleri tornaladığımız ve frezelediğimiz diğer parça ailelerini kapsar, Case Study: Machining an Expansion Sleeve Without Grinding aynı bağlama problemini sertleştirilmiş bir manşonda ele alır ve CNC ile Rulman Gövdelerinin İşlenmesi bu parçaların preslendiği gövdeyi konu alır.