Genişleme kovanı: taşlamasız delik
Bu müşteriden gelen ilk mesaj hiç de bir parça hakkında değildi. Teslim tarihi hakkındaydı. Bir TCK50 eğik yataklı torna istiyorlardı, stoktan istiyorlardı ve teslim süresinin on güne yakın olduğunu söylediğimizde bir süre sustular. Birçok talep böyle ölür. Bu talebi geri getiren şey, birkaç gün sonra sorulan ikinci soru oldu: bu makinede neyi tornalayacaksınız?
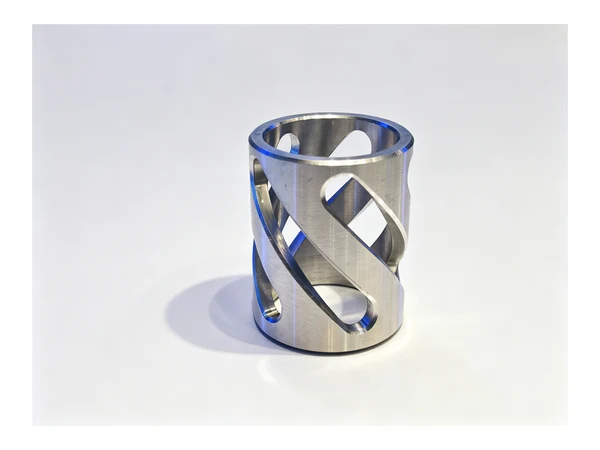
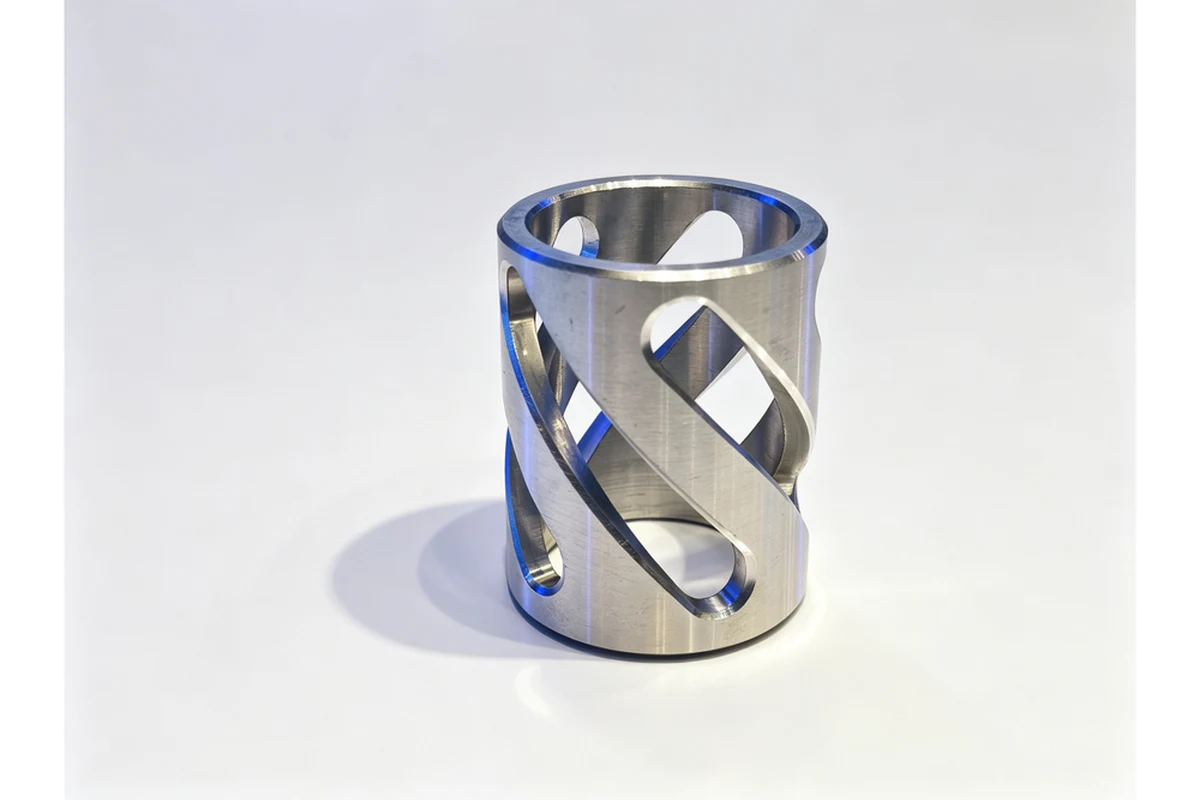
Cevap makineyi değiştirdi. Bu atölye bağlantı elemanı ve otomotiv fittingleri işliyor ve sipariş defterlerindeki bir parça ailesi yarıklı sıkma kovanı — yani genişleme kovanı. Kovan bir koniğin üzerine çekildiğinde mili kavrar ve kamalı kanalın zahmetli olacağı kaplinlerde, kasnaklarda, zincir dişlilerinde ve dişli göbeklerinde kullanılır. Dış yüzey, yarıklar ve konik hiçbir zaman sorun değildi. Sorun delikti, çünkü delik tornada işleniyor ve sonra taşlama tezgahına götürülüyordu ve o atölyede darboğaz torna değil, taşlama tezgahıydı.
Parça Nedir ve Delik Neden Her Şeyi Belirler
Genişleme kovanı elastik deformasyonla çalışır. Cidar yarıklıdır, böylece konik içinden çekildiğinde halka açılabilir ve tüm uzunluğu boyunca temas etmesi gereken şey dış çap değil deliktir. Delik ağzı çan biçimindeyse kovan bir uçtan kavrar, diğer uçtan kayar. Delik loplu ise kavrama düzensizdir ve kovan tutması gereken mili işaretler. Gevşek geçme varsa kaplin tork altında kayar ve müşteri kovanı suçlar.
Bu yüzden teknik resim genellikle üç şeyi belirtir: deliğin tüm uzunluğu boyunca yuvarlak ve düz olması, dış çapın deliğe göre eş merkezli olması ve yarık deseninin cidarı çapaksız, kovanın yerine oturmasını engellemeyecek şekilde temiz kesmesi. Bunların hiçbiri egzotik değildir ve işin bu kadar kolay hafife alınmasının nedeni tam olarak budur. Kovan, aynada tutulan birkaç milimetre cidardır ve ilk operasyondan sonraki her operasyon o ince cidarı olduğu yerde bırakmak zorundadır.
Taşlama Adımı Neden Darboğazdı
Bu atölyenin izlediği yol iyi bir yoldur ve onu eleştirmeden önce bunu açıkça söylemek gerekir. Dış yüzeyi, koniği ve yarıkları tornada işleyin. Deliği biraz küçük tornalayın. Parçayı silindirik taşlama tezgahına gönderin; delik orada ölçüsüne getirilir ve kovanın kayması için gereken yüzey kalitesi verilir. Dünyanın her yerindeki atölyeler kovanları bu şekilde işler ve hacimler ölçülü olduğunda, taşlama tezgahının kapasitesi olduğunda bu işe yarar.
Sorun kuyruktu. O atölyedeki taşlama tezgahı, zemindeki diğer tüm sertleştirilmiş, dar toleranslı parçalarla paylaşılıyordu ve kovanlar önlerinde uzun bir başka iş listesiyle küçük partiler halinde geliyordu. Torna bir partiyi öğleden sonra bitiriyordu. Parti sonra günlerce bekliyordu. Müşteri kuyruğun büyüklüğünü zaten düşünmüştü, bu yüzden hızlı bir makine istiyordu — gerçek kısıtı tamamen başka bir yerde olan bir atölyeye tornalama kapasitesi eklemeye çalışıyordu.
Ofisten bakınca kolayca gözden kaçan ikinci bir maliyet var. Taşlamaya her gidiş ikinci bir bağlamadır. Aynada yuvarlak kesilmiş yarıklı bir kovan, aynalar çıktığında yaylanır ve taşlama fikstürüne vardığında delik tornalandığı andaki şeklinde değildir. Taşlama bağlaması sonra o şekli farklı bir datumdan yeniden bulmak zorundadır ve parça bu farkı taşır.
Karar: Deliği Tornalama Çevriminde Bitirmek
Kuyruğun nerede olduğunu anladığımızda düz bir tornalama tezgahı lehine argüman zayıfladı ve aynı makinede ikinci operasyonu olan bir tornalama platformu lehine argüman apaçık hale geldi. Delik tornalama merkezinde bitirilebiliyorsa, taşlama tezgahı bu kovan ailesinin çoğu için rotadan çıkar ve onunla birlikte kuyruk, ikinci bağlama ve yeniden datumlama da gider.
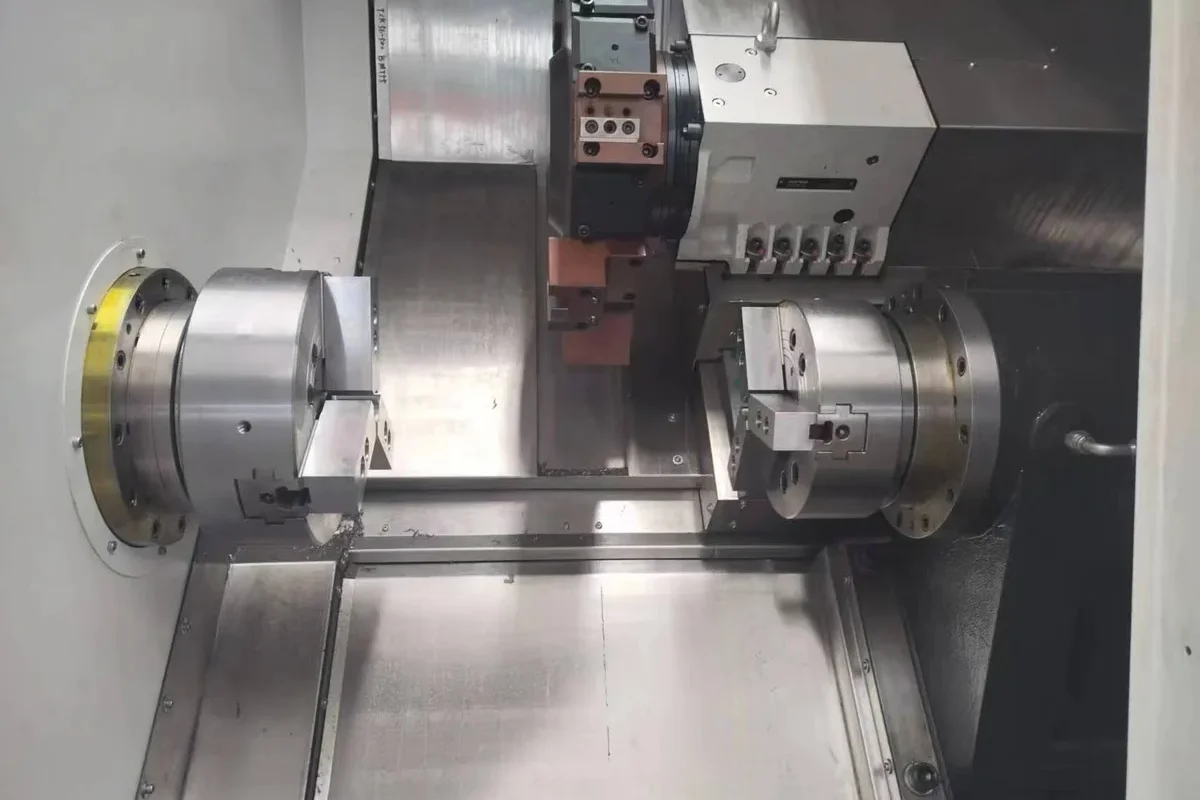
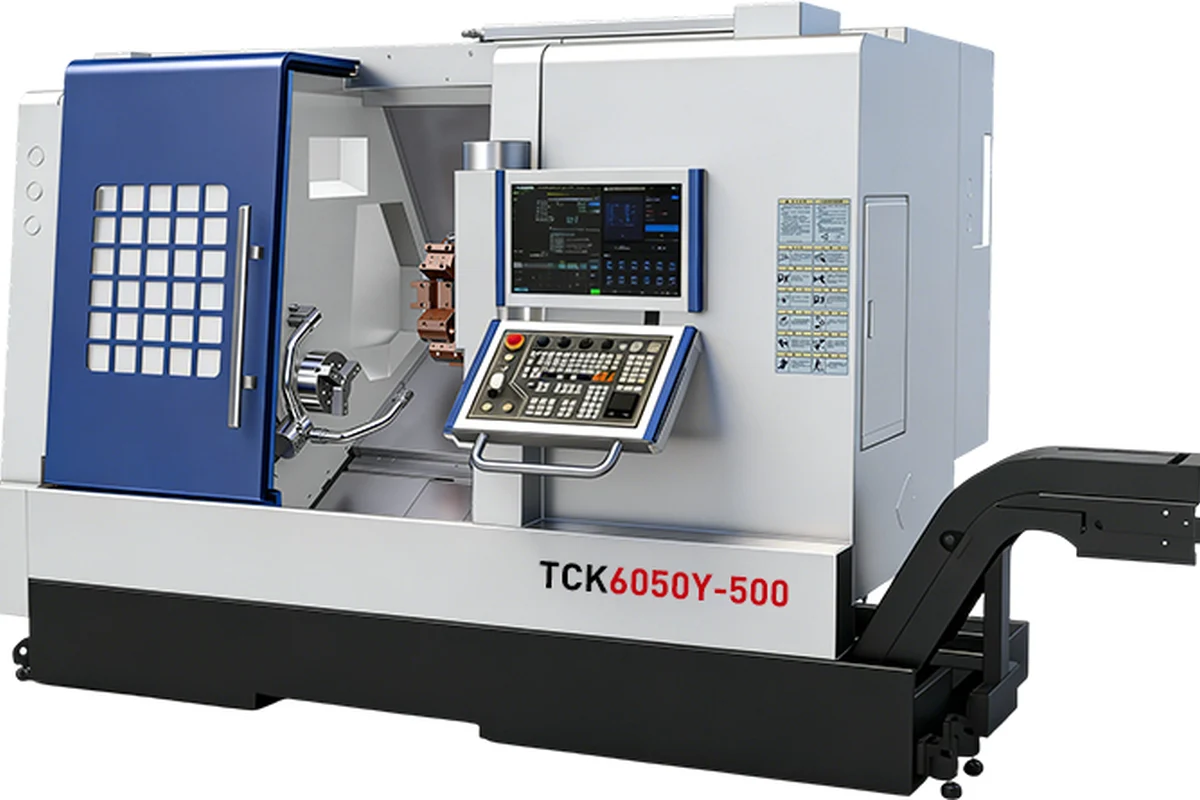
İstedikleri torna yerine iki milli bir tornalama ve frezeleme platformu önerdik. TCK6050SY iki milli tornalama-frezeleme tezgahı kovanı ana milde tornalar ve parça alt mile geçtikten sonra arka yüzü, pahları ve ikinci uç detaylarını bitirir, böylece kovan makineden yarım işlenmiş değil tamamlanmış olarak çıkar. Kovan ailesinin transfer gerektirmediği yerlerde aynı iş, yarıkları aynı bağlamada frezeleyen tahrikli takım kulesiyle TCK6050 CNC eğik yataklı torna üzerinde yürür ve TCK6050Y güç kulesi Y eksenli tornalama-frezeleme merkezi, eksen dışı delikleri olan veya C ekseni indekslemesi yerine Y ekseni isteyen yarık desenli versiyonları kapsar.
Mesele siparişte hangi model adının göründüğü değil. Mesele şu: tornalama, delik işleme, alın tornalama ve yarık frezeleme, parça hiç ölçülmeden önce tek bir muhafazanın içinde, tek bir bağlamada gerçekleşiyor. Taşlama tezgahını programdan çıkaran değişiklik buydu.
Tahrikli Takım Yarıkların Maliyetini Değiştirir
Düz bir tornada yarıklar ya ayrı bir frezeleme operasyonudur ya da broşlanmış bir özelliktir ve her ikisi de kovanın makineden çıkması anlamına gelir. Tahrikli bir kuleyle, kovanı yeni tornalayan platform bir yarık matkabını veya küçük bir parmak frezeyi indeksler ve deseni kovan hâlâ deliğin tornalandığı eksende tutulurken keser. Yarıklar ile delik arasındaki ilişki artık makinenin koruduğu bir ilişkidir, fikstürün yeniden üretmesi gereken bir ilişki değil. Yarıklı bir kovanda bu, kazandırdığı çevrim süresinden daha değerlidir.
Deliği Tutmanın İki Yolu ve Her Birinin Uygun Olduğu Durum
Deliği tornalama çevriminde bitirmek, ancak bağlama yöntemi deliğin yuvarlak kalmasına izin veriyorsa işe yarar. İki pratik yol var. Birincisi, hazırlanmış bir dış çaptan delinmiş bir pens içinde bağlamak; böylece bağlama yükü üç aynaya düşmek yerine çevreye yayılır. İkincisi, dıştan bağlayıp son kesmeleri halka arkadan desteklenmiş halde almak ve cidarın aynalara değil hafif yüklü bir desteğe yaslanarak şekline dönmesini sağlamak. Hangisinin doğru olduğu cidar kalınlığına ve yarık derinliğine bağlıdır ve bir kovanda partiyi kesinleştirmeden önce birkaç parçayı iki şekilde de denemek gerekir.
Yarıklı Cidarı Bozmadan Tutmak
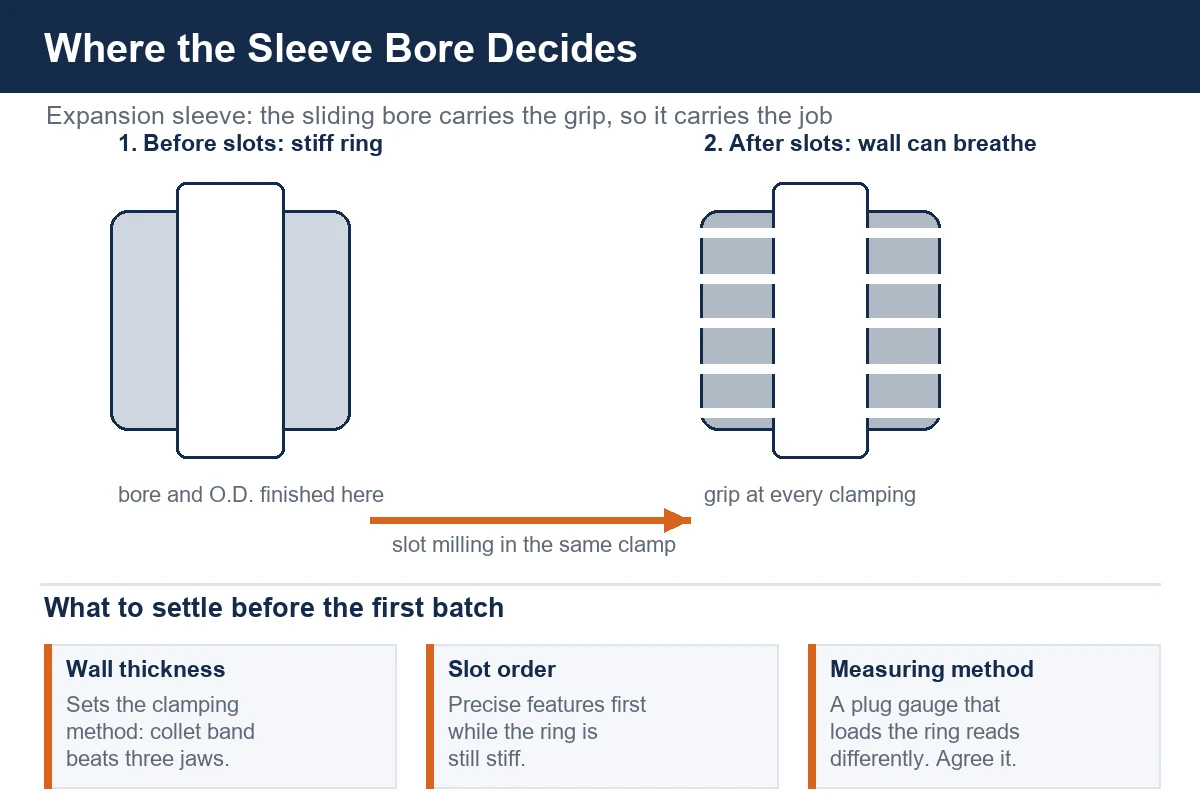
Yarık açılmış bir kovan iki farklı parça gibi davranır. Yarıklar kesilmeden önce normal bağlama altında şeklini koruyan sert bir halkadır. Yarıklar kesildikten sonra cidar nefes alabilir ve eşit dağılmayan her bağlama yükü hemen delikte görünür. Bir kovanın bir hafta iyi çalışıp sonra reddedilmeye başlamasının en yaygın tek nedeni budur.
Üç şey bu işi rayında tuttu. Birincisi operasyon sırasıydı: teknik resmin izin verdiği yerde delik ve dış çap yarıklardan önce bitirildi, çünkü yarıksız bir kovanı hassas özellikler oluşturulurken tutmak çok daha kolaydır. İkincisi, ilk operasyondan sonraki her operasyon için geniş temas bandı olan delinmiş bir penstı, böylece yük çevresel kaldı. Üçüncüsü, arkasından yay geçişi olan hafif bir finiş pasosuydu; bu, cidarın takımın önüne itilmek yerine takımın altında oturmasını sağlar.
Çapak alma burada anılmayı hak ediyor çünkü yarıklı kovanların sessizce para kaybettiği yer burasıdır. Bir yarığın iç kenarında kalan çapak, kovanın koniğe oturmasını engeller ve o zaman parçadaki bütün çaplar doğru olmasına rağmen geçme kısa ölçülür. Bu çapak almayı çevrim içinde, aynı platformda bir pah takımıyla yapmak, tezgah başında elle yapmaktan çok daha ucuzdur ve bir partinin yeniden işlenmesi için bir neden daha ortadan kaldırır.
Sahada Ne Değişti
Kovan artık makineden bitmiş olarak çıkıyor; delik tornalama çevriminde oluşturuluyor, yarıklar aynı bağlamada kesiliyor ve kenarlar parça sökülmeden önce pahlanıyor. Taşlama kuyruğu bu aile için rotadan çıktı, ikinci bağlama ortadan kalktı ve muayeneye giden parçalar son kesme alındığı andaki şekliyle aynı.
Değişikliğin hiçbir kısmı farklı bir teknik resim veya farklı bir malzeme gerektirmedi. Gerektirdiği şey, atölyenin gördüğü operasyon için — tornalama — kapasite almayı bırakıp tüm sipariş defterini tıkayan operasyon için kapasite almaya başlamasıydı. Müşteri bildiği tornayı istedi. Parçayı bitiren makineyi satın aldı.
Bu Ailede Gördüğümüz Malzemeler
Bu boyut aralığındaki genişleme kovanlarının çoğu orta karbonlu veya alaşımlı çelikten işlenir, çoğu zaman işlendikten sonra sementasyon veya tam sertleştirme yapılır çünkü kovan plastik deformasyon olmadan kavramak zorundadır. Bazıları daha düşük yük uygulamaları için bronz veya yatak sınıfı dökme demirden çıkar ve paslanmaz kaliteler kovanın nemli ya da hijyenik bir yerde durduğu uygulamalarda görülür. Sertleştirilmiş kovanlar normalde ısıl işlemden önce bitirilir ve teknik resim istiyorsa sonrasında hafif bir temizleme yapılır. Malzeme kesici ucu ve kesme verilerini değiştirir. Deliği tornalandığı yerde bitirme mantığını değiştirmez.
Bunun Gibi Bir Sonraki İşte Neyi Kontrol Ederiz
Herhangi bir makine seçilmeden önce bir kovan işini üç soru belirler. Cidar çapına göre ne kadar ince, çünkü bu bağlama stratejisini belirler. Yarıklar hassas özelliklerden önce mi sonra mı kesiliyor, çünkü bu operasyon sırasını belirler. Ve müşterinin ölçüm yöntemi parçayı yüklüyor mu, çünkü yarıklı bir halkayı açan bir tıkaç mastarı delik komparatöründen farklı okur ve bu uyuşmazlık atölyede değil mal kabulünde ortaya çıkar. Bu üç cevabı ilk partiden önce yazılı olarak almak, herhangi birinin bir saatine değer.
Delikler şu anda taşlanıyorsa çünkü tornalama platformu onları çevrim içinde bitiremiyordu, bunu test etmenin dürüst yolu kovanı iki rotada da fiyatlandırıp kuyruk dahil kâğıt üzerinde karşılaştırmaktır. Karar genellikle o karşılaştırmada verilir.
Sıkça Sorulan Sorular
Genişleme kovanı deliği taşlama yerine tornada bitirilebilir mi?
Bu boyut aralığındaki birçok kovan için evet — delik ve dış çap, rijit bir bağlama ve hafif bir finiş pasosuyla tornalama çevriminde oluşturulur ve kovan sonra konik üzerinde teknik resmin amaçladığı şekilde kayar. Belirli bir kovan için doğru cevap olup olmadığı, kayma yüzeyinin gerektirdiği yüzey kalitesine ve kovanın nasıl tutulduğuna bağlıdır, yani kararı teknik resim verir.
Yarıklar delikten sonra mı kesilmek zorunda?
Genellikle evet ve basit bir nedenden. Yarıksız bir kovan, hassas özellikler tornalanırken delinmiş bir penste tutulacak kadar serttir. Yarıklı bir kovan değildir ve yarıklar açıldıktan sonraki her bağlama daha nazik olmak zorundadır. Teknik resmin yarıkları önce zorunlu kıldığı yerlerde bağlama yöntemi en baştan yarıkların etrafında kurulmalıdır.
Yarıklı bir kovanda delik neden yuvarlaklığını kaybeder?
Neredeyse her zaman bağlamanın üç noktada yoğunlaşması yüzünden. Aynalar takım keserken halkayı loplu bir şekle iter, delik aynaların şeklinde çıkar ve ayna bırakılır bırakılmaz kovan geri yaylanır. Geniş temas bandı olan bir pens veya yarık burç bu yükü yayar ve sorun genellikle onunla birlikte ortadan kalkar.
Kovan işi için hangi makineyi öneriyorsunuz?
İkinci operasyonun nerede olduğuna bağlı. Kovanın iki ucunda da özellik varsa, TCK6050SY gibi iki milli bir platform ikisini tek akışta bitirir. İş çoğunlukla tornalama ve bir yarık deseni ise, tahrikli kuleli eğik yataklı bir torna bunu kapsar. Eksen dışı delikler varsa, Y eksenli bir tornalama-frezeleme merkezi yerini hak eder.
Küçük ilk partileri destekliyor musunuz?
Evet. Kovanlar genellikle hacim siparişinden önce numune partisi olarak gelir ve bağlama yöntemi ile operasyon sırası o ilk partide kesinleşir. Üç aynalı bir tornalama aynasının bu parçayı hiçbir zaman tutamayacağını öğrenmenin en ucuz yeri orasıdır.
Taşladığınız Kovanı Bize Gönderin
Rotanızdaki bir operasyonun önünde kuyruk varsa, yeniden fiyatlandırmaya değer operasyon genellikle odur. Genişleme kovanınızın teknik resmini, malzemesini ve mevcut rotasını — taşlama adımı dahil — bize gönderin; ekibimiz çıplak bir fiyat yerine makine önerisi ve proses notu ile geri dönsün.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okumalar: Hidrolik Piston Kılavuz Kovanının CNC İşlenmesi | CNC Torna ve CNC Tornalama-Frezeleme Tezgahı: Nasıl Seçilir | Otomotiv Parça Üretimi için CNC Tezgahları | İnce Cidarlı Parçaların CNC İşlenmesi