Soğutma Kanallı Takım Tutucu: Tek Bağlama
Talep bir çizim olarak değil, bir fotoğraf olarak geldi. Tezgâhın üzerinde iki tutucu: soldaki boydan boya delikli, sağdaki ise deliği kesici uca varmadan bitiyordu. Altında tek satır: ihtiyacımız olan ikincisi, ve şu an aldığımızdan daha hızlı olsun. Bütün projeyi o fotoğraf belirledi, çünkü iki parça arasındaki fark delik değil, parçanın yapılması için kaç kez bağlandığıydı.
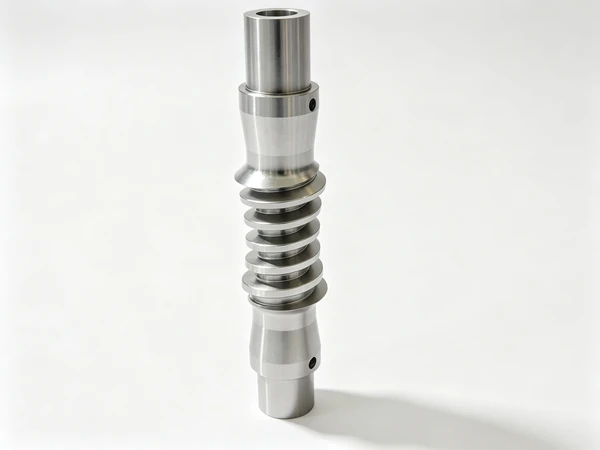
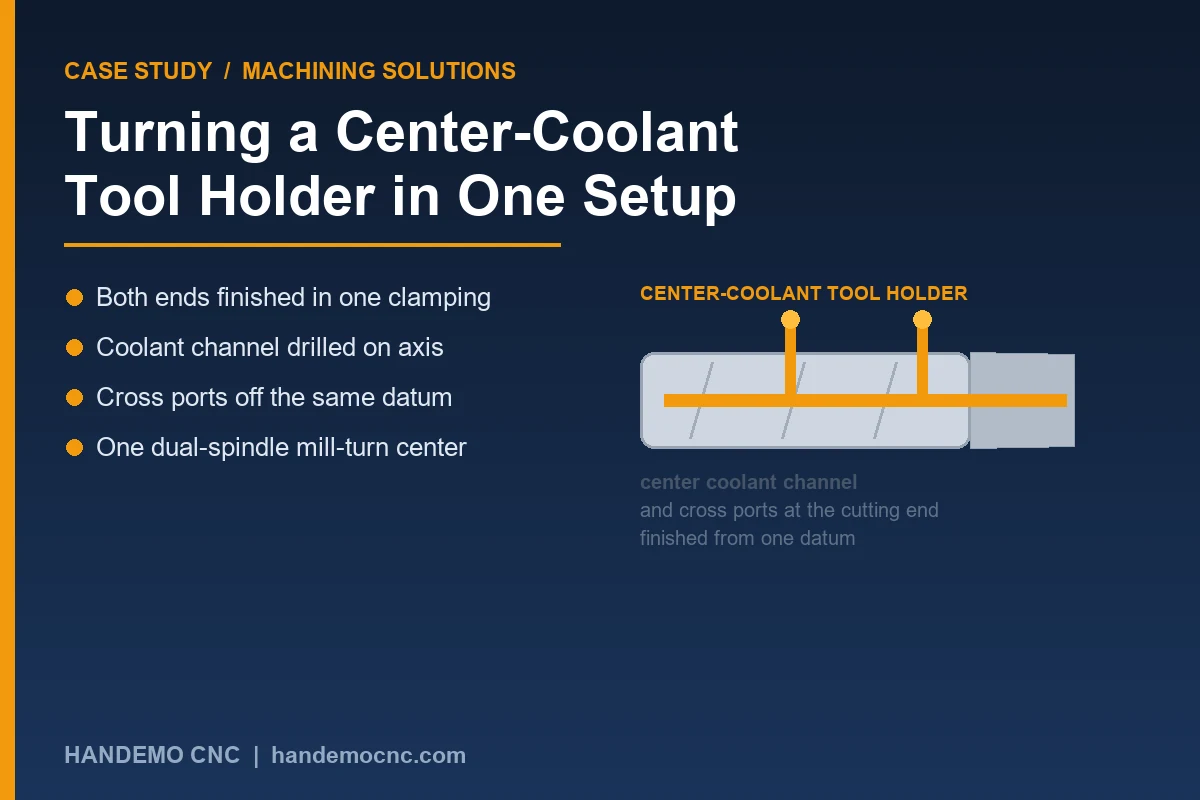
Merkezden soğutma delikli takım tutucu, ekseni boyunca derin bir kanal ve kesici uca yakın açılan bir çapraz delik grubu olan ince bir çelik gövdedir. Geleneksel yolda iki tezgâhta iki operasyonda üretilir: bir torna çekme gövdesini alınlar ve tornalar, parça çapraz delikler için frezeye veya ikinci bir tornaya gider, sonra uç kısmı için geri döner. Bu gidişlerin her biri parçayı yeni bir datumda yeniden altına alır ve uzun ince bir gövdede ikinci ve üçüncü bağlama, herhangi bir kesme kuvvetinden daha fazla geometriye zarar verir. Müşteri tezgâhlarıyla mücadele etmiyordu. Parçanın kaç kez yer değiştirdiğiyle mücadele ediyordu.
Parçanın Yapması Gereken
Tutucu bir uçta kesici plaka taşır, diğer uçta taret veya milde bağlanır. Soğutma gövdeye değil kesici kenara ulaşmalıdır, bu yüzden iç kanal gövdenin tüm boyunca gider ve çapraz delikler uç kısmına göre doğru yere oturmalıdır - çekme gövdesine göre değil ve o anda aynaya sıkışmış olan yüzeye göre de hiç değil.
O tek cümle işin tamamıdır. Fonksiyonel gereklilik bir uçtaki veya diğer uçtaki bir özellik değil, iki uç arasındaki ilişkidir. Ve bu tam olarak ikinci bağlamanın yok ettiği gerekliliktir.
- Eksenel kanal gövde boyunca sürekli ve açık
- Çapraz delikler kesici uca göre konumlanmış, çekme gövdesiyle aynı eksende
- Uç yüzü eksene dik, plaka doğru otursun
- Çekme gövdesi çapı uçla eş merkezli, tutucu tarete takıldığında tekrarlasın
Çizim üzerinde yazıldığında bu satırların hiçbiri zor görünmüyor. İnce bir çelik gövdede iki tezgâha ve üç bağlamaya yayıldığında ise geri gelen satırlar tam olarak bunlar.
İki Bağlamalı Yol Neden Sürekli Başarısız Oluyor
Bu işin iyi bir tornada ve iyi bir frezede yürüyen bir sürümü var ve birçok atölye bunu çalıştırıyor. En iyi, gövde kısa ve rijit olduğunda çalışır. Tutucu çapına göre uzadıkça arıza deseni her seferinde aynı sırada ortaya çıkar.
Önce çekme gövdesi tornalanır ve temiz çıkar. Sonra parça çapraz delikler için bir fikstüre taşınır ve orada çekme gövdesi çapından konumlanır. Bu konumlandırma teoride iyidir, ancak ince bir gövdedeki sıkma basıncı onu hafifçe büker ve delikler, sonrasında düz hâle geri yaylanacak bir parçaya delinir. Ardından uç yüzü, yine yeniden kurulmuş bir datumdan işlenir ve uç ile delikler arasındaki ilişki kayar. Hiçbir şey çok fazla kaçık değildir. Soğutma jeti plakaya temiz çarpmayacak kadar kaçıktır ve operatör bunu düzeltmek için parçayı yeniden kesemez çünkü kanal artık delinmiştir.
Bu durumdaki bir atölyeden gelen şikâyet neredeyse hiçbir zaman "tezgâhlarımız hassas değil" değildir. "İkinci operasyon sürekli kayıyor" şeklindedir. Bunlar farklı problemlerdir ve farklı çözümler gerektirirler.
İnce Kesitte Malzeme Davranışı
Takım tutucular neredeyse her zaman alaşımlı çelikten veya boydan boya sertleşen bir kaliteden, bazen kesici uçta yüksek sıcaklık gören tutucular için sıcak iş çeliğinden yapılır. Bunlar, yüksek kalıntı gerilme taşıyan ve gövdenin ortasında kesiti ince olan malzemelerdir. Malzemeyi dışarıdan kaldırmak bu gerilmeyi serbest bırakır ve parça hareket eder. Mutlak olarak hareket küçüktür ve parçayı bir kez işledikten sonra yönü tamamen öngörülebilirdir - ama yalnızca iki uç da aynı bağlamada kesiliyorsa. Operasyonları ayırırsanız gerilme boşalması bağlamalar arasında olur; kimsenin ölçemediği ve kimsenin telafi edemediği yerde.
Ne Yaptık
Tutucuyu torna-artı-freze yolu yerine iki milli bir tornalama-frezeleme merkezinde fiyatlandırdık ve bu tek karar projenin büyük kısmını taşıdı. Gövdeyi tek tezgâhta tamamen kesmek, kaymaya neden olan iki yeniden bağlama olayını ve parçayı çapraz delikler için büken fikstürü ortadan kaldırır.
Sıra şöyle işliyor. Boşluk çubuk malzemedir, biraz uzun kesilir. Birinci operasyon çekme gövdesini tornalar, ucu alınlar ve merkezler, eksenel soğutma kanalını o uçtan deler - derin, ama parça hâlâ kısa ve rijitken düz bir eksende. Çapraz delikler delinir ve iç kanalla kesişimleri parça daha ileri gitmeden kontrol edilir, çünkü uç bittikten sonra ikinci bir şans yoktur. Sonra parça ana milden alt mile aktarılır ve arka uç tezgâhtan hiç çıkmadan tornalanır ve alınlanır. Uç yüzü, çapraz delikler ve soğutma kanalı hep tek datumdan kesilir ve parça tam olarak bir bağlama görür.
Makine ve Nedeni
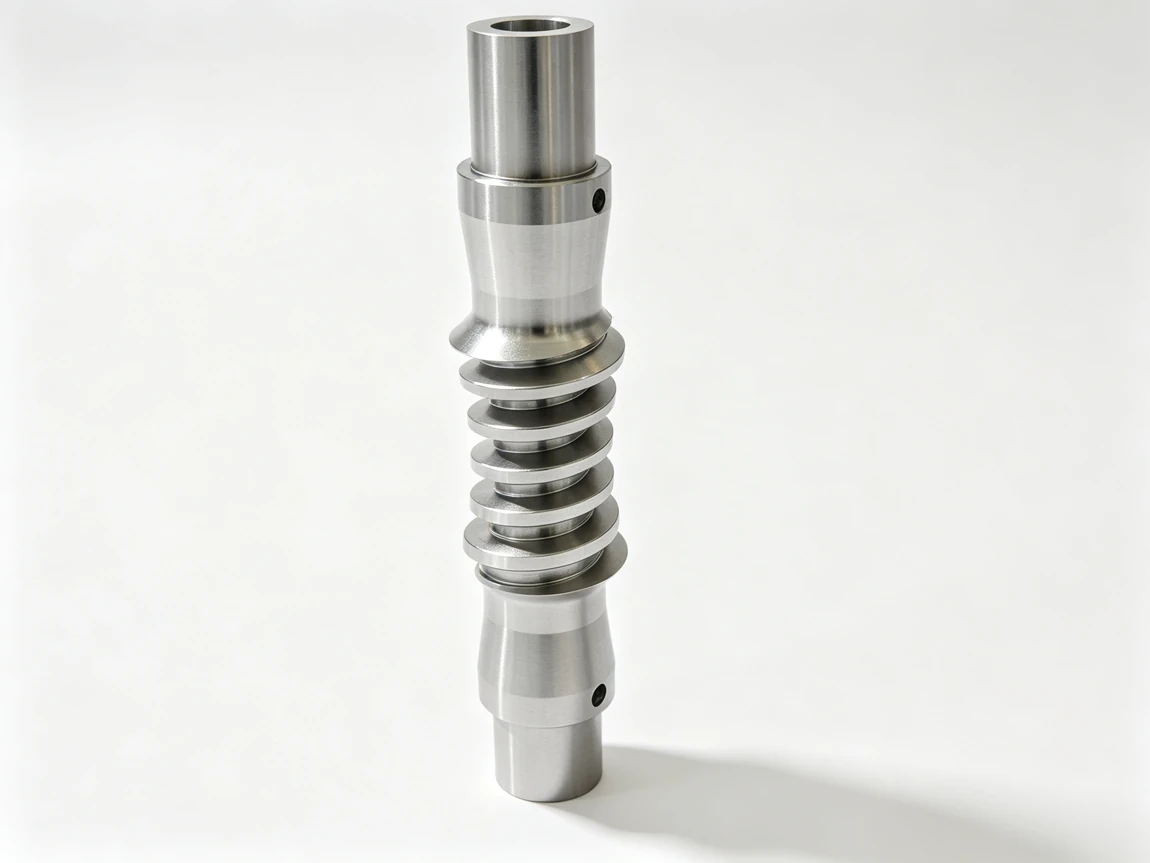
İş, TCK6050SY iki milli CNC tornalama-frezeleme tezgâhında yürüyor. İki neden belirleyici. Birincisi, alt mil bize ikinci fikstür olmadan ikinci ucu verir; projenin bütün amacı budur. İkincisi, Y ekseni ve hareketli takımlar çapraz deliklerin frezeye gitmek yerine aynı tezgâhta kesilmesini sağlar - ince bir gövdede bu çevrim süresinden daha önemlidir, çünkü delik konumu hâlâ tezgâhta olan bir datumdan kesilir, yeni bir datumdan değil.
Daha uzun tutucularda veya müşteri çapraz delikleri ve varsa düz yüzeyleri daha fazla eksen serbestliğiyle kesmek istediğinde, 3100SY tornalama-frezeleme tezgâhı aynı yolu daha büyük bir çalışma zarfıyla kapsar. Yıllık hacmin daha düşük olduğu ve tutucunun iki operasyonda stabil kalacak kadar kısa olduğu yerlerde, alt milli bir TCK6050 eğik yataklı torna yine de mantıklı bir teklif olabilir. Bu parça ailesinde yapmadığımız şey, iki tezgâh ne kadar iyi olursa olsun, düz bir torna artı ayrı bir freze önermektir.
Stabil Kalmak İçin Ne Koyduk
Makinenin ötesinde iki şey işi tekrarlanabilir yaptı.
Birincisi parçanın nasıl tutulduğu. İnce bir tutucuda hiçbir şey hareket etmesin diye sert sıkma eğilimi vardır. Bu yanlış bir içgüdüdür. Çekme gövdesini pens veya bitmiş çapa göre işlenmiş yumuşak aynalarda çalıştırıyoruz, böylece sıkma basıncı üç noktada yoğunlaşmak yerine çevreye dağılır ve tutuşu kesmenin izin verdiği kadar hafif tutuyoruz. Uzun varyantlarda gövdenin ortasını bir lunet destekler. Daha az sıkmak risk gibi gelir; ince bir gövdede tam tersidir, çünkü üç loblu şekli parçaya takım değil bağlama sokar.
İkincisi dinlenme. Gövdeyi kaba işliyoruz, soğumasını ve oturmasını bekliyoruz, sonra finiş pasolarını alıyoruz. Uzun bir tutucuda oturma anlık değildir ve tezgâhta görünmez. Sıraya bilinçli bir duraklama koymak biraz çevrim süresine mal olur ve tezgâhta doğru ölçülen ama gece boyunca kayan parça sınıfını ortadan kaldırır.
İşi Tekrarlamadan Kontrol Etmek
Soğutma kanalını parça bitmeden önce içinden hava veya sıvı geçirerek kontrol ediyoruz, böylece tıkalı veya yanlış kesişen bir kanal hâlâ düzeltilebilirken yakalanır. Çekme gövdesi ile uç arasındaki eş merkezlilik, sonradan ölçmekle değil, iki ucu da aynı bağlamada kesmekle sağlanır - fikstür kontroldür, ölçüm doğrulamadır. Bitmiş tutucular müşterinin belirttiği özellikler için denetlenir ve bu aile için ilk parça kaydı tutuyoruz, böylece tekrar partileri yeni bir varsayıma karşı değil bilinen bir sonuca karşı çalışır.
Bir müşteri bu parçayı iki tezgâhta çalıştırıp konum kaybediyorsa, faydalı soru hangi tezgâhın suçlu olduğu değildir. Soru, parçanın ilk kesim ile son kesim arasında kaç kez yeniden bağlandığıdır. Bu parçada cevap üçten bire indi ve şikâyetler durdu.
Sık Sorulan Sorular
Soğutma kanalı dış yüzeyle aynı tezgâhta delinebilir mi?
Evet ve bu parçada öyle olmalı. Kanalı çekme gövdesi tarafından, gövde hâlâ kısa ve iyi destekliyken delmek deliği eksende tutar ve kanal ile parçanın dış yüzeyinin tek datum paylaşması anlamına gelir. Kanalı ayrı bir tezgâha taşımak, tek bağlamalı yolun ortadan kaldırmayı amaçladığı hizalama riskini tam olarak geri getirir.
İki torna yerine neden iki milli tezgâh?
İki ucunda da özellik olan ince bir parça için ikinci torna ikinci bir bağlama demektir ve geometri ikinci bağlamada kayar. İki milli bir tezgâh arka ucu parçayı makine içinde aktararak bitirir. Tek bağlama, tek datum ve tüm çevrim boyunca aynı parçayı izleyen tek operatör.
Takım tutucular için hangi malzemeleri işliyorsunuz?
Alaşımlı çelikler ve boydan boya sertleşen kaliteler yaygın seçimlerdir; kesici uçta ısı gören tutucular için sıcak iş çelikleri de eklenir. İşleme yolu aralarında fazla değişmez; değişen, malzeme kaldırılırken parçanın ne kadar hareket ettiğidir ve bu, kaliteden çok kaba işle - otur - finişle sırasıyla ele alınır.
Çekme gövdesi ile çapraz delikler arasında konumu tutabiliyor musunuz?
Çapraz delikleri çekme gövdesiyle aynı tezgâhta tutmamızın nedeni o ilişkidir. İkisi de tek datumdan kesildiğinde konum, sonradan alınan bir ölçümün değil bağlamanın sonucudur. Delikler ikinci bir tezgâhta yeniden kurulmuş bir datumdan kesilseydi, tezgâhın zaten kurduğu bir şeyi fikstürün yeniden üretmesine güveniyor olurduk.
Bu yola hangi hacim uyar?
Tek bağlamalı yol, iki operasyonlu yolun konum kaybettiği ilk partiden itibaren kendini öder. Süreci ve fikstürü doğrulamak için tek deneme tutucuları işleriz, sonra partileri aynı bağlamada tekrarlarız. Tutucu çizimini, malzemeyi ve yıllık hacmi gönderin; tezgâhı ve sırayı önerelim, beraberindeki takım ve iş bağlama ekipmanını fiyatlandıralım.
Takım Tutucu İşiniz İçin Teklif Alın
Tutucu çapraz delikli bir tornalama işiyse, Handemo eğik yataklı torna serisi 50 mm'den 220 mm çubuk kapasitesine kadar on modeli kapsar ve tornalama-frezeleme serisi delikleri ikinci bağlama olmadan delen ve frezeleyen sürümleri kapsar.
Tutucuyu anlatın - malzeme, boy ve çap, soğutma kanalı ile çapraz deliklerin yeri ve parti büyüklüğü - Handemo tezgâhı ve süreci önersin, işi tekrarlanabilir yapan iş bağlama ekipmanını fiyatlandırsın. Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: CNC Torna mı Tornalama-Frezeleme mi: Nasıl Seçilir ve Hidrolik Piston Kılavuz Kovanının İşlenmesi - her ikisi de kararın kesme verileriyle değil, parçanın kaç kez hareket etmesi gerektiğiyle verildiği vakalar.