Eksantrik mil: tek bağlamada tornalama
Talep üç fotoğrafla geldi, çizim yoktu. İkisi tezgâhta bitmiş milin, biri de aynı milin onu yapan makineye tekrar bağlanmış hâli: komparatör saati eksantrik muyluya dayanmış, ibre müşterinin hoşuna gitmeyen bir yerde duruyor. Altındaki satır kısaydı: ilk elli parça iyiydi, sonra iyi olmaktan çıktı. Bu çok belirli bir şikâyettir ve neredeyse hiçbir zaman makinenin parçayı yapamadığı anlamına gelmez. Genelde sürecin parçayı bir kez yapabildiği, sonra süreçte bir şeyin kaydığı anlamına gelir.
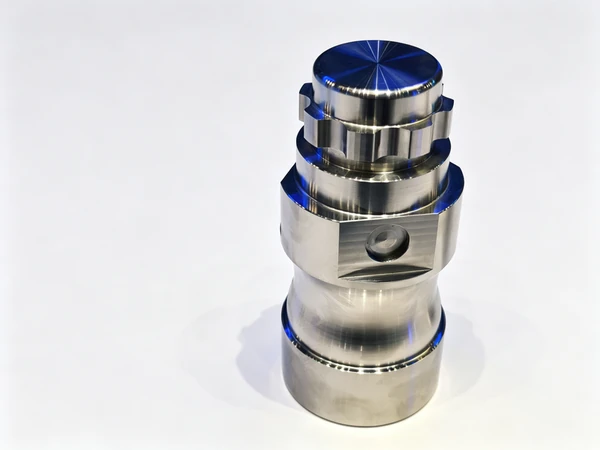
Eksantrik mil, muylulardan birinin milin geri kalanının merkez hattından kasten kaçık işlendiği bir tornalama parçasıdır: kaçık bir krank pimi, bir kam, eksen dışı bir yatak yuvası. Parçadaki her şey normal tornalamadır, o tek özellik dışında; parçanın işe yarayıp yaramayacağını da yalnızca o özellik belirler. Otomotiv parça tedarikçisi olan müşteri bu parçayı eksantrik fikstürlü standart bir eğik yataklı tornada başarıyla işliyordu. Başaramadığı şey, bunu bütün parti boyunca başarıyla yapmaktı.
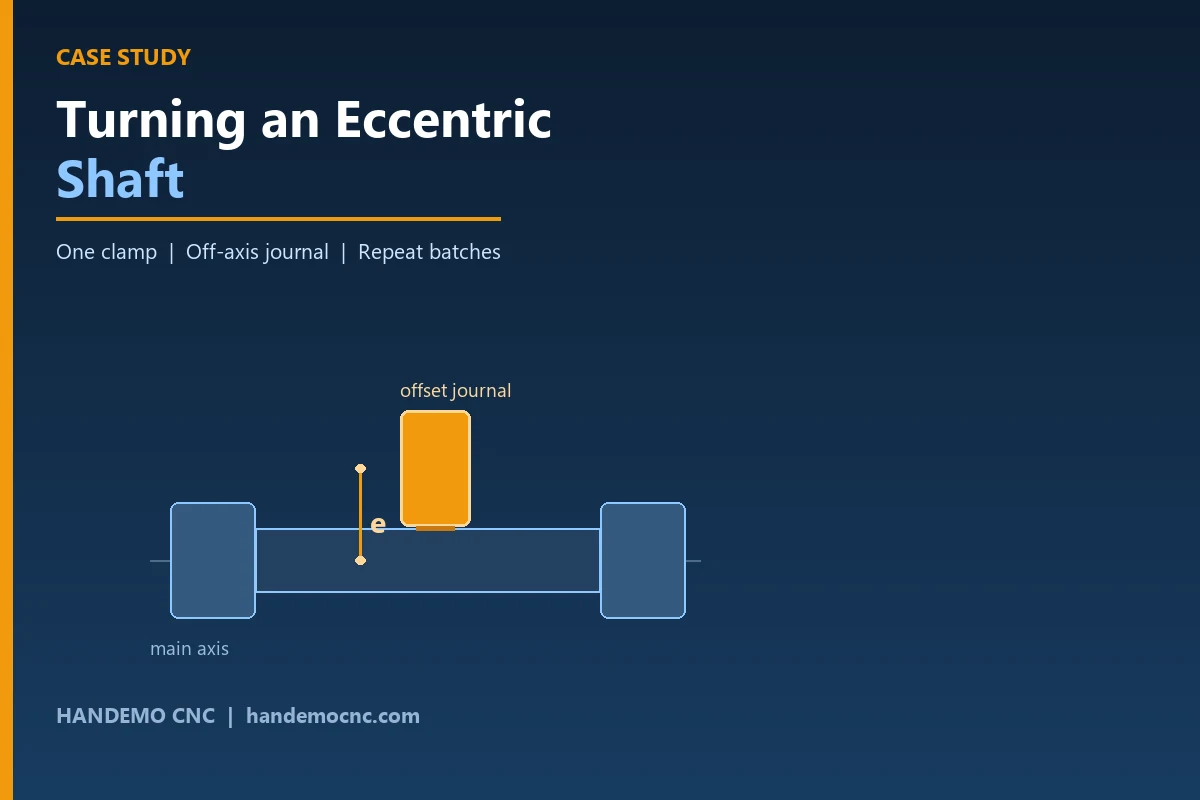
Parçanın sağlaması gerekenler
Mil yükü iki ucunda ana muyluları üzerinde taşır, tahrik veya tahrik edilme ise ortadaki kaçık muyludan geçer. İşlevsel olarak kaçık muylu ana eksen çevresinde doğru konumda olmalı ve partideki her parçada aynı konumda olmalıdır. Bu iki gereklilik tek gereklilik gibi kulağa gelir. Değildir ve aralarındaki fark bütün projedir.
- Kaçık muylu, ana muylulara göre doğru açısal ve radyal konumda işlenmelidir
- Ana muylular birbiriyle eş eksenli kalmalıdır ki mil yataklarına otursun
- Eksantriklik partinin ilk parçasından son parçasına kadar aynı olmalıdır
- Ana gövde ile kaçık muylu arasındaki geçiş, pahın servis yüklerini taşıyabileceği kadar temiz olmalıdır
Çizim üzerinde bu kısa bir listedir. Bir vardiya boyunca çalışan makinede müşterinin memnun kalıp kalmayacağını belirleyen ilk satırdır. Kaçıklık parti boyunca kayarsa parçalar tek tek çizime göre ölçü verir — sadece birbiri yerine kullanılamaz ve bunu kalite kontrol departmanından önce montaj hattı bulur.
Eksantrik fikstür neden kayıyordu
Atölye köklü bir yöntem kullanıyordu ve açıkça söylemek gerekir: yöntem yanlış değil. Çalışıyor ve birçok atölye kullanıyor. Bir blok veya fikstür, mili eksantriklik kadar iş mili merkezinden kaçık tutar ve kaçık muylu, mil kaçık eksen çevresinde dönerken bu ayarda tornalanır. İlk parça makineden çıktığında doğru görünür.
Sonra parti boyunca atölyenin aleyhine üç şey çalışır.
Birincisi fikstürün kendisi. Eksantrik bir blok, her bağlamada kaçıklığı yeniden üretmek zorundadır ve gün boyu sökülüp takılan bir fikstürde bunu yapmaz. Kaçıklık elle ayarlanan bir konumdur ve elle ayarlanan konumun çevresinde bir dağılım vardır. Başta dar, sonra genişler ve bitmiş parçada görünmez.
İkincisi operasyonlar arasındaki datum değişimidir. Ana muylular bir ayarda, kaçık muylu başka bir ayarda işlenir ve ikisi arasındaki ilişki yalnızca fikstürde vardır. Fikstür doğruysa parça doğrudur. Fikstür biraz kaydıysa parça yanlıştır ve parça bitmeden bunu yakalayan hiçbir makine içi ölçüm yoktur.
Üçüncüsü vardiya boyunca ısıl hareket. Müşteri bunu kendisi gündeme getirmişti — iş mili, taret ve hareketli takım için iyi soğutma istiyordu. Parçaların gün ilerledikçe kaydığını fark etmişlerdi; bu tam olarak fikstür ile iş milinin farklı hızlarda ısındığı ve ikisine de konum tutması için güvenildiği durumda bir atölyenin gördüğü şeydir.
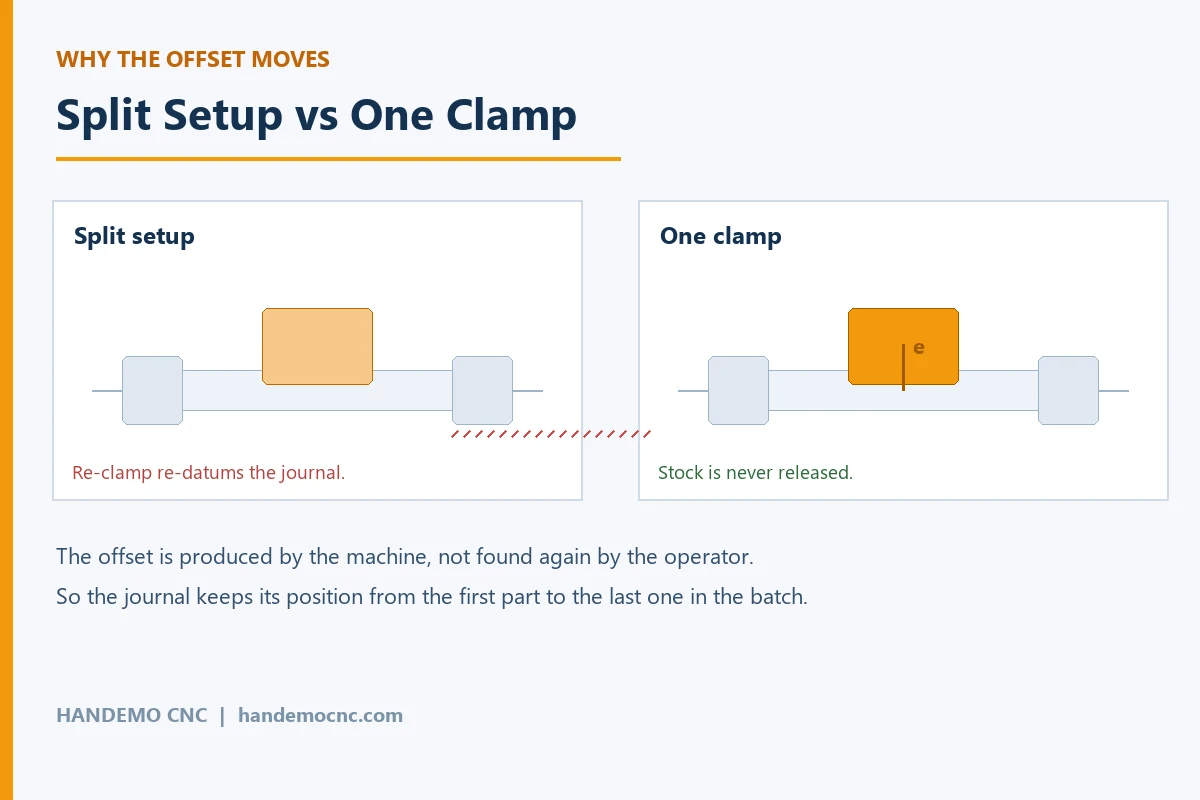
Bu durumdaki bir atölyeden gelen şikâyet neredeyse her zaman aynı cümledir: "ilkleri iyiydi". Bu cümleyi dikkatle okumak gerekir. Makinenin kabiliyetine dair bir şikâyet değildir. Bir şeyin yüzlerce kez elle aynı yere ayarlanmasına dayanan ve kayarken hiç geri bildirim vermeyen bir sürece dair şikâyettir.
Ne yaptık
Mili eksantrik fikstürlü düz tornalama yerine Y eksenli tornalama-frezeleme platformunda teklif ettik ve tek başına bu karar projeyi taşıdı.
Y ekseni ve kontrollü C ekseni olan bir makinede kaçıklığı fikstürün üretmesi gerekmez. Ana muylular ana eksende normal şekilde tornalanır. Sonra kaçık muylu, iş mili indekslenmiş ve takım program kontrolünde merkez hattından kaydırılmış olarak işlenir; yani eksantriklik bir kıskaç cıvatası altındaki konum değil, programdaki bir sayıdır. Bu tek değişiklik fikstürü doğruluk zincirinden çıkarır ve kayma tam olarak oradan geliyordu.
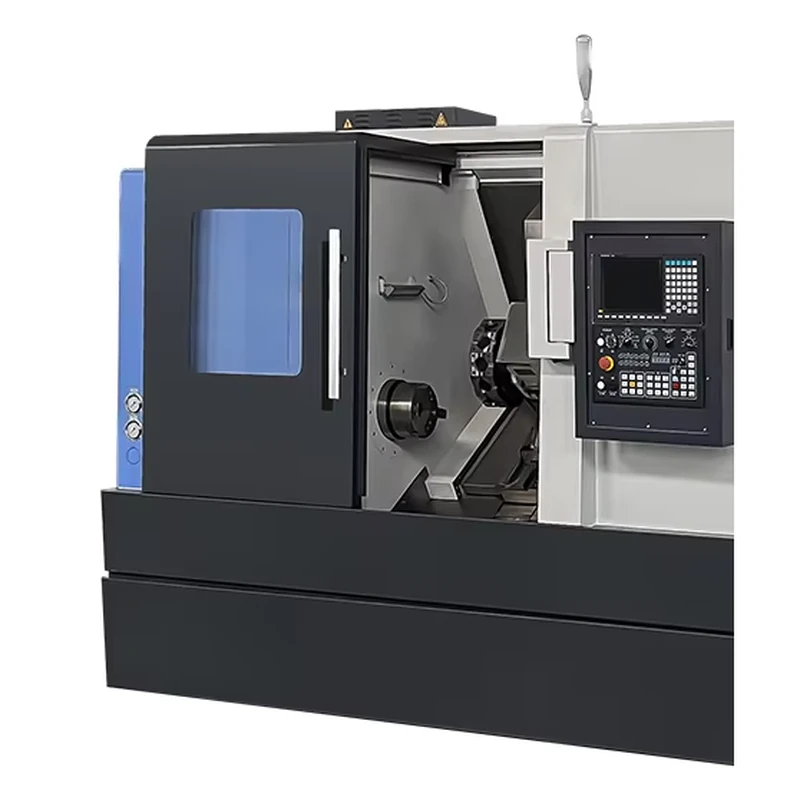
Öne çıkardığımız model TCK2100LY CNC tornalama-frezeleme makinesi, tornalama-frezeleme serimizdeki Y eksenli tornalama ve frezeleme kombinasyonu. Hareketli takım tareti ve eğik yataklı tornalama yapısı üzerinde bir Y ekseni taşır; bu parça ailesinin istediği tam olarak budur: muylular için tornalama, kaçık muylu için eksen dışı hareket ve genelde beraberinde gelen düz yüzeyler ile küçük enine özellikler için hareketli takım. Parça, ana tornalama ile kaçıklık arasında aynadan çıkmadan bitirilir, yani fikstürün bozabileceği bir yeniden datumlama adımı yoktur.
Sıra şöyle işler. Çubuk alın tornalanır ve merkezlenir, ilk ana muylu puntayla desteklenerek tornalanır. İkinci ana muylu yine ana eksende tornalanır. Mil hâlâ bağlıyken iş mili indekslenir, Y ekseni takımı kaçık konuma getirir ve eksantrik muylu bu kaçık merkez çevresinde tornalanır. Çizimin istediği düz yüzeyler, kama kanalları veya enine delikler aynı bağlamada hareketli takımla frezelenir. Ancak ondan sonra parça makineden çıkar.
Makineler ve neden
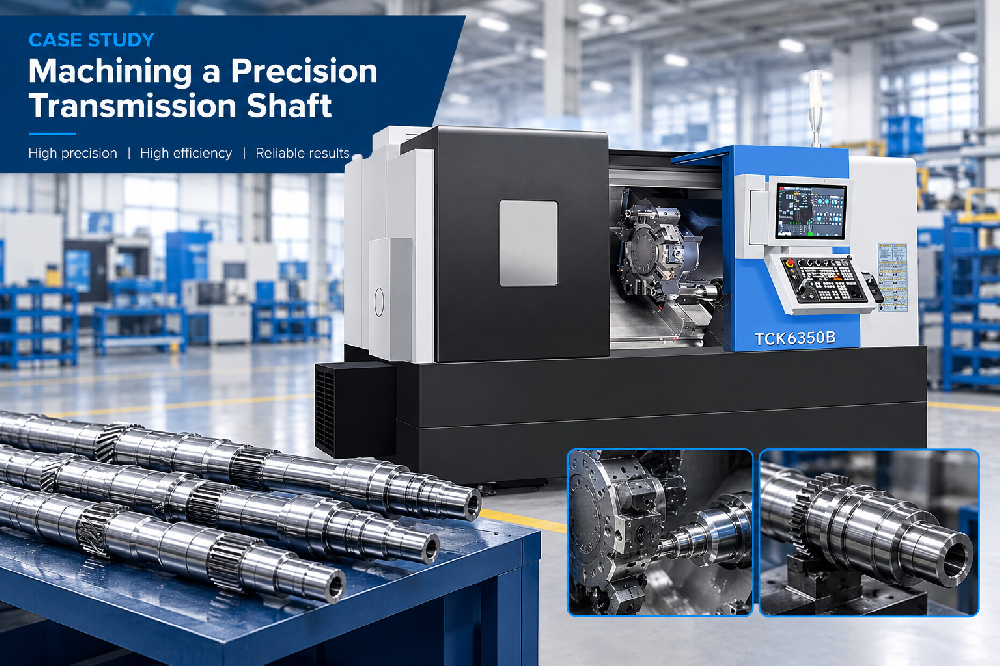
TCK2100LY bu mile uyar çünkü kaçıklığı makine üretir. Milin daha uzun veya partinin daha küçük olduğu ve atölyenin fikstürü kabul etmeye razı olduğu yerde, alt iş milli TCK6050 eğik yataklı torna bu parça ailesini yine tornalar ve daha düşük maliyetli bir tekliftir. Kaçık muylunun bir omuza yakın olduğu ve parçanın arka ucunda ikinci bir operasyon gerektirdiği yerde, TCK6050SY iki iş millli tornalama-frezeleme makinesi aynı fikri bir adım ileri taşır ve iki ucu tek makinede bitirir. Ağır veya uzun miller için işi kuracağımız makine TCK6350B olur, çünkü büyük bir kaçık muyluda kesintili kesmeye dayanması gereken şey makinenin yapısıdır.
Böyle bir parça için önermeyeceğimiz şey düz torna artı ayrı bir dik işleme merkezidir. Ayrı yöntem ilke olarak yanlış değil, ama eksantrik milde kaçıklık ile ana muyluların iki makinede iki datumdan yapılması demektir ve aralarındaki ilişki artık işleme problemi değil fikstür problemidir. Bunu daha iyi fikstürle düzeltmek mümkündür. Süreçten çıkarmak daha kolaydır. Atölyenin elinde zaten bir dik işleme merkezi varsa ve onu kullanmak istiyorsa dürüst cevap şudur: DİM frezeleme özellikleri için doğru makine, eksantrikliği kurmak için yanlış yerdir. Parçanın nasıl yapıldığını eksantrik mil işleme çözümleri yazımızda okuyabilirsiniz.
Kararlı kalması için ne yaptık
Makine seçiminin ötesinde iki şey işi tekrarlanabilir yaptı ve ikisi de teknoloji değil düzen meselesi.
Birincisi soğutma; müşteri bunu biz teklif vermeden önce gündeme getirmişti. Kaçık muylu, devrin bir bölümünde takım dönme merkezinden uzakta çalışacak şekilde tornalanır ve kesici uç üzerindeki yük her devirde değişir. Bu değişim takıma ve parçaya ısıyı dengesiz verir; sabah sekizde ölçüyü tutan takım öğleden sonra ikide aynı ölçüyü tutmaz. Taretten ve hareketli takımdan yüksek basınçlı soğutma belirledik, böylece kesme vardiya boyunca serin kalır ve takım uzamaz. Bu parçada bu küçük bir ayrıntı değil; müşterinin kendi ifadesine göre kaymanın büyük bir kısmı buydu.
İkincisi milin nasıl tutulduğu. Ana muyluları ham çubuk yüzeyinden kavramak yerine mil çapına göre işlenmiş yumuşak çenelerde çalıştırıyoruz ve kavrama kuvvetini sıkı ama eşit tutuyoruz ki mil yuvarlaklığından sıkılıp çıkmasın. Uzun milin ortasını bir puntel destekler. Puntadan ilk pasodan itibaren kullanılır, böylece mil hiçbir zaman serbest uç desteksiz çalışmaz ve kaçık muylu bitene kadar devrede kalır.
Tekrarlamadan kontrol etmek
Kontrol planının faydalı tarafı makinede olması, makineden sonra olmaması. İki uç ve kaçıklık parça bırakılmadan işlendiği için müşterinin önemsediği ilişki ayarla üretilir, sonradan ölçülüp düzeltilmez. Bitmiş mili çıktıktan sonra mastarda doğruluyoruz ve bu aile için ilk parça kaydı tutuyoruz, böylece tekrar partiler yeni bir varsayıma değil bilinen bir sonuca göre çalışır.
Müşterinin sorunu, kendi sözleriyle, ilk elli parçanın iyi olmasıydı. Gerçekte olan şey, süreçte yalnızca her şey tam ayarlandığı gibi kaldığı sürece tutan bir konum bulunmasıydı. Kaçıklığı fikstürden programa taşımak o konumu ortadan kaldırdı ve parti kaymayı bıraktı.
Sık sorulan sorular
Eksantrik mil eksantrik fikstür olmadan tornalanabilir mi?
Evet, Y ekseni ve kontrollü C ekseni olan bir makinede. Ana muylular ana eksende tornalanır ve kaçık muylu program kontrolünde merkez hattı dışında üretilir, böylece eksantriklik aynaya cıvatalanmış bir bloktan değil makineden gelir. Fikstür yöntemi hâlâ çalışır ve hâlâ kullanılır; sadece eksantrikliği programlanan bir değer yerine bir ayar konumu yapar.
Parçalar parti boyunca neden kaydı?
Çünkü kaçıklık her bağlamada fikstür üzerinde elle ayarlanıyordu ve kaçıklık ile ana muylular arasındaki ilişki yalnızca o fikstürde vardı. Fikstürdeki küçük hareketler, operasyonlar arası datum değişimleri ve vardiya boyunca ısıl büyüme toplanır ve hiçbiri montaj hattı bulana kadar bitmiş parçada görünmez.
Bu parça için tornalama-frezeleme makinesi şart mı?
Her zaman değil. Mil kısa ve parti küçükse alt iş millli bir torna ve iyi yapılmış bir eksantrik fikstür işi görür. Tornalama-frezeleme yöntemi, kaçıklığın uzun bir parti boyunca tutması gerektiğinde veya aynı çizimde aksi hâlde ikinci makine gerektirecek düz yüzeyler, kama kanalları ya da enine delikler olduğunda maliyetini karşılar.
Mil deforme olmasın diye nasıl tutuyorsunuz?
Mil çapına göre işlenmiş yumuşak çeneler, kesmenin izin verdiği kadar hafif kavrama, uzun millerde puntel ve ilk pasodan itibaren devrede puncu. İnce kesitli bir milde parçayı kesme kuvvetinden çok kavrama kuvveti deforme eder.
Hangi hacimde bu yöntem kendini öder?
Fikstür yönteminin konum kaybettiği ilk partiden itibaren öder, çünkü yeniden işlenmesi veya hurdaya ayrılması gereken parçanın maliyeti genelde makineler arasındaki farktan büyüktür. Süreci ve fikstürü doğrulamak için tek parçalar işleriz, sonra partileri aynı programda tekrarlarız. Çizimi, malzemeyi ve yıllık hacmi gönderin; makineyi ve sırayı önerelim.
Mil işiniz için teklif alın
Parçayı anlatın — malzeme, toplam uzunluk, kaçıklığın yeri ve eksenden ne kadar uzakta olduğu, parti büyüklüğü — Handemo makineyi ve süreci önersin, işi tekrarlanabilir yapan takım ve iş bağlama ekipmanının fiyatını versin. Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Çizimi çizim yükleme sayfamızdan gönderebilirsiniz; size bir işleme planı ve parçanıza göre teklifle döneriz. İlgili okuma: Vaka: Hassas şanzıman mili işleme ve CNC torna ile tornalama-frezeleme: nasıl seçilir.