Flanş kör kapağı tek kurulumda: vaka analizi
Bu işi başlatan talep kısa bir talep oldu. Bir teknik resim, bir malzeme ve sık sık aldığımız bir soru: cıvata dairesini ve orta deliği parçayı atölyede üç kez dolaştırmadan aynı parçada tutabilir misiniz? Parça bir flanş kör kapağıydı — bir redüktöre, pompa gövdesine veya yatak yuvasına cıvatalanıp onu kapatan yuvarlak kapak. Kâğıt üzerinde zor görünen bir yanı yok. İşi pahalı yapan, kurulum sayısını saymaya başladığınız an ortaya çıkıyor.
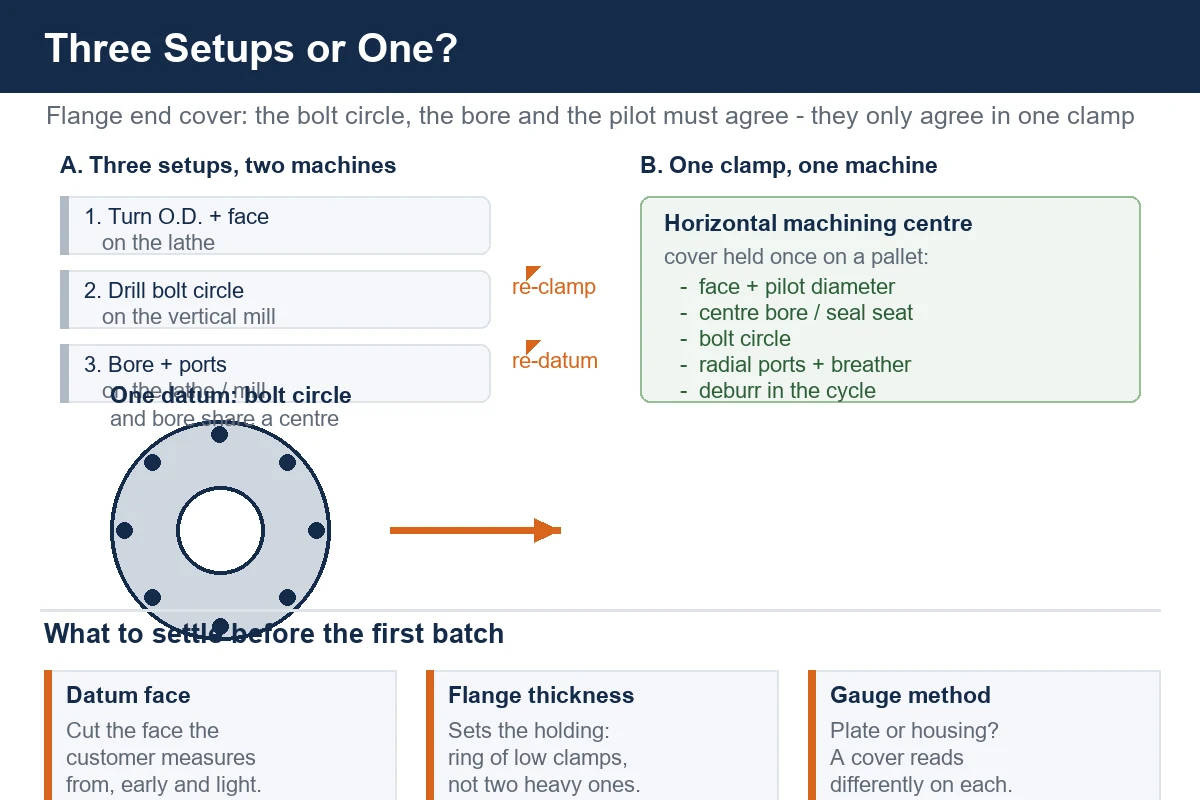
O atölyede kapak iki makinede üç operasyondan geçiyordu. Dış çapı ve yüzü tornalama. Cıvata dairesini delmek için dikey frezeye geçiş. Merkezi deliği açmak için tekrar geçiş. Her geçiş yeni bir bağlama düzeneği, yeni bir referans ve kapağın bir öncekine göre biraz farklı oturması için yeni bir şans demekti. Parçalar muayeneden geçiyordu. Marjlar geçmiyordu.
Parça Nedir ve Neden Fazla Kurulumu Cezalandırır
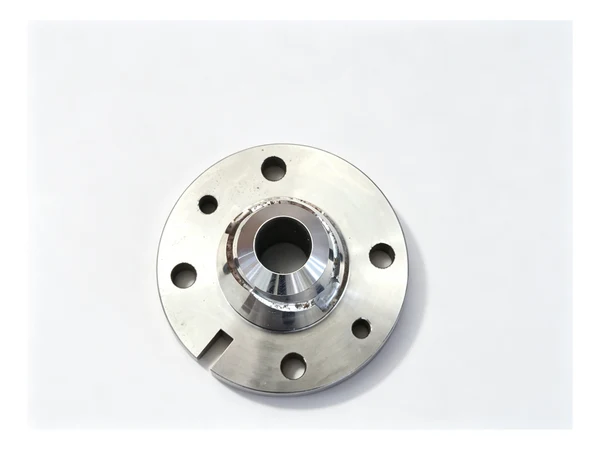
Flanş kör kapağı, üzerinde bir göbek bulunan bir plakadır. Flanşta, kapattığı gövdeyle hizalanması gereken bir cıvata dairesi vardır. Merkezde, altındaki mile veya yatağa hizalanması gereken bir delik, bir oyuk veya bir keçe yuvası bulunur. Dış çap genellikle gövdeye geçme yapar. Çoğu resimde ayrıca ana eksen üzerinde hiç bulunmayan iki üç özellik daha vardır: bir havalandırma deliği, bir tahliye, bir yağ seviye gözetleme deliği, bir sensör göbeği.
Bir kapakta önemli olan tek tek özellikler değildir. Aralarındaki ilişkidir. Cıvata dairesi deliğe göre merkezlenmemişse kapak cıvatalarla aşağı çekilir ve keçeyi milden ayırır. Kılavuz çap flanş yüzüne dik değilse kapak gövde üzerinde sallanır ve birleşim sızdırır. Bunların hiçbiri resimde bir ölçü olarak görünmez — aylar sonra bir kaçak, bir salgı şikâyeti veya bir garanti iadesi olarak ortaya çıkar.
Yani bir kapakta her ek kurulum sadece bir maliyet değildir. İlişkilerin kayması için bir şanstır. Üç kurulum, parçanın eskisinden farklı bir yerde yeniden bağlanması için iki şans demektir. Kapakları iyi yapan atölyeler onları genellikle daha az kurulumla yapar, daha hızlı olanla değil.
Üç Operasyonlu Rota Nerede Para Kaybediyordu
Atölyenin kullandığı rota tamamen makul bir rotadır ve birçok atölye kapakları bu şekilde işler. Önce tornalama, çünkü dış çapı ve yüzü oluşturmanın ve sonraki her şey için temiz bir referans yapmanın en hızlı yolu tornalamadır. Cıvata dairesini dikey frezede delme, çünkü döner tabla ve delme çevrimi oradadır. Merkezi deliği sonra veya önce açma, atölyenin öğrendiği sıraya göre.
Maliyet bu adımlar arasındaki elleçlemede oturur. Her bağlama kendi düzeneğini gerektirir. Her düzeneğin ayarlanması ve aşındığında yeniden ayarlanması gerekir. Her parça her makinede bekler, bu yüzden partinin ömrünün çoğu tezgâhta değil bir kasada geçer. Kapakta bağlama da zahmetlidir: flanş incedir, bu yüzden üç ayak veya bir çift kıskaç parçayı kolayca deforme eder ve deforme olmuş bir kapak makineden yuvarlak çıkar, kıskaçlar bırakılınca ovale döner.
İkinci, daha sessiz bir maliyet daha vardır. Cıvata dairesi ve delik iki farklı düzenekte iki farklı referanstan üretilir, bu yüzden atölye aralarındaki ilişkiye güvenmek yerine iş bittikten sonra onu ölçmek zorundadır. Muayene, sürecin kontrolü olmaktan çıkıp sürecin bir parçası olur ve parti ölçüm aletini beklerken durur.
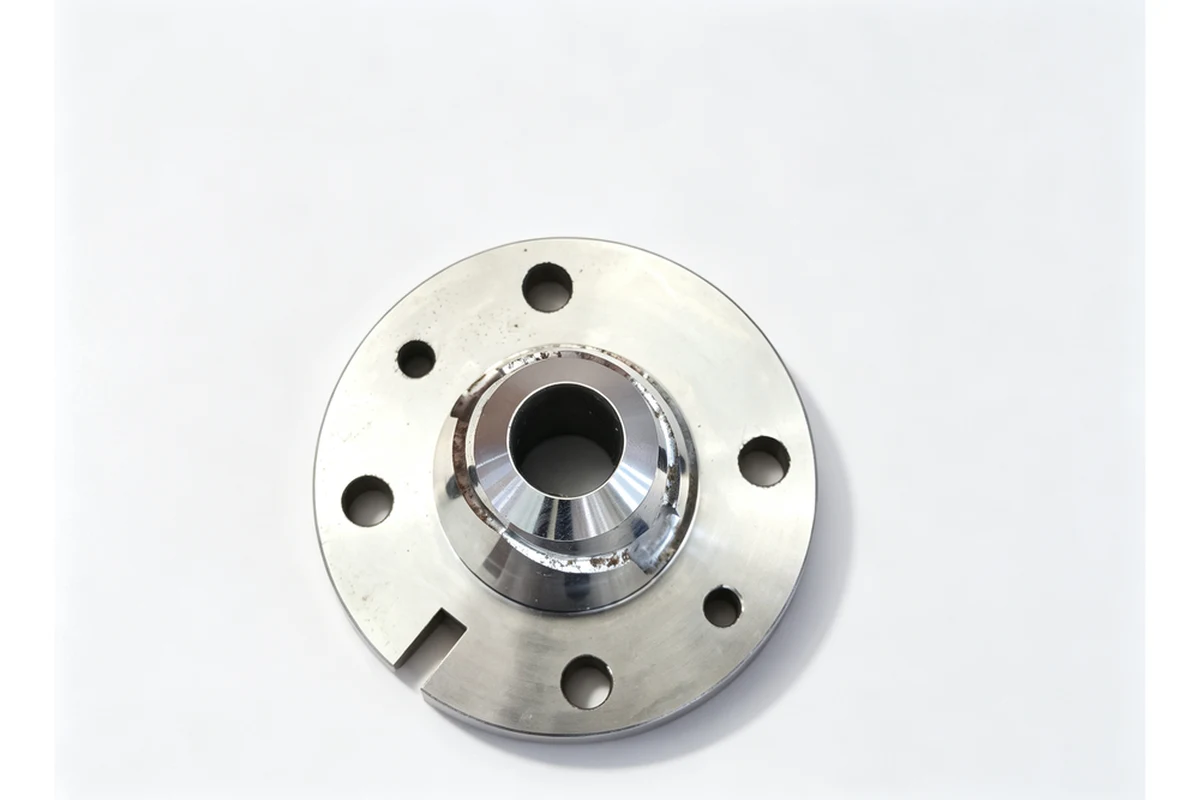
Bu tür kapaklar daha geniş bir ailenin içindedir. Cıvata daireleri, delikler ve montaj yüzleri flanş ve gövde parçalarında tekrar eder ve kurulum mantığı bir kapaktan sonrakine geçer.
Karar: Özellikleri Tek Kuruluma Geri Getirmek
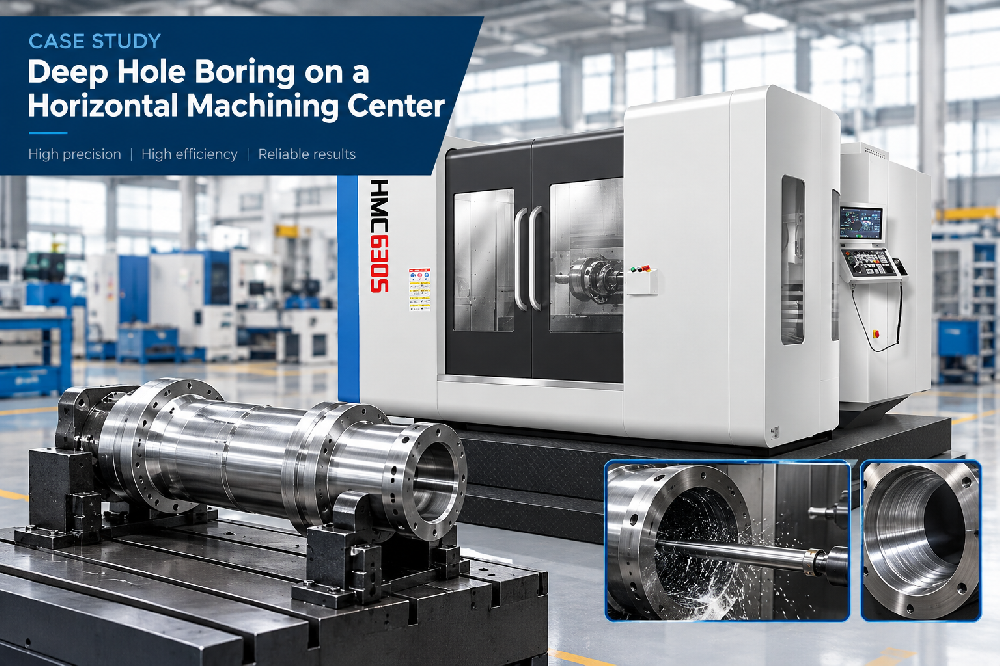
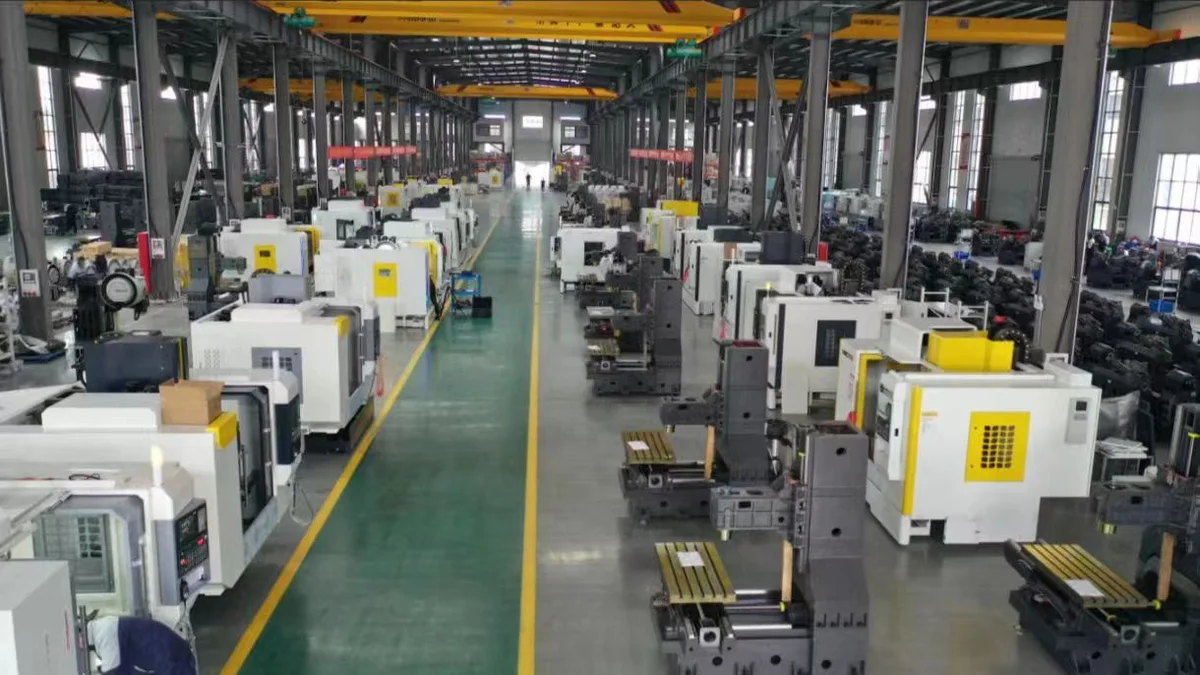
Kapaklara işleme problemi değil de kurulum problemi olarak bakıldığında cevap yatay bir işleme merkezi oldu. Bir HMC630-DT yatay işleme merkezinde kapak bir kez, flanşından veya palet üzerindeki basit bir düzenekte tutulur ve makine yüz, kılavuz çap, delik, cıvata dairesi ve eksen dışı portlara parçayı çıkarmadan ulaşır. B ekseni parçayı her yüz için konumlar; takım değişimleri bir magazinden gelir. Özellikler arasındaki ilişkiler atölyenin yeniden üretmesi gereken bir şey olmaktan çıkar, makinenin basitçe koruduğu bir şey olur.
Palet, HMC hikâyesinin atölyelerin küçümsediği kısmıdır. İki paletle operatör makine mevcut kapağı keserken bir sonrakini yükler, böylece iş mili bir bağlama, bir ölçüm veya bir kahve için durmaz. Düzenli partiler hâlinde çalışan bir kapak ailesinde yalnızca bu değişiklik, makinenin dikey frezeye göre ek maliyetinden genellikle daha fazlasını karşılar.
Her kapak HMC gerektirmez. Hacimlerin düşük olduğu veya parçanın küçük ve çoğunlukla yuvarlak olduğu yerlerde dördüncü eksen tablalı bir VMC1160 dikey işleme merkezi aynı işi tek kurulumda yapar; gerçekten cıvata dairesi ve birkaç radyal deliği olan tornalanmış parçalar olan kapaklarda ise TCK6050Y tahrikli taretli Y eksenli torna-freze merkezi gövdeyi tornalar ve portları aynı çevrimde frezeler. Doğru cevap, özelliklerin eksene göre nerede durduğuna ve atölyenin yılda kaç parça geçirmesi gerektiğine bağlıdır.
Redüktör ve gövde kapaklarını seri olarak yapan atölyeler için yatay platform lehine argümanları VMC mi HMC mi: Hangi işleme merkezini seçmeli yazısıyla birlikte okumakta fayda var, çünkü karar genellikle makinenin fiyatıyla değil yüzler ve düzeneklerle ilgilidir.
İnce Bir Flanşı Eğmeden Tutmak
Tek bağlama, çözülmüş tek problem demek değildir. İnce bir flanş hâlâ sıkıştırılmak değil desteklenmek zorundadır. Bu işte iki şey işe yaradı. Kapak, flanş kenarında üç nokta yerine çevre boyunca dağıtılmış bir alçak kıskaç halkasıyla bağlandı, böylece yük flanşa olabildiğince eşit gitti. Ve sıra, herkesin ölçüm aldığı yüzün erken ve hafifçe kesilip sonra rahat bırakılacağı, daha ağır kesimin ise o referansı taşımayan özelliklerde yapılacağı şekilde düzenlendi. Göbek veya kaburga izin verdiği yerlerde kapağın merkezinin altındaki küçük bir destek, kesme yükünü flanştan tamamen aldı.
Cıvata Dairesini Temiz Kesmek
Cıvata dairesi, takım seçiminin yüzey kalitesinde göründüğü yerdir. Her deliğin çevresinde yükseltilmiş bir göbek olan kapakta olağan ilk hamle düz tabanlı bir takımla punta veya havşa açma, sonra delme, sonra aynı çevrimde varsa kılavuz çekmedir. İnce flanşlı bir kapakta deliği sert pecklemek flanşı kıskaçlar arasında yukarı kaldırır, bu yüzden ilerleme delme ucunun çıkışından önce düşürülür ve her deliğin son milimetresi nazikçe kesilir. Bütün bunlar ekipman değil program kararıdır, ama programın işlemesi için düzeneğin yeterince sessiz olması gerekir.
Çapak Alma, Temizlik ve Keçe Yuvası
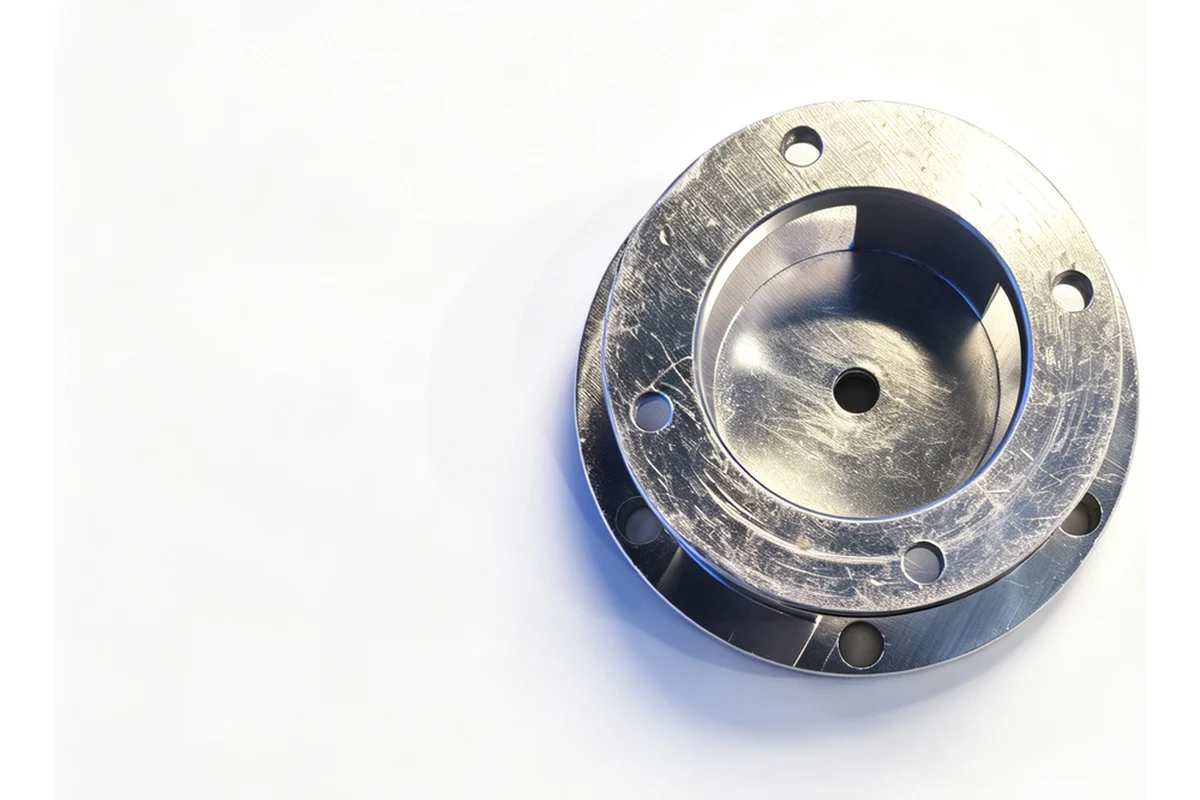
Bir kapak çalışma ömrü boyunca içinde yağ tutar. Bu iki şeyi göründüğünden daha önemli kılar. Birincisi, üzerinden geçen bir takım izi dudak keçesine kaçak için yer bırakmayacak şekilde makineden çıkması gereken keçe yuvasıdır. İkincisi, cıvata deliklerinin içindeki ve varsa çapraz deliklerdeki çapak almaktır, çünkü kapakta kalan bir talaş makine ilk çalıştığında gövdeye giden yolu bulur.
Her ikisini de çevrim içinde yapmak — keçe yuvasında hafif bir bitirme geçişi ve parça boşaltılmadan önce deliklerde pah takımları — atölyenin parça maliyetinde görünen ama hiçbir zaman operasyon föyünde yer almayan bir tezgâh operasyonunu ortadan kaldırdı.
Sahada Ne Değişti
Kapak artık makineden bitmiş olarak çıkıyor; kılavuz çap, yüz, delik, cıvata dairesi ve radyal portların hepsi tek bağlamadan üretiliyor. Rotadan iki düzenek, ikinci makinedeki kuyruk ve eskiden aralarında duran muayene adımı çıktı. Parti kasalarda değil paletlerde hareket ediyor ve mal kabulüne ulaşan parçalar son kesim alındığındaki şekliyle geliyor.
Resimde hiçbir şey değişmedi, malzemede hiçbir şey değişmedi. Atölye görebildiği operasyonlar için kapasite satın alıyor ve aradaki elleçleme için sessizce ödüyordu. Flanş kör kapağı kadar sıradan bir parçada para baştan beri elleçlemedeydi.
Bu Ailede Gördüğümüz Malzemeler ve Ölçüler
Flanş kör kapakları dökme demir, alüminyum, orta karbonlu ve alaşımlı çelik olarak gelir; gövde dış mekânda veya hijyenik bir yerde duruyorsa bazen paslanmaz olarak. Döküm kapaklar genellikle önce referans oluşturmak için flanştan işlenir, sonra o referanstan delinir ve deliği açılır; döküm kabuğu görünüm için dışarıda bırakılır. Çelik kapaklar daha sık olarak çubuk veya plakadan komple kesilir; bu düzeneği değiştirir ama mantığı değiştirmez. Bu ailedeki kapaklar genellikle avuç içi büyüklüğünde bir parçadan operatörün iki eliyle tutması gereken bir plakaya kadar gider ve makine seçimi yalnızca şekle değil ölçüye ve yıllık hacme göre yapılır.
Bir Sonraki Benzer İşte Neyi Kontrol Ederiz
Üç soru, herhangi bir makine seçilmeden önce bir kapağı netleştirir. Hangi yüz referanstır, çünkü her şey ona bağlıdır. Kıskaçların oturduğu yerde flanş ne kadar incedir, çünkü bu her şeyden önce tutma yöntemini belirler. Ve müşterinin kendi ölçüm düzeninde cıvata dairesi deliğe göre nerede durur, çünkü bir plaka üzerinde ölçülen kapak gövde üzerinde ölçülenden farklı okunur ve bu uyuşmazlık atölyede değil mal kabulünde ortaya çıkar.
Kapaklarınız şu anda iki makine arasında dolaşıyorsa, tek kurulumlu bir rotayı dürüstçe test etmenin yolu aileyi iki şekilde fiyatlandırmaktır; elleçleme ve muayene süresi dahil. Karar genellikle o karşılaştırmada verilir.
Sıkça Sorulan Sorular
Bir flanş kör kapağı tek kurulumda bitirilebilir mi?
Bu ailedeki çoğu kapak için evet. Bir palette veya basit bir düzenekte bir kez tutulan kapakta yüz, kılavuz çap, delik, cıvata dairesi ve radyal portlar parça bırakılmadan üretilebilir. Bunun yapmaya değip değmeyeceği, ana eksenin dışında kaç özellik olduğuna ve parti büyüklüğüne bağlıdır, kapağın ölçüsüne değil.
Önce flanş mı tornalanmalı, yoksa frezelenmeli mi?
Cevap, müşterinin gerçekten ölçüm aldığı referansı hangi operasyonun oluşturduğudur ve bu genellikle flanş yüzü ile kılavuz çaptır. Bunları temiz bir bağlamadan erken üretin, sonra delik ve cıvata dairesi onları takip etsin. Tersini yapmak, referansın sonradan yeniden kurulması gerektiği anlamına gelir ve ilişkiler tam orada kaymaya başlar.
İnce bir kapak deforme etmeden nasıl tutulur?
Yükü yayarak ve alttan destekleyerek. Flanş kenarı boyunca bir alçak kıskaç halkası, iki noktada bir çift ağır kıskaçtan daha iyi tutar ve merkezin altındaki küçük bir destek kesme kuvvetinin plakayı eğmesini önler. Resmin izin verdiği yerlerde en ağır kesimi referansı taşımayan özelliklerde bırakın.
Cıvata dairesinin raybalanması gerekir mi?
Sadece resim istiyorsa. Çoğu kapak cıvatalar için standart boşluk delikleri kullanır, bu yüzden delme ve pah yeterlidir. Kapağın aynı zamanda konumlandırma parçası olarak çalıştığı veya deliklerin birleşimi pimlemek için kullanıldığı yerlerde resim genellikle bunu belirtir ve delik sırası buna göre değişir.
Yeni bir kapak için ilk partiyi destekliyor musunuz?
Evet. Kapaklar genellikle hacim siparişinden önce numune partisi olarak gelir ve referans, düzenek ve operasyon sırası o partide netleşir. Bir kıskacın flanşı deforme edeceğini öğrenmenin en ucuz yeri orasıdır.
Üç Operasyonda İşlediğiniz Kapağı Bize Gönderin
Parçalarınızdan biri makineler arasında bekleyerek kesildiğinden daha fazla zaman harcıyorsa, o parça yeniden fiyatlandırmaya değer. Flanş kör kapağınızın — veya cıvatalandığı gövdenin — resmini, malzemesini ve mevcut rotasını bize gönderin; ekibimiz çıplak bir fiyat yerine bir makine önerisi ve bir proses notu ile dönsün.
Handemo CNC ile iletişime geçin | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
İlgili okuma: CNC ile flanşlı yatak yuvaları işleme: süreç ve makineler | VMC mi HMC mi: Hangi işleme merkezini seçmeli | Kutu ve gövde parçaları için CNC makineleri | Vaka çalışması: Hassas transmisyon mili işleme